12 min de lecture
Un acheteur à Shenzhen m’a une fois demandé si un portefeuille en métal était moulé ou estampé. Il avait reçu des échantillons de trois usines et ne pouvait pas comprendre pourquoi un coûtait trois fois plus cher que les autres. La réponse était dans les copeaux — les copeaux de métal. Les pièces moulées laissent des bords arrondis et des surfaces poreuses. Les pièces estampées montrent des lignes de stress aux angles. Un portefeuille usiné au CNC laisse des coins nets, une épaisseur de mur uniforme et une surface qui semble cohérente au toucher. Apprendre à lire ces différences est la première étape pour acheter bien.
1. Qu’est-ce qu’un portefeuille en aluminium usiné au CNC ?
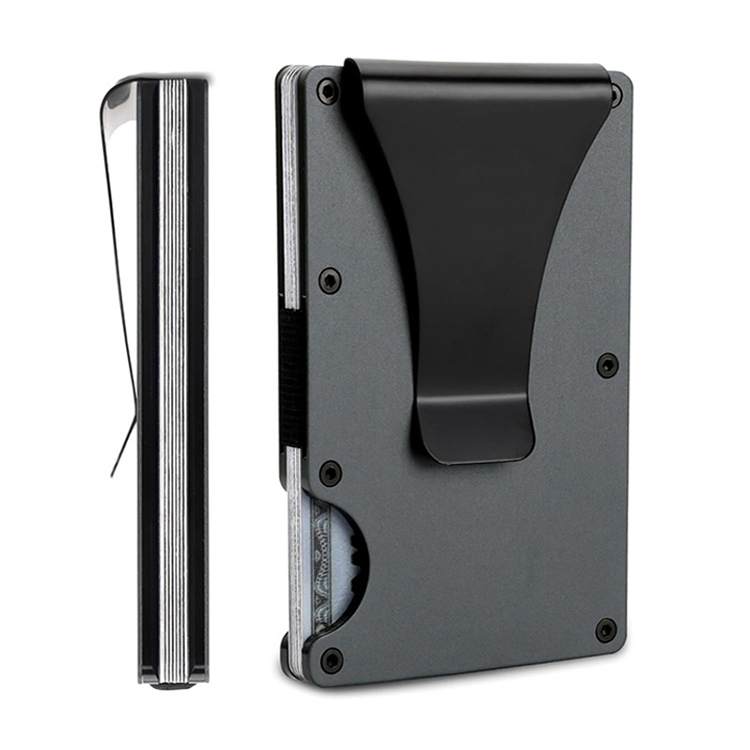
Un portefeuille en métal au CNC est un porte-cartes rigide usiné à partir d’un bloc solide en aluminium, titane ou acier inoxydable. Il n’est pas cousu, collé ou plié. Le fraisage au CNC retire du matériau d’un lingot jusqu’à ce que ne reste que la forme du portefeuille. Ce processus produit des tolérances de ±0,05 mm — bien plus strictes que celles que peuvent atteindre tout produit en cuir ou en métal estampé.
1.1 Définition et Caractéristiques Essentielles
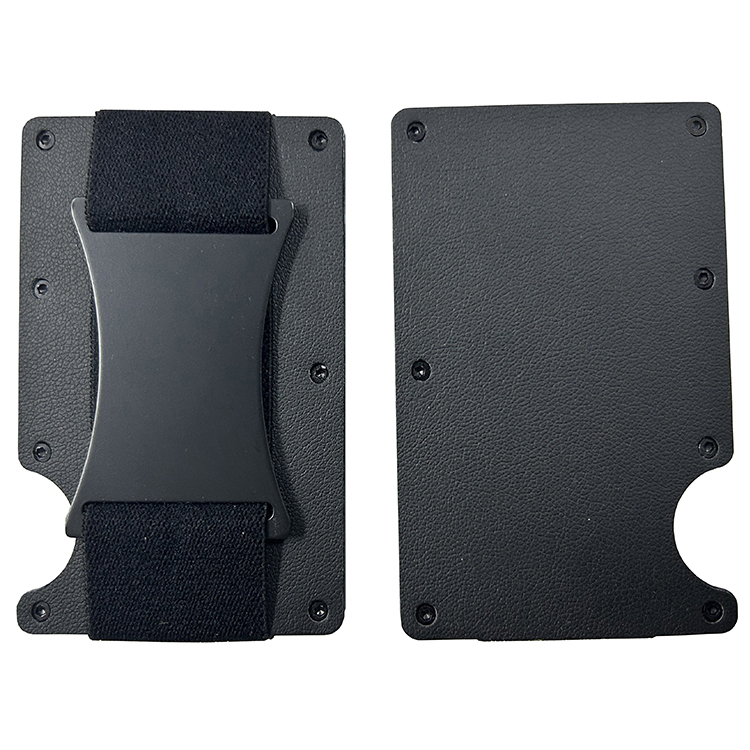
Le portefeuille au CNC typique consiste en deux plaques usinées qui entourent les cartes entre elles. Une fermeture mécanique — bande élastique, glissière ou charnière — tient l’assemblage ensemble. La plupart des modèles peuvent contenir de 4 à 12 cartes sans portefeuille traditionnel. La structure rigide empêche le plissement et offre une protection intégrée contre les RFID.
La distinction fondamentale avec les portefeuilles en métal estampé est importante pour les acheteurs. Les presses d’estampage aplatisent des feuilles de métal pour en former une forme, ce qui limite l’épaisseur des murs et crée des points faibles aux angles. Le fraisage au CNC commence avec un matériau plus épais et élimine tout ce qui n’est pas nécessaire. Le résultat est une structure monocoque sans coutures et sans points faibles.
1.2 Matériaux couramment utilisés dans les portefeuilles en métal CNC
Aluminium 6061-T6 : Le standard de l’industrie. Il offre un rapport force/poids adapté au port quotidien. Il se machine proprement, anodise bien et coûte considérablement moins cher que le titane. Le poids varie de 25 à 35 grammes par portefeuille.
Titanium de grade 5 (Ti-6Al-4V) : L’option premium. Il pèse environ 40 à 50 grammes par portefeuille, résiste à la corrosion et se forme une couche d’oxyde naturelle qui guérit les égratignures. Il coûte 3,5 à 4 fois plus cher que l’aluminium.
Acier inoxydable (304 ou 316) : Le choix économique ou industriel. Plus lourd avec 70 à 90 grammes, il convient aux acheteurs ciblant un sentiment robuste et lourd. Il est plus difficile à machine, ce qui augmente le temps de cycle et les coûts d’outillage.
1.3 L’évolution de la conception des portefeuilles
Les portefeuilles pliants en cuir dominaient pendant un siècle car le cuir était le seul matériau qui se pliait sans se fissurer. Le changement a commencé lorsque la culture EDC (port quotidien) a exigé des profils plus fins. Le métal usiné permettait des parois aussi fines que 1,5 mm tout en maintenant l’intégrité structurelle. Un portefeuille en cuir mesure généralement de 15 à 20 mm d’épaisseur. Un portefeuille en aluminium CNC mesure 6 à 9 mm. Cette différence a entraîné la croissance de la catégorie.
2. Le processus de fabrication CNC étape par étape
Le processus de fabrication d’un portefeuille en métal CNC suit sept étapes distinctes. Chaque étape affecte le coût final, la durabilité et l’apparence. Les acheteurs qui comprennent ces étapes peuvent évaluer les devis des fournisseurs de manière plus précise.
2.1 Étape 1 : Préparation du matériau et sélection des billettes
Le processus commence par des billettes d’aluminium extrudé ou laminé, généralement du 6061-T6. L’usine coupe les billettes à une taille approximative à l’aide de scies à bandes ou de machines de coupe CNC. Un fabricant réputé demande des certificats de fonderie vérifiant la composition de l’alliage et le traitement. Cette documentation est importante car l’aluminium contrefait ou recyclé peut entraîner des échecs de machine et des résultats de galvanisation médiocres.
2.2 Étape 2 : Conception CAD et Programmation CAM
La phase de conception transforme le concept de produit en un modèle 3D à l’aide de SolidWorks, Fusion 360 ou un logiciel similaire. L’épaisseur des parois typiquement varie de 1,5 à 2,5 mm. La programmation CAM transforme ensuite le modèle CAD en code G—the machine language that controls tool paths.
La stratégie de trajectoire d’outil se divise en deux phases. Les passages de fraisage enlèvent rapidement la matière brute. Les passages de finition atteignent le fini final de la surface, généralement Ra 0,8–1,6 µm. Une trajectoire d’outil mal programmée laisse des marques d’outil visibles ou provoque des bruits sur les parois fines.
2.3 Étape 3 : Usinage CNC (Fraisage et Perçage)
Le type de centre d’usinage détermine les géométries possibles. Les machines à trois axes manipulent des portefeuilles plats avec des contours de base. Les machines à quatre axes et à cinq axes sont nécessaires pour les emplacements de cartes angulaires, les bords sculptés ou les mécanismes montés sur le côté. Les axes supplémentaires augmentent à la fois la capacité et le coût horaire.
Le temps de cycle pour une moitié de portefeuille varie de 15 à 40 minutes, en fonction de la complexité et du matériau. L’aluminium se coupe plus rapidement que le titane ou l’acier inoxydable. Les fraises en carbure à deux dents conviennent à l’aluminium ; les outils à quatre dents traitent les métaux plus durs. Le refroidissement par aspersion prévient la déformation thermique et prolonge la durée de vie de l’outil.
2.4 Étape 4 : Ébarbage et Finissage de Surface
Les pièces usinées ont des bords tranchants qui doivent être enlevés pour des raisons de sécurité et d’esthétique. L’ébarbage vibratoire traite le traitement par lots. L’ébarbage manuel s’adresse aux géométries complexes. La préparation de surface suit—le sablage pour un fini mat ou le polissage pour un brillant élevé. Le choix affecte à la fois l’apparence et la manière dont l’anodisation adhère.
2.5 Étape 5 : Anodisation ou Revêtement
L’anodisation de type II est le revêtement décoratif standard, produisant une couche de 5–10 µm disponible en noir, argent, laiton ou couleurs Pantone personnalisées. L’anodisation dure de type III crée une couche de 25–50 µm avec une résistance à l’abrasion supérieure—les grades militaires et industriels utilisent cela. Les pièces en titane reçoivent un revêtement PVD (Déposition de Vapeur Physique) ou un sablage en grains. L’acier inoxydable peut recevoir un revêtement en poudre ou rester brut.
L’anodisation est un processus électrochimique, pas une peinture. Elle transforme la surface en aluminium en oxyde d’aluminium, ce qui signifie que la couleur ne s’écaille ni ne s’écaille comme la peinture. Cependant, des impacts importants peuvent toujours causer la fracturation de la couche anodisée.
2.6 Étape 6 : Assemblage et Installation des Pièces Mécaniques
L’assemblage réunit les deux plaques usinées, une bande élastique pour les modèles de porte-monnaie, et des vis ou des rivets. Le verrouillage Torx permet le démontage utilisateur et le remplacement de la batterie dans les portefeuilles intelligents. La soudure définitive produit un assemblage antivol. Le composé de verrouillage des vis empêche les vis de s’user pendant l’utilisation quotidienne.
2.7 Étape 7 : Contrôle de Qualité et Emballage
L’inspection finale utilise des calibres numériques, des Machines de Mesure Coordonnées (CMM) ou des jaugeages aller-retour pour vérifier les dimensions. Les tests fonctionnels incluent les cycles d’insertion et de retrait des cartes – un minimum de 5 000 cycles est le point de référence de l’industrie. Le blocage RFID est testé à 13,56 MHz. L’emballage varie de sacs en polyéthylène individuels aux boîtes de vente au détail personnalisées pour les commandes OEM.
3. Guide de Sélection des Matériaux pour les Acheteurs B2B
Le choix du matériau influence à la fois le coût et la satisfaction du client. Le tableau ci-dessous résume les compromis.
| Matériau | Poids (par portefeuille) | Indice de Coût (1 = bas) | Résistance aux Rayures | Cas d’Utilisation Idéal |
|---|---|---|---|---|
| Aluminium 6061 | 25–35 g | 1.0 | Moderée | Porte-monnaie quotidien, marché de masse |
| Titanium | 40–50 g | 3.5–4.0 | Haute | Marques premium/prestige |
| Acier Inoxydable | 70–90 g | 1.5 | Haute | Budget, utilisation lourde |
3.1 Options de Finissage de Surface et leur Durabilité
L’aluminium anodisé offre une résistance aux couleurs et à l’UV, mais peut éclater sous l’impact extrême. Le titane sablé développe une couche d’oxyde naturelle qui guérit les rayures – sans revêtement nécessaire. La PVD fournit la meilleure finition pour l’acier noir, avec une dureté dépassant 2 000 HV.
3.2 Comment Choisir en Fonction du Marché Cible
Un portefeuille vendu sous 30 $ devrait utiliser de l’aluminium anodisé. Un point de vente de 50 $ à 80 $ soutient le titane avec un finissage sablé. Au-delà de 80 $, les acheteurs s’attendent à des caractéristiques CNC personnalisées – gravure, matériaux mélangés ou éditions numérotées. Associatez le matériau au point de vente, pas à la préférence personnelle.
4. Considérations de Conception et d’Ingénierie pour les Projets OEM
Créer un portefeuille personnalisé nécessite plus qu’un croquis. Les paramètres d’ingénierie ci-dessous déterminent si un design est fabriquable à un coût raisonnable.
4.1 Paramètres Critiques de Conception
L’épaisseur des parois ne doit pas être inférieure à 1.2 mm pour l’aluminium—les parois fines se plient pendant le traitement. La largeur de la fente pour les cartes nécessite une tolérance de 0.8–1.0 mm au-dessus de l’épaisseur standard des cartes de 0.76 mm. Les dimensions globales doivent correspondre soit à la taille standard de la carte de crédit (85.6 × 53.98 mm) ou au format mini (70 × 45 mm).
4.2 Règles de Conception pour la Fabrication (DFM)
Les coins internes acérés cassent les outils. Spécifiez un rayon de coin d’au moins 1.5 mm. Les rapports profondeur-largeur des poches ne doivent pas dépasser 3:1 pour les fraises standards. La profondeur des filets nécessite un minimum de trois filets complets pour la retention des vis. Le non-respect de ces règles augmente les coûts et les taux de défaillance.
4.3 Prototypage vs. Production en Grand Volume
Le prototypage utilise le fraisage CNC pour 1–5 pièces pour valider l’ajustement et la finition. Les options de production en grand volume dépendent du volume. La moulage sous pression devient économique au-delà de 10,000 pièces. Le fraisage CNC convient à la gamme de 500–5,000 pièces où les coûts d’outillage pour le moulage ne peuvent pas être amortis. Le délai de livraison du prototype est de 5–7 jours; les séries de production prennent 15–25 jours.
5. Technologie de Bloquage RFID dans les Portefeuilles Métalliques
Les portefeuilles métalliques bloquent les RFID par défaut. La physique de la cage de Faraday assure que les plaques en métal solides atténuent les signaux de 13.56 MHz utilisés par les cartes de paiement sans contact et les signaux de 125 kHz utilisés par les cartes d’accès.
5.1 Comment le Métal Bloque Naturellement les RFID
Une plaque d’aluminium de 2 mm offre plus de 40 dB d’atténuation. Le standard de l’industrie pour les produits bloquant les RFID est de 10 dB. Les portefeuilles métalliques CNC dépassent cette exigence de manière significative sans aucun composant supplémentaire.
5.2 Quand un Bloquage RFID Supplémentaire est Nécessaire
Les découpes pour les pièces de monnaie ou les fenêtres transparentes créent des voies de fuite RF. Si la conception nécessite de telles fonctionnalités, une couche de ferrite ou de feuille de cuivre de 0.1 mm à l’intérieur de la cavité du portefeuille restaure le blocage. Les tests devraient suivre les normes ISO 14443 ou ISO 15693, vérifiant une plage de blocage inférieure à 1 cm.
5.3 Commercialiser la Fonction RFID
Pour les acheteurs B2B, l’avantage est la simplicité. Les portefeuilles en cuir nécessitent des revêtements en feuille ou en tissu pour bloquer les RFID. Les portefeuilles métalliques CNC sont intrinsèquement sécurisés. Cela réduit le nombre de composants, la complexité de l’assemblage et les coûts. Aucune certification FCC n’est nécessaire pour le blindage passif.
6. Contrôle de Qualité et Normes de Tests
Les données vérifiables séparent les fabricants compétents des assembleurs. Les seuils ci-dessous représentent les attentes de l’industrie pour les portefeuilles métalliques premium.
6.1 Tolérances Dimensionnelles
Les dimensions générales sont tolérées ±0.1 mm. L’ajustement de la fente de carte nécessite ±0.05 mm. La vérification utilise des calibres numériques avec une résolution de 0.01 mm et un CMM pour des échantillons aléatoires. Un fournisseur qui ne peut pas déclarer leur norme de tolérance n’a pas mis en œuvre un contrôle qualité approprié.
6.2 Tests de Durabilité Mécanique
Les tests de chute soumettent le portefeuille à 10 cycles de 1.5 m sur du béton — aucune défaillance structurelle autorisée. Les tests de conservation des cartes fonctionnent sans desserrage pendant 5,000 cycles d’insertion et de suppression. Les tests de bande élastique étirent 10,000 cycles tout en conservant 80% de la tension initiale. Ces tests simulent des années d’utilisation quotidienne.
6.3 Tests de Finissage de Surface
L’épaisseur de l’anodisation est mesurée avec un galguitre de courant induit conformément à ASTM B244. La résistance à l’abrasion utilise le test Taber — roue CS-10, charge de 500 g, 100 cycles — sans exposition visible du métal de base. Les tests de pulvérisation salée conformément à ASTM B117 s’exécutent pendant 48 heures. Le titane et l’acier inoxydable passent sans revêtement. L’aluminium nécessite un anodisation pour passer.
7. Analyse des Coûts et Considérations de MOQ
Le coût unitaire se décompose en matériaux, temps de fraisage, finition, assemblage et amortissement des outils. Le temps de fraisage domine.
7.1 Quels sont les Facteurs qui Déterminent le Coût Unitaire?
Les matériaux représentent 15–20% du coût total. Le temps de fraisage CNC est le facteur dominant à 40–50%. Le finissage de surface ajoute 10–15%; l’anodisation est moins chère que le PVD. L’assemblage et l’emballage contribuent 10–15%. Les supports personnalisés pour les géométries complexes coûtent 500 $–2,000 en une fois.
7.2 MOQ et Niveaux de Tarification
MOQ 100–500 pièces : 18 $–25 par unité pour l’aluminium avec finition standard. MOQ 500–2,000 pièces : 12 $–18 par unité. MOQ 2,000+ pièces : 8 $–12 par unité avec un design optimisé CNC. Ce sont des benchmarks de l’industrie, pas des devis.
7.3 Coûts Cachés à Demander
Des frais de mise en route de 100 $–300 par commande sont courants. L’emballage personnalisé ajoute 0.20 $–0.50 par pièce. Confirmez si le fournisseur offre des services de logistique de drop shipping ou de stockage. Ces coûts affectent le prix final plus que le prix unitaire lui-même.
8. Comment Choisir un Fabricant de Portefeuilles en Métal CNC
L’évaluation commence par la capacité de l’usine, pas par le prix. La liste de contrôle ci-dessous filtre les fournisseurs de manière systématique.
8.1 Ce qu’il faut rechercher dans une usine
Vérifiez que l’usine exploite ses propres centres d’usinage CNC – et non qu’elle revende la capacité d’une autre usine. Demandez des études de cas ou des échantillons de projets de portefeuille précédents. Demandez un calendrier de production écrit avec des jalons. La certification ISO 9001 est le point de départ ; cherchez des documents de tests spécifiques.
8.2 Drapeaux rouges à éviter
Les fournisseurs sans adresse physique ou sans capacité de visite d’usine sont risqués. L’incapacité à fournir des certificats de matières premières indique un contrôle de la chaîne d’approvisionnement médiocre. L’incapacité à partager des listes de contrôle de QC ou des rapports de tests suggère qu’ils n’en ont pas. Une offre sans demander votre fichier 3D ou vos plans techniques signifie qu’ils ne sont pas évaluant la fabricabilité.
8.3 Aligner avec les besoins de votre marque
OEM signifie que vous fournissez le design et l’usine le fabrique. ODM signifie que l’usine propose des designs existants que vous pouvez marquer. Marque privée signifie un produit standard avec votre logo ou gravure. Choisissez le modèle qui correspond à votre capacité de conception et votre tolérance au risque.
9. Collaborer avec un fabricant spécialisé dans les portefeuilles en métal CNC
Les normes décrites ci-dessus sont atteignables – mais pas toutes les usines les atteignent. Voici notre approche pour la catégorie de portefeuilles en métal CNC.
9.1 Notre approche pour la catégorie de portefeuilles en métal CNC
En tant que fabricant avec 14 ans d’expérience dans les produits métalliques de précision, nous appliquons la même discipline d’ingénierie décrite dans cet article à chaque projet. Nos centres d’usinage CNC internes maintiennent des tolérances à ±0.05 mm, correspondant aux benchmarks de la Section 6.1. Nous ne sous-traitons pas l’usinage ; nous contrôlons le processus de la billette au portefeuille fini.
9.2 Capacité de production et flexibilité
Notre capacité mensuelle atteint 300 000+ unités sur les lignes de portefeuilles en métal et en cuir. Nous travaillons avec des startups à des MOQ de 200 pièces et avec des grandes enseignes à 5 000+ pièces sous le même cadre de qualité. Les prototypes sont expédiés en 5-7 jours ; les commandes de production en 15-25 jours.
9.3 Services de personnalisation pour votre marque
Les clients OEM nous envoient leurs fichiers 3D et nous usinons leur design exact. Les clients ODM choisissent parmi nos designs existants de portefeuilles en aluminium et titane et les marquent. La marque privée inclut la gravure au laser, le choix de couleurs anodisées correspondant à votre Pantone de marque et l’emballage personnalisé. Notre équipe d’ingénierie examine chaque design pour la fabricabilité avant de chiffrer.
10.
Questions fréquentes
Comment s’appellent ces portefeuilles en métal ?
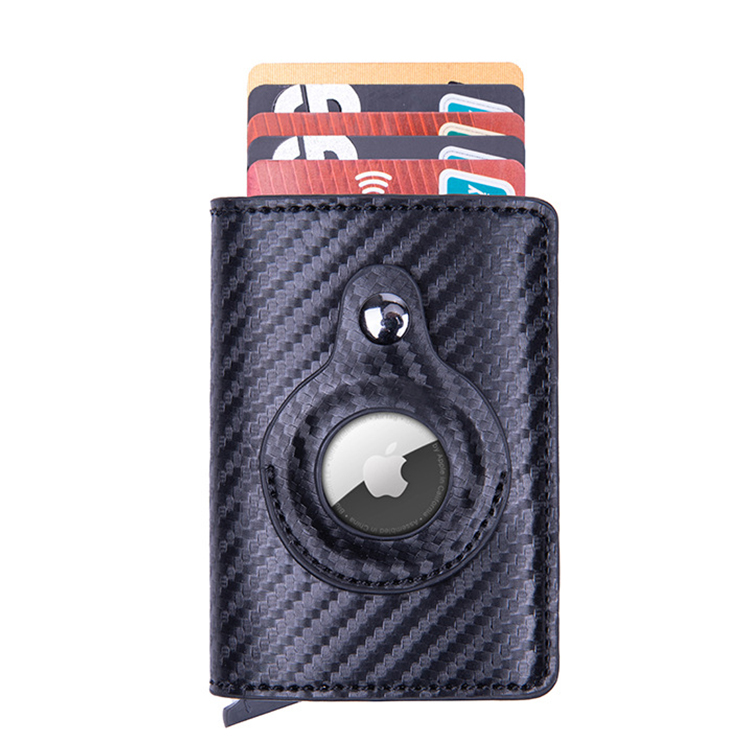
Les termes de l’industrie incluent les portefeuilles en aluminium CNC, les porte-cartes en métal, les portefeuilles bloquant RFID et les portefeuilles en métal minimalistes. Ils diffèrent des « portefeuilles intelligents », qui contiennent des modules de suivi Bluetooth.
Quel est le meilleur portefeuille RFID fabriqué aux États-Unis ?
« Fabriqué aux États-Unis » fait généralement référence à l’assemblage ou à la finition aux États-Unis. La plupart de la mécanique CNC des portefeuilles en aluminium se fait en Chine, qui détient la majorité de la capacité mondiale de CNC. La meilleure question pour les acheteurs B2B : quel fabricant offre le meilleur contrôle de la qualité et le délai de livraison, indépendamment de l’emplacement de l’assemblage.
Comment créer mon propre portefeuille ?
Commencez par un croquis spécifiant les dimensions, la capacité des cartes et le mécanisme de fermeture. Convertissez-le en fichier 3D CAD en utilisant SolidWorks, Fusion 360 ou un designer freelance. Envoyez le fichier à un fabricant CNC pour un retour de conception et une offre. Approuvez un prototype, le testez, puis passez à la production en série.
Sont-ils bloquants RFID ?
Oui, par défaut. Un corps en métal solide agit comme une cage de Faraday et bloque les signaux de 13,56 MHz. De grandes ouvertures ou fenêtres peuvent causer des fuites RF, auquel cas une couche de blindage supplémentaire est nécessaire.
Quel est le délai de livraison pour une commande personnalisée de portefeuille en métal CNC ?
Les prototypes prennent 5 à 7 jours ouvrables. La production de 500 à 2 000 pièces prend 15 à 25 jours ouvrables. Au-delà de 2 000 pièces, prévoyez 25 à 35 jours ouvrables. L’anodisation ajoute 2 à 3 jours et l’assemblage 1 à 2 jours au total.
Puis-je obtenir un portefeuille en métal avec mon logo gravé ?
Deux méthodes existent : la gravure CNC, où un coupeur enlève du matériel, et le marquage laser, qui oxyde la surface. Le marquage laser est plus rapide et plus économique pour les commandes à grande échelle.
Quelle est la différence entre OEM et ODM pour les portefeuilles ?
OEM signifie que vous fournissez le design et l’usine le fabrique. ODM signifie que l’usine fournit le design depuis son catalogue, et vous personnalisez le branding et l’emballage.
Quelle est la différence entre un portefeuille CNC et un portefeuille découpé ?
Les presses à emboutir aplatisent le métal en feuille, limitant l’épaisseur des parois et créant des points de stress aux angles. Lausserie CNC découpe à partir de billet solide, produisant une structure monocoque avec une épaisseur uniforme et sans points faibles. Le processus de lausserie prend plus de temps et coûte plus cher, mais l’intégrité structurelle justifie le surcoût.
Combien d’épaisseur a un portefeuille en métal CNC ?
L’épaisseur typique varie de 6 à 9 mm, selon la capacité des cartes et le mécanisme de fermeture. Les portefeuilles pliants en cuir mesurent 15–20 mm. Le profil fin est le principal motif pour lequel les acheteurs choisissent des portefeuilles en métal.
Quelle est la quantité minimale de commande pour des portefeuilles en métal personnalisés ?
Les seuils d’industrie commencent généralement autour de 100–200 pièces pour des designs en aluminium simples. Les portefeuilles en titane complexes avec une lausserie personnalisée peuvent nécessiter 500+ pièces pour amortir les coûts de mise en place. Confirmez toujours le MOQ avec le fabricant spécifique.
Références
-
ASTM B244 – Méthode d’essai standard pour la mesure des revêtements anodiques sur l’aluminium. https://www.astm.org/b0244-19.html
-
ASTM B117 – Pratique standard pour l’exploitation des appareils de pulvérisation de sel. https://www.astm.org/b0117-19.html
-
ISO 14443 – Cartes d’identification, cartes à circuits intégrés sans contact. https://www.iso.org/standard/73598.html
-
ISO 15693 – Cartes d’identification, cartes à proximité sans contact. https://www.iso.org/standard/75727.html
-
ISO 9001 – Exigences des systèmes de gestion de la qualité. https://www.iso.org/standard/62085.html
—
Prêt à commencer votre projet de portefeuille en métal CNC personnalisé ? Notre équipe d’ingénierie examinera votre conception pour la fabricabilité et fournira un décompte détaillé des coûts dans les 24 heures.