12 phút đọc
Một người mua ở Thâm Quyến đã hỏi tôi rằng một ví tiền kim loại là đúc hay dập. Anh ấy đã nhận được mẫu từ ba xưởng và không thể hiểu tại sao một chiếc lại đắt gấp ba lần các chiếc khác. Câu trả lời nằm ở các mảnh kim loại—các mảnh kim loại bị mài. Các phần đúc để lại các cạnh tròn và bề mặt thô. Các phần dập sẽ có các vết căng ở các góc gấp. Một ví tiền được gia công CNC để lại các góc sắc, độ dày tường đồng nhất và bề mặt cảm giác đều đặn khi chạm vào. Học cách đọc những khác biệt đó là bước đầu tiên để mua hàng tốt.
1. Ví tiền kim loại CNC là gì?
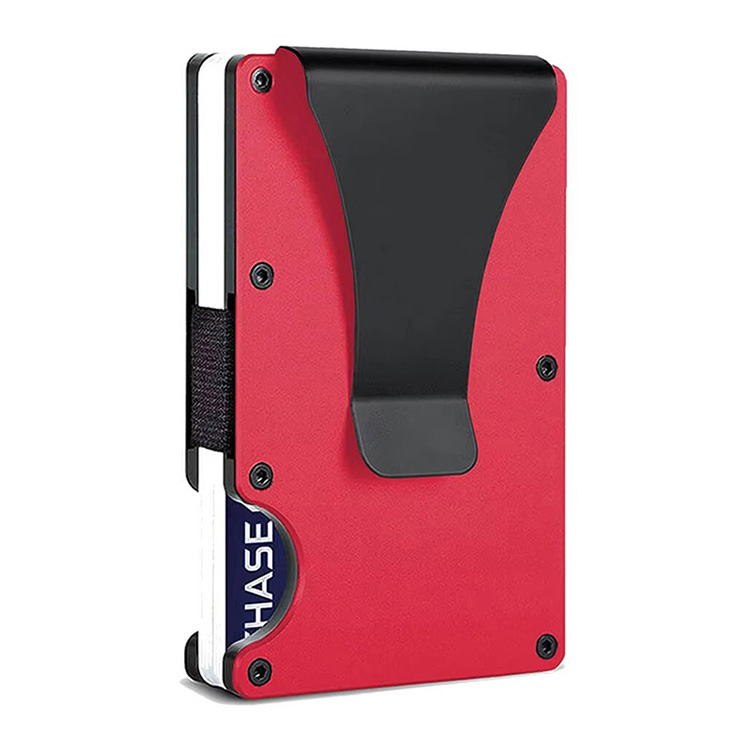
Một ví tiền kim loại CNC là một bộ khung thẻ cứng được gia công từ khối nguyên khối nhôm, titan hoặc thép không gỉ. Nó không được缝合, dán hoặc gấp. Gia công CNC loại bỏ vật liệu từ một khối kim loại cho đến khi chỉ còn hình dạng của ví. Quá trình này tạo ra độ chính xác ±0.05 mm—chắc chắn hơn nhiều so với bất kỳ sản phẩm da hoặc kim loại dập nào có thể đạt được.
1.1 Định nghĩa và Tính chất Nền tảng
Ví tiền CNC thông thường bao gồm hai tấm được gia công giữa chúng để sandwich các thẻ. Một cơ cấu đóng mở cơ học—dải cao su, trượt hoặc bản lề—giữ bộ phận này lại với nhau. Hầu hết các thiết kế có thể chứa từ 4 đến 12 thẻ mà không cần túi tiền truyền thống. Cấu trúc cứng ngăn chặn sự gấp và cung cấp khả năng chặn RFID tự nhiên.
Điểm khác biệt chính từ các ví tiền kim loại dập quan trọng đối với người mua. Các máy ép dập ép kim loại phẳng vào hình dạng, điều này giới hạn độ dày tường và tạo ra các điểm yếu ở các góc gấp. Gia công CNC bắt đầu từ vật liệu dày hơn và cắt bỏ tất cả những gì không cần thiết. Kết quả là một cấu trúc monocoque không có mối hàn và không có điểm yếu.
1.2 Nguyên liệu thông dụng trong túi tiền kim loại CNC
Aluminum 6061-T6: Tiêu chuẩn ngành công nghiệp. Nó cung cấp tỷ lệ lực-so-withweight phù hợp với việc mang theo hàng ngày. Nó có thể gia công sạch sẽ, anodize tốt và chi phí thấp hơn nhiều so với titan. Cân nặng từ 25 đến 35 gram mỗi túi tiền.
Titanium Grade 5 (Ti-6Al-4V): Lựa chọn cao cấp. Nó nặng khoảng 40 đến 50 gram mỗi túi tiền, kháng ăn mòn và phát triển một lớp oxit tự nhiên có khả năng tự chữa lành vết xước. Nó đắt hơn từ 3.5 đến 4 lần so với aluminum.
Thép không gỉ (304 hoặc 316): Lựa chọn kinh tế hoặc công nghiệp. Nặng hơn từ 70 đến 90 gram, nó phù hợp với người mua nhắm đến cảm giác cứng cáp, nặng nề. Nó khó gia công hơn, điều này làm tăng thời gian chu kỳ và chi phí công cụ.
1.3 Sự phát triển của thiết kế túi tiền
Túi tiền gấp da chiếm ưu thế trong một thế kỷ vì da là vật liệu duy nhất có thể co giãn mà không nứt. Sự chuyển đổi bắt đầu khi văn hóa EDC (mang theo hàng ngày) yêu cầu hình dáng mỏng hơn. Kim loại gia công cho phép tường mỏng đến 1.5 mm trong khi duy trì tính toàn vẹn cấu trúc. Một túi tiền da thường có độ dày 15–20 mm. Một túi tiền aluminum CNC có độ dày 6–9 mm. Sự khác biệt này đã thúc đẩy sự phát triển của phân loại này.
2. Quy trình sản xuất CNC từng bước
Quy trình sản xuất túi tiền kim loại CNC bao gồm bảy giai đoạn riêng biệt. Mỗi giai đoạn ảnh hưởng đến chi phí cuối cùng, độ bền và外观. Người mua hiểu rõ các bước này có thể đánh giá báo giá của nhà cung cấp một cách chính xác hơn.
2.1 Bước 1: Chuẩn bị nguyên liệu và chọn billet
Quy trình bắt đầu với billet aluminum đùn hoặc cuộn, thường là 6061-T6. Nhà máy cắt billet đến kích thước ước tính bằng máy cắt cưa hoặc máy cắt CNC. Một nhà sản xuất uy tín yêu cầu chứng chỉ nhà máy xác minh thành phần hợp kim và độ cứng. Tài liệu này rất quan trọng vì aluminum giả mạo hoặc tái chế có thể gây ra sự cố gia công và kết quả anodize kém.
2.2 Bước 2: Thiết kế CAD và Chương trình CAM
Phasedesign chuyển đổi khái niệm sản phẩm thành mô hình 3D sử dụng SolidWorks, Fusion 360 hoặc phần mềm tương tự. Độ dày tường thường dao động từ 1.5 đến 2.5 mm. Chương trình CAM sau đó chuyển đổi mô hình CAD thành mã G-code—theo ngôn ngữ máy điều khiển đường dẫn công cụ.
Chiến lược đường dẫn công cụ chia thành hai giai đoạn. Các bước mài thô loại bỏ vật liệu lớn nhanh chóng. Các bước hoàn thiện đạt được bề mặt cuối cùng, thường Ra 0.8–1.6 µm. Một đường dẫn công cụ được lập trình kém để lại vết công cụ hoặc gây tiếng ồn trên tường mỏng.
2.3 Bước 3: CNC Cắt (Cưa và Đục)
Loại trung tâm gia công xác định các hình học có thể thực hiện được. Máy ba trục xử lý ví phẳng với đường contour cơ bản. Các máy bốn trục và năm trục cần thiết cho khe thẻ góc, cạnh định hình hoặc cơ cấu gắn bên. Các trục bổ sung tăng cả khả năng và chi phí giờ làm việc.
Thời gian chu kỳ cho một nửa ví từ 15 đến 40 phút, tùy thuộc vào độ phức tạp và vật liệu. Alumimum cắt nhanh hơn titan hoặc thép không gỉ. Các đầu mài carbide với hai lưỡi phù hợp với alumin; công cụ bốn lưỡi xử lý kim loại cứng hơn. Nước làm mát tràn ngập ngăn chặn sự méo mó do nhiệt và kéo dài tuổi thọ công cụ.
2.4 Bước 4: Loại bỏ góc nhọn và Hoàn thiện bề mặt
Phần gia công có cạnh sắc cần phải loại bỏ để đảm bảo an toàn và mỹ thuật. Loại bỏ góc nhọn rung động xử lý batch processing. Loại bỏ góc nhọn thủ công giải quyết các hình học phức tạp. Chuẩn bị bề mặt theo sau—sơn phun cho bề mặt nhám hoặc mài cho bề mặt sáng bóng. Lựa chọn này ảnh hưởng đến cả vẻ ngoài và cách mà lớp anodizing dính tốt.
2.5 Bước 5: Anodizing hoặc Lớp phủ
Anodizing loại II là lớp phủ trang trí tiêu chuẩn, tạo ra lớp 5–10 µm có sẵn trong màu đen, bạc, đồng hoặc màu Pantone tùy chỉnh. Anodizing cứng loại III tạo ra lớp 25–50 µm với khả năng kháng xước vượt trội—military và công nghiệp grades sử dụng này. Các phần titan nhận lớp phủ PVD (Physical Vapor Deposition) hoặc mài hạt. Thép không gỉ có thể nhận lớp phủ bột hoặc giữ nguyên nguyên liệu.
Anodizing là quá trình điện hóa, không phải là sơn. Nó chuyển đổi bề mặt alumin thành oxit alumin, điều này có nghĩa là màu không bị tróc hoặc bong như sơn. Tuy nhiên, va chạm mạnh vẫn có thể gây ra sự nứt lớp anodized.
2.6 Bước 6: Tập hợp và Cài đặt Phụ kiện
Tập hợp gộp lại hai tấm được gia công, một dải cao su cho mẫu ví tiền, và vít hoặc đinh. Hệ thống vít Torx cho phép tháo rời và thay thế pin trong ví thông minh. Kết dính vĩnh viễn tạo ra bộ phận không thể bị gian lận. Chất kết dính khóa vít ngăn chặn vít bị lỏng ra trong quá trình sử dụng hàng ngày.
2.7 Bước 7: Kiểm soát Chất lượng và Bao bì
Kiểm tra cuối cùng sử dụng thước đo kỹ thuật số, Máy đo kích thước đồng nhất (CMM) hoặc thước đo có/không để xác minh kích thước. Kiểm tra chức năng bao gồm chu kỳ chèn và rút thẻ — ít nhất 5.000 chu kỳ là tiêu chuẩn ngành. Khối chặn RFID được kiểm tra ở tần số 13.56 MHz. Bao bì từ túi poly cá nhân đến hộp bán lẻ tùy chỉnh cho đơn hàng OEM.
3. Hướng dẫn Chọn Material cho Mua hàng B2B
Lựa chọn vật liệu ảnh hưởng đến cả chi phí và sự hài lòng của khách hàng. Bảng dưới đây tóm tắt các sự thay đổi.
| Vật liệu | Cân nặng (mỗi ví) | Chỉ số Chi phí (1=thấp) | Kháng xước | Trường hợp Sử dụng Hoàn hảo |
|---|---|---|---|---|
| Aluminum 6061 | 25–35 g | 1.0 | Trung bình | Mang theo hàng ngày, thị trường đại chúng |
| Titanium | 40–50 g | 3.5–4.0 | Cao | Thương hiệu cao cấp/prestige |
| Thép không gỉ | 70–90 g | 1.5 | Cao | Budget, công việc nặng |
3.1 Các Tùy chọn Kết thúc Bề Mặt và Độ Bền Của Chúng
Aluminum anodized cung cấp độ bền màu và kháng tia UV nhưng có thể bị vỡ dưới tác động mạnh. Titanium bead-blasted phát triển một lớp oxit tự nhiên mà không cần lớp phủ để tự chữa lành vết xước. PVD cung cấp kết thúc tốt nhất cho thép đen, với độ cứng vượt quá 2,000 HV.
3.2 Làm thế nào để Chọn Dựa trên Thị trường Mục tiêu
Một ví bán dưới 30 đô la nên sử dụng aluminum anodized. Điểm giá 50–80 đô la hỗ trợ titanium với kết thúc bead-blasted. Trên 80 đô la, người mua mong đợi các tính năng CNC tùy chỉnh — khắc, vật liệu trộn hoặc bản in số. Khớp vật liệu với điểm giá, không phải là sở thích cá nhân.
4. Lưu ý Thiết kế và Kỹ thuật cho Dự án OEM
Tạo ra một ví tùy chỉnh đòi hỏi hơn là một bản vẽ. Các tham số kỹ thuật dưới đây xác định liệu thiết kế có thể sản xuất được với chi phí hợp lý hay không.
4.1 Các Tham Số Thiết Kế Khác Biệt
Độ dày tường phải không dưới 1.2 mm cho nhôm—tường mỏng hơn sẽ gãy trong quá trình gia công. Chiều rộng khe thẻ yêu cầu độ chặt 0.8–1.0 mm so với độ dày tiêu chuẩn của thẻ là 0.76 mm. Kích thước tổng thể phải phù hợp với kích thước tiêu chuẩn của thẻ tín dụng (85.6 × 53.98 mm) hoặc định dạng mini (70 × 45 mm).
4.2 Các Quy Tắc Thiết Kế Để Sản Xuất (DFM)
Các góc trong sắc sẽ gãy công cụ. Đặt độ cong góc ít nhất 1.5 mm. Tỷ lệ sâu-khổ lõm nên không vượt quá 3:1 cho các lưỡi cắt tiêu chuẩn. Độ sâu của ren yêu cầu tối thiểu ba ren đầy đủ để giữ vít. Vi phạm các quy tắc này sẽ tăng chi phí và tỷ lệ thất bại.
4.3 Thiết Kế Đ原型 so với Sản Xuất Hàng Loạt
Đ原型 sử dụng gia công CNC cho 1–5 sản phẩm để xác minh sự phù hợp và hoàn thiện. Các tùy chọn sản xuất hàng loạt phụ thuộc vào số lượng. Đúc khuôn trở nên kinh tế hơn 10.000 sản phẩm. Gia công CNC phù hợp với phạm vi 500–5.000 sản phẩm nơi chi phí công cụ cho đúc không thể bù đắp. Thời gian hoàn thành原型 là 5–7 ngày; các đợt sản xuất kéo dài từ 15–25 ngày.
5. Công Nghệ Chặn RFID Trong Túi Tiền Kim Loại
Túi tiền kim loại chặn RFID theo mặc định. Vật lý của lưới Faraday đảm bảo rằng các tấm kim loại rắn衰减 13.56 MHz các tín hiệu được sử dụng bởi thẻ thanh toán không tiếp xúc và 125 kHz các tín hiệu được sử dụng bởi thẻ truy cập.
5.1 Cách Kim Loại Chặn RFID Tự Nhiên
Một tấm nhôm dày 2 mm cung cấp hơn 40 dB衰减. Tiêu chuẩn công nghiệp cho các sản phẩm chặn RFID là 10 dB. Các túi tiền kim loại CNC vượt qua yêu cầu này một cách rõ ràng mà không cần thêm bất kỳ thành phần nào.
5.2 Khi Cần Chặn RFID Thêm
Các lỗ cắt cho tiền xu hoặc cửa sổ trong suốt tạo ra các con đường rò rỉ RF. Nếu thiết kế yêu cầu các tính năng này, một lớp foil hoặc tấm mangan hoặc đồng dày 0.1 mm bên trong lỗ túi tiền sẽ khôi phục khả năng chặn. Kiểm tra nên theo tiêu chuẩn ISO 14443 hoặc ISO 15693, xác minh khoảng cách chặn dưới 1 cm.
5.3 Quảng Cáo Tính Năng RFID
Đối với khách hàng B2B, lợi thế là sự đơn giản. Các túi tiền da đòi hỏi foil hoặc lớp vải lót để chặn RFID. Các túi tiền kim loại CNC tự nhiên an toàn. Điều này giảm số lượng thành phần, phức tạp trong lắp ráp và chi phí. Không cần chứng nhận FCC cho việc chặn thụ động.
6. Kiểm Soát Chất Lượng và Tiêu Chuẩn Kiểm Tra
Dữ liệu có thể xác minh phân biệt các nhà sản xuất có năng lực với các nhà lắp ráp. Các tiêu chuẩn dưới đây đại diện cho kỳ vọng của ngành công nghiệp cho túi tiền kim loại cao cấp.
6.1 Tolerances Kích Thước
Chiều dài chung giữ ±0.1 mm. Kích thước khe thẻ yêu cầu ±0.05 mm. Kiểm tra sử dụng thước đo kỹ thuật số với độ phân giải 0.01 mm và CMM cho mẫu ngẫu nhiên. Nhà cung cấp không thể nêu tiêu chuẩn độ chặt của họ chưa thực hiện QC đúng cách.
6.2 Kiểm Tra Khả Năng Chịu Lực Mechatronics
Kiểm tra rơi xuống để túi tiền chịu 10 chu kỳ từ 1.5 m lên bê tông — không được phép có sự cố cấu trúc. Kiểm tra giữ thẻ chạy 5,000 chu kỳ chèn và rút mà không bị lỏng lẻo. Kiểm tra dây cao su kéo dài 10,000 chu kỳ trong khi giữ 80% lực căng ban đầu. Những kiểm tra này mô phỏng nhiều năm sử dụng hàng ngày.
6.3 Kiểm Tra Kết Quả Bề Mặt
Độ dày anodizing được đo bằng thước đo từ trường theo ASTM B244. Khả năng chịu mài mòn sử dụng kiểm tra Taber — lò xo CS-10, tải trọng 500 g, 100 chu kỳ — mà không có sự露 ra kim loại cơ bản nào. Kiểm tra sương muối theo ASTM B117 chạy 48 giờ. Titanium và thép không gỉ vượt qua mà không cần phủ. Alumimum yêu cầu anodizing để vượt qua.
7. Phân Tích Chi Phí và Lưu Ý MOQ
Chi phí đơn vị phân tách thành vật liệu, thời gian cơ khí hóa, hoàn thiện, lắp ráp và hao mòn công cụ. Thời gian cơ khí hóa chiếm ưu thế.
7.1 Điều Gì Động Lực Chi Phí Đơn Vị?
Vật liệu chiếm 15–20% tổng chi phí. Thời gian cơ khí hóa CNC là yếu tố quyết định ở 40–50%. Kết quả bề mặt thêm 10–15%; anodizing rẻ hơn PVD. Lắp ráp và đóng gói đóng góp 10–15%. Đồ gá tùy chỉnh cho hình học phức tạp chi phí 500–2,000 USD một lần.
7.2 MOQ và Các Cấp Giá
MOQ 100–500 chiếc: 18–25 USD mỗi đơn vị cho alumin với hoàn thiện tiêu chuẩn. MOQ 500–2,000 chiếc: 12–18 USD mỗi đơn vị. MOQ 2,000+ chiếc: 8–12 USD mỗi đơn vị với thiết kế CNC tối ưu hóa. Đây là các tiêu chuẩn ngành, không phải là báo giá.
7.3 Chi Phí Ẩn Định Để Hỏi Về
Phí thiết lập 100–300 USD mỗi đơn hàng là phổ biến. Đóng gói tùy chỉnh thêm 0.20–0.50 USD mỗi chiếc. Xác nhận xem nhà cung cấp có cung cấp logistics giao hàng nhanh hoặc dịch vụ kho hay không. Những chi phí này ảnh hưởng nhiều hơn đến giá thành thực tế hơn là giá đơn vị.
8. Làm Thế Nào Để Chọn Nhà Sản Xuất Túi Tiền Kim Loại CNC
Đánh giá bắt đầu với khả năng nhà máy, không phải giá cả. Danh sách kiểm tra dưới đây lọc nhà cung cấp một cách hệ thống.
8.1 Điều cần tìm kiếm trong một xưởng sản xuất
Kiểm tra xem xưởng có vận hành trung tâm gia công CNC của riêng mình hay không—không bán lại công suất của xưởng khác. Yêu cầu các nghiên cứu caso hoặc mẫu từ các dự án ví tiền trước đó. Yêu cầu lịch trình sản xuất viết tay với các mốc quan trọng. Chứng nhận ISO 9001 là cơ sở; tìm kiếm các tài liệu kiểm tra cụ thể.
8.2 Các dấu hiệu cảnh báo cần tránh
Các nhà cung cấp không có địa chỉ vật lý hoặc khả năng thăm xưởng là rủi ro. Không thể cung cấp chứng chỉ nguyên liệu thô cho thấy kiểm soát chuỗi cung ứng kém. Không muốn chia sẻ danh sách kiểm tra QC hoặc báo cáo kiểm tra cho thấy họ không có. Giá chào không yêu cầu tệp 3D hoặc bản vẽ kỹ thuật của bạn có nghĩa là họ không đánh giá khả năng sản xuất.
8.3 Khớp với nhu cầu của thương hiệu của bạn
OEM có nghĩa là bạn cung cấp thiết kế và xưởng sản xuất nó. ODM có nghĩa là xưởng cung cấp các thiết kế hiện có mà bạn có thể thương hiệu. Nhãn hiệu riêng có nghĩa là sản phẩm tiêu chuẩn với logo hoặc khắc của bạn. Chọn mẫu phù hợp với khả năng thiết kế và khả năng chịu rủi ro của bạn.
9. Hợp tác với nhà sản xuất ví kim loại CNC chuyên nghiệp
Các tiêu chuẩn được mô tả trên là có thể đạt được—nhưng không phải mọi xưởng đều đạt được chúng. Dưới đây là cách chúng tôi tiếp cận phân loại ví kim loại CNC.
9.1 Cách tiếp cận của chúng tôi đối với phân loại ví kim loại CNC
Để trở thành nhà sản xuất với 14 năm kinh nghiệm trong sản phẩm kim loại chính xác, chúng tôi áp dụng cùng một quy tắc kỹ thuật được mô tả trong bài viết này cho mỗi dự án. Các trung tâm gia công CNC trong nội bộ của chúng tôi duy trì độ chặt ±0.05 mm, phù hợp với tiêu chuẩn trong Phần 6.1. Chúng tôi không thuê ngoài gia công; chúng tôi kiểm soát quy trình từ khối nguyên liệu đến ví hoàn chỉnh.
9.2 Công suất và sự linh hoạt trong sản xuất
Công suất hàng tháng của chúng tôi đạt 300.000+ đơn vị trên các dòng ví kim loại và da. Chúng tôi làm việc với các công ty khởi nghiệp với MOQ 200 và các nhà bán lẻ lớn với 5.000+ đơn vị dưới cùng một khung chất lượng. Các mẫu原型 giao trong 5–7 ngày; đơn hàng sản xuất trong 15–25 ngày.
9.3 Dịch vụ tùy chỉnh cho thương hiệu của bạn
Khách hàng OEM gửi tệp 3D của họ và chúng tôi gia công thiết kế chính xác của họ. Khách hàng ODM chọn từ các thiết kế ví aluminum và titan hiện có của chúng tôi và thương hiệu chúng. Nhãn hiệu riêng bao gồm khắc laser, phù hợp màu anodized với Pantone của thương hiệu của bạn và đóng gói tùy chỉnh. Đội ngũ kỹ thuật của chúng tôi kiểm tra mỗi thiết kế về khả năng sản xuất trước khi chào giá.
10.
Câu hỏi thường gặp
Wallet bằng kim loại được gọi là gì?
Định nghĩa của ngành công nghiệp bao gồm ví bằng nhôm CNC, thẻ giữ thẻ bằng kim loại, ví chặn RFID và ví kim loại tối giản. Chúng khác với “ví thông minh,” chứa các mô-đun theo dõi Bluetooth.
Ví RFID Mỹ sản xuất tốt nhất là gì?
“Sản xuất tại Mỹ” thường đề cập đến việc lắp ráp hoặc hoàn thiện tại Mỹ. Hầu hết các quy trình cơ khí CNC của ví bằng nhôm diễn ra tại Trung Quốc, nơi chiếm phần lớn công suất CNC toàn cầu. Câu hỏi tốt hơn cho khách hàng B2B: nhà sản xuất nào cung cấp kiểm soát chất lượng và thời gian giao hàng tốt nhất, bất kể địa điểm lắp ráp.
Làm thế nào để tôi tạo ví của riêng mình?
Bắt đầu với một bản vẽ chỉ ra kích thước, dung lượng thẻ và cơ chế đóng mở. Chuyển đổi nó thành tệp 3D CAD bằng SolidWorks, Fusion 360 hoặc một nhà thiết kế tự do. Gửi tệp này đến nhà sản xuất CNC để nhận phản hồi về DFM và báo giá. Duyệt bản mẫu, kiểm tra và sau đó tiếp tục sản xuất hàng loạt.
Ví kim loại có chặn RFID không?
Đúng vậy, theo mặc định. Một thân kim loại rắn hoạt động như một lưới Faraday và chặn các tín hiệu 13.56 MHz. Các lỗ cắt lớn hoặc cửa sổ có thể gây ra rò rỉ RF, trong trường hợp này cần thêm lớp bảo vệ.
Thời gian giao hàng cho đơn hàng ví kim loại CNC tùy chỉnh là bao lâu?
Bản mẫu mất 5–7 ngày làm việc. Sản xuất 500–2.000 chiếc mất 15–25 ngày làm việc. Trên 2.000 chiếc, hãy lên kế hoạch cho 25–35 ngày làm việc. Anodizing thêm 2–3 ngày và lắp ráp thêm 1–2 ngày vào tổng thời gian.
Tôi có thể nhận được ví kim loại có in logo không?
Khác nhau giữa OEM và ODM cho ví là gì?
OEM có nghĩa là bạn cung cấp thiết kế và xưởng sản xuất sẽ sản xuất nó. ODM có nghĩa là xưởng cung cấp thiết kế từ danh mục của mình, và bạn tùy chỉnh nhãn hiệu và bao bì.
Khác nhau giữa ví CNC và ví dập là gì?
Độ dày của máy ép dập phẳng kim loại, hạn chế độ dày tường và tạo ra các điểm căng ở các góc uốn. Quy trình cơ khí CNC cắt từ khối nguyên liệu rắn, tạo ra cấu trúc monocoque với độ dày đều và không có điểm yếu. Quy trình cơ khí mất nhiều thời gian hơn và tốn kém hơn, nhưng tính toàn vẹn cấu trúc xứng đáng với mức giá cao.
Wallet kim loại CNC có dày bao nhiêu?
Độ dày thông thường dao động từ 6 đến 9 mm, tùy thuộc vào dung lượng thẻ và cơ chế đóng mở. Các túi kép da có độ dày 15–20 mm. Hình dáng mỏng là lý do chính mà người mua chọn túi kim loại.
Độ lớn đơn hàng tối thiểu cho túi kim loại tùy chỉnh là bao nhiêu?
Độ lớn đơn hàng tối thiểu trong ngành bắt đầu từ 100–200 chiếc cho các thiết kế nhôm đơn giản. Các túi kim loại titan phức tạp với cơ khí tùy chỉnh có thể yêu cầu 500+ chiếc để bù lại chi phí thiết lập. Luôn xác nhận ĐLĐ với nhà sản xuất cụ thể.
Tham khảo
-
ASTM B244 – Phương pháp kiểm tra tiêu chuẩn cho việc đo lớp phủ anod trên nhôm. https://www.astm.org/b0244-19.html
-
ASTM B117 – Tiêu chuẩn thực hành cho việc vận hành thiết bị sương muối. https://www.astm.org/b0117-19.html
-
ISO 14443 – Thẻ nhận diện, thẻ tích hợp vi mạch không tiếp xúc. https://www.iso.org/standard/73598.html
-
ISO 15693 – Thẻ nhận diện, thẻ gần không tiếp xúc. https://www.iso.org/standard/75727.html
-
ISO 9001 – Yêu cầu hệ thống quản lý chất lượng. https://www.iso.org/standard/62085.html
—
Chuẩn bị bắt đầu dự án túi kim loại CNC tùy chỉnh của bạn? Đội ngũ kỹ thuật của chúng tôi sẽ xem xét thiết kế của bạn về khả năng sản xuất và cung cấp phân tích chi tiết chi phí trong vòng 24 giờ.