12 min read
Un acquirente di Shenzhen mi ha una volta chiesto se un portafoglio in metallo era colato o inciso. Aveva ricevuto campioni da tre fabbriche e non poteva capire perché uno costava tre volte più degli altri. La risposta era nei chip—the metal shavings. Le parti colate lasciano bordi arrotondati e superfici porose. Le parti incise mostrano linee di stress alle curve. Un portafoglio lavorato a CNC lascia angoli vivi, spessore delle pareti uniforme e una superficie che si sente costante al tatto. Imparare a leggere queste differenze è il primo passo per fare un acquisto ben fatto.
1. Cos’è un Portafoglio in Alluminio Lavorato a CNC?
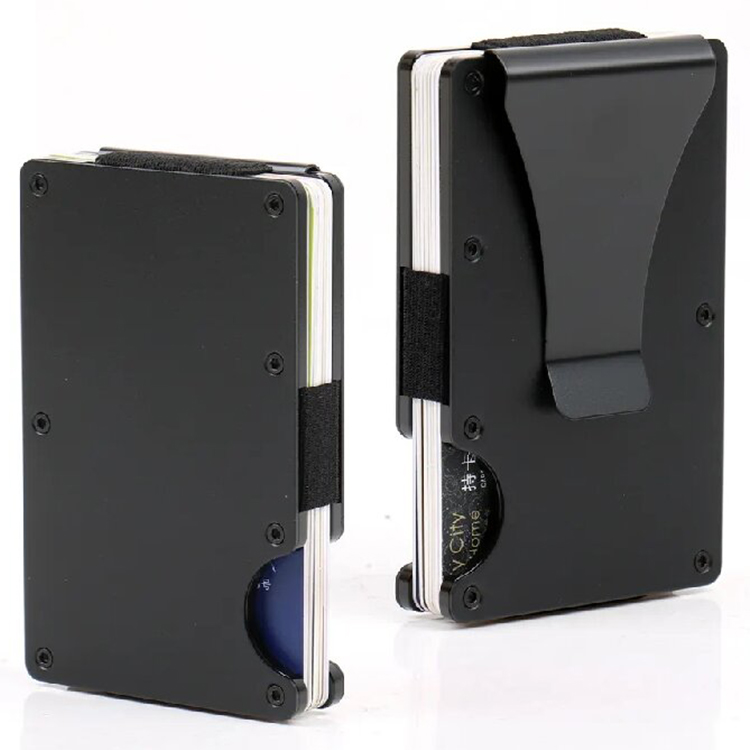
Un portafoglio in metallo lavorato a CNC è un portamonete rigido lavorato da un blocco solido di alluminio, titanio o acciaio inossidabile. Non è cucito, incollato o piegato. La lavorazione a CNC rimuove il materiale da un ingot fino a quando rimane solo la forma del portafoglio. Questo processo produce tolleranze di ±0.05 mm—molto più precise di qualsiasi prodotto in pelle o metallo inciso.
1.1 Definizione e Caratteristiche Fondamentali
Il portafoglio tipico lavorato a CNC consiste in due piani lavorati che sigillano le carte tra di loro. Una chiusura meccanica—una cinghia elastica, un cursore o un cardine—tieni insieme l’assemblaggio. La maggior parte dei design può contenere da 4 a 12 carte senza un tradizionale portafoglio a bilanciere. La struttura rigida previene la flessione e offre una protezione RFID intrinseca.
La distinzione rispetto ai portamonete in metallo inciso è importante per gli acquirenti. Le presse di incisione piegano il metallo in lamiera in forma, il che limita lo spessore delle pareti e crea punti deboli alle curve. La lavorazione a CNC parte da materiale più spesso e taglia via tutto ciò che non è necessario. Il risultato è una struttura monocoque senza giunti e senza punti deboli.
1.2 Materiali Comuni Utilizzati nei Portafogli in Metallo CNC
Alumino 6061-T6: Lo standard industriale. Offre un rapporto resistenza-peso adatto al trasporto quotidiano. Si lavora pulitamente, si anodizza bene e costa significativamente meno del titanio. Il peso varia da 25 a 35 grammi per portafoglio.
Titanio di Grado 5 (Ti-6Al-4V): L’opzione premium. Pesa circa 40 a 50 grammi per portafoglio, resiste alla corrosione e sviluppa una naturale pellicola ossidica che ripara i graffi. Costa 3.5 a 4 volte più dell’alluminio.
Acciaio Inox (304 o 316): La scelta a budget o industriale. Più pesante, con un peso di 70 a 90 grammi, si adatta agli acquirenti che mirano a un senso di robustezza e pesantezza. È più difficile da lavorare, il che aumenta il tempo di ciclo e i costi degli utensili.
1.3 L’Evoluzione del Design dei Portafogli
I portafogli a biforcazione in pelle dominavano per un secolo perché la pelle era l’unico materiale che si piegava senza rompersi. La transizione è iniziata quando la cultura EDC (everyday carry) ha richiesto profili più sottili. Il metallo lavorato permetteva pareti spesse fino a 1.5 mm mantenendo l’integrità strutturale. Un portafoglio in pelle tipicamente misura 15–20 mm di spessore. Un portafoglio in alluminio CNC misura 6–9 mm. Questa differenza ha guidato la crescita della categoria.
2. Il Processo di Produzione CNC Passo per Passo
Il processo di produzione di un portafoglio in metallo CNC segue sette fasi distinte. Ogni fase influisce sul costo finale, la durabilità e l’aspetto. Gli acquirenti che comprendono questi passaggi possono valutare i preventivi dei fornitori in modo più accurato.
2.1 Passo 1: Preparazione del Materiale e Selezione del Billetto
Il processo inizia con il billetto estruso o laminato in alluminio, tipicamente 6061-T6. La fabbrica taglia i billetti a una dimensione approssimativa utilizzando seghe a nastro o macchine di taglio CNC. Un produttore affidabile richiede certificati di fabbrica che verifichino la composizione dell’lega e la temperatura. Questa documentazione è importante perché l’alluminio contraffatto o riciclato può causare fallimenti di lavorazione e risultati scadenti di anodizzazione.
2.2 Passo 2: Progettazione CAD e Programmatore CAM
La fase di progettazione trasforma il concetto del prodotto in un modello 3D utilizzando SolidWorks, Fusion 360 o software simili. Lo spessore delle pareti tipicamente varia da 1.5 a 2.5 mm. Il programmatore CAM poi trasforma il modello CAD in codice G—the lingua macchina che controlla i percorsi degli utensili.
La strategia del percorso degli utensili si suddivide in due fasi. Le passate di sbancamento rimuovono rapidamente il materiale in eccesso. Le passate di finitura raggiungono la finitura superficiale finale, tipicamente Ra 0.8–1.6 µm. Un percorso degli utensili programmati male lascia tracce visibili degli utensili o provoca rumori su pareti sottili.
2.3 Passo 3: Macinatura CNC (Fresatura e Foratura)
Il tipo di centro di lavoro determina quali geometrie sono possibili. Le macchine a tre assi gestiscono portafogli piatti con contorni semplici. Le macchine a quattro assi e a cinque assi sono necessarie per slot di carte angolati, bordi contornati o meccanismi montati sui lati. Gli assi aggiuntivi aumentano sia la capacità che il costo orario.
2.4 Passo 4: Pulitura dei bordi e Finitura Superficiale
Le parti macinate hanno bordi affilati che devono essere rimossi per motivi di sicurezza e estetica. La pulitura vibrante gestisce il trattamento in batch. La pulitura manuale affronta geometrie complesse. La preparazione superficiale segue—sabbiatura per finitura opaca o lucidatura per finitura lucida. La scelta influisce sia sull’apparenza che sulla qualità dell’anodizzazione.
2.5 Passo 5: Anodizzazione o Rivestimento
La anodizzazione di tipo II è il rivestimento decorativo standard, che produce uno strato di 5–10 µm disponibile in nero, argento, ottone o colori Pantone personalizzati. La anodizzazione dura di tipo III crea uno strato di 25–50 µm con una resistenza agli urti superiore—i gradi militari e industriali utilizzano questo. Le parti in titanio ricevono un rivestimento PVD (Deposizione di Vapore Fisico) o sputtering. L’acciaio inossidabile può ricevere un rivestimento in polvere o rimanere grezzo.
La anodizzazione è un processo elettrochimico, non una vernice. Convertisce la superficie in ossido di alluminio, il che significa che il colore non si sfalda o si sfalda come una vernice. Tuttavia, impatti violenti possono ancora causare la frattura dello strato anodizzato.
2.6 Passo 6: Assemblaggio e Installazione di Hardware
La montaggio riunisce le due piastre meccanicamente lavorate, una cintura elastica per i modelli di portamonete, e viti o rivetti. La fissaggio con viti Torx permette la smontaggio e sostituzione della batteria nei portafogli intelligenti. La saldatura a rivetto permanente produce un assemblaggio anti-tampering. Il composto sigillante antiruggine impedisce alle viti di allentarsi durante l’uso quotidiano.
2.7 Passo 7: Controllo della Qualità e Imballaggio
La ispezione finale utilizza calibri digitali, Macchine di Misurazione di Coordinate (CMM) o regoli a andare/fermarsi per verificare le dimensioni. Il test funzionale include cicli di inserimento e rimozione delle carte — un minimo di 5.000 cicli è il punto di riferimento dell’industria. La bloccatura RFID è testata a 13.56 MHz. L’imballaggio varia da sacchetti di polietilene individuali a scatole di vendita personalizzate per ordini OEM.
3. Guida alla Selezione dei Materiali per Acquirenti B2B
La scelta del materiale influisce sia sul costo che sulla soddisfazione del cliente. La tabella sottostante riassume i compromessi.
| Materiale | Peso (per portafoglio) | Indice di Costo (1= basso) | Resistenza agli Strappi | Caso d’Uso Ideale |
|---|---|---|---|---|
| Alumino 6061 | 25–35 g | 1.0 | Medio | Portabilità quotidiana, mercato di massa |
| Titanio | 40–50 g | 3.5–4.0 | Alto | Brands di lusso/prestigio |
| Acciaio Inox | 70–90 g | 1.5 | Alto | Budget, uso pesante |
3.1 Opzioni di Finitura Superficiale e la Loro Durabilità
La alluminio anodizzato offre resistenza ai colori e alla UV ma può scheggiarsi sotto impatti estremi. Il titanio sabbiato sviluppa una naturale pellicola di ossido che si ripara da graffi — senza necessità di rivestimento. La PVD fornisce la miglior finitura per l’acciaio nero, con durezza superiore ai 2.000 HV.
3.2 Come Scegliere in Base al Mercato di Referenza
Un portafoglio in vendita sotto i 30 dollari dovrebbe utilizzare alluminio anodizzato. Un prezzo di 50–80 dollari supporta il titanio con finitura sabbiata. Oltre i 80 dollari, i clienti si aspettano funzionalità CNC personalizzate — incisioni, materiali misti o edizioni numerate. Abbinare il materiale al prezzo di vendita, non alla preferenza personale.
4. Considerazioni di Design e Ingegneria per Progetti OEM
Creare un portafoglio personalizzato richiede più di un bozzetto. I parametri ingegneristici elencati determinano se un disegno è producibile a un costo ragionevole.
4.1 Parametri di Progettazione Critici
Lo spessore delle pareti non deve essere inferiore a 1.2 mm per l’alluminio—pareti più sottili si piegano durante la lavorazione. La larghezza della fessura per le carte richiede una tolleranza di 0.8–1.0 mm superiore allo spessore standard delle carte di 0.76 mm. Le dimensioni complessive devono corrispondere alla dimensione standard delle carte di credito (85.6 × 53.98 mm) o al formato mini (70 × 45 mm).
4.2 Regole di Progettazione per la Produzione (DFM)
Angoli interni affilati rompono gli utensili. Specificare un raggio di angolo di almeno 1.5 mm. Le proporzioni profondità-larghezza delle tasche non devono superare il 3:1 per i fusi standard. La profondità dei thread richiede un minimo di tre thread completi per la conservazione dei viti. La violazione di queste regole aumenta i costi e i tassi di fallimento.
4.3 Prototipazione rispetto alla Produzione in Massa
La prototipazione utilizza la lavorazione CNC per 1–5 pezzi per validare l’adattamento e la finitura. Le opzioni di produzione in massa dipendono dalla quantità. La fusione a cera di cera diventa economica oltre 10.000 pezzi. La lavorazione CNC si adatta alla gamma di 500–5.000 pezzi dove i costi degli utensili per il fusione non possono essere ammortizzati. Il tempo di lead per il prototipo è di 5–7 giorni; le serie di produzione durano 15–25 giorni.
5. Tecnologia di Blocco RFID nei Portafogli in Metallo
I portafogli in metallo bloccano l’RFID per default. La fisica della gabbia di Faraday garantisce che le piastre in metallo solido attenuino i segnali di 13.56 MHz utilizzati dalle carte di pagamento contactless e i segnali di 125 kHz utilizzati dalle carte di accesso.
5.1 Come il Metallo Blocca Naturalmente l’RFID
Una piastra in alluminio di 2 mm fornisce più di 40 dB di attenuazione. Lo standard industriale per i prodotti che bloccano l’RFID è di 10 dB. I portafogli in metallo CNC superano questa esigenza di gran lunga senza alcun componente aggiuntivo.
5.2 Quando è Necessaria una Protezione RFID Aggiuntiva
Le fessure per le monete o le finestre trasparenti creano percorsi di perdita di RF. Se il design richiede tali funzionalità, uno strato di ferrite o foil di rame di 0.1 mm all’interno della cavità del portafoglio ripristina il blocco. Il test dovrebbe seguire gli standard ISO 14443 o ISO 15693, verificando un raggio di blocco inferiore a 1 cm.
5.3 Pubblicità della Funzione RFID
Per i clienti B2B, l’vantaggio è la semplicità. I portafogli in pelle richiedono foil o rivestimenti in tessuto aggiuntivi per bloccare l’RFID. I portafogli in metallo CNC sono intrinsecamente sicuri. Questo riduce il conteggio dei componenti, la complessità dell’assemblaggio e i costi. Non è necessaria la certificazione FCC per la schermatura passiva.
6. Controllo della Qualità e Standard di Test
I dati verificabili separano i produttori competenti dagli assemblatori. I parametri elencati di seguito rappresentano le aspettative dell’industria per i portafogli in metallo di alta qualità.
6.1 Tolleranze Dimensionali
Le dimensioni generali sono ±0.1 mm. La compatibilità della fessura delle carte richiede ±0.05 mm. La verifica utilizza calibri digitali con risoluzione di 0.01 mm e CMM per campionature casuali. Un fornitore che non può specificare il loro standard di tolleranza non ha implementato un controllo qualità adeguato.
6.2 Test di Resistenza Meccanica
Il test di caduta sottopone la borsa a 10 cicli da 1.5 m su cemento — non è permesso alcun fallimento strutturale. Il test di conservazione delle carte esegue 5.000 cicli di inserimento e rimozione senza allentamento. Il test dell’elastico band si estende per 10.000 cicli mantenendo l’80% della tensione originale. Questi test simulano anni di uso quotidiano.
6.3 Test di Finitura Superficiale
La spessore dell’anodizzazione è misurato con un metro a corrente induttiva secondo ASTM B244. La resistenza all’usura utilizza il test Taber — ruota CS-10, carico di 500 g, 100 cicli — senza esposizione visibile del metallo di base. Il test di nebbia salina secondo ASTM B117 dura 48 ore. Il titanio e l’acciaio inossidabile passano senza rivestimento. L’alluminio richiede l’anodizzazione per passare.
7. Dettaglio dei Costi e Considerazioni MOQ
Il costo unitario si suddivide in materiale, tempo di lavorazione, finitura, assemblaggio e ammortamento degli utensili. Il tempo di lavorazione dominance.
7.1 Cosa Movimenta il Costo Unitario?
7.2 MOQ e Livelli di Prezzo
MOQ 100-500 pezzi: $18-$25 per unità per l’alluminio con finitura standard. MOQ 500-2.000 pezzi: $12-$18 per unità. MOQ 2.000+ pezzi: $8-$12 per unità con design ottimizzato CNC. Questi sono benchmark industriali, non quotazioni.
7.3 Costi Nascosti da Chiedere
Le spese di configurazione di $100-$300 per ordine sono comuni. L’imballaggio personalizzato aggiunge $0.20-$0.50 per pezzo. Confermare se il fornitore offre logistica di drop shipping o servizi di magazzino. Questi costi influenzano il prezzo finale più del prezzo unitario stesso.
8. Come Scegliere un Produttore di Borse in Metallo CNC
L’evaluazione inizia con la capacità della fabbrica, non con il prezzo. La lista di controllo seguente filtra i fornitori in modo sistematico.
8.1 Cosa cercare in una fabbrica
Verifica che la fabbrica operi i propri centri di fresatura CNC e non rivenda la capacità di un’altra fabbrica. Richiedi studi di caso o campioni da progetti di portafogli precedenti. Richiedi un programma di produzione scritto con tappe significative. La certificazione ISO 9001 è il punto di partenza; cercare documentazione di test specifici.
8.2 Bandiere rosse da evitare
Fornitori senza indirizzo fisico o capacità di visita alla fabbrica sono rischiosi. L’incapacità di fornire certificati di materiale grezzo indica una cattiva gestione della catena di approvvigionamento. L’inerzia nel condividere liste di controllo di QC o rapporti di test suggerisce che non ne hanno. Un preventivo senza richiedere il tuo file 3D o disegni tecnici significa che non stanno valutando la fattibilità della produzione.
8.3 Allineare con le necessità del tuo marchio
OEM significa che fornisci il design e la fabbrica lo produce. ODM significa che la fabbrica offre design esistenti che puoi marchiare. Marchio privato significa un prodotto standard con il tuo logo o incisione. Scegli il modello che corrisponde alla tua capacità di design e tolleranza al rischio.
9. Collaborare con un produttore specializzato in portafogli metallici CNC
Gli standard descritti sopra sono raggiungibili, ma non ogni fabbrica li raggiunge. Ecco come ci avviciniamo alla categoria dei portafogli metallici CNC.
9.1 Il nostro approccio alla categoria dei portafogli metallici CNC
Come produttore con 14 anni di esperienza nella produzione di prodotti metallici di precisione, applichiamo la stessa disciplina ingegneristica descritta in questo articolo a ogni progetto. I nostri centri di fresatura CNC mantengono tolleranze di ±0.05 mm, corrispondenti ai benchmark della Sezione 6.1. Non subappaltiamo la fresatura; controlliamo il processo dal billetto al portafoglio finito.
9.2 Capacità di produzione e flessibilità
La nostra capacità mensile raggiunge 300.000+ unità tra le linee di portafogli metallici e in pelle. Lavoriamo con startup a MOQ di 200 pezzi e grandi rivenditori a 5.000+ pezzi sotto lo stesso quadro di qualità. I prototipi vengono spediti in 5-7 giorni; gli ordini di produzione in 15-25 giorni.
9.3 Servizi di personalizzazione per il tuo marchio
I clienti OEM ci inviano i loro file 3D e produciamo il loro design esatto. I clienti ODM scelgono tra i nostri design esistenti di portafogli in alluminio e titanio e li marchiano. Il marchio privato include incisione laser, color matching anodizzato al tuo Pantone del marchio e confezionamento personalizzato. La nostra squadra di ingegneria revisiona ogni design per la fattibilità prima di fare un preventivo.
10.
Domande Frequenti
Qual è il nome di quei portafogli in metallo?
Termini dell’industria includono portafogli in alluminio CNC, portafogli per carte metalliche, portafogli RFID bloccanti e portafogli in metallo minimalista. Differiscono dai “portafogli intelligenti”, che contengono moduli di tracciamento Bluetooth.
Qual è il miglior portafoglio RFID made in America?
“Made in America” di solito si riferisce all’assemblaggio o alla finitura negli Stati Uniti. La maggior parte della lavorazione CNC dei portafogli in alluminio avviene in Cina, che detiene la maggior parte della capacità globale di CNC. La domanda migliore per i clienti B2B: quale produttore offre il miglior controllo qualità e tempo di consegna, indipendentemente dalla localizzazione dell’assemblaggio.
Come creo il mio portafoglio personale?
Inizia con uno schizzo che specifica le dimensioni, la capacità delle carte e il meccanismo di chiusura. Convertilo in un file CAD 3D utilizzando SolidWorks, Fusion 360 o un designer freelance. Invia il file a un produttore CNC per feedback DFM e un preventivo. Approva un prototipo, testalo, poi procedi alla produzione in massa.
I portafogli in metallo bloccano le frequenze RFID?
Sì, di default. Un corpo metallico solido agisce come una gabbia di Faraday e blocca i segnali a 13.56 MHz. Le aperture o finestre grandi possono causare fughe di RF, nel qual caso è necessaria una protezione aggiuntiva.
Qual è il tempo di consegna per un ordine personalizzato di portafoglio in metallo CNC?
I prototipi richiedono 5-7 giorni lavorativi. La produzione di 500-2.000 pezzi richiede 15-25 giorni lavorativi. Oltre 2.000 pezzi, pianifica 25-35 giorni lavorativi. L’anodizzazione aggiunge 2-3 giorni e l’assemblaggio 1-2 giorni al totale.
Puo’ avere un portafoglio in metallo con il mio logo inciso?
Esistono due metodi: incisione CNC, dove un tagliatore rimuove materiale, e marchio laser, che ossida la superficie. Il marchio laser è più veloce e più economico per ordini di alta volume.
Cosa c’è di diverso tra OEM e ODM per i portafogli?
OEM significa che tu fornisci il design e la fabbrica lo produce. ODM significa che la fabbrica fornisce il design dal suo catalogo e tu personalizzi branding e confezionamento.
Cosa c’è di diverso tra un portafoglio CNC e un portafoglio inciso?
Pressi a iniezione stampano metallo in lamiera piatta, limitando lo spessore delle pareti e creando punti di stress alle curve. La lavorazione CNC taglia da billetta solida, producendo una struttura monoscocca con spessore uniforme e senza punti deboli. Il processo di lavorazione è più lungo e più costoso, ma l’integrità strutturale giustifica il prezzo premium.
Quanto è spesso una borsa metallica CNC?
Lo spessore tipico varia da 6 a 9 mm, a seconda della capacità delle carte e del meccanismo di chiusura. Le bifolte in pelle misurano 15–20 mm. Il profilo sottile è il motivo principale per cui i clienti scelgono le borse metalliche.
Quale è la quantità minima di ordine per borse metalliche personalizzate?
Le quantità minime di settore iniziano intorno ai 100–200 pezzi per design in alluminio semplice. Le borse in titanio complesse con lavorazione personalizzata potrebbero richiedere 500+ pezzi per ammortizzare i costi di setup. Si prega sempre di confermare la quantità minima di ordine con il produttore specifico.
Referenze
-
ASTM B244 – Metodo di prova standard per la misurazione dei rivestimenti anodici sull’alluminio. https://www.astm.org/b0244-19.html
-
ASTM B117 – Pratica standard per l’operazione di apparecchiature a nebbia salina. https://www.astm.org/b0117-19.html
-
ISO 14443 – Carte di identificazione, carte a circuito integrato contactless. https://www.iso.org/standard/73598.html
-
ISO 15693 – Carte di identificazione, carte di prossimità contactless. https://www.iso.org/standard/75727.html
-
ISO 9001 – Requisiti dei sistemi di gestione della qualità. https://www.iso.org/standard/62085.html
—
Pronto a iniziare il tuo progetto di borsa metallica CNC personalizzata? La nostra squadra di ingegneria esaminerà il tuo disegno per la fabbricabilità e fornirà una dettagliata analisi dei costi entro 24 ore.