12分読了
深センの購入者が一度、金属的钱包は鋳造か押し出しで作られているかを尋ねました。彼は3つの工場からのサンプルを受け取り、なぜその1つが他の3つの3倍の価格なのかわかりませんでした。答えはチップにありましたー金属の削り出しです。鋳造部品は丸みを帯びたエッジと多孔性の表面を残します。押し出し部品は曲り處に応力線が現れます。CNC加工された钱包は鋭い角、均一な壁厚、そして触覚で一貫性のある表面を持っています。これらの違いを読み取ることは、良い買い物をするための第一歩です。
1. CNC加工アルミニウム钱包とは何ですか?
CNC金属钱包は、アルミニウム、チタニウム、またはステンレス鋼の固体ブロックから加工された堅牢なカードホルダーです。縫製、接着、折り曲がりはせずに作られています。CNC加工はブロックから材料を取り除き、钱包の形状のみが残るまで行います。このプロセスは±0.05mmの公差を生み出しますー皮革や押し出し金属製品が達成できるよりもはるかに緊密です。
1.1 定義と主要な特徴
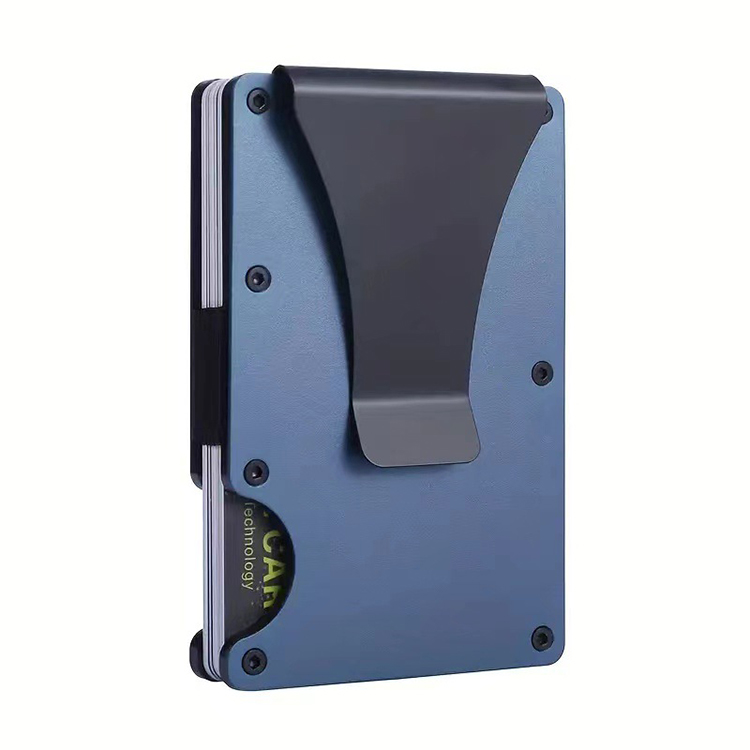
典型的なCNC钱包は、カードを中間に挟む2つの加工されたプレートで構成されています。機械的な閉じ込めーエラストマーバンド、スライダー、またはヒンジーーが組み合わせを固定します。ほとんどのデザインは、伝統的な財布なしで4から12枚のカードを保持します。堅牢な構造は曲がりを防ぎ、内在的なRFIDブロッキングを提供します。
押し出し金属钱包との主要な違いは、購入者にとって重要です。押し出しプレスは平板金属を形状に合わせて押し込みますが、壁厚を制限し、曲り處に弱い点を作り出します。CNC加工は厚い材料から始まり、必要でないすべてを切り取ります。結果として、縫い目も弱い点もないモノコーク構造が得られます。
1.2 CNC金属ウォレットに使用される一般的な素材
6061-T6アルミニウム:業界標準です。日常持ち運びに適した強度と重量比を提供します。機械加工がしやすく、アノダイズも良く、チタンの費用のわずかの1/4以下です。ウォレットあたりの重量は25から35グラムです。
グレード5チタニウム(Ti-6Al-4V):プレミアムオプションです。ウォレットあたりの重量は約40から50グラムで、腐食に耐え、自然な酸化層が擦り傷を自己修復します。アルミニウムの3.5から4倍の費用がかかります。
ステンレス鋼(304または316):予算や産業用の選択です。重い70から90グラムで、丈夫で重い感触を求める購入者に適しています。機械加工が難しく、サイクル時間とツールコストが増加します。
1.3 ウォレットデザインの進化
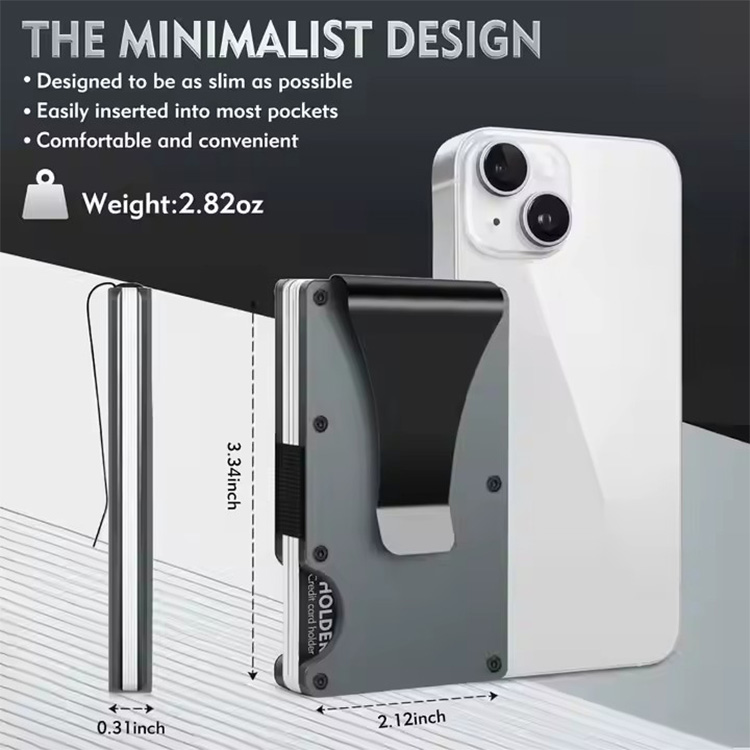
レザーの二重折りが一世紀にわたって支配していました。それはレザーが割れずに曲がる唯一の素材だったからです。シフトはEDC(日常持ち運び)文化が細いプロファイルを要求するようになったときに始まりました。機械加工金属は壁厚が1.5mmまで薄くなることを可能にし、構造的強度を維持しました。レザーのウォレットは通常15〜20mmの厚さです。CNCアルミウォレットは6〜9mmです。その違いがカテゴリーの成長を駆動しました。
2. CNC製造プロセスのステップバイステップ
CNC金属ウォレットの製造プロセスは7つの明確なステージに分かれています。各ステージは最終コスト、耐久性、外観に影響を与えます。これらのステップを理解する購入者は、サプライヤーの見積もりをより正確に評価できます。
2.1 ステップ1:素材準備とブロック選択
プロセスは延べ材または巻材のアルミニウムブロック、通常6061-T6から始まります。工場はバンドソーまたはCNCカットオフ機械を使用してブロックを約サイズにカットします。信頼できる製造業者は合金組成と硬さを証明する工場証明書を要求します。この文書は重要です。偽物やリサイクルされたアルミニウムは機械加工の失敗やアノダイズの悪い結果を引き起こすことがあります。
2.2 項目2: CADデザインおよびCAMプログラミング
デザインフェーズでは、SolidWorks、Fusion 360、または同様のソフトウェアを使用して製品コンセプトを3Dモデルに変換します。壁厚は通常、1.5から2.5mmの範囲です。その後、CAMプログラミングにより、CADモデルがGコードに変換されます。これが機械の言語であり、ツールパスを制御します。
ツールパス戦略は二つのフェーズに分けられます。粗加工パスは材料を素早く取り除きます。仕上げパスは最終的な表面仕上がりを達成し、通常はRa 0.8~1.6 µmです。悪くプログラムされたツールパスは目に見えるツールマークを残したり、薄い壁にノイズを引き起こします。
2.3 項目3: CNC加工(ミリングおよびドリル加工)
加工センターのタイプによって可能な幾何形状が決定されます。三軸機械は基本的な形状のフラットウォレットを処理します。四軸および五軸機械は角度のあるカードスロット、形状のあるエッジ、または側面に取り付けられた機構に必要です。追加の軸は能力と每小时のコストの両方を増加させます。
ウォレットの半分のサイクルタイムは、複雑さと素材に応じて15から40分の範囲です。アルミニウムはチタニウムやステンレス鋼よりも速く切れます。二刃のカーボイドエンドミルはアルミニウムに適しており、四刃のツールは硬い金属を処理します。フロートクールは熱歪みを防ぎ、ツールの寿命を延ばします。
2.4 項目4: ボーリングと表面仕上げ
加工された部品には危険な鋭いエッジがあり、安全と美観のために取り除かれる必要があります。振動ボーリングはバッチ処理を処理します。手動ボーリングは複雑な形状に対応します。その後、表面処理が行われます。マット仕上がりにはサンドブラスト、高光沢には磨きが適用されます。この選択は外観とアノダイジングの接着性にも影響します。
2.5 項目5: アノダイジングまたはコート
タイプIIアノダイジングは標準的な装飾コートであり、ブラック、シルバー、グンメタル、またはカスタムPantoneカラーで利用可能な5~10 µmの層を生成します。タイプIIIハードアノダイジングは25~50 µmの層を創り出し、優れた擦り傷抵抗性を持つため、軍事および産業グレードで使用されます。チタニウム部品はPVD(物質蒸気沈殿)コートまたはビーズブラストを受けることができます。ステンレス鋼は粉体コートを受けたり、そのままの状態のままにすることもできます。
アノダイジングは電気化学プロセスであり、塗料ではありません。アルミニウム表面をアルミニウム酸化物に変換し、塗料のように色が剥がれたり剥がれたりしません。しかし、強い衝撃ではアノダイジング層が割れることがあります。
2.6 ステップ6:組み立てとハードウェアのインストール
組み立てでは、2つの機械加工プレート、マネークリップモデル用のエラストマーバンド、およびネジまたはリベットを組み合わせます。Torxネジの締結は、スマートウォレットでのユーザーの分解とバッテリー交換を可能にします。永久リベットは、不正アクセスを防ぐ組み立てを生み出します。スレッドロック化合物は、日々の使用中にネジが緩むのを防ぎます。
2.7 ステップ7:品質管理とパッケージング
最終検査では、デジタル計器、座標測定機(CMM)またはゴー/ノーゴー計測器を使用して寸法を確認します。機能テストには、カードの挿入と取り外しサイクルが含まれ、業界基準は最低5,000サイクルです。RFIDブロッキングは13.56MHzでテストされます。パッケージは、個別のポリ袋からOEM注文用のカスタムレタルボックスまでさまざまです。
3. B2B購入者向けの素材選択ガイド
素材の選択は、コストと顧客満足度の両方を左右します。以下のテーブルでは、トレードオフを要約しています。
| 素材 | 重量(ウォレットあたり) | コストインデックス(1=低い) | スケート耐性 | 理想的な使用シーン |
|---|---|---|---|---|
| 6061アルミニウム | 25–35 g | 1.0 | 中程度 | 日常持ち歩き、大衆市場 |
| チタン | 40–50 g | 3.5–4.0 | 高い | プレミアム/プレステージブランド |
| ステンレス鋼 | 70–90 g | 1.5 | 高い | 予算、重厚な用途 |
3.1 表面処理オプションとその耐久性
アノダイズアルミニウムは色の鮮やかさとUV耐性を提供しますが、極端な衝撃では割れることがあります。ビーズブラストチタンは自然な酸化層を形成し、スケートを自己修復します—コートは必要ありません。PVDは、硬度が2,000 HVを超えるブラックスチールの最も良い仕上がりを提供します。
3.2 目標市場に基づいて選ぶ方法
30ドル以下のウォレットはアノダイズアルミニウムを使用するべきです。50~80ドルの価格帯では、ビーズブラスト仕上げのチタンがサポートされます。80ドル以上では、購入者はカスタムCNC機能(エッチング、複合素材、またはナンバー版)を期待します。価格帯に合わせて素材を選び、個人的な好みに合わせるのではなく、素材を選んでください。
4. OEMプロジェクトのためのデザインと工学の考慮事項
カスタムウォレットを作成するには、スケッチ以上が必要です。以下の工学パラメータは、デザインが合理的なコストで製造可能かどうかを決定します。
4.1 重要なデザインパラメータ
アルミニウムの壁厚は1.2 mm未満にしないでください—薄い壁は加工中に曲がります。カードスロットの幅は、標準のカード厚み0.76 mmに対して0.8–1.0 mmの許容範囲が必要です。全体的な寸法は、標準のクレジットカードサイズ(85.6 × 53.98 mm)またはミニフォーマット(70 × 45 mm)のいずれかと一致する必要があります。
4.2 デザイン製造(DFM)ルール
鋭い内部角はツールを破壊します。少なくとも1.5 mmの角半径を指定してください。ポケットの深さに対する幅の比率は、標準のエンドミルに対して3:1を超えるべきではありません。ネジの保持に必要なスレッドの深さは、少なくとも3本の完全なスレッドが必要です。これらのルールを破るとコストが増え、不良率も高まります。
4.3 プロトタイピングと大量生産
プロトタイピングでは、フィットと仕上がりを確認するためにCNC加工で1–5点を使用します。大量生産のオプションは、量に依存します。10,000点以上でダイキャストが経済的になります。CNC加工は、鋳造のツールコストが償却できない500–5,000点の範囲に適しています。プロトタイプのリードタイムは5–7日;生産ラインは15–25日です。
5. メタルウォレット内のRFIDブロッキング技術
メタルウォレットはデフォルトでRFIDをブロックします。ファラデー笼の物理法則により、固い金属プレートが非接触型決済カードで使用される13.56 MHzの信号と、アクセスカードで使用される125 kHzの信号を衰减します。
5.1 メタルが自然にRFIDをブロックする方法
2 mmのアルミニウムプレートは40 dB以上の衰减を提供します。RFIDブロッキング製品の業界標準は10 dBです。CNCメタルウォレットは、追加のコンポーネントなしでこの要件を大幅に上回ります。
5.2 追加のRFIDシールドが必要な場合
貨幣用のカットアウトや透明なウィンドウがRF漏れの経路を作り出します。デザインがこのような機能を必要とする場合、ウォレットの内側に0.1 mmのフェライトや銅箔層を追加することでブロッキングを復元します。テストはISO 14443またはISO 15693標準に従い、1 cm未満のブロッキング範囲を確認する必要があります。
5.3 RFID機能のマーケティング
B2B購入者にとっての利点はシンプルさです。レザーのウォレットはRFIDをブロックするために追加の箔や布の内袋が必要です。CNCメタルウォレットは本質的に安全です。これにより、コンポーネントの数、組み立ての複雑さ、コストが削減されます。パッシブシールドにはFCC認証が必要ではありません。
6. 質量管理とテスト基準
検証可能なデータは、優秀な製造業者と組み立て業者を区別します。以下の基準は、プレミアムメタルウォレットに対する業界の期待値を示します。
6.1 尺寸公差
一般的な寸法は±0.1 mmです。カードスロットのフィットには±0.05 mmが必要です。確認には0.01 mm解像度のデジタル計測器とCMMを使用し、ランダムサンプリングを行います。公差基準を述べられない供給者は適切な品質管理を実施していないとされています。
6.2 機械的耐久性試験
落下試験では、ウォレットを1.5 mからコンクリートに10サイクル落下させます—構造的欠陥は許可されていません。カード保持試験では、5,000サイクルの挿入と取り外しを行い、緩みがありません。エラストikusバンド試験では、10,000サイクルの引張りを維持しながら、元の引張力の80%を保ちます。これらの試験は数年分の日常使用をシミュレートします。
6.3 表面処理試験
アノダイジングの厚みはASTM B244に基づいてエルミス流計で測定されます。摩耗抵抗はTaberテストを使用し—CS-10車輪、500 gの負荷、100サイクル—基盤金属の露出は見られません。ASTM B117に基づく塩スプレー試験は48時間実施されます。チタニウムとステンレス鋼はコートなしで通過します。アルミニウムはアノダイジングが必要です。
7. 費用内訳とMOQの考慮
単位コストは材料、加工時間、仕上げ、組み立て、およびツールの償却に分けられます。加工時間が支配的です。
7.1 単位コストを決定する要因
材料は全体の15~20%を占めます。CNC加工時間は40~50%の主要因です。表面処理は10~15%増加し、アノダイジングはPVDよりも安価です。組み立てとパッケージは10~15%寄与します。複雑な形状のためのカスタムフィックスチャーは、1回500~2,000ドルです。
7.2 MOQと価格レベル
MOQ 100~500点:アルミニウムの標準仕上げで、単位あたり$18~$25です。MOQ 500~2,000点:単位あたり$12~$18です。MOQ 2,000点以上:CNC最適化デザインで、単位あたり$8~$12です。これらは業界の基準であり、見積もりではありません。
7.3 質問すべき隠されたコスト
注文ごとに$100~$300のセットアップ料が一般的です。カスタムパッケージは、1点あたり$0.20~$0.50増加します。供給者がドロップシップロジスティクスや倉庫サービスを提供するかどうかを確認してください。これらのコストは、単価よりも実際の価格に影響を与えます。
8. CNC金属ウォレット製造業者を選ぶ方法
評価は価格ではなく工場の能力から始まります。以下のチェックリストは供給者を体系的にフィルタリングします。
8.1 ファクトリーを選ぶ際のポイント
工場が自社のCNC加工センターを運営しているか確認してください。他の工場の能力を転売している場合があります。過去のウォレットプロジェクトからのケーススタディやサンプルを求めてください。マイルストーン付きの書面での製造スケジュールをリクエストしてください。ISO 9001認証は基準ですが、具体的なテスト文書を探してください。
8.2 避けるべき赤信号
物理的な住所や工場訪問の能力がないサプライヤーはリスクが高いです。原材料証明書を提供できないことはサプライチェーン管理が悪いことを示しています。QCチェックリストやテストレポートを共有しない意志は、それらを持っていないことを示しています。3Dファイルや技術図を求めない見積もりは、製造可能性を評価していないことを意味します。
8.3 ブランドのニーズに合わせる
OEMは、デザインを提供し、工場がそれを製造するという意味です。ODMは、工場が既存のデザインを提供し、ブランド化できるという意味です。プライベートラベルは、ロゴやエンブレムが入った標準製品のことです。デザイン能力とリスク許容度に合ったモデルを選んでください。
9. 特化したCNC金属ウォレット製造業者とのパートナーシップ
上記の基準は達成可能ですが、すべての工場がそれに達していない場合があります。以下は、私たちがCNC金属ウォレットカテゴリに取り組む方法です。
9.1 CNC金属ウォレットカテゴリへのアプローチ
14年間の精密金属製品製造経験を持つ製造業者として、私たちはこの記事全体で説明されている同じ工学の原則をすべてのプロジェクトに適用しています。私たちの内製CNC加工センターは、±0.05mmの公差を保持し、第6.1節の基準に一致しています。機加工を請け負いません。ブロックから完成品ウォレットまでのプロセスを全て管理しています。
9.2 製造能力と柔軟性
私たちの月間生産能力は、金属とレザーのウォレットラインで30万個を超えます。スタートアップは200個のMOQで、大規模小売店は5,000個以上で同じ品質フレームワークで作業します。プロトタイプは5~7日で出荷し、生産注文は15~25日です。
9.3 ブランドのためのカスタマイズサービス
OEMクライアントは3Dファイルを送信し、私たちはその正確なデザインを機加工します。ODMクライアントは私たちの既存のアルミニウムやチタンのウォレットデザインから選択し、ブランド化します。プライベートラベルにはレーザーエンブレム、ブランドのPantoneに合わせたアノダイズ色調整、カスタムパッケージが含まれます。私たちのエンジニアリングチームは、見積もり前にすべてのデザインを製造可能かどうかを確認します。
10.
よくある質問
金属の財布は何と呼ばれますか?
業界用語では、CNCアルミニウム財布、金属カードホルダー、RFIDブロッキング財布、ミニマリスト金属財布などがあります。これらは、ブルートゥーストラッキングモジュールを含む「スマート財布」と異なります。
最高のアメリカ製RFID財布は何ですか?
「アメリカ製」とは、アメリカでの組み立てや仕上げを指します。アルミニウム財布のCNC加工は主に中国で行われ、世界的なCNC能力の大部分を占めています。B2B購入者にとってより良い質問は、組み立て場所に関わらず、どの製造者が最高の品質管理と納期を提供するかです。
自分で財布を作成する方法は何ですか?
寸法、カード容量、閉じる機構を指定したスケッチから始めます。SolidWorks、Fusion 360、またはフリーランスデザイナーを使用して3D CADファイルに変換します。DFMフィードバックと見積もりのためファイルをCNC製造業者に送信します。プロトタイプを承認し、テストし、その後大量生産に進みます。
金属の財布はRFIDブロッキングですか?
デフォルトでははいです。固体金属のボディはファラデー笼として機能し、13.56 MHzの信号をブロックします。大きなカットアウトや窓がある場合、RF漏洩が発生し、その場合追加のシールドレイヤーが必要です。
カスタムCNC金属財布の注文の納期はどのくらいですか?
プロトタイプは5〜7営業日です。500〜2,000点の生産は15〜25営業日です。2,000点を超える場合、25〜35営業日を計画します。アノダイジングは2〜3日、組み立ては1〜2日追加されます。
ロゴをエッチングした金属の財布を入手できますか?
2つの方法があります:CNCエッチング、材料を取り除くカッターを使用する方法と、表面を酸化させるレーザーマーキングです。レーザーマーキングは大量注文に対してより速くてコスト効果が高いです。
ウォレットのOEMとODMの違いは何ですか?
OEMは、デザインを提供し、工場が製造する方法です。ODMは、工場がカタログからデザインを提供し、ブランドやパッケージをカスタマイズする方法です。
CNCウォレットとスタンプリングウォレットの違いは何ですか?
圧延機は平板金属を圧延し、壁厚を制限し、曲り處に応力点を生成します。CNC加工は固体の鋳锭から切り取ります。均一な厚みを持つモノコック構造を生み出し、弱い点がありません。加工プロセスは時間がかかり、コストも高くなりますが、構造の堅牢性が高価な理由を正当化します。
CNC金属ウォレットの厚みはどのくらいですか?
一般的な厚みは、カードの容量と閉じる機構によって6から9mmの範囲です。レザーの二重折りは15~20mmです。細いプロファイルが、買い手が金属ウォレットを選ぶ主な理由です。
カスタム金属ウォレットの最低注文数はいくつですか?
業界の最低ラインは、シンプルなアルミデザインの場合、約100~200個から始まります。カスタム加工の複雑なチタニウムウォレットは、セットアップコストを回収するために500個以上が必要かもしれません。常に特定の製造業者と最低注文数を確認してください。
参考文献
-
ASTM B244 – アルミニウムのアノードコートの測定のための標準試験方法。https://www.astm.org/b0244-19.html
-
ASTM B117 –塩水噴霧装置の操作のための標準実務。https://www.astm.org/b0117-19.html
-
ISO 14443 –識別カード、非接触型集積回路カード。https://www.iso.org/standard/73598.html
-
ISO 15693 –識別カード、非接触型近傍カード。https://www.iso.org/standard/75727.html
-
ISO 9001 –品質管理システムの要求。https://www.iso.org/standard/62085.html
—
カスタムCNC金属ウォレットプロジェクトを始める準備ができましたか?私たちのエンジニアリングチームは、製造可能を確認し、24時間以内に詳細なコスト明細を提供します。