12分読了
新しいサプライヤーからのサンプルボックスを購入者が開けると、まずチェックするのは色です。それはPantoneチップと完全に一致する必要があります。次にやることは、表面に指でなぞることです。もし擦り傷があれば、注文は到着時点で無効です。アノダイジングはこの2つの結果を決定するプロセスです。このガイドでは、アルミウォレットのアノダイジングが実際にどのようなものか、品質を確認する方法、および製造業者から仕入れる際に重要な仕様について説明します。
1. アノダイジングの科学:アルミニウムに対する作用方法
アノダイジングは、アルミニウムの自然な酸化層を厚くする電気化学プロセスです。ウォレットのブランクは硫酸などの電解質浴に沈められ、電流が通されます。アルミニウムはアノードとして作用し、表面から酸素イオンが放出され、制御された酸化反応がアルミ酸化物(Al₂O₃)の層を形成します。この層は金属の上に塗られたコートではなく、アルミニウム自身から成長するため、剥がれたり割れたりすることはありません。
1.1 電気化学プロセスの説明
セットアップはシンプルです。整流器がタンクに直流を供給し、アルミニウム部品がアノードバーに吊るされます。ステンレス鋼またはアルミニウムのプレートがカチオンとして使用されます。電流が流れると、酸素イオンがアルミニウム表面に移動し、反応して酸化層を構築します。この層の厚みは電圧、浴槽の温度、沈下時間によって制御されます。
タイプIIのアノダイジング(消費者製品の標準)では、浴槽は18〜20°Cに保たれます。電圧は15〜21ボルトの範囲です。沈下時間は30〜60分です。生成された層は5〜25ミクロン厚です。この層は自然に多孔質です。これらの微細な孔が染色を可能にします。アルミ酸化物層はスponで、他に粘着するものがない有機染料を引き込みます。
1.2 アルミウォレットのベース素材にこのプロセスがどのように影響するか
アルミウォレットは通常、6061または7075合金から機械加工されています。それぞれのアノダイジングに対する反応は異なります。6061はよりきれいで明るい仕上がりになり、染料を均一に取り入れます。7075は強いですが、前処理が正確でないと汚れやストライキが現れることがあります。合金の組成が重要なのは、銅、亜鉛、マグネシウムの含有量が酸化層の形成に影響を与えるからです。
アノダイジング層は基盤のアルミよりもはるかに硬いです。裸の6061は約150 Vickersです。適切にアノダイジングされた表面は400–500 Vickersに達します。これは、1ヶ月で傷が生じるウォレットと、鍵が入ったポケットで1年経っても見た目が整っているウォレットの違いです。
1.3 アノダイジングの主な3つのタイプ
購入者は3つのタイプを知っておくべきです。なぜなら、間違った指定は不必要なコストや十分な耐久性に欠ける結果につながるからです。
| タイプ | 電解液 | 層厚み | 一般的な用途 |
|---|---|---|---|
| タイプI | クロミック酸 | 1–3ミクロン | 腐食防止;染色不可;ウォレットにはほとんど使用されません |
| タイプII | 硫酸 | 5–25ミクロン | 消費者製品の標準;鮮やかな染料色を許可 |
| タイプIII | 硫酸 | 25–50+ミクロン | ハードアノダイジング;暗い色のみ;工業用やプレミアム製品に使用 |
タイプIIはほとんどのアルミウォレットにとって正しい選択です。全色域を受け入れ、日々の持ち運びに十分な耐久性を提供します。製品が超プレミアムとして位置付けられたり、厳しい環境向けに設計された場合を除いて、タイプIIIは過剰なものです。代償として、タイプIIIは暗い色(黒、グレー、またはブロンズ)しか選択できません。なぜなら、プロセスはより暗いベース層を生成するからです。
2. アルミウォレットにアノダイジングする理由?エンドユーザーにとっての主要な利点
アノダイジングの機能的利点は、製品の性能に直接反映されます。購入者にとって、これらの利点が裸のアルミよりも単位コストのプレミアムを正当化します。
2.1 色の安定性とUV耐性
塗料と粉体塗装は表面に塗られ、剥がれ、剥がれ、色褪せます。アノダイズ染料は多孔性酸化物層に吸収され、その後密封され、色が素材自体の一部になることができます。UV曝露は染料を劣化させません。それは酸化物層が保護しています。車のダッシュボードに置かれた黒いアノダイズウォレットは紫くならないでしょう。粉体塗装のものはかもしれません。
2.2 日々の持ち運びにおける腐食と摩耗抵抗
汗、湿気、湿度が裸のアルミニウムを攻撃します。自然に形成される酸化物層は数ナノメートルしか厚くありません。十分な保護ではありません。アノダイズはマイクロン単位のバリアを作り、それを密封し、酸化が基材に達するのを防ぎます。層の硬度は、ポケットの摩擦や鍵の接触が最小限の跡を残すことを意味します。
2.3 美学的多様性
前処理が最終的な外観を決定します。ブラッシングは直線的なサテンテクスチャーを作り出します。サンドブラストは均一なマットな表面を作り出します。磨き上げは鏡面仕上がりを生み出し、その後アノダイズして深く艶のある色にすることができます。二色効果は、アノダイズ表面を機械加工またはサンドブラストで処理して下にある裸のアルミニウムを露出させ、それを再アノダイズまたは裸のままにすることで達成されます。
3. ウォレットのためのアノダイズプロセスのステップバイステップ
供給元を評価する購買チームは、工場内で何が行われているかを知る必要があります。プロセスは3つのステージに分かれており、そのうちの1つに弱さがあると最終製品に現れます。
3.1 前処理:表面処理
表面処理は最終品質の50%を占めます。アルミニウムはアノダイズタンクに入る前に絶対にきれいでなければなりません。手順は:機械油を取り除くための脱脂、自然な酸化物層を取り除くためのアルカリエッチング、合金元素の残留物を取り除くための脱塵です。アノダイズの前に存在するどんな傷、指紋、汚染も、プロセスの後には永久になります。磨き上げることはできません。
機械的な仕上げ(ブラッシングまたはサンドブラスト)はアノダイズの前に行われなければなりません。それは酸化物層が模倣するテクスチャーを設定します。
3.2 アノダイジングと染色段階
部品がタンクに入り、電流が徐々に増加して焼け付かないようにします。酸化層は表面から外側に成長します。目標の厚さに達した後、部品は洗浄され、染色浴に浸されます。染色浴の温度(通常50~60°C)と浸漬時間は色の深さを制御します。標準色(シルバー、ブラック、グレー、ゴールド、ガンメタル)は予測可能なパラメータがあります。カスタムのPantone色は、染色剤の配合を調整するためにラボテストが必要です。
3.3 塗装:重要な最終段階
塗装は孔を閉じます。部品は96°C以上の热水またはニッケル酢酸溶液に浸されます。これにより酸化層が水化し、膨張して孔を閉じます。このステップをスキップしたり急いだりすると、色が剥がれ、衣服に汚れがつき、早期に腐食します。塗装パラメータを明確に説明できない供給元は避けるべきです。
4. カラーのオプションとカスタム仕上げ
アノダイジングアルミウォレットを指定する購入者はいくつかの決定を下さなければなりません。それぞれが納期とコストに影響を与えます。
4.1 標準色とカスタムPantone
標準色は常に入手可能です。染色浴は既にセットアップされているため、納期は短く、最小発注数量(MOQ)も低くなります。カスタムのPantone色は、生産ロット用に専用の染色浴が必要です。これによりMOQが増加します。なぜなら、染色濃度を確認し調整する必要があり、小規模なロットではセットアップコストを正当化しないからです。
4.2 ツートン仕上げとレーザーエッチング効果
ツートン仕上げは、部品を一色でアノダイジングし、その後層を削って元のアルミを露出させることで達成されます。アノダイジング表面と明るい金属の対比がプレミアムな外観を作り出します。アノダイジング表面にレーザーエッチングを施すと、酸化層を蒸発させることで光色のマークが作られます。これは耐久性があり、高コントラストのブランディング方法です。
4.3 アノダイジングと他の仕上げの組み合わせ
アノダイジングはサンドブラストやビーズブラストと組み合わせてテクスチャーを達成します。重要な制約は、機械的な仕上げがアノダイジングの前に行われる必要があることです。ブラッシュドアノダイジングウォレットはテクスチャーが酸化層に固定されます。アノダイジング後のブラッシュウォレットはブラッシュされた部分で色が失われます。
5. 質量管理:良いアノダイジング作業を確認する方法
アノダイジング部品を検査する購入者(工場での検査または納品時の検査)は、3つのことを確認する必要があります。
5.1 ビジュアル検査
ロット間の色の一致は最も一般的な問題です。浴槽の温度や染料濃度のわずかな変化でも最終色が変わります。過剰な電流密度による焼け跡、または処理前の取扱者の指紋が残っていることを確認してください。これらはどちらも永久欠陥です。
5.2 物理試験
クロスハッチ接着試験は、表面に格子パターンを切り、テープを貼ることを含みます。アノダイズ層が剥がれると、前処理が不十分でした。Taber摩耗試験は、制御された条件下での摩耗抵抗を測定します。塩水噴霧試験は、部品を一定時間腐食性の環境にさらします。一日に何十回もポケットに入れ出す製品にとって、これらの試験は重要です。
5.3 厚み検証
エコー流れ計は、アノダイズ層の厚みを非破壊的に測定します。Type IIアノダイズの業界標準は5~25マイクロメートルです。5マイクロメートル以下では、層がほとんど保護しません。25マイクロメートル以上では、部品が脆くなり、色が濁る可能性があります。購入者は、プレプロダクションサンプルの厚み検証を依頼すべきです。
6. アノダイズと他のアルミニウムウォレット仕上
アノダイズは唯一の選択肢ではありませんが、最も一般的な理由があります。
| 仕上 | 耐久性 | 色域 | 追加厚み | コスト |
|---|---|---|---|---|
| アノダイズ | 高い | 広範囲;カスタムPantone | 5~25マイクロメートル | 普通 |
| 粉体塗装 | 中程度 | 広範囲;厚い層 | 60~120マイクロメートル | 低~普通 |
| PVD | 非常に高い | 限定;金属のトーン | 1~3マイクロメートル | 高い |
| 裸アルミニウム | 低い | なし | 0 | 最も低い |
粉体塗装は厚い厚みを追加し、これは公差が厳しいウォレットにとって問題です。壁厚1.0mmでカードがフィットするカードスロットは、粉体塗装を追加した後にはフィットしません。PVDは優れた硬さを提供しますが、色の選択肢が限られており、コストも高くなります。裸アルミニウムはきれいに見えますが、指紋がすぐに付着し、湿気の高い環境では腐食しやすいです。
アノダイズは最も安価な選択肢ではありませんが、薄い壁と高いタッチ頻度を持つ製品にとって、耐久性、色の柔軟性、コストのバランスが最も良いです。
7. 業界応用と市場トレンド
アノダイズアルミニウムウォレットは、それぞれ異なる調達優先順位を持ついくつかの特定の市場をサービスしています。
7.1 広告品と企業の贈与
企業の購入者は、耐久性があり、プレミアムな外観で、ロゴにレーザーエッチングが可能なアノダイズアルミニウムウォレットを好みます。在庫カラーはMOQを低く保ちます – 数百単位しか生産しないプロモーション注文にとって重要な要素です。ウォレットが旗艦贈与アイテムである場合、カスタムPantoneカラーが適しています。
7.2 EDC(Everyday Carry)とテクアクセサリー市場
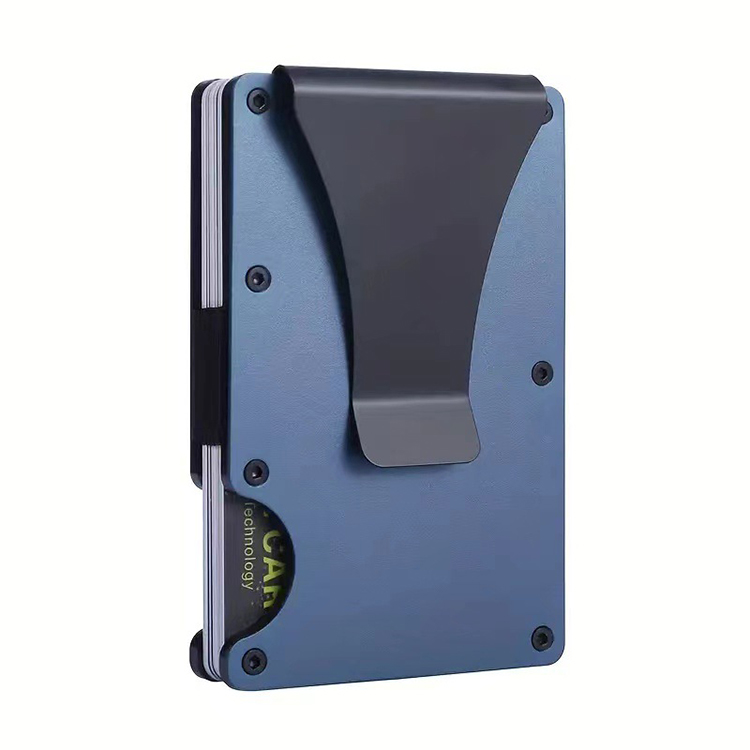
日常持ち運び市場は、RFIDブロッキングウォレットやミニマリストカードホルダーと重なっています。アノダイズ仕上がりは、機能と美的制約を組み合わせるため、このオーディエンスに魅力的です。デザイン意識の高い購入者は、マットブラック、ガンメタル、サンドブラストシルバーに引き寄せられます。
7.3 怀疑的な検索クエリへの対応
何を使うかについてのGen Zの質問には、微妙な答えがあります。多くの若い消費者は、カードスロット付きのケースや全くウォレットを持たないことに移行しました。しかし、アノダイズアルミニウムカードホルダーは、現代的な代替品としてのニッチを切り開いています – 細身、耐久性があり、テクノロジーに近い外観です。ウォレットに何を入れないべきかについては、過剰な貨幣、厚めに折られた紙、複数の磁気カードが損傷や干渉を引き起こす主な原因です。アルミニウムウォレットは、ミニマリストな持ち運び哲学と最適に組み合わせられます。
8. アノダイズアルミニウムウォレットの調達:製造業者に尋ねるべきこと
正しい質問は、能力のある供給者と問題のある供給者を区別します。
8.1 プロセスに関する質問
前処理手順や密封方法について尋ねてください。エッチング化学や密封温度を名前を挙げることができない供給者は、プロセス管理が不足しています。色のバッチ間の一致性について尋ねてください。答えは、あいまいな保証ではなく、染料ロット管理を参照するべきです。
8.2 パッケージに関する質問
アノダイズ表面は、他の表面に擦れ合うとキズがつきます。供給者のパッケージはこれを考慮する必要があります – 単品の袋やフォームインサートが標準です。小売パッケージのオプションは、硬質箱からハングタグまで様々で、仕上がりが輸送中の損傷を防ぐために必要なものを決定します。
8.3 MOQとリードタイムに関する質問
カスタムカラーは染料浴のセットアップが必要で、MOQを高めます。在庫カラーは迅速な対応と低い最低数量を可能にします。新しい製品ラインを立ち上げる購入者は、需要を確認するために在庫カラーから始め、次の生産ロットではカスタムパンテーンに移行することが推奨されます。
以下の供給元を避けてください:
-
アノダイジングの種類(I、II、またはIII)を特定できない
-
密封工程をスキップしたり、密封プロセスを説明できない
-
ゼロの色変化を保証——これはロット間で不可能です
-
MOQを増やさずにカスタムカラーを提供——(染料セットアップのコストはどこかに移行する必要があります)
9. GSTARでこれらの基準を満たす方法
金属財布とカードホルダーの製造業者として、私たちはすべての生産ロットでこれらの原則を適用しています。私たちの内製CNC加工が財布のプレートを作成し、仕上げチームが前処理から密封までのアノダイジングプロセスを管理します。原材料から完成品までのプロセスを制御することで、先ほど話した色の一致性と硬さレベルがすべての注文で達成されます。
RFID財布、カードホルダー、キーオーガナイザーの生産で14年の経験を持ち、経験不足な工場が苦しむ仕上がり問題(染料の浸透、不均一な厚み、表面汚染)に直面し、解決しました。その経験は、生産中の不良部品の減少と迅速なトラブルシューティングに変換されました。
私たちの月間生産能力は30万個を超えており、プロモーション用の在庫注文とカスタムOEMプロジェクトの両方をサービスできます。MOQは柔軟で、カスタムパンテーンカラーの調整は私たちの標準サービスの一部です。私たちは世界中のブランド、卸売業者、オンライン販売業者と協力し、GSTARブランドのOEMおよびODMソリューションを提供します。
特定の色、仕上がり、ブランディング要件を持つアノダイジングアルミニウム財布が必要なプロジェクトの場合、私たちはお手伝いできます。チームに連絡して、あなたの仕様について話し合ってください。
結論
アノダイジングは、アルミニウムを反応性が高く、簡単に擦り減る金属から、耐久性があり、日々の持ち運びに適した色が安定した素材に変えます。このプロセスは、制御された酸化、染料の吸収、毛穴の密封を含みますが、各ステップが最終品質に影響を与えます。B2B購入者にとって、プロセスを理解することは、指定すべきこと、検査すべきこと、サプライヤーに尋ねるべきことを知ることを意味します。
適切な製造パートナーは、仕上がりを正確にする最終ステップです。加工、前処理、アノダイジング、密封の全プロセスを制御する工場は一貫した結果を提供します。仕上がりをアウトソーシングする工場はその制御を失います。
—
アノダイジングはアルミニウムウォレットのRFIDブロッキング能力に影響を与えますか?
いいえ。アノダイジングは表面処理であり、外側に薄い酸化層を形成しますが、アルミニウムの核心の電磁的性質を変更しません。仕上がりに関わらず、ウォレットはRFID信号を効果的にブロックします。
アノダイジングの色は時間が経つと褪色しますか?
塗料とは異なり、アノダイジングの色は多孔質の酸化層に吸収され、その後密封されます。色は素材自体の一部であり、塗料では比較できないUV安定性を提供します。剥がれや欠けはなく、製品の寿命を通じて褪色は最小限です。
ウォレット用のType IIとType IIIのアノダイジングの違いは何ですか?
Type IIは5~25ミクロンの層を生成し、明るい色を取り入れ、消費者ウォレットの標準です。Type IIIは25~50ミクロン以上の層を生成し、硬いですが、暗い色しかなく、コストも高くなります。ほとんどのウォレットでは、Type IIが正しい仕様です。
アノダイジングアルミニウムウォレットは擦り減りに強いですか?
アノダイジング層の硬度は400~500 Vickersで、裸のアルミニウムの約150に対して、鍵やポケットの摩擦からの擦り減りを防ぎます。擦り減りに強くありませんが、極端な摩耗では跡がつくこともありますが、日々の持ち運びでは一般的に安全です。
カスタムカラーの調整はどのように働きますか?
カスタムPantoneカラーは、参照に調整された専用の染料浴が必要です。これにより、在庫カラーに比べてMOQとロードタイムが増加します。なぜなら、染料濃度が確認される必要があるからです。ほとんどの製造業者は、最初の注文では在庫カラーから始め、デザインが確認された後にカスタムカラーに移行することをお勧めします。
以下の条件に該当する場合、在庫カラーを選択してください: 新しい製品をリリースする場合、需要をテストする場合、または予算が限られている場合です。納期は短く、最小オーダーケース(MOQ)も低くなります。
カスタムパンテーンを選択する場合: 品質が標準化されている既存のブランドがある場合、または財布が旗艦製品であり、色の正確性が追加のコストや納期を正当化する場合です。
参考文献
-
アルミニウムアノダイジング — MIL-A-8625F規格: https://www.anodizing.org/page/mil-a-8625f
-
ASTM B580標準規格 — アルミのアノダイズ酸化被膜: https://www.astm.org/b0580-79r19.html
-
アルミニウム協会 — アノダイジング概要: https://www.aluminum.org/