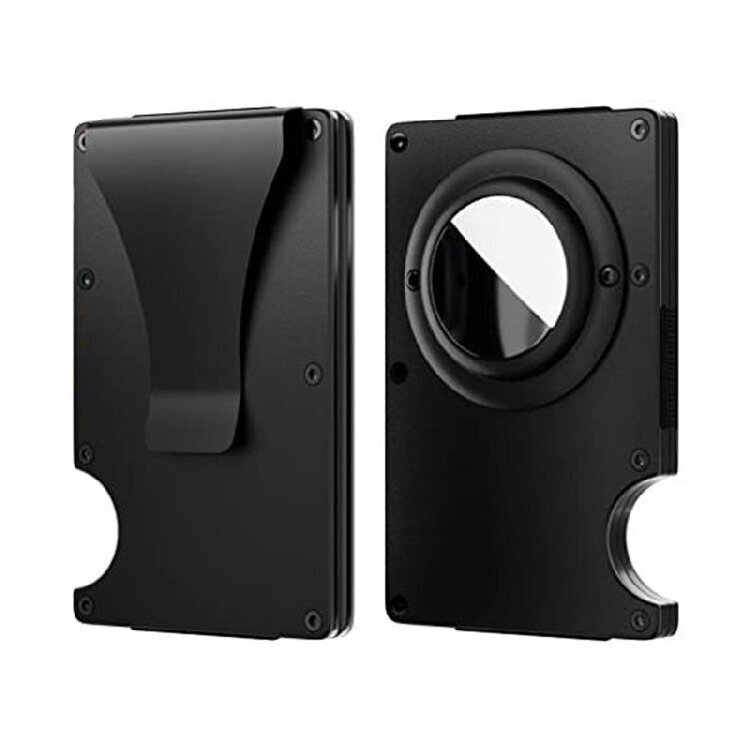
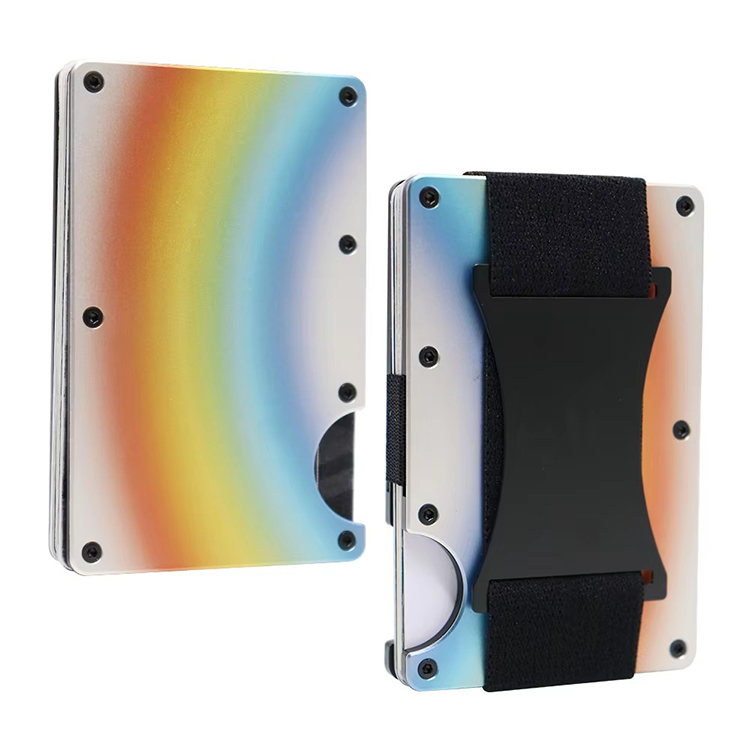
12 min de lecture
Lorsqu’un acheteur ouvre une boîte d’échantillon d’un nouveau fournisseur, la première chose qu’il vérifie est la couleur. Elle doit correspondre exactement au chip Pantone. La deuxième chose qu’il fait est de faire glisser un ongle sur la surface. Si cela gratte, la commande est morte à l’arrivée. L’anodisation est le processus qui détermine les deux résultats. Ce guide explique ce que signifie l’anodisation pour les portefeuilles en aluminium, comment vérifier la qualité et quelles spécifications importent lors de l’achat auprès d’un fabricant.
1. La Science de l’Anodisation : Comment elle Fonctionne sur l’Aluminium
L’anodisation est un processus électrochimique qui épaissit la couche d’oxyde naturelle de l’aluminium. La plaque blanche du portefeuille est plongée dans un bain d’électrolyte — généralement de l’acide sulfurique — et un courant électrique est passé à travers. L’aluminium agit en tant qu’anode, des ions d’oxygène sont libérés à la surface, et une réaction d’oxydation contrôlée forme une couche d’oxyde d’aluminium (Al₂O₃). Cette couche n’est pas un revêtement appliqué sur le métal. Elle pousse à partir de l’aluminium lui-même, ce qui signifie qu’elle ne peut pas s’écailler ou se fissurer.
1.1 Explication du Processus Électrochimique
La configuration est simple. Un rectificateur fournit un courant continu au réservoir. La pièce en aluminium est suspendue sur la barre d’anode. Des plaques en acier inoxydable ou en aluminium servent de cathodes. Lorsque le courant circule, les ions d’oxygène migrent vers la surface de l’aluminium et réagissent avec lui, construisant la couche d’oxyde. L’épaisseur de cette couche est contrôlée par le voltage, la température du bain et le temps d’immersion.
Pour l’anodisation de type II — le standard pour les produits de consommation — le bain est maintenu à 18–20°C. Le voltage varie de 15 à 21 volts. Le temps d’immersion est de 30 à 60 minutes. La couche résultante a une épaisseur de 5 à 25 microns. La couche est poreuse par nature. Ce sont ces pores microscopiques qui rendent possible la teinture. La couche d’oxyde d’aluminium agit comme une éponge, absorbant les colorants organiques qui autrement n’auraient rien à quoi s’agripper.
1.2 Comment ce processus affecte le matériau de base en aluminium des portefeuilles
Les portefeuilles en aluminium sont généralement usinés à partir de l’alliage 6061 ou 7075. Chacun réagit différemment à l’anodisation. Le 6061 produit un fini plus propre et plus lumineux et absorbe mieux la teinture. Le 7075 est plus résistant mais peut montrer des taches ou des rayures si le pré-traitement n’est pas précis. La composition de l’alliage est importante car le contenu en cuivre, zinc et magnésium affecte la formation de la couche d’oxyde.
La couche anodisée est considérablement plus dure que l’aluminium sous-jacent. Un 6061 nu mesure environ 150 Vickers. Une surface anodisée correctement atteint 400–500 Vickers. C’est la différence entre un portefeuille qui développe une patine de rayures en un mois et un qui reste présentable après un an dans une poche avec des clés.
1.3 Les Trois Principaux Types d’Anodisation
Les acheteurs devraient connaître les trois types car spécifier le mauvais type entraîne soit des coûts inutiles, soit une durabilité insuffisante.
| Type | Électrolyte | Épaisseur de la couche | Usage typique |
|---|---|---|---|
| Type I | Acide chromique | 1–3 microns | Protection contre la corrosion; sans teinture; rarement utilisé pour les portefeuilles |
| Type II | Acide sulfurique | 5–25 microns | Standard pour les biens de consommation; permet des couleurs de teinture vives |
| Type III | Acide sulfurique | 25–50+ microns | Anodisation dure; teintes sombres uniquement; utilisé dans les produits industriels ou de luxe |
Le Type II est le choix correct pour la plupart des portefeuilles en aluminium. Il accepte la pleine gamme de couleurs et fournit une résistance à l’usure suffisante pour un usage quotidien. Le Type III est superflu à moins que le produit ne soit positionné comme ultra-prémium ou destiné à des environnements difficiles. Le compromis est que le Type III ne vient qu’en teintes sombres — noir, gris ou bronze — car le processus génère une couche de base plus sombre.
2. Pourquoi Anodiser un Portefeuille en Aluminium ? Les Principaux Avantages pour l’Utilisateur Final
Les avantages fonctionnels de l’anodisation se traduisent directement par la performance du produit. Pour un acheteur, ces avantages justifient le supplément de coût par unité par rapport à l’aluminium nu.
2.1 Stabilité des couleurs et résistance aux UV
La peinture et le revêtement en poudre se trouvent au-dessus de la surface. Ils s’écaillent, s’écaillent et s’estompent. La teinture anodisée est absorbée dans la couche d’oxyde poreuse et ensuite scellée, rendant la couleur partie intégrante du matériau lui-même. L’exposition aux UV ne dégrade pas la teinture car la couche d’oxyde la protège. Un portefeuille anodisé noir laissé sur le tableau de bord d’une voiture ne deviendra pas pourpre. Un portefeuille recouvert de poudre pourrait.
2.2 Résistance à la corrosion et à l’usure dans le quotidien
La sueur, l’humidité et l’humidité attaquent l’aluminium nu. La couche d’oxyde qui se forme naturellement n’a qu’une épaisseur de quelques nanomètres — une protection insuffisante. L’anodisation crée une barrière mesurée en micromètres et la scelle, empêchant l’oxydation de atteindre le métal de base. La dureté de la couche signifie que les frottements des poches et les contacts des clés laissent des traces minimes.
2.3 Polyvalence esthétique
Le pré-traitement détermine l’apparence finale. Le brossage crée une texture satinée linéaire. Le sablage produit une surface mate et uniforme. Le polissage donne un fini miroir qui peut ensuite être anodisé dans une couleur profonde et brillante. Les effets deux tons sont obtenus en usinage ou en sablage de la surface anodisée pour exposer l’aluminium brut sous-jacent, qui peut ensuite être re-anodisé ou laissé nu.
3. Le processus d’anodisation étape par étape pour les portefeuilles
Les équipes d’achat évaluant les fournisseurs doivent savoir ce qui se passe sur le site de fabrication. Le processus comporte trois étapes, et une faiblesse dans l’une d’elles se manifeste dans le produit final.
3.1 Pré-traitement : Préparation de la surface
La préparation de la surface représente 50% de la qualité finale. L’aluminium doit être absolument propre avant d’entrer dans le réservoir d’anodisation. La séquence est : le dégraissage pour éliminer les huiles de fabrication, l’etchage alcalin pour enlever la couche d’oxyde naturelle, et le désmutage pour éliminer les résidus des éléments d’alliage. Toute rayure, empreinte digitale ou contamination présente avant l’anodisation deviendra permanente après le processus. Elle ne peut pas être polie.
Le finissage mécanique — brossage ou sablage — doit être fait avant l’anodisation. Il définit la texture que la couche d’oxyde reproduira.
3.2 Étape d’Anodisation et de Teinture
La pièce entre dans le réservoir et le courant est progressivement augmenté pour éviter les brûlures. La couche d’oxyde grandit à partir de la surface vers l’extérieur. Une fois la épaisseur cible atteinte, la pièce est rincée et immergée dans un bain de teinture. La température du bain de teinture (généralement 50–60°C) et le temps d’immersion contrôlent la profondeur de la couleur. Les couleurs standard — argent, noir, gris, or, laiton — ont des paramètres prévisibles. Les couleurs Pantone personnalisées nécessitent des tests en laboratoire pour ajuster la formule de teinture.
3.3 Séchage : L’Étape Critique Finale
Le séchage ferme les pores. La pièce est immergée dans de l’eau chaude (au-dessus de 96°C) ou une solution d’acétate de nickel. Cela hydrate la couche d’oxyde, la faisant gonfler et fermant les pores. Omettre ou accélérer cette étape produit une surface qui fuit la couleur, tache les vêtements et corrodant prématurément. Un fournisseur qui ne peut pas articuler ses paramètres de séchage est un fournisseur à éviter.
4. Options de Couleur et Finitions Personnalisées
Les acheteurs spécifiant des portefeuilles en aluminium anodisé doivent prendre plusieurs décisions. Chacune d’elle affecte le délai de livraison et le coût.
4.1 Couleurs Standard vs. Couleurs Pantone Personnalisées
Les couleurs standard sont toujours disponibles. Les bains de teinture sont déjà configurés, donc le délai de livraison est court et le MOQ est bas. Les couleurs Pantone personnalisées nécessitent un bain de teinture dédié pour la série de production. Cela augmente le MOQ parce que la concentration de la teinture doit être vérifiée et ajustée, et une petite série ne justifie pas les coûts de configuration.
4.2 Effets Bicolores et Gravure au Laser
Les finitions bicolores sont obtenues en anodisant la pièce dans une couleur, puis en usinant une couche pour exposer l’aluminium brut. Le contraste entre la surface anodisée et le métal brillant crée un aspect de luxe. La gravure au laser sur les surfaces anodisées produit une marque de couleur claire en vaporisant la couche d’oxyde. Il s’agit d’une méthode de marquage durable et de haute contraste.
4.3 Association d’Anodisation avec d’autres Finitions
L’anodisation s’associe bien avec le sablage ou le sablage à grains pour le texteur. La contrainte clé est que le traitement mécanique doit avoir lieu avant l’anodisation. Un portefeuille brossé et anodisé a le texteur bloqué dans la couche d’oxyde. Un portefeuille qui est anodisé puis brossé perdra sa couleur dans les zones brossées.
5. Contrôle de Qualité : Comment Vérifier un Bon Travail d’Anodisation
Un acheteur inspectant des pièces anodisées — que ce soit à l’usine ou à la livraison — doit vérifier trois choses.
5.1 Inspection Visuelle
La cohérence des couleurs entre les lots est le problème le plus courant. Même les légères variations de température du bain ou de la concentration du colorant peuvent décaler la teinte finale. Recherchez les brûlures — taches blanches ou grises causées par une densité de courant excessive — et les empreintes digitales laissées par les manipulateurs avant le processus. Ce sont tous deux des défauts permanents.
5.2 Tests Physiques
Le test d’adhérence en croix involves de couper un motif en damier sur la surface et d’appliquer du ruban. Si la couche anodisée se soulève, le pré-traitement était insuffisant. Le test d’abrasion Taber mesure la résistance à l’usure sous des conditions contrôlées. Le test de pulvérisation salée expose la pièce à un atmosphère corrosive pendant un certain nombre d’heures. Pour un produit qui va et vient des poches des dizaines de fois par jour, ces tests sont importants.
5.3 Vérification de l’Épaisseur
Un gage de courant induit mesure l’épaisseur de la couche anodisée de manière non destructrice. Les normes de l’industrie pour l’anodisation de type II sont de 5 à 25 microns. En dessous de 5 microns, la couche offre peu de protection. Au-delà de 25 microns, la pièce devient fragile et la couleur peut sembler terne. Les acheteurs devraient demander une vérification de l’épaisseur sur des échantillons de pré-production.
6. Anodisation vs. Autres Finissages d’Aluminium pour Portefeuilles
L’anodisation n’est pas la seule option, mais c’est la plus courante pour une raison.
| Finissage | Durabilité | Gamme de Couleurs | Épaisseur Ajoutée | Coût |
|---|---|---|---|---|
| Anodisation | Haute | Large; Pantone personnalisé | 5–25 microns | Moderé |
| Revêtement en poudre | Moyenne | Large; couches épaisses | 60–120 microns | Bas–Moyen |
| PVD | Limited; tons métalliques | 1–3 microns | Élevé | |
| Aluminium nu | Bas | Aucun | 0 | Le plus bas |
Le revêtement en poudre ajoute une épaisseur significative, ce qui est un problème pour les portefeuilles avec des tolérances étroites. Un emplacement de carte qui s’ajuste à une carte avec une épaisseur de mur de 1,0 mm ne s’ajustera pas après l’ajout de 0,1 mm de revêtement en poudre. Le PVD offre une dureté excellente mais des options de couleur limitées et un coût plus élevé. L’aluminium nu a l’air propre mais les empreintes digitales apparaissent rapidement et il se corrompt dans des environnements humides.
L’anodisation n’est pas la moins chère. C’est le meilleur compromis entre la durabilité, la flexibilité des couleurs et le coût pour un produit avec des murs fins et une fréquence de contact élevée.
7. Applications Industrielles et Tendances du Marché
Les portefeuilles en aluminium anodisé servent plusieurs marchés distincts, chacun ayant des priorités d’achat différentes.
7.1 Produits Promotionnels et Cadeaux d’Entreprise
Les acheteurs d’entreprise préfèrent les portefeuilles en aluminium anodisé car ils sont résistants, ont un aspect de luxe et acceptent l’engraving au laser pour les logos. Les couleurs de stock maintiennent les quantités minimales d’achat basses — un facteur important pour les commandes promotionnelles qui peuvent ne comporter que quelques centaines d’unités. Les couleurs Pantone personnalisées sont justifiées lorsque le portefeuille est un article-cadeau phare.
7.2 Le Marché des Accessoires EDC et Tech
Le marché du quotidien se chevauche fortement avec les portefeuilles bloquant l’RFID et les portemonnaies minimalistes. Les finitions anodisées attirent ce public car elles combinent la fonctionnalité avec une retenue esthétique. Les acheteurs à l’esprit du design sont attirés par le noir mat, le grès et l’argent sablé.
7.3 Répondre aux Requêtes de Recherche Skeptiques
La question de ce que la génération Z utilise à la place du portefeuille a une réponse nuancée. De nombreux consommateurs plus jeunes ont opté pour des housses de téléphone avec emplacements pour cartes ou ne portent pas de portefeuille du tout. Cependant, le portefeuille en aluminium anodisé a creusé une niche en tant qu’alternative moderne — fin, résistant et à l’apparence technologique. En ce qui concerne ce qu’il ne faut pas mettre dans un portefeuille : les pièces en excès, les papiers pliés épais et les multiples cartes magnétiques sont les principaux facteurs causant des dommages ou des interférences. Les portefeuilles en aluminium sont mieux associés à une philosophie de portage minimaliste.
8. Approvisionnement en Portefeuilles en Aluminium Anodisé : Ce que Vous Devriez Demander à Votre Fabricant
Les bonnes questions séparent un fournisseur compétent d’un fournisseur problématique.
8.1 Questions sur le Processus
Demandez à propos des étapes de pré-traitement et des méthodes de scellage. Un fournisseur qui ne peut pas nommer sa chimie d’gravure ou la température de scellage manque de contrôle de processus. Demandez à propos de la cohérence des couleurs d’une série à l’autre. La réponse devrait faire référence à la gestion des lots de teinture, et non à des assurances vagues.
8.2 Questions sur l’Emballage
Les surfaces anodisées se rayent lorsqu’elles frottent l’une contre l’autre. L’emballage du fournisseur doit en tenir compte — des poches individuelles ou des inserts en mousse sont standard. Les options d’emballage de vente au détail varient de boîtes rigides aux étiquettes suspendues, et le finish dicte ce qui est nécessaire pour éviter les dommages pendant le transport.
8.3 Questions sur le MOQ et le délai de livraison
Les couleurs personnalisées nécessitent la mise en place d’un bain de teint, ce qui augmente le MOQ. Les couleurs de stock permettent un délai de livraison plus court et des minimums inférieurs. Un acheteur lancant une nouvelle gamme de produits devrait commencer par les couleurs de stock pour valider la demande, puis passer aux couleurs Pantone personnalisées pour la prochaine série de production.
Évitez les fournisseurs qui :
-
N’arrivent pas à spécifier leur type d’anodisation (I, II ou III)
-
Sautent l’étape de vernissage ou ne peuvent pas décrire leur processus de vernissage
-
Garantissent une variation de couleur nulle — c’est impossible entre les lots
-
Offrent des couleurs personnalisées sans augmentation du MOQ (le coût de la mise en place du teint doit aller quelque part)
9. Comment nous atteignons ces normes chez GSTAR
En tant que fabricant de portefeuilles et de porte-cartes en métal, nous appliquons ces principes à chaque série de production. Notre usinage CNC interne produit les ébauches de portefeuilles, et notre équipe de finition gère le processus d’anodisation de la pré-traitement à la vernissage. Contrôler le processus de l’aluminium brut au produit fini assure que la cohérence des couleurs et les niveaux de dureté discutés précédemment sont atteints sur chaque commande.
Avec 14 ans d’expérience dans la production de portefeuilles RFID, de porte-cartes et d’organisateurs de clés, nous avons rencontré et résolu les problèmes de finition qui affligent les usines moins expérimentées — fuites de teint, épaisseurs inégales, contamination de la surface. Cette expérience se traduit par un nombre réduit de pièces rejetées et un dépannage plus rapide pendant la production.
Notre capacité de production mensuelle dépasse 300 000 unités, ce qui nous permet de servir à la fois les commandes de stock promotionnel et les projets OEM personnalisés. Les MOQ sont flexibles, et la correspondance de couleur Pantone personnalisée fait partie de notre offre de service standard. Nous travaillons avec des marques, des grossistes et des vendeurs en ligne à travers le monde, fournissant des solutions OEM et ODM sous la marque GSTAR.
Si votre projet nécessite des portefeuilles en aluminium anodisé avec des exigences spécifiques en matière de couleur, de finition ou de marquage, nous pouvons vous aider. Contactez notre équipe pour discuter de vos spécifications.
Conclusion
L’anodisation transforme l’aluminium d’un métal réactif et facilement rayable en un matériau durable et stable en couleur, adapté pour le port quotidien. Le processus implique une oxydation contrôlée, l’absorption de la teinture et le scellement des pores — chaque étape affectant la qualité finale. Pour les acheteurs B2B, comprendre le processus signifie savoir ce qu’il faut spécifier, ce qu’il faut inspecter et ce qu’il faut demander aux fournisseurs.
Le bon partenaire en fabrication est la dernière étape pour obtenir le fini parfait. Une usine qui contrôle l’ensemble du processus — usinage, pré-traitement, anodisation, scellement — assure des résultats cohérents. Une usine qui externalise le finissage perd ce contrôle.
—
L’anodisation affecte-t-elle la capacité de bloquer les RFID d’un portefeuille en aluminium ?
Non. L’anodisation est un traitement de surface — elle crée une fine couche d’oxyde à l’extérieur mais ne change pas les propriétés électromagnétiques du noyau en aluminium. Le portefeuille bloque toujours les signaux RFID efficacement, quel que soit le fini.
La couleur anodisée va-t-elle fade au fil du temps ?
Contrairement à la peinture, la couleur anodisée est absorbée dans la couche poreuse d’oxyde et ensuite scellée. La couleur fait partie du matériau lui-même, fournissant une stabilité UV que la peinture ne peut pas offrir. Elle ne peluche ni ne se fissure, et l’effet de décoloration est minime tout au long de la durée de vie du produit.
Quelle est la différence entre l’anodisation de type II et de type III pour les portefeuilles ?
Le type II produit une couche de 5–25 microns qui accepte des couleurs vives et est le standard pour les portefeuilles de consommation. Le type III crée une couche de 25–50+ microns qui est plus dure mais ne vient qu’en teintes sombres et coûte plus cher. Pour la plupart des portefeuilles, le type II est la spécification correcte.
Est-ce que le portefeuille en aluminium anodisé est résistant aux rayures ?
La couche anodisée mesure 400–500 Vickers de dureté par rapport à environ 150 pour l’aluminium nu. Il résiste aux rayures des clés et de la friction des poches. Il n’est pas à rayures — une abrasion extrême peut toujours le marquer — mais le port quotidien est généralement sûr.
Comment fonctionne l’ajustement de couleur personnalisé ?
Les couleurs Pantone personnalisées nécessitent un bain de teinture dédié calibré à votre référence. Cela augmente le MOQ et le délai de livraison par rapport aux couleurs en stock car la concentration de la teinture doit être vérifiée. La plupart des fabricants recommandent de commencer par les couleurs en stock pour les commandes initiales, puis de passer aux couleurs personnalisées une fois le design validé.
Choisissez les couleurs en stock si : Vous lancez un nouveau produit, testez la demande ou travaillez avec un budget serré. Les délais de livraison sont plus courts et les MOQs sont plus bas.
Choisissez un Pantone personnalisé si : Vous avez une marque établie avec des normes de couleur, ou le porte-monnaie est un produit phare où l’exactitude de la couleur justifie le coût supplémentaire et les délais de livraison.
Références
-
Aluminium Anodisé — Spécification MIL-A-8625F : https://www.anodizing.org/page/mil-a-8625f
-
Norme ASTM B580 — Spécification pour les revêtements d’oxyde anodique sur l’aluminium : https://www.astm.org/b0580-79r19.html
-
Association de l’aluminium — Aperçu de l’anodisation : https://www.aluminum.org/