12 min Lesedauer
Ein Käufer in Shenzhen hat mich einmal gefragt, ob ein Metallgeldbeutel gegossen oder gestanzt ist. Er hatte Proben von drei Fabriken erhalten und konnte nicht verstehen, warum einer dreimal so teuer war wie die anderen. Die Antwort lag in den Spänen – dem Metallabrieb. Gegossene Teile lassen runde Kanten und poröse Oberflächen zurück. Gestanzte Teile zeigen Spannungsrisse an den Biegungen. Ein CNC-gearbeiteter Geldbeutel hinterlässt scharfe Ecken, einheitliche Wanddicke und eine Oberfläche, die beim Berühren einheitlich anfühlt. Das Lernen, diese Unterschiede zu erkennen, ist der erste Schritt, um gut einzukaufen.
1. Was ist ein CNC-gearbeiteter Aluminiumgeldbeutel?
Ein CNC-Metallgeldbeutel ist ein fester Kartenhalter, der aus einem festen Block aus Aluminium, Titan oder Edelstahl gefertigt wird. Er wird nicht genäht, geklebt oder gefaltet. CNC-Fertigung entfernt Material von einem Walzwerk, bis nur die Geldbeutelform übrig bleibt. Dieser Prozess erzeugt Toleranzen von ±0.05 mm – viel enger als jeder Ledergeldbeutel oder gestanzte Metallprodukt erreichen kann.
1.1 Definition und Kernmerkmale
Ein typischer CNC-Geldbeutel besteht aus zwei gefertigten Platten, zwischen denen die Karten eingeschoben werden. Ein mechanischer Schließmechanismus – ein Gummiband, ein Schieberegler oder eine Klappe – hält die Zusammenstellung zusammen. Die meisten Designs können 4 bis 12 Karten ohne traditionellen Geldbeutel aufnehmen. Die starre Struktur verhindert das Biegen und bietet innate RFID-Blockierung.
Der entscheidende Unterschied zu gestanzten Metallgeldbeuteln ist für Käufer wichtig. Stanzpressen flachen Blechstahl in Form, was die Wanddicke begrenzt und Schwachstellen an den Biegungen schafft. CNC-Fertigung beginnt mit dickerem Material und schneidet alles Unnötige ab. Das Ergebnis ist eine Monocoque-Struktur ohne Nähte und ohne Schwachstellen.
1.2 Gebräuchliche Materialien für CNC-Metall-Wallets
6061-T6 Aluminium: Der Industriestandard. Es bietet ein Stärke-Gewicht-Verhältnis, das sich für den täglichen Gebrauch eignet. Es wird sauber bearbeitet, poliert gut und kostet erheblich weniger als Titan. Das Gewicht variiert von 25 bis 35 Gramm pro Wallet.
Qualitätsstufe 5 Titan (Ti-6Al-4V): Die Premium-Option. Es wiegt etwa 40 bis 50 Gramm pro Wallet, widersteht Korrosion und bildet eine natürliche Oxidschicht, die Kratzer selbst heilt. Es kostet 3,5 bis 4 Mal so viel wie Aluminium.
Edelstahl (304 oder 316): Die Budget- oder industrielle Wahl. Schwerer bei 70 bis 90 Gramm, eignet sich für Käufer, die ein robustes, schweres Gefühl anstreben. Er ist schwerer zu bearbeiten, was die Zykluszeit und die Werkzeugkosten erhöht.
1.3 Die Entwicklung des Wallet-Designs
Lederklappwallets dominierten einen Jahrhundert lang, weil Leder das einzige Material war, das sich ohne Rissbildung dehnte. Der Wechsel begann, als die EDC (Everyday Carry)-Kultur schlankere Profile verlangte. Maschinierter Metall ermöglichte Wände mit einer Dicke von bis zu 1,5 mm, während die Strukturintegrität beibehalten wurde. Ein Lederwallet misst typischerweise 15–20 mm dick. Ein CNC-Aluminiumwallet misst 6–9 mm. Dieser Unterschied trieb das Wachstum der Kategorie an.
2. Der Schritt-für-Schritt CNC-Fertigungsprozess
Der Fertigungsprozess für ein CNC-Metall-Wallet umfasst sieben unterschiedliche Stufen. Jede Stufe beeinflusst den Endpreis, die Haltbarkeit und das Erscheinungsbild. Käufer, die diese Schritte verstehen, können Lieferantenangebote genauer bewerten.
2.1 Schritt 1: Materialzubereitung und Walzblechauswahl
Der Prozess beginnt mit extrudiertem oder gewalztem Aluminiumwalzblech, typischerweise 6061-T6. Das Werkzeug schneidet Walzbleche auf ungefähre Größe mit Bandsägen oder CNC-Sägeblattmaschinen. Ein zuverlässiger Hersteller fordert Zertifikate der Walzwerke an, die die Legierungskomposition und den Härtegrad bestätigen. Diese Dokumentation ist wichtig, weil Fälschungen oder recyceltes Aluminium Bearbeitungsfehler und schlechte Polierergebnisse verursachen können.
2.2 Schritt 2: CAD-Design und CAM-Programmierung
Die Designphase wandelt das Produktkonzept in ein 3D-Modell mittels SolidWorks, Fusion 360 oder ähnlicher Software um. Die Wanddicke liegt typischerweise zwischen 1,5 und 2,5 mm. Die CAM-Programmierung wandelt dann das CAD-Modell in G-Code um – die MaschinenSprache, die die Werkzeugwege steuert.
Die Werkzeugwegstrategie gliedert sich in zwei Phasen. Die Schruppfahrten entfernen Material schnell. Die Schlichtfahrgänge erreichen die endgültige Oberflächengüte, typischerweise Ra 0,8–1,6 µm. Ein schlecht programmierte Werkzeugweg hinterlässt sichtbare Werkzeugspuren oder verursacht Rattern auf dünnen Wänden.
2.3 Schritt 3: CNC-Fertigung (Fräsen und Bohren)
Der Typ des Fertigungszentrums bestimmt, welche Geometrien möglich sind. Dreiachsige Maschinen handhaben flache Geldbörsen mit einfachen Konturen. Vierachsen- und fünfachsiges Maschinen sind für geneigte Kartenfächer, konturierte Kanten oder seitlich montierte Mechanismen erforderlich. Die zusätzlichen Achsen erhöhen sowohl die Leistungsfähigkeit als auch die Stundensätze.
Die Zykluszeit für eine Geldbörsenseite beträgt zwischen 15 und 40 Minuten, abhängig von der Komplexität und dem Material. Aluminium schneidet schneller als Titan oder Edelstahl. Karbidfräser mit zwei Flügeln eignen sich für Aluminium; Vierflügelwerkzeuge handhaben härtere Metalle. Die Kühlflüssigkeit verhindert thermische Verformungen und verlängert die Werkzeuglebensdauer.
2.4 Schritt 4: Entgraten und Oberflächenglättung
Geformte Teile haben scharfe Kanten, die entfernt werden müssen, um sowohl Sicherheit als auch Ästhetik zu gewährleisten. Schwingungsentgraten bewältigt die Chargenverarbeitung. Handentgraten behandelt komplexe Geometrien. Die Oberflächenvorbereitung folgt – Sandstrahlen für einen matten Finish oder Polieren für einen hochglänzenden Effekt. Die Wahl beeinflusst sowohl das Erscheinungsbild als auch, wie gut das Anodisieren haftet.
2.5 Schritt 5: Anodisieren oder Beschichten
Das Typ II Anodisieren ist die Standarddekorative Beschichtung, die eine 5–10 µm dicke Schicht in Schwarz, Silber, Messing oder kundenspezifischen Pantone-Farben produziert. Das Typ III harte Anodisieren schafft eine 25–50 µm dicke Schicht mit überlegender Kratzfestigkeit – militärische und industrielle Qualitäten nutzen dies. Titanteile erhalten PVD (Physische Verdampfungsbeschichtung) oder Kugelstrahlen. Edelstahl kann Pulverbeschichtung erhalten oder roh bleiben.
Anodisieren ist ein elektrochemischer Prozess und keine Lackierung. Es wandelt die Aluminiumoberfläche in Aluminiumoxid um, was bedeutet, dass die Farbe nicht abschabt oder abschält wie Lack. Allerdings können starke Stoßkräfte die anodisierte Schicht dennoch zum Bruch bringen.
2.6 Schritt 6: Montage und Hardware-Installation
Die Montage bringt die beiden bearbeiteten Platten, einen Gummiband für die Modell mit Kassenbeilagen, und Schrauben oder Niete zusammen. Torx-Schraubenbefestigung ermöglicht die Demontage und Batteriewechsel in intelligenten Brieftaschen. Dauerhaftes Nieten erzeugt eine Manipulationsfeste Montage. Ein Dichtstoff verhindert, dass die Schrauben während des täglichen Gebrauchs lockern.
2.7 Schritt 7: Qualitätskontrolle und Verpackung
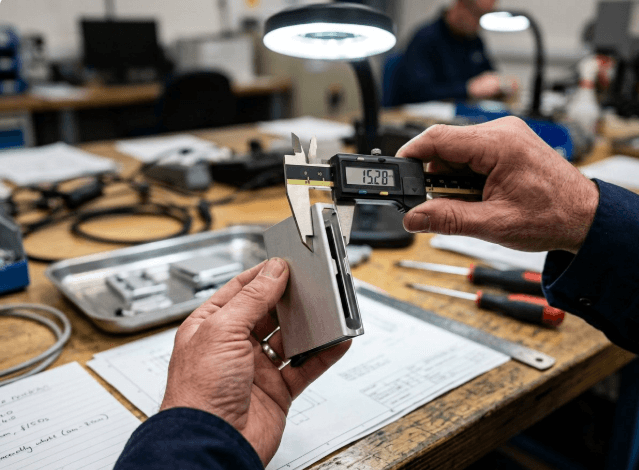
Die abschließende Inspektion verwendet digitale Lineale, Koordinatenmeschinen (CMM) oder go/no-go-Maßstäbe, um Maße zu überprüfen. Funktionalitätstests umfassen das Einführen und Entnehmen von Karten – ein Mindestwert von 5.000 Zyklen ist der Branchenstandard. RFID-Blockierung wird bei 13.56 MHz getestet. Die Verpackung reicht von Einzelpolybeuteln bis hin zu maßgefertigten Verkaufsboxen für OEM-Bestellungen.
3. Materialauswahl-Ratgeber für B2B-Käufer
Die Wahl des Materials beeinflusst sowohl die Kosten als auch die Kundenzufriedenheit. Die nachstehende Tabelle zusammenfasst die Abwägungen.
| Material | Weight (per wallet) | Cost Index (1=low) | Scratch Resistance | Ideal Use Case |
|---|---|---|---|---|
| 6061 Aluminium | 25–35 g | 1.0 | Moderate | Täglicher Gebrauch, Massenmarkt |
| Titan | 40–50 g | 3.5–4.0 | High | Premium/prestige brands |
| Edelstahl | 70–90 g | 1.5 | High | Budget, heavy-duty |
3.1 Oberflächenbehandlungsvarianten und ihre Haltbarkeit
Verchromtes Aluminium bietet Farbstabilität und UV-Beständigkeit, kann aber unter extremen Stoßbeanspruchungen abplatzen. Geschliffenes Titan entwickelt eine natürliche Oxidschicht, die Kratzer selbst heilt – keine Beschichtung erforderlich. PVD bietet die beste Oberfläche für Stahl, mit Härte über 2.000 HV.
3.2 Wie man nach Zielmarkt wählt
Ein Brieftasche, die unter 30 USD verkauft wird, sollte verchromtes Aluminium verwenden. Ein Preis von 50–80 USD unterstützt Titan mit einer geschliffenen Oberfläche. Über 80 USD erwarten Käufer maßgefertigte CNC-Funktionen – Gravur, gemischte Materialien oder nummerierte Auflagen. Passen Sie das Material an den Preispunkt an, nicht an persönlichen Vorlieben.
4. Design- und Ingenieurkriterien für OEM-Projekte
Die Erstellung einer maßgefertigten Brieftasche erfordert mehr als einen Entwurf. Die nachstehenden Ingenieurparameter bestimmen, ob ein Design zu vernünftigen Kosten herstellbar ist.
4.1 Kritische Designparameter
Die Wanddicke darf für Aluminium nicht unter 1.2 mm fallen — dünnere Wände biegen sich während des Bearbeitungsprozesses. Die Breite des Kartenfaches erfordert eine Toleranz von 0.8–1.0 mm über der Standardkarten Dicke von 0.76 mm. Die Gesamtabmessungen müssen entweder der Standard Kreditkartengröße (85.6 × 53.98 mm) oder dem Mini-Format (70 × 45 mm) entsprechen.
4.2 Design für Fertigung (DFM) Regeln
Scharfe interne Ecken brechen Werkzeuge. Bestimmen Sie einen Kantenradius von mindestens 1.5 mm. Die Tiefe zu Breitverhältnisse der Taschen sollten nicht mehr als 3:1 für Standard-Endmesser überschreiten. Die Schraubenverzahnung erfordert mindestens drei vollständige Verzahnungen für die Schraubenfestigkeit. Die Verletzung dieser Regeln erhöht die Kosten und die Fehlerquote.
4.3 Prototyping vs. Massenproduktion
Prototyping verwendet CNC-Bearbeitung für 1–5 Stück, um Passform und Oberfläche zu validieren. Massenproduktionsoptionen hängen vom Volumen ab. Gießerei wird ab 10.000 Stück wirtschaftlich. CNC-Bearbeitung eignet sich für den Bereich von 500–5.000 Stück, wo die Werkzeugkosten für die Gießerei nicht abgeschrieben werden können. Die Prototypen-Lieferzeit beträgt 5–7 Tage; Produktionsläufe dauern 15–25 Tage.
5. RFID-Sperrentechnologie in Metall Brieftaschen
Metallic Wallets sperren RFID standardmäßig. Die Physik der Faraday-Kapsel stellt sicher, dass festes Metallblech 13.56 MHz-Signale, die von kontaktlosen Zahlungskarten verwendet werden, und 125 kHz-Signale, die von Zugangskarten verwendet werden, abschwächt.
5.1 Wie Metall natürlicherweise RFID blockiert
Eine 2 mm dicke Aluminiumplatte bietet mehr als 40 dB Abschwächung. Der Branchenstandard für RFID-sperrende Produkte beträgt 10 dB. CNC-Metallgeldbörsen übertreffen dieses Anforderungen um einen breiten Abstand ohne zusätzliche Komponenten.
5.2 Wenn zusätzliche RFID-Schirmung erforderlich ist
Auschnitte für Münzen oder transparente Fenster erzeugen RF-Leckagepfade. Wenn das Design solche Funktionen erfordert, stellt eine 0,1 mm dicke Ferrit- oder Kupferfolie im Innern der Brieftasche die Sperre wieder her. Die Tests sollten nach ISO 14443 oder ISO 15693 Standards erfolgen, um eine Sperrebereich von weniger als 1 cm zu bestätigen.
5.3 Das Marketing der RFID-Funktion
Für B2B-Käufer ist der Vorteil die Einfachheit. Lederbrieftaschen erfordern hinzugefügte Folie oder Textilinnenlagen, um RFID zu blockieren. CNC-Metal Wallets sind von Natur aus sicher. Dies reduziert die Anzahl der Komponenten, die Montagekomplexität und die Kosten. Keine FCC-Zertifizierung ist für passive Schirmung erforderlich.
6. Qualitätskontrolle und Teststandards
Verifizierbare Daten unterscheiden fähige Hersteller von Zusammenbauern. Die nachstehenden Benchmarks repräsentieren Branchenerwartungen für Premium-Metal Wallets.
6.1 Dimensionstoleranzen
Generelle Abmessungen haben ±0.1 mm. Der Kartenschlitz muss ±0.05 mm passen. Die Überprüfung erfolgt mit digitalen Zollstock mit einer Auflösung von 0.01 mm und CMM für zufällige Stichproben. Ein Lieferant, der seine Toleranznorm nicht angeben kann, hat keine angemessene Qualitätskontrolle implementiert.
6.2 mechanische Haltbarkeitstests
Der Falltest unterzieht die Brieftasche 10 Zyklen von 1.5 m auf Beton — keine strukturelle Beschädigung erlaubt. Der Test der Kartenfestigkeit läuft 5.000 Einbau- und Entnahmezyklen ohne Lösen durch. Der Test des Gummibands erstreckt sich über 10.000 Zyklen, während 80% der ursprünglichen Spannung beibehalten werden. Diese Tests simulieren Jahre täglichen Gebrauchs.
6.3 Oberflächengestaltungstests
Die Anodisierungsdicke wird mit einem Oszillationsstromprüfer gemäß ASTM B244 gemessen. Die Abriebfestigkeit wird mit dem Taber-Test — CS-10-Rad, 500 g Last, 100 Zyklen — überprüft, ohne sichtbare Basismetallexposition. Das Salznebeltest gemäß ASTM B117 läuft 48 Stunden. Titan und Edelstahl passieren ohne Beschichtung. Aluminium erfordert Anodisierung, um zu bestehen.
7. Kostenaufschlüsselung und MOQ-Berücksichtigungen
Die Stückkosten werden in Material, Bearbeitungszeit, Oberflächenbehandlung, Montage und Abschreibung der Werkzeuge aufgeteilt. Die Bearbeitungszeit dominiert.
7.1 Was treibt die Stückkosten an?
Material macht 15–20% des Gesamtkostens aus. Die CNC-Bearbeitungszeit ist der dominierende Faktor bei 40–50%. Die Oberflächengestaltung fügt 10–15% hinzu; Anodisierung ist billiger als PVD. Montage und Verpackung tragen 10–15% bei. Spezielle Halterungen für komplexe Geometrien kosten einmalig 500–2.000 USD.
7.2 MOQ und Preiskategorien
MOQ 100–500 Stück: 18–25 USD pro Stück für Aluminium mit Standardfinish. MOQ 500–2.000 Stück: 12–18 USD pro Stück. MOQ 2.000+ Stück: 8–12 USD pro Stück mit CNC-optimiertem Design. Dies sind Branchenmaßstäbe, keine Angebote.
7.3 Verborgene Kosten, nach denen gefragt werden sollte
Einrichtungsgebühren von 100–300 USD pro Bestellung sind häufig. Spezielle Verpackung kostet 0.20–0.50 USD pro Stück. Bestätigen Sie, ob der Lieferant Dropshipping-Logistik oder Lagerdienstleistungen anbietet. Diese Kosten beeinflussen den Endpreis mehr als der Stückpreis selbst.
8. Wie man einen CNC-Metall Brieftaschenhersteller auswählt
Die Bewertung beginnt mit der Fabrikkapazität, nicht mit dem Preis. Die nachstehende Liste filtert Lieferanten systematisch.
8.1 Was man in einer Fabrik beachten sollte
Überprüfen Sie, ob die Fabrik ihre eigenen CNC-Fertigungszentren betreibt und nicht die Kapazitäten einer anderen Fabrik weiterverkauft. Fordern Sie Fallstudien oder Muster aus früheren Geldbörsenprojekten an. Verlangen Sie eine schriftliche Produktionsplanung mit Meilensteinen. Die ISO 9001-Zertifizierung ist das Mindestmaß; suchen Sie nach spezifischer Testdokumentation.
8.2 Warnsignale, die vermieden werden sollten
Lieferanten ohne physische Adresse oder die Möglichkeit eines Fabrikbesuchs sind riskant. Die Unfähigkeit, Rohstoffzertifikate bereitzustellen, deutet auf eine schlechte Lieferkettengesteuerung hin. Die Unwilligkeit, QC-Checklisten oder Testberichte zu teilen, suggests that they have none. Ein Angebot ohne Anfrage nach Ihrem 3D-Datei oder technischen Zeichnungen bedeutet, dass sie die Fertigungsmöglichkeit nicht bewerten.
8.3 Abstimmung mit den Bedürfnissen Ihres Marken
OEM bedeutet, dass Sie das Design liefern und die Fabrik es herstellt. ODM bedeutet, dass die Fabrik bestehende Designs anbietet, die Sie markennah gestalten können. Private Label bedeutet ein Standardprodukt mit Ihrem Logo oder Gravur. Wählen Sie das Modell, das zu Ihrer Designkapazität und Risikotoleranz passt.
9. Partnerschaft mit einem spezialisierten CNC-Metallgeldbeutelhersteller
Die beschriebenen Standards sind erreichbar – aber nicht jede Fabrik erfüllt sie. Hier ist unser Ansatz für die CNC-Metallgeldbeutelkategorie.
9.1 Unser Ansatz für die CNC-Metallgeldbeutelkategorie
Als Hersteller mit 14 Jahren Erfahrung in präzisen Metallerzeugnissen wenden wir die gleiche Ingenieurdisziplin, die in diesem Artikel beschrieben wird, an jedem Projekt an. Unsere internen CNC-Fertigungszentren halten Toleranzen von ±0.05 mm bei, was den Benchmarks in Abschnitt 6.1 entspricht. Wir subkontrahieren keine Fertigung; wir steuern den Prozess von der Billette bis zum fertigen Geldbeutel.
9.2 Produktionskapazität und Flexibilität
Unsere monatliche Kapazität beträgt über 300.000 Einheiten auf den Linien für Metall- und Ledergeldbeutel. Wir arbeiten mit Startups bei MOQ von 200 Stück und großen Einzelhändlern bei 5.000+ Stück unter dem gleichen Qualitätsrahmen zusammen. Prototypen werden in 5–7 Tagen geliefert; Produktionsbestellungen in 15–25 Tagen.
9.3 Individualisierungsdienste für Ihre Marke
OEM-Kunden senden uns ihre 3D-Dateien und wir fertigen ihre genaue Design. ODM-Kunden wählen aus unseren bestehenden Aluminium- und Titangeldbeuteldesigns und markennahen Designs. Private Label beinhaltet Lasergravur, Anodisierung in der Farbe Ihrer Marken-Pantone und maßgeschneiderte Verpackung. Unser Ingenieurteam überprüft jeden Entwurf auf Fertigungsmöglichkeit, bevor ein Angebot abgegeben wird.
10.
Häufig gestellte Fragen
Wie werden diese Metall Brieftaschen genannt?
Industriebezeichnungen umfassen CNC-Aluminium Brieftaschen, Metallkartenhalter, RFID-schutzende Brieftaschen und minimalistische Metall Brieftaschen. Sie unterscheiden sich von „Smart Brieftaschen“, die Bluetooth-Trackingmodule enthalten.
Welche sind die besten in den USA hergestellten RFID Brieftaschen?
„In den USA hergestellt“ bezieht sich typischerweise auf die Montage oder das Finish in den USA. Die meisten CNC-Fertigungen von Aluminium Brieftaschen erfolgen in China, das die Mehrheit der globalen CNC-Kapazität innehat. Die bessere Frage für B2B-Käufer: Welche Fertigungsstätte bietet die beste Qualitätskontrolle und Lieferzeit, unabhängig vom Montageort?
Wie erstelle ich meine eigene Brieftasche?
Beginnen Sie mit einem Entwurf, der Maße, Kartenkapazität und Schließmechanismus spezifiziert. Konvertieren Sie es in eine 3D-CAD-Datei mithilfe von SolidWorks, Fusion 360 oder einem freiberuflichen Designer. Senden Sie die Datei an einen CNC-Hersteller für DFM-Feedback und ein Angebot. Genehmigen Sie ein Prototyp, testen Sie es und gehen Sie dann zur Massenproduktion über.
Sind Metall Brieftaschen RFID-schutzend?
Ja, standardmäßig. Ein massiver Metallkörper wirkt wie eine Faraday-Kapsel und blockiert 13.56 MHz-Signale. Große Ausnehmungen oder Fenster können RF-Leckagen verursachen, in diesem Fall ist eine zusätzliche Schirmungsschicht erforderlich.
Wie lange dauert die Lieferzeit für eine maßgefertigte CNC-Metall Brieftasche?
Prototypen dauern 5–7 Werktage. Die Produktion von 500–2.000 Stücken dauert 15–25 Werktage. Über 2.000 Stücke planen Sie 25–35 Werktage. Anodisieren fügt 2–3 Tage und Montage 1–2 Tage zum Gesamtbetrag hinzu.
Kann ich eine Metall Brieftasche mit eingraviertem Logo bekommen?
Es gibt zwei Methoden: CNC-Gravur, bei der Material entfernt wird, und Laserbeschriftung, die die Oberfläche oxidiert. Laserbeschriftung ist schneller und kostengünstiger für Großaufträge.
Was ist der Unterschied zwischen OEM und ODM für Brieftaschen?
OEM bedeutet, dass Sie das Design liefern und die Fabrik es herstellt. ODM bedeutet, dass die Fabrik das Design aus ihrem Katalog liefert und Sie die Marken- und Verpackungsanpassung vornehmen.
Was ist der Unterschied zwischen einer CNC Brieftasche und einer gestanzten Brieftasche?
Prägestanzen flachen Blechstahl, begrenzen Wanddicke und erzeugen Spannungspunkte an Bögen. CNC-Fräsen schneiden aus festem Walzblank, erzeugen eine Monokoktruktur mit einheitlicher Dicke und ohne Schwachstellen. Der Fräsvorgang dauert länger und kostet mehr, aber die strukturelle Integrität rechtfertigt den Premium-Preis.
Wie dick ist ein CNC-Metallgeldbeutel?
Typische Dicke liegt zwischen 6 und 9 mm, abhängig von der Kartenkapazität und dem Schließmechanismus. Ledergeldbeutel mit Faltmechanismus messen 15–20 mm. Das schmale Profil ist der Hauptgrund, warum Käufer sich für Metallgeldbeutel entscheiden.
Wie hoch ist die Mindestbestellmenge für maßgefertigte Metallgeldbeutel?
Industrielle Mindestmengen beginnen bei etwa 100–200 Stücken für einfache Aluminiumdesigns. Komplexe Titangeldbeutel mit maßgefertigter Bearbeitung können 500+ Stücke erfordern, um die Einrichtungskosten abzuschreiben. Bestätigen Sie immer die MOQ mit dem spezifischen Hersteller.
Referenzen
-
ASTM B244 – Standardprüfmethodik zur Messung von Anodenschichten auf Aluminium. https://www.astm.org/b0244-19.html
-
ASTM B117 – Standardverfahren zur Bedienung von Salznebelanlagen. https://www.astm.org/b0117-19.html
-
ISO 14443 – Identifikationskarten, kontaktlose integrierte Schaltkreiskarten. https://www.iso.org/standard/73598.html
-
ISO 15693 – Identifikationskarten, kontaktlose Nahfeldkarten. https://www.iso.org/standard/75727.html
-
ISO 9001 – Anforderungen an Qualitätsmanagementsysteme. https://www.iso.org/standard/62085.html
—
Bereit, Ihr maßgefertigtes CNC-Metallgeldbeuteldesign zu starten? Unser Ingenieurteam wird Ihr Design auf Fertigungsmöglichkeiten überprüfen und innerhalb von 24 Stunden eine detaillierte Kostenaufschlüsselung bereitstellen.