10 min Lesedauer
Ein Käufer hat einmal 2.000 Metall Brieftaschen zurückgegeben, weil das Pulverbeschichtungslack innerhalb von sechs Wochen nach der Nutzung durch den Kunden abblätterte. Die Brieftaschen waren strukturell in Ordnung. Die Karten innen waren geschützt. Aber das Produkt sah so aus, als hätte es eine Kriegszone überstanden, und der Rückgabewert der Marke erreichte 14 Prozent.
1. Was sind Aluminium Brieftaschen? Die Materialgrundlage
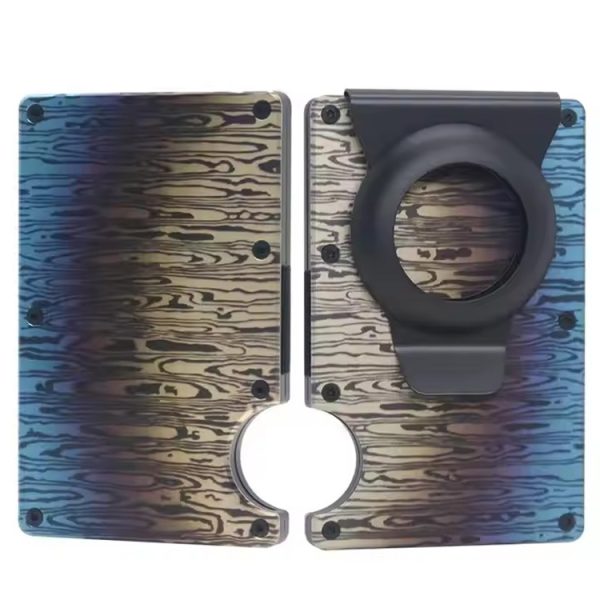
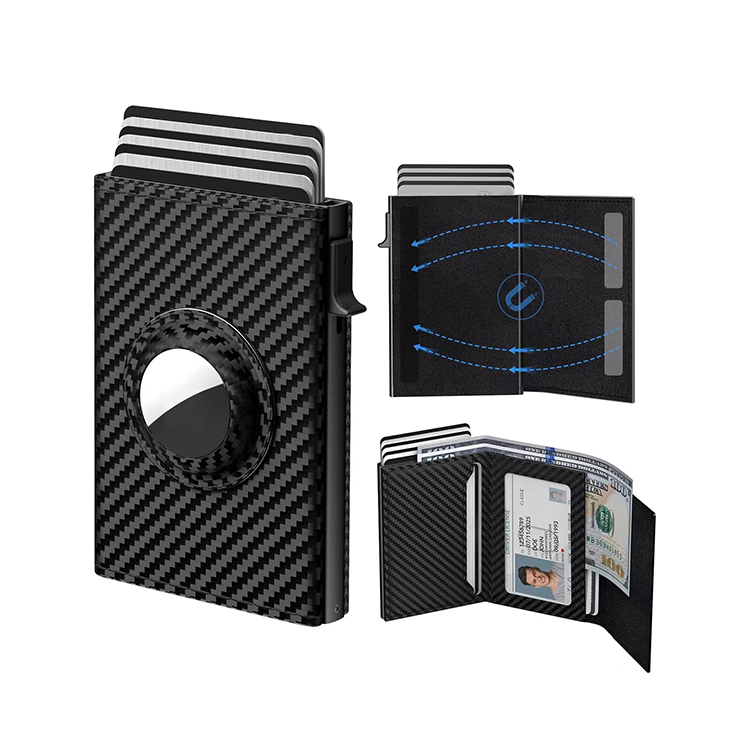
Eine Aluminium Brieftasche ist eine starre, Kartenhalter Tasche, die aus Aluminiumlegierung gefertigt wird, entweder durch Fräsen oder Formen, anstatt aus Leder genäht oder aus Kunststoff geformt. Diese Kategorie entstand als Reaktion auf zwei Verbraucheranforderungen: schlanker Profil und RFID-Schutz.
1.1 Vollaluminium gegenüber Aluminiumlegierung
Buyers must understand the distinction between pure aluminum and aluminum alloys.
Pure aluminum (1xxx series) is soft and rarely used for wallets. What the industry calls „aluminum wallets“ are almost always made from alloys:
| Legierung | Zugfestigkeit (psi) | Typische Verwendung |
|---|---|---|
| 6061-T6 | ~40,000 | Standard premium wallets, bicycle frames |
| 7075-T6 | ~73,000 | Aerospace-grade, extreme durability products |
| 5052-H32 | ~28,000 | Stempel-/geformte Brieftaschenhüllen |
The 6061-T6 alloy is the most common choice for CNC-machined wallets because it balances machinability, corrosion resistance, and strength. It costs more than 5052 but significantly less than 7075, which is roughly triple the material cost.
1.2 Der Vorteilsüberschuss von Gewicht und Stärke
Die Dichte von Aluminium beträgt 2.7 g/cm³. Stahl ist 7.8 g/cm³. Titan liegt bei 4.5 g/cm³.
Bei einem schlanken Portemonnaie ist das von Bedeutung. Ein typisches Aluminiumportemonnaie wiegt zwischen 40 und 70 Gramm—wesentlich leichter als ein vergleichbares Stahlprodukt, doch ausreichend steif, um Karten vor dem Biegen unter normalen Sitzdruck zu schützen. Titan bietet ein besseres Verhältnis von Stärke zu Gewicht, aber zu einem Preis, der ihn für die Produktion im mittleren Marktsegment unpraktisch macht.
Der unvollkommene Einblick: Aluminiumportemonnaies sind nicht die absolut langlebigste Option, die verfügbar ist. Titan übertrifft sie in jeder Stärkemetrik. Was Aluminium bietet, ist die beste kommerzielle Balance aus Langlebigkeit, Gewicht, Bearbeitbarkeit und Kosten. Für eine hochvolumige Marke, die sich auf den Verkaufspreisbereich von 40–80 US-Dollar konzentriert, ist Aluminium oft die rationale Wahl.
2. Was Bestimmt die Langlebigkeit von Aluminiumportemonnaies?
Die Langlebigkeit eines Aluminiumportemonnaies ist keine einzelne Eigenschaft. Sie ist die Summe von drei Faktoren: Materialintegrität, Oberflächentreatment und mechanische Komponenten.
2.1 Bauweise: Schmiedestück vs. Stanzform
Die Fertigungsmethode bestimmt die strukturelle Langlebigkeit.
CNC-gearbeitete (Schmiedestück-)Portemonnaies werden aus einem festen Block aus Aluminium gefräst. Das Ergebnis ist eine Monokok-Konstruktion—one durchgängiges Stück Metall mit keinen schwachen Nähten oder Faltpunkten. Die Kornstruktur des Legierungsmaterials bleibt ununterbrochen, was bedeutet, dass die Spannung gleichmäßig über den Körper verteilt wird.
Stanz- oder Formgeprägte Portemonnaies werden durch das Pressen dünner Aluminiumbleche (typischerweise 0.5–0.8 mm) in Form gebracht und gebogen. Die Biegungspunkte werden zu lokalen Spannungsbereichen. Über Jahre hinweg kann das wiederholte Biegen bei diesen Falten Mikrorisse verursachen.
Für OEM-Käufer sollte diese Unterscheidung die Spezifikation beeinflussen. Die Schmiedekonstruktion kostet pro Einheit mehr, aber liefert ein Produkt, das ein Jahrzehnt täglichen Gebrauchs überstehen kann. Die Stanzkonstruktion reduziert die Kosten um 20–30 Prozent, aber verkürzt die praktische Lebensdauer, insbesondere für Kunden, die auf ihren Portemonnaies sitzen.
2.2 Oberflächenbehandlung: Die erste Verteidigungslinie
Der Aluminiumkörper rostet oder verschlechtert sich nicht leicht. Das Finish ist das, was Kunden sehen, berühren und beurteilen.
Type II Anodisieren bildet eine dekorative Oxidschicht von etwa 5–10 Mikrometern Dicke. Es bietet eine angemessene Kratzfestigkeit und nimmt Farbstoffe gut auf, was Marken lebendige Farboptionen bietet.
Type III (harter Überzug) Anodisieren erzeugt eine Schicht von 25–50 Mikrometern Dicke. Härterbeschichteter Aluminium hat eine Oberflächenhärte, die mit gehärtetem Stahl vergleichbar ist. Es ist der Standard für militärische und industrielle Anwendungen.
Pulverbeschichtung verbindet eine Polymerlage mit der Oberfläche. Sie ist dicker und bietet mehr Farboptionen, aber löst sich schneller ab als Anodisieren, weil das Beschichtungsmittel an der Oberfläche haftet, anstatt Teil davon zu werden.
PVD (Physische Verdampfungsbeschichtung) deponiert eine dünne, dichte Keramikschicht. Sie ist extrem kratzfest, aber typischerweise auf dunklere metallische Oberflächenbehandlungen begrenzt (Schwarz, Messing, Titangrau).
Die ehrliche Wahrheit: Kein Aluminiumgeldbeutel-Finish ist vor Kratzern gefeit. Schlüssel, Münzen und rauhe Oberflächen hinterlassen schließlich Spuren auf jedem Geldbeutel. Der Unterschied liegt darin, ob das Finish zwei Jahre lang täglichen Gebrauch standhält oder innerhalb von zwei Wochen Schäden zeigt.
2.3 Ösen, Federn und Schiebe Mechanismen
Ein Geldbeutel mit einem perfekten Aluminiumkörper, aber einer defekten Öse, ist nicht haltbar. Er ist ein Papiergewicht.
Die beweglichen Teile sind das schwächste Glied in jedem Metallgeldbeutel-Design. Käufer sollten spezifizieren:
-
Edelstahlfedern anstatt Aluminium oder Kohlenstoffstahl. Aluminiumfedern ermüden schnell; Kohlenstoffstahl rostet. Edelstahl (wie 301 oder 302 Qualität) behält für Hunderttausende von Zyklen Elastizität bei.
-
Härtete Stahlnadeln für Ösenpunkte. Aluminiumnadeln verschleißen an der Berührungsoberfläche, was Spiel im Mechanismus verursacht.
-
Schiebebahnen mit einer Toleranz von weniger als 0,1 mm. Tightere Toleranzen verhindern Wackeln, das den Verschleiß beschleunigt.
3. Wie haltbar sind Aluminiumgeldbeutel in realen Szenarien?
Die messbare Antwort hängt vom Test ab.
3.1 Sturz- und Stoßfestigkeit
Obwohl Brieftaschen nicht formell nach MIL-STD-810G getestet werden, bietet der Standard einen nützlichen Maßstab. Ein Sturz von 6 Fuß auf Beton erzeugt Stoßkräfte, die eine Ledertasche durch Biegen und Dehnen absorbieren kann. Eine Alubrieftasche mit einem festen Rahmen leitet diese Energie an ihre Ecken weiter, die sich verbeulen können, aber die Karten innen vor Krümmungen schützen.
In der Praxis zeigt eine Alubrieftasche, die aus Hosenhöhe (3–4 Fuß) auf harte Oberflächen fallen gelassen wird, ästhetische Spuren, aber bleibt weiter funktionsfähig. Die internen Karten bleiben flach und unbeschädigt, da der starre Körper den Stoß verteilt.
3.2 Der „Sit-Test“ — Kompression und Biegen
Die häufigste reale Weltbelastung ist das Stundenlang Sitzen auf einer Brieftasche. Eine Ledertasche komprimiert, dehnt sich aus und verliert dauerhaft ihre Form. Eine Alubrieftasche widersteht Verformungen.
6061-T6 Aluminium erfordert etwa 40.000 psi Druck, um dauerhaft zu biegen. Für eine Brieftasche mit einer Wandstärke von 3 Millimetern bedeutet das Hunderte von Pfunden Kraft, die auf einem kleinen Punkt konzentriert wird. Der durchschnittliche menschliche Sitzdruck auf einem Rückenbeutel beträgt etwa 50–100 Pfund, verteilt auf die Oberfläche der Brieftasche—genug, um eine billige gestanzte Brieftasche zu verformen, aber weit unter dem Schwellenwert für eine gefertigte Walze Brieftasche.
3.3 Haltbarkeit des RFID-Schutzes
Hier hat eine Alubrieftasche einen inherenten Vorteil gegenüber Nylon- oder Ledertaschen mit „RFID-Schutz“.
Nylon Brieftaschen mit RFID-Schutz setzen auf einen metallischen Futtereinlage. Mit der Zeit können Waschen, Falten und tägliche Flexen diese Einlage reißen oder sich trennen, was ihre Leistung beeinträchtigt.
Eine feststehende Alubrieftasche ist eine Faraday-Kapsel. Das gesamte Gehäuse blockiert elektromagnetische Signale. Der Schutz ist keine Beschichtung, die abblättern kann—it ist das Material selbst.
Einzige Einschränkung: Die RFID-Schutzwirkung hängt von der Dichtung zwischen den beiden Hälften ab. Wenn die Brieftasche nicht fest verschlossen ist, kann eine Lücke von 2–3 mm es einem Lesegerät ermöglichen, eine Karte in der Nähte näher zu scannen. Käufer sollten die Nähtoleranz in den Vorserienmustern überprüfen.
4. Aluminium im Vergleich zu anderen Geldbörsenmaterialien: Eine B2B-Vergleichstabelle
Für Einkaufsteams, die entscheiden müssen, um welche Materialien sie ihre Produktlinie aufbauen sollen, hier ist die Entscheidungsmatrix:
| Faktor | Aluminium (6061-T6) | Titan | Carbonfaserverbund | Leder |
|---|---|---|---|---|
| Dehnungsgeschwindigkeit | ~45,000 psi | ~138,000 psi | ~350,000 psi (directional) | ~5,000 psi |
| Dichte (g/cm³) | 2.7 | 4.5 | 1.6 | ~0.9 |
| Abriebfestigkeit | Good (hard coat) | Excellent | Moderate | Poor |
| Einschlagsverhalten | Beulen, Energieabsorption | Weniger Beulen | Kann reißen/zerbrechen | Dehnt sich, Energieabsorption |
| RFID-Blockierung | Inherent | Inherent | Keine (benötigt Einlage) | Keine (benötigt Einlage) |
| Materialkosten (pro Einheit) | $1–3 | $8–12 | $5–8 | $3–6 |
| Erwartete Lebensdauer | 10+ Jahre | 20+ Jahre | 5–8 Jahre (Harz zersetzt sich) | 2–3 Jahre |
4.1 Der TCO-Perspektive
Aus der Perspektive der Gesamtbetriebskosten übersteht eine Aluminiumgeldbörse Leder bei einem vergleichbaren oder niedrigeren Verkaufspreis im Verhältnis von etwa 5:1. Ein Kunde, der eine $60 Aluminiumgeldbörse anstatt einer $60 Ledergeldbörse kauft, wird wahrscheinlich einen Ersatz für ein Jahrzehnt nicht benötigen. Das ist der „es lohnt sich“ Argument, das von Materialwissenschaften und nicht von Marketing unterstützt wird.
5. Das B2B-Käuferhandbuch: Wie Sie in einer Anfrage nach einem Angebot (RFQ) Haltbarkeit spezifizieren
Bei der Erstellung einer Anfrage nach einem Angebot für Aluwallets, beinhalten Sie diese Spezifikationen:
Materiale:
-
6061-T6 Aluminiumlegierung (Standard), 7075-T6 (Premium/Außenausführung)
-
Mindestwanddicke: 2.0 mm für CNC-gearbeitete Körper
-
Verwerfen Sie gestampfte/geformte Konstruktion für Premium-Linien
Verarbeitung:
-
Typ III Hartanodisierung (25+ Mikrometer Dicke) für Kratzfestigkeit
-
Typ II Anodisierung für modische Linien mit kürzerer erwarteter Lebensdauer akzeptabel
-
Spezifizieren Sie Salznebeltest: Mindestens 24 Stunden, bevorzugt 48 Stunden
Beschläge:
-
Edelstahlfedern (301 oder 302 Qualität)
-
Verzinkte Stahlhülsen
-
Drehmomentanforderung: Schrauben müssen 100+ Öffnungs- und Schließzyklen ohne Ausfransen aushalten
Toleranzen:
-
Fuge zwischen den Hälften: weniger als 0.1 mm
-
Schiebemechanismus: Kein Wackeln nach 10.000 Zyklen
5.1 Fragen, die vor der Bestellung gestellt werden sollten
-
Verwenden Sie Sie das Gusseisen oder verwenden Sie gestampfte Blätter?
-
Wie dick ist Ihr Standardanodisierung? Können Sie eine Querschnittsmessung liefern?
-
Welches Material sind die Federn und Hülsen?
-
Können Sie ein Salznebeltestbericht für Ihre Oberfläche teilen?
-
Wie hoch ist die Toleranz der Fuge?
5.2 Warnsignale: Vermeiden Sie Lieferanten, die…
-
Die spezifische Aluminiumlegierung, die sie verwenden, nicht nennen können („nur Aluminium“ ist keine Antwort)
-
Ein Preis quotationieren, der zu niedrig für CNC-Fertigung scheint (es bedeutet wahrscheinlich gestampft)
-
Keine Vorproduktionsmuster für zerstörungsfreie Tests anbieten
-
Keine interne Qualitätskontrolle für die Anodisierungsdicke haben
-
Aluminiumfedern oder -hülsen verwenden, um Kosten zu senken
6. Produktionsprozess: Vom Rohmaterial bis zum fertigen Geldbeutel
Das Verständnis, wie ein Geldbeutel hergestellt wird, hilft Käufern, die Ansprüche der Lieferanten zu bewerten.
Schritt 1: Rohmaterialzubereitung. Aluminiumstäbe werden auf Länge geschnitten und auf Oberflächenschäden überprüft.
Schritt 2: CNC-Fertigung. Das Rohmaterial wird zu dem Geldbeutelkörper fräsgeschnitten. Dieser Schritt dauert 8–15 Minuten pro Geldbeutel und hängt von der Komplexität ab. Die Fertigung entfernt 70–80 Prozent des ursprünglichen Materials.
Schritt 3: Entgraten. Scharfe Kanten werden entfernt, und innere Kanäle werden glatt geschliffen, um das Kratzen von Karten zu verhindern.
Schritt 4: Oberflächenvorbereitung. Der Geldbeutel wird gereinigt und verätzt, um den Anodisierungsprozess vorzubereiten.
Schritt 5: Anodisieren. Der Geldbeutel wird in einem elektrolytischen Bad getaucht. Dieser Prozess schafft die Oxidschicht. Eine Härtebeschichtung vom Typ III erfordert niedrigere Temperaturen und eine höhere Stromdichte als vom Typ II.
Schritt 6: Montage. Federn, Stege und zusätzliche Hardware werden montiert.
Schritt 7: Endkontrolle. Jede Einheit wird auf Toleranzen der Spalten, die Glattheit des Mechanismus und Fertigungsfehler überprüft.
7. Wie wir diese Haltbarkeitsstandards erfüllen
Am Ende ist der Rahmen klar. Die Frage ist, welcher Hersteller das konsequent umsetzen kann.
Als Hersteller mit eigener CNC-Fertigung beginnt unser Ansatz zur Haltbarkeit mit der Materialauswahl. Wir fertigen Geldbörsen aus 6061-T6 Aluminium Gusseisen — keine gestanzten Alternativen, es sei denn, ein Käufer verlangt ausdrücklich eine Budgetlinie. Da wir den Fertigungsprozess in-house steuern, halten wir Nähte mit einer Toleranz von unter 0,1 mm. Diese Präzision ist es, die den Faraday-Schirm-Effekt für RFID-Blockierung erhält.
Unsere Anodisierlinie unterstützt sowohl Typ II als auch Typ III Hartbeschichtung. Für Marken, die sich auf Haltbarkeit positionieren, empfehlen und produzieren wir Typ III mit 30–40 Mikrometern. Unser Qualitätskontrollteam misst die Beschichtungstärke pro Charge und führt Salznebelprüfungen durch, um die Korrosionsbeständigkeit vor dem Versand zu überprüfen.
Mit 14 Jahren Erfahrung in der Fertigung von Metall-, Leder- und Hybrid-Geldbörsen haben wir die Prozessdetails, die zählen, verfeinert: Materialauswahl für Federn, Härtegrad der Nadeln und das Entgraten, das Kartenbeschädigungen verhindert. Dies sind keine Marketingansprüche — dies sind Spezifikationen, die wir dokumentieren und testen können.
8. Qualitätskontrolle: Mehrstufiges Inspektionsverfahren
Ausdaueransprüche sind ohne Überprüfung bedeutungslos. Unser Qualitätskontrollprozess umfasst:
-
Eingangsmaterialprüfung: Aluminiumlegierung wird auf Zertifikat und Oberflächenqualität überprüft.
-
Dimensionalprüfungen im Produktionsprozess: Geformte Körper werden während der Produktion in Abständen gegen CAD-Toleranzen gemessen.
-
Thickmessmessung des Anodisierens: Die Beschichtungstärke wird mit induktiven Näherungsschaltern in jeder Charge gemessen.
-
Salzsprühprüfung: Zufällige Proben werden 24–48 Stunden lang salzsprühgeprüft, um die Korrosionsbeständigkeit zu überprüfen.
-
Funktionstest: Federn werden 5.000 Mal durchlaufen; Haken werden auf Verschleiß überprüft.
-
Endkontrolle: Jede Einheit wird auf Veredelungsfehler, Nähte und Mechanikglättung überprüft.
Besteller sind willkommen, Batch-Ebene Testberichte anzufordern. Wir behalten Aufzeichnungen für jede Produktionsreihe bei.
9. Individualisierung und OEM/ODM-Optionen
Ihre Markenverpflichtung zur Haltbarkeit ist eine Spezifikation, nicht ein Slogan. Wir unterstützen:
-
Materialverbesserungen: 7075-T6 für höheren Stärke-Gewicht-Verhältnis
-
Wanddickeanpassung: Erhöhung von 2,0 mm auf 3,0 mm für schweren Stoßgebrauch
-
Veredelungskundenspezifische Anpassung: Typ II, Typ III, PVD oder Kombinationen für Zweifarbendesigns
-
Hardwarebranding: Kundenspezifische Schrauben, Nadeln und Federn mit Ihrem Logo
-
Innendesign: Kartenfächer, Geldclip oder Hybrid-Konstruktionen aus Leder und Aluminium
Die Probephase ist der Punkt, an dem Haltbarkeitsanforderungen verbindlich sind. Wir produzieren Vorserienmuster, die Ihren Testprotokollen unterzogen werden, bevor wir uns der Massenproduktion widmen.
10. Bestellprozess: Mindestbestellmenge, Lieferzeit und Versand
Mindestbestellmenge: Flexibel. Standardproduktionslinien beginnen bei 500 Einheiten; kundenspezifische Designs können höhere Mindestbestellmengen erfordern, abhängig von der Komplexität der Werkzeuge.
Lieferzeit: Vorproduktionsmuster werden typischerweise innerhalb von 7–10 Tagen versendet. Massenproduktionsläufe dauern 20–35 Tage, abhängig von der Bestellmenge und der Komplexität der Oberfläche.
Versand: Wir versenden per Seefracht (FOB Shenzhen oder CIF-Bedingungen) für Containerbestellungen und per Luftfracht für kleinere oder zeitsensible Bestellungen.
Zahlungsbedingungen: Standardbedingungen sind 30% Anzahlung, 70% Restbetrag vor Versand. Langfristige Partner können für angepasste Bedingungen qualifiziert sein.
Referenzen
-
Bronze-Zentralverband. „Internationale Legierungsbezeichnungen und chemische Zusammensetzungsgrenzen für Gießaluminium und Gießaluminiumlegierungen.“ https://www.aluminum.org/
-
MIL-STD-810G Umwelttechnische Überlegungen und Laborprüfungen. https://quicksearch.dla.mil/
-
ASTM B580-79(2014). Standard specification for Anodic Oxide Coatings on Aluminum. https://www.astm.org/
-
ASM International. „Properties and Selection: Nonferrous Alloys and Special-Purpose Materials.“ https://www.asminternational.org/
-
ISO 9227:2017. Korrosionsprüfungen in künstlichen Atmosphären — Salznebelprüfungen. https://www.iso.org/