10 min de lecture
Un acheteur a une fois renvoyé 2 000 portefeuilles métalliques parce que le revêtement en poudre s’est écaillé au bout de six semaines d’utilisation par le client. Les portefeuilles étaient structuralement solides. Les cartes à l’intérieur étaient protégées. Mais le produit semblait avoir survécu à une zone de guerre, et le taux de retour de la marque a atteint 14 %.
C’est la réalité de la durabilité des portefeuilles en aluminium. Ce n’est jamais simplement question de savoir si le métal se plie. C’est question de finition de surface, de conception de charnière, de grade du matériau et de la manière dont les deux moitiés se scellent ensemble. Ce guide décompose chaque facteur avec les spécifications techniques nécessaires aux équipes d’achat, et non le langage marketing que les consommateurs reçoivent.
1. Qu’est-ce qu’un portefeuille en aluminium ? La base matérielle
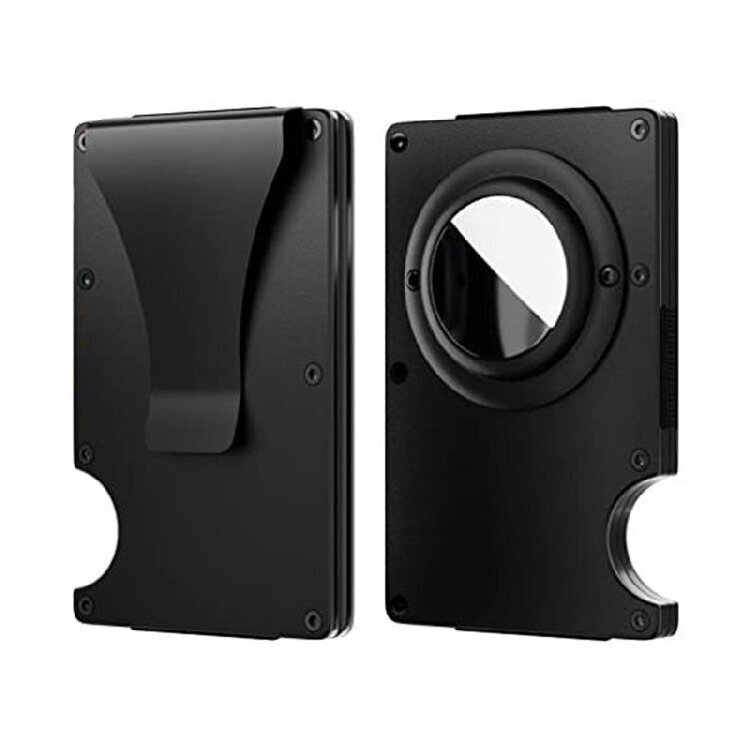
Un portefeuille en aluminium est un étui rigide pour cartes, moulé ou formé à partir d’alliage d’aluminium plutôt que cousu en cuir ou moulé en plastique. Cette catégorie est apparue en réponse à deux demandes des consommateurs : profil fin et protection RFID.
1.1 Aluminium massif vs. alliage d’aluminium
Les acheteurs doivent comprendre la distinction entre l’aluminium pur et les alliages d’aluminium.
L’aluminium pur (série 1xxx) est doux et rarement utilisé pour les portefeuilles. Ce que l’industrie appelle « portefeuilles en aluminium » est presque toujours fabriqué à partir d’alliages :
| Alliage | Force de résistance à l’étirement (psi) | Usage typique |
|---|---|---|
| 6061-T6 | ~40,000 | Portefeuilles premium standards, cadres de vélos |
| 7075-T6 | ~73,000 | Produits de haute qualité pour l’aérospatiale, produits extrêmement durables |
| 5052-H32 | ~28,000 | Coques de portefeuilles découpées ou formées |
L’alliage 6061-T6 est le choix le plus commun pour les portefeuilles CNC-moulés car il équilibre la facilité de moulage, la résistance à la corrosion et la force. Il coûte plus cher que le 5052 mais beaucoup moins cher que le 7075, qui est à peu près trois fois plus cher en termes de coût de matériau.
1.2 L’avantage Poids-Puissance
La densité de l’aluminium est de 2.7 g/cm³. L’acier est de 7.8 g/cm³. Le titane se situe à 4.5 g/cm³.
Pour un portefeuille fin, cela compte. Un portefeuille en aluminium typique pèse entre 40 et 70 grammes—nettement plus léger qu’un produit comparable en acier, mais suffisamment rigide pour protéger les cartes contre les plis sous une pression assise normale. Le titane offre un rapport force-poids supérieur, mais à un coût qui le rend peu pratique pour les lignes de production de milieu de marché.
L’insight imparfait: Les portefeuilles en aluminium ne sont pas l’option la plus résistante disponible. Le titane les dépasse sur tous les critères de résistance. Ce que l’aluminium offre, c’est le meilleur équilibre commercial entre la durabilité, le poids, la facilité de traitement et le coût. Pour une marque à forte production ciblant le segment de vente au détail de 40 à 80 dollars, l’aluminium est souvent le choix rationnel.
2. Qu’est-ce qui Détermine la Durabilité des Portefeuilles en Aluminium?
La durabilité d’un portefeuille en aluminium n’est pas une propriété unique. C’est la somme de trois facteurs : l’intégrité du matériau, le traitement de surface et les composants mécaniques.
2.1 Méthode de Construction : Billet contre Découpé
La méthode de fabrication détermine la longévité structurelle.
Portefeuilles fraisés au CNC (billet) sont moulés à partir d’un bloc solide d’aluminium. Le résultat est une structure monocoque—une pièce métallique continue sans coutures ou points de plis faibles. La structure de grains de l’alliage reste ininterrompue, ce qui signifie que les contraintes se distribuent uniformément sur le corps.
Portefeuilles découpés/formés sont fabriqués en pressant des feuilles fines d’aluminium (généralement de 0.5 à 0.8 mm) pour en former la forme et les plier. Les points de plis deviennent des zones de contraintes localisées. Au fil des années de portage dans la poche, des flexions répétées peuvent causer des micro-fissures à ces plis.
Pour les acheteurs OEM, cette distinction devrait guider la spécification. La construction en billet coûte plus cher au unité mais délivre un produit qui peut survivre à une décennie d’utilisation quotidienne. La construction découpée réduit le coût de 20 à 30 pour cent mais raccourcit la durée de vie pratique, en particulier pour les clients qui s’assoient sur leurs portefeuilles.
2.2 Traitement de Surface : La Première Ligne de Défense
Le boîtier en aluminium ne rouille ni ne se dégrade facilement. C’est le finissage que les clients voient, touchent et jugent.
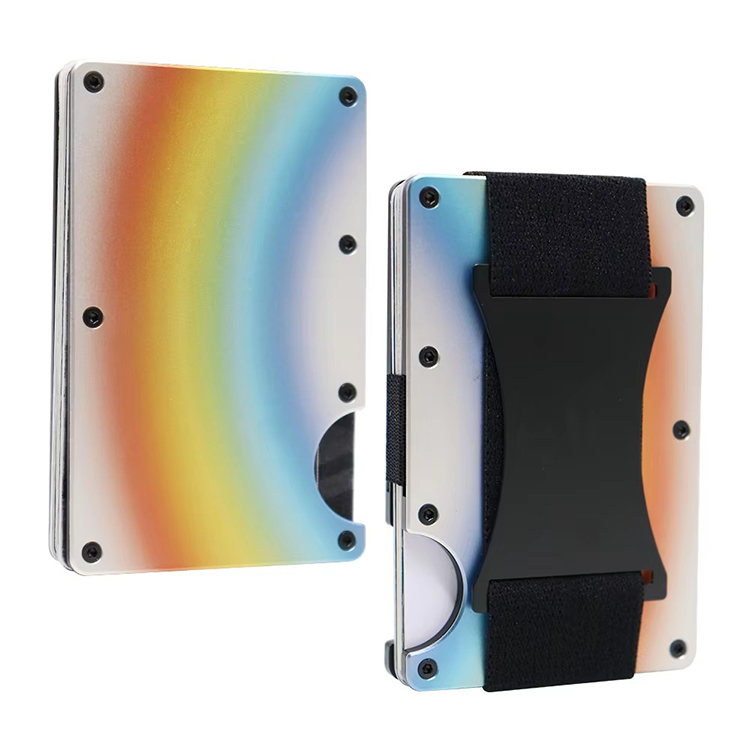
Anodisation de type II crée une couche d’oxyde décorative d’environ 5–10 microns d’épaisseur. Elle offre une bonne résistance aux égratignures et accepte bien les colorants, offrant aux marques des options de couleurs vibrantes.
Anodisation de type III (coating dur) produit une couche d’environ 25–50 microns d’épaisseur. L’aluminium anodisé avec un revêtement dur a une dureté de surface comparable à celle de l’acier trempé. C’est la norme pour les applications militaires et industrielles.
Revêtement en poudre lie une couche polymère à la surface. Il est plus épais et offre plus d’options de couleurs, mais il écaille plus facilement que l’anodisation car le revêtement adhère à la surface plutôt que de devenir partie de celle-ci.
PVD (Déposition de Vapor Physique) dépose une fine couche céramique dense. Elle est extrêmement résistante aux égratignures mais est généralement limitée aux finitions métalliques plus sombres (noir, laiton, gris titane).
La vérité c’est qu’aucun finissage de portefeuille en aluminium n’est immune aux égratignures. Les clés, les pièces de monnaie et les surfaces rugueuses marqueront finalement tout portefeuille. La différence réside dans le fait que le finissage résiste-t-il à l’usure quotidienne pendant deux ans ou montre-t-il des dommages en deux semaines.
2.3 Charnières, ressorts et Mécanismes Glissants
Un portefeuille avec un boîtier en aluminium parfait mais une charnière défaillante n’est pas durable. Il est inutile.
Les parties mobiles sont le lien le plus faible dans tout design de portefeuille en métal. Les acheteurs devraient spécifier :
-
Ressorts en acier inoxydable plutôt que de l’aluminium ou de l’acier au carbone. Les ressorts en aluminium fatiguent rapidement; l’acier au carbone rouille. L’acier inoxydable (comme les grades 301 ou 302) conserve son élasticité pour des centaines de milliers de cycles.
-
Épingles en acier trempé pour les points de charnière. Les épingles en aluminium s’usent à la surface de contact, créant un jeu dans le mécanisme.
-
Guides glissants avec une tolérance inférieure à 0,1 mm. Des tolérances plus étroites empêchent le balancement qui accélère l’usure.
3. Quelle est la Durabilité des Portefeuilles en Aluminium dans les Scénarios Réels?
La réponse mesurable dépend de l’essai.
3.1 Résistance aux Chutes et aux Impacts
Même si les portefeuilles ne sont pas testés officiellement selon la norme MIL-STD-810G, cette norme fournit un point de référence utile. Une chute de 6 pieds sur du béton génère des forces d’impact que le portefeuille en cuir absorbe en se plissant et en se déformant. Un portefeuille en aluminium avec un cadre rigide transfère cette énergie vers ses coins, ce qui peut entraîner des bosses mais protège les cartes à l’intérieur contre les déformations.
En pratique, un portefeuille en aluminium tombé d’une hauteur de poche (3 à 4 pieds) sur des surfaces dures montrera des marques cosmétiques mais continuera à fonctionner. Les cartes internes restent planes et indemnes car le corps rigide distribue l’impact.
3.2 Le « Test du Siège » — Compression et Flexion
La contrainte la plus courante dans le monde réel est de s’asseoir sur un portefeuille pendant des heures. Un portefeuille en cuir se comprime, se déforme et perd définitivement sa forme. Un portefeuille en aluminium résiste à la déformation.
L’aluminium 6061-T6 nécessite environ 40 000 psi de stress pour se déformer définitivement. Pour un portefeuille avec un épaisseur de mur de 3 millimètres, cela se traduit par des centaines de livres de force concentrées sur un point petit. La charge moyenne d’un être humain assis dans une poche arrière est d’environ 50 à 100 livres répartis sur la surface du portefeuille — suffisamment pour déformer un portefeuille bon marché en gravure mais bien en dessous du seuil pour un portefeuille en billet usiné.
3.3 Durabilité du Blocage RFID
C’est là que les portefeuilles en aluminium ont une avantage intrinsèque par rapport aux produits « blocage RFID » en nylon ou en cuir.
Les portefeuilles en nylon avec protection RFID dépendent d’une insertion en tissu métallique. Au fil du temps, le lavage, le pliage et les flexions quotidiennes peuvent fissurer ou séparer cette insertion, dégradant ses performances.
Un portefeuille en aluminium solide est une cage de Faraday. L’ensemble du corps bloque les signaux électromagnétiques. La protection n’est pas un revêtement qui peut s’user — c’est le matériau lui-même.
La seule réserve : l’efficacité du blocage RFID dépend de l’étanchéité entre les deux moitiés. Si le portefeuille ne se ferme pas étroitement, un espace de 2 à 3 mm peut permettre à un lecteur de scanner une carte près de la couture. Les acheteurs devraient vérifier la tolérance de couture dans les échantillons de pré-production.
4. Aluminium vs. Autres Matériaux de Portefeuille : Une Comparaison B2B
Pour les équipes d’achat qui décident de quel matériau construire leur gamme de produits, voici la matrice de décision :
| Facteur | Aluminium (6061-T6) | Titanium | Fibre de Carbone | Cuir |
|---|---|---|---|---|
| Résistance à la Traction | ~45,000 psi | ~138,000 psi | ~350,000 psi (directionnel) | ~5,000 psi |
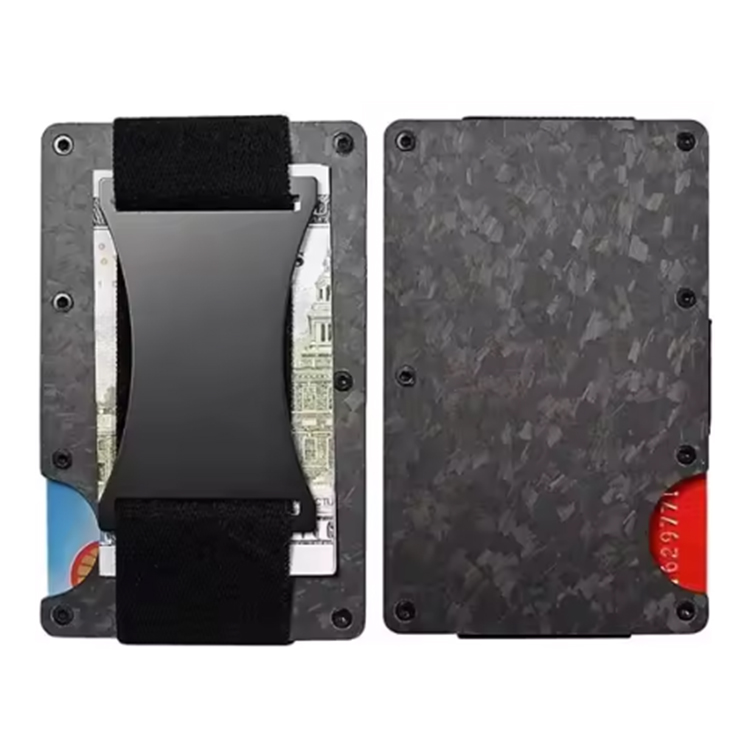
| Densité (g/cm³) | 2.7 | 4.5 | 1.6 | ~0.9 |
| Résistance aux Rayures | Bonne (coating dur) | Excellent | Moderée | Pauvre |
| Comportement aux Chocs | Arrondis, absorbe l’énergie | Moins d’arrondis | Peut fissurer/casser | S’étire, absorbe |
| Blocage RFID | Inné | Inné | Aucun (nécessite insert) | Aucun (nécessite insert) |
| Cout du Matériau (par unité) | $1–3 | $8–12 | $5–8 | $3–6 |
| Durée de Vie Prévue | 10+ ans | 20+ ans | 5–8 ans (résine se dégrade) | 2–3 ans |
4.1 La Perspective du Coût Total de Possession
Du point de vue du coût total de possession, les portefeuilles en aluminium durent environ 5 fois plus longtemps que le cuir à un point de vente comparable ou inférieur. Un client qui achète un portefeuille en aluminium de 60 $ plutôt qu’un portefeuille en cuir de 60 $ n’aura probablement pas besoin de le remplacer pendant une décennie. C’est l’argument « vaut le coût », soutenu par la science des matériaux plutôt que par le marketing.
5. Le Guide de l’Acheteur B2B : Comment Spécifier la Durabilité dans une Demande de Devis
Lors de l’émission d’une demande de devis pour des portefeuilles en aluminium, incluez ces spécifications :
Matière :
-
Billet d’aluminium 6061-T6 (standard), 7075-T6 (ligne premium/extérieure)
-
Épaisseur minimale de paroi : 2.0 mm pour les corps fraisés CNC
-
Rejeter la construction découpée/formée pour les lignes premium
Finition :
-
Anodisation de revêtement dur de type III (épaisseur de 25+ microns) pour la résistance aux égratignures
-
Anodisation de type II acceptable pour les lignes à la pointe de la mode avec des cycles de vie attendus plus courts
-
Spécifiez le test de pulvérisation salée : 24 heures minimum, 48 heures préférées
Équipement :
-
ressorts en acier inoxydable (301 ou 302 grade)
-
écrous en acier durcis
-
Spécification de couple : les vis doivent résister à 100+ cycles d’ouverture/fermeture sans se desserrer
Tolérances :
-
Ecart de soudure entre les deux moitiés : moins de 0.1 mm
-
Mécanisme glissant : pas de balancement après 10 000 cycles
5.1 Questions à Poser Avant de Commander
-
Machinez-vous à partir de billet ou utilisez-vous des feuilles découpées ?
-
Quelle est l’épaisseur standard d’anodisation ? Pouvez-vous fournir une mesure transversale ?
-
De quelle matière sont les ressorts et les écrous ?
-
Pouvez-vous partager un rapport de test de pulvérisation salée pour votre finition ?
-
Quelle est la tolérance sur l’écart de soudure ?
5.2 Signaux d’Alerte : Évitez les Fournisseurs Qui…
-
N’arrivent pas à nommer l’alliage d’aluminium spécifique qu’ils utilisent (« juste aluminium » n’est pas une réponse)
-
Offrent un prix qui semble trop bas pour la fraisage CNC (cela signifie probablement que c’est découpé)
-
N’offrent pas d’échantillons pré-production pour des tests destructifs
-
N’ont pas de contrôle qualité interne pour l’épaisseur d’anodisation
-
Utilisent des ressorts ou des écrous en aluminium pour réduire les coûts
6. Processus de production : Du matière brute au portefeuille fini
Comprendre comment un portefeuille est fabriqué aide les acheteurs à évaluer les affirmations des fournisseurs.
Étape 1 : Préparation des billettes. Des barres d’aluminium sont coupées à la longueur et inspectées pour les défauts de surface.
Étape 2 : Tournage CNC. La boulée est usinée pour former le corps du portefeuille. Cette étape prend 8–15 minutes par portefeuille en fonction de la complexité. L’usinage élimine 70–80 pour cent du matériel original.
Étape 3 : Débouchage. Les bords tranchants sont enlevés, et les canaux intérieurs sont lissés pour éviter les égratignures des cartes.
Étape 4 : Préparation de surface. Le portefeuille est nettoyé et gravé pour préparer l’anodisation.
Étape 5 : Anodisation. Le portefeuille est plongé dans un bain électrolytique. Le processus crée la couche d’oxyde. Le revêtement dur de type III nécessite des températures plus basses et une densité de courant plus élevée que le type II.
Étape 6 : Assemblage. Des ressorts, des vis et tout autre matériel supplémentaire sont installés.
Étape 7 : Inspection finale. Chaque unité est vérifiée pour la tolérance des espaces, la fluidité du mécanisme et les défauts de finition.
7. Comment nous atteignons ces normes de durabilité
À ce stade, le cadre est clair. La question est de savoir quel fabricant peut l’exécuter de manière cohérente.
En tant que fabricant avec une usine de fraisage CNC interne, notre approche de la durabilité commence par la sélection des matériaux. Nous fabriquons des portefeuilles à partir de lingots d’aluminium 6061-T6 — pas d’alternatives découpées à moins que l’acheteur ne demande explicitement une ligne à prix bas. Étant donné que nous contrôlons le processus de fraisage en interne, nous tenons les tolérances des joints sous 0,1 mm. Cette précision est ce qui préserve l’effet de cage de Faraday pour le blocage RFID.
Notre ligne d’anodisation soutient à la fois les revêtements durs de type II et de type III. Pour les marques positionnées sur la durabilité, nous recommandons et produisons le type III de 30 à 40 microns. Notre équipe de contrôle de la qualité mesure l’épaisseur du revêtement par lot et effectue des tests de pulvérisation de sel pour vérifier la résistance à la corrosion avant l’expédition.
Avec 14 ans d’expérience dans la fabrication de portefeuilles métalliques, en cuir et hybrides, nous avons affiné les détails du processus qui comptent : sélection du matériau de ressort, dureté des piquets et les étapes de déburrage qui empêchent les dommages aux cartes. Ce ne sont pas des affirmations marketing — ce sont des spécifications que nous pouvons documenter et tester.
Notre capacité de production de plus de 300 000 unités par mois signifie que nous pouvons passer des essais pilotes aux commandes entières sans changer les paramètres de fraisage. La première unité et la 100 000e unité proviennent des mêmes machines, des mêmes outils et des mêmes seuils de qualité.
Pour les projets OEM et ODM, nous soutenons des grades de matériaux personnalisés (y compris le 7075 pour les lignes de durabilité extrême), des finitions personnalisées et des accessoires de marque. Si votre marque a besoin d’un portefeuille qui résiste aux agressions extérieures, nous pouvons le spécifier. Si vous avez besoin d’un produit à la pointe de la mode avec un cycle de vie plus court, nous pouvons optimiser pour le coût.
Contactez notre équipe avec votre point de prix de vente cible et vos exigences en matière de durabilité. Nous recommanderons la combinaison de matériaux et de finition qui répond à votre spécification sans payer pour des fonctionnalités que vos clients n’ont pas besoin.
8. Contrôle de qualité : Processus d’inspection en plusieurs étapes
Les affirmations de durabilité n’ont pas de sens sans vérification. Notre processus de contrôle de qualité inclut :
-
Inspection des matériaux entrants : Les billets d’aluminium sont vérifiés pour certification d’alliage et qualité de surface.
-
Contrôle dimensionnel en cours de fabrication : Les corps usinés sont mesurés par rapport aux tolérances CAD à des intervalles pendant la production.
-
Essai de épaisseur d’anodisation : L’épaisseur du revêtement est mesurée à l’aide de testeurs de courant de Foucault sur chaque lot.
-
Essai de pulvérisation salée : Des échantillons aléatoires subissent une exposition de pulvérisation salée de 24 à 48 heures pour vérifier la résistance à la corrosion.
-
Essai fonctionnel : Les ressorts sont cyclés 5 000 fois ; les poinçons de charnière sont vérifiés pour l’usure.
-
Inspection visuelle finale : Chaque unité est vérifiée pour les défauts de finition, l’alignement des coutures et la fluidité du mécanisme.
Les acheteurs sont invités à demander des rapports d’essai au niveau des lots. Nous conservons des enregistrements pour chaque série de production.
9. Personnalisation et options OEM/ODM
La promesse de durabilité de votre marque est une spécification, pas un slogan. Nous soutenons :
-
Amélioration des matériaux : 7075-T6 pour un rapport force/poids supérieur
-
Adjustement de l’épaisseur des parois : Augmentation de 2,0 mm à 3,0 mm pour des cas d’utilisation à fort impact
-
Personnalisation des finitions : Type II, Type III, PVD ou combinaisons pour des designs bicolores
-
Branding des accessoires : Vis, poinçons et ressorts personnalisés avec votre logo
-
Design intérieur : Fentes pour cartes, porte-monnaie ou constructions hybrides cuir-aluminium
La phase de prélèvement est où les spécifications de durabilité sont bloquées. Nous produisons des échantillons pré-production qui subissent vos protocoles de test avant de nous engager à la production en série.
10. Processus de Commande : MOQ, Délai de Production et Livraison
MOQ: Flexible. Les lignes de production standard commencent à 500 unités ; les designs personnalisés peuvent nécessiter des quantités minimales plus élevées en fonction de la complexité des outils.
Délai de production: Les échantillons de pré-production sont généralement expédiés dans les 7-10 jours. Les séries de production en masse prennent 20-35 jours en fonction du volume de commande et de la complexité des finitions.
Livraison: Nous expédions par fret maritime (FOB Shenzhen ou termes CIF) pour les commandes de conteneurs, et par fret aérien pour les commandes plus petites ou sensibles au temps.
Conditions de paiement: Les conditions standard sont un dépôt de 30% et un solde de 70% avant l’expédition. Les partenaires à long terme peuvent être éligibles pour des conditions ajustées.
Références
-
Association de l’Aluminium. « Designations Internationales d’Alliages et Limites de Composition Chimique pour l’Aluminium Fondu et les Alliages d’Aluminium Fondu. » https://www.aluminum.org/
-
MIL-STD-810G Considérations d’Ingénierie Environnementale et Tests de Laboratoire. https://quicksearch.dla.mil/
-
ASTM B580-79(2014). Spécification Standard pour les Revêtements d’Oxyde Anodique sur l’Aluminium. https://www.astm.org/
-
ASM International. « Propriétés et Sélection : Alliages Non-Férralliques et Matériaux à Usage Spécial. » https://www.asminternational.org/
-
ISO 9227:2017. Tests de Corrosion dans des Atmosphères Artificielles — Tests de Pulvérisation de Sel. https://www.iso.org/