12 min read
Quando um comprador abre uma cotação para um carteira metálica e vê um número três vezes maior do que o equivalente em couro, o primeiro instinto é assumir que o fornecedor está engordando margens. Essa suposição geralmente está errada. A diferença de custo está embutida na física de remoção de material de um bloco sólido de metal — um processo que se comporta de maneira completamente diferente da cortar couro ou injetar plástico.
A usinagem CNC afeta o custo da carteira através de quatro canais primários: configuração e programação da máquina, utilização de material, requisitos de acabamento superficial e volume de produção. Uma carteira metálica usinada CNC geralmente custa 2–5x mais para produzir do que uma carteira plástica injetada em volumes equivalentes. Para um comprador planejando uma linha de carteiras metálicas personalizadas, entender para onde esse dinheiro vai é a diferença entre um produto lucrativo e um que morre no estoque.
Este artigo desmonta cada driver de custo com números específicos, explica como as escolhas de design movem o ponteiro de preço e fornece um quadro de aquisição para obter cotações precisas.
1. Quais Produtos Utilizam Realmente a Usinagem CNC?
A usinagem CNC aparece na categoria de carteiras mais frequentemente do que muitos compradores percebem. Não se limita a cartões de memória de titânio caros.
Produtos típicos que utilizam usinagem CNC:
-
Carteiras de alumínio — a categoria mais comum, geralmente cartões RFID-blocking com mecanismo deslizante ou design de abertura
-
Carteiras de titânio — produtos premium comercializados para redução de peso e durabilidade
-
Gravatas de dinheiro de aço inoxidável — frequentemente combinadas com inserções de couro ou fibra de carbono
-
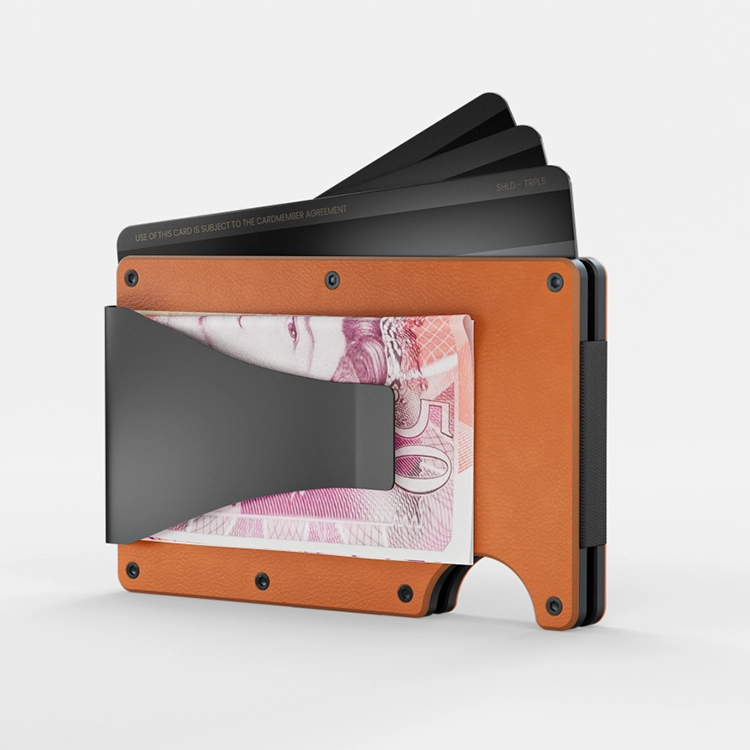
Carteiras híbridas — quadros metálicos usinados CNC combinados com couro, tecido ou ganchos de cartão elásticos
-
Organizadores de chaves — frequentemente vendidos como produtos complementares a carteiras metálicas
A thread comum: esses produtos precisam de tolerâncias precisas, bordas afiadas ou rigidez estrutural que a moldagem plástica ou a costura de couro não podem fornecer.
2. Usinagem CNC vs. Métodos de Manufatura Alternativos
Cada método de fabricação de carteiras tem uma estrutura de custos diferente. A usinagem CNC ocupa um nicho específico.
| Método | Custo de Ferramentagem | Custo por Unidade | Volume Mínimo Viável | Flexibilidade de Design |
|---|---|---|---|---|
| Usinagem CNC | Baixo ($0–$2,000 para fixadores) | Médio–Alto | 50–100 unidades | Alta — não requer molde |
| Formação por Injeção | Alto ($5,000–$30,000 para molde) | Baixo em escala | 3,000–5,000 unidades | Baixa — modificações de molde são caras |
| Confeção de Couro | Baixo (padrões e dies de corte) | Médio | 10–50 unidades | Médio — mudanças de design requerem novos padrões |
| Fundição por Pressão | Médio ($3,000–$15,000) | Médio | 2,000+ unidades | Médio — requer molde, menos precisa que a CNC |
A distinção chave para os compradores: a usinagem CNC não tem custo de molde dedicado. Isso a torna o único método onde um teste piloto de 200 unidades é financeiramente razoável. A formação por injeção em 200 unidades exigiria amortizar um molde de $15,000 ao longo de 200 peças — adicionando $75 por unidade antes de materiais e mão de obra.
3. Os Principais Motores de Custos Diretos da Usinagem CNC na Produção de Carteiras
3.1 Seleção de Material e Custo de Matéria-Prima
A escolha do material é a maior variável de custo isolada. Cada material se comporta de maneira diferente sob uma ferramenta de corte.
Alumínio 6061 é o cavalo de trabalho da indústria. Ele é facilmente mecanizado, produz superfícies limpas e custa aproximadamente $3–$6 por quilo na forma de billete. Uma folha típica de carteira de alumínio pesa 80–150 gramas, o que significa que o custo da matéria-prima por carteira varia de $0,30 a $1,00.
Aço inoxidável (304 ou 316) custa mais e é mais lento para ser mecanizado. As velocidades de corte caem 40–60% em comparação com o alumínio, pois o material endurece sob tensão. O desgaste das ferramentas aumenta. O resultado: as carteiras de aço inoxidável custam 2–3x mais para serem mecanizadas que os equivalentes de alumínio.
Titanium (Grau 5 / Ti-6Al-4V) está no extremo premium. O custo da matéria-prima é de $30–$60 por quilo — 10x o alumínio. O mecanizado de titânio requer velocidades de eixo mais lentas, ferramentas especializadas e gerenciamento de calor cuidadoso. Uma carteira de titânio pode levar 2–3x mais tempo para ser mecanizada do que o mesmo design em alumínio.
A taxa de aproveitamento do material importa. Um design de carteira fina pode remover 60–80% do billete original. Esse desperdício não é gratuito — você paga pelo material cortado, não apenas pelo material no produto final.
3.2 Tempo de Máquina e Custos de Programação
O tempo de máquina é o segundo maior motor de custo. Ele se desdobra em tempo de configuração e tempo de ciclo.
Custos de configuração incluem programar o caminho da ferramenta, projetar e montar dispositivos de fixação, e calibrar ferramentas. Para um design de carteira simples, a configuração pode levar 1–2 horas. Para geometrias complexas com tolerâncias apertadas, a configuração pode estender-se até 4–6 horas. Esse custo é fixo por lote — não se multiplica com a quantidade.
Tempo de ciclo é o tempo para mecanizar cada carteira individual. Uma carteira típica de alumínio leva 8–20 minutos de tempo de CNC dependendo da complexidade. Desenhos de paredes finas requerem taxas de alimentação mais lentas para evitar deformações. Uma espessura de parede de 1,0 mm pode cortar a 50–70% da velocidade de uma parede de 2,0 mm.
Desgaste das ferramentas adiciona um custo oculto. As brocas de carburo custam $10–$40 cada. O corte de aço inoxidável ou titânio desgasta as ferramentas mais rapidamente, aumentando o custo de ferramentas por unidade. Para alumínio, a vida útil das ferramentas é longa e esse custo é mínimo.
3.3 Custos de Pós-Processamento e Finalização
A superfície bruta de máquina raramente é o produto final. O pós-processamento adiciona 15–30% ao custo total de produção.
Passos comuns de finalização:
-
Britamento — cria uma textura mate uniforme, $0.50–$1.50 por unidade
-
Lixamento/Polimento — para acabamentos raspados ou espelhados, adiciona tempo de mão-de-obra
-
Anodização ( alumínio) — adiciona resistência à corrosão e cor, custa $1.00–$3.00 por unidade dependendo da cor e do tamanho da remessa
-
Cobertura PVD — para aço inoxidável ou titânio, acabamento premium, $2.00–$5.00 por unidade
-
Gravação a laser — logotipos ou números de série, $0.20–$0.80 por unidade
A anodização merece atenção especial. Preto e prata são cores padrão com tempo de entrega rápido. Cores personalizadas — especialmente tons brilhantes ou pastel — requerem ciclos de anodização mais longos e podem ter requisitos mínimos de lote.
3.4 Controle de Qualidade e Inspeção
Os portfólios metálicos têm requisitos funcionais que os produtos de plástico e couro não têm.
Verificações de tolerância dimensional geralmente são executadas em ±0.05 mm para componentes de portfólio. Isso requer equipamentos de medição calibrados e inspetores treinados. A inspeção visual captura marcas de ferramenta e rebroches. Testes funcionais verificam a inserção e remoção de cartões, alinhamento magnético e desempenho de bloqueio RFID.
O controle de qualidade adiciona 5–10% ao custo de produção. Sistemas de inspeção automatizados reduzem isso, mas a maioria da produção de volume médio ainda depende da inspeção manual.
4. Como o Volume de Produção Muda a Equação de Custo
Volume é o único fator mais poderoso de custo na usinagem CNC.
4.1 Volume Baixo (100–500 unidades)
Custos de configuração e programação são amortizados sobre poucas unidades. Um custo de configuração de $300 distribuído em 150 unidades adiciona $2.00 por unidade. O tempo de ciclo domina — espere custos por unidade 30–50% mais altos do que o volume médio.
Este intervalo é adequado para testes piloto, campanhas de crowdfunding e edições limitadas. A ausência de custos de molde faz com que a CNC seja a única método viável de fabricação neste volume.
4.2 Volume Médio (500–5.000 unidades)
As economias de escala começam a aparecer. Os custos de setup se tornam mais finos. Os fabricantes podem otimizar as trajetórias de ferramentas e operar múltiplos roscas simultaneamente. O custo por unidade cai 15–30% em comparação com o volume baixo.
Este intervalo é o ponto alto para a maioria das marcas de carteiras personalizadas lançando sua primeira produção.
4.3 Volume Alto (5.000+ unidades)
O custo por unidade cai ainda mais 20–30%. Os fabricantes podem investir em sistemas de carregamento/descarregamento automatizados ou mudar para máquinas multi-eixos para tempos de ciclo mais rápidos.
Neste volume, alguns fabricantes recomendam processos híbridos — usinagem CNC para características críticas combinada com estampagem ou forjamento para remoção de material em massa. Isso reduz o tempo de ciclo, mas adiciona custos de ferramentagem.
Intervalos estimados de custo por unidade (usinagem CNC, acabado, sem embalagem):
| Volume | Alumínio | Aço Inoxidável | Titanio |
|---|---|---|---|
| 100–500 unidades | $15–$25 | $30–$50 | $45–$80 |
| 500–5.000 unidades | $10–$18 | $22–$38 | $35–$60 |
| 5.000+ unidades | $8–$14 | $18–$30 | $28–$48 |
Estes intervalos assumem um design de carteira de dois componentes padrão com anodização ou esmerilhamento. Design complexos com partes móveis ou acabamentos premium excederão esses intervalos.
5. Escolhas de Design que Aumentam ou Reduzem os Custos de Carteiras CNC
As decisões de design tomadas antes do início da produção têm um impacto de custo maior do que qualquer negociação com um fornecedor.
5.1 Espessura da Parede e Complexidade da Geometria
A espessura uniforme da parede de 1,5–2,0 mm é o ponto alto da usinagem. Paredes abaixo de 1,0 mm requerem velocidades de corte mais lentas e correm o risco de deformação. Pockets profundos e cantos internos afiados requerem ferramentas especializadas ou operações adicionais.
Uma revisão de design para fabricação (DFM) antes de finalizar pode capturar essas questões. Uma boa revisão de DFM pode reduzir o custo por unidade em 15–25% sem alterar a aparência do produto.
5.2 Número de Operações de Usinagem
Um carteiro usinado de um lado requer uma configuração. Um design que requer usinagem de ambos os lados duplica o tempo de configuração e adiciona complexidade de fixação.
A usinagem de 5 eixos elimina a viragem da peça ao abordar o trabalho de múltiplos ângulos. Isso reduz o trabalho mas aumenta a taxa horária da máquina — tipicamente $80–$150 por hora em comparação com $50–$90 para 3 eixos.
Ponto de equilíbrio depende da complexidade do design. Designs simples são mais baratos em 3 eixos. Geometrias complexas com rebatidas ou características angulares podem ser mais baratas em 5 eixos apesar da taxa horária mais alta.
5.3 Especificações de Acabamento da Superfície
Acabamentos raspados requerem lixamento em uma direção consistente. Acabamentos mate usam jato de areia. Acabamentos espelhados requerem polimento progressivo com múltiplos níveis de grão.
Cada acabamento adiciona uma etapa de processo distinta. Especificar um acabamento que requer etapas extras — por exemplo, polimento espelhado na parte externa e acabamento raspado na parte interna — aumenta o custo.
5.4 Complexidade de Montagem
Parafusos, gaxetas, molas e fechaduras magnéticas adicionam peças e mão de obra. Um carteiro de duas peças mantido unido por parafusos tem 3–5 componentes. Um carteiro com mecanismo deslizante tem 5–8 componentes.
Designs de encaixe rápido reduzem o tempo de montagem mas requerem tolerâncias mais apertadas nas superfícies de encaixe. Isso aumenta o tempo de usinagem e a taxa de desperdício.
O compromisso: menos peças significam menor mão de obra de montagem mas maior precisão de usinagem. Mais peças significam usinagem mais simples mas mais etapas de montagem.
6. Custos Ocultos e Como Evitá-los
A cotação que você recebe nem sempre reflete o custo final líquido. Vários custos ocultos comuns surpreendem os compradores iniciantes.
6.1 Custos de Ferramentas e Fixações
Fixações personalizadas para formas irregulares adicionam custos uma vez. Pergunte aos fornecedores se os custos de fixação estão incluídos na cotação ou cobrados separadamente. Alguns fornecedores amortizam fixações ao longo da primeira produção. Outros cobram à vista.
6.2 Taxas de Desperdício e Reobração
A usinagem de paredes finas tem taxas de desperdício mais altas do que peças sólidas. Uma taxa de desperdício de 5–10% é típica para componentes de carteira. Se o fornecedor absorver o custo de desperdício, isso aparecerá no preço unitário. Se não, espere um item separado.
6.3 Transporte e Logística para Produtos Metálicos
Os carteiras metálicas pesam de 50 a 150 gramas — significativamente mais do que os equivalentes de plástico ou couro. As taxas de frete internacional variam conforme o peso. Para pequenas encomendas, o custo de envio pode se aproximar do custo de produção.
O frete consolidado para grandes encomendas ou frete internacional com tarifa fixa reduz essa carga.
6.4 Custos de Comunicação e Revisão
Desenhos não claros ou tolerâncias ausentes causam reobração. Uma tolerância ausente em uma dimensão crítica pode exigir a re-mecanização de toda uma remessa. Forneça arquivos 2D/3D (formato STEP ou IGES) e uma folha de especificação clara cobrindo a qualidade do material, acabamento e requisitos de tolerância.
7. Como Obter Estimativas de Custo de Carteiras CNC Precisas
As cotações precisas dependem da informação que você fornece. Especificações incompletas levam a cotações inflacionadas (fornecedor adiciona margem de risco) ou cotações enganosamente baixas (fornecedor descobre o custo real mais tarde e negocia para cima).
7.1 Informações a Preparar Antes de Solicitar uma Cotação
Um pacote de RFQ completo inclui:
-
Arquivo 3D CAD — o formato STEP ou STL é padrão
-
Especificação de material — grau de liga e temperamento (por exemplo, alumínio 6061-T6)
-
Requisitos de acabamento superficial — seja específico sobre cor e textura
-
Volume alvo — quantidades anuais e por encomenda
-
Requisitos de embalagem — embalagem de varejo, embalagem em massa ou ambas
-
Requisitos de qualidade — nível AQL, certificações necessárias, relatórios de inspeção
7.2 Perguntas a Fazer a Qualquer Fabricante de CNC
| Pergunta | Por Que Isso Importa |
|---|---|
| Qual é sua taxa de configuração típica por lote? | Taxas de configuração são custos fixos que afetam o preço de baixa volume |
| Qual é sua taxa de desperdício para peças metálicas de parede fina? | Taxas de desperdício altas inflacionam o custo por unidade |
| Você oferece acabamento interno? | Acabamento externo adiciona tempo de lead e custos de coordenação |
| Qual é seu tempo de lead para protótipos versus produção? | A rapidez do protótipo afeta o cronograma de desenvolvimento de produtos |
| Qual tolerância você pode manter consistentemente? | Tolerâncias mais apertadas aumentam o tempo e o custo de usinagem |
| Você pode fornecer feedback de DFM antes de orçar? | Adjustments de design antecipados reduzem o custo final |
7.3 Sinais de Alerta a Observar
-
Orçamentos significativamente abaixo da média do mercado muitas vezes indicam taxas ocultas ou padrões de qualidade mais baixos
-
Fornecedores que não estão dispostos a fornecer feedback de DFM podem falta de expertise em engenharia
-
Nenhum processo de controle de qualidade documentado significa saída inconsistente
-
Respostas vagas sobre taxas de desperdício sugerem que eles não monitoraram essa métrica
8. Aqui é Como Nós Atendemos Esses Padrões na Prática
O quadro de custos acima não é teórico. Como fabricante com 14 anos de experiência na produção de carteiras metálicas e híbridas, aplicamos essas mesmas cálculos ao cotar cada projeto.
Nossa capacidade de usinagem CNC interna significa que o tempo de configuração, os custos de ferramentagem e as taxas de desperdício são controlados sob um mesmo teto. Não há margem de intermediário de parceiros de usinagem externos. Quando cotamos uma carteira metálica, o preço reflete nosso tempo real de máquina, rendimento de material e mão de obra de acabamento — não uma margem acumulada de vários fornecedores.
Oferecemos feedback de DFM dentro de 24 horas de recebimento dos arquivos de design. Esta revisão cobre espessura da parede, requisitos de tolerância e seleção de material — especificamente para reduzir o custo por unidade antes do início da produção. Um comprador que nos envia um design com paredes de 0,8 mm receberá uma recomendação de ajuste para 1,2 mm se a função permitir. Essa única ajuste pode reduzir o tempo de usinagem em 20–30%.
Nossa capacidade de produção mensal de 300.000+ unidades permite escalonar desde testes piloto de 200 unidades até volumes de produção completos de 10.000+ unidades. Os tempos de ciclo CNC são otimizados para cada nível de volume, e nossa linha de acabamento interna lida com anodização, jato de areia e gravação a laser.
Para projetos de OEM e ODM, gerenciamos a aquisição de material, usinagem CNC, acabamento superficial e montagem como uma estrutura de custo responsável. Um parceiro, uma cotação, um cronograma de entrega.
Se você está avaliando usinagem CNC para um projeto de carteira metálica ou cartão híbrido, podemos fornecer uma despesa transparente baseada no seu design específico e volume. Entre em Contato com nossa Equipe com seus arquivos CAD e quantidade alvo.
9.
Perguntas Frequentes
Qual material é o melhor para uma carteira usinada CNC?
O alumínio 6061 é a escolha mais equilibrada para custo e durabilidade. Usina rapidamente, anodiza bem e pesa menos que o aço inoxidável. O titânio oferece o melhor fator de força-peso, mas custa 5–10x mais em material e tempo de usinagem. O aço inoxidável oferece a maior durabilidade, mas adiciona peso significativo e dificuldade de usinagem.
Quanto deve custar um carteira metálica decente no varejo?
Os preços de varejo típicos variam de $40–$120, dependendo do material, acabamento e posicionamento da marca. O custo de produção geralmente é de 15–30% do preço de varejo. Uma carteira vendida por $80 deve ter um custo de produção de aproximadamente $12–$24, deixando espaço para distribuição, marketing e margens de varejo.
Qual é a quantidade mínima de encomenda para carteiras CNC personalizadas?
Como não há necessidade de molde, os fabricantes CNC podem aceitar encomendas de 100–500 unidades. É possível ter MOQs mais baixos com custos por unidade mais altos. A ausência de amortização de ferramentas torna o CNC o único método de fabricação viável para carteiras personalizadas de pequenas lotes.
Quanto tempo demora a usinagem CNC para uma carteira?
Os protótipos geralmente demoram de 3–7 dias, dependendo da complexidade do design e do material. As produções em série demoram de 2–4 semanas para volumes até 5.000 unidades, incluindo acabamento e montagem. Volumes maiores prolongam o cronograma proporcionalmente.
Quais são 6 coisas que você não deve levar em uma carteira metálica?
Os chips RFID de chaves de hotel e cartões de acesso são bloqueados pela encerradura metálica. As cartas magnéticas podem desmagnetizar ao longo do tempo. As moedas arranham as superfícies internas. Recibos empilhados criam pressão na articulação ou mecanismo de fechamento. Chaves extras arranham a superfície metálica interna. Mais de 8–10 cartões estressam o fechamento e tornam a carteira volumosa.
Os carteiras CNC podem incluir bloqueio RFID?
O alumínio e o aço inoxidável bloqueiam naturalmente sinais RFID na frequência de 13.56 MHz — a frequência usada pela maioria dos cartões de pagamento sem contato. O titânio é menos eficaz no bloqueio de RFID e pode requerer uma camada adicional de revestimento para um desempenho confiável.
10. Tomada de Decisão de Aquisição
Escolha o usinagem CNC se:
-
O volume do seu pedido é inferior a 3.000 unidades e os custos de molde não são justificáveis
-
O seu design requer tolerâncias apertadas ou geometria complexa
-
A sua marca posiciona-se em materiais premium como alumínio ou titânio
-
É necessário rápido iterativo de design sem custos de modificação de molde
Escolha o moldagem por injeção se:
-
O volume do seu pedido excede 5.000 unidades e você possui capital para investimento em molde
-
O seu design é simples e não requer propriedades metálicas
-
O ponto de preço alvo não pode suportar custos de produção metálica
-
Você está confiante de que o design não mudará significativamente
Escolha a construção em couro se:
-
A sua marca enfatiza o artesanato tradicional
-
O ponto de preço alvo é inferior a $30 de atacado
-
O seu design não requer bloqueio RFID ou estrutura rígida
A decisão finalmente depende de três variáveis: volume, ponto de preço alvo e posicionamento da marca. A usinagem CNC oferece flexibilidade de design e qualidade premium que outros métodos não conseguem igualar — mas requer planejamento cuidadoso de custos.
Prepare seus arquivos de design, estime seu volume anual e solicite cotações de vários fabricantes. Quanto mais completa sua embalagem de especificações, mais precisas serão suas cotações.
Referências
-
Stratégias de Redução de Custos na Usinagem CNC — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Propriedades do Material Alumínio 6061 e Características de Usinagem — https://www.azom.com/article.aspx?ArticleID=3328
-
Desafios e Soluções na Usinagem de Titanium — https://www.mmsonline.com/articles/titanium-machining-tips
-
Comparação de Custos entre Moldagem por Injeção e Usinagem CNC — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Anodização de Alumínio: Considerações sobre Processo e Custos — https://www.pfonline.com/articles/anodizing-aluminum
-
Materiais Bloqueadores de RFID e Eficácia — https://www.sciencedirect.com/topics/engineering/rfid-shielding