12 min read
Wanneer een koper een offerte voor een metalen portemonnee opent en een getal ziet dat driemaal hoger is dan dat van een lederen equivalent, is de eerste aanneming om aan te nemen dat de leverancier de marges opdikt. Die aanneming is meestal verkeerd. Het kostenverschil is verwerkt in de fysica van het verwijderen van materiaal uit een vast blok metaal — een proces dat niets te maken heeft met het snijden van leer of het injecteren van plastic.
CNC-frezen beïnvloedt de kosten van een portemonnee via vier primaire kanalen: machineopstelling en programmering, materiaalgebruik, eisen voor oppervlakteafwerking en productievolume. Een CNC-gefrezen metalen portemonnee kost typisch 2–5x meer om te produceren dan een geïnjecteerde plastic portemonnee bij equivalente volumes. Voor een koper die een aangepaste metalen portemonnee lijn plannen, het begrijpen waar dat geld heen gaat is het verschil tussen een winstgevend product en een dat in voorraad verdwijnt.
Dit artikel ontledt elke kostenveroorzaker met specifieke cijfers, legt uit hoe ontwerpkeuzes de prijsverandering beïnvloeden, en biedt een inkoopkader voor het verkrijgen van nauwkeurige offertes.
1. Welke Producten Gebruiken Echt CNC Frezen?
CNC-frezen komt in de categorie portemonnees vaker voor dan de meeste kopers beseffen. Het is niet beperkt tot dure titanium kaarthouders.
Typische producten die CNC-frezen gebruiken:
-
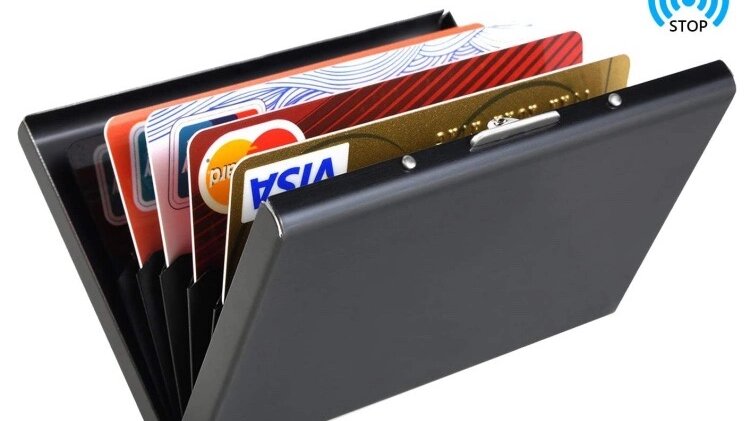
Aluminium portemonnees — de meest voorkomende categorie, meestal RFID-blokkerende kaarthouders met een schuifmechanisme of omslagontwerp
-
Titanium portemonnees — premium producten die worden gepromoot voor gewichtsreductie en duurzaamheid
-
Stainless steel geld clips — vaak gecombineerd met leer of carbon fiber inlegzaken
-
Hybride portemonnees — CNC-gefrezen metalen frames gecombineerd met leer, textiel of elastische kaartsleuven
-
Sleutelhangers — vaak verkocht als aanvullende producten bij metalen portemonnees
De gemeenschappelijke draad: deze producten vereisen nauwkeurige toleranties, scherpe randen of structuurvasteigenschappen die plastic gieten of leer naaien niet kunnen leveren.
2. CNC versus alternatieve productiemethoden
Elke productiemethode voor portemonnees heeft een andere kostenstructuur. CNC-bewerking neemt een specifieke niche in.
| Methode | Toolingskosten | Per-eenheidskosten | Minimum haalbaar volume | Ontwerpflexibiliteit |
|---|---|---|---|---|
| CNC-bewerking | Niet hoog ($0–$2,000 voor beugels) | Middel–hoog | 50–100 eenheden | Hoog — geen mal vereist |
| Iniepregeling | Hoog ($5,000–$30,000 voor mal) | Lage schaal | 3,000–5,000 eenheden | Lage — malwijzigingen zijn duur |
| Lederbewerking | Niet hoog (patronen en snijdies) | Middel | 10–50 eenheden | Middel — ontwerpveranderingen vereisen nieuwe patronen |
| Malgieten | Middel ($3,000–$15,000) | Middel | 2,000+ eenheden | Middel — vereist mal, minder nauwkeurig dan CNC |
De cruciale onderscheiding voor kopers: CNC-bewerking heeft geen vastgestelde malkosten. Dit maakt het de enige methode waar een pilotrun van 200 eenheden financieel redelijk is. Iniepregeling bij 200 eenheden zou het nodig maken om een mal van $15,000 over 200 stukken te afschrijven — wat $75 per eenheid toevoegt voordat materiaal en arbeid in rekening worden gebracht.
3. De directe kostenveroorzakers van CNC-bewerking in portemonnee productie
3.1 Keuze van Materialen en Kosten van Ruwe Materialen
De keuze van het materiaal is de grootste enkele variabele in kosten. Elk materiaal gedraagt zich anders onder een snijgereedschap.
Aluminium 6061 is de rijdier van de industrie. Het is snel te bewerken, produceert schone oppervlakken en kost ongeveer $3–$6 per kilogram in blok vorm. Een typische lederen portemonnee leegweergave weegt 80–150 gram, wat betekent dat de kost van het ruwe materiaal per portemonnee $0.30–$1.00 bedraagt.
Roestvrijstaal (304 of 316) is duurder en bewerkt trager. De snij snelheden dalen met 40–60% ten opzichte van aluminium omdat het materiaal hard wordt. De slijtage van gereedschappen neemt toe. Het resultaat: roestvrijstalen portemonnees kosten 2–3x meer te bewerken dan aluminium equivalenten.
Titanium (Kwaliteit 5 / Ti-6Al-4V) bevindt zich aan de premium kant. De kosten van het ruwe materiaal liggen tussen $30–$60 per kilogram — 10x dat van aluminium. Het bewerken van titanium vereist langzamere spindelsnelheden, gespecialiseerde gereedschappen en zorgvuldige hittebeheersing. Een titanium portemonnee kan 2–3x langer bewerkt worden dan dezelfde ontwerp in aluminium.
Materiaalopbrengstpercentage is belangrijk. Een dun portemonnee ontwerp kan 60–80% van het originele blok verwijderen. Dit afval is niet gratis — je betaalt voor het materiaal dat je weggewerkt, niet alleen voor het materiaal in het uiteindelijke product.
3.2 Machine Tijd en Programmeer Kosten
Machine tijd is de tweede grootste kostenveroorzaker. Het valt uiteen in opzet en cyclus tijd.
Opzet kosten omvatten het programmeren van de gereedschapsroute, het ontwerpen en monteren van hulpmiddelen, en het kalibreren van gereedschappen. Voor een eenvoudig portemonnee ontwerp kan de opzet 1–2 uur duren. Voor complexe geometrieën met nauwe toleranties kan de opzet uitlopen tot 4–6 uur. Deze kosten zijn vast per batch — ze vermenigvuldigen zich niet met de hoeveelheid.
Cyclus tijd is de tijd om elke individuele portemonnee te bewerken. Een typische aluminium portemonnee neemt 8–20 minuten CNC tijd in beslag afhankelijk van de complexiteit. Dunwandige ontwerpen vereisen langzamere voedings snelheden om vervorming te voorkomen. Een wanddikte van 1.0 mm kan 50–70% van de snelheid van een 2.0 mm wand snijden.
Gereedschaps slijtage voegt een verborgen kostenpost toe. Carbid eindmills kosten $10–$40 per stuk. Het snijden van roestvrijstaal of titanium slijt gereedschappen sneller, wat de per-eenheid gereedschapskosten verhoogt. Voor aluminium is de levensduur van gereedschappen lang en is deze kosten minimaal.
3.3 Kosten voor Naafwerking en Afwerking
De ruwe gemachineerde oppervlakte is zelden het uiteindelijke product. Naafwerking voegt 15–30% toe aan de totale productiekosten.
Algemene afwerkingsstappen:
-
Glansschuren — creëert een uniform matte textuur, $0.50–$1.50 per eenheid
-
Schuren/polijsten — voor geborstelde of spiegelglanzende afwerkingen, voegt arbeidsduur toe
-
Anodiseren (aluminium) — voegt corrosiebestendigheid en kleur toe, kost $1.00–$3.00 per eenheid afhankelijk van de kleur en batchgrootte
-
PVD-coating — voor roestvrij staal of titanium, premium afwerking, $2.00–$5.00 per eenheid
-
Lasergravure — logo’s of serienummers, $0.20–$0.80 per eenheid
Anodiseren verdient speciale aandacht. Zwart en zilver zijn standaardkleuren met een snelle leveringstijd. Custom colors — vooral felgekleurde of pastelkleurige tinten — vereisen langere anodiseringscycli en kunnen minimale batchvereisten hebben.
3.4 Kwaliteitscontrole en Inspectie
Metalen wallets hebben functionele vereisten die plastic- en lederen producten niet hebben.
Controle van de dimensionale tolerantie loopt meestal op ±0.05 mm voor wallet-componenten. Dit vereist gekalibreerde meetapparatuur en getrainde inspecteurs. Visuele inspectie vangt gereedschapsmarkeringen en randen op. Functionele testen verifiëren de in- en uittrekking van kaarten, magnetische uitlijning en RFID-blokkeringsprestaties.
Kwaliteitscontrole voegt 5–10% toe aan de productiekosten. Geautomatiseerde inspectiesystemen verminderen dit, maar de meeste middelgrote productie blijft afhankelijk van handmatige inspectie.
4. Hoe Productievolume de Kostenverdeling Verandert
Volume is de enige meest krachtige kostenhefboom in CNC-fabricage.
4.1 Lage Productievolume (100–500 eenheden)
Inrichtings- en programmekosten worden over zeer weinig eenheden gespreid. Een inrichtingskosten van $300 verspreid over 150 eenheden voegt $2.00 per eenheid toe. Cycle time domineert — verwacht per-eenheidskosten die 30–50% hoger zijn dan bij gemiddelde productievolume.
Deze range is geschikt voor proefseries, crowdfunding-campagnes en beperkte edities. Het ontbreken van malkosten maakt CNC de enige haalbare productiemethode bij deze hoeveelheid.
4.2 Gemiddelde hoeveelheid (500–5,000 eenheden)
Economische schaal begint zichtbaar te worden. Opzetkosten worden verspreid over een smaller schaal. Fabrikanten kunnen toolpaths optimaliseren en meerdere spindels tegelijkertijd laten draaien. De kosten per eenheid dalen met 15–30% ten opzichte van lage hoeveelheden.
Deze range is het ideale gebied voor de meeste merkjes van op maat gemaakte portemonnees die hun eerste productieloop lanceren.
4.3 Hoge hoeveelheid (5,000+ eenheden)
De kosten per eenheid dalen nogmaals met 20–30%. Fabrikanten kunnen investeren in geautomatiseerde laad/ontladingssystemen of overstappen op meervoudige assenmachines voor snellere cyclustijden.
Geschatte kosten per eenheid (CNC-frezen, afgevuld, zonder verpakking):
| Hoeveelheid | Aluminium | Roestvrijstaal | Titanium |
|---|---|---|---|
| 100–500 eenheden | $15–$25 | $30–$50 | $45–$80 |
| 500–5,000 eenheden | $10–$18 | $22–$38 | $35–$60 |
| 5,000+ eenheden | $8–$14 | $18–$30 | $28–$48 |
Deze ranges gaan uit van een standaard ontwerp van een tweeparts portemonnee met anodisatie of korrelblijfstraling. Complexere ontwerpen met bewegende delen of premium afwerkingen zullen deze ranges overschrijden.
5. Ontwerpkeuzes die CNC-portemonnekosten verhogen of verlagen
Ontwerpbeslissingen die worden genomen voordat de productie begint, hebben een grotere kostenimpact dan elke onderhandeling met een leverancier.
5.1 Wanddikte en geometrische complexiteit
Een uniforme wanddikte van 1.5–2.0 mm is het freesprofiel. Wanddiktes onder de 1.0 mm vereisen langzamere snij snelheden en lopen het risico op vervorming. Diepe zakken en scherpe interne hoeken vereisen gespecialiseerde gereedschappen of aanvullende bewerkingen.
Een ontwerp voor productie (DFM) beoordeling voordat het definitief wordt goedgekeurd, kan deze problemen opvangen. Een goede DFM beoordeling kan de kosten per eenheid met 15–25% verlagen zonder de uiterlijk van het product te wijzigen.
5.2 Aantal Machinagebewerkingen
Een portemonnee die van één zijde wordt gemachineerd vereist één instelling. Een ontwerp dat machinage op beide zijden vereist verdubbelt de insteltijd en voegt fixtuurcomplexiteit toe.
Vijf-assige machinage elimineert het omkeren van onderdelen door het werkstuk benaderen van meerdere hoeken. Dit vermindert de arbeidskosten maar verhoogt de machineuurprijs — typisch $80–$150 per uur in vergelijking met $50–$90 voor 3-assige.
De break-even punten hangen af van de ontwerpcomplexiteit. Eenvoudige ontwerpen zijn goedkoper op 3-assige. Complexe geometrieën met insneden of scherpe kenmerken kunnen goedkoper zijn op 5-assige ondanks de hogere uurprijs.
5.3 Specificaties van de Oppervlakteafwerking
Gebruikte afwerkingen vereisen schuren in een consistent richting. Matte afwerkingen gebruiken korrelblasting. Spiegelafwerkingen vereisen progressieve polijsting met meerdere korrelniveaus.
Elke afwerking voegt een specifieke processtap toe. Het specificeren van een afwerking die extra stappen vereist — bijvoorbeeld, een spiegelglanzende afwerking aan de buitenkant en een gebruikte afwerking aan de binnenkant — verhoogt de kosten.
5.4 Complexiteit van de Assembly
Schroeven, klinknagels, veertjes en magnetische sluitingen voegen onderdelen en arbeid toe. Een tweeparts portemonnee die wordt vastgehouden door schroeven heeft 3–5 componenten. Een portemonnee met een schuifmechanisme heeft 5–8 componenten.
Snapsluitingsontwerpen verminderen de assemblytijd maar vereisen strakkere toleranties op de overeenkomende oppervlakken. Dit verhoogt de machinetijd en het afvalpercentage.
De afweging: minder onderdelen betekenen lagere assemblyarbeid maar hogere machinatieprecisie. Meer onderdelen betekenen eenvoudiger machinage maar meer assemblystappen.
6. Verborgen Kosten en Hoe Ze Te Vermijden
De offerte die u ontvangt reflecteert niet altijd de uiteindelijke aankoopprijs. Verschillende verborgen kosten schokken vaak eerste keer kopers.
6.1 Kosten van Hulpmiddelen en Fixtures
Custom fixtures voor onregelmatige vormen voegen eenmalige kosten toe. Vraag leveranciers of de fixtuurkosten in de offerte zijn inbegrepen of apart gefactureerd. Sommige leveranciers spreiden fixtures over de eerste productierun. Anderen rekenen vooruit.
6.2 Afval- en Herwerktekeningspercentages
Thinschotmachinage heeft een hoger afvalpercentage dan solide onderdelen. Een afvalpercentage van 5–10% is typisch voor portemonneecomponenten. Als de leverancier de afvalkosten op zich neemt, verschijnt dit in de eenheidsprijs. Als niet, verwacht u een apart post.
6.3 Transport en Logistiek voor Metalen Producten
Metalen wallets wegen 50–150 gram — aanzienlijk meer dan plastic of lederen equivalenten. Internationale transportkosten schalen met het gewicht. Voor kleine bestellingen kan de transportkosten de productiekosten benaderen.
Consolideerde transportkosten voor bulkbestellingen of een vast tarief voor internationale transport verminderen deze last.
6.4 Communicatie- en Correctiekosten
Onduidelijke tekeningen of ontbrekende toleranties veroorzaken herwerking. Een ontbrekende tolerantie op een kritische maat kan het hermachineer van een hele batch vereisen. Lever 2D/3D-bestanden (STEP of IGES-formaat) en een duidelijk specificatiesblad dat de materiaalkwaliteit, afwerking en tolerantie-eisen dekt.
7. Hoe Accurate CNC Wallet Kostprijsramingen Te Verkrijgen
Accurate offertes zijn afhankelijk van de informatie die u verstrekt. Onvolledige specificaties leiden tot ofwel opgeblazen offertes (leverancier voegt risicomarge toe) of misleidend lage offertes (leverancier ontdekt de ware kosten later en onderhandelt omhoog).
7.1 Wat Voor Informatie Voorbereiden Voordat U Een Offerte Aanvraagt
Een compleet RFQ-pakket omvat:
-
3D CAD-bestand — STEP of STL-formaat is standaard
-
Materiaalspecificatie — legeringsklasse en temperatuur (bijv., 6061-T6 aluminium)
-
Afwerkingseisen — wees specifiek over kleur en textuur
-
Doelvolume — jaarlijkse en per bestelling hoeveelheden
-
Verpakkingseisen — detailhandelverpakking, bulkverpakking of beide
-
Kwaliteitseisen — AQL-niveau, benodigde certificeringen, inspectierapporten
7.2 Vragen om te stellen aan elke CNC-fabrikant
| Vraag | Waarom het van belang is |
|---|---|
| Wat is uw typische opstartkosten per batch? | Opstartkosten zijn vaste kosten die de prijs voor lage volumes beïnvloeden |
| Wat is uw afvalpercentage voor dunwandige metalen onderdelen? | Hoog afvalpercentage verhoogt de kosten per eenheid |
| Biedt u in-house afwerking aan? | Externe afwerking voegt levertijd en coördinatiekosten toe |
| Wat is uw levertijd voor prototypen versus productie? | Snelheid van prototypen beïnvloedt de ontwikkelingsagenda van het product |
| Welke tolerantie kunt u consistent vasthouden? | Striktere toleranties verhogen de bewerkingstijd en kosten |
| Kunt u DFM feedback verstrekken voordat u een offerte uitbrengt? | Voortijdige ontwerp-aanpassingen verminderen de uiteindelijke kosten |
7.3 Vlaggen om naar uit te kijken
-
Offertes die aanzienlijk onder het marktgemiddelde liggen, wijzen vaak op verborgen kosten of lagere kwaliteitsnormen
-
Leveranciers die weigeren DFM feedback te verstrekken, kunnen ontbrekend ingenieurskunde hebben
-
Geen gedocumenteerde kwaliteitscontroleproces betekent on consistente uitvoer
-
Wazige antwoorden over afvalpercentages suggereren dat ze deze meting niet hebben gevolgd
8. Hier Ziet U Hoe We Deze Normen in de Praktijk Voldoen
Het kostenkader hierboven is niet theorethisch. Als fabrikant met 14 jaar ervaring in de productie van metalen en hybride wallets, passen we dezezelfde berekeningen toe bij het offreren van elk project.
Onze in-house CNC-frezingcapaciteit betekent dat setup tijd, gereedschapskosten en afvalpercentages onder één dak worden gecontroleerd. Er is geen tussenpersoonsmarge van externe freespartners. Wanneer we een metalen wallet offreren, reflecteert de prijs onze werkelijke machine tijd, materiaalopbrengst en afwerking arbeid — niet een marge stapeling van meerdere leveranciers.
We bieden DFM feedback binnen 24 uur na ontvangst van ontwerpbestanden. Deze review omvat wanddikte, tolerantie-eisen en materiaalkeuze — specifiek om de per-eenheid kosten te verlagen voordat de productie begint. Een koper die ons een ontwerp stuurt met wanden van 0.8 mm, ontvangt een aanbeveling om dit aan te passen naar 1.2 mm als de functie dat toelaat. Deze aanpassing alleen kan de frees tijd met 20–30% verminderen.
Onze maandelijkse productiecapaciteit van 300,000+ eenheden biedt schalen van proefseries van 200 eenheden tot volledige productie volumes van 10,000+ eenheden. De CNC cyclus tijden zijn geoptimaliseerd voor elke volume laag, en onze afwerking lijn behandelt anodiseren, korrelblijfstraling en lasgraveren in eigen beheer.
Als u CNC-frezen voor een metalen wallet of hybride kaarthouder project beoordeelt, kunnen we een transparante kostenverdeling bieden gebaseerd op uw specifieke ontwerp en volume. Neem Contact Op Met Ons Team met uw CAD bestanden en doelstelling hoeveelheid.
9.
Gaande Vragen
Welk materiaal is het beste voor een CNC-frezen wallet?
Aluminium 6061 is de meest evenwichtige keuze voor kosten en duurzaamheid. Het freest snel, anodiseert goed en weegt minder dan roestvrij staal. Titanium biedt de beste sterkte- Gewicht verhouding maar kost 5–10x meer in materiaal en frees tijd. Roestvrij staal biedt maximale duurzaamheid maar voegt significante gewicht en frees moeilijkheid toe.
Hoewel kost een degelijke metalen portemonnee in de detailhandel?
Typische detailhandelsprijzen liggen tussen $40–$120, afhankelijk van het materiaal, afwerking en merkpositionering. De productiekosten liggen meestal tussen de 15–30% van de detailhandelsprijs. Een portemonnee die in de detailhandel $80 kost, zou een productiekost van ongeveer $12–$24 moeten hebben, wat ruimte laat voor distributie, marketing en detailhandelsmarges.
Wat is de minimale orderhoeveelheid voor aangepaste CNC portemonnees?
Omdat geen mal nodig is, kunnen CNC-productiebedrijven orders aanvaarden van 100–500 eenheden. Lagere MOQ’s zijn mogelijk tegen een hogere eenheidsprijs. Het ontbreken van amortisatie van gereedschapskosten maakt CNC de enige productiemethode die geschikt is voor kleine series aangepaste portemonnees.
Hoe lang duurt CNC-frezen voor een portemonnee?
Proeven duren meestal 3–7 dagen, afhankelijk van de complexiteit van het ontwerp en het materiaal. Productielijnen duren 2–4 weken voor volumes tot 5.000 eenheden, inclusief afwerking en montage. Grotere volumes verlengen de tijdlijn evenredig.
Wat zijn 6 dingen die je niet in een metalen portemonnee zou moeten dragen?
RFID-chips van hotelkeys en toegangskaarten worden geblokkeerd door de metalen omsluiting. Magnetische strookkaarten kunnen na verloop van tijd demagnetiseerd raken. Muntstukken krassen de binnenoppervlakken. Overvolle bonnetjes creëren druk op het klink of sluitmechanisme. Extra sleutels krassen het metalen binnenwerk. Meer dan 8–10 kaarten spannen het sluitmechanisme en maken de portemonnee volumineus.
Kunnen CNC portemonnees RFID-blokkering bevatten?
Aluminium en roestvrijstaal blokkeren natuurlijke RFID-signalen op 13.56 MHz — de frequentie die wordt gebruikt door de meeste contactloze betaalkaarten. Titanium is minder effectief in het blokkeren van RFID en kan een aanvullende beschermingslaag vereisen voor betrouwbare prestaties.
10. Het Inkopen Beslissen
Kies CNC-frezen als:
-
Je ordervolume lager is dan 3.000 eenheden en de malkosten niet rechtvaardigbaar zijn
-
Je ontwerp nauwe toleranties of complexe geometrie vereist
-
Je merk zich positioneert rond premium materialen zoals aluminium of titanium
-
Je snel ontwerpwijzigingen nodig hebt zonder kosten voor malwijzigingen
Kies injectiegieterij als:
-
Je ordervolume hoger is dan 5.000 eenheden en je kapitaal hebt voor malinvesteringen
-
Je ontwerp eenvoudig is en geen metalen eigenschappen vereist
-
Je doelprijspunt de kosten voor metalen productie niet kan ondersteunen
-
Je vertrouwd bent dat het ontwerp significant niet zal veranderen
Kies leerconstructie als:
-
Je merk traditionele ambachtelijkheid benadrukt
-
Je doelprijspunt lager is dan $30 retail
-
Je ontwerp geen RFID-blokkering of harde structuur vereist
De beslissing ligt uiteindelijk bij drie variabelen: volume, doelprijspunt en merkpositionering. CNC-frezen biedt ontwerpflexibiliteit en premium kwaliteit die andere methoden niet kunnen evenaren — maar het vereist zorgvuldige kostenplanning.
Prepareer je ontwerpbestanden, schat je jaarlijkse volume in en vraag offertes aan meerdere fabrikanten. Hoe completer je specificatiepakket, hoe nauwkeuriger je offertes zullen zijn.
Referenties
-
CNC Frezen Kostentrekkingsstrategieën — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Kenmerken en Frezende Eigenschappen van Aluminium 6061 — https://www.azom.com/article.aspx?ArticleID=3328
-
Uitdagingen en Oplossingen bij Titanium Frezen — https://www.mmsonline.com/articles/titanium-machining-tips
-
Injectiegieten vs. CNC Frezen Kostenvergelijking — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Anodiseren van Aluminium: Proces- en Kostendaden — https://www.pfonline.com/articles/anodizing-aluminum
-
RFID Blokkerende Materialen en Effectiviteit — https://www.sciencedirect.com/topics/engineering/rfid-shielding