12 phút đọc
CNC machining ảnh hưởng đến chi phí ví thông qua bốn kênh chính: thiết lập và lập trình máy, sử dụng vật liệu, yêu cầu hoàn thiện bề mặt, và khối lượng sản xuất. Một ví kim loại CNC thường tốn 2–5 lần chi phí sản xuất so với ví nhựa đúc tương đương ở khối lượng tương đương. Đối với người mua đang lên kế hoạch cho dòng ví kim loại tùy chỉnh, hiểu nơi tiền đó đi là sự khác biệt giữa sản phẩm có lợi nhuận và sản phẩm chết trong kho hàng.
Bài viết này phân tích từng yếu tố chi phí với các con số cụ thể, giải thích cách lựa chọn thiết kế di chuyển chỉ số giá, và cung cấp khung procurement để nhận được báo giá chính xác.
1. Các sản phẩm nào thực sự sử dụng CNC machining?
CNC machining xuất hiện trong danh mục ví nhiều hơn so với những gì nhiều người mua nhận ra. Nó không giới hạn ở thẻ nhớ titanium đắt đỏ.
Sản phẩm thông thường sử dụng CNC machining:
-
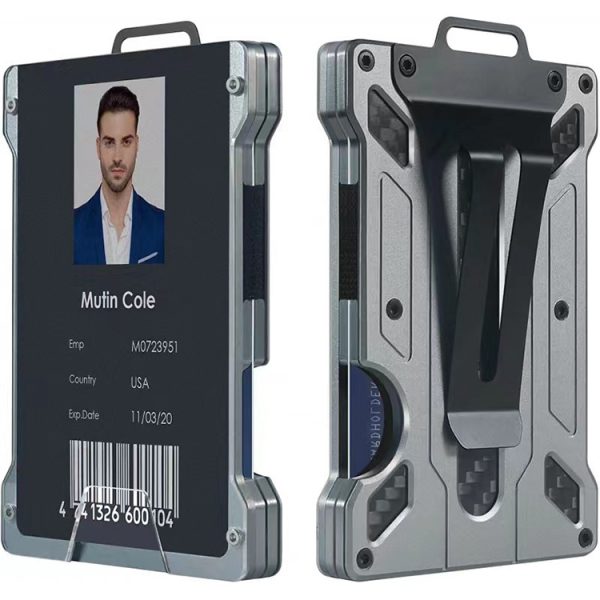
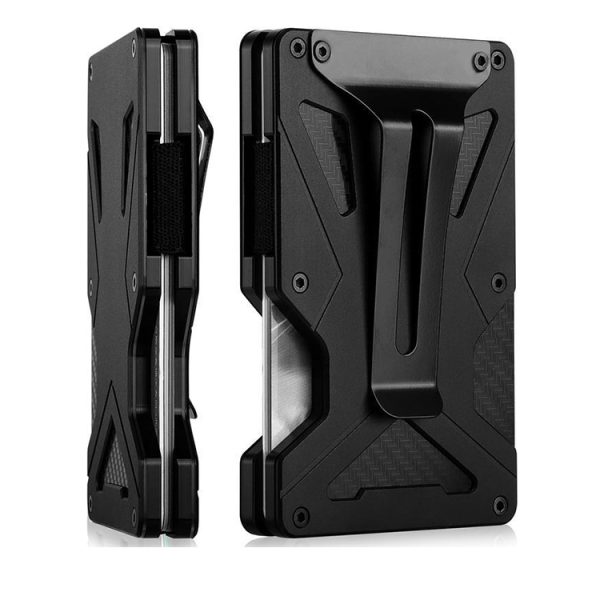
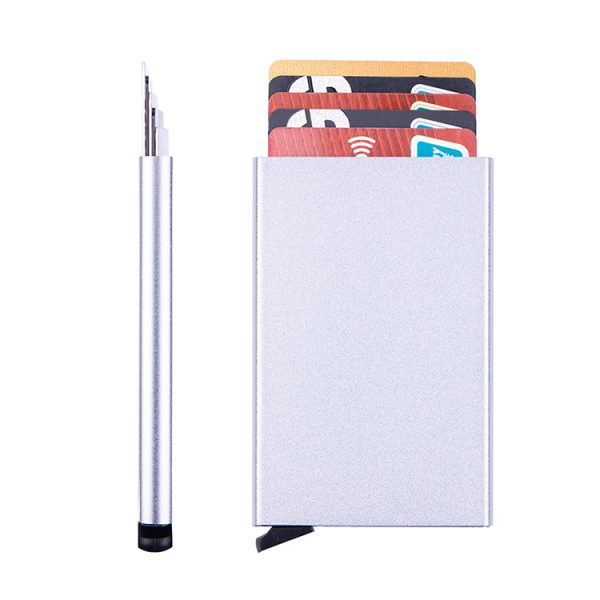
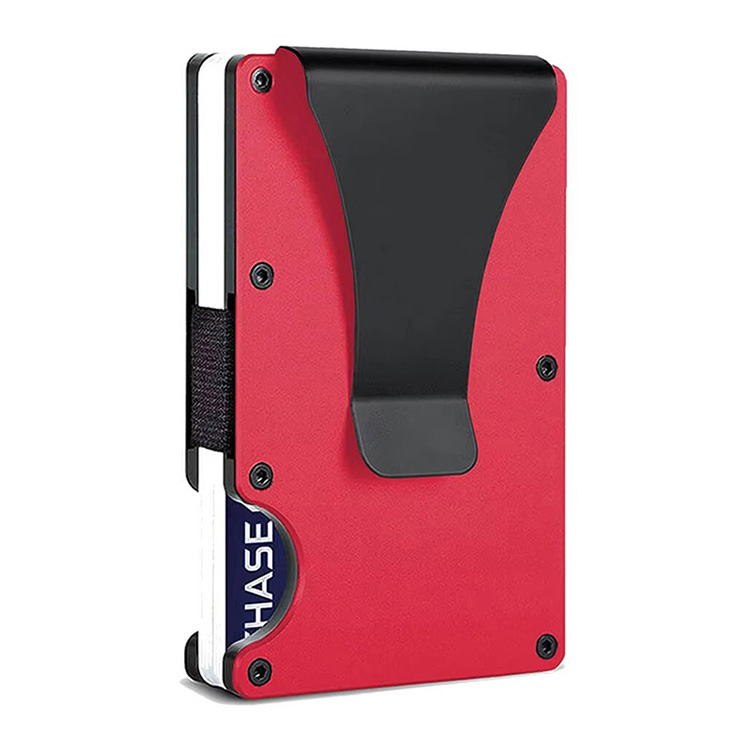
Ví nhôm — danh mục phổ biến nhất, thường là thẻ nhớ RFID với cơ chế trượt hoặc thiết kế lật
-
Ví titan — sản phẩm cao cấp được quảng cáo để giảm重量 và độ bền
-
Khóa tiền không gỉ — thường được kết hợp với khung da hoặc sợi carbon
-
Ví lai rời — thường bán kèm với ví kim loại
-
Organizer khóa — thường bán kèm với ví kim loại
Chân trời chung: các sản phẩm này cần độ chính xác, cạnh sắc hoặc độ cứng cấu trúc mà không thể cung cấp được bằng đúc nhựa hoặc may da.
2. CNC so sánh với các phương pháp sản xuất thay thế
Mỗi phương pháp sản xuất ví có cấu trúc chi phí khác nhau. Công nghệ mài CNC chiếm một vị trí cụ thể.
| Phương pháp | Chi phí công cụ | Chi phí mỗi đơn vị | Volume tối thiểu khả thi | Độ linh hoạt thiết kế |
|---|---|---|---|---|
| CNC mài | Thấp ($0–$2,000 cho các thiết bị cố định) | Trung bình – Cao | 50–100 đơn vị | Cao — không cần khuôn |
| Thrust molding | Cao ($5,000–$30,000 cho khuôn) | Thấp khi mở rộng quy mô | 3,000–5,000 đơn vị | Thấp — việc điều chỉnh khuôn rất tốn kém |
| Làm da thủ công | Thấp (hình mẫu và khuôn cắt) | Trung bình | 10–50 đơn vị | Trung bình — việc thay đổi thiết kế yêu cầu các mẫu mới |
| Casting khuôn | Trung bình ($3,000–$15,000) | Trung bình | 2,000+ đơn vị | Trung bình — yêu cầu khuôn, không chính xác bằng CNC |
Điểm khác biệt quan trọng đối với người mua: Công nghệ mài CNC không có chi phí khuôn cố định. Điều này làm cho nó trở thành phương pháp duy nhất nơi một lô thử nghiệm 200 đơn vị là hợp lý về mặt tài chính. Việc molding tại 200 đơn vị sẽ yêu cầu bù đắp một khuôn giá $15,000 cho 200 sản phẩm — thêm $75 mỗi đơn vị trước khi tính đến vật liệu và lao động.
3. Các yếu tố chi phí trực tiếp của công nghệ mài CNC trong sản xuất ví
3.1 Chọn Vật Liệu và Chi Phí Nguyên Liệu
Việc chọn vật liệu là biến số chi phí lớn nhất. Mỗi loại vật liệu có hành vi khác nhau dưới tác động của công cụ cắt.
Aluminum 6061 là động lực của ngành công nghiệp. Nó có thể gia công nhanh chóng, tạo ra bề mặt sạch sẽ và có giá khoảng 3–6 đô la mỗi kilogram dưới dạng billet. Một tấm trống làm từ nhôm thông thường nặng 80–150 gram, có nghĩa là chi phí nguyên liệu cho mỗi ví chạy từ 0.30–1.00 đô la.
Thép không gỉ (304 hoặc 316) đắt hơn và có tốc độ gia công chậm hơn. Tốc độ cắt giảm đi 40–60% so với nhôm vì vật liệu làm cứng dưới tác động của lực. Hao mòn công cụ tăng lên. Kết quả: ví làm từ thép không gỉ đắt gấp 2–3 lần để gia công so với các sản phẩm tương đương bằng nhôm.
Titanium (Grade 5 / Ti-6Al-4V) nằm ở phần cao cấp. Chi phí nguyên liệu là 30–60 đô la mỗi kilogram — gấp 10 lần nhôm. Gia công titan đòi hỏi tốc độ trục chậm hơn, công cụ đặc biệt và quản lý nhiệt độ cẩn thận. Một ví titan có thể cần 2–3 lần thời gian gia công hơn so với cùng thiết kế bằng nhôm.
Tỷ lệ thu hồi vật liệu rất quan trọng. Thiết kế ví mỏng có thể loại bỏ 60–80% của billet ban đầu. Rác thải này không phải là miễn phí — bạn phải trả cho vật liệu bạn cắt bỏ, không chỉ là vật liệu trong sản phẩm cuối cùng.
3.2 Thời Gian Máy và Chi Phí Chương Trình
Thời gian máy là động lực chi phí lớn thứ hai. Nó chia thành thiết lập và thời gian chu kỳ.
Chi phí thiết lập bao gồm chương trình đường dẫn công cụ, thiết kế và gắn cố định, và điều chỉnh công cụ. Đối với thiết kế ví đơn giản, thiết lập có thể mất 1–2 giờ. Đối với hình dạng phức tạp với độ chính xác chặt chẽ, thiết lập có thể kéo dài đến 4–6 giờ. Chi phí này là cố định cho mỗi lô — nó không nhân với số lượng.
Thời gian chu kỳ là thời gian để gia công mỗi ví cá nhân. Một ví nhôm thông thường cần 8–20 phút thời gian CNC tùy thuộc vào độ phức tạp. Thiết kế tường mỏng đòi hỏi tốc độ truyền chậm hơn để tránh biến dạng. Tường dày 1.0 mm có thể cắt với tốc độ 50–70% so với tường dày 2.0 mm.
Hao mòn công cụ thêm một chi phí ẩn. Mũi cắt carbide có giá 10–40 đô la mỗi cái. Cắt thép không gỉ hoặc titan sẽ hao mòn công cụ nhanh hơn, tăng chi phí công cụ mỗi đơn vị. Đối với nhôm, tuổi thọ công cụ dài và chi phí này rất nhỏ.
3.3 Chi phí sau xử lý và hoàn thiện
Bề mặt đã gia công thô hiếm khi là sản phẩm cuối cùng. Xử lý sau tăng thêm 15–30% vào tổng chi phí sản xuất.
Các bước hoàn thiện phổ biến:
-
Phun hạt — tạo ra một cấu trúc mờ đồng nhất, 0.50–1.50 đô la mỗi đơn vị
-
Mài/giũa — cho bề mặt chải hoặc phản chiếu, tăng thêm thời gian lao động
-
Chất kết dính anod (thuộc tính của nhôm) — tăng khả năng kháng ăn mòn và màu sắc, chi phí 1.00–3.00 đô la mỗi đơn vị tùy thuộc vào màu sắc và kích thước lô hàng
-
Lớp phủ PVD — cho thép không gỉ hoặc titan, hoàn thiện cao cấp, 2.00–5.00 đô la mỗi đơn vị
-
Cắt laser — logo hoặc số serial, 0.20–0.80 đô la mỗi đơn vị
Chất kết dính anod xứng đáng được chú ý đặc biệt. Màu đen và bạc là màu sắc tiêu chuẩn với thời gian hoàn thành nhanh chóng. Màu sắc tùy chỉnh — đặc biệt là các tông sáng hoặc nhạt — đòi hỏi chu kỳ anod hóa dài hơn và có thể có yêu cầu lô hàng tối thiểu.
3.4 Kiểm soát chất lượng và kiểm tra
Túi tiền kim loại có các yêu cầu chức năng mà các sản phẩm nhựa và da không có.
Kiểm tra độ chặt kích thước thường là ±0.05 mm cho các thành phần túi tiền. Điều này đòi hỏi thiết bị đo lường đã được điều chỉnh và các nhân viên kiểm tra được đào tạo. Kiểm tra視 giác phát hiện vết công cụ và gờ. Kiểm tra chức năng xác nhận việc chèn và rút thẻ, sự đồng nhất từ tính và hiệu suất chặn RFID.
Kiểm soát chất lượng tăng thêm 5–10% vào chi phí sản xuất. Hệ thống kiểm tra tự động giảm thiểu điều này, nhưng hầu hết các sản xuất ở mức trung bình vẫn dựa vào kiểm tra thủ công.
4. Cách lượng sản xuất thay đổi phương trình chi phí
Lượng sản xuất là yếu tố chi phí mạnh mẽ nhất trong gia công CNC.
4.1 Lượng sản xuất thấp (100–500 đơn vị)
Chi phí thiết lập và lập trình được phân bổ trên rất ít đơn vị. Chi phí thiết lập 300 đô la được phân bổ trên 150 đơn vị thêm 2.00 đô la mỗi đơn vị. Thời gian chu kỳ chi phối — mong đợi chi phí mỗi đơn vị cao hơn 30–50% so với mức trung bình.
Phạm vi này phù hợp với các lô chạy thử, chiến dịch crowdfunding và các phiên bản giới hạn. Vắng mặt chi phí khuôn mẫu làm CNC trở thành phương pháp sản xuất duy nhất khả thi ở mức lượng này.
4.2 Mức sản xuất trung bình (500–5,000 đơn vị)
Chi phí quy mô bắt đầu xuất hiện. Chi phí thiết lập được phân bổ mỏng hơn. Các nhà sản xuất có thể tối ưu hóa đường dẫn công cụ và chạy nhiều trục đồng thời. Chi phí mỗi đơn vị giảm 15–30% so với mức thấp.
Phạm vi này là điểm nóng lý tưởng cho hầu hết các nhãn hiệu ví tùy chỉnh khi ra mắt lô sản xuất đầu tiên.
4.3 Mức sản xuất cao (5,000+ đơn vị)
Chi phí mỗi đơn vị giảm thêm 20–30%. Các nhà sản xuất có thể đầu tư vào hệ thống nạp/rót tự động hoặc chuyển sang máy đa trục để có chu kỳ thời gian nhanh hơn.
Ở mức sản xuất này, một số nhà sản xuất khuyên dùng quy trình lai (hybrid) — cơ khí CNC cho các đặc điểm quan trọng kết hợp với dập hoặc đúc cho việc loại bỏ vật liệu lớn. Điều này giảm chu kỳ thời gian nhưng tăng chi phí công cụ.
Phạm vi ước tính chi phí mỗi đơn vị (cơ khí CNC, hoàn thiện, không bao bì):
| Mức sản xuất | Aluminum | Stainless Steel | Titanium |
|---|---|---|---|
| 100–500 units | $15–$25 | $30–$50 | $45–$80 |
| 500–5,000 units | $10–$18 | $22–$38 | $35–$60 |
| 5,000+ units | $8–$14 | $18–$30 | $28–$48 |
Phạm vi này giả định thiết kế ví hai phần tiêu chuẩn với anodizing hoặc bead blasting. Các thiết kế phức tạp với các bộ phận chuyển động hoặc hoàn thiện cao cấp sẽ vượt quá phạm vi này.
5. Lựa chọn thiết kế ảnh hưởng đến chi phí ví CNC
Đ決 định thiết kế trước khi bắt đầu sản xuất có ảnh hưởng chi phí lớn hơn bất kỳ cuộc thương lượng với nhà cung cấp nào.
5.1 Độ dày tường và độ phức tạp hình học
Độ dày tường đều 1.5–2.0 mm là điểm nóng của cơ khí. Tường dưới 1.0 mm yêu cầu tốc độ cắt chậm và có nguy cơ biến dạng. Hộc sâu và góc nội bộ sắc nét yêu cầu công cụ chuyên dụng hoặc các bước thêm.
Đánh giá thiết kế sản xuất (DFM) trước khi hoàn thiện có thể phát hiện những vấn đề này. Một đánh giá DFM tốt có thể giảm chi phí mỗi đơn vị từ 15–25% mà không thay đổi外观 của sản phẩm.
5.2 Số lượng các Chức năng Cắt gọt
Một ví da được cắt gọt từ một mặt chỉ cần một thiết lập. Một thiết kế yêu cầu cắt gọt cả hai mặt sẽ gấp đôi thời gian thiết lập và tăng độ phức tạp của thiết bị cố định.
Cắt gọt 5 trục loại bỏ việc lật mặt phôi bằng cách tiếp cận chi tiết làm việc từ nhiều góc độ. Điều này giảm thiểu công nhân nhưng tăng giá máy mỗi giờ — thường là $80–$150 mỗi giờ so với $50–$90 cho 3 trục.
Điểm bù lỗ phụ thuộc vào độ phức tạp của thiết kế. Các thiết kế đơn giản hơn sẽ rẻ hơn trên 3 trục. Các hình học phức tạp với các cạnh dưới hoặc các đặc điểm góc có thể rẻ hơn trên 5 trục mặc dù giá mỗi giờ cao hơn.
5.3 Đặc tả về Bề mặt Kết thúc
Bề mặt kết thúc chà xát yêu cầu mài với hướng nhất quán. Bề mặt nhám sử dụng phun hạt. Bề mặt gương yêu cầu mài tiến dần với nhiều cấp độ hạt.
Mỗi bề mặt kết thúc thêm một bước quy trình riêng biệt. Đặt ra một bề mặt kết thúc yêu cầu các bước thêm — ví dụ, mài gương ở bên ngoài và kết thúc chà xát ở bên trong — sẽ tăng chi phí.
5.4 Độ Phức tạp của Việc Tập hợp
Bolt, khớp nối, lò xo và đóng mở từ từ thêm các bộ phận và công nhân. Một ví da hai phần được giữ lại bằng bolt có 3–5 thành phần. Một ví da có cơ chế trượt có 5–8 thành phần.
Thiết kế snap-fit giảm thời gian tập hợp nhưng yêu cầu độ chặt hơn trên các bề mặt tương ứng. Điều này tăng thời gian cắt gọt và tỷ lệ phế liệu.
Đối chiếu: ít bộ phận có nghĩa là chi phí công nhân tập hợp thấp hơn nhưng độ chính xác cắt gọt cao hơn. Nhiều bộ phận có nghĩa là quá trình cắt gọt đơn giản hơn nhưng nhiều bước tập hợp hơn.
6. Chi phí ẩn và Cách Tránh chúng
Giá chào báo bạn nhận được không luôn phản ánh chi phí cuối cùng. Một số chi phí ẩn thường gây sốc cho người mua lần đầu.
6.1 Chi phí Công cụ và Thiết bị Cố định
Các thiết bị cố định tùy chỉnh cho hình dạng không đều thêm chi phí một lần. Hỏi nhà cung cấp xem chi phí thiết bị cố định có bao gồm trong giá chào báo hay được tính riêng biệt. Một số nhà cung cấp phân bổ thiết bị cố định qua lần sản xuất đầu tiên. Những người khác tính trước.
6.2 Tỷ lệ Phế liệu và Làm lại
Cắt gọt tường mỏng có tỷ lệ phế liệu cao hơn so với các phần rắn. Tỷ lệ phế liệu 5–10% là phổ biến cho các thành phần ví da. Nếu nhà cung cấp hấp thụ chi phí phế liệu, nó sẽ xuất hiện trong giá mỗi đơn vị. Nếu không, bạn có thể mong đợi một mục riêng biệt.
6.3 Vận chuyển và Logistics cho Sản phẩm Kim Loại
Túi tiền kim loại nặng 50–150 gram — nhiều hơn rất nhiều so với các sản phẩm bằng nhựa hoặc da tương đương. Phí vận chuyển quốc tế theo trọng lượng. Đối với đơn hàng nhỏ, chi phí vận chuyển có thể gần bằng chi phí sản xuất.
Vận chuyển tập trung cho đơn hàng lớn hoặc vận chuyển quốc tế với mức phí cố định giảm bớt gánh nặng này.
6.4 Chi phí Giao tiếp và Sửa đổi
Hình vẽ không rõ ràng hoặc thiếu độ chặt có thể gây ra công đoạn sửa chữa lại. Một độ chặt thiếu trên kích thước quan trọng có thể yêu cầu mài lại toàn bộ lô hàng. Cung cấp tệp 2D/3D (định dạng STEP hoặc IGES) và bảngspecification rõ ràng bao gồm cấp độ vật liệu, hoàn thiện và yêu cầu độ chặt.
7. Cách Lấy Ước Giá Chính Xác cho Túi Tiền CNC
Giá ước chính xác phụ thuộc vào thông tin bạn cung cấp. Các thông số không đầy đủ dẫn đến giá ước bị phình to (nhà cung cấp thêm biên độ rủi ro) hoặc giá ước thấp gây hiểu lầm (nhà cung cấp phát hiện chi phí thực tế sau này và đàm phán tăng lên).
7.1 Thông tin Cần Chuẩn bị Trước Khi Yêu cầu Giá ước
Một gói RFQ hoàn chỉnh bao gồm:
-
Tệp 3D CAD — định dạng STEP hoặc STL là tiêu chuẩn
-
Yêu cầu vật liệu — cấp độ hợp kim và nhiệt độ (ví dụ: nhôm 6061-T6)
-
Yêu cầu hoàn thiện bề mặt — cụ thể về màu sắc và teksture
-
Volume mục tiêu — số lượng hàng năm và theo đơn hàng
-
Yêu cầu đóng gói — đóng gói bán lẻ, đóng gói lớn hoặc cả hai
-
Yêu cầu chất lượng — mức độ AQL, chứng nhận cần thiết, báo cáo kiểm tra
7.2 Câu hỏi cần hỏi bất kỳ nhà sản xuất CNC nào
| Câu hỏi | Điều này quan trọng vì sao |
|---|---|
| Phí thiết lập tiêu chuẩn của bạn cho mỗi lô là bao nhiêu? | Phí thiết lập là chi phí cố định ảnh hưởng đến giá bán lẻ thấp |
| Tỷ lệ phế liệu của bạn cho các phần kim loại mỏng là bao nhiêu? | Tỷ lệ phế liệu cao làm tăng chi phí đơn vị |
| Có cung cấp dịch vụ hoàn thiện trong nhà không? | Hoàn thiện bên ngoài thêm thời gian và chi phí phối hợp |
| Thời gian hoàn thành mẫu so với sản xuất của bạn là bao lâu? | Tốc độ mẫu ảnh hưởng đến lịch trình phát triển sản phẩm |
| Bạn có thể duy trì độ chặt nào một cách nhất quán? | Độ chặt chặt hơn làm tăng thời gian và chi phí gia công |
| Có cung cấp phản hồi DFM trước khi báo giá không? | Các điều chỉnh thiết kế sớm giảm chi phí cuối cùng |
7.3 Các dấu hiệu cảnh báo cần chú ý
-
Giá báo giá thấp hơn mức trung bình của thị trường thường chỉ ra các chi phí ẩn hoặc tiêu chuẩn chất lượng thấp hơn
-
Nhà cung cấp không sẵn lòng cung cấp phản hồi DFM có thể thiếu chuyên môn kỹ thuật
-
Không có quy trình kiểm soát chất lượng được ghi lại có nghĩa là kết quả không nhất quán
-
Các phản hồi mờ nhạt về tỷ lệ phế liệu có thể cho thấy họ chưa theo dõi chỉ số này
8. Đây Là Cách Chúng Tôi Đảm Bảo Đạt Các Tiêu Chuẩn Này Trong Thực Tế
Hệ thống chi phí trên không phải là lý thuyết. Là một nhà sản xuất với 14 năm kinh nghiệm trong việc sản xuất túi tiền kim loại và túi tiền lai, chúng tôi áp dụng cùng những tính toán này khi báo giá mỗi dự án.
Công suất gia công CNC trong nhà của chúng tôi có nghĩa là thời gian thiết lập, chi phí công cụ và tỷ lệ phế liệu được kiểm soát dưới một mái nhà. Không có sự tăng giá từ trung gian từ các đối tác gia công bên ngoài. Khi chúng tôi báo giá túi tiền kim loại, giá cả phản ánh thời gian máy thực tế, hiệu suất vật liệu và lao động hoàn thiện — không phải là biên lợi nhuận từ nhiều nhà cung cấp.
Chúng tôi cung cấp phản hồi DFM trong vòng 24 giờ sau khi nhận được tệp thiết kế. Đánh giá này bao gồm độ dày tường, yêu cầu độ chặt và lựa chọn vật liệu — đặc biệt là để giảm chi phí mỗi đơn vị trước khi bắt đầu sản xuất. Khách hàng gửi cho chúng tôi thiết kế với tường dày 0.8 mm sẽ nhận được lời khuyên điều chỉnh lên 1.2 mm nếu chức năng cho phép. Chỉ sự điều chỉnh này một mình có thể giảm thời gian gia công bằng 20–30%.
Khả năng sản xuất hàng tháng của chúng tôi là 300,000+ đơn vị cho phép mở rộng từ các lô thử nghiệm 200 đơn vị đến khối lượng sản xuất đầy đủ 10,000+ đơn vị. Thời gian chu kỳ CNC được tối ưu hóa cho mỗi cấp độ khối lượng, và đường dây hoàn thiện của chúng tôi xử lý anodizing, bead blasting và laser engraving trong nhà.
Đối với các dự án OEM và ODM, chúng tôi quản lý việc tìm nguồn vật liệu, gia công CNC, hoàn thiện bề mặt và lắp ráp như một cấu trúc chi phí có trách nhiệm. Một đối tác, một báo giá, một lịch trình giao hàng.
Nếu bạn đang đánh giá việc gia công CNC cho dự án túi tiền kim loại hoặc thẻ lai, chúng tôi có thể cung cấp phân tích chi phí rõ ràng dựa trên thiết kế và khối lượng cụ thể của bạn. Liên hệ với Đội Ngũ Của Chúng Tôi với tệp CAD và số lượng mục tiêu của bạn.
9.
Câu Hỏi Thường Gặp
Material nào tốt nhất cho túi tiền được gia công CNC?
Aluminum 6061 là lựa chọn cân bằng nhất cho chi phí và độ bền. Nó gia công nhanh chóng, anodizing tốt và nhẹ hơn thép không gỉ. Titanium cung cấp tỷ lệ cường độ đến trọng lượng tốt nhất nhưng chi phí vật liệu và thời gian gia công cao gấp 5–10 lần. Thép không gỉ cung cấp độ bền tối đa nhưng thêm trọng lượng và độ khó gia công đáng kể.
Chi phí bán buôn của một ví da kim loại tốt phải bằng bao nhiêu?
Giá bán buôn thông thường dao động từ 40–120 USD tùy thuộc vào vật liệu, hoàn thiện và vị trí thương hiệu. Chi phí sản xuất thường chiếm 15–30% giá bán buôn. Một ví bán buôn với giá 80 USD nên có chi phí sản xuất khoảng 12–24 USD, để có không gian cho phân phối, tiếp thị và lợi nhuận bán buôn.
Đơn hàng tối thiểu cho ví CNC tùy chỉnh là bao nhiêu?
Do không cần mẫu, các nhà sản xuất CNC có thể chấp nhận đơn hàng từ 100–500 đơn vị. Đơn hàng tối thiểu thấp hơn có thể có chi phí đơn vị cao hơn. Việc không cần phân bổ chi phí công cụ làm CNC trở thành phương pháp sản xuất duy nhất khả thi cho ví tùy chỉnh nhỏ lẻ.
Thời gian gia công CNC cho một ví là bao lâu?
原型通常需要 3–7 ngày tùy thuộc vào độ phức tạp của thiết kế và vật liệu. Các đợt sản xuất kéo dài từ 2–4 tuần cho số lượng lên đến 5.000 đơn vị, bao gồm hoàn thiện và lắp ráp. Số lượng lớn hơn sẽ kéo dài thời gian tương ứng.
6 điều bạn không nên mang trong ví da kim loại?
Chip RFID từ chìa khóa khách sạn và thẻ truy cập bị chặn bởi vỏ kim loại. Thẻ vân磁性 có thể bị mất từ dần theo thời gian. Tiền xu có thể làm xước bề mặt trong. Hóa đơn dày tạo áp lực lên khớp hoặc cơ chế đóng mở. Chìa khóa dự phòng có thể làm xước bề mặt kim loại. Hơn 8–10 thẻ tạo áp lực lên cơ chế đóng và làm ví dày hơn.
Ví CNC có thể bao gồm chức năng chặn RFID không?
Aluminum và stainless steel tự nhiên chặn các tín hiệu RFID ở tần số 13.56 MHz — tần số được sử dụng bởi hầu hết các thẻ thanh toán không tiếp xúc. Titanium ít hiệu quả hơn trong việc chặn RFID và có thể cần thêm lớp bảo vệ để đảm bảo hiệu suất đáng tin cậy.
10. Làm quyết định chọn nguồn cung cấp
Chọn công nghệ gia công CNC nếu:
-
Lượng đơn hàng của bạn dưới 3.000 đơn vị và chi phí khuôn không thể hợp lý
-
Thiết kế của bạn yêu cầu độ chặt chẽ hoặc hình học phức tạp
-
Thương hiệu của bạn định vị xung quanh các vật liệu cao cấp như nhôm hoặc titan
-
Bạn cần迭代 thiết kế nhanh chóng mà không có chi phí sửa đổi khuôn
Chọn công nghệ đúc nếu:
-
Lượng đơn hàng của bạn vượt quá 5.000 đơn vị và bạn có vốn đầu tư cho khuôn
-
Thiết kế của bạn đơn giản và không yêu cầu tính chất kim loại
-
Điểm giá mục tiêu của bạn không thể hỗ trợ chi phí sản xuất kim loại
-
Bạn tự tin rằng thiết kế sẽ không thay đổi đáng kể
Chọn cấu trúc da nếu:
-
Thương hiệu của bạn nhấn mạnh kỹ nghệ truyền thống
-
Điểm giá mục tiêu của bạn dưới $30 bán lẻ
-
Thiết kế của bạn không yêu cầu chặn RFID hoặc cấu trúc cứng
Quyết định cuối cùng dựa trên ba yếu tố: lượng, điểm giá mục tiêu và vị trí thương hiệu. Công nghệ gia công CNC cung cấp sự linh hoạt trong thiết kế và chất lượng cao cấp mà các phương pháp khác không thể so sánh — nhưng nó đòi hỏi kế hoạch chi phí cẩn thận.
Chuẩn bị tệp thiết kế của bạn, ước tính lượng đơn hàng hàng năm, và yêu cầu báo giá từ nhiều nhà sản xuất. Gói thông số kỹ thuật của bạn càng hoàn chỉnh, báo giá của bạn sẽ càng chính xác.
Tham khảo
-
Chiến lược Giảm Chi phí CNC Phay CNC — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Đặc tính Chất liệu Nhôm 6061 và Tính Chất Phay — https://www.azom.com/article.aspx?ArticleID=3328
-
Thách thức và Giải pháp Phay Titan — https://www.mmsonline.com/articles/titanium-machining-tips
-
So sánh Chi phí Phay CNC và Đúc ép — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Chuẩn hóa Nhôm: Lưu ý về Quy trình và Chi phí — https://www.pfonline.com/articles/anodizing-aluminum
-
Chất liệu Chặn RFID và Hiệu quả — https://www.sciencedirect.com/topics/engineering/rfid-shielding