12分読了
金属的钱包の見積もりを開いた購入者が、レザーのものよりも3倍高い金額を見て、まず思いつくのは供給者が利益を増やしていると仮定します。その仮定は通常間違っています。コストの差は、金属の固体ブロックから材料を取り除く物理的なプロセスに組み込まれています。このプロセスは、レザーを切ったりプラスチックを注入したりするプロセスとは全く異なります。
CNC加工は、ウォレットのコストに以下の4つの主要なチャネルを通じて影響を与えます:機械のセットアップとプログラミング、材料の利用効率、表面仕上げの要件、生産量。CNC加工の金属ウォレットは、同等の量のインジェクション成型のプラスチックウォレットよりも製造コストが2~5倍高いです。カスタム金属ウォレットラインを計画している購入者にとって、そのお金がどこに行っているかを理解することは、利益のある製品と在庫に埋もれる製品の違いです。
この記事では、各コスト要因を具体的な数字で説明し、デザインの選択が価格にどのように影響するかを説明し、正確な見積もりを得るための調達フレームワークを提供します。
1. どの製品が実際にCNC加工を使用していますか?
CNC加工は、購入者が思っているよりもウォレットカテゴリによく見られます。高価なチタニウムカードホルダーに限定されていません。
CNC加工を使用する一般的な製品:
-
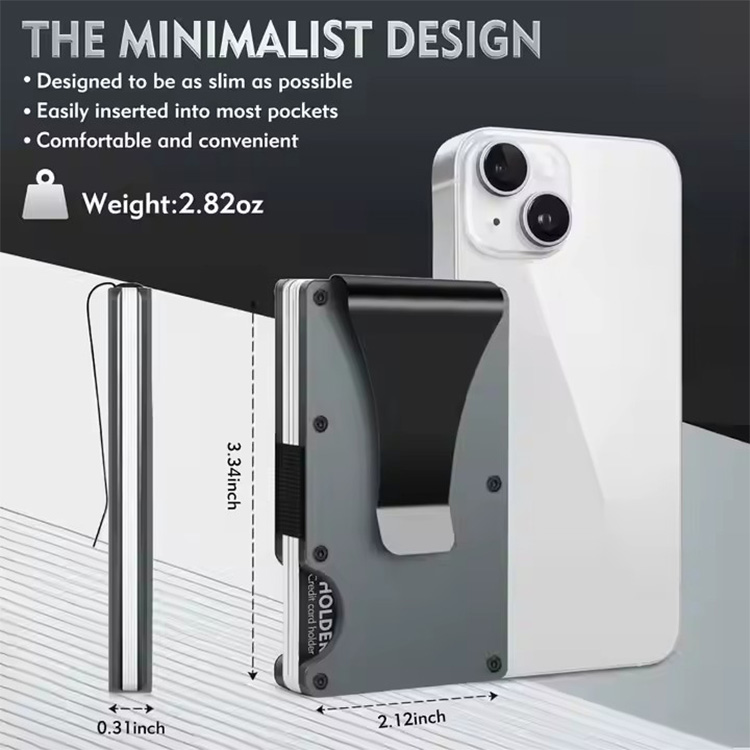
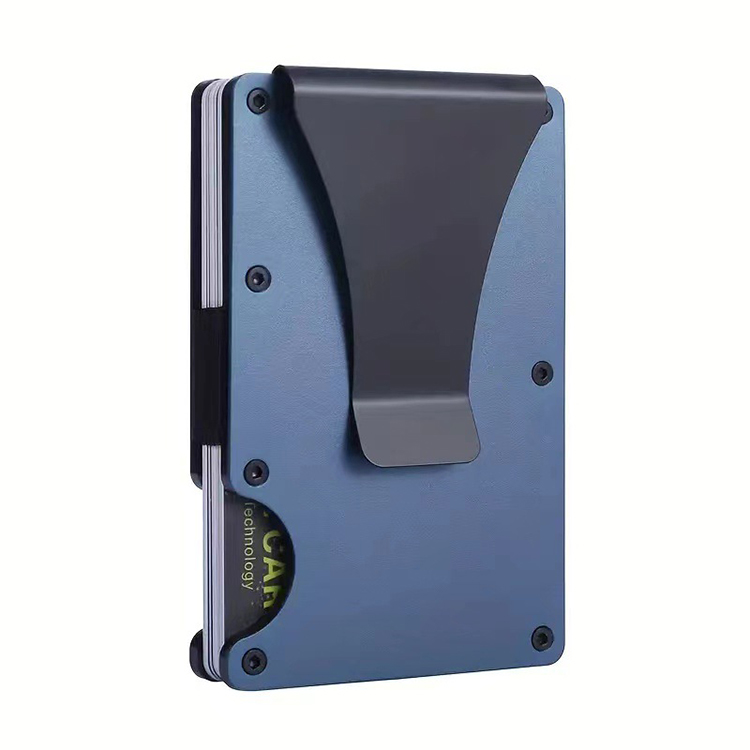
アルミニウムウォレット — 最も一般的なカテゴリーであり、通常はRFIDをブロックするスライド機構やフリップデザインのカードホルダー
-
チタニウムウォレット — 重さの軽減と耐久性を宣伝するプレミアム製品
-
ステンレス鋼のお金夹 — 時折レザーやカーボンファイバーのインサートと組み合わせて販売
-
ハイブリッドウォレット — CNC加工の金属フレームとレザー、布、またはエラストマー製のカードスロットを組み合わせた製品
-
キーオーガナイザー — 時折金属ウォレットのコンパニオン製品として販売
共通のテーマ:これらの製品は、プラスチックの成形やレザーの縫製では提供できない精度の許容範囲、鋭いエッジ、または構造的な剛性が必要です。
2. CNC製造と代替製造方法の比較
ウォレットの製造方法ごとに異なるコスト構造があります。CNC加工は特定のニッチに位置しています。
| 方法 | ツールコスト | 単位コスト | 最低実行可能量 | デザイン柔軟性 |
|---|---|---|---|---|
| CNC加工 | 低い(金型:$0~$2,000) | 中~高 | 50~100個 | 高い — 金型は必要なし |
| インジェクション成形 | 高い(金型:$5,000~$30,000) | スケールによる低い | 3,000~5,000個 | 低い — 金型の変更は高価 |
| レザー製作 | 低い(パターンおよびカットディスク) | 中 | 10~50個 | 中 — デザイン変更は新しいパターンが必要 |
| ダイキャスト | 中($3,000~$15,000) | 中 | 2,000個以上 | 中 — 金型が必要、CNCより精度が低い |
購入者にとっての重要な区別点:CNC加工には専用の金型コストがかかりません。これにより、200個の試作生産が財務的に合理的な唯一の方法となります。200個のインジェクション成形では、$15,000の金型を200個に均等に分ける必要があり、材料と労働費に加えて、単位あたり$75の追加コストが発生します。
3. ワレット生産におけるCNC製造の直接コスト要因
3.1 材料選択と原材料コスト
材料の選択は最大の単一のコスト変数です。各材料はカッティングツールの下で異なる行動をします。
アルミ6061は業界の主力です。迅速に機械加工ができ、きれいな表面が作り出され、ブロック形態で1キログラムあたり約3~6ドルのコストです。典型的なアルミウォレットのブロックは80~150グラムで、そのため原材料コストはウォレットあたり0.30~1.00ドルです。
ステンレス鋼(304または316)は高価で機械加工が遅いです。材料が硬くなるため、アルミよりも40~60%のカッティング速度が低下します。ツールの摩耗が増加します。結果として、ステンレス鋼ウォレットはアルミの同等品よりも機械加工コストが2~3倍高くなります。
チタン(グレード5 / Ti-6Al-4V)はプレミアムエンドに位置しています。原材料コストは1キログラムあたり30~60ドルで、アルミの10倍です。チタンの機械加工にはスピンドル速度が遅くなり、特別なツールが必要であり、慎重な熱管理が必要です。チタンウォレットはアルミの同じデザインよりも2~3倍長く加工時間がかかります。
材料の収率率が重要です。薄いウォレットデザインでは、元のブロックの60~80%が取り除かれることがあります。この廃棄物は無料ではありません – 切り取った材料に対してだけでなく、最終製品に入っている材料に対しても支払います。
3.2 機械加工時間とプログラミングコスト
機械加工時間は2番目に大きなコスト要因です。これはセットアップ時間とサイクル時間に分かれます。
セットアップコストには、ツールパスのプログラミング、アタッチメントの設計と取り付け、ツールの調整が含まれます。シンプルなウォレットデザインの場合、セットアップは1~2時間かかります。複雑な形状で狭い許容範囲の場合、セットアップは4~6時間に達することがあります。このコストはバッチごとに固定されています – 量に応じて増加しません。
サイクル時間は各個々のウォレットを機械加工する時間です。典型的なアルミウォレットは複雑さに応じてCNC時間が8~20分です。薄壁設計では変形を防ぐために遅い給油速度が必要で、1.0 mmの壁厚は2.0 mmの壁厚の50~70%の速度でカットされます。
ツールの摩耗は隠されたコストを加えます。カーボンエンドミルはそれぞれ10~40ドルです。ステンレスやチタンのカットではツールの摩耗が速くなり、単位あたりのツールコストが増加します。アルミの場合、ツールの寿命が長く、このコストは最小限です。
3.3 後工程と仕上げコスト
機械加工の原材料表面はほとんどが最終製品ではありません。後工程は総生産コストに15~30%を追加します。
一般的な仕上げ工程:
-
ボールバースト加工 — 均一なマットテクスチャーを作り出し、単位あたり$0.50~$1.50
-
研磨/磨き上げ — ブラッシュドまたはミラー仕上げ用、労働時間が追加されます
-
アノダイジング(アルミニウム)— 腐食抵抗性と色を追加し、色とバッチサイズに応じて単位あたり$1.00~$3.00
-
PVDコート — ステンレス鋼やチタニウム用、プレミアム仕上げ、単位あたり$2.00~$5.00
-
レーザー彫刻 — ロゴやシリアル番号、単位あたり$0.20~$0.80
アノダイジングは特別な注意が必要です。ブラックとシルバーは標準色で迅速な対応が可能です。カスタムカラーは特に明るい色やパステルカラーの場合、長いアノダイジングサイクルが必要で、最小バッチ要件がある場合があります。
3.4 質量管理と検査
金属財布にはプラスチックやレザー製品にはない機能要件があります。
ウォレット部品の寸法公差チェックは通常±0.05mmで行われます。これは計測機器の調整と訓練された検査員が必要です。視覚検査ではツールマークや飛び釘を捉えます。機能テストではカードの挿入と取り出し、磁石の調整、RFID遮断性能を確認します。
质量管理は生産コストに5~10%を追加します。自動検査システムはこれを減らしますが、中間規模の生産ではほとんどが手動検査に依存しています。
4. 産業規模がコストの方程式に与える影響
量はCNC加工における最も強力なコストリバーです。
4.1 低量生産(100~500単位)
セットアップとプログラミングコストは非常に少ない単位に分散されます。150単位にわたる300ドルのセットアップコストは、単位あたり$2.00を追加します。サイクル時間が支配的で、中間規模よりも単位あたりのコストが30~50%高いと期待してください。
この範囲は試作生産、クラウドファンディングキャンペーン、限定版に適しています。金型コストのないため、この量ではCNCが唯一の実現可能な製造方法です。
4.2 中規模生産(500~5,000個)
スケールの経済性が現れ始めます。セットアップコストが薄まります。製造業者はツールパスを最適化し、複数のスプールを同時に動かすことができます。低規模と比較して、単位コストが15~30%低下します。
この範囲は、初めての生産ロットを開始するほとんどのカスタムウォレットブランドにとってのベストスポットです。
4.3 高規模生産(5,000個以上)
単位コストがさらに20~30%低下します。製造業者は自動化されたロード/アンロードシステムへの投資や、サイクル時間を短縮するためのマルチ軸機械への移行を考慮するかもしれません。
この量では、一部の製造業者はハイブリッドプロセスを推奨します — 重要な機能にはCNC加工を組み合わせ、大量の材料を取り除くためのプレス成形や鍛造を使用します。これによりサイクル時間が短縮されますが、ツールコストが増加します。
推定単位コスト範囲(CNC加工、仕上がり済み、パッケージなし):
| 量 | アルミニウム | ステンレス鋼 | チタン |
|---|---|---|---|
| 100~500個 | $15~$25 | $30~$50 | $45~$80 |
| 500~5,000個 | $10~$18 | $22~$38 | $35~$60 |
| 5,000個以上 | $8~$14 | $18~$30 | $28~$48 |
これらの範囲は、標準の2ピースウォレットデザイン(アノダイジングまたはビーズブラスト)を前提としています。動きのある部分やプレミアム仕上がりの複雑なデザインは、これらの範囲を超えます。
5. CNCウォレットのコストを高めたり低めたりするデザイン選択
生産開始前に下されたデザイン決定は、サプライヤーとのどんな交渉よりも大きなコスト影響を与えます。
5.1 壁厚と幾何学的複雑さ
1.5~2.0 mmの均一な壁厚が加工のベストスポットです。1.0 mm未満の壁は、遅いカット速度が必要で変形のリスクがあります。深いポケットや鋭い内部角は、特別なツールや追加の作業が必要です。
最終決定前にデザインのための可製作性(DFM)レビューを行うことで、これらの問題を発見できます。良いDFMレビューは、製品の外観を変更せずに単位コストを15~25%削減できます。
5.2 加工工程数
片側から加工された財布は1セットアップが必要です。両側に加工が必要なデザインはセットアップ時間が倍になり、固定具の複雑さが増します。
五軸加工は、多角度から作業物に近づくことで部品の反転を省略します。これにより労働時間が短縮されますが、機械の時間単価は増えます – 3軸の場合の50~90ドルに対し、通常は80~150ドルです。
原価回収点はデザインの複雑さに依存します。シンプルなデザインは3軸で安くなります。内側や角度のある複雑な形状は、時間単価が高いにもかかわらず、5軸で安くなる場合があります。
5.3 表面仕上仕様
ブラッシュ仕上は一定の方向でサandingが必要です。マット仕上はボールバlastingを使用します。ミラー仕上は多段階の研磨で進行します。
各仕上がりは独自の工程を追加します。外部にミラー仕上、内部にブラッシュ仕上がりなどの追加工程が必要な仕上がりを指定すると、コストが増加します。
5.4 装合複雑度
ボルト、ヒンジ、スプリング、磁気閉じ具が部品と労働を追加します。ボルトで固定された2ピースの財布には3~5つのコンポーネントがあります。スライド機構を持つ財布には5~8つのコンポーネントがあります。
スナップフィットデザインは装合時間を短縮しますが、接合面の公差が厳しくなります。これにより加工時間と不良率が増加します。
トレードオフ:部品が少ないことで装合労働が低くなりますが、加工精度が高くなります。部品が多いことで加工が簡単になりますが、装合工程が増えます。
6. 隠されたコストとそれを避ける方法
受け取る見積もりは必ずしも最終的な着地コストを反映していません。初めての購入者を驚かせる一般的な隠されたコストがいくつかあります。
6.1 ツールと固定具コスト
不規則な形状のためのカスタム固定具は一時的なコストがかかります。固定具コストが見積もりに含まれているか、別途請求されるかをサプライヤーに尋ねてください。一部のサプライヤーは最初の生産ロットに固定具コストを償却します。他のサプライヤーは事前に請求します。
6.2 不良率と再加工率
薄壁加工は固体部品よりも高い不良率があります。財布部品の場合、5~10%の不良率が一般的です。サプライヤーが不良コストを吸収する場合、それは単価に反映されます。吸収しない場合、別途項目として請求されます。
6.3 メタル製品の輸送と物流
メタルウォレットは50〜150グラムで、プラスチックやレザーの同等品よりもずっと重いです。国際輸送料金は重量に応じて変動します。小さな注文では、輸送コストが生産コストに近づくこともあります。
大量注文や定額国際輸送の統合輸送でこの負担を軽減します。
6.4 沟通と修正コスト
不明な図面や欠けている許容範囲が再作業の原因となります。重要な寸法の欠けている許容範囲は、全体のバッチを再加工する必要があるかもしれません。2D/3Dファイル(STEPまたはIGES形式)と、素材グレード、仕上がり、許容範囲の要求事項をカバーする明確な仕様シートを提供してください。
7.正確なCNCウォレットコスト見積もりをどうやって得るか
正確な見積もりは、提供する情報に依存します。不十分な仕様は、見積もりの過大化(供給者がリスクマージンを追加)または誤解を招く低い見積もり(供給者が実際のコストを後に発見し、上昇交渉を行う)につながる可能性があります。
7.1見積もりを依頼する前に準備すべき情報
完全なRFQパッケージには次のものが含まれます:
-
3D CADファイル — STEPまたはSTL形式が標準です
-
素材仕様 —合金グレードと硬さ(例:6061-T6アルミニウム)
-
表面仕上がり要求 —色やテクスチャについて具体的に記載してください
-
目標数量 —年間および注文ごとの数量
-
パッケージ要求 —小売パッケージ、大量パッケージ、またはその両方
-
品質要求 —AQLレベル、必要な認証、検査報告書
7.2 CNC製造業者に尋ねるべき質問
| 質問 | なぜ重要か |
|---|---|
| 各バッチあたりの標準的なセットアップ料はいくらですか? | セットアップ料は固定費であり、低量生産の価格に影響を与えます |
| 薄壁金属部品の不良率はどのくらいですか? | 高い不良率は単価コストを増やします |
| 内製の仕上がりをご提供されていますか? | 外部の仕上がりは納期と調整コストを増やします |
| プロトタイプと生産の納期はどのくらいですか? | プロトタイプのスピードが製品開発のスケジュールに影響を与えます |
| 一貫してどの許容範囲を保持できますか? | 狭い許容範囲は加工時間とコストを増やします |
| 見積もり前にDFMフィードバックを提供できますか? | 早期の設計調整は最終コストを削減します |
7.3 注意すべきアラートシグナル
-
市場平均よりも大幅に低い見積もりは、隠された料金や低い品質基準を示すことがあります
-
DFMフィードバックを提供しようとしない供給元は、エンジニアリングの専門知識に欠ける可能性があります
-
文書化された品質管理プロセスがなく、出力が一貫しません
-
不良率に関する曖昧な回答は、この指標を追跡していないことを示唆するかもしれません
8. 実際にこれらの基準をどのように満たしているか
上記のコストフレームは理論的なものではありません。金属およびハイブリッドウォレット生産の14年間の経験を持つ製造業者として、私たちは各プロジェクトの見積もりにこれらの同じ計算を適用しています。
私たちの屋内CNC加工能力により、セットアップ時間、工具コスト、廃棄率が一箇所で管理されます。外部の機械加工パートナーからの間取り手数料はありません。金属ウォレットの見積もりを行う際、価格は実際の機械時間、材料収率、仕上げ労働費を反映しており、複数の販売業者からのマージン積み重ねではありません。
デザインファイルを受け取ってから24時間以内にDFMフィードバックを提供します。このレビューは壁厚、公差要件、材料選択をカバーしており、生産開始前に単位あたりのコストを削減するためのものです。壁厚が0.8 mmのデザインを送信する購入者は、機能が許す場合には1.2 mmに調整することを推奨されます。この調整だけで加工時間を20~30%削減できます。
私たちの月間生産能力は30万個を超えており、200個の試作生産から10,000個以上のフルプロダクションボリュームまで拡大できます。CNCサイクルタイムは各ボリュームレベルごとに最適化されており、仕上げラインはアノダイジング、ボールバlasting、レーザーエッチングを屋内で行います。
OEMおよびODMプロジェクトでは、私たちは材料調達、CNC加工、表面仕上げ、組み立てを一貫したコスト構造として管理します。一つのパートナー、一つの見積もり、一つの納期スケジュール。
金属ウォレットやハイブリッドカードホルダープロジェクトでCNC加工を評価している場合、特定のデザインとボリュームに基づいた透明なコスト分解を提供できます。チームに連絡してCADファイルと目標数量をお知らせください。
9.
よくある質問
CNC加工のウォレットに最適な材料は何ですか?
アルミニウム6061はコストと耐久性のバランスが取れた最適な選択です。加工が速く、アノダイズがよく、ステンレス鋼よりも軽いです。チタニウムは強度と重量比が最も優れており、材料と加工時間のコストは5~10倍高くなりますが、ステンレス鋼は最大の耐久性を提供し、大きな重量と加工困難を加えます。
素敵な金属財布の販売価格はいくらくらいが適切でしょうか?
一般的な販売価格は素材、仕上がり、ブランドのポジショニングによって40~120ドルの範囲です。製造コストは販売価格の15~30%程度です。80ドルで販売されている財布には、約12~24ドルの製造コストがかかっており、流通、マーケティング、小売利益の余地があります。
カスタムCNC財布の最低注文数量はいくつですか?
金型が必要ないため、CNC製造業者は100~500ユニットの注文を受け入れることができます。単価が高い場合、より低い最低注文数量が可能です。ツールの償却が不要であるため、CNCは小ロットのカスタム財布に適した唯一の製造方法です。
CNC加工で財布にどれくらいの時間がかかりますか?
プロトタイプはデザインの複雑さや素材によって3~7日かかります。生産ロットは5,000ユニットまでで、仕上げと組み立てを含め2~4週間かかります。より大きなロットでは、時間が比例して延びます。
金属財布に持ってはいけない6つのものは何ですか?
ホテルの鍵やアクセスカードのRFIDチップは金属のケースによって遮断されます。磁気ストライプカードは時間が経つと磁化が失われます。貨幣は内側の表面に傷を付けることがあります。詰め込まれたレシートはヒンジや閉じる機構に圧力をかけます。スペアキーは金属の内側を傷つけます。8~10枚以上のカードは閉じる部分にストレスをかけ、財布が大きくなります。
CNC財布にはRFID遮断が可能ですか?
アルミニウムやステンレス鋼は自然に13.56MHzのRFID信号を遮断します – 大多数の非接触式決済カードで使用される周波数です。チタニウムはRFIDの遮断効果が低く、信頼性のある性能を得るために追加の保護層が必要になることがあります。
10. 調達決定の作成
CNC加工を選ぶ場合:
-
ご注文数量が3,000ユニット未満で、金型コストが正当化できない場合
-
デザインが厳密な公差や複雑な形状を必要とする場合
-
ブランドがアルミやチタニウムなどの高級素材に位置する場合
-
金型変更コストなしで迅速なデザイン修正が必要な場合
インジェクション成形を選ぶ場合:
-
ご注文数量が5,000ユニットを超え、金型投資資金がある場合
-
デザインがシンプルで金属の特性が必要ない場合
-
ターゲット価格ポイントが金属生産コストをサポートできない場合
-
デザインが大幅に変更されないと自信がある場合
レザー構造を選ぶ場合:
-
ブランドが伝統的な職人技を強調する場合
-
ターゲット価格ポイントが30ドル以下の場合
-
デザインがRFIDブロッキングや剛性構造を必要としない場合
最終的な決定は、以下の3つの変数に依存します:数量、ターゲット価格ポイント、ブランドのポジショニング。CNC加工は、他の方法では提供できないデザインの柔軟性と高品質を提供しますが、慎重なコスト計画が必要です。
デザインファイルを準備し、年間数量を推定し、複数の製造業者から見積もりを依頼してください。仕様パッケージがより完全であればあるほど、見積もりがより正確になります。
参考文献
-
CNC加工コスト削減戦略 — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
アルミ6061素材の特性と加工特性 — https://www.azom.com/article.aspx?ArticleID=3328
-
チタン加工の課題と解決策 — https://www.mmsonline.com/articles/titanium-machining-tips
-
注塑成型対CNC加工のコスト比較 — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
アルミのアノダイジング:プロセスとコストの考慮 — https://www.pfonline.com/articles/anodizing-aluminum
-
RFID遮蔽素材と効果 — https://www.sciencedirect.com/topics/engineering/rfid-shielding