12 min de lecture
Lorsqu’un acheteur ouvre une demande de devis pour un porte-monnaie en métal et voit un nombre trois fois supérieur à celui d’un équivalent en cuir, le premier instinct est de penser que le fournisseur gonfle ses marges. Cette hypothèse est généralement erronée. La différence de coût est intégrée dans la physique de l’élimination de matière d’un bloc solide de métal — un processus qui ne ressemble en rien à la découpe du cuir ou à l’injection de plastique.
La mécanique CNC affecte le coût du porte-monnaie par quatre canaux principaux : l’installation et la programmation de la machine, l’utilisation des matériaux, les besoins de finition de surface et le volume de production. Un porte-monnaie en métal usiné CNC coûte généralement 2–5 fois plus cher à produire qu’un porte-monnaie en plastique moulé par injection à volumes équivalents. Pour un acheteur qui prévoit de créer une ligne de porte-monnaie en métal personnalisé, comprendre où va cet argent fait la différence entre un produit rentable et un qui meurt en stock.
Cet article décompose chaque facteur de coût avec des chiffres spécifiques, explique comment les choix de conception déplacent l’aiguille des prix et fournit un cadre d’achat pour obtenir des devis précis.
1. Quels Produits Utilisent Réellement la Mécanique CNC?
La mécanique CNC apparaît dans la catégorie des porte-monnaie plus souvent que la plupart des acheteurs ne le réalisent. Elle n’est pas limitée aux porte-cartes en titane coûteux.
Produits typiques qui utilisent la mécanique CNC :
-
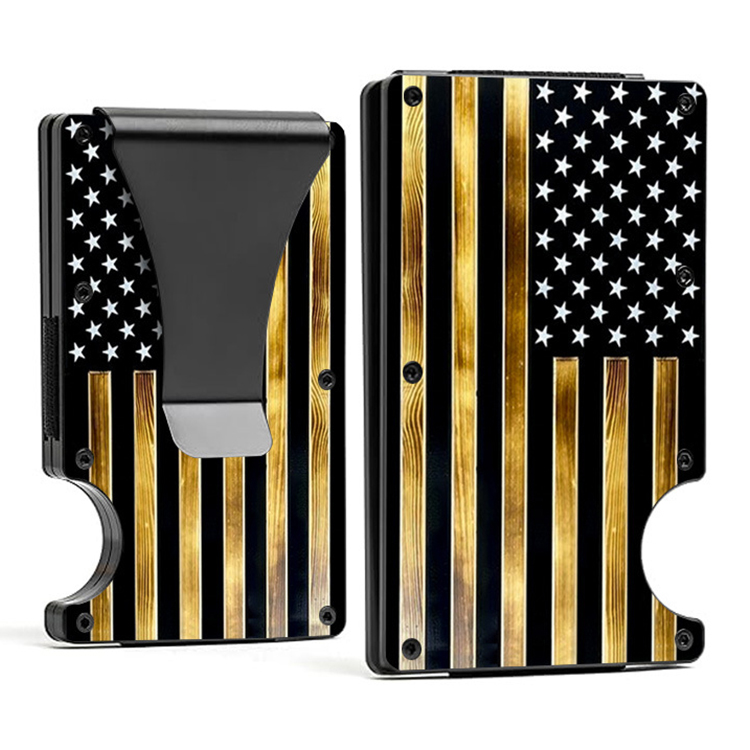
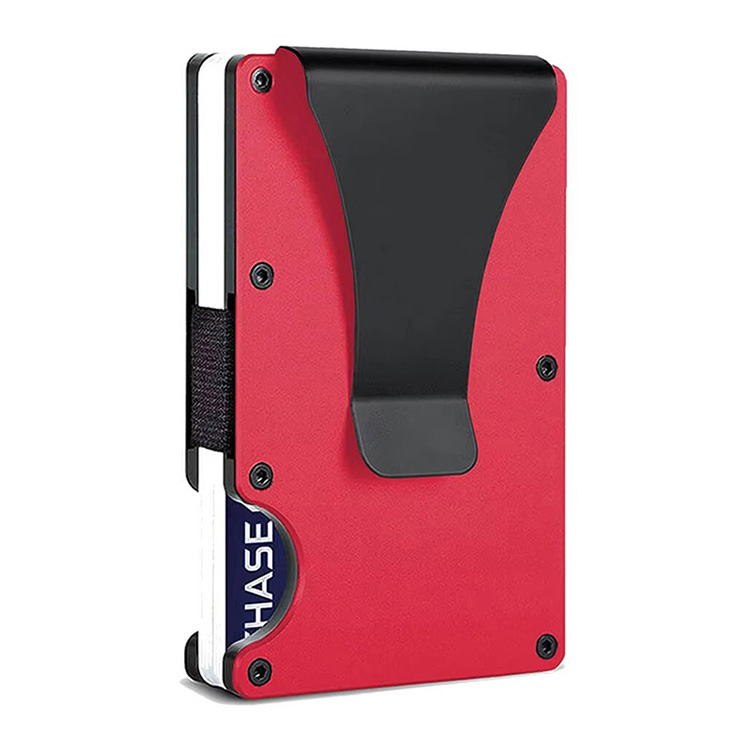
Porte-monnaie en aluminium — la catégorie la plus courante, généralement des porte-cartes RFID bloquants avec un mécanisme glissant ou un design à bascule
-
Porte-monnaie en titane — produits de luxe commercialisés pour la réduction du poids et la durabilité
-
Cliquet à billets en acier inoxydable — souvent associé à des inserts en cuir ou en carbone
-
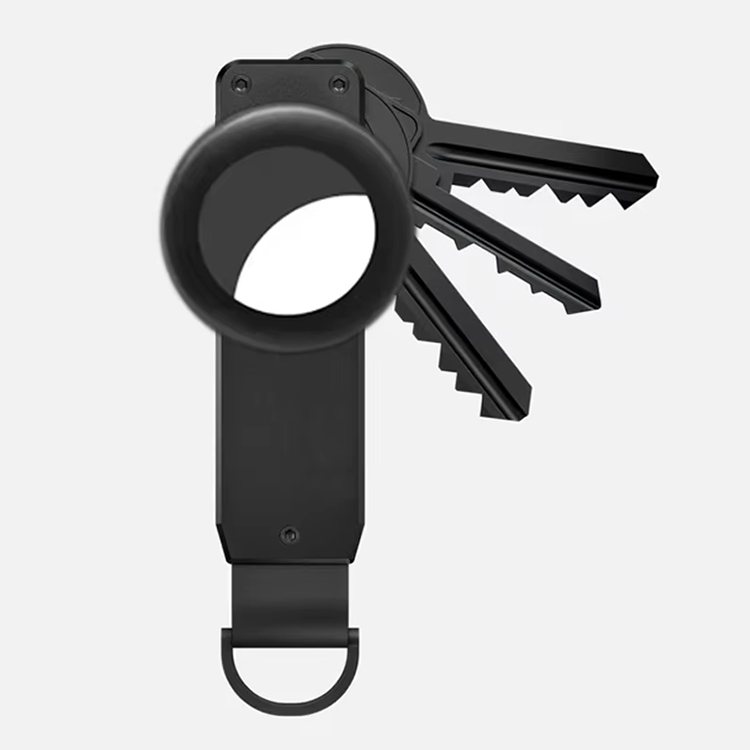
Organiseur de clés — souvent vendu en tant que produit complémentaire aux porte-monnaie en métal
Le fil commun : ces produits nécessitent des tolérances de précision, des bords tranchants ou une rigidité structurelle que ne peuvent fournir le moulage en plastique ou le couturiage en cuir.
2. Usinage CNC par rapport aux méthodes de fabrication alternatives
Chaque méthode de fabrication de portefeuille a une structure de coût différente. L’usinage CNC occupe un créneau spécifique.
| Méthode | Coût des outillages | Coût unitaire | Volume minimum viable | Flexibilité de conception |
|---|---|---|---|---|
| Usinage CNC | Bas (de 0 à 2 000 $ pour les supports) | Moyen-Élevé | 50–100 unités | Élevé — pas de moule nécessaire |
| Formage par injection | Élevé (de 5 000 à 30 000 $ pour le moule) | Bas à l’échelle | 3 000–5 000 unités | Bas — les modifications de moule sont coûteuses |
| Confection en cuir | Bas (modèles et dies de coupe) | Moyen | 10–50 unités | Moyen — les modifications de conception nécessitent de nouveaux modèles |
| Formage sous pression | Moyen (de 3 000 à 15 000 $) | Moyen | 2 000+ unités | Moyen — nécessite un moule, moins précis que l’usinage CNC |
La distinction clé pour les acheteurs : l’usinage CNC n’a pas de coût de moule dédié. Cela le rend le seul méthode où un essai pilote de 200 unités est financièrement rationnel. Le formage par injection à 200 unités nécessiterait l’amortissement d’un moule de 15 000 $ sur 200 pièces — ajoutant 75 $ par unité avant les matériaux et la main-d’œuvre.
3. Les facteurs de coût directs de l’usinage CNC dans la production de portefeuilles
3.1 Sélection des Matériaux et Coût des Matières Premières
Le choix du matériau est la plus grande variable de coût unique. Chaque matériau se comporte différemment sous une outils de coupe.
Aluminium 6061 est le cheval de bataille de l’industrie. Il se machine rapidement, produit des surfaces propres et coûte environ 3–6 $ par kilogramme sous forme de billet. Un blanchet d’portefeuille en aluminium typique pèse 80–150 grammes, ce qui signifie que le coût des matières premières par portefeuille varie de 0,30 $ à 1,00 $.
Acier inoxydable (304 ou 316) coûte plus cher et se machine plus lentement. Les vitesses de coupe diminuent de 40–60% par rapport à l’aluminium car le matériau se durcit. L’usure des outils augmente. Le résultat : les portefeuilles en acier inoxydable coûtent 2–3 fois plus à usiner que les équivalents en aluminium.
Titanium (Grade 5 / Ti-6Al-4V) se situe à l’extrémité supérieure. Les coûts des matières premières sont de 30–60 $ par kilogramme — 10 fois plus que l’aluminium. La machine en titanium nécessite des vitesses de broche plus lentes, des outils spécialisés et une gestion thermique soignée. Un portefeuille en titanium peut prendre 2–3 fois plus de temps à usiner que la même conception en aluminium.
Le taux de rendement du matériau est important. Une conception de portefeuille mince peut éliminer 60–80% du billet original. Ce gaspillage n’est pas gratuit — vous payez pour le matériau que vous coupez, pas seulement le matériau du produit final.
3.2 Temps de Machine et Coûts de Programmation
Le temps de machine est le deuxième facteur de coût le plus important. Il se décompose en temps de mise en place et en temps de cycle.
Coûts de mise en place incluent la programmation du chemin d’outil, la conception et l’installation des supports, et la calibration des outils. Pour une conception de portefeuille simple, la mise en place peut prendre 1–2 heures. Pour des géométries complexes avec des tolérances étroites, la mise en place peut s’étendre à 4–6 heures. Ce coût est fixe par lot — il ne se multiplie pas avec la quantité.
Temps de cycle est le temps nécessaire pour usiner chaque portefeuille individuellement. Un portefeuille en aluminium typique prend 8–20 minutes de temps CNC en fonction de la complexité. Les conceptions à parois fines nécessitent des vitesses de feed plus lentes pour éviter la déformation. Une épaisseur de paroi de 1,0 mm peut être coupée à 50–70% de la vitesse d’une paroi de 2,0 mm.
Usure des outils ajoute un coût caché. Les fraises en carbure coûtent 10–40 $ chacune. La coupe de l’acier inoxydable ou du titanium usure les outils plus rapidement, augmentant le coût des outils par unité. Pour l’aluminium, la durée de vie des outils est longue et ce coût est minime.
3.3 Coûts de Post-traitement et Finissage
La surface brute usinée est rarement le produit final. Le post-traitement ajoute 15–30% au coût total de production.
Étapes de finissage courantes :
-
Étuvage — crée une texture mate uniforme, 0,50–1,50 $ par unité
-
Ébavurage/Polissage — pour des finitions brossées ou miroir, ajoute du temps de main-d’œuvre
-
Anodisation (aluminium) — ajoute la résistance à la corrosion et la couleur, coûte 1,00–3,00 $ par unité selon la couleur et la taille de la série
-
Couche PVD — pour l’acier inoxydable ou le titane, finition premium, 2,00–5,00 $ par unité
-
Gravure au laser — logos ou numéros de série, 0,20–0,80 $ par unité
L’anodisation mérite une attention spéciale. Le noir et l’argent sont des couleurs standard avec un délai de livraison rapide. Les couleurs personnalisées — en particulier les teintes vives ou pastel — nécessitent des cycles d’anodisation plus longs et peuvent avoir des exigences minimales de série.
3.4 Contrôle de la Qualité et Inspection
Les portefeuilles métalliques ont des exigences fonctionnelles que les produits en plastique et en cuir n’ont pas.
Les vérifications des tolérances dimensionnelles sont généralement effectuées à ±0,05 mm pour les composants des portefeuilles. Cela nécessite des équipements de mesure calibrés et des inspecteurs formés. L’inspection visuelle capture les marques d’outils et les bours. Les tests fonctionnels vérifient l’insertion et le retrait des cartes, l’alignement magnétique et les performances de blocage RFID.
Le contrôle de la qualité ajoute 5–10% au coût de production. Les systèmes d’inspection automatisés réduisent cela, mais la plupart des productions de volume moyen dépendent encore de l’inspection manuelle.
4. Comment le Volume de Production Modifie l’Équation des Coûts
Le volume est le levier de coût le plus puissant en usinage CNC.
4.1 Volume Faible (100–500 unités)
Les coûts de mise en place et de programmation sont amortis sur un très petit nombre d’unités. Un coût de mise en place de 300 $ réparti sur 150 unités ajoute 2,00 $ par unité. Le temps de cycle domine — attendez des coûts par unité de 30–50% supérieurs à ceux du volume moyen.
Cette gamme convient aux essais pilotes, aux campagnes de financement participatif et aux éditions limitées. L’absence de frais de moule rend le CNC la seule méthode de fabrication viable à ce volume.
4.2 Volume Moyen (500–5,000 unités)
Les économies d’échelle commencent à apparaître. Les coûts de mise en place se répartissent sur une base plus large. Les fabricants peuvent optimiser les chemins d’usinage et faire fonctionner plusieurs mandrins simultanément. Le coût unitaire diminue de 15–30 % par rapport au volume faible.
Cette gamme est le point d’équilibre pour la plupart des marques de portefeuilles personnalisés qui lancent leur première série de production.
4.3 Volume Haut (5,000+ unités)
Le coût unitaire diminue encore de 20–30 %. Les fabricants peuvent investir dans des systèmes de chargement/déchargement automatisés ou passer à des machines à axes multiples pour des temps de cycle plus rapides.
A ce volume, certains fabricants recommandent des processus hybrides — usinage CNC pour les caractéristiques critiques combiné à la repoussée ou à la forge pour l’élimination du matériel en vrac. Cela réduit le temps de cycle mais ajoute des coûts d’outillage.
Plages de coûts estimés par unité (usinage CNC, finition, sans emballage) :
| Volume | Aluminium | Acier Inoxydable | Titanium |
|---|---|---|---|
| 100–500 unités | $15–$25 | $30–$50 | $45–$80 |
| 500–5,000 unités | $10–$18 | $22–$38 | $35–$60 |
| 5,000+ unités | $8–$14 | $18–$30 | $28–$48 |
Ces plages supposent un design de portefeuille standard en deux parties avec anodisation ou sablage. Les designs complexes avec des pièces mobiles ou des finitions premium dépasseront ces plages.
5. Choix de Conception qui Augmentent ou Diminuent les Coûts des Portefeuilles CNC
Les décisions de conception prises avant le début de la production ont un impact sur les coûts supérieur à toute négociation avec un fournisseur.
5.1 Épaisseur des Parois et Complexité de la Géométrie
Une épaisseur de paroi uniforme de 1,5–2,0 mm est le point d’équilibre de l’usinage. Les parois inférieures à 1,0 mm nécessitent des vitesses de coupe plus lentes et risquent la déformation. Les poches profondes et les coins internes acérés nécessitent des outils spécialisés ou des opérations supplémentaires.
Une révision de conception pour la fabrication (DFM) avant la finalisation peut attraper ces problèmes. Une bonne révision DFM peut réduire le coût unitaire de 15–25 % sans changer l’apparence du produit.
5.2 Nombre d’Opérations de Tournage
Un portefeuille tourné d’un seul côté nécessite une seule mise en place. Un design nécessitant le tournage des deux côtés double le temps de mise en place et ajoute une complexité de fixation.
Le tournage à cinq axes élimine le retournement des pièces en approchant du travail à partir de multiples angles. Cela réduit la main-d’œuvre mais augmente le taux horaire de la machine — généralement de 80 à 150 dollars par heure par rapport à 50 à 90 dollars pour les machines à trois axes.
Le point de seuil dépend de la complexité du design. Les designs simples sont moins chers sur les machines à trois axes. Les géométries complexes avec des rainures ou des caractéristiques angulaires peuvent être moins chères sur les machines à cinq axes malgré le taux horaire plus élevé.
5.3 Spécifications de Finition de Surface
Les finitions brossées nécessitent un sablage dans une direction constante. Les finitions mates utilisent le sablage à grains. Les finitions réfléchissantes nécessitent un polissage progressif avec plusieurs niveaux de grain.
Chaque finition ajoute une étape de processus distincte. Spécifier une finition nécessitant des étapes supplémentaires — par exemple, un polissage réfléchissant à l’extérieur et une finition brossée à l’intérieur — augmente le coût.
5.4 Complexité d’Assemblage
Les vis, les charnières, les ressorts et les fermetures magnétiques ajoutent des pièces et de la main-d’œuvre. Un portefeuille en deux parties maintenu ensemble par des vis comporte 3 à 5 composants. Un portefeuille avec un mécanisme glissant comporte 5 à 8 composants.
Les conceptions à emboîtement rapide réduisent le temps d’assemblage mais nécessitent des tolérances plus strictes sur les surfaces de montage. Cela augmente le temps de tournage et le taux de rejet.
Le compromis : moins de pièces signifie une main-d’œuvre d’assemblage inférieure mais une précision de tournage supérieure. Plus de pièces signifient un tournage plus simple mais plus d’étapes d’assemblage.
6. Coûts Cachés et Comment Les Éviter
Le devis que vous recevez ne reflète pas toujours le coût final. Plusieurs coûts cachés surprennent souvent les acheteurs débutants.
6.1 Coûts d’Outillage et de Fixation
Les fixations personnalisées pour les formes irreguliers ajoutent des coûts à usage unique. Demandez aux fournisseurs si les coûts de fixation sont inclus dans le devis ou facturés séparément. Certains fournisseurs amortissent les fixations sur la première série de production. D’autres facturent à l’avance.
6.2 Taux de Rejet et de Réparation
Le tournage de parois fines a des taux de rejet plus élevés que les pièces solides. Un taux de rejet de 5 à 10 % est typique pour les composants de portefeuille. Si le fournisseur absorbe le coût des rejets, cela apparaît dans le prix unitaire. Sinon, attendez-vous à une ligne de facturation séparée.
6.3 Expédition et Logistique pour les Produits Métalliques
Les portefeuilles métalliques pèsent de 50 à 150 grammes — bien plus lourd que les équivalents en plastique ou en cuir. Les frais de fret international sont proportionnels au poids. Pour les petites commandes, le coût d’expédition peut approcher le coût de production.
Le fret consolidé pour les grandes commandes ou le tarif de fret international à tarif fixe réduit cette charge.
6.4 Coûts de Communication et de Révision
Des plans flous ou des tolérances manquantes entraînent des retouches. Une tolérance manquante sur une dimension critique pourrait nécessiter le re-traitement complet d’une série entière. Fournissez des fichiers 2D/3D (format STEP ou IGES) et une fiche de spécification claire couvrant la qualité du matériau, le traitement de surface et les exigences de tolérance.
7. Comment Obtenir des Estimations de Coût CNC de Portefeuilles Précises
Les devis précis dépendent de l’information que vous fournissez. Des spécifications incomplètes peuvent entraîner des devis gonflés (le fournisseur ajoute une marge de risque) ou des devis trompeursment bas (le fournisseur découvre le coût réel plus tard et négocie à la hausse).
7.1 Informations à Préparer Avant de Demander un Devis
Un package complet de demande de devis inclut :
-
Fichier 3D CAD — le format STEP ou STL est standard
-
Spécification du matériau — grade d’alliage et traitement (par exemple, aluminium 6061-T6)
-
Exigences de finition de surface — soyez spécifique sur la couleur et la texture
-
Volume cible — quantités annuelles et par commande
-
Exigences d’emballage — emballage de vente au détail, emballage en vrac, ou les deux
-
Exigences de qualité — niveau AQL, certifications nécessaires, rapports d’inspection
7.2 Questions à poser à tout fabricant de CNC
| Question | Pourquoi cela compte |
|---|---|
| Quel est votre frais de configuration typique par lot? | Les frais de configuration sont des coûts fixes qui affectent le prix au volume faible |
| Quel est votre taux de rejet pour les pièces métalliques à paroi fine? | Des taux de rejet élevés gonflent le coût unitaire |
| Offrez-vous des finitions en interne? | Les finitions externes ajoutent du délai et des coûts de coordination |
| Quel est votre délai de livraison pour les prototypes par rapport à la production? | La vitesse des prototypes affecte le calendrier du développement du produit |
| Quelle tolérance pouvez-vous maintenir de manière constante? | Des tolérances plus strictes augmentent le temps et le coût de fabrication |
| Pouvez-vous fournir un retour d’information DFM avant de chiffrer? | Les ajustements de conception anticipés réduisent le coût final |
7.3 Signaux d’alarme à surveiller
-
Des devis nettement inférieurs à la moyenne du marché indiquent souvent des frais cachés ou des normes de qualité inférieures
-
Des fournisseurs qui ne veulent pas fournir de retour d’information DFM peuvent manquer d’expertise en ingénierie
-
Aucun processus de contrôle qualité documenté signifie une sortie inconstante
-
Des réponses vagues sur les taux de rejet suggèrent qu’ils n’ont pas suivi cette métrique
8. Voici comment nous respectons ces normes en pratique
Le cadre de coût ci-dessus n’est pas théorique. En tant que fabricant avec 14 ans d’expérience dans la production de portefeuilles métalliques et hybrides, nous appliquons ces mêmes calculs lors de l’évaluation de chaque projet.
Notre capacité de fraisage CNC interne signifie que le temps de mise en place, les coûts d’outillage et les taux de rejet sont contrôlés sous un même toit. Il n’y a pas de majoration intermédiaire de la part de partenaires de fraisage externes. Lorsque nous cotons un portefeuille métallique, le prix reflète notre temps de machine réel, le rendement des matériaux et la main-d’œuvre de finition — et non une marge cumulée de plusieurs fournisseurs.
Nous fournissons un retour d’information sur la conception (DFM) dans les 24 heures suivant la réception des fichiers de conception. Cette revue couvre l’épaisseur des parois, les exigences de tolérance et la sélection des matériaux — spécifiquement pour réduire le coût par unité avant le début de la production. Un acheteur qui nous envoie une conception avec des parois de 0,8 mm recevra une recommandation de les ajuster à 1,2 mm si la fonction le permet. Cette seule ajustement peut réduire le temps de fraisage de 20 à 30 %.
Notre capacité de production mensuelle de 300 000+ unités permet de passer des essais pilotes de 200 unités aux volumes de production complets de 10 000+ unités. Les temps de cycle CNC sont optimisés pour chaque niveau de volume, et notre ligne de finition traite l’anodisation, le sablage au béton et l’engraving au laser en interne.
Pour les projets OEM et ODM, nous gérons la sourcing des matériaux, le fraisage CNC, la finition de surface et l’assemblage sous une structure de coût responsable unique. Un partenaire, une offre, un calendrier de livraison.
Si vous évaluez le fraisage CNC pour un projet de portefeuille métallique ou de porte-cartes hybride, nous pouvons fournir une ventilation de coûts transparente basée sur votre conception spécifique et votre volume. Contactez notre équipe avec vos fichiers CAD et quantité cible.
9.
Questions fréquentes
Quel matériau est le meilleur pour un portefeuille fraisé CNC ?
L’aluminium 6061 est le choix le plus équilibré en termes de coût et de durabilité. Il se fraise rapidement, se traite bien en anodisation et pèse moins lourd que l’acier inoxydable. Le titane offre le meilleur rapport force/poids mais coûte 5 à 10 fois plus en termes de coût de matériaux et de temps de fraisage. L’acier inoxydable offre la durabilité maximale mais ajoute une masse significative et une difficulté de fraisage accrue.
Combien devrait coûter un portefeuille en métal de bonne qualité en détail ?
Les prix de vente au détail typiques varient de 40 à 120 $, selon le matériau, le fini et la position de marque. Les coûts de production représentent généralement de 15 à 30 % du prix de vente au détail. Un portefeuille vendu 80 $ devrait avoir un coût de production d’environ 12 à 24 $, laissant de la place pour la distribution, le marketing et les marges de détail.
Quelle est la quantité minimale de commande pour des portefeuilles CNC personnalisés ?
Puisque pas de moule n’est nécessaire, les fabricants CNC peuvent accepter des commandes de 100 à 500 unités. Des quantités minimales inférieures sont possibles avec des coûts unitaires plus élevés. L’absence d’amortissement des outils rend le CNC le seul méthode de fabrication viable pour des portefeuilles personnalisés de petite série.
Combien de temps prend le fraisage CNC pour un portefeuille ?
Les prototypes prennent généralement 3 à 7 jours, selon la complexité du design et le matériau. Les séries de production prennent 2 à 4 semaines pour des volumes jusqu’à 5 000 unités, y compris le finissage et l’assemblage. Les volumes plus importants prolongent le délai proportionnellement.
Quelles sont 6 choses que vous ne devriez pas transporter dans un portefeuille en métal ?
Les puces RFID des clés d’hôtel et des cartes d’accès sont bloquées par l’enveloppe métallique. Les cartes à bandes magnétiques peuvent se démagnétiser au fil du temps. Les pièces de monnaie abîment les surfaces intérieures. Les reçus surchargés créent une pression sur le pivot ou le mécanisme de fermeture. Les clés de secours abîment l’intérieur métallique. Plus de 8 à 10 cartes stressent la fermeture et rendent le portefeuille volumineux.
Puis-ont-ils des portefeuilles CNC avec blocage RFID ?
L’aluminium et l’acier inoxydable bloquent naturellement les signaux RFID à 13,56 MHz — la fréquence utilisée par la plupart des cartes de paiement sans contact. Le titane est moins efficace pour bloquer les RFID et peut nécessiter une couche de protection supplémentaire pour une performance fiable.
10. Prendre la décision d’approvisionnement
Choisissez le fraisage CNC si :
-
Le volume de votre commande est inférieur à 3 000 unités et les coûts de moule ne sont pas justifiables
-
-
-
Choisissez le moulage par injection si :
-
Le volume de votre commande dépasse 5 000 unités et vous avez des capitaux pour l’investissement dans le moule
-
-
-
Choisissez la construction en cuir si :
La décision dépend finalement de trois variables : le volume, le point de prix cible et la position de la marque. Le fraisage CNC offre une flexibilité de conception et une qualité premium que d’autres méthodes ne peuvent pas égaler – mais il nécessite une planification coûteuse soigneuse.
Préparez vos fichiers de conception, estimez votre volume annuel et demandez des devis à plusieurs fabricants. Plus votre package de spécification est complet, plus vos devis seront précis.
Références
-
Stratégies de réduction des coûts de fraisage CNC — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Propriétés du matériau en aluminium 6061 et caractéristiques de fraisage — https://www.azom.com/article.aspx?ArticleID=3328
-
Défis et solutions de fraisage du titane — https://www.mmsonline.com/articles/titanium-machining-tips
-
Comparaison des coûts de moulage par injection et de fraisage CNC — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Anodisation de l’aluminium : considérations sur le processus et les coûts — https://www.pfonline.com/articles/anodizing-aluminum
-
Matériaux bloquant RFID et efficacité — https://www.sciencedirect.com/topics/engineering/rfid-shielding