12 phút đọc
Một người mua tại Thâm Quyến từng đặt hàng 20.000 thẻ giữ thẻ làm từ nhôm dựa chỉ trên một bản vẽ 3D. Nhà máy đã giao hàng, nhưng các thẻ không khít. Khe hở được mài với độ sâu không đúng vì người mua không yêu cầu bản mẫu vật lý. Lô hàng này tốn kém hơn nhiều so với các mẫu.
Bản mẫu ví không phải là bản vẽ khái niệm. Nó không phải là bản vẽ 3D trên màn hình. Đó là một biểu hiện vật lý, có thể kiểm tra của sản phẩm cuối cùng—được xây dựng để xác minh khít, chức năng, vật liệu, và khả năng sản xuất trước khi có cam kết sản xuất hàng loạt. Đối với người mua B2B, hiểu rõ những gì thuộc về gói bản mẫu là sự khác biệt giữa một chuỗi sản xuất suôn sẻ và một chuỗi tái công tác tốn kém.
Điều này hướng dẫn phân tích từng yếu tố mà một bản mẫu ví hoàn chỉnh nên bao gồm: các thành phần cấu trúc, phần cứng, vật liệu, các protokol kiểm tra, và tài liệu. Nó cũng cung cấp một khung công tác để đánh giá nhà cung cấp dựa trên khả năng bản mẫu của họ.
1. Các Thành Phần Cấu Trúc Nucleus của Bản Mẫu Ví
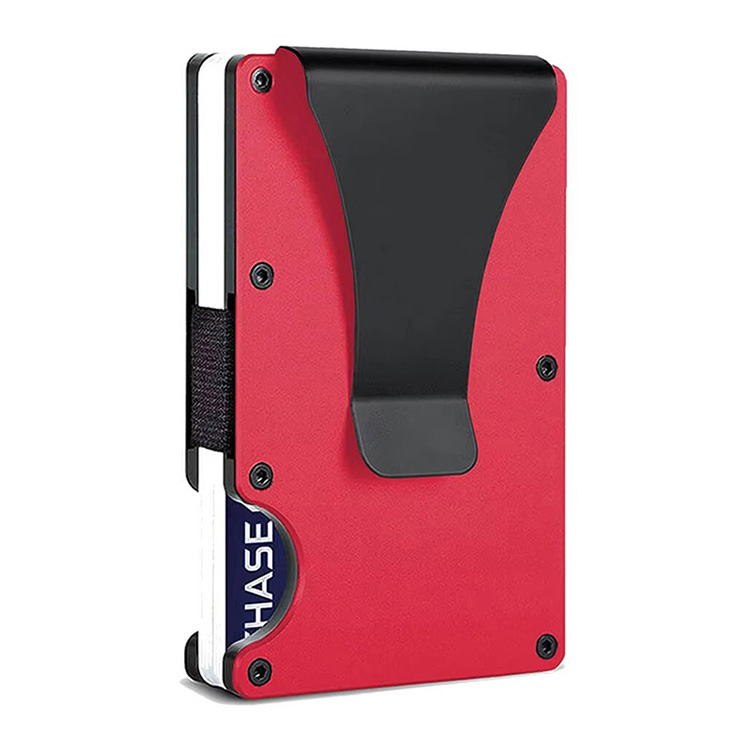
Bản mẫu ví hoàn chỉnh bao gồm các tấm ngoài, kiến trúc lưu trữ nội bộ, và cơ chế đóng mở—mỗi kích thước đều được xác định chính xác để mẫu hoạt động giống hệt với đơn vị sản xuất cuối cùng.
Cấu trúc giải phẫu của bản mẫu ví thay đổi theo phong cách, nhưng các thành phần cốt lõi vẫn nhất quán. Hiểu rõ các lớp này giúp người mua xác định chính xác những gì họ cần.
1.1 Vỏ ngoài và các tấm
Mỗi thiết kế ví bắt đầu từ các tấm ngoài. Một ví gập đôi thường yêu cầu hai tấm ngoài chính và một cột giữa. Một ví gập ba thêm một tấm thứ ba. Một ví thẻ tối giản có thể sử dụng một mảnh gấp hoặc hai tấm được chế tạo.
Độ dày vật liệu直接影响手感和使用寿命:
-
Ví kim loại: Aluminiум 6061-T6 thường có độ dày 1.0mm–1.5mm. Dưới 1.0mm, vật liệu có thể co giãn và có thể mệt mỏi tại các điểm chịu lực. Trên 1.5mm, ví trở nên cồng kềnh để mang trong túi.
-
Ví da: Các tấm da nguyên chất có độ dày từ 2.0mm–3.0mm. Da mỏng thiếu tính toàn vẹn cấu trúc; da dày trở nên khó may và gấp.
-
Thiết kế lai: Khung kim loại kết hợp với các tấm da hoặc các tấm đàn hồi đòi hỏi sự khớp chính xác cẩn thận tại các điểm góc.
Mẫu原型包括外壳外层、内衬和任何加固层——而不仅仅是可见的外层。
1.2 Cấu trúc lưu trữ
Bố cục bên trong xác định số lượng thẻ, tiền mặt hoặc tiền xu mà ví có thể chứa. Đây là nơi chi tiết kỹ thuật quan trọng nhất.
Chiều dài tiêu chuẩn của thẻ CR80 là 85.6mm × 54mm × 0.76mm. Khe thẻ phải phù hợp với các尺寸 này và có khoảng trống để dễ dàng chèn và rút ra. Khoảng trống tiêu chuẩn là 0.3mm–0.5mm ở mỗi bên.
-
Khe may (da): Khoảng cách giữa các khe phụ thuộc vào độ dày của da và khoảng trống may. Mỗi khe thêm khoảng 2.5mm–3.0mm chiều cao.
-
Khe mài CNC (kim loại): Kênh được chế tạo đòi hỏi kiểm soát độ sâu chính xác. Một khe mài quá nông sẽ không chấp nhận thẻ; quá sâu, thẻ sẽ kêu rattle.
-
Khoảng trữ ẩn: Các lớp vật liệu bổ sung hoặc các hốc được chế tạo để lưu trữ kín đáo. Điều này thêm vào các bước và chi phí sản xuất.
Mẫu原型 phải bao gồm tất cả các khe, túi và khoang được chỉ định trong thiết kế cuối cùng. Bỏ qua một túi “nhỏ” trong mẫu thường dẫn đến những bất ngờ trong sản xuất.
1.3 Hệ Thống Đóng Mở và Giữ Chắc
Cách ví giữ kín—or có đóng kín hay không—định nghĩa một phần của trải nghiệm người dùng. Các tùy chọn phổ biến bao gồm:
| Loại Đóng Mở | Áp Dụng | Điều Kiện Thiết Kế Mẫu |
|---|---|---|
| Magnet | Ví kim loại mỏng hoặc ví lai | Độ mạnh của từ, can thiệp với RFID chặn, độ dày thêm |
| Nút bấm | Ví da gập đôi và túi tiền xu | Độ chính xác vị trí, tương thích vật liệu, lực đóng kín |
| Đai cao su | Ví thẻ tối giản | Cường độ, khả năng co giãn, khả thi của việc thay thế đai |
| Khít ma sát | Ví thẻ kim loại | Độ chặt gia công, giữ thẻ mà không bị hư hại |
| Không đóng kín | Ví thẻ mở trên cùng | Góc giữ thẻ, kháng lực trọng lực |
Hệ thống đóng mở ảnh hưởng đến độ dày tổng thể và độ phức tạp trong sản xuất. Một hệ thống đóng kín từ thêm 1.0mm–1.5mm; nút bấm đòi hỏi sự chính xác trong việc đối chiếu hai phần tương ứng.
2. Các Thành Phần Cơ Khí và Mechatronics
Các thành phần cơ khí—vít, che RFID, và kẹp—are thường là các yếu tố bị bỏ qua nhiều nhất trong mẫu ví, nhưng chúng quyết định độ bền và chức năng lâu dài.
Người mua thường tập trung vào vật liệu và ngoại hình trong khi bỏ qua các chi tiết cơ học mà làm nên hoặc phá hủy hiệu suất của ví.
2.1 Vít, Đinh và Khớp
Ví kim loại được lắp ráp từ nhiều tấm cần sử dụng vít. Ví da cần đinh hoặc khâu tăng cường tại các điểm chịu lực. Ví gập cần trục hoặc khớp.
Việc chọn vật liệu cho các thành phần cơ khí rất quan trọng:
-
Thép không gỉ: Kháng ăn mòn, chi phí cao hơn, khó gia công hơn. Đề xuất cho môi trường biển hoặc môi trường ẩm ướt.
-
Đồng: Mềm hơn, dễ gia công hơn, phát triển lớp patina theo thời gian. Thường thấy trong hàng hóa da cao cấp.
-
Hợp kim kẽm: Tiết kiệm chi phí cho các thành phần đúc khuôn nhưng ít bền hơn dưới sự căng thẳng lặp lại.
Mẫu原型必须使用与生产指定的相同类型的紧固件和材料。一个用临时螺丝而不是永久性铆钉组装的样品不会揭示在最终组装过程中出现的配合问题。
2.2 Các Thành Phần Chặn RFID
Việc chặn RFID là một yêu cầu chức năng, không phải là tính năng quảng cáo. Bức che phải vật lý chặn các tín hiệu tần số vô tuyến qua các dải tần số cụ thể.
Hai dải tần số quan trọng đối với thẻ thanh toán và thẻ truy cập:
-
13.56 MHz (HF/NFC): Được sử dụng bởi thẻ thanh toán không tiếp xúc, thẻ đi lại và smartphone NFC.
-
125 kHz (LF): Được sử dụng bởi các hệ thống kiểm soát truy cập cũ và một số thẻ ID.
Bức che RFID trong mẫu ví thường có một trong ba hình thức:
-
Lớp màng bạc riêng: Một tấm kim loại mỏng dính giữa vật liệu ngoài và vật liệu trong.
-
Chất liệu vải kim loại dệt: Dẻo dai, thường được sử dụng trong ví da.
-
Phần composite kim loại: Rắn chắc, được sử dụng trong ví kim loại như một phần của cấu trúc.
Mẫu原型 nên bao gồm cấu hình che chắn chính xác dự kiến cho sản xuất. Kiểm tra xác nhận liệu bức che có giảm bớt tín hiệu xuống mức yêu cầu hay không—thường thì, thẻ bị chặn nên không thể đọc được khi ví được đóng.
2.3 Kẹp Tiền và Dải Chắn
Kẹp tiền thuộc hai loại:
-
Kẹp thép gấp: Được hình thành từ thép lò xo, lực căng cung cấp lực giữ. Mẫu原型 phải xác minh lực căng của kẹp—nếu yếu quá thì tiền sẽ trượt ra; mạnh quá thì ví trở nên khó sử dụng.
-
Kẹp có lò xo: Các bộ phận cơ học có các phần chuyển động. Chúng đòi hỏi việc原型 và kiểm tra độ bền phức tạp hơn.
Dải chắn cho các kẹp thẻ tối giản cần kiểm tra lực căng. Một dải chắn quá lỏng sẽ không giữ được thẻ; quá chặt, và nó sẽ giãn ra vĩnh viễn trong vài tuần.
3. Các Quy Định Về Chất Liệu và Kết Chỉnh
Việc chọn chất liệu và kết thúc bề mặt xác định vẻ ngoài, trọng lượng và chi phí của ví—mỗi lựa chọn đều mang lại sự thay đổi mà phải được xác minh trong giai đoạn原型.
3.1 Chọn Nguyên Liệu Chất Liệu
Quyết định về chất liệu quyết định mọi yếu tố sau này: các thông số cơ khí, các lựa chọn hoàn thiện, chi phí đơn vị và chất lượng được cảm nhận.
Để chọn lựa kim loại:
-
Aluminum 6061-T6: Nhẹ (2.7 g/cm³), kháng ăn mòn, rất tốt cho việc anodizing. Lựa chọn tiêu chuẩn cho túi tiền kim loại cao cấp.
-
Stainless Steel 304: Nặng hơn (8.0 g/cm³), mạnh mẽ hơn, kháng xước tốt hơn. Thêm cảm nhận độ bền nhưng tăng trọng lượng vận chuyển.
-
Đồng hợp kim: Đúc được vào các hình dạng phức tạp, chi phí vật liệu thấp hơn, nhưng yêu cầu bôi trơn để ngăn chặn sự oxy hóa.
Để chọn lựa da:
-
Da nguyên chất: Lớp trên cùng của da, giữ lại các vết dấu tự nhiên, phát triển thành patina. Chi phí cao nhất.
-
Da bề mặt: Mài và hoàn thiện,外观更均匀,成本略低。
-
Da PU: Tự nhiên, cấu trúc đều, chi phí thấp nhất, nhưng ít bền và ít thở hơn.
Để chọn lựa vật liệu tổng hợp:
-
Carbon fiber: Nhẹ, độ bền cao, mẫu vân đặc biệt. Đặt vị trí cao cấp.
-
ABS/Polycarbonate: Đúc khuôn, kháng va chạm, hiệu quả chi phí cho sản xuất hàng loạt.
3.2 Hoàn thiện bề mặt và Bôi trơn
Hoàn thiện ảnh hưởng đến cả外观 và độ bền. Đảm bảo xác định chính xác trong bản mẫu.
-
Anodizing (aluminum): Quy trình điện hóa tạo ra một lớp oxit màu bền. Màu sắc tương ứng yêu cầu mã Pantone hoặc RAL cụ thể.
-
Bôi trơn bột: Hoàn thiện dày, bền được áp dụng điện từ và curing. Thường thấy ở các phần đồng hợp kim.
-
Bôi trơn PVD: Tiến trình bôi trơn vật lý tạo ra một lớp bôi trơn mỏng, cứng. Sử dụng cho hoàn thiện kim loại cao cấp.
-
Chải so với mài: Hoàn thiện cơ học xác định cấu trúc bề mặt. Chải ẩn vết bẩn; mài trông cao cấp nhưng hiển thị dấu vết mòn.
Chỉnh sửa da bao gồm vẽ mép (kết nối mép cắt), bôi sáp (kháng nước) và in lõm (cấu trúc hoặc logo).
3.3 In ấn, Thương hiệu và Chạm Laser
Thương hiệu là một phần của sản phẩm, không phải là suy nghĩ sau cùng. Bản mẫu nên bao gồm mẫu ứng dụng logo cuối cùng để xác minh khả năng đọc và độ bền.
-
Chạm laser: Chính xác, vĩnh cửu, hoạt động trên kim loại và da. Hoàn hảo cho logo và số serial.
-
In lưới: Mực được áp dụng qua lưới in. Dành cho bề mặt phẳng và đồ họa đơn giản.
-
Badges kim loại: Đính riêng biệt, thêm thương hiệu theo kích thước.
Logo chạm laser trên bản mẫu tiết lộ các vấn đề tiềm ẩn — đường thẳng mảnh đóng lại, kết thúc có độ tương phản thấp, hoặc biến dạng bề mặt xung quanh chạm laser — trước khi chúng trở thành vấn đề sản xuất.
4. Kiểm tra Chức năng và Tiêu chuẩn Hiệu suất
Bản mẫu ví phải vượt qua các kiểm tra kích thước, độ bền và chức năng mô phỏng sử dụng thực tế — các kiểm tra này xác minh rằng thiết kế hoạt động, không chỉ rằng nó có vẻ đẹp.
4.1 Kiểm tra Tolerances Kích thước và Khả năng Khít
Bản mẫu được đo so với tệp CAD của nó để xác minh độ chặt. Đối với ví kim loại, độ chặt ±0.1mm là tiêu chuẩn. Đối với da, ±0.5mm là chấp nhận được do sự khác biệt về vật liệu.
Kiểm tra khít thẻ sử dụng thẻ tiêu chuẩn CR80. Bản mẫu phải chấp nhận và giữ thẻ mà không cần lực quá lớn hoặc lỏng lẻo. Thẻ trượt vào dễ dàng nhưng rơi ra khi lật ngược sẽ không vượt qua kiểm tra giữ thẻ.
4.2 Kiểm tra Độ Bền và Căng Thẳng
Bản mẫu chuyên nghiệp trải qua các kiểm tra sử dụng mô phỏng:
-
Kiểm tra kéo thẻ khe: Thẻ được chèn và rút ra nhiều lần (100–500 chu kỳ) để kiểm tra biến dạng khe.
-
Kiểm tra chu kỳ khóa: Ví lật được kiểm tra trong 10,000+ chu kỳ mở/đóng để xác minh tính toàn vẹn của khóa.
-
Kiểm tra rơi: Ví được rơi từ độ cao túi (1m) lên bề mặt cứng để kiểm tra tính toàn vẹn cấu trúc.
Các kiểm tra này tương đương với 1–2 năm sử dụng thực tế. Bản mẫu không vượt qua 2,000 chu kỳ sẽ có khả năng thất bại trong trường hợp thực tế trong vài tháng.
4.3 Kiểm tra Chặn RFID
Việc chặn RFID được kiểm tra bằng cách sử dụng bộ đọc thẻ tiêu chuẩn và thẻ kiểm tra hoạt động ở tần số mục tiêu. Khi ví đóng lại, thẻ không nên đọc được ở bất kỳ khoảng cách nào—theo đó, khoảng cách chặn nên là 0 cm.
ISO 14443 là tiêu chuẩn quốc tế cho thẻ gần được sử dụng trong thanh toán không tiếp xúc. Kiểm tra theo tiêu chuẩn này xác nhận rằng lớp cách điện hoạt động như mong đợi.
5. Gói Tài liệu
Mẫu原型 được giao kèm với bản vẽ kỹ thuật, danh sách vật liệu và báo cáo kiểm soát chất lượng—Những tài liệu này là bản vẽ chi tiết cho sản xuất hàng loạt.
5.1 Bản vẽ kỹ thuật và Tệp 3D
Mẫu原型 nên bao gồm:
-
Bản vẽ 2D (DXF/DWG): Các bản vẽ có kích thước chỉ ra độ chặt cho mỗi đặc điểm quan trọng.
-
Tệp 3D (STEP/IGES): Các tệp định dạng trung tính mà bất kỳ xưởng nào cũng có thể mở để lập trình máy CNC hoặc thiết kế khuôn.
-
Visual hóa: Hình ảnh chân thực hiển thị hình dáng cuối cùng với các kết thúc đã chỉ định.
5.2 Danh sách vật liệu (BOM)
Danh sách vật liệu hợp lệ liệt kê mọi thành phần:
-
Mã số và tên
-
Đặc tính vật liệu (loại, độ dày, kết thúc)
-
Kích thước
-
Số lượng mỗi đơn vị
-
Ghi chú nhà cung cấp (nếu yêu cầu nguồn cụ thể)
Danh sách vật liệu này cho phép ước tính chi phí chính xác và xác định các thành phần nguồn duy nhất có thể tạo ra rủi ro chuỗi cung ứng.
5.3 Báo cáo Kiểm soát Chất lượng
Báo cáo QC ghi chép:
-
Kết quả kiểm tra視觉 (lỗi bề mặt, độ nhất quán kết thúc, khả năng đọc nhãn)
-
Đo kích thước (thực tế so với độ chặt đã chỉ định)
-
Kết quả kiểm tra chức năng (khít thẻ, cơ chế đóng mở, chặn RFID)
Quy trình mẫu thử chuyển từ việc xem xét khái niệm qua mẫu thử nhanh đến các chu kỳ sửa đổi — một quy trình làm việc có cấu trúc thường kéo dài từ 7–15 ngày làm việc cho mẫu thử CNC.
6.1 Xem xét Khái niệm và Phân tích Khả thi
Trước khi bất kỳ vật liệu nào được cắt, thiết kế sẽ trải qua việc xem xét kỹ thuật:
-
Đánh giá sự hợp lệ của việc chọn vật liệu dựa trên mục tiêu chi phí và độ bền
-
Đánh giá phương pháp sản xuất (CNC mài CNC so với đúc ép so với缝合)
-
Đánh giá ước tính chi phí dựa trên vật liệu, lao động và yêu cầu hoàn thiện
Việc xem xét này phát hiện lỗi thiết kế sớm. Một ví dụ về ví da có độ dày tường 0.5mm bằng nhôm sẽ thất bại trong quá trình mài CNC; kỹ sư sẽ đánh dấu nó trước khi cắt vật liệu.
6.2 In 3D so với Mẫu thử CNC
Hai phương pháp mẫu thử nhanh phục vụ mục đích khác nhau:
| Phương pháp | Tốt nhất cho | Giới hạn |
|---|---|---|
| SLA/SLS in 3D | Thử nghiệm hình dáng và mẫu thử trực quan | Không đại diện cho các tính chất của kim loại hoặc da |
| CNC mài CNC | Mẫu thử kim loại chức năng | Giới hạn bởi các hình học có thể mài CNC |
| S缝合 (da) | Mẫu thử da chức năng | Tốn công sức, chậm hơn |
Đối với ví kim loại, CNC mài CNC sản xuất mẫu thử có các tính chất vật liệu tương tự như sản phẩm cuối cùng. Điều này quan trọng cho việc kiểm tra cường độ khớp, khả năng giữ thẻ và độ bền bề mặt. In 3D là cách kiểm tra nhanh và rẻ hơn về hình dáng và khớp, nhưng nó không thể xác minh hành vi vật liệu.
6.3 Chu kỳ Sửa đổi và Phê duyệt Cuối cùng
Thời gian biểu tiêu chuẩn:
-
Mẫu thử ban đầu: 7–15 ngày làm việc cho kim loại mài CNC; dài hơn cho da缝合.
-
Sửa đổi: 3–5 ngày làm việc mỗi lần lặp lại.
-
Phê duyệt cuối cùng: Chấp thuận “mẫu vàng” — tiêu chuẩn tham chiếu cho sản xuất hàng loạt.
Khách hàng nên mong đợi 1–3 chu kỳ sửa đổi trước khi chấp thuận. Mỗi lần sửa đổi là cơ hội để sửa chữa các vấn đề phát hiện trong quá trình kiểm tra. Bỏ qua các lần sửa đổi để tiết kiệm thời gian là một cách kinh tế giả — lỗi sản xuất gây ra chi phí cao hơn nhiều so với các vòng mẫu thử bổ sung.
7. Cách mà một nhà sản xuất chuyên nghiệp cấu trúc quy trình này
Quy trình mẫu được mô tả trên không phải là lý thuyết. Các nhà sản xuất OEM hàng đầu hoạt động trong khung công tác ISO 9001 cho thiết kế và phát triển, yêu cầu các quy trình ghi chép cho mỗi giai đoạn từ đầu vào thiết kế đến xác minh và xác thực. Khung công tác này đảm bảo khả năng theo dõi: mọi quyết định, kết quả kiểm tra và bản修订 đều được ghi lại.
Chúng tôi tuân theo cấu trúc này tại Gstar Technology. Với 14 năm kinh nghiệm trong lĩnh vực, đội ngũ kỹ thuật của chúng tôi áp dụng cùng một quy trình làm việc cho mỗi mẫu ví – bất kể đó là mẫu RFID chặn CNC hoặc mẫu da gập. Tính năng cơ khí CNC trong nội bộ của chúng tôi có nghĩa là các mẫu kim loại được sản xuất với độ chính xác và tính chất vật liệu như các đơn vị sản xuất cuối cùng. Không có bất ngờ khi đơn hàng mở rộng.
Phased mẫu của chúng tôi phục vụ một mục đích cụ thể: phát hiện sớm các vấn đề về khả năng sản xuất. Với công suất sản xuất hàng tháng vượt quá 300.000 đơn vị, sự chuyển đổi từ phê duyệt mẫu đến sản xuất quy mô lớn phải suôn sẻ. Mẫu là nơi chúng tôi xác thực rằng thiết kế có thể được sản xuất tại quy mô lớn mà không bị suy giảm chất lượng hoặc vượt chi phí.
Khi bạn yêu cầu mẫu từ chúng tôi, bạn sẽ nhận được gói đầy đủ: mẫu cơ khí hoặc dệt, báo cáo kiểm tra kích thước, chứng nhận vật liệu và danh sách chi tiết BOM. Bạn cũng nhận được đánh giá sản xuất thẳng thắn – bao gồm các trường hợp mà chúng tôi khuyến nghị điều chỉnh thiết kế để cải thiện khả năng sản xuất hoặc giảm chi phí. Đó là giá trị của việc làm việc với nhà sản xuất thay vì phòng thiết kế.
8.
Câu hỏi thường gặp
Các phần của ví bao gồm những gì?
Ví bao gồm các tấm ngoài, khe thẻ và túi nội bộ, vật liệu lót, phụ kiện đóng mở (cúc, từ tính hoặc đàn hồi), và các tính năng tùy chọn như bảo vệ RFID, kẹp tiền hoặc túi tiền xu. Mỗi thành phần phải được chỉ định trong mẫu để đảm bảo sản xuất chính xác.
6 vật bạn không nên mang trong ví?
Chìa khóa dự phòng, tiền xu rời, hóa đơn dư thừa, nhiều thẻ tích điểm, thẻ bảo hiểm xã hội của bạn và số tiền lớn. Các vật này làm tăng thể tích, làm tăng tốc độ mòn của khâu và vật liệu, và tăng nguy cơ mất mát nếu ví bị trộm.
Gen Z sử dụng gì thay vì ví?
Chiếc vỏ điện thoại với khe đựng thẻ tích hợp, các kẹp thẻ dán trên mặt sau của điện thoại và ví số (Apple Pay, Google Pay). Sự chuyển đổi này đang thúc đẩy nhu cầu về các mẫu ví mỏng, từ tính, có thể gắn vào để phù hợp với thói quen mang theo điện thoại trước.
Có những loại thiết kế ví nào khác nhau?
Bifold, trifold, kẹp tiền, kẹp thẻ, zip-around và thiết kế tối giản với túi trước. Mỗi loại có yêu cầu cấu trúc riêng biệt — số lượng bảng, cơ chế đóng mở và độ dày vật liệu thay đổi đáng kể giữa các phong cách.
Thời gian hoàn thành mẫu ví là bao lâu?
Thường là 7–15 ngày làm việc cho mẫu kim loại CNC, cộng thêm thời gian giao hàng. Các mẫu da có thể lâu hơn do việc may tay. Vòng lặp chỉnh sửa thêm 3–5 ngày mỗi lần. Đặt kế hoạch 2–3 tuần tổng cộng bao gồm các chỉnh sửa.
Chi phí mẫu có được trừ vào đơn hàng sản xuất hàng loạt không?
Nhiều nhà sản xuất, bao gồm chúng tôi, cung cấp miễn phí phí mẫu hoặc trừ phí mẫu khi số lượng đơn hàng đạt một ngưỡng nhất định. Luôn làm rõ chính sách này trước khi bắt đầu dự án.
9. Chọn phương pháp mẫu đúng đắn
Chọn CNC nếu ví của bạn là kim loại, yêu cầu độ chính xác cao hoặc cần kiểm tra chức năng của bản lề và kẹp thẻ. Chọn in 3D nếu bạn chỉ cần xác minh hình dáng và khớp trước khi cam kết công cụ đắt đỏ. Chọn mẫu da thủ công nếu thiết kế của bạn phụ thuộc vào chất lượng may và đặc điểm vân da.
Chọn nhà sản xuất có mẫu trong nhà nếu bạn muốn có vòng lặp迭代 nhanh hơn và phản hồi trực tiếp về khả năng sản xuất. Chọn phòng thí nghiệm thiết kế nếu bạn cần giúp đỡ với thiết kế công nghiệp và chưa có khái niệm có thể sản xuất.
Mẫu là hợp đồng. Mỗi chi tiết được đồng ý trong giai đoạn mẫu trở thành tiêu chuẩn cho sản xuất hàng loạt. Hãy đối xử với nó với sự nghiêm túc đó.
—
Tham khảo
-
Hệ thống Quản lý Chất lượng ISO 9001:2015 — Yêu cầu. Tổ chức Tiêu chuẩn hóa Quốc tế. https://www.iso.org/standard/62085.html
-
ISO/IEC 14443 Thẻ nhận diện — Thẻ tích hợp mạch cảm ứng không tiếp xúc — Thẻ gần. Tổ chức Tiêu chuẩn hóa Quốc tế. https://www.iso.org/standard/73598.html
-
Đặc tính vật liệu nhôm 6061-T6. ASM International. https://www.asminternational.org/