12 min read
Un acquirente a Shenzhen ha una volta effettuato un ordine di 20.000 portafogli in alluminio basandosi solo su una visualizzazione 3D. La fabbrica ha consegnato, ma le carte non si adattavano. Gli slot erano stati fresati con la profondità sbagliata perché l’acquirente non ha mai richiesto un prototipo fisico. Quella spedizione è costata più dei campioni avrebbero costato.
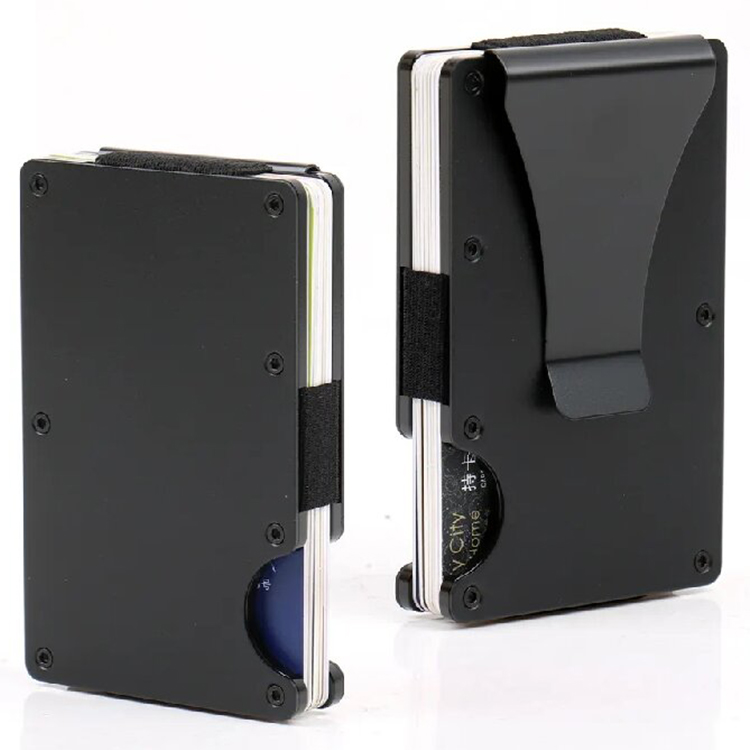
Un prototipo di portafoglio non è un bozzetto concettuale. Non è una visualizzazione 3D su uno schermo. È una rappresentazione fisica, testabile, del prodotto finale—costruito per verificare l’adattamento, la funzione, i materiali e la fattibilità di produzione prima di qualsiasi impegno di produzione in massa. Per gli acquirenti B2B, comprendere cosa deve essere all’interno di quel pacchetto di prototipo è la differenza tra una produzione senza intoppi e un ciclo di rielaborazione costoso.
Questo guida analizza ogni elemento che un prototipo di portafoglio completo dovrebbe includere: componenti strutturali, hardware, materiali, protocolli di test e documentazione. Fornisce anche un quadro per valutare i fornitori in base alle loro capacità di prototipazione.
1. Componenti Strutturali Fondamentali di un Prototipo di Portafoglio
Un prototipo di portafoglio completo include pannelli esterni, architettura di archiviazione interna e un meccanismo di chiusura—ogni dimensione esatta in modo che il campione si comporti identicamente all’unità di produzione finale.
La anatomia strutturale di un prototipo di portafoglio varia per stile, ma i componenti fondamentali rimangono coerenti. Comprendere questi strati aiuta gli acquirenti a specificare esattamente ciò di cui hanno bisogno.
1.1 La Scocca Esterna e le Pannelli
Ogni progettazione di portafoglio inizia con i suoi pannelli esterni. Un portafoglio a due pieghe richiede due pannelli esterni principali più una spina interna. Un portafoglio a tre pieghe aggiunge un terzo pannello. Un portafoglio cardholder minimalista può utilizzare un singolo pezzo piegato o due piastre meccanizzate.
Lo spessore del materiale influisce direttamente sul tatto e sulla durabilità:
-
Portafogli in metallo: L’alluminio 6061-T6 di solito ha uno spessore di 1.0mm–1.5mm. Al di sotto di 1.0mm, il materiale si piega e potrebbe faticare nei punti di stress. Al di sopra di 1.5mm, il portafoglio diventa ingombrante per il portafoglio.
-
Portafogli in pelle: I pannelli in pelle full-grain vanno da 2.0mm a 3.0mm. La pelle più sottile manca di integrità strutturale; la pelle più spessa diventa difficile da cucire e piegare.
-
Design ibridi: Cornici in metallo abbinati a inserti in pelle o elastici richiedono una calibrazione accurata nei punti di giunzione.
Un prototipo professionale include la scocca esterna, la fodera interna e qualsiasi strato di rinforzo—non solo l’esterno visibile.
1.2 L’Architettura di Archiviazione
La disposizione interna determina il numero di carte, contanti o monete che il portafoglio può contenere. È qui che i dettagli della specifica contano di più.
Le dimensioni standard delle carte CR80 sono 85.6mm × 54mm × 0.76mm. Le fessure devono accogliere queste dimensioni più una clearance per un’inserzione e rimozione facili. La clearance tipica è di 0.3mm–0.5mm su ogni lato.
-
Fessure cucite (pelle): Lo spazio tra le fessure dipende dallo spessore della pelle e dalla tolleranza di cucitura. Ogni fessura aggiunge circa 2.5mm–3.0mm di altezza.
-
Fessure fresate a CNC (metallo): I canali meccanizzati richiedono un controllo preciso della profondità. Una fessura fresata troppo poco profonda non accetterà una carta; troppo profonda, e la carta farà ronzio.
-
Compartimenti nascosti: Strati aggiuntivi di materiale o recessi meccanizzati per lo stoccaggio discreto. Questi aggiungono passaggi di produzione e costi.
Il prototipo deve includere ogni fessura, tasca e compartimento specificato nel design finale. Omettere una “minore” tasca nel campione spesso conduce a sorprese nella produzione.
1.3 Il Meccanismo di Chiusura e di Ritenzione
Il modo in cui la borsa rimane chiusa — o se chiude affatto — definisce parte dell’esperienza utente. Le opzioni comuni includono:
| Tipo di Chiusura | Applicazione | Considerazioni di Prototipo |
|---|---|---|
| Magnetico | Borse metalliche sottili o ibride | Forza del magnete, interferenza con il blocco RFID, spessore aggiunto |
| Button snap | Borse in pelle a due pieghe e tasche per monete | Precisione di posizionamento, compatibilità del materiale, forza di chiusura |
| Elastico | Portacarte minimalista | Tensione, recupero dello stiramento, fattibilità della sostituzione della cinghia |
| Ad incastro | Portacarte metalliche | Tolleranza di lavorazione, ritenzione delle carte senza danni |
| Nessuna chiusura | Portacarte a coperchio aperto | Angolo di ritenzione delle carte, resistenza alla gravità |
2. Elementi Hardware e Meccanici
Componenti hardware — viti, schermature RFID e clip — sono spesso gli elementi più trascurati in un prototipo di borsa, ma determinano la durabilità a lungo termine e la funzionalità.
2.1 Viti, Rivetti e Maniglie
-
Acciaio inossidabile: Resistente alla corrosione, costo più alto, più difficile da lavorare. Raccomandato per ambienti marini o ad alta umidità.
-
Bronzo: Più morbido, più facile da lavorare, sviluppa una patina nel tempo. Comune nei prodotti in pelle di lusso.
-
Lega di zinco: Economica per componenti iniettati in stampo ma meno duratura sotto stress ripetuti.
2.2 Componenti Antiriflesso RFID
La bloccatura RFID è un requisito funzionale, non una caratteristica di marketing. La schermatura deve bloccare fisicamente i segnali a radiofrequenza attraverso bande specifiche.
Due gamme di frequenze sono importanti per le carte di pagamento e di accesso:
-
13.56 MHz (HF/NFC): Utilizzate da carte di pagamento contactless, biglietti di trasporto e smartphone NFC.
-
125 kHz (LF): Utilizzate da vecchi sistemi di controllo dell’accesso e alcune carte d’identità.
La schermatura RFID in un prototipo di portafoglio di solito assume una delle tre forme:
-
Strato di foil separato: Un sottilissimo foglio metallico laminato tra i materiali esterni e interni.
-
Tessuto metallico a maglia: Flessibile, comunemente utilizzato nei portafogli in pelle.
-
Placa composita metallica: Rigida, utilizzata nei portafogli in metallo come parte della struttura stessa.
Il prototipo deve includere la configurazione esatta di schermatura pianificata per la produzione. I test confermano se lo schermo attenua i segnali al livello richiesto — solitamente, una carta bloccata non dovrebbe essere leggibile quando il portafoglio è chiuso.
2.3 Portamonete e Cinture Elastiche
I portamonete si dividono in due categorie:
-
Clip in acciaio piegato: Formati da acciaio a spirale, la tensione fornisce presa. Il prototipo deve verificare la tensione della clip — troppo debole e il contante scivola via; troppo forte e il portafoglio diventa difficile da usare.
-
Clip a molla: Assemblaggi meccanici con parti mobili. Questi richiedono prototipazione più complessa e test di durabilità.
Le cinture elastiche per i portacarte minimalisti necessitano di test di tensione. Una cintura troppo lassa non tratterrà le carte; troppo tesa, e si allunga permanentemente entro settimane.
3. Specifiche di Materiali e Finitura
La selezione dei materiali e la finitura superficiale definiscono l’aspetto, il peso e il costo del portafoglio — ogni scelta comporta compromessi che devono essere validati nella fase di prototipazione.
3.1 Selezione delle Materie Prime
La decisione del materiale guida tutto il processo successivo: parametri di lavorazione, opzioni di finitura, costo unitario e qualità percepita.
Opzioni in metallo:
-
Alumino 6061-T6: Leggero (2.7 g/cm³), resistente alla corrosione, eccellente per l’anodizzazione. Scelta standard per portafogli metallici di lusso.
-
Acciaio Inox 304: Più pesante (8.0 g/cm³), più resistente, più resistente agli urti. Aggiunge durabilità percepita ma aumenta il peso di trasporto.
-
Lega di Zinco: Die-castabile in forme complesse, costo materiale inferiore, ma richiede verniciatura per prevenire l’ossidazione.
Opzioni in pelle:
-
Pelle pieno-grano: Strato superiore della pelle, mantiene le marchiature naturali, sviluppa una patina. Costo più alto.
-
Pelle superiore: Sverniciata e finita, aspetto più uniforme, costo leggermente inferiore.
-
Pelle PU: Sintetica, texture costante, costo più basso, ma meno resistente e meno traspirante.
Sintetici:
-
Fibra di carbonio: Leggera, alta resistenza, tessuto a maglie distintivo. Posizionamento premium.
-
ABS/Policarbonato: Iniettabile, resistente agli urti, economico per la produzione in serie.
3.2 Finitura Superficiale e Verniciatura
La finitura influisce sia sull’aspetto che sulla durabilità. Specificatela esattamente nel prototipo.
-
Anodizzazione (alluminio): Processo elettrochimico che crea uno strato di ossido colorato duraturo. La corrispondenza del colore richiede codici specifici Pantone o RAL.
-
Verniciatura a polvere: Finitura spessa e duratura applicata e curata elettrostaticamente. Comune per parti in lega di zinco.
-
Revettatura a vapore: Deposizione di vapore fisico crea uno strato sottile e duro. Utilizzato per finiture metalliche premium.
-
Spazzolato vs. lucido: La finitura meccanica determina la texture superficiale. Lo spazzolato nasconde le impronte digitali; il lucido sembra premium ma mostra l’usura.
Le trattamenti in pelle includono verniciatura degli angoli (sigillatura dei bordi tagliati), impregnazione (impermeabilità) e incisione (texture o logo).
3.3 Stampa, Marchiatura e Incisione a Laser
La marchiatura fa parte del prodotto, non un pensiero secondario. Il prototipo deve includere un campione dell’applicazione finale del logo per validare la leggibilità e la durabilità.
-
Incisione a laser: Precisa, permanente, funziona su metallo e pelle. Ideale per loghi e numeri di serie.
-
Silkscreen: Inchiostro applicato attraverso uno schermo a maglie. Adatto per superfici piane e grafica semplice.
-
Badge in metallo: Attaccati separatamente, aggiungono marchiatura dimensionale.
Un logo inciso a laser su un prototipo rivela problemi potenziali — linee sottili che si chiudono, finiture a basso contrasto o deformazioni della superficie intorno all’incisione — prima che diventino un problema di produzione.
4. Test Funzionali e Critérii di Prestazione
Un prototipo di portafoglio deve superare test dimensionali, di durabilità e funzionali che simulano l’uso reale — questi test validano che il design funziona, non solo che ha un aspetto buono.
4.1 Controlli di Tolleranza Dimensionale e di Adattamento
Il prototipo è misurato rispetto ai suoi file CAD per verificare le tolleranze. Per i portafogli in metallo, la tolleranza ±0.1mm è standard. Per la pelle, ±0.5mm è accettabile a causa della variazione del materiale.
Il test di adattamento delle carte utilizza carte standard CR80. Il prototipo deve accettare e mantenere le carte senza eccessiva forza o scioltezza. Una carta che si inserisce facilmente ma si espelle in inversione fallisce il test di mantenimento.
4.2 Test di Durabilità e di Stress
I prototipi professionali subiscono test di utilizzo simulato:
-
Test di trazione delle fessure: Carte inserite e rimosse ripetutamente (100–500 cicli) per verificare la deformazione delle fessure.
-
Test di ciclo delle cerniere: Portafogli a scatto testati per 10,000+ cicli di apertura/chiusura per verificare l’integrità delle cerniere.
-
Test di caduta: Portafoglio caduto da altezza di tasca (1m) su superfici dure per verificare l’integrità strutturale.
Questi test approssimano 1–2 anni di utilizzo reale. Un prototipo che fallisce a 2,000 cicli probabilmente fallirà sul campo entro mesi.
4.3 Verifica del Blocco RFID
Il blocco RFID viene verificato utilizzando un lettore di carte standard e una carta di test che opera alla frequenza di riferimento. Con il portafoglio chiuso, la carta non dovrebbe essere leggibile a qualsiasi distanza—the blocking range should be 0 cm.
ISO 14443 è lo standard internazionale per le carte di prossimità utilizzate nei pagamenti senza contatto. La verifica rispetto a questo standard conferma che la schermatura funziona come previsto.
5. Il Pacchetto di Documentazione
Un prototipo professionale viene spedito con disegni tecnici, elenco dei materiali e rapporto di controllo qualità—questi documenti sono il piano per la produzione in serie.
5.1 Disegni Tecnici e File 3D
Il prototipo dovrebbe includere:
-
Disegni 2D (DXF/DWG): Disegni dimensionati che mostrano le tolleranze per ogni caratteristica critica.
-
File 3D (STEP/IGES): File in formato neutro che qualsiasi fabbrica può aprire per programmare macchine CNC o progettare模具.
-
Immagini renderizzate: Immagini fotorealistiche che mostrano l’aspetto finale con finiture specificate.
Questi file non sono extra opzionali. Sono la base contrattuale per la produzione. Senza di essi, la fabbrica deve ricavare il prototipo per reverse-engineering, introducendo errori.
5.2 Elenco dei Materiali (BOM)
Un elenco dei materiali corretto elenca ogni componente:
-
Numero e nome dell’articolo
-
Specificazione del materiale (grado, spessore, finitura)
-
Dimensioni
-
Quantità per unità
-
Note del fornitore (se sono richieste fonti specifiche)
Il BOM permette di effettuare una stima precisa dei costi e identifica componenti di singola fonte che potrebbero creare rischi nella catena di approvvigionamento.
5.3 Rapporto di Controllo Qualità
Il rapporto di controllo qualità documenta:
-
Risultati dell’ispezione visiva (difetti superficiali, consistenza della finitura, leggibilità del branding)
-
Misurazioni dimensionali (effettive rispetto alle tolleranze specificate)
-
Risultati dei test funzionali (adattamento della carta, meccanismo di chiusura, blocco RFID)
Questo rapporto diventa il punto di partenza per l’accettazione della produzione in serie. Ogni deviazione dal prototipo approvato è un difetto di produzione a meno che non sia espressamente approvato per iscritto.
6. Il Flusso di Lavoro per la Sviluppo del Prototipo
Il processo di prototipazione si sposta dal review del concetto attraverso il prototipazione rapida ai cicli di revisione — un flusso di lavoro strutturato che di solito copre 7-15 giorni lavorativi per campioni fresati CNC.
6.1 Review del Concetto e Analisi di Feasibilità
Prima di tagliare qualsiasi materiale, il design subisce una revisione ingegneristica:
-
Validazione della selezione del materiale rispetto agli obiettivi di costo e durabilità
-
Valutazione del metodo di produzione (fresatura CNC rispetto a iniezione di polimero rispetto a cucitura)
-
Stima dei costi basata su materiale, manodopera e requisiti di finitura
Questa revisione cattura difetti di progettazione in anticipo. Una borsa con uno spessore di parete di 0,5 mm in alluminio fallirà durante la lavorazione; l’ingegnere lo segnala prima di tagliare il materiale.
6.2 Stampa 3D vs. Prototipazione CNC
Due approcci di prototipazione rapida servono a scopi diversi:
| Tecnica | Migliore per | Limitazioni |
|---|---|---|
| Stampa 3D SLA/SLS | Test di forma e adattamento, mockup visivo | Non rappresenta le proprietà del metallo o della pelle |
| Fresatura CNC | Prototipi metallici funzionali | Limitato alle geometrie lavorabili |
| Cucitura a mano (pelle) | Prototipi in pelle funzionali | Intensivo in lavoro, più lento |
Per le borse in metallo, la fresatura CNC produce un prototipo con proprietà materiali identiche al prodotto finale. Questo è importante per testare la resistenza delle cerniere, la tenuta delle carte e la durabilità della finitura superficiale. La stampa 3D è un controllo più veloce e meno costoso della forma e dell’adattamento, ma non può validare il comportamento del materiale.
6.3 Cicli di Revisione e Approvazione Finale
Il cronoprogramma tipico:
-
Prova iniziale: 7-15 giorni lavorativi per il metallo fresato CNC; più a lungo per la pelle cucita.
-
Revisione: 3-5 giorni lavorativi per iterazione.
-
Approvazione finale: Accettazione della “prova d’oro” — lo standard di riferimento per la produzione in serie.
I clienti devono aspettarsi 1-3 cicli di revisione prima dell’approvazione. Ogni revisione è un’opportunità per correggere problemi riscontrati durante i test. Saltare le revisioni per risparmiare tempo è una falsa economia — i difetti di produzione costano molto più dei cicli aggiuntivi di campioni.
7. Come un Produttore Professionista Struttura Questo Processo
Il processo di prototipazione descritto sopra non è teorico. I principali produttori OEM operano all’interno del quadro ISO 9001 per progettazione e sviluppo, che obbliga alla documentazione delle procedure per ogni fase—from input di progettazione attraverso verifica e validazione. Questo quadro garantisce la tracciabilità: ogni decisione, risultato di test e revisione è registrato.
La nostra fase di prototipazione ha uno scopo specifico: intercettare problemi di fabbricabilità in anticipo. Con una capacità di produzione mensile superiore ai 300.000 unità, la transizione da approvazione di campione a produzione in serie deve essere senza interruzioni. Il prototipo è dove confermiamo che un design può essere prodotto su larga scala senza degradazione della qualità o superamento dei costi.
Quando richiedete un prototipo da noi, ricevete il pacchetto completo: campioni fresati o cuciti, rapporti di ispezione dimensionale, certificazioni materiali e un BOM dettagliato. Ricevete anche una valutazione onesta della produzione—compresi i casi in cui raccomandiamo modifiche al design per migliorare la fabbricabilità o ridurre i costi. Questo è il valore di lavorare con un produttore piuttosto che con un studio di design.
8.
Domande Frequenti
Cosa compongono le parti di un portafoglio?
Un portafoglio consiste in pannelli esterni, tasche e taschetti interni, materiale di rivestimento, hardware di chiusura (clic, magneti o elastici), e funzionalità opzionali come schermatura RFID, clip per monete o compartimenti per monete. Ogni componente deve essere specificato nel prototipo per garantire una produzione accurata.
Quali sono 6 cose che non dovresti portare nel tuo portafoglio?
Chiavi di riserva, monete sparse, scontrini in eccesso, carte fedeltà multiple, la tua carta di sicurezza sociale e grandi quantità di contante. Questi oggetti aumentano il volume, accelerano l’usura delle cuciture e dei materiali e aumentano il rischio di perdita se il portafoglio viene rubato.
Cosa usano i Gen Z al posto di una borsa per portafogli?
Case per telefoni con vani per carte integrate, custodie adesive per carte montate sui retro di telefoni, e portafogli digitali (Apple Pay, Google Pay). Questo cambiamento sta spingendo la domanda per prototipi di portafogli sottili, magnetici e attaccabili che complementano l’abitudine di trasportare prima il telefono.
Quali sono i diversi tipi di progettazione di portafogli?
Bifold, trifold, portamonete, custodia per carte, a zip e design minimalista con tasca anteriore. Ogni modello ha requisiti strutturali distinti—il numero di pannelli, i meccanismi di chiusura e lo spessore dei materiali variano significativamente tra i diversi stili.
Quanto tempo ci vuole per fare un prototipo di portafoglio?
Tipicamente 7–15 giorni lavorativi per un prototipo in metallo CNC, più il tempo di spedizione. I prototipi in pelle potrebbero richiedere più tempo a causa del lavoro a mano. Ogni ciclo di revisione aggiunge 3–5 giorni. Pianificare 2–3 settimane in totale, inclusi le revisioni.
Il costo del prototipo viene detratto dall’ordine di produzione in serie?
Many manufacturers, including us, offer prototype fee waivers or deductions when the order volume reaches a certain threshold. Always clarify this policy before starting the project.
9. Scegliere il Giusto Approccio al Prototipo
Scegli la fresatura CNC se il tuo portafoglio è in metallo, richiede tolleranze precise o necessita di test funzionali delle cerniere e della tenuta delle carte. Scegli la stampa 3D se hai bisogno solo di validare la forma e la misura prima di impegnarti in utensili costosi. Scegli il prototipazione in pelle artigianale se il tuo design dipende dalla qualità delle cuciture e dalle caratteristiche del grano della pelle.
Scegli un produttore con prototipazione interna se desideri cicli di iterazione più rapidi e feedback diretti sulla fabbricabilità. Scegli un studio di design se hai bisogno di aiuto con il design industriale e non hai ancora un concetto fabbricabile.
Il prototipo è un contratto. Ogni dettaglio concordato nella fase di campione diventa lo standard per la produzione in serie. Trattalo con quella serietà.
Se stai pianificando un progetto di portafoglio e hai bisogno di un prototipo che rifletta la realtà della produzione, il nostro team di ingegneria può revisionare il tuo design e fornire una valutazione della fabbricabilità entro 24 ore.
Ottieni un Preventivo Gratuito
—
Riferimenti
-
Sistemi di Gestione della Qualità ISO 9001:2015 — Requisiti. Organizzazione Internazionale per la Normazione. https://www.iso.org/standard/62085.html
-
Carte di Identificazione ISO/IEC 14443 — Carte a circuito integrato di contattoless — Carte di prossimità. Organizzazione Internazionale per la Normazione. https://www.iso.org/standard/73598.html
-
Specifiche di Dimensione della Carta CR80. Associazione Internazionale dei Produttori di Carte. https://www.icma.com/
-
Proprietà Materiali Alluminio 6061-T6. ASM International. https://www.asminternational.org/