12 min Lesedauer
Ein Käufer in Shenzhen hat einmal eine Bestellung für 20.000 Aluminium-Kartenhalter auf Basis einer 3D-Rendering allein aufgeben. Die Fabrik hat geliefert, aber die Karten passten nicht. Die Fächer wurden in die falsche Tiefe gefräst, weil der Käufer nie einen physischen Prototyp angefordert hat. Diese Lieferung kostete mehr als die Muster gekostet hätten.
1. Kernstrukturelle Komponenten eines Portemonnaie-Prototyps
1.1 Die Außenhülle und Paneele
Jeder Geldbeutel-Design beginnt mit seinen äußeren Paneele. Ein Klappgeldbeutel erfordert typischerweise zwei Hauptaußenpaneele plus einen inneren Rückgrat. Ein Dreibildgeldbeutel fügt ein drittes Panel hinzu. Ein minimalistischer Kartenhalter kann ein einziges gefaltetes Stück oder zwei bearbeitete Platten verwenden.
Die Materialdicke beeinflusst direkt das Gefühl und die Haltbarkeit:
-
Metallgeldbeutel: Aluminium 6061-T6 hat in der Regel eine Dicke von 1.0mm–1.5mm. Unten 1.0mm, dehnt sich das Material aus und kann an Belastungspunkten ermüden. Über 1.5mm, wird der Geldbeutel für die Tasche zu voluminös.
-
Ledergeldbeutel: Vollnarbige Lederpaneele reichen von 2.0mm–3.0mm. Dünneres Leder fehlt an struktureller Integrität; dickeres Leder wird schwer zu nähen und zu falten.
-
Hybrid-Designs: Metallrahmen, die mit Leder oder elastischen Einlagen kombiniert werden, erfordern sorgfältige Toleranzanpassung an den Verbindungspunkten.
1.2 Die Speicherarchitektur
Das Innenlayout bestimmt, wie viele Karten, Bargeld oder Münzen der Geldbeutel aufnehmen kann. Dies ist der Ort, an dem die Spezifikationsdetail am wichtigsten ist.
Standard CR80 Kartenmaße sind 85.6mm × 54mm × 0.76mm. Kartenfächer müssen diese Maße plus Freiraum für einfache Ein- und Ausnahme aufnehmen. Typischerweise beträgt der Freiraum 0.3mm–0.5mm auf jeder Seite.
-
Nähere Fächer (Leder): Der Abstand zwischen den Fächern hängt von der Lederdicke und dem Nähensspielraum ab. Jeder Fach fügt etwa 2.5mm–3.0mm an Höhe hinzu.
-
CNC-gearbeitete Fächer (Metall): Bearbeitete Kanäle erfordern präzise Tiefenkontrolle. Ein zu flach gearbeiteter Fach nimmt keine Karte auf; zu tief und die Karte klappert.
-
Versteckte Fächer: Zusätzliche Materialschichten oder bearbeitete Vertiefungen für diskrete Lagerung. Diese fügen Produktionssteps und Kosten hinzu.
Der Prototyp muss jeden Fach, jede Tasche und jedes Fach, das im endgültigen Design spezifiziert ist, beinhalten. Das Auslassen eines „kleinen“ Fachs im Muster führt oft zu Überraschungen in der Produktion.
1.3 Das Schließ- und Haltemechanismus
Wie die Brieftasche geschlossen bleibt—or ob sie überhaupt schließt—bestimmt einen Teil des Benutzererlebnisses. Gemeinsame Optionen umfassen:
| Schließtyp | Anwendung | Prototypberücksichtigungen |
|---|---|---|
| Magnetisch | Schmale Metall- oder Hybrid Brieftaschen | Magnetstärke, Beeinflussung durch RFID-Sperre, hinzugefügte Dicke |
| Knopfzipp | Lederklapp Brieftaschen und Münztaschen | Platzierungsgenauigkeit, Materialverträglichkeit, Schließkraft |
| Elastischer Riemen | Minimalistische Kartenhalter | Spannung, Dehnungsrückgewinnung, Ersetzbarkeit des Riemens |
| Reibungsfest | Metalkartenhalter | Fertigungstoleranz, Kartenhalterung ohne Beschädigung |
| Keine Schließung | Offene Kartenhalter | Kartenhalterungswinkel, Widerstand gegen Schwerkraft |
Das Schließmechanismus beeinflusst die Gesamtdicke und die Fertigungskomplexität. Ein magnetischer Schließmechanismus fügt 1,0mm–1,5mm hinzu; ein Knopfzipp erfordert eine präzise Ausrichtung der zwei miteinander verbundenen Teile.
2. Hardware und Mechanische Elemente
Hardwarekomponenten—Befestigungselemente, RFID-Schutz und Clips—sind oft die am häufigsten übersehenen Elemente in einem Brieftaschenprototyp, doch sie bestimmen die langfristige Haltbarkeit und Funktionalität.
Käufer konzentrieren sich häufig auf Materialien und Erscheinungsbild, während sie die mechanischen Details übersehen, die das Funktionieren oder Versagen einer Brieftasche bestimmen.
2.1 Befestigungselemente, Niete und Haken
Brieftaschen, die aus mehreren Paneelen bestehen, erfordern Befestigungselemente. Leder Brieftaschen benötigen Niete oder Nähte an Spannungspunkten. Klapp Brieftaschen benötigen Drehpunkte oder Haken.
Die Materialauswahl für Hardware ist wichtig:
-
Edelstahl: Korrosionsbeständig, höherer Preis, schwer zu bearbeiten. Empfohlen für maritimes oder hochfeuchtes Umfeld.
-
Kupfer: Weicher, leichter zu bearbeiten, entwickelt mit der Zeit eine Patina. Häufig in Premium-Lederprodukten.
-
Zinklegierung: Kostengünstig für Pressförmige Komponenten, aber weniger widerstandsfähig unter wiederholtem Druck.
Ein Prototyp muss denselben Befestigungstyp und das gleiche Material verwenden, das für die Produktion spezifiziert ist. Ein mit temporären Schrauben statt mit dauerhaften Nieten zusammengebautes Muster wird keine Passungsprobleme erkennen, die während der Endmontage auftreten.
2.2 RFID-Sperrelemente
RFID-Sperre ist eine funktionsbezogene Anforderung und keine Marketingfunktion. Die Abschirmung muss physisch Radiofrequenzsignale in spezifischen Bändern blockieren.
Two Frequenzbereiche sind für Zahlungskarten und Zugangskarten von Bedeutung:
-
13.56 MHz (HF/NFC): Verwendet von kontaktlosen Zahlungskarten, Fahrausweisen und Smartphone NFC.
-
125 kHz (LF): Verwendet von älteren Zugangssteuerungssystemen und einigen Ausweiskarten.
RFID-Abschirmung in einem Geldbörsenprototyp nimmt typischerweise eine der folgenden Formen an:
-
Trennfolie-Schicht: Eine dünne metallische Folie, die zwischen äußeren und inneren Materialien verklebt ist.
-
Gewebtes Metallgewebe: Flexibel, häufig in Ledergeldbörsen verwendet.
-
Metallischer Verbundträger: Fest, verwendet in Metallgeldbörsen als Teil der Struktur.
Das Prototyp sollte die genaue Abschirmungskonfiguration enthalten, die für die Produktion geplant ist. Tests bestätigen, ob die Abschirmung Signale auf das erforderliche Niveau abschwächt—typischerweise sollte eine blockierte Karte nicht lesbar sein, wenn die Geldbörse geschlossen ist.
2.3 Geldklammern und Gummibänder
Geldklammern gehören in zwei Kategorien:
-
Faltklammern aus Stahl: Aus Federverstahl geformt, die Spannung bietet den Griff. Der Prototyp muss die Klammer-Spannung überprüfen—zu schwach und das Bargeld rutscht heraus; zu stark und die Geldbörse ist schwer zu verwenden.
-
Federklammern: Mechanische Anordnungen mit beweglichen Teilen. Diese erfordern komplexere Prototypen und Haltbarkeitstests.
Elastische Bänder für minimalistische Kartenhalter benötigen Spannungstests. Ein zu lose Bändchen behält die Karten nicht bei; zu fest und es dehnt sich innerhalb weniger Wochen dauerhaft aus.
3. Materialien und Veredelungsspezifikationen
Die Wahl der Materialien und die Oberflächenveredelung bestimmen das Erscheinungsbild, das Gewicht und den Preis der Geldbörse—jede Wahl hat Kompromisse, die im Prototypen-Stadium überprüft werden müssen.
3.1 Materialauswahl
Die Materialentscheidung treibt alles nach unten: Bearbeitungsparameter, Oberflächenauswahl, Einheitenkosten und wahrgenommene Qualität.
Metalloptionen:
-
Aluminium 6061-T6: Leicht (2.7 g/cm³), korrosionsbeständig, hervorragend für Anodisierung. Standardwahl für Premium-Metalltaschen.
-
Edelstahl 304: Schwerer (8.0 g/cm³), stärker, besser kratzfest. Fügt wahrgenommene Haltbarkeit hinzu, aber erhöht das Versandgewicht.
-
Zinklegierung: Schmiedbar in komplexe Formen, niedrigerer Materialkosten, aber erfordert eine Beschichtung, um Oxidation zu verhindern.
Lederoptionen:
-
Volle Haut: Oberfläche der Haut, behält natürliche Markierungen bei, entwickelt eine Patina. Höchster Preis.
-
Top-Haut: Gesandet und verarbeitet, einheitlicheres Aussehen, etwas niedrigerer Preis.
-
PU-Leder: Synthetisch, einheitliche Textur, niedrigster Preis, aber weniger haltbar und weniger atmungsaktiv.
Synthetika:
-
Carbonfasern: Leicht, hoher Festigkeit, charakteristisches Webmuster. Premium-Positionierung.
-
ABS/Kunststoff: Spritzgießbar, stoßfest, kosteneffektiv für Massenproduktion.
3.2 Oberflächenveredelung und Beschichtung
Die Oberflächenveredelung beeinflusst sowohl das Aussehen als auch die Haltbarkeit. Spezifizieren Sie sie präzise im Prototyp.
-
Anodisierung (Aluminium): Elektrochemischer Prozess, der eine haltbare, farbige Oxidschicht schafft. Farbangleichung erfordert spezifische Pantone- oder RAL-Codes.
-
Pulverbeschichtung: Dick, haltbare Oberfläche, die elektrostatisch aufgetragen und ausgehärtet wird. Häufig für Zinklegierungsteile.
-
PVD-Beschichtung: Physikalische Verdampfung schafft eine dünne, harte Beschichtung. Für Premium-Metallveredelungen verwendet.
-
Beschichtet vs. poliert: Mechanische Oberflächenveredelung bestimmt die Oberflächentextur. Beschichtet verdeckt Fingerabdrücke; poliert sieht premium aus, zeigt aber Abnutzung.
Lederbehandlungen umfassen Kantenlackierung (Versiegelung der geschnittenen Kanten), Wachsen (Wasserdichtigkeit) und Prägung (Textur oder Logo).
3.3 Druck, Branding und Lasergravur
Branding ist Teil des Produkts und keine nachträgliche Überlegung. Das Prototypen sollte ein Beispiel der endgültigen Logoauftragung enthalten, um Lesbarkeit und Haltbarkeit zu überprüfen.
-
Lasergravur: Präzise, dauerhaft, funktioniert auf Metall und Leder. Ideal für Logos und Seriennummern.
-
Silk screening: Tinte wird durch ein Gittermuster aufgetragen. Geeignet für ebene Oberflächen und einfache Grafiken.
-
Metallabzeichen: Separat angebracht, fügt dimensionales Branding hinzu.
Eine lasergravierte Marke auf einem Prototypen zeigt potenzielle Probleme an—dünne Linien, die sich schließen, niedrige Kontrastenden oder Oberflächendefekte um die Gravur—bevor sie ein Produktionsproblem werden.
4. Funktionsprüfung und Leistungskriterien
Ein Portemonnaie-Prototyp muss dimensionale, Haltbarkeit und Funktionsprüfungen bestehen, die realen Gebrauch simulieren—diese Tests bestätigen, dass das Design funktioniert, nicht nur dass es gut aussieht.
4.1 Dimensionale und Passgenauigkeitssprüche
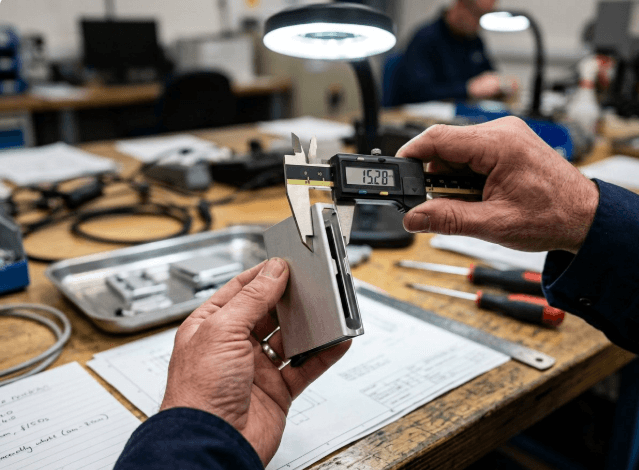
Das Prototypen wird mit seinen CAD-Dateien verglichen, um Toleranzen zu überprüfen. Für Metallportemonnaies ist eine Toleranz von ±0.1mm Standard. Für Leder ist ±0.5mm aufgrund der Materialvarianz akzeptabel.
Die Kartenpassgenauigkeitsprüfung verwendet Standard-CR80-Karten. Das Prototypen muss Karten ohne übermäßige Kraft oder Lockerheit akzeptieren und behalten. Eine Karte, die leicht hineingesteckt wird, aber beim Umkippen herausfällt, fails den Haltestest.
4.2 Haltbarkeit und Belastungstests
Professionelle Prototypen unterliegen simulierten Gebrauchstests:
-
Slot-Stretch-Tests: Karten werden wiederholt (100–500 Zyklen) eingefügt und entfernt, um die Deformation des Schlitzes zu überprüfen.
-
Hebelzyklus-Tests: Flip-Style-Portemonnaies werden auf 10.000+ Öffnungs- und Schließzyklen getestet, um die Integrität der Hebel zu überprüfen.
-
Falltests: Das Portemonnaie wird aus Hosenhöhe (1m) auf harte Oberflächen fallen gelassen, um die Strukturintegrität zu überprüfen.
Diese Tests ähneln 1–2 Jahren realen Gebrauchs. Ein Prototyp, der bei 2.000 Zyklen fehlschlägt, wird wahrscheinlich innerhalb weniger Monate im Feld fehlschlagen.
4.3 RFID-Blockierungserprüfung
Die RFID-Blockierung wird mit einem Standardkartenleser und einer Testkarte, die auf der Zielfrequenz arbeitet, überprüft. Mit geschlossigem Portemonnaie sollte die Karte an keiner Distanz lesbar sein – der Blockierungsabstand sollte 0 cm betragen.
ISO 14443 ist der internationale Standard für Nahfeldkarten, die bei kontaktlosen Zahlungen verwendet werden. Die Prüfung nach diesem Standard bestätigt, dass die Abschirmung wie beabsichtigt funktioniert.
5. Das Dokumentationspaket
Ein professionelles Prototypenpaket enthält technische Zeichnungen, eine Materialliste und einen Qualitätskontrollbericht – diese Dokumente sind der Grundplan für die Massenproduktion.
5.1 Technische Zeichnungen und 3D-Dateien
Der Prototyp sollte enthalten:
-
2D-Zeichnungen (DXF/DWG): Dimensionierte Zeichnungen, die Toleranzen für jede kritische Eigenschaft zeigen.
-
3D-Dateien (STEP/IGES): Neutral formatierte Dateien, die jede Fabrik öffnen kann, um CNC-Maschinen zu programmieren oder Formen zu entwerfen.
-
Renderbilder: Photorealistische Bilder, die das endgültige Erscheinungsbild mit spezifizierten Oberflächenbehandlungen zeigen.
Diese Dateien sind keine optionale Extras. Sie sind die vertragliche Grundlage für die Produktion. Ohne sie muss die Fabrik den Prototypen reverse-engineern, was Fehler einführen kann.
5.2 Materialliste (BOM)
Eine richtige Materialliste listet jede Komponente:
-
Artikelnummer und Name
-
Materialspecifikation (Qualität, Dicke, Oberfläche)
-
Maße
-
Menge pro Einheit
-
Lieferantenhinweise (falls spezifische Quellen erforderlich sind)
Die Materialliste ermöglicht eine genaue Kostenschätzung und identifiziert Komponenten mit Einzelleistung, die Supply-Chain-Risiken verursachen könnten.
5.3 Qualitätskontrollbericht
Der QC-Bericht dokumentiert:
-
Visuelle Inspektionsergebnisse (Oberflächenschäden, Oberflächengleichmäßigkeit, Markenlesbarkeit)
-
Dimensionale Messungen (tatsächliche vs. spezifizierte Toleranzen)
-
Funktionstestergebnisse (Kartenpassung, Schließmechanismus, RFID-Blockierung)
6. Der Entwicklungsworkflow des Prototyps
Der Prototypenprozess bewegt sich von der Konzeptprüfung über den schnellen Prototypenbau bis hin zu Überarbeitungsschleifen – ein strukturierter Workflow, der typischerweise 7–15 Arbeitstage für CNC-gearbeitete Proben dauert.
6.1 Konzeptprüfung und Machbarkeitsanalyse
Bevor irgendein Material geschnitten wird, unterzieht sich das Design einer Ingenieurprüfung:
-
Validierung der Materialauswahl im Vergleich zu den Zielen für Kosten und Haltbarkeit
-
Bewertung der Fertigungsmethode (CNC-Bearbeitung vs. Spritzguss vs. Nähen)
-
Kostenschätzung basierend auf Material, Arbeitskraft und Veredelungsanforderungen
6.2 3D-Druck vs. CNC-Prototyping
Zwei schnelle Prototypenansätze dienen verschiedenen Zwecken:
| Technik | Bester Einsatz | Einschränkungen |
|---|---|---|
| SLA/SLS 3D-Druck | Form-fit-Tests, visuelle Muster | Nicht repräsentativ für Metalleigenschaften oder Ledereigenschaften |
| CNC-Bearbeitung | Funktionale Metallprototypen | Begrenzt auf maschinierbare Geometrien |
| Handnähen (Leder) | Funktionale Lederver prototypen | Arbeitsintensiv, langsamer |
Für Metallgeldbeutel produziert der CNC-Bearbeitung ein Prototyp mit identischen Materialeigenschaften wie das Endprodukt. Dies ist wichtig für die Prüfung der Federstärke, der Kartenhaltefähigkeit und der Haltbarkeit der Oberflächenbeschichtung. 3D-Druck ist eine schnellere, billigere Überprüfung der Form und Passform, aber er kann das Materialverhalten nicht validieren.
6.3 Überarbeitungsschleifen und endgültige Genehmigung
Der typische Zeitplan:
-
Erstes Muster: 7–15 Arbeitstage für CNC-gearbeitetes Metall; länger für genähtes Leder.
-
Überarbeitung: 3–5 Arbeitstage pro Iteration.
-
Endgültige Genehmigung: Freigabe des „Goldmusters“ – das Referenzmaß für die Massenproduktion.
Besteller sollten 1–3 Überarbeitungsschleifen vor der Genehmigung erwarten. Jede Überarbeitung ist eine Möglichkeit, in der Prüfung entdeckte Probleme zu beheben. Zeitersparnis durch Auslassen von Überarbeitungen ist eine falsche Wirtschaftsweise – Produktionsfehler kosten weit mehr als zusätzliche Probelaufzüge.
7. Wie ein professioneller Hersteller diesen Prozess strukturiert
Der oben beschriebene Prototypenprozess ist nicht theoretisch. Führende OEM-Hersteller arbeiten im Rahmen des ISO 9001-Systems für Design und Entwicklung, das dokumentierte Verfahren für jede Stufe vorschreibt – von der Designanforderung über die Überprüfung und Validierung. Dieses Rahmenwerk stellt die Nachverfolgbarkeit sicher: jede Entscheidung, jedes Testergebnis und jede Revision werden dokumentiert.
8.
Häufig gestellte Fragen
Welche Teile bestehen ein Portemonnaie?
Was sind 6 Dinge, die Sie in Ihrer Brieftasche nicht tragen sollten?
Was nutzen Generation Z stattdessen für ihre Brieftasche?
Handyschutzkappen mit integrierten Kartenfächern, Klebekartenhalter, die auf der Rückseite des Handys montiert sind, und digitale Brieftaschen (Apple Pay, Google Pay). Dieser Wechsel treibt die Nachfrage nach schlanken, magnetischen, befestigungsfähigen Brieftaschenprototypen, die das Tragen von Handys bevorzugt unterstützen.
Welche Arten von Brieftaschenentwürfen gibt es?
Bifalt, Trifalt, Geldclip, Kartenhalter, Reißverschluss, und minimalistische Fronttaschenentwürfe. Jeder hat spezifische strukturelle Anforderungen – die Anzahl der Panele, die Verschlussmechanismen und die Materialdicke variieren zwischen den Stilen erheblich.
Wie lange dauert ein Brieftaschenprototyp?
Typischerweise 7–15 Arbeitstage für einen CNC-gearbeiteten Metallprototyp, plus Versandzeit. Lederver prototypen können länger dauern, da Handnähen erforderlich ist. Revisionsschleifen fügen 3–5 Tage hinzu. Planen Sie insgesamt 2–3 Wochen einschließlich Revisionen.
Wird der Prototypkostenbetrag vom Massenproduktionsauftrag abgezogen?
Viele Hersteller, einschließlich uns, bieten Prototypgebührenbefreiungen oder Abschläge an, wenn der Bestellvolumen einen bestimmten Schwellenwert erreicht. Klären Sie diese Politik immer vor Projektbeginn.
9. Die richtige Prototypansatzwahl
Wählen Sie CNC-Fertigung, wenn Ihre Brieftasche aus Metall besteht, präzise Toleranzen erfordert oder funktionalen Tests von Schiebern und Kartenhalterung bedarf. Wählen Sie 3D-Druck, wenn Sie nur das Form- und Passgenauigkeit validieren müssen, bevor Sie teure Werkzeuge anlegen. Wählen Sie handgefertigte Lederver prototyping, wenn Ihr Design auf Nähtequalität und Ledergestaltungsmerkmale angewiesen ist.
Wählen Sie einen Hersteller mit internem Prototyping, wenn Sie schnelleren Iterationsschleifen und direktes Feedback zur Fertigungsfähigkeit wünschen. Wählen Sie ein Designstudio, wenn Sie Hilfe bei der industriellen Gestaltung benötigen und noch keinen fertbaren Konzept haben.
Der Prototyp ist ein Vertrag. Jeder Detail, das im Musterstadium vereinbart wird, wird zum Standard für die Massenproduktion. Behandeln Sie es mit dieser Ernsthaftigkeit.
Wenn Sie ein Brieftaschenprojekt planen und einen Prototyp benötigen, der die Produktionsrealität widerspiegelt, kann unser Ingenieurteam Ihren Entwurf überprüfen und innerhalb von 24 Stunden eine Fertigungsfähigkeitsbewertung vornehmen.
—
Referenzen
-
ISO 9001:2015 Qualitätsmanagementsysteme — Anforderungen. Internationale Organisation für Normung. https://www.iso.org/standard/62085.html
-
ISO/IEC 14443 Identifikationskarten — Berührungsfreie integrierte Schaltkreise — Nahfeldkarten. Internationale Organisation für Normung. https://www.iso.org/standard/73598.html
-
CR80 Kartengrößen-Spezifikationen. Internationale Card Manufacturers Association. https://www.icma.com/
-
Eigenschaften des Materials Aluminium 6061-T6. ASM International. https://www.asminternational.org/