11 min read
Um comprador nos enviou um exemplo de carteira de alumínio de um concorrente que havia falhado após três meses de uso. As bordas estavam brutas, a anodização havia se desgastado nas bordas e o interior mostrava rachaduras profundas devido ao movimento das cartas. A falha não era um erro do usuário. Era uma decisão de fabricação.
Rachaduras em uma carteira de metal não são um inconveniente cosmético. Elas são um relatório estrutural. A profundidade de uma rachadura revela a espessura da camada, como bem foram arredondadas as bordas e se o liga foi escolhido por custo ou por durabilidade. Para compradores B2B, compreender as variáveis de fabricação que previnem rachaduras é a diferença entre um produto que constrói a reputação da marca e um que gera retornos.
Entendendo a Prevenção de Rachaduras: Tipos e Aplicações
A prevenção de rachaduras em carteiras de metal é um sistema de seleção de materiais, engenharia de superfície e precisão mecânica. O objetivo principal não é criar uma superfície indestrutível—isso é fisicamente impossível para qualquer material carregado diariamente contra chaves, moedas e concreto—mas criar uma superfície onde o desgaste permaneça invisível ou mínimo ao longo da vida útil do produto.
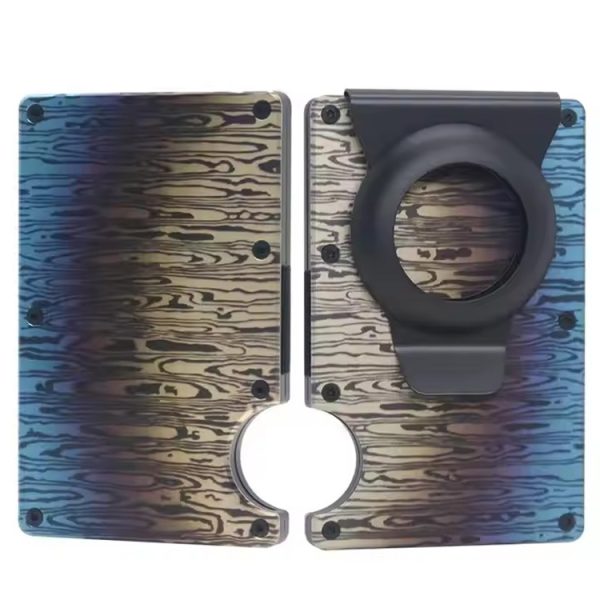
Tres ligas metálicas dominam o mercado. As ligas de alumínio (geralmente 6061 ou 7075) oferecem leveza e são quase sempre anodizadas para cor e proteção. Aço inoxidável (geralmente 304 ou 316) oferece dureza superior, mas adiciona peso. Titânio (Grade 5 / Ti-6Al-4V) fica entre eles—mais leve que o aço, mais duro que o alumínio, mas com tendência a garrar sob certas condições de atrito.
A aplicação determina a escolha certa. Uma carteira slim para profissionais urbanos que a mantém em um bolso dedicado pode usar uma liga mais leve com uma camada mais fina. Uma carteira EDC resistente que compartilha um bolso com ferramentas e chaves precisa de uma superfície anodizada ou revestida com PVD e uma liga mais robusta. Compradores que pulem essa análise frequentemente terminam com um produto que parece bom em um render, mas falha no campo.
Como Prevenir que uma Carteira de Metal Rache: Fatores de Qualidade e Desempenho
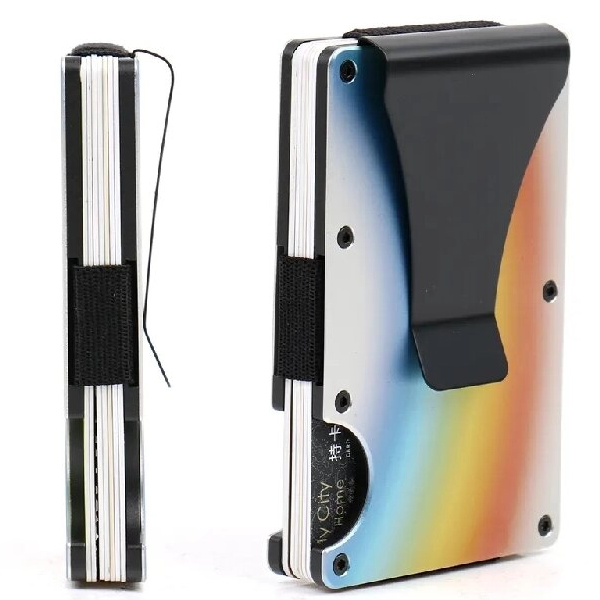
A resposta direta: a prevenção de rachaduras é determinada pela dureza da camada, textura da superfície e geometria das bordas—nessa ordem. Uma carteira de alumínio anodizado com camada dura e acabamento mate com bordas bem arredondadas vai durar mais que uma carteira de aço inoxidável polido e sem camada em condições reais de uso, apesar do aço ser o material mais duro. Por quê? Porque a camada absorve o desgaste, a textura mate esconde micro-rachaduras e as bordas lisas previnem pontos de tensão localizados.
Dureza vs. Resistência: O que a Escala de Mohs de Fato Revela
A escala de Mohs é uma medida comparativa de resistência a rachaduras, não dureza absoluta. Um diamante (Mohs 10) racha vidro (Mohs 5,5), mas uma lâmina de aço (Mohs 5-6,5 dependendo da liga e do tratamento térmico) racha alumínio anodizado (Mohs 6-7 para a camada, 2,5-3 para o alumínio bruto sob a superfície).
Aqui está a nuance crítica: o alumínio anodizado tem uma superfície dura que excede o material bruto. A camada anódica é óxido de alumínio, que é um cerâmico. Mede 6-7 na escala de Mohs, comparável ao aço endurecido. Mas uma vez que essa camada é penetrada—seja por uma borda afiada de uma chave ou por uma queda no concreto—o alumínio bruto exposto é extremamente mole e racha facilmente.
Isso é o motivo pelo qual a espessura da camada é mais importante que a dureza do metal base para carteiras de alumínio. Uma anodização decorativa do tipo II é geralmente de 5-10 micrômetros de espessura. Uma anodização dura do tipo III é de 25-50 micrômetros. A camada mais espessa fornece uma barreira mais profunda contra penetração. Para titânio e aço, camadas de PVD (Deposição Física de Vapor) de 1-3 micrômetros adicionam dureza e cor, mas não mudam o comportamento do substrato—o metal base já é duro o suficiente para resistir à maioria dos desgastes diários.
Acabamento da Superfície: Por Que o Mate Esconde o que o Polido Revela
Uma carteira de metal polida em espelho parece premium em uma foto de produto. Na vida diária, é um atrator de rachaduras—visualmente. Cada micro-abrasão, cada impressão digital, cada partícula de poeira presa entre a carteira e uma superfície de mesa reflete luz e se torna visível.
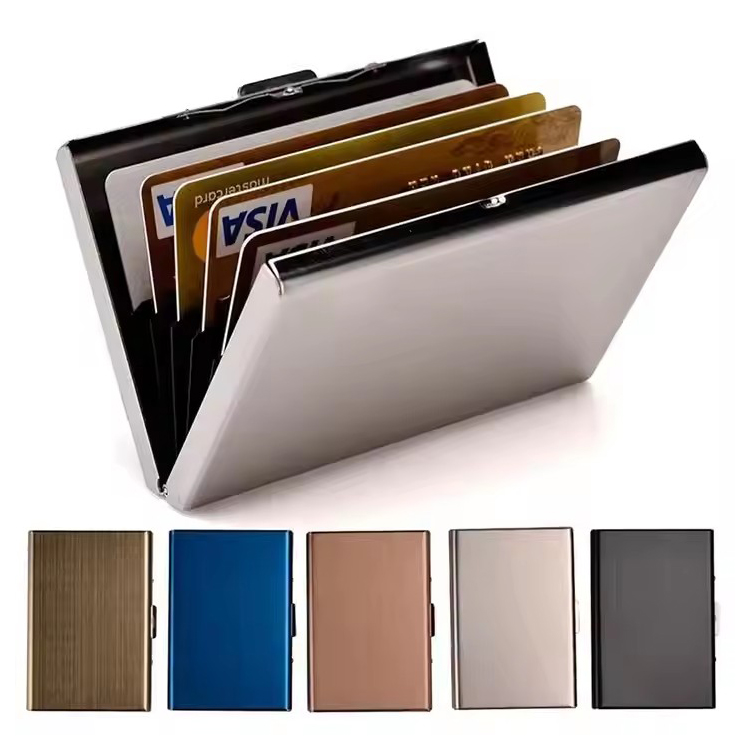
Um acabamento riscado (grão linear) mostra rachaduras que correm perpendicularmente ao direção do grão, mas esconde aquelas que correm paralelamente. Um acabamento arejado ou com granulação de esferas (maté) difunde a luz em uma superfície irregular, tornando a maioria das micro-rachaduras invisíveis para o olho nu. Isso não é uma afirmação de marketing; é óptica básica. Compradores que escolhem um acabamento devem perguntar: “Como isso vai se parecer após seis meses em um bolso?” e não “Como isso se parece em um stand de exibição?”
Tratamento das Bordas: O Primeiro Lugar para Falhar
As faces planas de uma carteira de metal são fáceis de revestir. As bordas—especialmente as cantos agudos e cortes para acesso a cartões—são onde as camadas se tornam finas ou falham em aderir. Uma borda CNC-machinada sem arredondamento adequado deixa uma micro-burra que se desgasta sob impacto, criando uma área de metal bruto que acelera o desgaste adicional. Tumbling, acabamento vibratório ou arredondamento manual removem essas burras. A granulação com esferas antes do revestimento cria um anclagem mecânica para a camada anódica ou filme PVD.
A insight imperfeito aqui: nenhum processo de fabricação produz uma camada uniforme em geometrias complexas. Os cantos e bordas internas de uma carteira sempre terão uma camada ligeiramente mais fina que as faces planas. Um bom fabricante compensa isso projetando a carteira com raio de curvatura maior nos cantos e estendendo o tempo de anodização ou revestimento ligeiramente além do necessário para superfícies planas. Um fabricante ruim simplesmente aplica o processo padrão e envia o produto, esperando que a taxa de falha permaneça baixa.
Como Avaliar Fornecedores de Porta Cartões de Metal
O processo de avaliação de fornecedores para resistência a riscos requer perguntas que a maioria das equipes de vendas não consegue responder. Se um fornecedor não consegue explicar sua espessura da camada de anodização em micrômetros, seu processo de desbaste ou suas especificações de tolerância, é provavelmente uma empresa comercial ou uma oficina de baixa qualidade.
Perguntas para Fazer Antes de Encomendar
-
Qual é a especificação da espessura da camada de anodização? Tipo II deve ser de 5-10 micrômetros; Tipo III revestimento duro deve ser de 25-50 micrômetros. Qualquer resposta que não especifique um intervalo de espessura é um sinal vermelho.
-
Qual é o método e resultado do teste de dureza? Um fabricante confiável realiza um teste de dureza de Vickers (HV) em amostras revestidas. Anodização dura deve medir 350-450 HV. Revestimentos PVD em aço ou titânio devem ser testados e documentados.
-
Você fornece um relatório de teste de abrasão Taber? O teste Taber (ASTM D4060) mede a resistência ao desgaste da camada usando uma roda abrasiva giratória. Um relatório com um índice específico de desgaste (mg/1000 ciclos) é evidência de teste real. Promessas verbais não são.
-
Quais são suas tolerâncias de usinagem? Para um porta cartões de metal, tolerâncias de +/- 0,1mm no quadro e +/- 0,05mm nas aberturas para cartões são alcançáveis com usinagem CNC. Tolerâncias mais largas significam movimento interno, o que significa riscos internos.
-
Como você lida com o desbaste? A resposta deve incluir um processo específico (tipo de meio de polimento, duração do acabamento vibratório ou protocolo de inspeção manual). “Fazemos inspeções de qualidade” não é uma resposta.
Sinais Vermelhos: Evite Fornecedores Que…
-
Não conseguem especificar a espessura da camada ou os valores de dureza.
-
Oferecem acabamentos polidos como opção padrão sem discutir o compromisso com visibilidade de riscos.
-
Não possuem usinagem CNC interna e não conseguem controlar tolerâncias diretamente.
-
Oferecem preços significativamente abaixo da média do mercado para produtos metálicos usinados CNC – é provável que estejam cortando canto em revestimentos ou acabamentos.
-
Não conseguem fornecer amostras com qualidade de superfície consistente em múltiplas unidades.
Escolha A se… Escolha B se…
Escolha um fornecedor com usinagem CNC interna e processos de revestimento documentados se sua marca visa o segmento médio a premium, onde a durabilidade do produto faz parte da proposta de valor. Escolha um fornecedor de menor custo sem essas capacidades apenas se você estiver buscando um produto promocional descartável, onde o porta cartões é esperado para durar menos de um ano. Não há terceira opção para marcas que desejam clientes repetidos.
Indicadores de Qualidade Relevantes para Compradores
Quando inspecionar amostras, os compradores devem usar uma lista de verificação sistemática em vez da atração visual apenas. Os seguintes indicadores estão diretamente relacionados à resistência a riscos e à durabilidade geral.
Uniformidade da camada: Examine o porta cartões sob luz direta em um ângulo. Procure variações de cor, áreas finas nas bordas ou metal exposto nas cantos. A liga de alumínio anodizado deve mostrar cor uniforme em todas as superfícies, incluindo cortes internos. Revestimentos PVD devem ter cor consistente sem manchas.
Suavidade das bordas: Deslize a unha ao longo de todas as bordas e cantos. Qualquer irregularidade indica desbaste incompleto. Essa é a área mais propensa a rachar primeiro.
Textura da superfície: Um acabamento mate ou arejado deve sentir-se uniforme, não manchado. Deslize seu dedo pela superfície – textura inconsistente sugere que o processo de arejamento ou revestimento foi inconsistente.
Ajuste interno: Insira um cartão padrão no porta cartões. Ele deve deslizar com resistência moderada, mas não deve balançar ou mover-se livremente uma vez posicionado. Cartões soltos criam atrito interno que desgasta os revestimentos internos.
Peso e equilíbrio: Um porta cartões que pesa mais do que o esperado para seu material pode ter paredes mais grossas (bom) ou pode estar usando uma liga mais densa do que especificado (verifique o certificado de material). Um porta cartões inesperadamente leve pode ter paredes finas que flexionam, causando rachaduras no revestimento.
Padrões e Certificações Relevantes da Indústria
Testes de resistência a riscos seguem padrões industriais estabelecidos. Os compradores devem solicitar relatórios de testes alinhados com esses protocolos:
-
ASTM D3363 – Teste de dureza com lápis. Mede a dureza da camada em uma escala de 6B (mais mole) a 6H (mais dura). Anodização dura deve classificar 4H ou superior.
-
ASTM D4060 – Teste de abrasão Taber. Usa uma roda abrasiva giratória para medir a resistência ao desgaste. Uma perda de peso menor por 1000 ciclos indica melhor resistência.
-
ASTM B117 – Teste de sal spray. Avalia a resistência à corrosão, que é relevante porque a corrosão enfraquece o revestimento e facilita a formação de riscos.
-
ISO 7599 – Padrão internacional para revestimentos de oxidação anódica em alumínio. Especifica espessura, qualidade de selagem e métodos de teste.
-
MIL-A-8625 – Especificação militar dos EUA para anodização. Tipo III (revestimento duro) sob esta especificação exige espessura de 25-50 micrômetros e um intervalo específico de dureza.
Um fabricante que não pode fornecer relatórios de testes para ao menos um desses padrões não está fabricando em um nível de qualidade verificável. Os relatórios não são caros de produzir – um teste Taber custa algumas centenas de dólares – e qualquer fábrica séria os terá disponíveis.
Entendendo a Questão Central: O Que Na Realidade Impede o Riscado?
A resposta, do ponto de vista da fabricação, é uma pilha de decisões tomadas muito antes que o carteiro chegue ao usuário final. A liga é escolhida por seu equilíbrio entre dureza e maleabilidade. A camada é especificada em micrômetros, não em termos vagos como “resistente a riscos”. As bordas são projetadas com raios que permitem que a camada se adira corretamente. A acabamento superficial é selecionado para tornar inevitáveis micro-abrasões invisíveis.
Mantenção de nível do usuário—carregar o carteiro em um bolso dedicado, evitar contato com chaves, limpar com sabão suave em vez de esfregadores abrasivos—estende a vida útil de qualquer camada. Mas isso não pode compensar um processo de fabricação que pulou a etapa de remoção de arestas, utilizou uma anodização decorativa em vez de uma camada dura, ou escolheu uma liga 6061 quando o usuário alvo carrega o carteiro em condições adversas. O comprador que entende isso pode especificar um produto que sobrevive ao seu ambiente. O comprador que não entende está à mercê de qualquer coisa que a fábrica decida produzir.
Um carteiro de alumínio anodizado bem mantido deve durar cinco ou mais anos de uso diário. Um carteiro de titânio revestido com PVD pode durar uma década. Um carteiro metálico mal fabricado pode falhar em três meses. A diferença está totalmente no processo de fabricação, não no comportamento do usuário.
Como Prevenir que um Carteiro Metálico Riscado: A Vantagem do OEM
Este é o ponto onde as práticas padrão da indústria se encontram com nossa linha de produção. Como fabricante profissional de carteiros RFID e acessórios metálicos, temos investido 14 anos refinando os processos específicos que previnem riscos—não em teoria, mas em corridas de produção medidas em centenas de milhares de unidades.
Atendendo aos Padrões da Indústria por meio da Engenharia de Precisão
Nossa abordagem para prevenir riscos começa com a usinagem CNC interna. Não outsourcemos esta etapa porque as tolerâncias são a base da qualidade da superfície. Com nossos próprios centros de usinagem, mantemos tolerâncias de +/- 0,1mm nos quadros e +/- 0,05mm nas ranhuras para cartões. Esta precisão previne o movimento interno que cria atrito e riscos internamente.
Todas as bordas são lixadas usando acabamento vibratório com meios cerâmicos, seguido de inspeção manual. Este processo em duas etapas remove os riscos microscópicos que causam falha na camada. Em seguida, aplicamos anodização do tipo II ou III, dependendo da especificação do produto, com espessura verificada por teste de corrente de efeito eletromagnético em cada lote de produção.
Escalando da Prototipagem para Produção em Massa
O desafio na fabricação de carteiros metálicos é a consistência. Um protótipo pode ser finalizado à mão perfeitamente. Escalar para 300.000+ unidades por mês exige que cada unidade receba a mesma espessura de camada, o mesmo tratamento de remoção de arestas e a mesma qualidade de borda. Nossas linhas de produção são calibradas para manter essa consistência, com inspeções em processo em cada etapa—usinagem, remoção de arestas, camada e montagem final.
Para os compradores, isso significa que a amostra que você aprovar é o produto que você recebe em escala. Já vimos muitas marcas perder a confiança dos clientes porque uma fábrica entregou amostras belas e produção em massa inconsistente. Nuestro sistema de controle de qualidade previne isso por design, não por sorte.
O Processo OEM/ODM: Garantindo que Suas Especificações Estejam Certas
Quando você trabalha conosco, o processo começa com uma consulta de design. Revisamos seu mercado-alvo, o ambiente de uso pretendido e sua posição de marca para recomendar a combinação certa de liga, camada e acabamento. Se você já tem uma especificação, fabricaremos conforme ela—e se sua especificação tiver lacunas, apontaremos.
Oferecemos amostras para sua avaliação, incluindo relatórios de teste para espessura da camada e resistência à abrasão. Assim que aprovado, passamos para produção em massa com um MOQ flexível que atende tanto a marcas em início quanto a varejistas estabelecidos. Nossa resposta de cotação em 24 horas significa que você pode ir do conceito à planejamento de produção em um dia.
Conclusão
A prevenção de riscos não é um problema de manutenção do usuário. É uma ciência da fabricação que começa com a seleção da liga, continua com a química da camada e a geometria das bordas, e termina com a precisão da usinagem CNC. O comprador que entende essas variáveis pode especificar um produto que se mantém bonito por anos. O comprador que não entende dependerá da sorte—e a sorte não é um sistema de controle de qualidade.
Se você está avaliando a fabricação de carteiros metálicos para sua marca, convidamos você a discutir suas especificações de projeto com nossa equipe de engenharia. Mostraremos os dados de teste, guiaremos você pelas opções de camada e ajudaremos você a selecionar o material e o acabamento que correspondem à promessa da sua marca.
Referências
-
ASTM International. “ASTM D3363 – Método de Teste Padrão para Dureza de Filme por Teste com Lápis.” https://www.astm.org/d3363-05r11e2.html
-
ASTM International. “ASTM D4060 – Método de Teste Padrão para Resistência à Abrasão de Camadas Orgânicas por meio do Abrasor de Taber.” https://www.astm.org/d4060-19.html
-
Organização Internacional de Normalização. “ISO 7599:2018 – Oxidação Anódica do Alumínio e de suas Ligações.” https://www.iso.org/standard/70430.html
-
Departamento dos Estados Unidos de Defesa. “MIL-A-8625F – Camadas Anódicas para Alumínio e suas Ligas.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12318/
-
ASTM International. “ASTM B117 – Prática Padrão para Operação de Aparelho de Névoa Salina (Fumaça).” https://www.astm.org/b0117-19.html