11 min read
Quando um comprador abre uma remessa de amostra e passa a unha por toda a borda de um portamoles de alumínio machinado, a primeira coisa que ele verifica não é a cor. É o chanfro. Se a borda se agarra na unha, os devoluções seguirão. Se for lisa, o produto passa no primeiro de uma dúzia de testes silenciosos que os clientes farão antes de decidir se o mantêm ou não.
A seleção de materiais determina a maioria desses resultados antes de uma única unidade ser montada. O erro no liga, o erro na acabamento, ou o erro na especificação de tolerância cria falhas que nenhum orçamento de marketing pode resolver. Este guia passa por decisões de materiais por trás de produtos premium de EDC — portamoles, organizadores de chaves, portadores de cartões, suportes para celular — a partir da perspectiva de um fabricante, com os parâmetros técnicos que os compradores precisam avaliar fornecedores de forma adequada.
Quais São as Categorias Principais de Produtos Premium de EDC?
O ecossistema de EDC abrange várias categorias de produtos, cada uma com requisitos de materiais distintos:
-
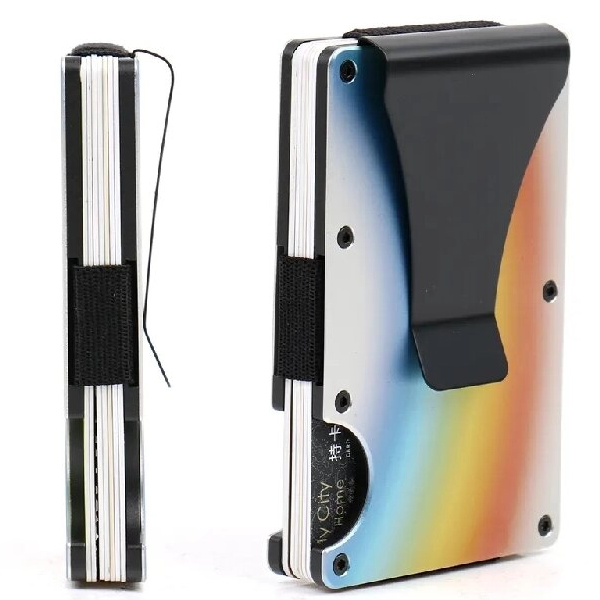
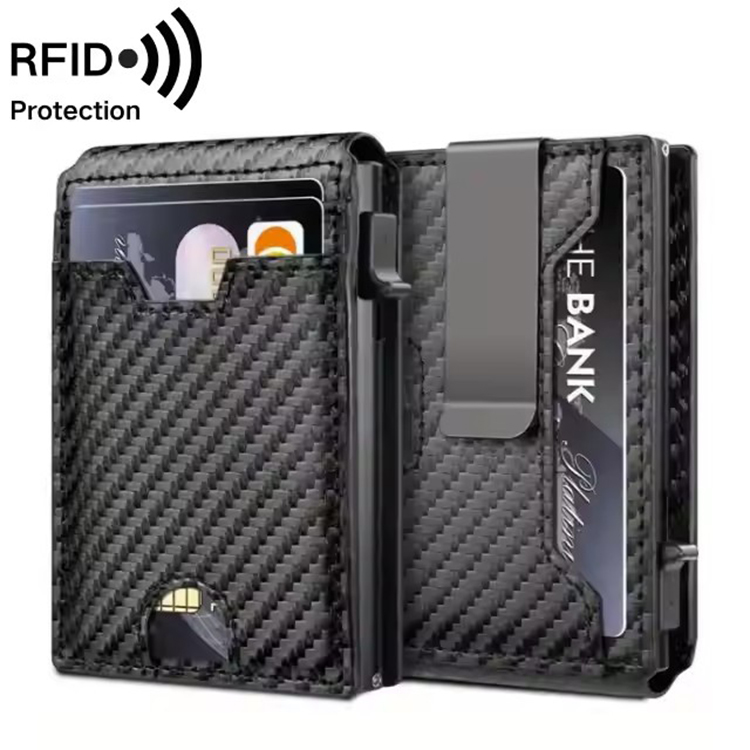
Portamoles e portadores de cartões RFID — perfil fino, flexibilidade diária e contato constante com o bolso exigem materiais que resistam à fadiga por dobragem e mantenham uma seção transversal fina
-
Organizadores de chaves e ferramentas multiuso — integridade estrutural sob estresse de torque repetido, com hardware que não descola ou solta
-
Suportes para celular e acessórios móveis — acabamento de superfície e gripagem são tão importantes quanto a resistência; portabilidade impulsiona limites de peso
-
Portadores de cartões classificados — resistência à UV e proteção de arquivamento para colecionáveis, onde a emissão de materiais pode danificar o conteúdo
Essas categorias não compartilham um único material ideal. Uma placa de alumínio 6061-T6 que funciona perfeitamente para um portamoles vai riscar a superfície de um suporte para celular dentro de semanas. Um organizador de chaves de aço inoxidável a 80 gramas sente-se premium na mão, mas arrasta o bolso de uma forma que gera avaliações negativas.
A abordagem prática é uma matriz de seleção de materiais: liste cada ponto de tensão do produto, exposição ambiental e orçamento de peso, depois mapeie os materiais candidatos contra esses parâmetros antes da prototipagem.
Quais Propriedades Mecânicas Importam para Materiais de EDC?
Resistência e Dureza
A resistência à tração determina quão fino pode ser um portamoles ou portador de cartões sem dobrar permanentemente. Para o alumínio 6061-T6, a resistência à tração varia aproximadamente em 310 MPa; para o titânio Grade 5 (Ti-6Al-4V), atinge cerca de 1.000 MPa. Isso é o motivo pelo qual portamoles de titânio podem ser mais finos que os de alumínio em equivalência de integridade estrutural.
A dureza — medida na escala Rockwell ou Vickers — traduz-se em resistência a riscos no uso diário. Alumínio anodizado (Tipo III) alcança uma dureza superficial de aproximadamente 60–70 equivalente Rockwell C, que se aproxima da resistência a riscos do aço inoxidável não tratado. Isso importa porque o cliente colocará o produto em mesas, cairá em concreto e carregará ao lado de chaves.
Resistência ao Desgaste e Abrasão
A resistência à abrasão separa produtos que duram um ano dos que duram cinco. Para alumínio CNC-machinado, a camada de anodização (geralmente 10–25 micrômetros para Tipo II, 25–50 micrômetros para Tipo III) fornece a superfície real de desgaste. Uma vez que a camada anodizada se desgaste, o alumínio base é mole e risca-se facilmente.
O aço inoxidável oferece melhor resistência intrínseca ao desgaste, mas com um custo de peso. Para um organizador de chaves que sofre fricção constante contra chaves e hardware do bolso, 304 com acabamento PVD é uma combinação comum. Para um portador de cartões que fica no bolso e desliza contra cartões, alumínio anodizado é geralmente suficiente.
Como o Peso Afeta o “Sentimento no Bolso”?
A percepção de peso é um fator real na satisfação com produtos de EDC. Produtos na faixa de 40–80 gramas sentem-se substanciais sem serem incômodos. Acima de 120 gramas, muitos usuários reclamam de “arrasto no bolso.”
-
Alumínio (6061-T6) — ~2,7 g/cm³; leve, boa resistência, custo eficaz
-
Aço inoxidável (304) — ~8,0 g/cm³; pesado, muito resistente, peso premium mas notável no bolso
-
Titânio (Grade 5) — ~4,4 g/cm³; cerca de metade do peso do aço com resistência equivalente
Para um portamoles RFID fino, o alumínio é a escolha padrão porque o produto é grande o suficiente para que o aço ultrapasse os limites de peso confortáveis. Para um organizador de chaves compacto, o peso do aço é menos um problema e sua durabilidade é uma vantagem. O titânio ocupa o nicho premium onde tanto resistência quanto leveza justificam um preço mais alto.
Como a Corrosão e a Resistência Ambiental Afetam?
Produtos de EDC enfrentam suor, chuva, ar salgado e látex do bolso. Alumínio bruto corrói rapidamente — é por isso que a anodização não é opcional para produtos de EDC de alumínio. A anodização Tipo II fornece proteção adequada para uso indoor e levemente outdoor; a anodização Tipo III (dura) é recomendada para produtos que enfrentarão condições mais severas.
As grades de aço inoxidável são importantes para ambientes costeiros. O 304 resiste à maioria da corrosão, mas pode mostrar piting em ar salgado. O 316 inclui molibdênio para melhor resistência a cloretos — vale o custo adicional para clientes em regiões costeiras.
O titânio não corrói em uso normal. Sua camada de óxido é autoreparável; riscos não levam à corrosão progressiva. Para portadores de cartões classificados que devem durar décadas, o titânio é a escolha de arquivamento.
Quais São as Opções de Acabamento de Superfície e Suas Compromissos?
Anodização (Alumínio)
Anodização do tipo II oferece uma ampla gama de cores e espessura de 5–25 microns. Tipo III (anodização dura) atinge 25–50 microns com resistência ao desgaste muito melhor, mas a gama de cores é limitada a tons mais escuros.
Revestimento PVD (Aço Inoxidável, Titânio)
Deposição Física de Vapor cria um revestimento cerâmico fino e duro na superfície. Oferece excelente resistência a riscos e um acabamento premium, mate ou brilhante. O trade-off: PVD adiciona custo e exige cuidadosa manipulação durante a montagem para evitar quebras no revestimento.
Areia de Bola e Escovado
Esses são tratamentos de textura superficial, não camadas protetoras. Areia de bola cria um acabamento mate uniforme que oculta impressões digitais. Escovado cria uma textura direcional que parece premium, mas mostra riscos mais facilmente. Ambos afetam o grip — superfícies arejadas são menos reslizantes do que superfícies polidas.
Revestimento Cerâmico
Aplique-se a componentes de aço inoxidável, o revestimento cerâmico oferece alta durabilidade e um toque distinto. É mais frágil que o PVD e pode rachar em caso de impacto.
Qual é o Melhor Aço para Facas e Ferramentas de Corte EDC?
A seleção do aço para lâmina segue uma lógica diferente do material do corpo porque a retenção de aresta e a resistência à fratura dominam:
-
Entrada: 8Cr13MoV ou AUS-8 — fácil de afiar, retenção de aresta adequada, amigável ao orçamento
-
Meio-alto: D2 ou 14C28N — D2 oferece alta resistência ao desgaste, mas menor resistência à corrosão; 14C28N equilibra resistência e facilidade de afiação
-
Premium: S35VN — bom equilíbrio entre resistência, retenção de aresta e resistência à corrosão
-
Ultra-premium: CPM−20 °CV ou M390 — retenção de aresta e resistência à corrosão de topo, mais difícil de afiar, custo mais alto
A qualidade do tratamento térmico importa mais do que a própria grade do aço. Uma lâmina bem tratada em D2 supera uma mal tratada em M390. Os compradores devem solicitar relatórios de dureza (geralmente 58–61 HRC para facas EDC) e, se possível, dados do teste de retenção de aresta CATRA.
Como os Processos de Fabricação Afetam o Desempenho dos Materiais?
CNC vs. Fundição a Matriz vs. Moldagem por Injeção
A CNC remove material de um billete sólido, produzindo tolerâncias mais apertadas e melhor acabamento superficial. É o padrão para peças premium de alumínio e titânio. A endurecimento durante a CNC pode melhorar as propriedades superficiais, mas exige controle cuidadoso dos parâmetros.
A fundição a matriz é econômica em volumes altos, mas limitada a certos ligas (geralmente zinco ou alumínio) e produz peças com mais porosidade interna e tolerâncias mais largas. As peças fundidas geralmente exigem acabamento adicional.
A moldagem por injeção é a forma mais rápida e barata para peças de polímero. O trade-off: o investimento em moldes geralmente varia entre $5.000–$50.000, e atingir acabamentos superficiais premium exige maior qualidade de polimento do molde e controle preciso da temperatura durante a moldagem.
Tolerâncias e Ajuste
As especificações de tolerância — geralmente ±0,05 mm para componentes EDC CNC — determinam se uma carta desliza suavemente, uma chave gira sem atrito ou um mecanismo de fechadura engata sem balanço. Tolerâncias folgadas criam o “sentimento barato” que os clientes detectam mesmo quando não conseguem explicar por quê.
A capacidade de CNC interna importa porque permite ao fabricante controlar a consistência das tolerâncias em diferentes lotes de produção. A maquinagem terceirizada introduz atrasos de comunicação e variabilidade de qualidade entre lotes.
Quais Certificações e Normas Aplicam-se aos Materiais EDC?
Os compradores devem solicitar esses documentos de conformidade dos fornecedores:
-
RoHS — restringe substâncias perigosas (chumbo, mercúrio, cádmio, etc.) em produtos eletrônicos e eletrônicos
-
REACH — regulamento da UE sobre químicos; relevante para produtos vendidos na Europa
-
Proposição 65 — exigência de divulgação química da Califórnia
-
Certificados de fábrica — documentam a composição do liga e o tratamento térmico dos lotes de material bruto
-
Normas ASTM — por exemplo, ASTM B221 para barras extrudadas de alumínio e ligas de alumínio, ASTM A240 para chapas de aço inoxidável
Um fornecedor que não pode fornecer documentação rastreável do material é um sinal vermelho. O risco de ligas falsificadas ou fora das especificações na cadeia de suprimentos é real, e o custo de uma recall supera qualquer economia com materiais.
Como os Compradores B2B Deveriam Avaliar Fornecedores de Materiais EDC?
Passo 1: Defina Seu Nível de Produto e Ponto de Preço
Mapeie materiais para faixas de preço de varejo:
| Nível de Produto | Preço de Varejo | Materiais Típicos | Percentual do Custo de Venda dos Materiais |
|---|---|---|---|
| Entrada | $20–$40 | Polímero PC/ABS, liga de zinco | 10–15% |
| Meio-alto | $40–$80 | Alumínio 6061-T6, aço inoxidável 304 | 15–25% |
| Premium | $80+ | Titânio Grade 5, aço inoxidável 316 | 20–30% |
Passo 2: Solicite Documentação dos Materiais
Pergunte por certificados de fábrica, declarações de conformidade RoHS/REACH e relatórios de testes ASTM. Verifique se as grades do liga nos certificados correspondem às suas especificações.
Passo 3: Avalie as Capacidades de Fabricação
O fornecedor possui CNC interna? Qual é sua capacidade mensal? Pode lidar com montagens de materiais mistos (metal + couro + polímero)? Um fornecedor que terceiriza maquinagem adiciona custo, tempo de entrega e variabilidade de qualidade.
Etapa 4: Protótipo e Teste Antes de Escalagem
Execute uma lista mínima de testes: teste de queda (concreto, 1 metro), teste de riscos (abrasão com chave), exposição à corrosão (névoa salina) e um teste de desgaste de 10.000 ciclos para partes móveis.
Etapa 5: Planejar para Tempos de Produção e Flexibilidade de MOQ
Alois exóticos como a liga de Grade 5 titânio podem adicionar 2–4 semanas ao tempo de aquisição de materiais. Fornecedores que possuem materiais comuns (6061-T6, 304 SS) reduzem significativamente os tempos de produção. MOQs flexíveis são importantes para o fluxo de caixa — um fornecedor que pode lidar com pedidos iniciais de 300 unidades e escalar para 3.000+ unidades conforme a demanda cresce é mais valioso do que um com mínimos rígidos.
Erros Comuns na Aquisição de Materiais para Evitar
Escolher o material apenas com base no custo. Uma liga mais barata que falha no campo custa mais em devoluções, reivindicações de garantia e danos à marca do que economiza com o material.
Ignorar tolerâncias e ajuste. Um material “mais barato” com tolerâncias soltas leva a reclamações dos clientes sobre mecanismos balançantes e mau ajuste.
Exagerar na especificação dos materiais. O titânio não é sempre a resposta certa. Para um suporte de celular que fica em uma mesa, o alumínio 6061-T6 a metade do custo entrega a mesma experiência do usuário. Reserve o titânio para produtos onde o peso e a resistência à corrosão sejam diferenciadores reais.
Não verificar as certificações do fornecedor. Alegações de ligas falsas na cadeia de suprimentos são um problema documentado. Se um fornecedor não pode mostrar certificados da fábrica, assuma que o material não é o que ele afirma.
Escolha A Se… Escolha B Se…
Escolha alumínio 6061-T6 se seu produto tem uma área de superfície grande, o peso é importante e você precisa de usinagem CNC econômica com boa resistência à corrosão através de anodização.
Escolha aço inoxidável 304/316 se seu produto é compacto, precisa de resistência máxima a riscos e o custo adicional do peso é aceitável.
Escolha titânio Grade 5 se você está almejando o segmento premium, precisa da melhor relação entre resistência e peso e seus clientes pagarão por materiais hipoalergênicos e resistentes à corrosão.
Escolha o polímero PC/ABS se você está entrando no mercado com um produto de baixo custo e precisa de flexibilidade de design com custo de moldagem baixo — mas entenda que o valor percebido será menor.
—
Aqui Está Como Funciona a Indústria — e Como Nós Atendemos Esses Padrões
A maioria das marcas não fabrica produtos EDC sozinha. Elas se associam a uma fabricante que controla o processo desde a aquisição de materiais brutos até a acabamento superficial. O padrão da indústria é trabalhar com um fornecedor que possa demonstrar a rastreabilidade dos materiais, tolerâncias consistentes e conformidade documentada — porque esses três fatores determinam se seu produto sobrevive ao contato com o cliente.
Como fabricante, nosso abordagem na GSTAR é baseada nas considerações de materiais discutidas acima. Executamos usinagem CNC interna para componentes de alumínio, aço inoxidável e titânio, o que nos permite manter tolerâncias de ±0,05 mm consistentemente em todas as corridas de produção. Estocamos alumínio 6061-T6 e aço inoxidável 304 para reduzir os tempos de produção e mantemos uma capacidade de produção mensal de 300.000+ unidades para apoiar marcas em escala.
Nosso 14 anos de experiência em carteiras RFID, organizadores de chaves, suportes de cartões graduados e proteções de bico significa que já resolvemos os problemas de materiais e acabamento que novas linhas de produtos geralmente enfrentam. Oferecemos soluções OEM e ODM, incluindo design personalizado e serviços de marca privada, com MOQs flexíveis para marcas emergentes e varejistas estabelecidos.
Se você está avaliando materiais para uma nova linha de produtos EDC, entre em contato com nossa equipe — podemos mapear seus requisitos para o material certo, acabamento e plano de produção.
—
O Que é o Santo Graal dos Facas de Bolso?
Para colecionadores e entusiastas, o “santo graal” combina aço de lâmina premium (M390 ou S35VN), ergonomia perfeita e acabamento impecável. Para fabricantes, isso significa atingir tolerâncias apertadas e tratamento térmico consistente em todas as corridas de produção — o desafio de engenharia por trás do produto. O santo graal é menos sobre um modelo específico e mais sobre o ponto em que a qualidade do material e a precisão da fabricação convergem.
Quais São os Itens Mais Úteis de EDC?
Os itens mais úteis de EDC incluem consistentemente uma carteira bloqueadora de RFID, um organizador de chaves, uma multi-ferramenta ou faca de bolso, um suporte para celular e uma lanterna. Para compradores B2B, essas categorias representam os segmentos de produto de maior volume com comportamento de compra repetida comprovado. A linha comum: cada item deve ser durável, compacto e confiável sob uso diário.
Quais São os Fatores Principais ao Escolher uma Faca de EDC?
A composição do aço da lâmina, a qualidade do tratamento térmico, o material da mão, a confiabilidade do mecanismo de bloqueio e o peso total são os fatores principais. Para fabricantes, as variáveis críticas são a rastreabilidade dos materiais, a consistência do tratamento térmico e as tolerâncias da geometria da lâmina. Uma faca com excelente aço mas má qualidade do tratamento térmico desempenha pior do que uma lâmina de média qualidade com tratamento térmico adequado.
Qual é um MOQ Racional para Produtos Personalizados de EDC?
MOQs variam conforme a complexidade do produto e o material. Para produtos usinados CNC em alumínio, os MOQs comuns variam de 300 a 1.000 unidades. Produtos moldados por injeção em polímero podem exigir 1.000 a 3.000 unidades devido ao investimento no molde. Fornecedores flexíveis oferecem MOQs menores para designs padrão ou SKUs mistos, o que ajuda marcas novas a gerenciar o risco de estoque.
Referências
-
ASTM International. “ASTM B221 – Standard Specification for Aluminum and Aluminum-Alloy Extruded Bars, Rods, Wire, Profiles, and Tubes.” https://www.astm.org/b0221-21.html
-
ASTM International. “ASTM A240 – Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip for Pressure Vessels and for General Applications.” https://www.astm.org/a0240-a0240m-22.html
-
ASTM International. “ASTM B348 – Standard Specification for Titanium and Titanium-Alloy Bars and Billets.” https://www.astm.org/b0348-b0348m-19.html
-
European Chemicals Agency. “REACH Regulation.” https://echa.europa.eu/regulations/reach/understanding-reach
-
RoHS Guide. “RoHS Compliance Guide.” https://www.rohsguide.com/