11 min read
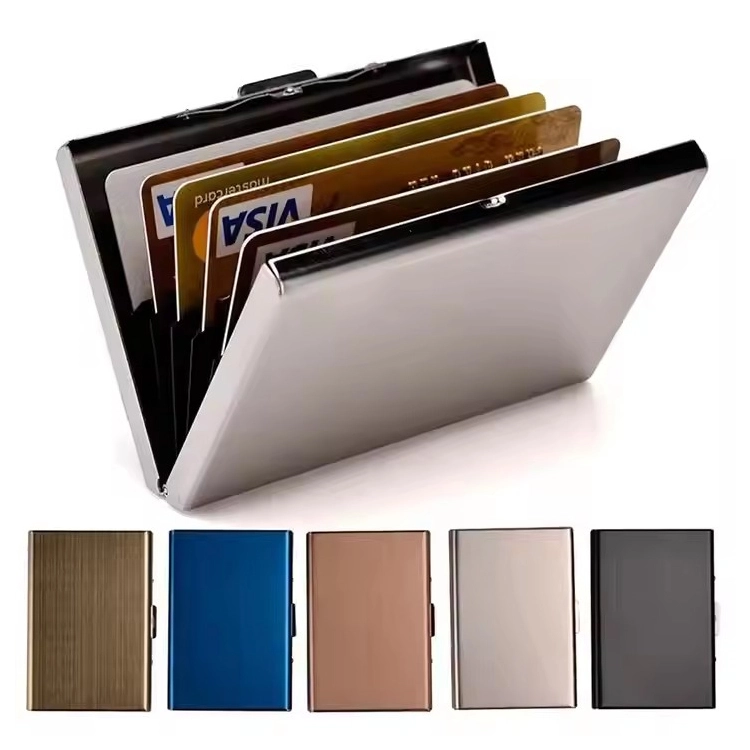
Một người mua từng gửi cho chúng tôi một mẫu ví nhôm của đối thủ đã bị hỏng sau ba tháng sử dụng. Các cạnh bị thô, lớp anod hóa đã mòn ở các góc, và bên trong có những vết xước sâu do sự di chuyển của thẻ. Sự hỏng hóc không phải do lỗi của người dùng. Đó là một quyết định sản xuất.
Các vết xước trên ví kim loại không chỉ là một sự bất tiện về mặt thẩm mỹ. Đó là một báo cáo về cấu trúc. Độ sâu của một vết xước cho bạn biết lớp phủ dày bao nhiêu, các cạnh có được làm mịn tốt không, và liệu hợp kim đã được chọn vì chi phí hay vì độ bền lâu dài. Đối với các nhà mua B2B, việc hiểu các biến số sản xuất ngăn ngừa xước là sự khác biệt giữa một sản phẩm xây dựng danh tiếng thương hiệu và một sản phẩm tạo ra lợi nhuận.
Hiểu Rõ Cách Ngăn Ngừa Xước: Các Loại và Ứng Dụng
Ngăn ngừa xước trên ví kim loại là một hệ thống nhiều lớp gồm lựa chọn vật liệu, kỹ thuật bề mặt và độ chính xác cơ học. Mục tiêu chính không phải là tạo ra một bề mặt không thể phá vỡ được—điều này về mặt vật lý là không thể với bất kỳ vật liệu nào được mang theo hàng ngày tiếp xúc với chìa khóa, đồng xu và bê tông—nhưng là tạo ra một bề mặt mà sự mài mòn vẫn không nhìn thấy hoặc tối thiểu trong suốt thời gian sử dụng dự kiến của sản phẩm.
Có ba loại kim loại chính được sử dụng cho ví. Hợp kim nhôm (thường là 6061 hoặc 7075) cung cấp độ nhẹ và thường được anod hóa để tạo màu sắc và bảo vệ. Thép không gỉ (thường là 304 hoặc 316) cung cấp độ cứng vượt trội nhưng làm tăng trọng lượng. Titan (Grade 5 / Ti-6Al-4V) nằm giữa chúng—nhẹ hơn thép, cứng hơn nhôm, nhưng có xu hướng bị trầy xước dưới một số điều kiện ma sát.
Ứng dụng quyết định lựa chọn đúng. Một ví thẻ mỏng dành cho các chuyên gia đô thị giữ trong túi chuyên dụng có thể sử dụng hợp kim nhẹ với lớp phủ mỏng. Một ví EDC bền bỉ chia sẻ túi với dụng cụ và chìa khóa cần bề mặt được anod hóa cứng hoặc phủ PVD và hợp kim chắc chắn hơn. Những người mua bỏ qua phân tích này thường kết thúc với sản phẩm trông đẹp trong hình minh họa nhưng thất bại trong thực tế.
Cách Ngăn Ngừa Ví Kim Loại Bị Xước: Các Yếu Tố Chất Lượng và Hiệu Năng
Trả lời trực tiếp: việc ngăn ngừa xước được xác định bởi độ cứng lớp phủ, bề mặt và hình học cạnh—in thứ tự đó. Một ví nhôm được anod hóa lớp phủ cứng với bề mặt mờ và các cạnh được làm mịn đúng cách sẽ bền hơn một ví thép không gỉ được đánh bóng, không phủ lớp, trong thực tế sử dụng dù thép là vật liệu cứng hơn. Tại sao? Vì lớp phủ hấp thụ sự mài mòn, bề mặt mờ che giấu các vết xước vi mô, và các cạnh trơn tru ngăn ngừa các điểm áp lực cục bộ.
Độ Cứng So Với Độ Bền: Điều Gì Thật Sự Được Đo Trên Thang Mohs
Thang Mohs là một phương pháp so sánh độ chống xước, không phải độ cứng tuyệt đối. Một viên kim cương (Mohs 10) xước thủy tinh (Mohs 5.5), nhưng một lưỡi dao thép (Mohs 5-6.5 tùy thuộc vào hợp kim và xử lý nhiệt) sẽ xước nhôm anod hóa (Mohs 6-7 cho lớp phủ, 2.5-3 cho kim loại thô bên dưới).
Đây là điểm tinh tế quan trọng: nhôm anod hóa có độ cứng bề mặt vượt trội hơn vật liệu thô. Lớp anod là oxit nhôm, một loại gốm. Nó đo được 6-7 trên thang Mohs, tương đương với thép tôi. Nhưng một khi lớp này bị xuyên thủng—dù là bởi cạnh chìa khóa sắc hay một cú rơi xuống bê tông—kim loại thô nhôm sẽ rất mềm và dễ bị xước.
Điều này là lý do tại sao độ dày lớp phủ quan trọng hơn độ cứng vật liệu cơ bản đối với ví nhôm. Một lớp anod hóa kiểu II trang trí thường dày 5-10 micromet. Một lớp anod hóa kiểu III cứng thường dày 25-50 micromet. Lớp dày hơn cung cấp một rào cản sâu hơn chống lại sự xâm nhập. Đối với titan và thép, lớp phủ PVD (Physical Vapor Deposition) dày 1-3 micromet thêm độ cứng và màu sắc nhưng không thay đổi hành vi của vật liệu nền—kim loại cơ bản đã đủ cứng để chống lại hầu hết sự mài mòn hàng ngày.
Chất Lượng Bề Mặt: Tại Sao Bề Mặt Mờ Che Giấu Điều Bề Mặt Phủ Bật Reveal
Một ví kim loại được đánh bóng gương trông sang trọng trong hình sản phẩm. Trong sử dụng hàng ngày, nó là một vật dễ bị xước—về mặt thị giác. Mỗi vết mài mòn vi mô, mỗi vân tay, mỗi hạt bụi bị kẹt giữa ví và mặt bàn phản chiếu ánh sáng và trở nên dễ thấy.
Một bề mặt được đánh bóng theo hướng tuyến tính (hướng sợi) cho thấy các vết xước chạy vuông góc với hướng sợi nhưng che giấu những vết xước chạy song song. Một bề mặt mờ được xử lý bằng phương pháp xịt cát hoặc xịt hạt tạo ra hiệu ứng phân tán ánh sáng trên bề mặt không đều, khiến hầu hết các vết xước vi mô không nhìn thấy bằng mắt thường. Đây không phải là một tuyên bố marketing; đây là cơ học ánh sáng cơ bản. Những người mua chọn bề mặt nên hỏi: “Sản phẩm sẽ trông như thế nào sau sáu tháng trong túi?” chứ không phải “Sản phẩm trông như thế nào trên kệ trưng bày?”
Xử Lý Cạnh: Nơi Đầu Tiên Bị Thất Bại
Các mặt phẳng phẳng của ví kim loại dễ được phủ lớp. Các cạnh—đặc biệt là các góc nhọn và lỗ trích xuất thẻ—là nơi lớp phủ mỏng hoặc không bám chắc. Một cạnh được gia công CNC mà không được làm mịn đúng cách để lại một cạnh nhọn vi mô sẽ vỡ ra dưới tác động, tạo ra một điểm kim loại thô làm gia tốc mài mòn hơn nữa. Quá trình làm mịn bằng cách lăn, làm mịn bằng rung động hoặc làm mịn thủ công loại bỏ các cạnh nhọn này. Xịt cát trước khi phủ lớp tạo ra một điểm bám cơ học cho lớp anod hoặc phim PVD.
Điều nhận thức không hoàn hảo ở đây: không có quy trình sản xuất nào tạo ra lớp phủ đều trên các hình dạng phức tạp. Các góc và cạnh bên trong của ví luôn có lớp phủ mỏng hơn so với các mặt phẳng. Một nhà sản xuất tốt bù đắp cho điều này bằng cách thiết kế ví với bán kính góc lớn hơn và kéo dài thời gian anod hóa hoặc phủ lớp vượt quá mức cần thiết cho các mặt phẳng. Một nhà sản xuất kém chỉ áp dụng quy trình tiêu chuẩn và giao sản phẩm, hy vọng tỷ lệ thất bại vẫn thấp.
Cách Đánh Giá Nhà Cung Cấp Bao Da Kim Loại
Quy trình đánh giá nhà cung cấp cho khả năng chống trầy xước đòi hỏi đặt ra những câu hỏi mà hầu hết các đội bán hàng không thể trả lời. Nếu nhà cung cấp không thể giải thích độ dày lớp anod hóa bằng micromet, quy trình làm mịn cạnh, hoặc tiêu chuẩn độ chính xác, thì họ có thể là một công ty thương mại hoặc xưởng sản xuất cấp thấp.
Các Câu Hỏi Cần Đặt Trước Khi Đặt Hàng
-
Độ dày tiêu chuẩn của lớp anod hóa là bao nhiêu? Loại II nên là 5-10 micromet; Loại III lớp phủ cứng nên là 25-50 micromet. Bất kỳ câu trả lời nào không nêu rõ khoảng độ dày là dấu hiệu đáng lo ngại.
-
Phương pháp và kết quả kiểm tra độ cứng của bạn là gì? Một nhà sản xuất uy tín sẽ tiến hành kiểm tra độ cứng Vickers (HV) trên mẫu đã phủ lớp. Lớp anod hóa cứng nên đo được 350-450 HV. Các lớp phủ PVD trên thép hoặc titan nên được kiểm tra và ghi nhận.
-
Bạn có cung cấp báo cáo kiểm tra mài mòn Taber không? Kiểm tra Taber (ASTM D4060) đo độ bền chống mài mòn lớp phủ bằng cách sử dụng bánh xe mài mòn quay. Báo cáo có chỉ số mài mòn cụ thể (mg/1000 chu kỳ) là bằng chứng về việc kiểm tra thực tế. Những lời hứa bằng lời không phải là như vậy.
-
Độ chính xác gia công của bạn là bao nhiêu? Đối với bao da kim loại, độ chính xác +/- 0.1mm trên khung và +/- 0.05mm trên lỗ mở chứa thẻ là có thể đạt được bằng máy gia công CNC. Độ chính xác lỏng lẻo có nghĩa là sự di chuyển bên trong, điều này dẫn đến trầy xước bên trong.
-
Bạn xử lý làm mịn cạnh như thế nào? Câu trả lời nên bao gồm quy trình cụ thể (loại vật liệu đánh bóng, thời gian hoàn thiện bằng rung, hoặc quy trình kiểm tra thủ công). “Chúng tôi kiểm tra chất lượng” không phải là câu trả lời.
Dấu Hiệu Cảnh Báo: Tránh Nhà Cung Cấp…
-
Không thể nêu rõ độ dày lớp phủ hoặc giá trị độ cứng.
-
Chỉ cung cấp bề mặt đánh bóng làm mặc định mà không bàn luận về sự đánh đổi giữa khả năng chống trầy và vẻ đẹp.
-
Không có máy gia công CNC trong nhà và không thể kiểm soát độ chính xác trực tiếp.
-
Đưa ra giá thấp hơn đáng kể so với giá thị trường cho sản phẩm kim loại gia công CNC – họ có thể đang cắt giảm chất lượng lớp phủ hoặc hoàn thiện.
-
Không thể cung cấp mẫu có chất lượng bề mặt nhất quán giữa nhiều sản phẩm.
Chọn A nếu… Chọn B nếu…
Chọn nhà cung cấp có máy gia công CNC trong nhà và quy trình phủ lớp được ghi chép nếu thương hiệu của bạn nhắm đến phân khúc trung bình đến cao cấp nơi độ bền sản phẩm là một phần của giá trị cung cấp. Chọn nhà cung cấp giá rẻ không có những khả năng này chỉ nếu bạn đang tìm nguồn cung cấp sản phẩm quảng cáo dùng một lần nơi ví da được kỳ vọng chỉ sử dụng dưới một năm. Không có lựa chọn thứ ba cho các thương hiệu muốn khách hàng quay lại mua hàng.
Các Chỉ Số Chất Lượng Quan Trọng Cho Người Mua
Khi kiểm tra mẫu, người mua nên sử dụng danh sách kiểm tra có hệ thống thay vì chỉ dựa vào vẻ đẹp thị giác. Các chỉ số sau đây có liên quan trực tiếp đến khả năng chống trầy xước và độ bền tổng thể.
Tính đồng đều của lớp phủ: Quan sát ví da dưới ánh sáng trực tiếp ở góc nghiêng. Kiểm tra sự thay đổi màu sắc, những chỗ mỏng ở mép hoặc kim loại lộ ra ở góc. Nhôm anod hóa nên thể hiện màu sắc đồng đều trên tất cả các bề mặt, bao gồm cả các lỗ cắt. Các lớp phủ PVD nên có màu sắc đồng đều mà không bị vân đốm.
Sự mịn của mép: Dùng móng tay chạy dọc theo tất cả các mép và góc. Bất kỳ độ thô nào cũng cho thấy việc làm mịn cạnh chưa hoàn tất. Đây là khu vực dễ bị vỡ trước tiên.
Cảm giác bề mặt: Một bề mặt sần hoặc đánh bóng nên cảm giác đồng đều, không bị vân đốm. Dùng ngón tay chạy qua bề mặt – cảm giác không đồng đều cho thấy việc đánh bóng hoặc phủ lớp không đồng đều.
Khả năng lắp đặt bên trong: Chèn một thẻ tín dụng tiêu chuẩn vào ví. Nó nên trượt vào với lực cản vừa phải nhưng không nên rung lắc hoặc di chuyển tự do khi đã đặt. Thẻ lỏng lẻo tạo ra ma sát bên trong làm mòn lớp phủ bên trong.
Cân nặng và sự cân bằng: Một ví nặng hơn mong đợi so với vật liệu có thể có thành dày hơn (tốt) hoặc đang sử dụng hợp kim dày hơn so với quy định (kiểm tra chứng chỉ vật liệu). Một ví nhẹ hơn mong đợi có thể có thành mỏng dễ bị cong, gây nứt lớp phủ.
Các Tiêu Chuẩn Ngành và Chứng Nhận Liên Quan
Thử nghiệm chống trầy xước tuân theo các tiêu chuẩn ngành đã thiết lập. Người mua nên yêu cầu báo cáo thử nghiệm phù hợp với các quy trình này:
-
ASTM D3363 – Thử nghiệm độ cứng bằng bút chì. Đo độ cứng lớp phủ theo thang từ 6B (mềm nhất) đến 6H (cứng nhất). Lớp anod hóa cứng nên đạt 4H trở lên.
-
ASTM D4060 – Thử nghiệm mài mòn Taber. Sử dụng bánh xe mài mòn quay để đo độ bền chống mài mòn. Sự giảm trọng lượng thấp hơn mỗi 1000 chu kỳ cho thấy khả năng chống mài mòn tốt hơn.
-
ASTM B117 – Thử nghiệm phun muối. Đánh giá khả năng chống ăn mòn, điều này liên quan vì ăn mòn làm yếu lớp phủ và khiến dễ trầy xước.
-
ISO 7599 – Tiêu chuẩn quốc tế cho lớp phủ oxy hóa anốt trên nhôm. Quy định độ dày, chất lượng đóng kín và phương pháp kiểm tra.
-
MIL-A-8625 – Tiêu chuẩn quân sự Mỹ cho anod hóa. Loại III (lớp phủ cứng) theo tiêu chuẩn này yêu cầu độ dày 25-50 micromet và phạm vi độ cứng cụ thể.
Một nhà sản xuất không thể cung cấp báo cáo thử nghiệm cho ít nhất một trong các tiêu chuẩn này không đang sản xuất đạt mức chất lượng có thể kiểm chứng được. Các báo cáo này không tốn kém – một thử nghiệm Taber chỉ tốn vài trăm đô la – và bất kỳ nhà máy nghiêm túc nào cũng sẽ có sẵn.
Nắm bắt Câu Hỏi Chính: Điều Gì Thực Sự Ngăn Chống Trầy Xước?
Đáp án, từ góc độ sản xuất, là một dãy quyết định được đưa ra rất sớm trước khi ví tiền đến tay người dùng cuối. Hợp kim được chọn vì sự cân bằng giữa độ cứng và khả năng gia công. Lớp phủ được quy định theo micromet, không phải theo những thuật ngữ mơ hồ như “ngăn trầy xước.” Các cạnh được thiết kế với bán kính cho phép lớp phủ bám dính đúng cách. Bề mặt được chọn để làm cho những vết xước nhỏ không thể tránh khỏi trở nên không nhìn thấy.
Việc bảo trì ở cấp độ người dùng—dùng túi riêng để đựng ví, tránh tiếp xúc với chìa khóa, làm sạch bằng xà phòng nhẹ thay vì các loại chà rửa thô—giúp kéo dài tuổi thọ của bất kỳ lớp phủ nào. Tuy nhiên, điều này không thể bù đắp cho quy trình sản xuất bỏ qua bước làm phẳng, sử dụng lớp anod hóa trang trí thay vì lớp phủ cứng, hoặc chọn hợp kim 6061 khi người dùng mục tiêu mang ví trong điều kiện khắc nghiệt. Người mua hiểu điều này có thể chỉ định sản phẩm có thể tồn tại trong môi trường của mình. Người mua không hiểu sẽ phải chịu sự quyết định của nhà máy.
Một ví nhôm được anod hóa tốt nên có thể sử dụng được năm hoặc hơn năm năm khi mang theo hàng ngày. Một ví titan phủ PVD có thể sử dụng được một thập kỷ. Một ví kim loại kém chất lượng có thể hỏng trong ba tháng. Sự khác biệt hoàn toàn nằm ở quy trình sản xuất, không phải ở hành vi của người dùng.
Cách Ngăn Chống Ví Kim Loại Bị Trầy Xước: Lợi Thế Của OEM
Đây là nơi các quy trình tiêu chuẩn của ngành gặp gỡ với dây chuyền sản xuất của chúng tôi. Là nhà sản xuất chuyên nghiệp về ví RFID và phụ kiện kim loại, chúng tôi đã dành 14 năm để tinh chỉnh các quy trình cụ thể ngăn trầy xước—không chỉ trong lý thuyết, mà trong các lô sản xuất hàng trăm nghìn đơn vị.
Thực Hiện Tiêu Chuẩn Ngành Qua Kỹ Thuật Chính Xác
Chúng tôi bắt đầu với giai đoạn gia công CNC trong nước. Chúng tôi không thuê ngoài bước này vì độ chính xác là nền tảng của chất lượng bề mặt. Với các trung tâm gia công của riêng mình, chúng tôi giữ độ sai lệch +/- 0.1mm cho khung và +/- 0.05mm cho khe thẻ. Độ chính xác này ngăn ngừa sự di chuyển bên trong gây ra ma sát và trầy xước.
Mỗi cạnh được làm phẳng bằng phương pháp hoàn thiện rung với vật liệu gốm, sau đó được kiểm tra thủ công. Quy trình hai bước này loại bỏ những cạnh sắc nhỏ gây ra sự thất bại của lớp phủ. Chúng tôi sau đó áp dụng anod hóa loại II hoặc III tùy theo quy định sản phẩm, với độ dày được kiểm tra bằng phương pháp đo bằng dòng điện xoáy trên từng lô sản xuất.
Phát Triển Từ Mẫu Đến Sản Xuất Hàng Loạt
Thách thức trong sản xuất ví kim loại là sự nhất quán. Một mẫu có thể được hoàn thiện tay đến hoàn hảo. Việc mở rộng lên 300.000 đơn vị/tháng đòi hỏi mỗi sản phẩm đều nhận được độ dày lớp phủ, xử lý làm phẳng và chất lượng cạnh giống nhau. Các dây chuyền sản xuất của chúng tôi được hiệu chỉnh để duy trì sự nhất quán này, với kiểm tra chất lượng trong quá trình tại mỗi giai đoạn—gia công, làm phẳng, phủ lớp, và lắp ráp cuối cùng.
Với người mua, điều này có nghĩa là mẫu bạn phê duyệt chính là sản phẩm bạn nhận được ở quy mô lớn. Chúng tôi đã chứng kiến quá nhiều thương hiệu mất lòng tin của khách hàng vì nhà máy giao mẫu đẹp nhưng sản xuất hàng loạt không nhất quán. Hệ thống kiểm soát chất lượng của chúng tôi ngăn điều này xảy ra từ thiết kế, không phải may mắn.
Quy Trình OEM/ODM: Đảm Bảo Các Yêu Cầu Của Bạn Đúng
Khi bạn hợp tác với chúng tôi, quy trình bắt đầu bằng buổi tư vấn thiết kế. Chúng tôi xem xét thị trường mục tiêu, môi trường mang theo và định vị thương hiệu để đề xuất sự kết hợp đúng giữa hợp kim, lớp phủ và bề mặt. Nếu bạn đã có quy định, chúng tôi sẽ sản xuất theo nó—and nếu quy định của bạn còn thiếu sót, chúng tôi sẽ chỉ ra.
Chúng tôi cung cấp mẫu để bạn đánh giá, bao gồm báo cáo kiểm tra độ dày lớp phủ và khả năng chống mài mòn. Sau khi được phê duyệt, chúng tôi chuyển sang sản xuất hàng loạt với MOQ linh hoạt phù hợp với cả thương hiệu mới và nhà bán lẻ đã có mặt trên thị trường. Thời gian phản hồi báo giá trong 24 giờ giúp bạn có thể chuyển từ ý tưởng đến kế hoạch sản xuất trong một ngày.
Kết Luận
Ngăn trầy xước không phải là vấn đề bảo trì của người dùng. Đó là một ngành khoa học sản xuất bắt đầu từ việc chọn hợp kim, tiếp tục qua hóa học lớp phủ và hình học cạnh, và kết thúc với độ chính xác của gia công CNC. Người mua hiểu các biến số này có thể chỉ định sản phẩm trông đẹp trong nhiều năm. Người mua không hiểu sẽ phải dựa vào may mắn—and may mắn không phải là hệ thống kiểm soát chất lượng.
Nếu bạn đang đánh giá việc sản xuất ví kim loại cho thương hiệu của mình, chúng tôi mời bạn thảo luận về các yêu cầu kỹ thuật của dự án với đội kỹ thuật của chúng tôi. Chúng tôi sẽ cho bạn xem dữ liệu kiểm tra, hướng dẫn bạn qua các lựa chọn lớp phủ, và giúp bạn chọn vật liệu và bề mặt phù hợp với lời hứa của thương hiệu.
Tham khảo
-
ASTM International. “ASTM D3363 – Standard Test Method for Film Hardness by Pencil Test.” https://www.astm.org/d3363-05r11e2.html
-
ASTM International. “ASTM D4060 – Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser.” https://www.astm.org/d4060-19.html
-
International Organization for Standardization. “ISO 7599:2018 – Anodic oxidation of aluminium and its alloys.” https://www.iso.org/standard/70430.html
-
United States Department of Defense. “MIL-A-8625F – Anodic Coatings for Aluminum and Aluminum Alloys.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12318/
-
ASTM International. “ASTM B117 – Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html