11 min read
ある買い手は、競合他社のアルミニウム財布のサンプルを送ってきました。その財布は使用して3か月で故障してしまいました。エッジは粗く、アノダイズのコーティングが角で摩耗してしまい、内側にはカードの動きによる深い傷がついていました。これはユーザーのミスではありません。製造工程の選択が原因でした。
金属財布の傷は、見た目上の不快感にとどまらないのです。それは構造的な評価書です。傷の深さは、コーティングの厚さ、エッジの研磨状態、合金がコスト重視か耐久性重視かを示します。B2Bの買い手にとって、傷を防ぐための製造変数を理解することは、ブランド評判を築く製品と、リターンを生む製品の違いです。
傷防止の理解:種類と用途
金属財布の傷防止は、素材選定、表面工学、機械的精度という層になったシステムです。主な目標は、毎日鍵やコイン、コンクリートと接触するための素材を「破壊不能にする」ことではありません。それは物理的に不可能です。しかし、製品の想定された寿命を通して、摩耗が見えないか、最小限に抑えられる表面を作ることです。
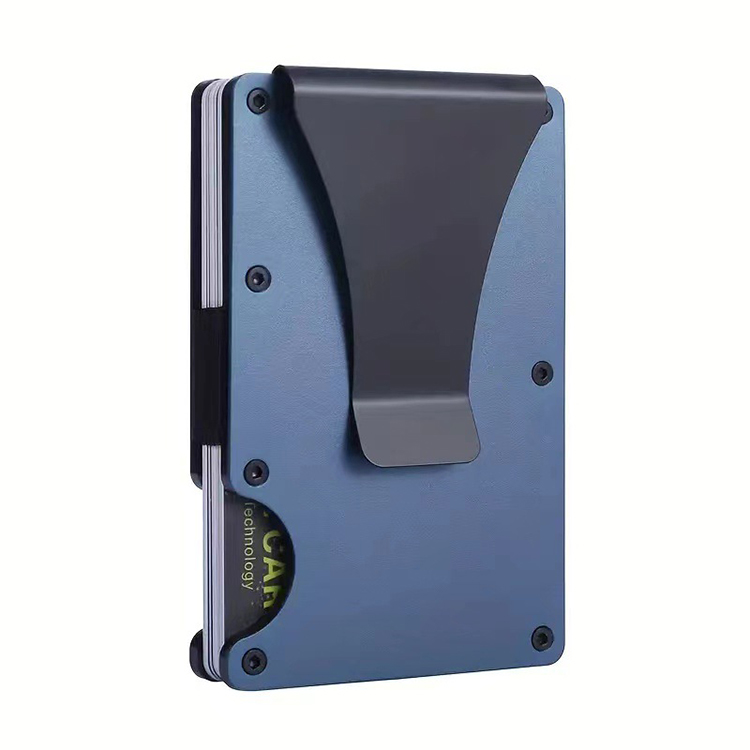
市場で主流の金属財布は3種類あります。アルミニウム合金(通常は6061または7075)は軽量で、色と保護のためにアノダイズされています。ステンレス鋼(通常は304または316)は優れた硬さを提供しますが、重くなります。チタン(グレード5 / Ti-6Al-4V)はその間にある位置にあり、鋼より軽く、アルミニウムより硬いですが、特定の摩擦条件下ではガル現象に陥りやすいです。
用途によって適切な選択が求められます。都市部のビジネスパーソンが専用のポケットに入れて使うようなスリムなカードホルダーは、薄いコーティングを持つ軽量合金を使用できます。工具や鍵と一緒のポケットに保管される頑丈なEDC財布には、ハードアノダイズまたはPVDコーティングされた表面とより頑丈な合金が必要です。この分析を省略した買い手は、レンダリングでは良い見た目だが、実際の使用では故障する製品を手に入れることになります。
金属財布が傷から守るための方法:品質と性能の要因
直接的な答え:傷防止はコーティングの硬さ、表面の質感、エッジの幾何学的形状の順番で決まります。マットな仕上げと適切に研磨されたエッジを持つハードコートアノダイズアルミニウム財布は、鋼がより硬いにもかかわらず、実際の使用ではポリッシュされていない無コーティングステンレス鋼財布よりも長持ちします。なぜなら、コーティングが摩耗を吸収し、マットな質感が微細な傷を隠し、滑らかなエッジが局所的な応力ポイントを防ぐからです。
硬さと頑強さ:モース硬度スケールが実際に示すもの
モース硬度スケールは、傷に対する相対的な抵抗度を示す比較的測定であり、絶対的な硬さではありません。ダイヤモンド(モース10)はガラス(モース5.5)を傷つけますが、鋼の刃(モース5〜6.5、合金と熱処理によって異なります)はアノダイズアルミニウム(コーティングはモース6〜7、素地の金属はモース2.5〜3)を傷つけることができます。
ここに重要なニュアンスがあります:アノダイズアルミニウムは素地の金属よりも表面硬さが高くなります。アノダイズ層はアルミニウム酸化物で、セラミックです。モーススケールで6〜7と測定され、硬化鋼と同等です。しかし、この層が貫通した場合—鋭い鍵のエッジやコンクリートへの落下など—露出した素地のアルミニウムは非常に柔らかく、簡単に傷つきます。
これがなぜアルミニウム財布ではコーティングの厚さがベース金属の硬さよりも重要なのかです。デkorativeアノダイズ(タイプII)は通常5〜10マイクロメートル厚で、ハードアノダイズ(タイプIII)は25〜50マイクロメートルです。厚い層は、貫通を防ぐより深いバリアを提供します。チタンや鋼では、PVD(物理蒸着)コーティングが1〜3マイクロメートルで、硬さと色を追加しますが、基材の挙動は変わりません。基材の金属はすでに日常の摩耗に耐えるほど硬いです。
表面仕上げ:なぜマットは見せないがポリッシュは見せるのか
鏡面ポリッシュされた金属財布は製品写真では高級感があります。しかし日常使用では、視覚的に傷の多い素材です。すべての微細な摩耗、指紋、財布とテーブルの間に挟まるほこりの粒は光を反射し、目に見えてしまいます。
ブラシ仕上げ(線状の繊維)は、繊維の方向に垂直な傷を示しますが、平行な傷は隠します。砂blastやビードblastされたマット仕上げは、不規則な表面で光を拡散させ、多数の微細な傷は裸眼では見えません。これはマーケティングの主張ではなく、基本的な光学です。仕上げを選ぶ買い手は、「6か月後にポケットに保管したときの見た目」を、「ディスプレイスタンドでの見た目」を問うべきです。
エッジ処理:最初に故障する場所
金属財布の平らな面はコーティングしやすいですが、エッジ—特にカードアクセス用の鋭い角や穴—isではコーティングが薄くなったり、接着しないことがあります。CNC加工されたエッジで適切な研磨が行われていないと、衝撃で微細なバリが剥がれ、裸の金属のスポットができ、さらに摩耗を加速します。タumbling、振動研磨、または手動研磨でこれらのバリを除去します。コーティング前のビードblastは、アノダイズ層やPVDフィルムに機械的アンカーを形成します。
ここでの不完全な洞察:どの製造工程も複雑な幾何学形状に均一なコーティングを生成しません。財布の角や内部エッジは常に平らな面より薄いコーティングを持ちます。良いメーカーは、財布の角に大きな半径を設計し、平らな面よりもやや長くアノダイズまたはコーティング時間をかけることで、この問題に対処します。悪いメーカーは単に標準的な工程を適用し、製品を出荷し、故障率が低いことを願うだけです。
金属ウォレット供給元を評価する方法
スクラッチ耐性の評価プロセスでは、販売チームが答えられないような質問を尋ねる必要があります。供給元がアノダイズの厚み(マイクロメートル単位)、デブーリングプロセス、または許容偏差仕様について説明できない場合、それはトレーディング会社や低品質工場である可能性が高いです。
注文前に尋ねるべき質問
-
あなたのアノダイズ厚み仕様は何か? Type IIは5-10マイクロメートル、Type IIIハードコートは25-50マイクロメートルが適切です。厚み範囲を指定しない回答は赤信号です。
-
あなたの硬度試験方法と結果は何か? 信頼できるメーカーは、被膜サンプルに対してビッカース硬度試験(HV)を行います。ハードアノダイズは350-450 HVを測定します。鋼またはチタンへのPVD被膜は試験および記録されるべきです。
-
タバー摩耗試験の報告書を提供しますか? タバー試験(ASTM D4060)は、回転する摩耗輪を使用して被膜の摩耗耐性を測定します。特定の摩耗指数(mg/1000回転)を持つ報告書は実際の試験の証拠です。口頭での約束はそれではありません。
-
あなたの機械加工許容偏差は何か? メタリックウォレットでは、フレームに±0.1mm、カードスロットの開口部に±0.05mmの許容偏差はCNC加工で達成可能です。許容偏差が緩いと内部の動きがあり、内部のスクラッチを引き起こします。
-
デブーリングはどのように処理しますか? 回答には特定のプロセス(ボール媒体の種類、振動仕上げの時間、または手動検査プロトコル)が含まれるべきです。「品質検査を行います」という回答は不十分です。
赤信号:避けるべき供給元
-
被膜厚みや硬度値を指定できない。
-
スクラッチの見えやすさとのトレードオフを議論することなく、ポリッシュ仕上げをデフォルトオプションとして提供。
-
自社のCNC加工を持たず、許容偏差を直接制御できない。
-
CNC加工金属製品の市場平均価格を大幅に下回る価格を提示。
-
複数の製品で表面品質が一貫していないサンプルを提供できない。
Aを選択する条件/Bを選択する条件
ブランドが中〜高級セグメントをターゲットにし、製品の耐久性が価値提案の一部である場合、自社のCNC加工と記録された被膜プロセスを持つ供給元を選択してください。一方、ウォレットが1年以内に使用される一時的なプロモーション製品を調達する場合のみ、これらの能力を持たない低コスト供給元を選択してください。繰り返しの顧客を求めるブランドには第三の選択肢はありません。
購入者向けの品質指標
サンプルを検査する際、購入者は視覚的な魅力だけではなく、系統的なチェックリストを使用すべきです。以下の指標はスクラッチ耐性および全体的な耐久性と直接的に関連しています。
被膜の均一性: ワレットを直角に傾けて明るい光の下で観察してください。色の変化、端部の薄い部分、角の金属部分を確認してください。アノダイズされたアルミニウムは、すべての表面、包括して内部のカットアウト部分でも均一な色を示すべきです。PVD被膜は色が均一で、斑点がないべきです。
エッジの滑らかさ: すべてのエッジと角に爪をなぞってください。粗さがある場合は、デブーリングが不完全です。これは最初に剥がれやすい部分です。
表面の質感: マットまたは砂blastされた仕上げは、均一でなければなりません。不均一な質感は、不均一なblast処理または被膜処理を示しています。
内部のフィット: 標準のクレジットカードをウォレットに挿入してください。ある程度の抵抗を感じながらスムーズに挿入でき、一度座ると揺れたり自由に動くことはありません。緩いカードは内部の被膜を摩耗させます。
重量とバランス: 材料に応じて予想より重いウォレットは、厚い壁(良い)か、指定された合金より密度の高い合金を使用している可能性があります(素材証明書を確認してください)。予想より軽いウォレットは、薄い壁で曲がりやすく、被膜が割れる原因になります。
関連する業界基準と認証
スクラッチ耐性試験は確立された業界基準に従います。購入者は以下のプロトコルに沿ったテストレポートをリクエストすべきです:
-
ASTM D3363 – ペンシル硬度試験。6B(最も柔らかい)から6H(最も硬い)までのスケールで被膜の硬度を測定します。ハードアノダイズは4H以上を示すべきです。
-
ASTM D4060 – タバー摩耗試験。回転する摩耗輪を使用して摩耗耐性を測定します。1000回転あたりの重量減少が少ないほど耐性が高いです。
-
ASTM International. “ASTM D3363 – 標準試験方法 ペンシル試験によるフィルムの硬さ.” https://www.astm.org/d3363-05r11e2.html
-
ASTM International. “ASTM D4060 – 有機コーティングの摩耗抵抗をタバー摩耗試験機によって測定する標準試験方法.” https://www.astm.org/d4060-19.html
-
国際標準化機構. “ISO 7599:2018 – 鋁及びその合金の陽極酸化.” https://www.iso.org/standard/70430.html
-
米国国防省. “MIL-A-8625F – 鋁及び鋁合金用陽極被膜.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12318/
-
ASTM International. “ASTM B117 – 塩霧(霧)装置の運用に関する標準実験法.” https://www.astm.org/b0117-19.html
理解核心問題:何が実際に傷を防ぐのか?
製造業の観点から見れば、答えは財布が最終ユーザーに届くずっと前から行われた一連の決定にあります。合金は硬さと加工性のバランスを考慮して選ばれます。コーティングはマイクロメートル単位で指定され、『傷に強い』といった曖昧な表現ではなく、具体的な数値で指定されます。エッジはコーティングが適切に付着できるように半径が設計されています。表面仕上げは、必然的な微細な摩耗を目に見えないものにします。
ユーザー側のメンテナンス—財布を専用のポケットに入れて持ち運ぶこと、鍵との接触を避けること、軽いせっけい剤で洗うことで—は、どんなコーティングにも寿命を延ばします。しかし、製造工程でデブーリングステップを省略したり、装飾用の陽極酸化処理を硬質コーティングに置き換えたり、ターゲットユーザーが厳しい環境で財布を携帯するのに適した6061合金を選ばなかったりした場合、その補償はできません。このことを理解している購入者は、環境に耐えられる製品を指定できます。理解していない購入者は、工場が何を製造するかに任されます。
適切にメンテナンスされた陽極酸化アルミニウム財布は、毎日の使用で5年からそれ以上持つことができます。PVDコーティングされたチタン財布は10年程度持つことができます。製造が不十分な金属財布は3か月で故障する可能性があります。違いはすべて製造工程にあり、ユーザーの行動ではありません。
金属財布が傷つかないよう防ぐ方法:OEMの利点
これは業界の標準的な実践が私たちの製造ラインでどのように現れるかを示しています。専門のRFID財布および金属小物製造業者として、私たちは14年間、傷を防ぐための特定の工程を精緻化してきました。これは理論ではなく、数万単位の生産ラインでの実際の製造工程です。
業界基準を満たすための精密エンジニアリング
私たちの傷防止へのアプローチは、内部のCNC加工から始まります。この工程は外部委託せず、なぜなら公差は表面品質の基礎だからです。自社の加工センターで、フレームには±0.1mm、カードスロットには±0.05mmの公差を保ちます。この精度は、内部での摩擦と傷の原因となる内部の動きを防ぎます。
すべてのエッジは、セラミックメディアを使用した振動仕上げでデブーリングされ、その後手動で検査されます。この二段階のプロセスにより、コーティングの失敗を引き起こす微細なバリが除去されます。その後、製品仕様に応じてType IIまたはType IIIの陽極酸化処理を施し、すべての生産ロットに対して渦電流検査で厚みを確認します。
プロトタイプから大規模生産へのスケーリング
金属財布の製造における課題は一貫性です。プロトタイプは手作業で完璧に仕上げることができます。しかし、月間30万単位以上の生産にスケーリングするには、すべての製品が同じコーティング厚さ、同じデブーリング処理、同じエッジ品質を受けなければなりません。私たちの生産ラインはこの一貫性を維持するように校正されており、それぞれの工程—加工、デブーリング、コーティング、最終組立—で中間検査を行います。
購入者にとってこれは、承認したサンプルが大規模生産で受け取る製品であることを意味します。私たちは、工場が美しいサンプルを提供し、一方で大規模生産が不一致だったブランドが顧客信頼を失った経験を何度もしています。私たちの品質管理システムは設計によって、偶然によっては機能しません。
OEM/ODMプロセス:あなたの仕様を正しくする
あなたが私たちと協力する際、プロセスはデザインコンサルティングから始まります。私たちはあなたのターゲットマーケット、意図された携帯環境、ブランドポジショニングをレビューし、適切な合金、コーティング、仕上げの組み合わせを提案します。すでに仕様を持っている場合は、それを満たす製造を行います。あなたの仕様にギャップがある場合は、それを指摘します。
コーティング厚さや摩耗抵抗に関するテストレポートを含むサンプルを提供し、承認後に柔軟なMOQで大規模生産に移行します。これは新規ブランドにも確立された小売業者にも適応します。私たちの24時間での見積もり turnaround により、概念から生産計画への移行が1日で可能です。
結論
傷防止はユーザーのメンテナンス問題ではありません。それは合金選定から始まり、コーティング化学とエッジ幾何学に続き、最終的にはCNC加工の精度に至る製造科学です。これらの変数を理解している購入者は、数年間使い続ける製品を指定できます。理解していない購入者は、幸運に頼らざるを得ません。幸運は品質管理システムではありません。
ブランドの金属財布製造を検討している場合は、私たちのエンジニアチームとプロジェクト仕様について話し合いを始めましょう。私たちはテストデータを示し、コーティングオプションを説明し、ブランドの約束に合った素材と仕上げを選択するお手伝いをします。