10 min read
買い手が新しく届いた金属の財布の箱を開けるとき、最初の直感は1点をチェックすることです。裏面をひっくり返し、カードを挿して、光の下で見上げます。この直感は正しいですが、それだけでは足りません。
ブランドを築く金属財布と、返品依頼を生む財布の違いは、最初の5秒間の取り扱いではほとんど見られません。100回のカード挿入後に現れます。金属のエッジがコンクリートの床に当たるときにも現れます。また、顧客が閉じた財布を通して移動カードをスキャンしようとして失敗するときにも現れます。
このガイドでは、専門の品質管理チームが金属財布を評価する際の具体的なチェックポイントを紹介します。素材の検証、加工精度、機能テスト、そして正規のメーカーと組み立て業者の区別を示すサプライヤーの文書についても説明します。
1. 金属財布の基本的な品質基準とは?
金属財布の品質は4つの測定可能な属性で定義されます:素材のグレード、加工精度、表面処理の耐久性、機能的信頼性です。業界では、それぞれの属性を文書化された基準と比較するのではなく、主観的な感触ではなく客観的な評価を行います。
素材のグレード検証はまず合金から始まります。アルミニウム財布は通常6061-T6または7075アルミニウムを使用します。ステンレス鋼の財布は304または316グレードを使用します。チタン財布は本物の場合はGrade 5(Ti-6Al-4V)を使用します。それぞれの合金は異なる機械的特性を持ち、重量、腐食抵抗性、加工挙動に影響を与えます。
加工精度はCNCの公差基準に従います。業界基準としてCNC加工された金属のケースの公差は、重要な寸法に対して±0.1mmです。この公差はカードスロットの幅、エッジのカーフェア、および位置合わせ用の穴に適用されます。
表面処理の耐久性はコーティング基準を参照します。陽極酸化アルミニウムはMIL-A-8625の厚さと硬さの要件を満たす必要があります。鋼またはチタンに施されたPVDコーティングは、ASTM D3359で記載されたクロスハッチテープテストによって接着性を評価します。
RFID遮蔽の機能的信頼性はISO 14443(13.56 MHz信号)とISO 18000-2(125 kHz信号)に基づいています。RFID遮蔽を主張する財布は、これらの周波数をカードリーダーが通信を確立するためのしきい値以下に抑える必要があります。
直接的な答え:金属財布の品質は、合金グレード(6061-T6アルミニウム、304ステンレス、Grade 5チタン)、CNC公差(±0.1mm)、コーティング接着性(ASTM D3359)、およびRFID遮蔽(ISO 14443)の文書化された基準で測定されます。購入者は材料試験報告書と寸法品質検査データを依頼すべきであり、視覚的な検査にのみ頼るべきではありません。
2. 材料検証:実際に購入しているものを確認する方法
金属財布で最も一般的な品質の失敗は、不良な加工ではなく、素材の置き換えです。サプライヤーが6061-T6アルミニウムを提示しながら、6063というより柔らかい合金を送る場合があります。これは簡単に凹みやすく、陽極酸化が均一に行われない合金です。
2.1 アルミニウム合金の検証
6061-T6と7075は、品質の高いアルミニウム財布で使用される2つの合金です。6061-T6は腐食抵抗性と溶接性が良好です。7075はより強力ですが、コストが高く、コーティングなしでは腐食抵抗性が低いです。
これらの合金は、より安価な代替品と区別するために簡単な密度チェックで区別できます。6061-T6の密度は約2.70 g/cm³です。7075はやや密度が高く、2.81 g/cm³です。もし「金属」財布がそのサイズに対して異常に重く感じられる場合は、鋅合金(ダイカスト)またはステンレス鋼でアルミニウムのように見せかけた可能性があります。
確実な検証は、材料試験報告書(MTR)とも呼ばれるミル証明書です。この文書は合金の組成、テンパ、および機械的特性を記載しています。サプライヤーが原材料のMTRを提供できない場合は、信頼されていないソースから購入しているか、何か隠している可能性があります。
2.2 ステンレス鋼とチタンの確認
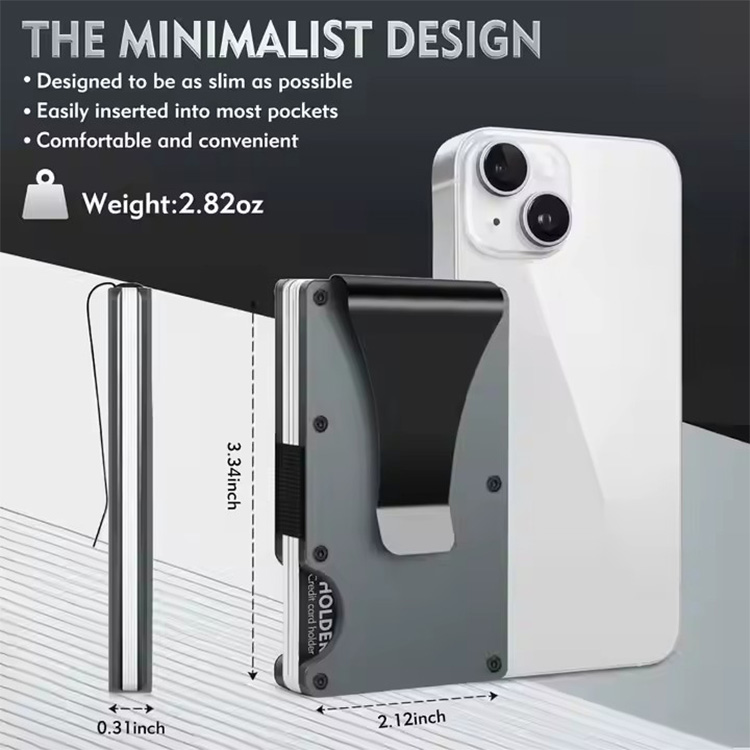
304または316グレードのステンレス鋼財布は腐食とキズに強いです。316グレードはモリブデンを追加し、塩分環境での腐食抵抗性を向上させます。厚さはカリパーで確認し、通常の財布のシェルは1.0mmから1.5mmの範囲です。
チタンはプレミアムオプションです。鋼と比較して約45%軽く、優れた強度対重量比を持っています。特定の比重チェックは信頼できます:本物のチタンは約4.5 g/cm³です。磁石テストは十分ではありませんなぜなら、チタンと316ステンレス鋼はどちらも非磁性です。
直接的な答え:金属財布の素材を確認するには、合金のための材料試験報告書を依頼し、密度を既知の値と比較し、カリパーでシェルの厚さを測定します。視覚的な外観に頼らないでください。コーティングされたアルミニウムはチタンと見た目が同じになることがあります。
3. CNC加工:正確さが見える場所
CNC加工は金属財布の構造的品質を決定します。不良な加工は鋭いエッジ、ずれたカードスロット、および緩いメカニズムを生み出します。
3.1 エッジの仕上げとバリ検出
バリは最も一般的な加工の欠陥です。これは切断工具がエッジに金属の突起を残すことで起こります。バリは布の引っかかり、手のケガ、全体的に安っぽい感触を引き起こします。
綿のふわふわテストは簡単で効果的です。財布のすべてのエッジに綿のふわふわまたは柔らかい布をなぞってください。もし繊維が引っかかったり、引っかかったりする場合は、デバーリングの工程が不十分だったことを示します。
視覚的な検査は一貫したカーフェアを確認する必要があります。品質の高い財布はすべての露出した角に約0.2mmから0.5mmの一貫したカーフェアを持っています。不均一なカーフェアは手動の仕上げではなく、プログラムされたCNCデバーリングを示しています。
3.2 耐容性と動部のフィット
スライド式カード排出機構またはフリップ機構を備えた金属の財布は、動部間の正確な耐容性が求められます。過剰な遊びはカチカチ音を生じさせ、十分なクリアランスがなければ結合が起こります。
排出機構を連続して50回テストしてください。スライダーは滑らかに動き、一貫した力で動く必要があります。なにか揺れがある場合は、スライドチャンネルの耐容性に問題があることを示します。
ネジで組み立てられた財布については、ネジのねじ込みを確認してください。トルクドライバーを使用して、ネジが剥がれず、仕様に応じたトルクで締められていることを確認してください。検査中にネジが緩んでいる場合は、組み立て制御が不十分であることを示します。
直接的な答え: CNC加工の品質は、エッジの毛羽立ちテスト(綿のスワブによる引っかかりテスト)、カーフェアの均一性チェック(0.2-0.5mm)、および動部の機能的サイクルテスト(50回以上の操作で結合や揺れがないこと)によって検証されます。
4. 表面仕上げ:陽極酸化とコーティングの耐久性
表面処理は金属を保護し、見た目を定義します。2つのプロセスが主流です:アルミニウムには陽極酸化、鋼とチタンにはPVDコーティング。
4.1 陽極酸化の品質チェックポイント
陽極酸化は電気化学的なプロセスで、アルミニウムの自然な酸化層を厚くします。品質の高い陽極酸化は、硬く、キズに強く、均一に染色を受けます。
明るい光の下で色の均一性を確認してください。エッジに「染色の拡散」、色の不均一、または明るいスポットが見られると、処理中の電流密度が不均一だったことを示します。
鉛筆硬度テストはコーティングの耐久性を迅速に確認するためのテストです。2Hの鉛筆を使用してください。もし鉛筆の芯が陽極酸化された表面に永久的な跡を残す場合、コーティングは柔らかすぎます。品質の高い陽極酸化は2H以上の鉛筆の跡にも耐えます。
4.2 PVDコーティングの接着性
PVD(物理蒸発堆積)は鋼またはチタンに薄く硬いコーティングを堆積させます。一般的な仕上げは黒、ガンメタル、ゴールドです。
「ホリデイ」(コーティングされていない部分)を確認してください。これはコーティング工程で影の影響が生じたり、部品が不適切に固定されているときに発生します。
クロスハッチテープテスト(ASTM D3359)は接着性を検証します。鋭い刃でコーティングを網の目状に刻み、圧感テープを貼り、それを引くと、コーティングが剥がれると接着性が悪いことを示します。
直接的な答え: 表面仕上げの品質は、色の均一性の視覚検査、鉛筆硬度テスト(2H以上)、およびPVDコーティングのASTM D3359クロスハッチ接着性テストによって検証されます。染色の拡散やホリデイなどのコーティングの欠陥は工程制御の失敗を示します。
5. RFIDブロッキング:重要な機能テスト
RFIDブロッキングは多くの金属財布の主な機能特徴です。このテストに失敗した財布は単なる不良品ではなく、セキュリティ上のリスクです。
5.1 DIY周波数テスト
基本的な機能テストにはスマートフォンだけで十分です。アクティブな非接触カードを閉じた財布の中に置き、NFC読み取りアプリを使用してカードを財布の外から読み取ります。アプリがカードを読み取れたら、シールドは不十分です。
このテストは13.56 MHz(ISO 14443)をカバーします。これはほとんどの非接触決済カードで使用される周波数です。125 kHz(ISO 18000-2)は一部のアクセスカードやペットチップで使用されるため、このテストはカバーしません。
125 kHzの検証には専用のリーダーまたは第三者のテストが必要です。
5.2 厚みとRFIDのトレードオフ
「すべての金属がRFIDをブロックする」という仮定は誤りです。特に0.8mm以下の薄いアルミニウムシェルは、低周波信号を十分に減衰させません。財布の幾何学的形状も重要で、カードスロットや機械部品の開口部は信号の経路になります。
品質の高いメーカーは、この問題に対処するために追加のRFIDブロッキング生地の内装を使用します。銅ニッケルの織物や類似の材料は、金属シェルの厚みに関係なく一貫した減衰を確保します。
直接的な答え: スマートフォンのNFCアプリを使用して閉じた財布を通してアクティブな非接触カードを読み取ることでRFIDブロッキングをテストしてください。完全な検証には、SGS、TUVなどの第三者テストレポートを要求し、ISO 14443およびISO 18000-2に基づく減衰を確認してください。
6. ハードウェアの耐久性:磁石、フリップ、および閉じる機構
ハードウェアの故障は、保証期間後の金属財布の返品の主な原因です。
6.1 磁石の性能と腐食
磁石による閉じる機構には十分な保持力が必要です。安全な閉じるには4000〜6000ガウスが最適です。
磁石は腐食に弱いです。ほとんどの品質の高い磁石はニッケルメッキで腐食を防ぎます。腐食抵抗性を確認するには、塩霧試験結果(ASTM B117)を要求してください。72時間の試験で目に見える錆がなければ、最低限の基準です。
6.2 フリップと閉じる機構の寿命
フリップと閉じる機構は繰り返しのストレスにさらされます。品質の高いハードウェアは20,000回以上の開閉サイクルで緩みや故障を起こさない必要があります。
検査中にフリップを20回繰り返してください。クイック音が聞こえたら、潤滑不足や表面摩擦が原因であることを示します。フリップの横方向の遊びがある場合、フリップは早期に故障します。
直接的な答え: ハードウェアの耐久性は、磁石の強度測定(4000〜6000ガウス)、塩霧腐食試験(ASTM B117、72時間以上)、およびフリップの寿命試験(20,000回以上)によって検証されます。手動で繰り返す際のクイック音や横方向の遊びは品質の問題を示します。
7. 金属財布のサプライヤーを評価する方法
サプライヤーの評価は製品検査を越えて行います。製造プロセスが、サンプルで見る品質が数千単位にわたって再現可能かどうかを決定します。
7.1 注文前に質問すべきこと
-
“原材料となるアルミニウム/鋼/チタンのMTRを提供できますか?” 認定されたメーカーは、その材料供給元からミル証明書を保有しています。
-
“あなたのCNC公差基準はどれですか?” 行業基準は±0.1mmです。公差を緩く提示する供給元は、不均一な部品を製造します。
-
“自社で塩霧試験を行っていますか?” 自社での試験実施能力はプロセスコントロールを示します。すべての試験を外部に依頼する場合は、品質インフラが限られている可能性があります。
-
“出荷前の検査におけるAQLレベルはどれですか?” 一般消費者製品ではAQL 2.5が標準です。AQL 1.0はより厳しいコントロールを示します。
-
“第三者によるRFIDブロッキングテストレポートを提供できますか?” RFIDブロッキングを謳うウォレットの場合、第三者による検証は必須です。
7.2 供給元のコミュニケーションにおける赤信号
避けるべき供給元は:
-
材料証明書を提供できないか、またはそのリクエストを回避する
-
±0.1mmを超える公差を提示し、説明を伴わない
-
“100% RFIDブロッキング”を主張するが、テストデータを提供しない
-
生産ラインやQCプロセスを示すことを拒否する
-
サンプルが本体生産品と大きく異なる
-
デブーリングおよびフィニッシングプロセスを説明できない
7.3 决定ガイド
CNC加工メーカーを選択する場合: 您のブランドが精密性を位置づけており、複雑なメカニズムに緊密な公差が必要で、価格帯が高コスト製造をサポートする場合。
ダイカストメーカーを選択する場合: コスト削減が優先事項で、非常にシンプルなデザインを生産し、表面の気孔や型線のアーティファクトをある程度受け入れられる場合。
自社でコーティング/陽極酸化を行う供給元を選択する場合: 您の市場で表面耐久性が極めて重要(アウトドア、EDC、プレミアムギフトセグメント)。外部コーティングのサブコントラクティングは物流の複雑さと品質の変動をもたらします。
直接的な回答: メタルウォレット供給元を評価する際には、材料証明書をリクエストし、CNC公差基準(±0.1mm)を確認し、自社での試験実施能力を検証し、AQLサンプリング計画をレビューしてください。赤信号は、検証できないRFID主張、不一致なサンプル、プロセス詳細を共有しない姿勢です。
8. これらの基準を満たす方法
上記の検査フレームワークは理論的ではありません。これは国際ブランドおよびディストリビューターをサービスするメーカーの運用現実を反映しています。
Gstar Technology(深圳)株式会社では、これらのチェックポイントを生産フローに制度化しています。14年間の製造経験を活かし、品質管理チームは3段階の検査プロセスを運用しています:入庫材料の検証、加工中のCNCモニタリング、出荷前のAQL 2.5に基づくサンプリング検査。
自社のCNC加工能力により、重要な寸法における公差を±0.05mmに維持しており、これは±0.1mmの業界基準を上回っています。この精度はエッジの滑らかさ、カードスロットの位置合わせ、スライドメカニズムの一貫した力に直接影響を与えます。
あなたのブランドがすべての製品において一貫した品質に依存していることを理解しています。月間生産能力300,000単位以上を有するため、このガイドで説明した検査の厳しさを維持しながら、バルク注文をスケールアップできます。カスタムプロジェクトでは、エンジニアリングチームがCADファイルと直接協力し、審美的および構造的要件を満たすようにします。
品質チェックポイントを示すことができ、単に約束するだけではなく、それを実証できる供給元が必要であれば、お気軽にお問い合わせください。
—
検査に関する最終的な注意点
金属ウォレットの品質検査は単一のテストではありません。これは材料科学、加工精度、コーティング耐久性、機能的性能を含むシステム的な評価です。
単一のプロトタイプに依存しないでください。実際の生産ラインからのバッチサンプルをリクエストし、検査報告書と材料証明書を取得してください。供給元が文書を提供しない場合、それは警告信号として扱うべきです。
このガイドのチェックリストは、プロフェッショナルな調達チームが使用するフレームワークです。次回の工場アプライを実施する際、これを活用してください。品質基準に合致するパートナーが必要であれば、見積もりを依頼し、エンジニアリングチームがご要望をレビューしてください。
—
参考文献
-
ASTM International. “D3359 標準試験法 テープ試験による接着性の評価.” https://www.astm.org/d3359-23.html
-
ASTM International. “B117 湿度試験装置の運用に関する標準実験法.” https://www.astm.org/b0117-19.html
-
ISO. “ISO 14443 識別カード — 無接触統合回路カード.” https://www.iso.org/standard/73598.html
-
ISO. “ISO 18000-2 情報技術 — 項目管理用RFID — 第2部.” https://www.iso.org/standard/46150.html
-
軍事規格. “MIL-A-8625 鋁および鋁合金用陽極被膜.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12317/
-
MatWeb. “アルミニウム 6061-T6; 6061-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
-
MatWeb. “アルミニウム 7075-T6; 7075-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d