10 min read
Wenn ein Käufer eine Kiste frisch gelieferter Metall-Geldbörsen öffnet, ist sein erster Impuls, eine Einheit zu prüfen. Er dreht sie um, schiebt eine Karte hinein und hält sie dem Licht entgegen. Dieser Impuls ist richtig. Doch er reicht nicht aus.
Der Unterschied zwischen einer Metall-Geldbörse, die eine Marke aufbaut, und einer, die Rückgaben verursacht, zeigt sich selten in den ersten fünf Sekunden des Umgangs. Er zeigt sich nach 100 Karten-Einfügungen. Er zeigt sich, wenn die anodisierte Kante auf einen Betonboden trifft. Er zeigt sich, wenn ein Kunde versucht, eine Fahrradkarte durch die geschlossene Geldbörse zu scannen und es nicht schafft.
Dieser Leitfaden führt durch die spezifischen Prüfpunkte, die professionelle Qualitätssicherungsteams verwenden, wenn sie Metall-Geldbörsen bewerten. Er behandelt Materialverifikation, Fertigungstoleranzen, Funktionsprüfung und die Lieferantenunterlagen, die echte Hersteller von Assemblern unterscheiden.
1. Welche sind die Kernqualitätsstandards für Metall-Geldbörsen?
Die Qualität einer Metall-Geldbörse wird durch vier messbare Attribute definiert: Materialklasse, Fertigungsgenauigkeit, Oberflächenbehandlungsbeständigkeit und funktionale Zuverlässigkeit. Die Branchenpraxis bewertet jedes Attribut anhand dokumentierter Standards anstatt subjektiver Empfindungen.
Die Materialklasseverifikation beginnt mit der Legierung. Aluminium-Geldbörsen verwenden typischerweise 6061-T6 oder 7075-Aluminium. Edelstahl-Geldbörsen verwenden 304 oder 316. Titan-Geldbörsen, wenn echt, verwenden Grade 5 (Ti-6Al-4V). Jede Legierung hat unterschiedliche mechanische Eigenschaften, die das Gewicht, die Korrosionsbeständigkeit und das Fertigungsverhalten beeinflussen.
Die Fertigungsgenauigkeit folgt CNC-Toleranzstandards. Der Branchenstandard für CNC-geschmiedete Metallgehäuse ist ±0,1 mm für kritische Abmessungen. Diese Toleranz gilt für Kartensteckplatzbreiten, Kantenrundungen und Ausrichtungsbohrungen.
Die Oberflächenbehandlungsbeständigkeit bezieht sich auf Beschichtungsstandards. Anodisiertes Aluminium muss die Anforderungen von MIL-A-8625 für Dicke und Härte erfüllen. PVD-Beschichtungen auf Stahl oder Titan werden anhand des Kreuzschlitz-Tape-Tests gemäß ASTM D3359 bewertet.
Die funktionale Zuverlässigkeit für RFID-Schutz bezieht sich auf ISO 14443 für 13,56 MHz-Signale und ISO 18000-2 für 125 kHz-Signale. Eine Geldbörse, die RFID-Blockierung behauptet, muss diese Frequenzen unter den Schwellenwert abschwächen, der für Lesegeräte erforderlich ist, um eine Kommunikation herzustellen.
Direkte Antwort: Die Qualität einer Metall-Geldbörse wird anhand dokumentierter Standards für Legierungsgrad (6061-T6-Aluminium, 304-Edelstahl, Grade 5-Titan), CNC-Toleranz (±0,1 mm), Beschichtungsadhäsion (ASTM D3359) und RFID-Dämpfung (ISO 14443) gemessen. Käufer sollten Materialtestberichte und dimensionsbezogene Qualitätskontroll-Daten anfordern, anstatt sich allein auf visuelle Prüfung zu verlassen.
2. Materialverifikation: Wie Sie sicherstellen, dass Sie tatsächlich das kaufen, was Sie bestellen
Der häufigste Qualitätsfehler bei Metall-Geldbörsen ist nicht schlechte Fertigung. Es ist die Materialsubstitution. Ein Lieferant zitiert 6061-T6-Aluminium, schickt aber 6063, eine weichere Legierung, die sich leicht eindellt und nicht gleichmäßig anodisiert.
2.1 Aluminiumlegierungsverifikation
6061-T6 und 7075 sind die beiden Legierungen, die in qualitativ hochwertigen Aluminium-Geldbörsen verwendet werden. 6061-T6 bietet gute Korrosionsbeständigkeit und Schweißbarkeit. 7075 ist stärker, aber teurer und weniger korrosionsbeständig ohne Beschichtung.
Eine einfache Dichteprüfung unterscheidet diese Legierungen von billigeren Alternativen. 6061-T6 hat eine Dichte von etwa 2,70 g/cm³. 7075 ist leicht dichter bei 2,81 g/cm³. Wenn eine „Metall“-Geldbörse ungewöhnlich schwer für ihre Größe ist, könnte es sich um Zinklegierung (Guss) oder Edelstahl handeln, der so aussieht wie Aluminium.
Die definitive Verifikation ist der Materialtestbericht (MTR), auch als Mill-Zertifikat bezeichnet. Dieses Dokument nennt die Legierungszusammensetzung, den Temperaturzustand und die mechanischen Eigenschaften. Ein Lieferant, der keinen MTR für Rohmaterial liefern kann, kauft entweder von einer unverifizierten Quelle oder hat etwas zu verbergen.
2.2 Edelstahl- und Titan-Prüfung
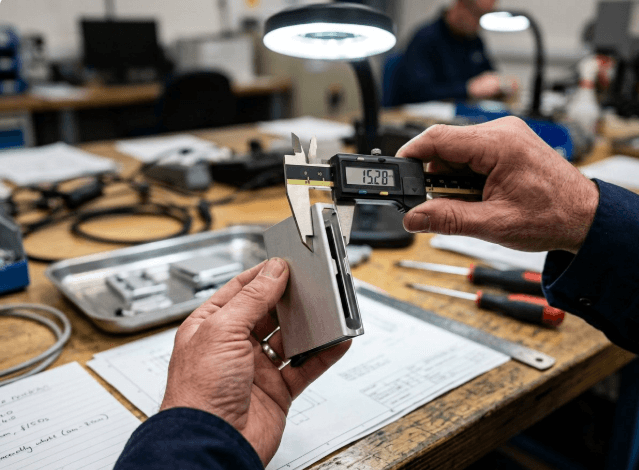
Edelstahl-Geldbörsen in 304 oder 316-Grade widerstehen Korrosion und Kratzern. Der 316-Grad fügt Molybdän hinzu, um die Korrosionsbeständigkeit in salzigen Umgebungen zu verbessern. Prüfen Sie die Dicke mit einem Messschieber; typische Geldbörshüllen reichen von 1,0 mm bis 1,5 mm.
Titan ist die Premium-Option. Es wiegt etwa 45 % weniger als Stahl und bietet eine hervorragende Festigkeits-Gewichts-Verhältnis. Die spezifische Gewichtsüberprüfung ist zuverlässig: echtes Titan beträgt ungefähr 4,5 g/cm³. Ein Magnettest ist nicht ausreichend, da sowohl Titan als auch 316-Edelstahl nicht magnetisch sind.
Direkte Antwort: Verifizieren Sie die Materialien der Metall-Geldbörse, indem Sie einen Materialtestbericht für die Legierung anfordern, die Dichte anhand bekannter Werte prüfen und die Schale mit einem Messschieber messen. Verlassen Sie sich nicht auf das visuelle Erscheinungsbild – beschichtetes Aluminium kann identisch wie Titan aussehen.
3. CNC-Fertigung: Wo Präzision sichtbar wird
CNC-Fertigung bestimmt die strukturelle Qualität einer Metall-Geldbörse. Schlechte Fertigung führt zu scharfen Kanten, falsch ausgerichteten Kartensteckplätzen und lose Mechanismen.
3.1 Kantenbearbeitung und Erkennung von Kantenrändern
Kantenränder sind der häufigste Fertigungsfehler. Sie entstehen, wenn das Schneidwerkzeug an den Kanten metallische Fragmente zurücklässt. Kantenränder verursachen Stoffverknotungen, Handverletzungen und ein generell billiges Gefühl.
Der Wattebausch-Test ist einfach und effektiv. Führen Sie einen Wattebausch oder ein weiches Tuch entlang jeder Kante der Geldbörse. Wenn sich die Fasern verfangen oder verknoten, war der Entfernen von Kantenrändern unzureichend.
Die visuelle Prüfung sollte eine gleichmäßige Kantenrundung bestätigen. Hochwertige Geldbörsen haben eine konsistente Kantenrundung von etwa 0,2 mm bis 0,5 mm an allen sichtbaren Ecken. Ungleichmäßige Kantenrundungen deuten auf manuelle Bearbeitung anstatt programmierte CNC-Kantenrundung hin.
3.2 Toleranz und Passung beweglicher Teile
Metall-Geldbörsen mit gleitenden Kartenentnahmevorrichtungen oder Kippsystemen erfordern präzise Toleranzen zwischen beweglichen Teilen. Zu viel Spiel verursacht Klirren. Zu geringer Spielraum verursacht Verklemmungen.
Testen Sie das Entnahme-System 50 Mal hintereinander. Der Schieber sollte sich reibungslos mit konstanter Kraft bewegen. Jeder Schwingung zeigt ein Toleranzproblem im Schiebkanal an.
Bei Schraubenmontierten Geldbörsen überprüfen Sie die Schraubenengagement. Verwenden Sie einen Drehmoment-Schraubenzieher, um sicherzustellen, dass die Schrauben nicht beschädigt sind und den vorgeschriebenen Drehmoment erreichen. Lose Schrauben während der Inspektion zeigen unzureichende Montagekontrolle an.
Direkte Antwort: Die Qualität der CNC-Fertigung wird durch Kantenentgrat-Tests (Kotztuch-Test), Konsistenzkontrollen der Fasen (0,2-0,5 mm) und funktionale Tests der beweglichen Teile (mehr als 50 Vorgänge ohne Verklemmung oder Schwingung) überprüft.
4. Oberflächenbehandlung: Härte und Haltbarkeit von Anodisierung und Beschichtung
Die Oberflächenbehandlung schützt das Metall und definiert das ästhetische Erscheinungsbild. Zwei Prozesse dominieren: Anodisierung für Aluminium und PVD-Beschichtung für Stahl und Titan.
4.1 Qualitätskontrollpunkte der Anodisierung
Die Anodisierung ist ein elektrochemischer Prozess, der die natürliche Oxidschicht auf Aluminium verdickt. Eine qualitativ hochwertige Anodisierung erzeugt eine harte, kratzfeste Oberfläche, die Farbe gleichmäßig aufnimmt.
Untersuchen Sie unter hellem Licht auf Farbgleichmäßigkeit. Achten Sie auf „Farbverlaufs“ an den Kanten, ungleichmäßige Töne oder hellere Flecken, die auf ungleichmäßige Stromdichte während des Verarbeitungsprozesses hinweisen.
Der Bleistifthärtestest bietet eine schnelle Überprüfung der Beschichtungshärte. Verwenden Sie einen 2H-Bleistift. Wenn die Spitze des Bleistifts eine dauerhafte Markierung auf der anodisierten Oberfläche hinterlässt, ist die Beschichtung zu weich. Eine qualitativ hochwertige Anodisierung sollte 2H- und oft 3H-Bleistiftmarkierungen widerstehen.
4.2 Haftung der PVD-Beschichtung
PVD (Physical Vapor Deposition) legt eine dünne, harte Beschichtung auf Stahl oder Titan. Typische Endbearbeitungen umfassen schwarz, Gunmetal und Gold.
Überprüfen Sie auf „Lücken“ – unbeschichtete Stellen, die als hellere Flecken sichtbar sind. Diese entstehen, wenn der Beschichtungsprozess Schattenwirkungen hat oder die Teile falsch fixiert sind.
Der Kreuzschlitz-Tape-Test (ASTM D3359) überprüft die Haftung. Schneiden Sie die Beschichtung mit einem scharfen Messer in ein Gittermuster, legen Sie druckempfindlichen Klebeband darauf und ziehen Sie es ab. Wenn sich die Beschichtung ablöst, ist die Haftung schlecht.
Direkte Antwort: Die Qualität der Oberflächenbehandlung wird durch visuelle Inspektion auf Farbgleichmäßigkeit, Bleistifthärtestest (mindestens 2H) und ASTM D3359 Kreuzschlitz-Haftungstest für PVD-Beschichtungen getestet. Beschichtungsdefekte wie Farbverlaufs und Lücken zeigen Fehlschläge im Prozesskontrollsystem an.
5. RFID-Blockierung: Funktionstests, die zählen
RFID-Blockierung ist die primäre funktionale Eigenschaft vieler Metall-Geldbörsen. Eine Geldbörse, die diesen Test nicht besteht, ist nicht nur defekt – sie ist eine Sicherheitsgefahr.
5.1 DIY-Frequenztest
Ein grundlegender Funktions-test benötigt nur ein Smartphone. Legen Sie eine aktive kontaktlose Karte in die geschlossene Geldbörse. Verwenden Sie eine NFC-Leser-App, um die Karte durch die Geldbörse zu lesen. Wenn die App die Karte erfolgreich liest, ist die Abschirmung unzureichend.
Dieser Test umfasst 13,56 MHz (ISO 14443), die Frequenz, die von den meisten kontaktlosen Zahlungskarten verwendet wird. Er umfasst nicht 125 kHz (ISO 18000-2), die von einigen Zugangskarten und Tierchips verwendet wird.
Für die Verifikation bei 125 kHz ist ein spezieller Leser oder ein Drittanbieter-Test erforderlich.
5.2 Der Kompromiss zwischen Dicke und RFID-Blockierung
Die Annahme, dass „alle Metalle RFID blockieren“, ist falsch. Dünne Aluminiumschalen, insbesondere solche unter 0,8 mm, können niedrigfrequente Signale nicht effektiv dämpfen. Die Geometrie der Geldbörse spielt ebenfalls eine Rolle – Öffnungen für Kartenfächer und mechanische Komponenten schaffen Signalwege.
Qualitativ hochwertige Hersteller lösen dies mit einer zusätzlichen RFID-Blockierfutter. Kupfer-Nickel-Webstoffe oder ähnliche Materialien gewährleisten eine konsistente Dämpfung unabhängig von der Dicke der Metallschale.
Direkte Antwort: Testen Sie die RFID-Blockierung, indem Sie versuchen, eine aktive kontaktlose Karte durch die geschlossene Geldbörse mit einer Smartphone-NFC-App zu lesen. Für umfassende Verifikation bitten Sie um Testberichte von Drittanbietern (SGS, TUV), die die Dämpfung gemäß ISO 14443 und ISO 18000-2 bestätigen.
6. Hardware-Haltbarkeit: Magnete, Schwenkungen und Verschlüsse
Hardwarefehler sind die führende Ursache für den Rückgang von Metall-Geldbörsen nach der Garantieperiode.
6.1 Magnetleistung und Korrosion
Magnetverschlüsse benötigen ausreichende Haltekraft. Der optimale Bereich liegt bei etwa 4000-6000 Gauss für einen sicheren Verschluss, ohne dass die Geldbörse schwer zu öffnen ist.
Korrosion ist ein bekanntes Schwachpunkt der Magnete. Die meisten qualitativ hochwertigen Magnete sind nickelfarbig beschichtet, um Feuchtigkeit zu widerstehen. Überprüfen Sie die Korrosionsbeständigkeit, indem Sie Salznebel-Test-Ergebnisse (ASTM B117) anfordern. Ein Test ohne sichtbaren Rost nach 72 Stunden ist der minimale akzeptable Standard.
6.2 Lebensdauer der Schwenkung und Verschlüsse
Schwenkungen und Verschlüsse ertragen wiederholte Belastung. Qualitativ hochwertige Hardware sollte 20.000+ Öffnungs- und Schließzyklen ohne Lockern oder Ausfall standhalten.
Während der Inspektion, schwenken Sie den Schwenkung 20 Mal. Hören Sie auf Knarrengeräusche, die auf unzureichende Schmierung oder Oberflächenreibung hinweisen. Prüfen Sie auf seitliches Spiel – eine Schwenkung, die seitlich schwankt, wird vorzeitig ausfallen.
Direkte Antwort: Die Haltbarkeit der Hardware wird durch Magnetkraftmessung (4000-6000 Gauss), Salznebel-Korrosionstest (ASTM B117, mindestens 72 Stunden) und Schwenkung-Lebensdauer-Test (20.000+ Zyklen) überprüft. Knarrengeräusche und seitliches Spiel während der manuellen Schwenkung zeigen Qualitätsprobleme an.
7. Wie man Metall-Geldbörse-Lieferanten bewertet
Die Bewertung von Lieferanten geht über die Produktinspektion hinaus. Der Herstellungsprozess bestimmt, ob die Qualität, die Sie in einer Probe sehen, über tausende Einheiten repliziert werden kann.
7.1 Fragen, die Sie vor der Bestellung stellen sollten
-
„Können Sie ein MTR für das Rohaluminium/Stahl/Titan bereitstellen, das Sie verwenden?“ Ein legitimer Hersteller besitzt Mill-Zertifikate von ihren Materiallieferanten.
-
„Welchen CNC-Toleranzstandard verwenden Sie?“ Der Branchenstandard beträgt ±0,1 mm. Ein Lieferant, der lockerere Toleranzen nennt, produziert unzuverlässige Teile.
-
„Führen Sie in-house Salznebel-Tests durch?“ Die Fähigkeit, Tests im eigenen Haus durchzuführen, zeigt Prozesskontrolle. Das Outsourcing aller Tests deutet auf begrenzte Qualitätsinfrastruktur hin.
-
„Welches AQL-Niveau haben Sie für die Vorlieferungsprüfung?“ AQL 2,5 ist für allgemeine Verbraucherprodukte der Standard. AQL 1,0 zeigt strengere Kontrolle.
-
„Können Sie dritte RFID-Blockierungs-Testberichte bereitstellen?“ Für Geldbörsen, die als RFID-Blockierer beworben werden, ist eine dritte Partei zur Verifikation entscheidend.
7.2 Warnsignale in der Kommunikation mit Lieferanten
Vermeiden Sie Lieferanten, die:
-
Keine Materialzertifikate bereitstellen können oder den Antrag umleiten
-
Toleranzen über ±0,1 mm ohne Erklärung nennen
-
„100 % RFID-Blockierung“ behaupten, ohne Testdaten bereitzustellen
-
Es ablehnen, ihre Produktionsstätte oder QC-Prozesse zu zeigen
-
Beispiele anbieten, die sich deutlich von den Massenproduktionseinheiten unterscheiden
-
Die Entfernung von Kanten und das Finish-Prozess nicht erklären können
7.3 Entscheidungshilfe
Wählen Sie einen CNC-Fertigungshersteller, wenn: Ihre Marke auf Präzision positioniert ist, Sie engere Toleranzen für komplexe Mechanismen benötigen und Ihr Preisniveau höhere Fertigungskosten unterstützt.
Wählen Sie einen Gießereihersteller, wenn: Ihre Priorität Kostenreduzierung ist, Sie sehr einfache Designs produzieren und einige Oberflächenporosität und Schablonenlinienfehler akzeptieren können.
Wählen Sie einen Lieferanten mit in-house Beschichtung/Anodisierung, wenn: Die Oberflächenhärte für Ihr Marktsegment entscheidend ist (Außenbereich, EDC, Premium-Geschenksegmente). Externe Beschichtungssubunternehmen erhöhen Logistikkomplexität und Qualitätsschwankungen.
Direkte Antwort: Beurteilen Sie Metallgeldbeutellieferanten, indem Sie Materialzertifikate anfordern, die CNC-Toleranzstandards bestätigen (±0,1 mm), die Fähigkeit zur in-house-Prüfung überprüfen und AQL-Abnahmepläne prüfen. Warnsignale sind unverifizierbare RFID-Aussagen, ungleiche Proben und Unwilligkeit, Prozessdetails zu teilen.
8. Wie wir diese Standards erfüllen
Der oben beschriebene Prüfrahmen ist nicht theoretisch. Er spiegelt die operative Realität von Herstellern wider, die internationale Marken und Distributoren bedienen.
Bei Gstar Technology (Shenzhen) Co., Ltd. haben wir diese Prüfpunkte in unseren Produktionsablauf institutionalisiert. Mit 14 Jahren Fertigungserfahrung führt unser Qualitätskontrollteam einen dreistufigen Prüfvorgang durch: Prüfung der eingehenden Materialien, CNC-Überwachung während der Produktion und Vorlieferungsabnahme bei AQL 2,5.
Unsere in-house CNC-Fertigung ermöglicht es uns, Toleranzen von ±0,05 mm auf kritischen Maßen zu halten – enger als der Branchenstandard von ±0,1 mm. Diese Präzision beeinflusst direkt die Kantenrundheit, die Ausrichtung der Kartenfächer und die konstante Kraft der Schiebemechanismen.
Wir wissen, dass Ihre Marke auf konsistente Qualität pro Einheit angewiesen ist. Unsere monatliche Produktionskapazität von über 300.000 Einheiten bedeutet, dass wir Großbestellungen skalieren können, während wir die in diesem Leitfaden beschriebene Prüfgenauigkeit beibehalten. Bei maßgeschneiderten Projekten arbeitet unser Ingenieurteam direkt mit Ihren CAD-Dateien, um sicherzustellen, dass ästhetische und strukturelle Anforderungen erfüllt werden.
Wenn Sie einen Lieferanten benötigen, der diese Qualitätsprüfungen nachweisen kann, statt sie nur zu versprechen, laden wir Sie herzlich ein, unsere Team zu kontaktieren, um Ihre Projektanforderungen zu besprechen.
—
Eine letzte Anmerkung zur Prüfung
Die Prüfung der Qualität von Metallgeldbörsen ist kein einzelner Test. Es handelt sich um ein systematisches Bewertungskonzept, das Materialwissenschaft, Fertigungspräzision, Beschichtungshaltbarkeit und funktionale Leistung abdeckt.
Verlassen Sie sich nicht auf ein einzelnes Prototyp. Fordern Sie Probemuster aus der tatsächlichen Produktionslinie an. Fordern Sie Prüfberichte und Materialzertifikate an. Wenn ein Lieferant zögert, Dokumentation bereitzustellen, betrachten Sie dies als Warnsignal.
Der Checkliste in diesem Leitfaden gibt Ihnen den Rahmen, den professionelle Einkaufsteams verwenden. Nutzen Sie sie während Ihrer nächsten Fabrikprüfung. Wenn Sie einen Partner benötigen, der mit diesen Standards übereinstimmt, Fordern Sie ein Angebot an und lassen Sie unser Ingenieurteam Ihre Spezifikationen prüfen.
Erhalten Sie ein kostenloses Angebot
—
Referenzen
-
ASTM International. „D3359 Standard Test Methods for Rating Adhesion by Tape Test.“ https://www.astm.org/d3359-23.html
-
ASTM International. „B117 Standard Practice for Operating Salt Spray (Fog) Apparatus.“ https://www.astm.org/b0117-19.html
-
ISO. „ISO 14443 Identification cards — Contactless integrated circuit cards.“ https://www.iso.org/standard/73598.html
-
ISO. „ISO 18000-2 Information technology — RFID for item management — Part 2.“ https://www.iso.org/standard/46150.html
-
Military Specification. „MIL-A-8625 Anodic Coatings for Aluminum and Aluminum Alloys.“ http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12317/
-
MatWeb. „Aluminum 6061-T6; 6061-T651.“ https://www.matweb.com/search/DataSheet.aspx?MatGUID=1b8c06d0ca7c456694c7777d9e10be5b
-
MatWeb. „Aluminum 7075-T6; 7075-T651.“ https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d