11 min read
Ein Käufer schickte uns einmal ein Beispiel eines Wettbewerbers, eines Aluminium-Portemonnaies, das nach drei Monaten Gebrauch versagt hatte. Die Kanten waren roh, die Anodisierung war an den Ecken abgenutzt, und das Innere zeigte tiefe Kratzer durch die Bewegung der Karten. Der Fehler lag nicht am Benutzer. Es war eine Fertigungsentscheidung.
Kratzer auf einem Metall-Portemonnaie sind nicht nur ein kosmetischer Nachteil. Sie sind ein strukturelles Gutachten. Die Tiefe eines Kratzers sagt Ihnen, wie dick die Beschichtung ist, wie gut die Kanten entgratet wurden und ob die Legierung aus Kosten- oder Langlebigkeitsgründen gewählt wurde. Für B2B-Käufer ist das Verständnis der Fertigungsvariablen, die Kratzen verhindern, der Unterschied zwischen einem Produkt, das die Markenreputation aufbaut, und einem, das Rückgaben erzeugt.
Verständnis der Kratzverhütung: Arten und Anwendungen
Die Kratzverhütung bei Metall-Portemonnaies ist ein mehrschichtiges System aus Materialauswahl, Oberflächenengineering und mechanischer Präzision. Das primäre Ziel ist nicht, eine zerstörungsfeste Oberfläche zu schaffen – das ist physisch für jedes Material unmöglich, das täglich gegen Schlüssel, Münzen und Beton getragen wird –, sondern eine Oberfläche zu schaffen, bei der der Verschleiß über die vorgesehene Lebensdauer des Produkts unsichtbar oder minimal bleibt.
Drei Metalle dominieren den Markt. Aluminiumlegierungen (typischerweise 6061 oder 7075) bieten Leichtigkeit und werden fast immer angeodisiert, um Farbe und Schutz zu gewährleisten. Edelstahl (meist 304 oder 316) bietet eine überlegene Härte, aber erhöht das Gewicht. Titan (Grade 5 / Ti-6Al-4V) liegt zwischen beiden – leichter als Stahl, härter als Aluminium, aber mit einer Tendenz, unter bestimmten Reibungsbedingungen zu verkleben.
Die Anwendung bestimmt die richtige Wahl. Ein schlanker Kartenhalter für städtische Profis, die ihn in einem dedizierten Taschenfach aufbewahren, kann eine leichtere Legierung mit einer dünneren Beschichtung verwenden. Ein robustes EDC-Portemonnaie, das ein Taschenfach mit Werkzeugen und Schlüsseln teilt, benötigt eine harte angeodisierte oder PVD-beschichtete Oberfläche und eine robustere Legierung. Käufer, die diese Analyse überspringen, enden oft mit einem Produkt, das in einer Darstellung gut aussieht, aber im Feld versagt.
Wie man einen Metall-Portemonnaie vor Kratzern schützt: Qualität und Leistungsmerkmale
Die direkte Antwort: Die Kratzverhütung wird durch die Härte der Beschichtung, die Oberflächenstruktur und die Kantengeometrie bestimmt – in dieser Reihenfolge. Ein harte-anodisiertes Aluminium-Portemonnaie mit einer matte Oberfläche und ordnungsgemäß entgrateten Kanten wird in der realen Nutzung länger halten als ein polierter, unbeschichteter Edelstahl-Portemonnaie, obwohl Stahl härter ist. Warum? Weil die Beschichtung den Verschleiß absorbiert, die matte Textur mikroskopische Kratzer verdeckt und die glatten Kanten lokale Spannungspunkte vermeiden.
Härte vs. Zähigkeit: Was der Mohs-Skalen tatsächlich sagt
Die Mohs-Skala ist ein vergleichender Maßstab für Kratzfestigkeit, nicht für absolute Härte. Ein Diamant (Mohs 10) kratzt Glas (Mohs 5,5), aber ein Stahlblatt (Mohs 5-6,5 je nach Legierung und Wärmebehandlung) wird ein angeodisiertes Aluminium (Mohs 6-7 für die Beschichtung, 2,5-3 für das nackte Metall darunter) kratzen.
Hier ist die entscheidende Nuance: Angeodisiertes Aluminium hat eine Oberflächen-härte, die die Rohmaterialhärte übertrifft. Die anodische Schicht besteht aus Aluminiumoxid, einem Keramikmaterial. Sie misst 6-7 auf der Mohs-Skala, vergleichbar mit gehärtetem Stahl. Sobald jedoch diese Schicht durchdrungen wird – ob durch eine scharfe Schlüsselkante oder einen Sturz auf Beton – wird das nackte Aluminium extrem weich und kratzt leicht.
Deshalb ist die Beschichtungsdicke für Aluminium-Portemonnaies wichtiger als die Härte des Grundmetalls. Eine Typ II dekorative Anodisierung ist typischerweise 5-10 Mikrometer dick. Eine Typ III harte Anodisierung ist 25-50 Mikrometer. Die dickere Schicht bietet einen tieferen Schutz vor Durchdringung. Bei Titan und Stahl fügen PVD-Beschichtungen (Physical Vapor Deposition) von 1-3 Mikrometer Härte und Farbe hinzu, verändern aber das Verhalten des Grundmaterials nicht – das Grundmetall ist bereits hart genug, um den meisten täglichen Verschleiß zu widerstehen.
Oberflächenfinish: Warum matte Oberflächen das verbergen, was poliert zeigt
Ein spiegelglänzend poliertes Metall-Portemonnaie sieht in einem Produktfoto Premium aus. Bei täglicher Verwendung ist es ein Magnet für Kratzer – visuell. Jeder mikroskopische Verschleiß, jeder Fingerabdruck, jedes Staubpartikel, das zwischen dem Portemonnaie und einer Tischoberfläche gefangen ist, reflektiert das Licht und wird sichtbar.
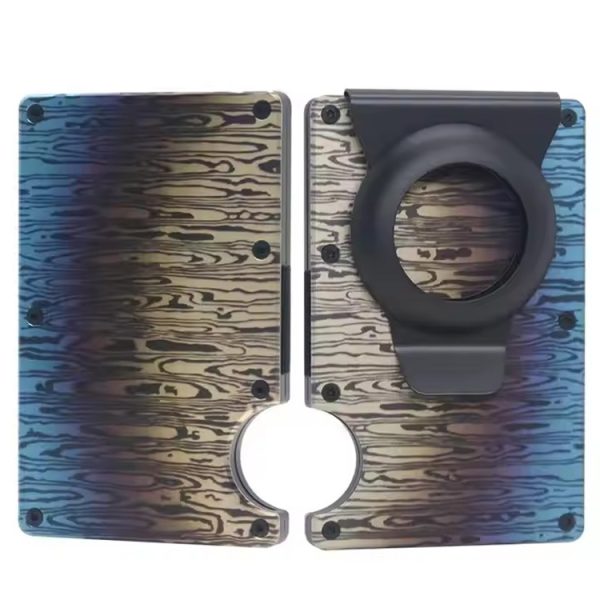
Eine gebürstete Oberfläche (lineare Struktur) zeigt Kratzer, die senkrecht zur Strichrichtung verlaufen, aber verdeckt solche, die parallel dazu verlaufen. Eine sandgestrahlte oder per Kugelstrahlung bearbeitete matte Oberfläche zerstreut das Licht über eine unregelmäßige Oberfläche, wodurch die meisten mikroskopischen Kratzer für das Auge unsichtbar werden. Dies ist keine Marketingbehauptung; es ist Grundlagenoptik. Käufer, die ein Finish auswählen, sollten sich fragen: „Wie sieht das nach sechs Monaten in einer Tasche aus?“ und nicht „Wie sieht das auf einem Ausstellungsstand aus?“
Kantenausbildung: Der erste Ort, an dem ein Versagen auftritt
Die flachen Flächen eines Metall-Portemonnaies sind leicht zu beschichten. Die Kanten – insbesondere scharfe Ecken und Aussparungen für den Kartenzugriff – sind die Stellen, an denen sich die Beschichtung verdünnt oder nicht haftet. Eine CNC-geschliffene Kante ohne ordnungsgemäße Entgratung lässt ein mikroskopisches Entgratungsrest zurück, der unter dem Einfluss von Schlägen abbricht und einen nackten Metallpunkt erzeugt, der den weiteren Verschleiß beschleunigt. Tumblerbearbeitung, Vibrationsbearbeitung oder manuelle Entgratung entfernen diese Entgratungsreste. Sandstrahlen vor der Beschichtung erzeugt einen mechanischen Anker für die anodische Schicht oder PVD-Film.
Die unvollkommene Erkenntnis hier: Kein Fertigungsprozess erzeugt eine perfekt gleichmäßige Beschichtung auf komplexen Geometrien. Die Ecken und inneren Kanten eines Portemonnaies werden immer leichter beschichtet als die flachen Flächen. Ein guter Hersteller kompensiert dies, indem er das Portemonnaie mit größeren Radien an den Ecken entwirft und die Anodisierung oder Beschichtungsdauer leicht über das Niveau hinaus verlängert, das für flache Flächen streng notwendig ist. Ein schlechter Hersteller wendet einfach den Standardprozess an und schickt das Produkt, hoffend, dass der Ausfallanteil niedrig bleibt.
Wie man Lieferanten für Metall Geldbörsen bewertet
Der Bewertungsprozess von Lieferanten hinsichtlich der Kratzfestigkeit erfordert die Stellung von Fragen, auf die die meisten Vertriebsteams nicht antworten können. Wenn ein Lieferant nicht erklären kann, welche Anodizierungsdicke in Mikronen er hat, welchen Entgratungsprozess er anwendet oder welche Toleranzspezifikationen er hat, ist er wahrscheinlich ein Handelsunternehmen oder ein billiges Werkstattunternehmen.
Fragen, die Sie vor der Bestellung stellen sollten
-
Welche Anodizierungsdicke-Spezifikation haben Sie? Typ II sollte 5-10 Mikron betragen; Typ III Hartanodisierung sollte 25-50 Mikron betragen. Jede Antwort, die keine Dickebereiche spezifiziert, ist ein rotes Zeichen.
-
Welches Verfahren und Ergebnis der Härteprüfung haben Sie? Ein vertrauenswürdiger Hersteller führt eine Vickers-Härteprüfung (HV) an beschichteten Proben durch. Hartanodisierung sollte 350-450 HV betragen. PVD-Beschichtungen auf Stahl oder Titan sollten getestet und dokumentiert werden.
-
Erstellen Sie einen Taber-Abrasions-Testbericht? Der Taber-Test (ASTM D4060) misst die Verschleißfestigkeit der Beschichtung mit einem rotierenden Schleifrad. Ein Bericht mit einem spezifischen Verschleißindex (mg/1000 Zyklen) ist Beweis für tatsächliche Tests. Aussagen per Mund sind nicht.
-
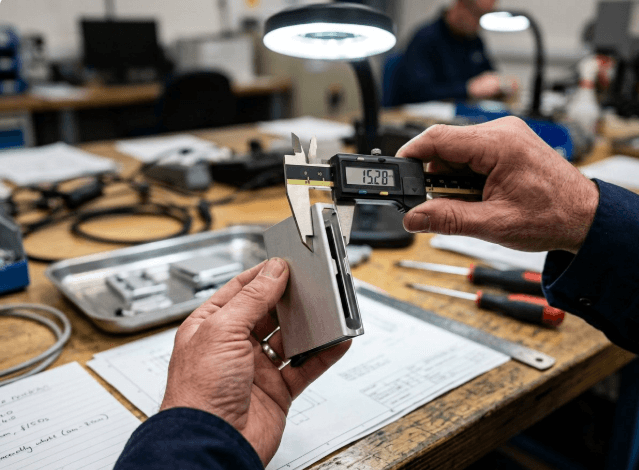
Welche Fertigungstoleranzen haben Sie? Bei einer Metall Geldbörse sind Toleranzen von +/- 0,1 mm für den Rahmen und +/- 0,05 mm für die Kartenöffnungen mit CNC-Fertigung erreichbar. Lockerere Toleranzen bedeuten interne Bewegung, was zu inneren Kratzern führt.
-
Wie behandeln Sie Entgratung? Die Antwort sollte ein spezifisches Verfahren enthalten (Art des Tumbler-Medias, Dauer der Vibrationsbearbeitung oder Protokoll für manuelle Inspektion). „Wir führen Qualitätskontrollen durch“ ist keine Antwort.
Rote Flaggen: Vermeiden Sie Lieferanten, die…
-
Die Beschichtungsdicke oder Härte-Werte nicht spezifizieren können.
-
Polierte Oberflächen als Standardoption anbieten, ohne über den Kompromiss bei der Kratzsichtbarkeit zu sprechen.
-
Keine eigene CNC-Fertigung haben und Toleranzen nicht direkt kontrollieren können.
-
Preise anbieten, die deutlich unter dem Marktdurchschnitt für CNC-fertigte Metallprodukte liegen – sie sind wahrscheinlich bei der Beschichtung oder Veredlung Kürzungen machen.
-
Keine Proben mit konsistenter Oberflächenqualität über mehrere Einheiten hinweg anbieten können.
Wählen Sie A, wenn… Wählen Sie B, wenn…
Wählen Sie einen Lieferanten mit eigener CNC-Fertigung und dokumentierten Beschichtungsverfahren, wenn Ihr Markenimage auf dem mittleren bis Premium-Segment liegt, bei dem Produktlanglebigkeit Teil der Werteproposition ist. Wählen Sie einen billigeren Lieferanten ohne diese Fähigkeiten nur, wenn Sie ein wegwerfbares Werbeprodukt beschaffen, bei dem die Geldbörse weniger als ein Jahr halten soll. Für Marken, die wiederkehrende Kunden haben wollen, gibt es keine dritte Option.
Wichtige Qualitätsindikatoren für Käufer
Bei der Inspektion von Proben sollten Käufer eine systematische Checkliste verwenden, anstatt sich allein auf visuelle Attraktivität zu verlassen. Die folgenden Indikatoren korrelieren direkt mit Kratzfestigkeit und allgemeiner Haltbarkeit.
Einheitlichkeit der Beschichtung: Untersuchen Sie die Geldbörse unter direktem Licht im Winkel. Schauen Sie nach Farbunterschieden, dünnen Stellen an den Kanten oder unbeschichteten Metall an den Ecken. Anodisiertes Aluminium sollte eine gleichmäßige Farbe über alle Oberflächen hinweg zeigen, einschließlich interner Ausschnitte. PVD-Beschichtungen sollten eine gleichmäßige Farbe ohne Flecken aufweisen.
Glätte der Kanten: Führen Sie einen Fingernagel entlang aller Kanten und Ecken. Jede Rauheit deutet auf unvollständige Entgratung hin. Dies ist der Bereich, der am wahrscheinlichsten zuerst abreißt.
Oberflächenstruktur: Eine matte oder Sandstrahl-Oberfläche sollte gleichmäßig fühlen, nicht fleckig. Führen Sie Ihren Daumen über die Oberfläche – eine ungleichmäßige Textur deutet auf ungleichmäßiges Sandstrahlen oder Beschichten hin.
Interne Passform: Stecken Sie eine Standardkreditkarte in die Geldbörse. Sie sollte mit moderater Widerstandsfähigkeit hineinschieben, aber nicht wackeln oder sich frei bewegen, sobald sie sitzt. Lose Karten erzeugen interne Reibung, die die Innenbeschichtung abnutzt.
Gewicht und Ausgewogenheit: Eine Geldbörse, die schwerer ist, als erwartet, für ihr Material, kann dickere Wände haben (gut) oder kann ein dichteres Legierungsmaterial verwenden, als spezifiziert (prüfen Sie das Materialzertifikat). Eine unerwartet leichte Geldbörse kann dünne Wände haben, die sich biegen und dadurch die Beschichtung reißen lassen.
Relevante Branchenstandards und Zertifizierungen
Die Kratzfestigkeitstests folgen etablierten Industriestandards. Käufer sollten Testberichte anfordern, die mit diesen Protokollen übereinstimmen:
-
ASTM D3363 – Bleistift-Härteprüfung. Misst die Beschichtungshärte auf einer Skala von 6B (weichste) bis 6H (härteste). Hartanodisierung sollte 4H oder höher bewerten.
-
ASTM D4060 – Taber-Abrasions-Test. Verwendet ein rotierendes Schleifrad, um die Verschleißfestigkeit zu messen. Ein geringerer Gewichtsverlust pro 1000 Zyklen deutet auf bessere Widerstandsfähigkeit hin.
-
ASTM B117 – Salznebel-Test. Beurteilt die Korrosionsbeständigkeit, was relevant ist, da Korrosion die Beschichtung schwächt und das Kratzen erleichtert.
-
ISO 7599 – Internationale Norm für anodische Oxidationsbeschichtungen auf Aluminium. Spezifiziert Dicke, Versiegelungsqualität und Testmethoden.
-
MIL-A-8625 – US-Militärstandard für Anodisierung. Typ III (Hartanodisierung) unter dieser Spezifikation erfordert eine Dicke von 25-50 Mikron und einen bestimmten Härtebereich.
Ein Hersteller, der keine Testberichte für mindestens einen dieser Standards bereitstellen kann, produziert nicht auf einem verifizierbaren Qualitätsniveau. Die Berichte sind nicht teuer zu erstellen – ein Taber-Test kostet einige hundert Dollar – und jede ernsthafte Fabrik wird sie vorrätig haben.
Verständnis der Kernfrage: Was verhindert tatsächlich Kratzer?
Die Antwort, aus der Herstellungsperspektive, ist eine Reihe von Entscheidungen, die lange vor dem Erreichen des Endkunden getroffen wurden. Das Legierungsmaterial wird ausgewählt, basierend auf dem Gleichgewicht zwischen Härte und Bearbeitbarkeit. Die Beschichtung wird in Mikronen spezifiziert, nicht in vagen Begriffen wie „kratzfest“. Die Kanten werden mit Radien entworfen, die eine ordnungsgemäße Haftung der Beschichtung ermöglichen. Die Oberflächenbehandlung wird so ausgewählt, dass unvermeidliche mikroskopischen Reibungen unsichtbar werden.
Wartung auf Nutzerseite – das Tragen des Geldbeutels in einem dedizierten Taschenfach, das Vermeiden von Kontakt mit Schlüsseln, das Reinigen mit mildem Seife anstatt mit abrasiven Schleifern – verlängert die Lebensdauer jeder Beschichtung. Aber sie kann nicht für einen Herstellungsprozess entschädigen, der den Entgratungsschritt übersprungen hat, eine dekorative Anodisierung anstelle einer harten Beschichtung verwendet oder eine 6061-Legierung gewählt hat, während der Zielkunde den Geldbeutel unter harten Bedingungen trägt. Der Käufer, der dies versteht, kann ein Produkt spezifizieren, das in seiner Umgebung überlebt. Der Käufer, der dies nicht tut, ist der Gnade ausgeliefert, was die Fabrik beschließt zu produzieren.
Ein gut gepflegter anodisierter Aluminium-Geldbeutel sollte bei täglicher Nutzung fünf oder mehr Jahre halten. Ein PVD-beschichteter Titan-Geldbeutel kann zehn Jahre halten. Ein schlecht hergestellter Metall-Geldbeutel kann innerhalb von drei Monaten versagen. Der Unterschied liegt vollständig im Herstellungsprozess, nicht in der Nutzerverhalten.
Wie man einen Metall-Geldbeutel vor Kratzern schützt: Der OEM-Vorteil
Dies ist der Punkt, an dem die Branchenstandards mit unserem Herstellungsprozess zusammentreffen. Als professioneller Hersteller von RFID-Geldbeuteln und Metall-Zubehör haben wir 14 Jahre damit verbracht, die spezifischen Prozesse zu verfeinern, die Kratzer verhindern – nicht in Theorie, sondern in Produktionsläufen gemessen in hunderttausenden Einheiten.
Branchenstandards durch präzise Ingenieurskunst erreichen
Unsere Herangehensweise an die Kratzvermeidung beginnt mit der in-house CNC-Fertigung. Wir geben diesen Schritt nicht an Dritte weiter, weil Toleranzen die Grundlage der Oberflächenqualität sind. Mit unseren eigenen Fertigungszentren halten wir Toleranzen von +/- 0,1 mm bei Rahmen und +/- 0,05 mm bei Kartenfächern. Diese Präzision verhindert die interne Bewegung, die Reibung und Kratzer von innen verursacht.
Jede Kante wird mit vibrierender Bearbeitung mit keramischen Medien entgratet, gefolgt von einer manuellen Inspektion. Dieser zweistufige Prozess entfernt die mikroskopischen Grate, die zu Beschichtungsversagen führen. Wir wenden dann Typ II oder Typ III Anodisierung an, abhängig von der Produkt-Spezifikation, mit der Dicke, die bei jedem Produktionsbatch durch Wirbelstrom-Prüfung überprüft wird.
Von Prototypen zur Massenproduktion skalieren
Die Herausforderung in der Herstellung von Metall-Geldbeuteln ist Konsistenz. Ein Prototyp kann perfekt von Hand gefertigt werden. Das Skalieren auf 300.000+ Einheiten pro Monat erfordert, dass jede Einheit die gleiche Beschichtungsdicke, die gleiche Entgratbehandlung und die gleiche Kantenqualität erhält. Unsere Produktionslinien sind kalibriert, um diese Konsistenz zu gewährleisten, mit In-Prozess-Inspektionen in jedem Schritt – Fertigung, Entgratung, Beschichtung und Endmontage.
Für Käufer bedeutet dies, dass das von Ihnen genehmigte Muster das Produkt ist, das Sie in großer Stückzahl erhalten. Wir haben zu viele Marken gesehen, die Kundenvertrauen verloren haben, weil eine Fabrik schöne Muster geliefert hat und eine unzuverlässige Massenproduktion. Unser Qualitätskontrollsystem verhindert dies durch Design, nicht durch Zufall.
Der OEM/ODM-Prozess: Ihre Spezifikationen richtig umsetzen
Wenn Sie mit uns zusammenarbeiten, beginnt der Prozess mit einer Designberatung. Wir prüfen Ihr Zielmarkt, die vorgesehene Tragumgebung und Ihre Marktpositionierung, um die richtige Legierung, Beschichtung und Oberflächenbehandlung zu empfehlen. Wenn Sie bereits eine Spezifikation haben, fertigen wir entsprechend her – und wenn Ihre Spezifikation Lücken aufweist, weisen wir sie aus.
Wir stellen Proben für Ihre Bewertung bereit, einschließlich Testberichten zur Beschichtungsdicke und Abriebfestigkeit. Nach der Genehmigung bewegen wir uns zur Massenproduktion mit einer flexiblen MOQ, die sowohl Start-up-Marken als auch etablierte Einzelhändler berücksichtigt. Unsere 24-Stunden-Zitierungs-Zeit bedeutet, dass Sie innerhalb eines Tages von der Idee zur Produktionsplanung wechseln können.
Zusammenfassung
Kratzvermeidung ist kein Wartungsproblem des Nutzers. Es ist eine Herstellungswissenschaft, die mit der Legierungsauswahl beginnt, durch die Beschichtungskimie und Kantengeometrie fortsetzt und mit der Präzision der CNC-Fertigung endet. Der Käufer, der diese Variablen versteht, kann ein Produkt spezifizieren, das Jahre lang gut aussieht. Der Käufer, der dies nicht tut, wird auf das Glück vertrauen – und Glück ist kein Qualitätskontrollsystem.
Wenn Sie die Herstellung von Metall-Geldbeuteln für Ihre Marke bewerten, laden wir Sie herzlich ein, Ihre Projekt-Spezifikationen mit unserem Ingenieurteam zu besprechen. Wir zeigen Ihnen die Testdaten, führen Sie durch die Beschichtungsoptionen und helfen Ihnen, das Material und die Oberflächenbehandlung auszuwählen, die Ihrem Markenversprechen entsprechen.
Referenzen
-
ASTM International. „ASTM D3363 – Standard Test Method for Film Hardness by Pencil Test.“ https://www.astm.org/d3363-05r11e2.html
-
ASTM International. „ASTM D4060 – Standard Test Method for Abrasion Resistance of Organic Coatings by the Taber Abraser.“ https://www.astm.org/d4060-19.html
-
International Organization for Standardization. „ISO 7599:2018 – Anodische Oxidation von Aluminium und seinen Legierungen.“ https://www.iso.org/standard/70430.html
-
United States Department of Defense. „MIL-A-8625F – Anodische Beschichtungen für Aluminium und Aluminiumlegierungen.“ http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_12318/
-
ASTM International. „ASTM B117 – Standard Practice for Operating Salt Spray (Fog) Apparatus.“ https://www.astm.org/b0117-19.html