12分読了
深センの購入者が一度、3Dレンダリングだけで20,000個のアルミ製カードホルダーの注文をしました。工場は納品しましたが、カードが合いませんでした。購入者が物理的なプロトタイプを依頼しなかったため、スロットが間違った深さで機械加工されていました。その出荷費用はサンプルよりも高かったです。
ウォレットのプロトタイプはコンセプトスケッチではありません。スクリーン上の3Dレンダリングでもありません。それは最終製品の物理的、検証可能な表現であり、大量生産のコミットメント前にフィット、機能、素材、製造の可能性を確認するために作られています。B2B購入者にとって、そのプロトタイプパッケージに何が含まれているかを理解することは、スムーズな生産サイクルと高コストなリワークループの違いです。
このガイドでは、完全なウォレットプロトタイプに含まれるすべての要素を詳細に説明します:構造部品、ハードウェア、素材、テストプロトコル、文書化。また、プロトタイプの能力に基づいてサプライヤーを評価するフレームワークも提供します。
1. ウォレットプロトタイプの核となる構造部品
完全なウォレットプロトタイプには、外板、内側のストレージアーキテクチャ、および閉じる機構が含まれており、それぞれが正確な寸法に作られていますので、サンプルは最終生産ユニットと同一の動作を示します。
ウォレットプロトタイプの構造解剖はスタイルによって異なりますが、核となる部品は一貫しています。これらの層を理解することで、購入者が正確に必要なものを指定できます。
1.1 外部シェルとパネル
すべてのウォレットデザインは、その外部パネルから始まります。二重折りは、2つの主要な外部パネルと内部のスパインが必要です。三重折りでは、第3のパネルが追加されます。ミニマリストのカードホルダーは、1つの折りたたみのパートまたは2つの機械加工のプレートを使用する場合があります。
素材の厚みは、感触と耐久性に直接影響します:
-
金属ウォレット:アルミ6061-T6は通常、1.0mm~1.5mmの厚みです。1.0mm未満では、素材が弾性があり、ストレスポイントで疲労する可能性があります。1.5mm以上では、ウォレットがポケットに持ち込むのに重くなります。
-
レザーウォレット:全粒レザーのパネルは2.0mm~3.0mmの範囲です。薄いレザーは構造的な強度に欠け、厚いレザーは縫製や折り曲げが難しくなります。
-
ハイブリッドデザイン:金属フレームとレザーまたはエラストマーインサートの組み合わせは、接合ポイントでの慎重な公差調整が必要です。
プロフェッショナルなプロトタイプには、外部シェル、内部のライニング、および任何の補強層が含まれますが、単に目に見える外部だけではありません。
1.2 储藏構造
内部レイアウトは、ウォレットがどれだけのカード、現金、またはコインを保持するかを決定します。ここでは、仕様の詳細が最も重要です。
標準のCR80カードの寸法は85.6mm × 54mm × 0.76mmです。カードスロットは、これらの寸法に加えて、簡単な挿入と取り外しのための余裕が必要です。一般的な余裕は、各側で0.3mm~0.5mmです。
-
縫製スロット(レザー):スロット間のスペースは、レザーの厚みと縫製余裕に依存します。各スロットは約2.5mm~3.0mmの高さを追加します。
-
CNCミリングスロット(金属):機械加工されたチャンネルは、正確な深さ制御が必要です。すぎに浅いスロットはカードを受け入れず、すぎに深いとカードが振動します。
-
隠されたコンパートメント:追加の素材層や機械加工されたリcessesのための隠れたストレージ。これらは製造プロセスとコストを増加させます。
プロトタイプには、最終デザインで指定されたすべてのスロット、ポケット、コンパートメントを含めなければなりません。サンプルで「小さな」ポケットを省略すると、生産での驚きが発生することがよくあります。
1.3 クロージャおよび保持機構
ウォレットが閉じられる方法や、全く閉じられない場合、それはユーザーエクスペリエンスの一部を定義します。一般的なオプションには:
| クロージャータイプ | 適用 | プロトタイプの考慮事項 |
|---|---|---|
| 磁気 | スリムな金属またはハイブリッドウォレット | 磁気の強度、RFID遮断との干渉、厚みの追加 |
| スナップボタン | レザーの二重折りとコインポケット | 配置の精度、素材の互換性、閉じる力 |
| エラストックバンド | ミニマリストカードホルダー | 緊張、伸びの回復、バンドの交換可能性 |
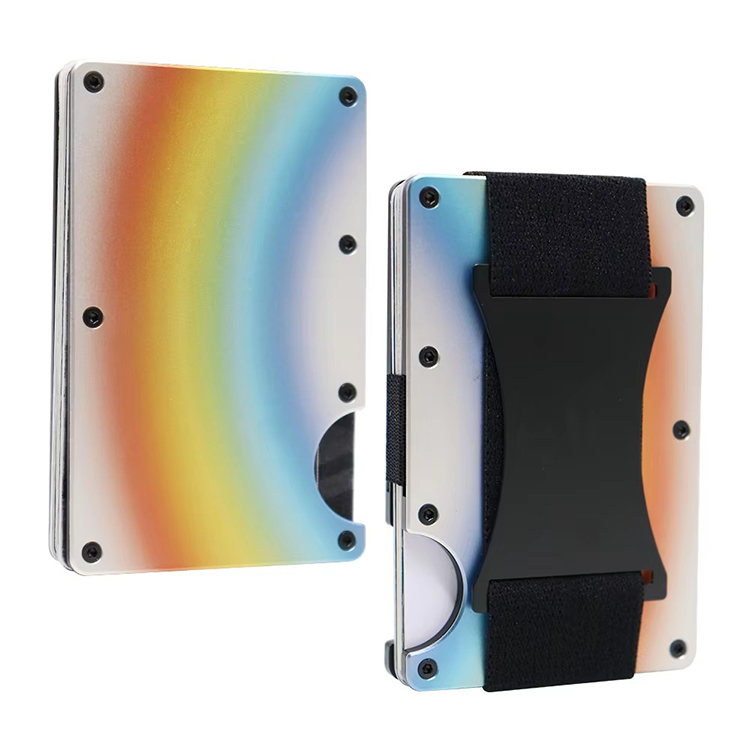
| 摩擦フィット | 金属カードホルダー | 加工公差、カードの保持が損傷しないように |
| クロージャなし | オープントップカードホルダー | カードの保持角度、重力抵抗 |
クロージャ機構は全体の厚みと製造の複雑さに影響を与えます。磁気クロージャは1.0mmから1.5mmの追加;スナップボタンは二つのマッチング部分の正確なアライメントが必要です。
2.ハードウェアおよび機械要素
ハードウェアコンポーネント(ネジ、RFIDシールド、クリップ)は、ウォレットプロトタイプで最も見落とされがちな要素ですが、長期的な耐久性と機能性を決定します。
購入者はしばしば素材や外観に焦点を当て、ウォレットのパフォーマンスを決定する機械的な詳細を無視することが多いです。
2.1 ネジ、リベット、ヒンジ
複数のパネルから構成された金属ウォレットにはネジが必要です。レザーウォレットには、応力ポイントでのリベットまたは縫製補強が必要です。フリップスタイルウォレットにはピボットまたはヒンジが必要です。
ハードウェアの素材選択は重要です:
-
ステンレス鋼: 腐食しにくい、高コスト、加工が難しい。海洋や高湿度環境に推奨。
-
真鍮: ソフトで加工が簡単、時間が経つとパトinaが生まれる。プレミアムレザーグッズに一般的。
-
錫合金: 個体鋳造部品にはコスト効果が高く、繰り返しの応力では耐久性が低い。
プロトタイプは製造に指定された同じネジタイプと素材を使用する必要があります。永久的なリベットではなく一時的なネジで組み立てられたサンプルは、最終組み立て中に現れるフィット問題を明らかにしません。
2.2 RFIDノイズ防止コンポーネント
RFIDノイズ防止は機能要件であり、マーケティング機能ではありません。シールドは特定の帯域におけるラジオ周波数信号を物理的にブロックする必要があります。
支払いカードやアクセスカードに影響を与える周波数範囲は以下の通りです:
-
13.56 MHz (HF/NFC): 非接触式支払いカード、乗車券、スマートフォンのNFCに使用されます。
-
125 kHz (LF): 古いアクセス制御システムや一部のIDカードに使用されます。
ウォレットプロトタイプにおけるRFIDシールドは以下の3つの形式のうちの1つを取ります:
-
分離したアルミ箔層: 外部と内部素材の間にラミネートされた薄い金属シートです。
-
織り金属布: 柔軟で、レザーウォレットに一般的に使用されます。
-
金属複合板: 堅固で、金属ウォレットの構造の一部として使用されます。
プロトタイプには、生産に予定されている正確なシールド構成を含める必要があります。テストは、シールドが信号を必要なレベルに減衰するかどうかを確認します—通常、ウォレットが閉じられた場合にブロックされたカードは読み取れないことが望ましいです。
2.3 財布とエラストックストラップ
マネークリップは以下の2つのカテゴリーに分類されます:
-
折り曲がり鋼クリップ: 強度鋼から成形され、緊張が握りを提供します。プロトタイプはクリップの緊張を確認する必要があります—緊張が弱すぎると現金が滑り落ち、強すぎるとウォレットの使用が難しくなります。
-
スプリングロードクリップ: 運動部分を持つ機械アセンブリです。これらはより複雑なプロトタイピングと耐久性テストが必要です。
ミニマリストカードホルダーのエラストックストラップには緊張テストが必要です。緊張が弱すぎるとカードが保持されない;緊張が強すぎると数週間で永久に伸びてしまいます。
3. 材料と仕上がり仕様
材料の選択と表面仕上がりは、ウォレットの外観、重さ、コストを定義します—各選択はプロトタイプフェーズで確認する必要があるトレードオフを引き起こします。
3.1 原材料の選定
素材の決定がすべての下流工程を決定づけます:加工パラメータ、仕上げオプション、単位コスト、そして認識される品質。
金属オプション:
-
アルミニウム6061-T6:軽量(2.7 g/cm³)、腐食に耐える、アノダイジングに適しています。プレミアム金属ウォレットの標準選択。
-
ステンレス鋼304:重い(8.0 g/cm³)、強い、キズに強く。認識される耐久性が高くなりますが、配送重量が増えます。
-
锌合金:複雑な形状に鋳造可能、材料コストが低いですが、酸化を防ぐためにコーティングが必要です。
レザーのオプション:
-
全粒:革の最上層、自然な模様を保ち、パトinaが形成されます。最高のコスト。
-
上粒:磨かれ、仕上げされたもの、より一貫した外観、やや低いコスト。
-
PUレザー:合成、一貫したテクスチャ、最も低いコストですが、耐久性が低く、通気性も低い。
合成材:
-
カーボンファイバー:軽量、高強度、特徴的な織り模様。プレミアムポジショニング。
-
ABS/ポリカーボネート:注型可能、衝撃に耐える、大量生産に適したコスト効果。
3.2 表面仕上げとコーティング
仕上げは外観と耐久性の両方に影響を与えます。プロトタイプで正確に指定してください。
-
アノダイジング(アルミニウム):耐久性のある、色の酸化層を作り出す電気化学プロセス。色の一致には特定のPantoneまたはRALコードが必要です。
-
粉体塗料:電気静力塗布で適用され、硬化された厚い仕上げ。锌合金部品によく用いられます。
-
PVDコート:物理蒸気沈殿で薄い硬いコートを作り出します。プレミアム金属仕上げに使用されます。
-
ブラッシュ vs.磨かれ:機械仕上げが表面のテクスチャを決定します。ブラッシュは指紋を隠しますが、磨かれたものはプレミアムのように見えますが、摩耗が見えます。
レザーの処理には、エッジ塗り(切断エッジの密封)、ワックス(防水)、そしてエンブレム(テクスチャやロゴ)が含まれます。
3.3 プリント、ブランディング、レーザー彫刻
ブランディングは製品の一部であり、後で考えたものではありません。プロトタイプには最終ロゴの適用サンプルを含めて、読みやすさと耐久性を確認する必要があります。
-
レーザー彫刻: 精密で永久的で、金属やレザーに対応。ロゴやシリアル番号に最適。
-
シルクスクリーン: メッシュスタンプリングを通じてインクが適用されます。平面の表面やシンプルなグラフィックに適しています。
-
金属バッジ: 分離して取り付けられ、三次元的ブランディングを追加します。
プロトタイプにレーザー彫刻されたロゴは、生産問題になる前に潜在的な問題を明らかにします—細い線が閉じ込められたり、低コントラストの仕上がり、または彫刻周りの表面変形など。
4.機能テストと性能基準
ウォレットのプロトタイプは、実際の世界の使用をシミュレートする寸法、耐久性、機能テストを通過しなければなりません—これらのテストは、デザインが見た目が良いだけでなく、実際に機能するかどうかを確認します。
4.1寸法とフィット公差チェック
プロトタイプはCADファイルと比較して公差を確認します。金属ウォレットの場合、±0.1mmの公差が標準です。レザーの場合、素材のバリエーションにより±0.5mmが許容されます。
カードのフィットテストは標準のCR80カードを使用します。プロトタイプはカードを過度な力や緩みなく受け入れ、保持する必要があります。簡単にスライドインするが逆転すると落ちるカードは保持テストに失敗します。
4.2耐久性とストレステスト
プロフェッショナルなプロトタイプはシミュレーション使用テストを受けます:
-
スロット伸長テスト: カードが繰り返し挿入および取り外されます(100~500サイクル)スロットの変形を確認します。
-
ヒンジサイクルテスト: フリップスタイルウォレットは10,000回以上の開閉サイクルでテストされ、ヒンジの完全性を確認します。
-
落下テスト: 口袋の高さから(1m)硬い表面に落下させて構造の完全性を確認します。
これらのテストは実際の世界の使用の1~2年を近似します。2,000サイクルで失敗するプロトタイプは、数ヶ月以内に現場で失敗する可能性があります。
4.3 RFIDノイズ防止確認
RFIDノイズ防止は標準のカードリーダーと、目標周波数で動作するテストカードを使用して確認されます。財布を閉じた状態で、カードはどの距離からも読み取れないべきです-ノイズ防止範囲は0cmです。
ISO 14443は、非接触式決済に使用される近接カードの国際標準です。この標準に基づくテストは、シールドが意図通りに機能していることを確認します。
5. 設計文書パッケージ
プロフェッショナルなプロトタイプは、技術図面、材料リスト、品質管理報告書が付属しており、これらの文書は大量生産のための基本計画となります。
5.1 技術図面と3Dファイル
プロトタイプには以下が含まれるべきです:
-
2D図面(DXF/DWG):重要な機能ごとの許容範囲を示す寸法図。
-
3Dファイル(STEP/IGES):どの工場でも開けることができる中間形式のファイルで、CNC機械のプログラミングや金型設計に使用されます。
-
レンダリング視覚:指定された仕上がりで最終的な外観を示すリアルな画像。
これらのファイルはオプションではありません。これらは生産のための契約上の基準です。これらがない場合、工場はプロトタイプを逆設計し、誤差を引き起こす可能性があります。
5.2 材料リスト(BOM)
適切なBOMはすべての部品をリストアップします:
-
アイテム番号と名前
-
材料規格(グレード、厚み、仕上がり)
-
寸法
-
単位あたりの数量
-
サプライヤーの注意事項(特定の源が必要な場合)
BOMは正確なコスト推定を可能にし、供給プロセスにリスクを引き起こす可能性のある単一の源の部品を特定します。
5.3 品質管理報告書
QC報告書は以下を文書化します:
-
視覚検査結果(表面欠陥、仕上がりの一貫性、ブランドの可読性)
-
寸法測定(実際の寸法と指定された許容範囲の比較)
-
機能テスト結果(カードのフィット、閉じ機構、RFIDノイズ防止)
この報告書は大量生産の承認基準となります。承認されたプロトタイプから逸脱するすべては、明示的に書面で承認されていない場合には生産上の欠陥とみなされます。
6. プロトタイプ開発のワークフロー
プロトタイプのプロセスは、概念のレビューから迅速なプロトタイプ作成、修正サイクルへと進みます。これは、CNC加工サンプルのための典型的な構造化ワークフローで、通常7~15営業日を要します。
6.1 概念レビューと実現可能性分析
材料がカットされる前に、デザインは技術レビューを受けます:
-
コストと耐久性目標に対する素材選択の確認
-
製造方法の評価(CNC加工対インジェクション成形対縫製)
-
素材、労働、仕上がり要件に基づくコスト見積もり
このレビューにより、デザインの欠陥を早期に発見できます。アルミニウム製のウォレットで壁厚が0.5mmの場合、加工中に破壊されます;エンジニアが材料カット前にそれを旗印付けします。
6.2 3Dプリンティング対CNCプロトタイピング
二つの迅速なプロトタイプ作成のアプローチは、異なる目的を果たします:
| 技術 | 最適な用途 | 制限 |
|---|---|---|
| SLA/SLS 3Dプリンティング | 形状とフィットのテスト、視覚的なモックアップ | 金属やレザーの性質を代表していません |
| CNC加工 | 機能的な金属プロトタイプ | 加工可能な幾何形状に限られています |
| ハンド縫製(レザー) | 機能的なレザープロトタイプ | 労働集約的で、遅い |
金属ウォレットの場合、CNC加工は最終製品と同じ素材特性を持つプロトタイプを作成します。これは、ヒンジの強度、カードの保持力、表面仕上がりの耐久性のテストにとって重要です。3Dプリンティングは形状とフィットの迅速で安価な確認方法ですが、素材の挙動を確認することはできません。
6.3 修正サイクルと最終承認
典型的なスケジュール:
-
初期サンプル:CNC加工金属の場合、7~15営業日;縫製レザーの場合はもっと長い時間がかかります。
-
修正:各イテレーションあたり3~5営業日。
-
最終承認:「ゴールデンサンプル」の承認——大量生産のための基準です。
購入者は、承認までに1~3の修正サイクルを期待するべきです。各修正はテストで発見された問題を修正する機会です。時間を節約するために修正をスキップすることは、間違った経済的判断です—生産上の欠陥は、追加のサンプルラウンドよりもはるかに高くかかります。
7. プロフェッショナルな製造業者がこのプロセスをどのように構成するか
上記に説明したプロトタイププロセスは理論的なものではありません。主要なOEM製造業者は、デザインと開発のためにISO 9001フレームワーク内で運営しており、設計入力から確認・検証までの各段階に対して文書化された手順を義務付けています。このフレームワークは追跡性を確保します:全ての決定、テスト結果、修正が記録されます。
私たちのGstar Technologyでは、この構造に従っています。14年の経験を持つエンジニアリングチームは、CNC加工のアルミRFIDブロッカーでもスウェードのレザービフォーカードでも、全てのウォレットプロトタイプに対して同じワークフローアプリケーションを行います。私たちの内製CNC加工能力により、金属プロトタイプは最終生産ユニットと同じ精度と材料特性で製造されます。注文が拡大しても驚きのないプロセスです。
私たちのプロトタイプフェーズは特定の目的を持っています:製造可能性の問題を早期に捉えることです。月間生産能力が30万個を超える中、サンプル承認から大量生産への移行はスムーズでなければなりません。プロトタイプは、デザインが大量生産で品質低下やコストオーバーランがなく製造できるかを確認する場所です。
私たちからプロトタイプをリクエストすると、完全なパッケージを受け取ります:加工または縫製サンプル、寸法検査報告書、材料証明書、詳細なBOM。また、正直な製造評価を受け取ります。これには、製造性を向上させるためにデザイン調整を推奨する場合や、コストを削減するための提案が含まれます。これがデザインスタジオではなく製造業者と協力する価値です。
8.
よくある質問
ウォレットの構成部分は何ですか?
ウォレットは、外側パネル、内側カードスロットとポケット、内装材料、閉じるためのハードウェア(ボタニ、磁石、またはエラストマー)、RFIDシールド、マネークリップ、またはコインケースなどのオプション機能を含みます。各コンポーネントはプロトタイプで指定されなければなりません。これにより正確な生産が確保されます。
ウォレットに入れてはいけない6つのものは何ですか?
スペアキー、 loose coins、過剰なレシート、複数のロイヤリティカード、ソーシャルセキュリティカード、そして大量の現金です。これらのアイテムはボリュームを増やし、縫製や材料の摩耗を加速し、ウォレットが盗まれた場合の損失リスクを増加させます。
Gen Zは財布の代わりに何を使いますか?
カードスロットが内蔵されたケース、電話の背面に取り付けられた粘着式カードホルダー、デジタルウォレット(Apple Pay、Google Pay)。このシフトは、スマートフォンを中心に持つ習慣に合わせた、スリムで磁性的で取り付け可能なウォレットプロトタイプの需要を高めています。
ウォレットデザインにはどのような種類がありますか?
ビーフォールド、トリフォールド、マネークリップ、カードホルダー、ジップアラウンド、フロントポケットのミニマリストデザインです。それぞれには独自の構造要件があり、パネルの数、閉じ込め機構、素材の厚みがスタイルごとに大幅に異なります。
ウォレットプロトタイプはどれくらいの時間がかかりますか?
CNC加工の金属プロトタイプの場合、通常7~15営業日で、加えて配送時間がかかります。レザーのプロトタイプは、手縫いのためにさらに時間がかかることがあります。修正サイクルはそれぞれ3~5日追加されます。修正を含めて合計2~3週間の計画をお勧めします。
プロトタイプのコストは大量生産注文から差し引かれますか?
私たちを含む多くの製造業者は、注文量が一定の閾値に達するとプロトタイプ料金の免除や減額を提供しています。プロジェクトを開始する前に常にこのポリシーを明確にしてください。
9. 正しいプロトタイプアプローチの選択
ウォレットが金属で、精密な許容範囲が必要、またはヒンジやカードの保持機能の機能テストが必要な場合はCNC加工を選んでください。形状とフィットを確認するだけで高価なツールに移行する前に必要な場合は3Dプリンタを選んでください。デザインが縫製の質やレザーの粒の特徴に依存する場合はハンドクレフトのレザープロトタイピングを選んでください。
迅速な反復サイクルと製造性に関する直接のフィードバックが必要な場合は内製プロトタイピングを持つ製造業者を選んでください。工業デザインに関する助けが必要でまだ製造可能なコンセプトを持っていない場合はデザインスタジオを選んでください。
プロトタイプは契約です。サンプルフェーズで合意されたすべての詳細は大量生産の基準となります。それにその重みを感じてください。
ウォレットプロジェクトを計画中で、製造現実を反映するプロトタイプが必要な場合は、私たちのエンジニアリングチームが24時間以内にデザインをレビューし、製造性評価を提供できます。
—
参考文献
-
ISO 9001:2015 質管理システム — 要求。国際標準化機構。 https://www.iso.org/standard/62085.html
-
ISO/IEC 14443 認証カード — 非接触型集積回路カード — 近接カード。国際標準化機構。 https://www.iso.org/standard/73598.html
-
CR80 カードサイズ仕様。国際カード製造者協会。 https://www.icma.com/
-
アルミニウム 6061-T6 材質特性。ASM International。 https://www.asminternational.org/