12 min de lecture
Un acheteur à Shenzhen a une fois passé une commande de 20 000 porte-cartes en aluminium basée uniquement sur un rendu 3D. L’usine a livré, mais les cartes ne rentraient pas. Les rainures ont été usinées à la mauvaise profondeur parce que l’acheteur n’a jamais demandé un prototype physique. Ce shipment a coûté plus cher que les échantillons auraient coûté.
Un prototype de portefeuille n’est pas un esquisse conceptuelle. Ce n’est pas un rendu 3D sur un écran. C’est une représentation physique et testable du produit final—construit pour vérifier l’ajustement, la fonction, les matériaux et la faisabilité de fabrication avant tout engagement de production en masse. Pour les acheteurs B2B, comprendre ce qui doit se trouver à l’intérieur de ce paquet de prototype est la différence entre une production fluide et un cycle de reprise coûteux.
Ce guide décompose chaque élément qu’un prototype de portefeuille complet doit inclure : composants structurels, équipement, matériaux, protocoles de test et documentation. Il fournit également un cadre pour évaluer les fournisseurs en fonction de leurs capacités de prototype.
1. Composants Structurels Cœur d’un Prototype de Portefeuille
Un prototype de portefeuille complet inclut des panneaux extérieurs, une architecture de stockage intérieur et un mécanisme de fermeture—chacun dimensionné à des spécifications exactes afin que l’échantillon se comporte de la même manière que l’unité de production finale.
L’anatomie structurelle d’un prototype de portefeuille varie selon le style, mais les composants fondamentaux restent cohérents. Comprendre ces couches aide les acheteurs à spécifier précisément ce dont ils ont besoin.
1.1 L’extérieur et les panneaux
Chaque conception de portefeuille commence par ses panneaux extérieurs. Un portefeuille pliable nécessite généralement deux panneaux extérieurs principaux plus une colonne intérieure. Un portefeuille pliable triple ajoute un troisième panneau. Un portefeuille carte minimaliste peut utiliser une seule pièce pliée ou deux plaques usinées.
L’épaisseur du matériau affecte directement le toucher et la durabilité :
-
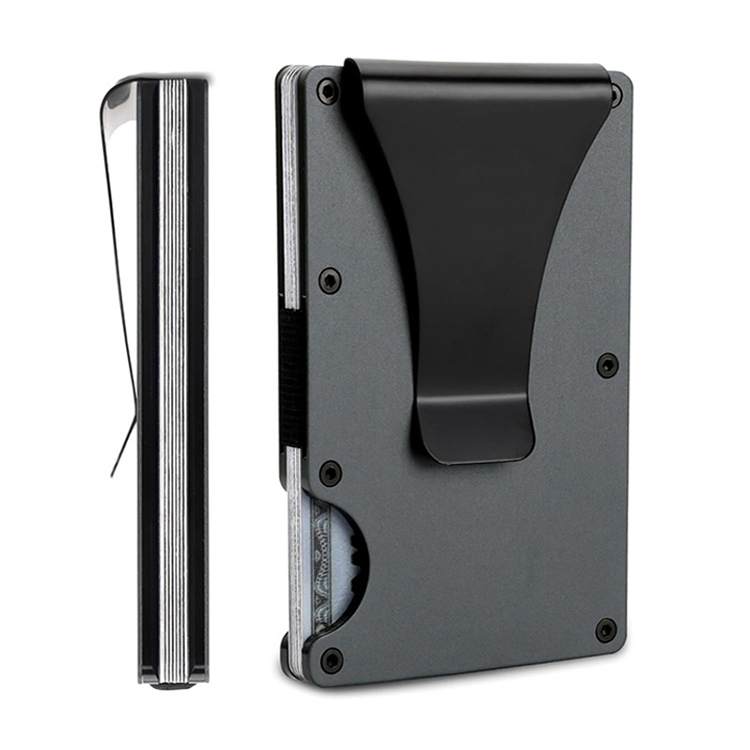
Portefeuilles métalliques : L’aluminium 6061-T6 a généralement une épaisseur de 1.0mm à 1.5mm. En dessous de 1.0mm, le matériau se déforme et peut se fatiguer aux points de stress. Au-delà de 1.5mm, le portefeuille devient volumineux pour le portefeuille.
-
Portefeuilles en cuir : Les panneaux en cuir pleine fleur varient de 2.0mm à 3.0mm. Un cuir plus fin manque d’intégrité structurale ; un cuir plus épais devient difficile à coudre et à plier.
-
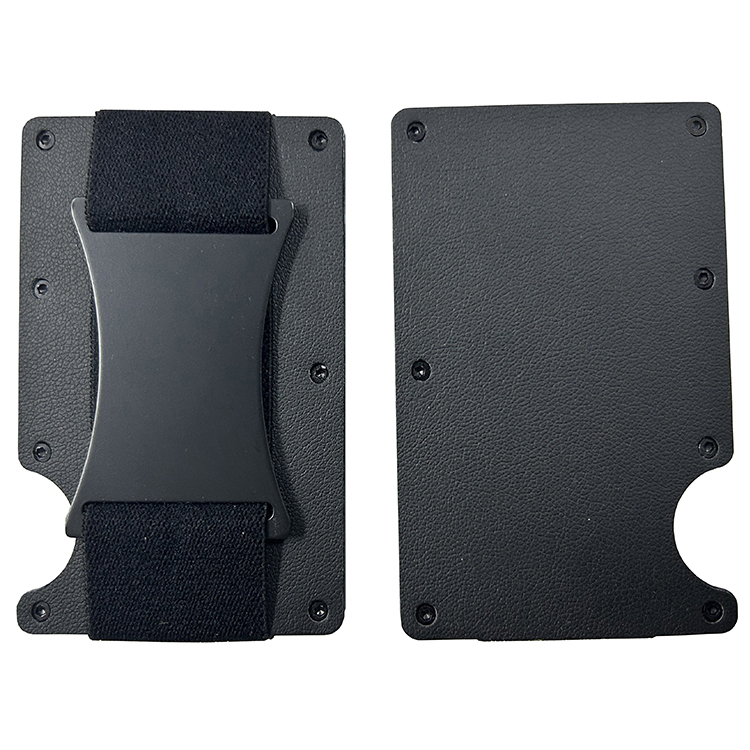
Conceptions hybrides : Des cadres métalliques associés à des inserts en cuir ou en élastique nécessitent une correspondance de tolérance soignée aux points de jonction.
Un prototype professionnel inclut l’enveloppe extérieure, la doublure intérieure et toutes les couches de renforcement – pas seulement l’extérieur visible.
1.2 L’architecture de stockage
La disposition intérieure détermine le nombre de cartes, d’espèces ou de pièces que peut contenir le portefeuille. C’est là que les détails de spécification importent le plus.
Les dimensions standard des cartes CR80 sont de 85.6mm × 54mm × 0.76mm. Les emplacements des cartes doivent accommoder ces dimensions plus une marge pour une insertion et une extraction faciles. La marge typique est de 0.3mm à 0.5mm de chaque côté.
-
Emplacements cousus (cuir) : L’espacement entre les emplacements dépend de l’épaisseur du cuir et de la marge de couture. Chaque emplacement ajoute environ 2.5mm à 3.0mm de hauteur.
-
Emplacements fraisés au CNC (métal) : Les canaux usinés nécessitent un contrôle de profondeur précis. Un emplacement fraisé trop superficiel ne pourra pas accepter une carte ; trop profond, et la carte grince.
-
Compartiments cachés : Des couches supplémentaires de matériau ou des rainures usinées pour un stockage discret. Cela ajoute des étapes et des coûts de fabrication.
Le prototype doit inclure tous les emplacements, poches et compartiments spécifiés dans le design final. Omettre une « pochette mineure » dans l’échantillon peut souvent mener à des surprises de production.
1.3 Le Mécanisme de Fermeture et de Rétention
La manière dont le portefeuille reste fermé — ou s’il ferme du tout — définit une partie de l’expérience utilisateur. Les options courantes incluent :
| Type de Fermeture | Application | Considérations de Prototypage |
|---|---|---|
| Magnétique | Portefeuilles métalliques fins ou hybrides | Force du aimant, interférence avec le blocage RFID, épaisseur ajoutée |
| Bouton press-stud | Portefeuilles en cuir pliants et poches à pièces | Précision de placement, compatibilité du matériau, force de fermeture |
| Bandoulière élastique | Portefeuilles minimalistes pour cartes | Tension, récupération de l’étirement, faisabilité du remplacement de la bandoulière |
| Emboîtement | Portefeuilles pour cartes métalliques | Tolérance de fraisage, conservation des cartes sans dommage |
| Sans fermeture | Portefeuilles à ouverture supérieure | Angle de conservation des cartes, résistance à la gravité |
Le mécanisme de fermeture affecte l’épaisseur globale et la complexité de fabrication. Une fermeture magnétique ajoute 1,0 mm à 1,5 mm ; un bouton press-stud nécessite un alignement précis de deux parties correspondantes.
2. Éléments Mécaniques et Électroniques
Les composants en hardware — vis, blindage RFID et clips — sont souvent les éléments les plus négligés dans un prototype de portefeuille, mais ils déterminent la durabilité et la fonctionnalité à long terme.
Les acheteurs se concentrent souvent sur les matériaux et l’apparence tout en négligeant les détails mécaniques qui font ou défont la performance d’un portefeuille.
2.1 Vis, Rivets et Charnières
Les portefeuilles métalliques assemblés à partir de multiples panneaux nécessitent des vis. Les portefeuilles en cuir nécessitent des rivets ou un renforcement de couture aux points de stress. Les portefeuilles à rabat nécessitent des pivots ou des charnières.
La sélection du matériau pour les composants en hardware est importante :
-
Inoxydable : Résistant à la corrosion, coût plus élevé, plus difficile à usiner. Recommandé pour les environnements marins ou à forte humidité.
-
Bronze : Plus doux, plus facile à usiner, développe une patine au fil du temps. Courant dans les articles en cuir de luxe.
-
Alliage de zinc : Économique pour les composants moulés sous pression mais moins durable sous stress répété.
Un prototype doit utiliser le même type et matériau de vis spécifié pour la production. Un échantillon assemblé avec des vis temporaires à la place des rivets permanents ne révèlera pas les problèmes de compatibilité qui apparaissent lors de l’assemblage final.
2.2 Composants bloquant RFID
Le blocage RFID est une exigence fonctionnelle, pas une fonction marketing. Le blindage doit physiquement bloquer les signaux de fréquence radio sur des bandes spécifiques.
Deux plages de fréquences sont importantes pour les cartes de paiement et d’accès :
-
13.56 MHz (HF/NFC) : Utilisée par les cartes de paiement sans contact, les badges de transport et le NFC des smartphones.
-
125 kHz (LF) : Utilisée par des systèmes de contrôle d’accès anciens et certaines cartes d’identité.
Le blindage RFID dans un prototype de portefeuille prend généralement l’une des trois formes suivantes :
-
Feuille métallique séparée : Une feuille métallique fine laminée entre les matériaux extérieurs et intérieurs.
-
Tissu métallique tissé : Flexible, couramment utilisé dans les portefeuilles en cuir.
-
Plaque composite métallique : Rigide, utilisée dans les portefeuilles en métal comme partie intégrante de la structure.
Le prototype doit inclure la configuration exacte de blindage prévue pour la production. Les tests confirment si le blindage atténue les signaux au niveau requis — généralement, une carte bloquée ne doit pas être lisible lorsque le portefeuille est fermé.
2.3 Clips pour billets et Straps élastiques
Les clips pour billets se divisent en deux catégories :
-
Clips en acier plié : Formés à partir d’acier à ressort, la tension assure le maintien. Le prototype doit vérifier la tension du clip — trop faible et les billets glissent ; trop forte et le portefeuille devient difficile à utiliser.
-
Clips à ressort : Assemblages mécaniques avec des pièces mobiles. Ces derniers nécessitent un prototypage et des tests de durabilité plus complexes.
Les straps élastiques pour les portefeuilles minimalistes nécessitent des tests de tension. Un strap trop lâche ne retiendra pas les cartes ; trop tendu, il se déforme définitivement au fil des semaines.
3. Spécifications des Matériaux et Finissage
La sélection des matériaux et le finissage de surface définissent l’apparence, le poids et le coût du portefeuille — chaque choix engendre des compromis qui doivent être validés lors de la phase de prototype.
3.1 Sélection des Matières Premières
La décision du matériau guide tout le processus en aval : paramètres de fabrication, options de finition, coût unitaire et qualité perçue.
Options en métal :
-
Aluminium 6061-T6 : Léger (2.7 g/cm³), résistant à la corrosion, excellent pour l’anodisation. Choix standard pour les portefeuilles en métal de luxe.
-
Acier inoxydable 304 : Plus lourd (8.0 g/cm³), plus résistant, plus résistant aux égratignures. Ajoute une durabilité perçue mais augmente le poids de livraison.
-
Alliage de zinc : Castable en formes complexes, coût de matière inférieur, mais nécessite un revêtement pour prévenir l’oxydation.
Options en cuir :
-
Cuir pleine fleur : Couche supérieure de la peau, conserve les marques naturelles, développe une patine. Coût le plus élevé.
-
Cuir de première couche : Abrasif et finition, apparence plus uniforme, coût légèrement inférieur.
-
Cuir PU : Synthétique, texture constante, coût le plus bas, mais moins durable et moins respirant.
Synthétiques :
-
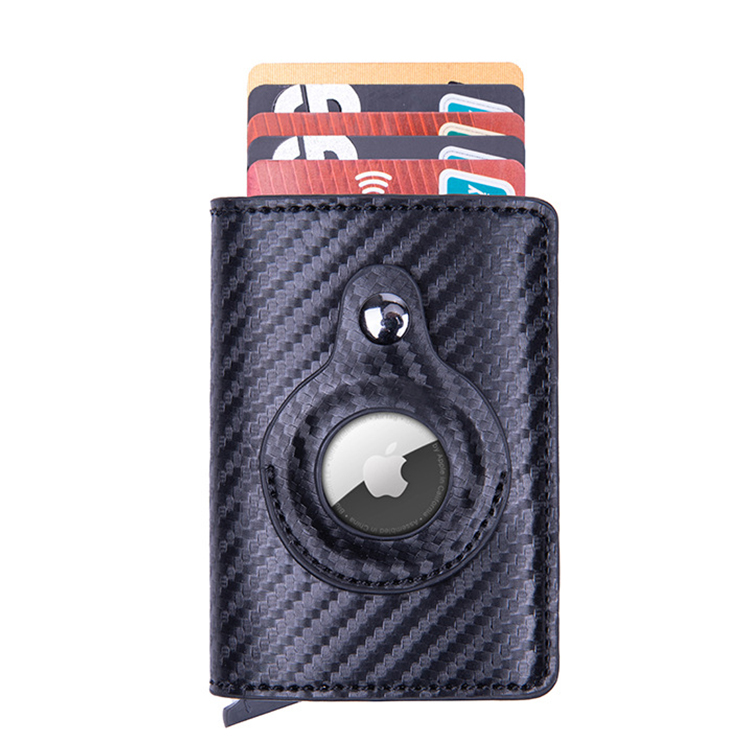
Fibre de carbone : Légère, haute résistance, motif de trame distinctif. Positionnement de luxe.
-
ABS/Polycarbonate : Moulable par injection, résistant aux chocs, économique pour la production en masse.
3.2 Finition et Revêtement de Surface
La finition affecte à la fois l’apparence et la durabilité. Spécifiez-la précisément dans le prototype.
-
Anodisation (aluminium) : Processus électrochimique créant une couche d’oxyde colorée durable. La correspondance de couleur nécessite des codes Pantone ou RAL spécifiques.
-
Revêtement en poudre : Finition épaisse et durable appliquée électrostatiquement et durcie. Courant pour les pièces en alliage de zinc.
-
Revêtement PVD : Déposition de vapeur physique créant un revêtement fin et dur. Utilisé pour des finitions métalliques de luxe.
-
Brusé vs. poli : La finition mécanique détermine la texture de la surface. Le brusé cache les empreintes digitales ; le poli a un aspect de luxe mais montre l’usure.
Les traitements du cuir incluent la peinture des bords (serrage des bords coupés), le vernissage (imperméabilité) et le gravé (texture ou logo).
3.3 Impression, Marquage et Gravure au Laser
Le marquage fait partie du produit, pas une idée secondaire. Le prototype doit inclure un échantillon de l’application finale du logo pour valider la lisibilité et la durabilité.
-
Gravure au laser : Précise, permanente, fonctionne sur le métal et le cuir. Idéale pour les logos et les numéros de série.
-
Sérigraphie : Encre appliquée à travers un tampon en maille. Adaptée aux surfaces planes et aux graphiques simples.
-
Brevets en métal : Attachés séparément, ajoutent un marquage dimensionnel.
Un logo gravé au laser sur un prototype révèle des problèmes potentiels — des lignes fines qui se referment, des finitions à faible contraste ou une déformation de la surface autour de la gravure — avant qu’ils ne deviennent un problème de production.
4. Tests Fonctionnels et Critères de Performance
Un prototype de portefeuille doit passer des tests dimensionnels, de durabilité et fonctionnels qui simulent l’utilisation réelle — ces tests valident que le design fonctionne, pas seulement qu’il a bonne allure.
4.1 Contrôles de Tolérance Dimensionnelle et d’Ensemble
Le prototype est mesuré par rapport à ses fichiers CAD pour vérifier les tolérances. Pour les portefeuilles en métal, une tolérance de ±0,1mm est standard. Pour le cuir, ±0,5mm est acceptable en raison de la variabilité du matériau.
Les tests de mise en place des cartes utilisent des cartes CR80 standard. Le prototype doit accepter et retenir les cartes sans une force excessive ou une détente excessive. Une carte qui glisse facilement mais tombe à l’envers échoue au test de rétention.
4.2 Tests de Durabilité et de Stress
Les prototypes professionnels subissent des tests d’utilisation simulée :
-
Tests d’étirement des fentes : Cartes insérées et retirées plusieurs fois (100–500 cycles) pour vérifier la déformation des fentes.
-
Tests de cycle de charnière : Les portefeuilles à rabat sont testés pour 10 000+ cycles d’ouverture/fermeture pour vérifier l’intégrité de la charnière.
-
Tests de chute : Le portefeuille est laissé tomber d’une hauteur de poche (1m) sur des surfaces dures pour vérifier l’intégrité structurelle.
4.3 Vérification du bloquage RFID
Le bloquage RFID est vérifié à l’aide d’un lecteur de carte standard et d’une carte de test fonctionnant à la fréquence cible. Avec le portefeuille fermé, la carte ne doit pas être lisible à aucune distance—the blocking range should be 0 cm.
ISO 14443 est la norme internationale pour les cartes à proximité utilisées dans les paiements sans contact. Le test en vertu de cette norme confirme que le blindage fonctionne comme prévu.
5. Le Paquet de Documentation
Un prototype professionnel est livré avec des plans techniques, une liste de matériaux, et un rapport de contrôle de qualité—ces documents sont le plan pour la production en masse.
5.1 Plans Techniques et Fichiers 3D
Le prototype doit inclure :
-
Dessins 2D (DXF/DWG) : Dessins dimensionnés montrant les tolérances pour chaque fonction critique.
-
Fichiers 3D (STEP/IGES) : Fichiers au format neutre que toute usine peut ouvrir pour programmer des machines CNC ou concevoir des moules.
-
Visualisations rendues : Images photoréalistes montrant l’apparence finale avec des finitions spécifiées.
Ces fichiers ne sont pas des extras optionnels. Ils constituent la base contractuelle pour la production. Sans eux, l’usine doit procéder à une ingénierie inverse du prototype, ce qui peut introduire des erreurs.
5.2 Liste de Matériaux (BOM)
Une liste de matériaux correcte énumère chaque composant :
-
Numéro et nom de l’article
-
Spécification du matériau (grade, épaisseur, finition)
-
Dimensions
-
Quantité par unité
-
Notes du fournisseur (si des sources spécifiques sont nécessaires)
La liste de matériaux permet une estimation précise des coûts et identifie les composants à source unique qui pourraient créer des risques dans la chaîne d’approvisionnement.
5.3 Rapport de Contrôle de Qualité
Le rapport de contrôle de qualité documente :
-
Résultats de l’inspection visuelle (défauts de surface, cohérence de finition, lisibilité de la marque)
-
Mesure dimensionnelle (vrai vs. tolérances spécifiées)
-
Résultats des tests fonctionnels (ajustement de la carte, mécanisme de fermeture, bloquage RFID)
Ce rapport devient le point de départ pour l’acceptation de la production en masse. Toute déviation par rapport au prototype approuvé est un défaut de production, sauf si elle est approuvée par écrit.
6. Le Flux de Développement du Prototype
Le processus de prototype se déplace de l’examen du concept à la prototypage rapide en passant par les cycles de révision — un flux de travail structuré qui couvre généralement 7 à 15 jours ouvrables pour les échantillons fraisés CNC.
6.1 Examen du Concept et Analyse de la Faisabilité
Avant de couper n’importe quel matériau, le design subit un examen d’ingénierie :
-
Validation de la sélection du matériau par rapport aux objectifs de coût et de durabilité
-
Évaluation de la méthode de fabrication (usinage CNC par rapport à la moulage par injection par rapport à la couture)
-
Estimation des coûts basée sur les matériaux, la main-d’œuvre et les exigences de finition
Cet examen permet de détecter les défauts de conception dès le début. Un portefeuille avec un épaisseur de mur de 0,5 mm en aluminium échouera lors de l’usinage ; l’ingénieur le signale avant de couper le matériau.
6.2 Imprimante 3D vs. Prototypage CNC
Deux approches de prototypage rapide servent à des fins différentes :
| Technique | Meilleure pour | Limites |
|---|---|---|
| Imprimante 3D SLA/SLS | Tests de forme et de ajustement, maquettes visuelles | N’est pas représentatif des propriétés du métal ou du cuir |
| Usinage CNC | Prototypes métalliques fonctionnels | Limité aux géométries usinables |
| Couture à la main (cuir) | Prototypes en cuir fonctionnels | Travaux intensifs, plus lent |
Pour les portefeuilles métalliques, l’usinage CNC produit un prototype avec des propriétés matérielles identiques au produit final. Cela est important pour tester la résistance des charnières, la rétention des cartes et la durabilité de la finition de surface. L’impression 3D est un contrôle plus rapide et moins cher de la forme et de l’ajustement, mais elle ne peut pas valider le comportement du matériau.
6.3 Cycles de Révision et Approbation Finale
Le calendrier typique :
-
Échantillon initial : 7 à 15 jours ouvrables pour le métal fraisé CNC ; plus long pour le cuir cousu.
-
Révision : 3 à 5 jours ouvrables par itération.
-
Approbation finale : Sign-off sur l’échantillon « golden » — le standard de référence pour la production en série.
Les acheteurs devraient s’attendre à 1 à 3 cycles de révision avant l’approbation. Chaque révision est une occasion de corriger les problèmes trouvés lors des tests. Sauter les révisions pour gagner du temps est une économie fausse — les défauts de production coûtent beaucoup plus que des tours supplémentaires d’échantillons.
7. Comment un fabricant professionnel structure ce processus
Le processus de prototype décrit ci-dessus n’est pas théorique. Les principaux fabricants OEM opèrent dans le cadre de l’ISO 9001 pour la conception et le développement, qui impose des procédures documentées pour chaque étape, de l’entrée en conception à la vérification et à la validation. Ce cadre assure la traçabilité : chaque décision, chaque résultat de test et chaque révision est enregistré.
Chez Gstar Technology, nous suivons cette structure. Avec 14 ans d’expérience dans le domaine, notre équipe d’ingénierie applique le même flux de travail à chaque prototype de portefeuille, qu’il s’agisse d’un bloquant RFID en aluminium usiné au CNC ou d’un portefeuille pliable en cuir cousu. Notre capacité de fraisage CNC interne signifie que les prototypes en métal sont produits avec la même précision et les mêmes propriétés matérielles que les unités de production finale. Il n’y a pas de surprises lorsque la commande est étendue.
Notre phase de prototype a un objectif spécifique : détecter les problèmes de fabricabilité dès le début. Avec une capacité de production mensuelle dépassant 300 000 unités, la transition de l’approbation du échantillon à la production en masse doit être fluide. C’est là que nous vérifions que le design peut être produit à grande échelle sans dégradation de la qualité ou de dépassement des coûts.
Quand vous demandez un prototype à nous, vous recevez le paquet complet : échantillons usinés ou cousus, rapports d’inspection dimensionnelle, certifications de matériaux et une liste de composants détaillée. Vous recevez également une évaluation honnête de la fabrication – y compris les cas où nous recommandons des ajustements de conception pour améliorer la fabricabilité ou réduire les coûts. C’est la valeur de travailler avec un fabricant plutôt qu’un studio de conception.
8.
Questions fréquentes
Quelles sont les parties composant un portefeuille ?
Un portefeuille se compose de panneaux extérieurs, de fentes et de poches intérieures pour cartes, de matière de doublure, de matériel de fermeture (boutons-pression, aimants ou élastique), et de fonctionnalités optionnelles telles que le blindage RFID, les clips pour billets ou les compartiments pour pièces de monnaie. Chaque composant doit être spécifié dans le prototype pour assurer une production précise.
Quels sont 6 choses que vous ne devriez pas emporter dans votre portefeuille ?
Clés de rechange, pièces de monnaie, reçus en excès, plusieurs cartes de fidélité, votre carte de sécurité sociale et de grandes sommes d’argent. Ces objets ajoutent du volume, accélèrent l’usure des coutures et des matériaux, et augmentent le risque de perte si le portefeuille est volé.
Qu’est-ce que la génération Z utilise à la place d’un portefeuille?
Des housses de téléphone avec emplacements pour cartes intégrées, des porte-cartes adhésifs montés sur les dos des téléphones, et des portefeuilles numériques (Apple Pay, Google Pay). Ce changement stimule la demande pour des prototypes de portefeuilles minces, magnétiques et amovibles qui complètent les habitudes de transport prioritaires des téléphones.
Quels sont les différents types de conception de portefeuille?
Portefeuille repliable, portefeuille pliable triple, porte-monnaie, porte-cartes, fermeture à glissière et designs minimalistes de poche avant. Chacun a des exigences structurelles distinctes—le nombre de panneaux, les mécanismes de fermeture et l’épaisseur du matériau varient considérablement d’un style à l’autre.
Combien de temps prend un prototype de portefeuille?
En règle générale, 7–15 jours ouvrables pour un prototype en métal usiné CNC, plus le temps de livraison. Les prototypes en cuir peuvent prendre plus de temps en raison de la couture à la main. Les cycles de révision ajoutent 3–5 jours chacun. Prévoyez 2–3 semaines au total, y compris les révisions.
Est-ce que le coût du prototype est déduit de la commande de production en série?
De nombreux fabricants, y compris nous, offrent des dispenses de frais de prototype ou des déductions lorsque le volume de commande atteint un certain seuil. Clarifiez toujours cette politique avant de commencer le projet.
9. Choisir la bonne approche pour le prototype
Choisissez le fraisage CNC si votre portefeuille est en métal, nécessite des tolérances précises ou nécessite des tests fonctionnels des charnières et de la rétention des cartes. Choisissez l’impression 3D si vous avez besoin de valider la forme et l’ajustement avant de s’engager dans des outillages coûteux. Choisissez le prototypage en cuir artisanal si votre design dépend de la qualité des coutures et des caractéristiques des grains de cuir.
Choisissez un fabricant avec prototypage interne si vous souhaitez des cycles de itération plus rapides et un retour d’information direct sur la fabricabilité. Choisissez un studio de conception si vous avez besoin d’aide pour la conception industrielle et que vous n’avez pas encore de concept fabricable.
Le prototype est un contrat. Chaque détail convenu lors de la phase d’échantillonnage devient la norme pour la production en série. Traitez-le avec cette gravité.
Si vous prévoyez un projet de portefeuille et avez besoin d’un prototype qui reflète la réalité de la production, notre équipe d’ingénierie peut examiner votre conception et fournir une évaluation de la fabricabilité dans les 24 heures.
—
Références
-
Systèmes de gestion de la qualité ISO 9001:2015 — Exigences. Organisation internationale de normalisation. https://www.iso.org/standard/62085.html
-
Cartes d’identification ISO/IEC 14443 — Cartes à circuits intégrés sans contact — Cartes à proximité. Organisation internationale de normalisation. https://www.iso.org/standard/73598.html
-
Spécifications de taille de carte CR80. Association internationale des fabricants de cartes. https://www.icma.com/
-
Propriétés du matériau aluminium 6061-T6. ASM International. https://www.asminternational.org/