12 min read
Khi một người mua mở mẫu sản phẩm đầu tiên từ nhà cung cấp mới, họ không kiểm tra đường may. Họ cọ xát bề mặt bằng chìa khóa. Sau đó họ lật ngược lại và xem các cạnh. Kết cấu bề mặt cho họ biết nhiều hơn về xưởng sản xuất so với bất kỳ chứng chỉ nào từng có.
Đó là thực tế của ví kim loại. Kết cấu bề mặt không phải là trang trí – đó là sản phẩm. Nhôm được anod hóa và thép được phủ PVD đại diện cho hai triết lý sản xuất, cấu trúc chi phí và kỳ vọng khách hàng hoàn toàn khác nhau. Việc lựa chọn giữa chúng sẽ định hình số lượng SKU, mức giá và tỷ lệ trả hàng của bạn.
Bài hướng dẫn này phân tích cả hai công nghệ từ góc nhìn mua sắm. Bạn sẽ học được những gì xảy ra bên trong nhà máy, cách quy định kết cấu bề mặt đúng cách, và những câu hỏi nào phân biệt được nhà cung cấp có năng lực với những người còn lại.
Nhận thức về kết cấu bề mặt kim loại Anodized và PVD: Các loại và ứng dụng
Anod hóa là một quy trình điện hóa giúp làm dày lớp oxit tự nhiên trên nhôm, trong khi PVD (Physical Vapor Deposition) là lớp phủ được áp dụng trong môi trường chân không lên thép không gỉ hoặc titan. Việc lựa chọn giữa hai loại này được xác định bởi kim loại cơ bản, không phải sở thích cá nhân.
Quy tắc đầu tiên về kết cấu bề mặt: vật liệu nền quyết định quy trình. Bạn không thể anod hóa thép – không có lớp oxit tự nhiên để phát triển. Bạn hiếm khi phủ PVD lên nhôm – lớp nền mềm làm mất đi mục đích của lớp phủ cứng. Đây không phải là giới hạn – đó là cách rút gọn quy định.
Nhôm và Anod hóa
Nhôm là vật liệu mặc định cho ví RFID chặn kiểu tối giản. Một tấm nhôm dày 0.8mm sẽ nhẹ khoảng 60% so với cùng độ dày bằng thép, điều này quan trọng đối với sản phẩm được thiết kế để biến mất vào túi trước. Kim loại này cũng tạo ra một lớp Faraday tự nhiên khi được tạo hình thành dạng ví, chặn tín hiệu RFID 13.56 MHz mà không cần thêm lớp chắn.
Anod hóa tạo ra một lớp oxit dạng gốm từ chính nhôm. Chi tiết được ngâm trong dung dịch điện phân axit sulfuric, và dòng điện thúc đẩy các ion oxy vào bề mặt kim loại. Lớp kết quả không được sơn lên – mà được liên kết hóa học với vật liệu nền. Điều này có nghĩa là nó không thể bong tróc như lớp sơn phủ.
Với ví, hai loại anod hóa sau là quan trọng:
-
Loại II (axit sulfuric): Tạo ra lớp phủ dày 5–25 micromet. Đây là tiêu chuẩn cho sản phẩm tiêu dùng màu sắc. Lớp xốp này hấp thụ màu nhuộm đều, cho phép màu sắc pha trộn Pantone sinh động.
-
Loại III (hardcoat): Tạo ra lớp phủ dày 25–50 micromet. Quy trình diễn ra ở nhiệt độ thấp hơn (khoảng 32°F/0°C), tạo ra bề mặt dày đặc và tối hơn. Hardcoat thường là màu xám tối hoặc đen – khả năng thấm nhuộm bị giới hạn. Đây là lựa chọn phù hợp cho ví kiểu chiến thuật sẽ chịu đựng sự sử dụng khắc nghiệt.
Thép không gỉ và PVD
Ví thép không gỉ thuộc danh mục “mua dùng trọn đời”. Chúng nặng hơn, cứng hơn và tốn kém hơn để gia công. Các thương hiệu định hướng cho cộng đồng EDC (everyday carry) hoặc định vị sản phẩm như một món đồ di sản sẽ chọn con đường này.
PVD áp dụng một lớp mỏng – thường là 1–3 micromet – lên bề mặt thép bên trong buồng chân không. Vật liệu phủ (titan, crom, hoặc cacbon) được hóa hơi và phủ lên chi tiết từng nguyên tử. Khác với điện phân, PVD tạo ra mối hàn kim loại không bị bong tróc hoặc bong trong điều kiện sử dụng bình thường.
Các loại kết cấu bề mặt liên quan đến ví:
-
Titan Nitride (TiN): Ngoại hình sáng màu vàng/đồng. Được ưa chuộng cho các clip tiền được thị trường định vị như phụ kiện gần trang sức.
-
Titan Carbonitride (TiCN): Kết cấu màu xám tối đến đen. Độ cứng dao động từ 2500–3500 HV.
-
DLC (Diamond-Like Carbon): Kết cấu màu đen với độ cứng lên đến 3000 HV và hệ số ma sát thấp (0.1–0.2). Đây là lựa chọn cao cấp cho các tổ chức chìa khóa nơi kim loại ma sát với kim loại.
Các lựa chọn kết cấu bề mặt: Tổng quan và Sự khác biệt chính
Kết cấu bề mặt anod hóa cung cấp vô số lựa chọn màu sắc với chi phí thấp hơn, trong khi PVD cung cấp độ cứng vượt trội và vẻ ngoài kim loại, gần giống trang sức trong một phạm vi màu sắc giới hạn. Danh tính thương hiệu – không chỉ yêu cầu kỹ thuật của bạn – nên là yếu tố quyết định.
Bảng dưới đây tóm tắt sự khác biệt quan trọng cho các quyết định mua sắm:
| Tính chất | Nhôm được anod hóa | Thép/Titan được phủ PVD |
|---|---|---|
| Kim loại cơ bản | Chỉ nhôm | Thép không gỉ, titan |
| Loại quy trình | Điện hóa (tăng lớp oxit) | Phủ trong môi trường chân không (áp dụng lớp phim) |
| Độ dày lớp phủ | 5–50 micromet | 1–3 micromet |
| Độ cứng bề mặt | 300–500 HV (Loại II), lên đến 600 HV (Loại III) | 1500–3000+ HV (TiN/TiCN/DLC) |
| Phạm vi màu sắc | Virtually vô hạn (được nhuộm) | Âm sắc kim loại: đen, vàng, xám, đồng |
| Khả năng chống trầy | Tốt; phơi bày nhôm mềm nếu bị xuyên qua | Khá tốt; chống trầy sâu |
| Tác động đến trọng lượng | Không đáng kể (nhôm nhẹ) | Tùy thuộc vào vật liệu (thép nặng) |
| Chi phí tương đối (theo đơn vị) | Thấp | 30–80% cao hơn |
| Phù hợp nhất cho | Thương hiệu phong cách sống, màu sắc sặc sỡ, chặn RFID | Dòng cao cấp/đẳng cấp, sử dụng nặng |
So Sánh Kỹ Thuật: Tiêu Chuẩn và Hiệu Năng
Độ cứng, khả năng bám dính và khả năng chống ăn mòn là ba tiêu chuẩn xác định chất lượng bề mặt. Người mua nên yêu cầu các giá trị này bằng văn bản—không nên chấp nhận tuyên bố “chất lượng cao” của nhà cung cấp mà không có dữ liệu.
Khả Năng Chống Xước và Mài Mòn
Aluminum được anod hóa có độ cứng—cao hơn nhôm thô gấp 10 lần. Tuy nhiên, nó dễ vỡ. Khi ví tiền trượt vào và ra khỏi túi chứa chìa khóa, tác động mài mòn sẽ từ từ làm mòn lớp oxit ở mép. Một khi bị xâm nhập, lớp nhôm mềm bên dưới sẽ để lại dấu xước bạc sáng trên bề mặt màu. Đây là phàn nàn phổ biến nhất trong các đánh giá sản phẩm cho ví nhôm có màu.
Thép phủ PVD có hành vi khác. Lớp phủ cứng (1500–3000+ HV) kháng lại tác động mài mòn trong thời gian dài hơn. DLC đặc biệt được thiết kế cho các ứng dụng tribo học—it là lớp phủ giống như được sử dụng trên các bộ phận động cơ và trượt súng. Đối với một tổ chức chìa khóa luôn ma sát với chìa khóa, DLC là sự khác biệt giữa sản phẩm vẫn mới sau một năm và sản phẩm trông như bị đánh đập.
Chú thích trung thực: không có lớp phủ nào là chống xước. Một nhẫn carbide wolfram hoặc một viên đá sẽ làm hỏng cả hai. Câu hỏi là tổn hại sẽ xuất hiện sau ba tuần hay ba năm.
Màu Sắc và Sự Tinh Tế
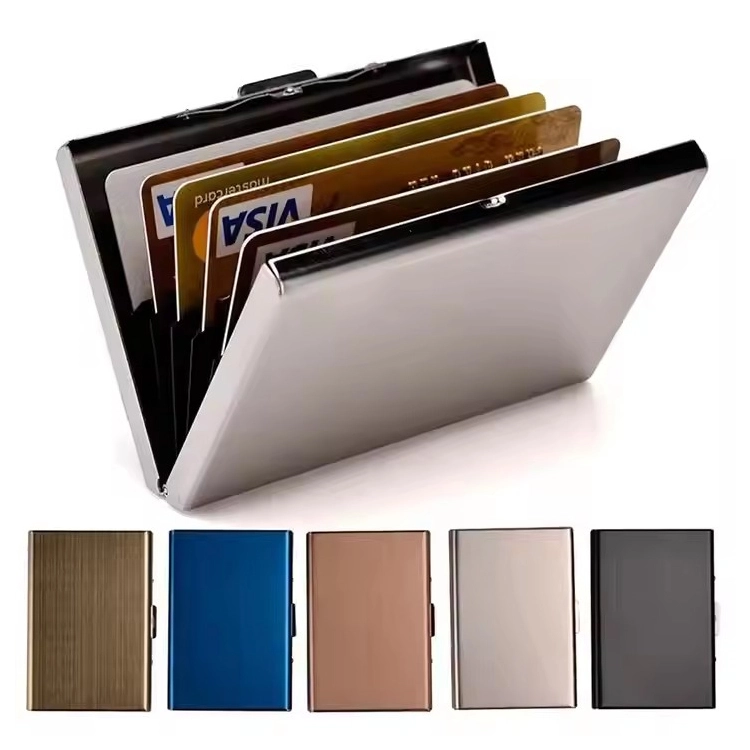
Anod hóa chiến thắng về màu sắc, và không phải là gần. Lớp oxit xốp hấp thụ màu như một miếng bông, tạo ra màu sắc phong phú, đậm đặc, bền trước tia UV và không phai. Các thương hiệu có thể phối màu sáng Pantone—màu hồng珊瑚, xanh turquoise, màu cam an toàn—to để nổi bật trên các thumbnail thương mại điện tử. Đó là lý do tại sao các thương hiệu phong cách sống và ví RFID thời trang chiếm lĩnh danh mục anod hóa.
PVD bị giới hạn trong phổ kim loại. Bạn có thể có đen, màu súng, vàng, đồng, và vài tông màu giữa chúng. Bạn không thể có màu đỏ hoặc xanh. Tuy nhiên, bề mặt có độ sâu và ánh sáng mà nhôm anod hóa không thể mô phỏng. Ánh sáng phản chiếu trên lớp phủ kim loại theo cách mà người ta cảm nhận là “trang trọng” hơn là “sơn lên”. Đối với quà tặng cho nhân viên hoặc ví tiền thương hiệu cao cấp, PVD là lựa chọn phù hợp.
Khả Năng Chống Ăn Mòn và Chống Mồ Hôi
Cả hai lớp phủ bảo vệ tốt kim loại cơ bản khi quy trình được thực hiện đúng.
Nhôm anod hóa có tính ổn định hóa học. Lớp oxit được kín không phản ứng với mồ hôi, nước muối hoặc hầu hết các hóa chất. Chế độ thất bại không phải là ăn mòn—nó là mài mòn cơ học làm phơi bày nhôm thô, sau đó sẽ oxy hóa (ăn mòn) theo cách xấu xí, dạng bột.
Các lớp phủ PVD là trơ. Chúng tạo ra một rào cản giữa thép và môi trường. Trên thép không gỉ, điều này là thừa thãi—thép không gỉ đã kháng lại ăn mòn. Trên titan, PVD chỉ mang tính thẩm mỹ. Lợi ích thực sự của PVD là trên các loại thép chất lượng thấp hơn, nơi lớp phủ ngăn ngừa rỉ sét.
Cân Nhắc Về Trọng Lượng và Cảm Giác Tay
Đây là yếu tố chủ quan mà người mua B2B phải đồng bộ với thị trường mục tiêu. Ví nhôm có trọng lượng nhẹ—một số khách hàng mô tả chúng là “không đủ chắc chắn”. Ví thép có trọng lượng nặng—một số mô tả chúng là “rất chắc chắn”. Không ai sai. Trọng lượng truyền tải một giá trị khác nhau: tiện lợi tối giản hay đầu tư bền vững.
Chất Lượng và Hiệu Năng Của Anod hóa So Sánh Với PVD
Chất lượng bề mặt được xác định bởi tiền xử lý, kiểm soát quy trình và xử lý sau—không phải bởi loại bề mặt đó. Một bộ phận anod hóa kém được xử lý sẽ hỏng nhanh hơn một bộ phận PVD giá rẻ.
Tiền Xử Lý: Biến Số Ẩn
Cả hai quy trình đều yêu cầu bề mặt sạch sẽ. Anod hóa trên một bề mặt có vết xước sẽ làm tăng vết xước. PVD trên bề mặt có dầu sẽ gây ra sự cố bám dính—lớp phủ sẽ bong ra theo từng mảnh.
Trong một nhà máy có năng lực, tiền xử lý bao gồm:
-
Loại bỏ dầu nhờn bằng dung dịch kiềm
-
Rửa bằng nước tinh khiết (độ dẫn điện dưới 10 µS/cm)
-
Phủ axit để loại bỏ lớp oxit tự nhiên
-
Loại bỏ dư lượng các nguyên tố hợp kim
Bỏ qua bất kỳ bước nào trong các bước này, bề mặt sẽ thất bại—dù bạn chọn quy trình nào.
Tham Số Kiểm Soát Quy Trình
Đối với anod hóa, các biến số là:
-
Nồng độ axit (thường là 15–20% axit sulfuric)
-
Nhiệt độ bể (68–72°F cho loại II, 28–32°F cho loại III)
-
Densité dòng điện (12–24 A/ft²)
-
Thời gian anod hóa (xác định độ dày lớp phủ)
-
Phương pháp xử lý (nước nóng 200°F hoặc axit axetic nickel)
Đối với PVD, các biến số là:
-
Cấp độ chân không trong buồng (dưới 10⁻⁵ Torr)
-
Nhiệt độ vật liệu (200–400°C)
-
Tốc độ lắng đọng (ảnh hưởng đến mật độ lớp phủ)
-
Điện áp định hướng (ảnh hưởng đến bám dính)
-
Độ dày lớp phủ (thường là 1–3 micromet)
Nhà cung cấp nên có thể cung cấp các tham số này khi được yêu cầu. Nếu họ không thể, họ không kiểm soát được quy trình của họ.
Insight Không Hoàn Hảo
Anod hóa cứng không luôn là lựa chọn tốt nhất cho ví. Lớp phủ tối màu, dày hơn là chắc chắn hơn, nhưng cũng dễ vỡ. Một ví có độ uốn cong trong quá trình sử dụng—đặc biệt là thiết kế ví thẻ mỏng—có thể làm vỡ lớp phủ anod hóa cứng 50 micromet theo cách mà lớp phủ loại II 15 micromet không thể. Đối với nhôm mỏng (0.6–0.8mm), loại II với lớp phủ tốt thường là lựa chọn đáng tin cậy hơn.
Chuẩn Mục Tiêu Ngành Nghiệp Và Chứng Nhận
Người mua nên quy định các lớp phủ theo các tiêu chuẩn được công nhận: MIL-A-8625 cho lớp phủ anod hóa, ASTM B117 cho thử độ ăn mòn muối, và ASTM B580 cho chất lượng lớp oxit anod.
Các tiêu chuẩn quan trọng:
-
MIL-A-8625: Tiêu chuẩn quân đội Mỹ cho nhôm được anod hóa. Loại II (sunfat) và Loại III (lớp cứng) được định nghĩa tại đây. Đây là tiêu chuẩn cơ sở cho bất kỳ công việc anod hóa nghiêm túc nào.
-
ASTM B117: Tiêu chuẩn thử độ ăn mòn muối. Một bộ phận được anod hóa hoặc phủ PVD đúng cách nên chịu được 48–500 giờ trong môi trường muối 5% mà không có dấu hiệu ăn mòn. Yêu cầu chính xác phụ thuộc vào thị trường mục tiêu của bạn.
-
ASTM B580: Bao gồm các yêu cầu chất lượng cho lớp phủ oxit anod trên nhôm.
-
ISO 9227: Tiêu chuẩn quốc tế tương đương với ASTM B117 cho thử độ ăn mòn muối trung tính.
Với PVD, không có tiêu chuẩn duy nhất toàn cầu, nhưng lớp phủ thường được xác định qua:
-
ASTM D3359: Thử độ bám dính bằng băng dính—áp dụng băng dính lên lớp phủ có lưới và kéo ra để kiểm tra hiện tượng bong tróc.
-
Thử độ mài mòn Taber: Đo độ bền mài mòn theo ASTM D4060.
-
Thử độ cứng vi mô: Độ cứng Vickers theo ASTM E384.
Một nhà máy không thể nêu tên các tiêu chuẩn này là dấu hiệu đáng lo ngại. Một nhà máy có thể trích dẫn kết quả điển hình của họ là đối tác.
Phân Tích Chi Phí: So Sánh Tổng Chi Phí Sở Hữu
Anod hóa có chi phí thấp hơn mỗi đơn vị, nhưng PVD có thể mang lại tổng chi phí sở hữu thấp hơn khi tính đến tỷ lệ trả lại, yêu cầu bảo hành và danh tiếng thương hiệu.
Sự khác biệt về chi phí thô là đáng kể:
-
Anod hóa: $0.50–$1.50 mỗi thân ví, tùy thuộc vào màu sắc, lớp phủ và quy mô lô.
-
PVD: $1.50–$4.00 mỗi thân ví, tùy thuộc vào loại lớp phủ và tải trọng buồng.
Sự khác biệt này đến từ thời gian chu kỳ. Anod hóa là quy trình theo lô—nhiều bộ phận có thể được anod hóa cùng lúc trong bể. PVD là quy trình trong chân không—buồng phải được bơm chân không, làm nóng, phủ lớp và làm nguội. Mỗi chu kỳ kéo dài 2–6 giờ và tải ít bộ phận hơn.
Nhưng tổng chi phí sở hữu bao gồm chi phí trả lại. Một ví anod hóa bị xước là một yêu cầu bảo hành. Một lớp phủ PVD phai màu là hiếm gặp. Đối với thương hiệu cao cấp có bảo hành 5 năm, chi phí ban đầu cao hơn của PVD có thể được bù đắp bởi ít yêu cầu bảo hành hơn. Đối với thương hiệu thời trang nhanh bán với giá $20, anod hóa là lựa chọn duy nhất về mặt kinh tế.
Tình Huống Ứng Dụng: Lựa Chọn Nào Cho Tình Huống Nào
Các sản phẩm RFID cardholder và sản phẩm thời trang ưa chuộng nhôm được anod hóa. Các sản phẩm như tổ chức chìa khóa, ví chiến thuật và quà tặng dành cho nhân viên ưa chuộng thép phủ PVD.
Các Cardholder Chống RFID
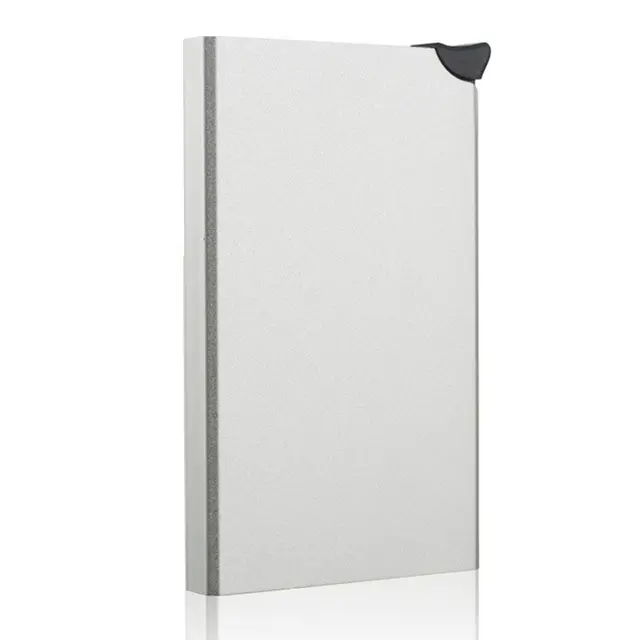
Nhôm là vật liệu mặc định vì nó cung cấp khả năng chống RFID mà không cần lớp phủ bổ sung. Anod hóa là lớp phủ tự nhiên vì nó nhẹ và có sẵn trong các màu sáng bán tốt trên Amazon và Shopify. Sự cố phổ biến nhất—xước ở mép—được khắc phục bằng cách làm tròn mép trong chương trình CNC và chỉ định độ dày lớp phủ tối thiểu 15 micromet.
Tổ Chức Chìa Khóa và Công Cụ Đa Năng
Các sản phẩm này trải qua ma sát kim loại-kim loại liên tục. Chìa khóa xước bề mặt mỗi lần sử dụng tổ chức. PVD, đặc biệt là DLC, là lựa chọn đúng. Hệ số ma sát thấp cũng có nghĩa là các bộ phận chuyển động—cơ chế giữ chìa khóa—sẽ mài mòn ít hơn theo thời gian.
Các Cardholder Có Cấp Độ và Bumper Guards
Các sản phẩm này thường kết hợp nhiều vật liệu. Một cấu hình phổ biến là thân nhôm được anod hóa và clip thép phủ PVD. Clip xử lý vùng chịu mài mòn cao (nó ma sát với mép túi), trong khi thân mang màu thương hiệu. Phương pháp kết hợp này làm tăng độ phức tạp sản xuất—hai bộ phận phải được hoàn thiện riêng biệt và độ chính xác phải tính đến độ dày lớp phủ—but nó mang lại lợi thế của cả hai.
Làm Thế Nào Để Đánh Giá Nhà Cung Cấp Lớp Phủ Kim Loại Anod hóa và PVD
Đánh giá nhà cung cấp dựa trên tài liệu kiểm soát quy trình, không phải mẫu sản phẩm. Một mẫu đẹp không chứng minh điều gì—nó có thể được hoàn thiện thủ công. Chất lượng nhất quán là kết quả của các tham số quy trình được ghi lại và quy trình kiểm tra.
Các Câu Hỏi Để Hỏi Trước Khi Đặt Hàng
-
Bạn có phạm vi độ dày lớp phủ và cách đo đạc không? Trả lời nên bao gồm máy đo độ dày (dòng điện xoáy cho anod hóa, calotest hoặc XRF cho PVD) và phạm vi được ghi lại (ví dụ: 15–20 micromet cho Loại II).
-
Bạn có thực hiện kiểm tra chất lượng lớp phủ sau khi anod hóa không? Thử nghiệm tiêu chuẩn là hòa tan axit (ASTM B680) hoặc khả năng chống nhuộm màu. Nếu họ không thể mô tả thử nghiệm của họ, lớp phủ có thể không nhất quán.
-
Bạn có kết quả thử độ ăn mòn muối không? Yêu cầu báo cáo thử nghiệm. Một thời gian tối thiểu 48 giờ là chấp nhận được cho sản phẩm tiêu dùng; 200+ giờ cho thấy quy trình vượt trội.
-
Bạn có thể cung cấp báo cáo kiểm tra sản phẩm đầu tiên không? Báo cáo này nên bao gồm đo độ dày lớp phủ tại nhiều điểm, kết quả thử độ bám dính và đo màu (giá trị ΔE so với tiêu chuẩn được phê duyệt).
-
Tỷ lệ phế phẩm của bạn cho các lỗi bề mặt là bao nhiêu? Một nhà cung cấp trung thực sẽ đưa ra 2–5%. Một nhà cung cấp tuyên bố không có lỗi là không đo đạc chính xác.
Các Dấu Hiệu Cảnh Báo: Tránh Cung Cấp Viên Nào…
-
Không thể nêu rõ loại anodizing (II vs III) hoặc loại lớp phủ PVD (TiN vs DLC) — họ chỉ là một nhà trung gian, không phải nhà máy.
-
Đề xuất “màu sắc không giới hạn” cho PVD — PVD chỉ có thể đạt được các tông màu kim loại. Một nhà cung cấp tuyên bố ngược lại có thể đang nói dối hoặc sử dụng quy trình khác (có thể là điện镀, chất lượng kém hơn).
-
Đề xuất giá thấp hơn 30% so với mức trung bình thị trường — họ có thể đang bỏ qua bước làm kín (anodizing) hoặc bước làm sạch trước (PVD). Hai lỗi này có thể xuất hiện sau nhiều tháng, sau khi sản phẩm của bạn đã đến tay khách hàng.
-
Từ chối chia sẻ báo cáo kiểm tra — không có lý do hợp pháp nào để giấu dữ liệu chất lượng khỏi một nhà mua nghiêm túc.
Các Chỉ Số Chất Lượng Cần Kiểm Tra
-
Độ đồng đều của lớp phủ: Đo tại ít nhất 3 điểm trên mỗi chi tiết (tâm và mép). Sự khác biệt nên dưới ±10%.
-
Sự nhất quán về màu sắc: Giá trị ΔE dưới 2.0 so với tiêu chuẩn đã phê duyệt.
-
Khả năng bám dính: Thử nghiệm dán băng dính (ASTM D3359) cho kết quả không có bong tróc.
-
Độ phủ ở mép: Các lớp phủ PVD chỉ phủ được theo đường nhìn trực tiếp; mép và các khu vực lõm có thể có độ phủ mỏng hơn. Một nhà cung cấp có năng lực sẽ tính đến điều này trong thiết kế khuôn.
Hướng Dẫn Ra Quyết Định: Chọn Anodized Nếu… Chọn PVD Nếu…
Chi tiết phù hợp với mức giá mục tiêu, bản sắc thương hiệu và trường hợp sử dụng sản phẩm của bạn. Không có loại hoàn thiện nào vượt trội hơn — chỉ có loại phù hợp hơn.
Chọn Nhôm Anodized Nếu:
-
Mức giá bán lẻ của bạn dưới $50. Chi phí hoàn thiện thấp hơn là cần thiết để duy trì biên lợi nhuận.
-
Bản sắc thương hiệu của bạn phụ thuộc vào màu sắc. Các thương hiệu thời trang, phụ kiện thời trang và sản phẩm nhắm đến đối tượng trẻ tuổi sẽ hưởng lợi từ các lớp phủ màu sắc rực rỡ.
-
Khối lượng là điểm bán hàng. Bạn quảng bá ví của mình là “rất nhẹ” hoặc “thiết kế tối giản.”
-
Sản phẩm của bạn là một chiếc holder thẻ có khả năng chặn RFID. Nhôm cung cấp chức năng che chắn một cách tự nhiên.
Chọn Thép Bề Mặt PVD Nếu:
-
Mức giá bán lẻ của bạn trên $80. Chi phí hoàn thiện cao cấp xứng đáng với mức giá cao.
-
Bản sắc thương hiệu của bạn định vị sản phẩm là sản phẩm mua một lần. Khả năng chống trầy xước vượt trội hỗ trợ cho thời gian bảo hành dài hơn.
-
Sản phẩm của bạn chịu lực ma sát cao — ví dụ như các loại holder chìa khóa, clip tiền, hoặc ví được thiết kế để mang theo chìa khóa.
-
Khách hàng mục tiêu của bạn coi trọng trọng lượng và chất lượng. Cảm giác nặng hơn truyền tải sự bền bỉ.
Phương Pháp Kết Hợp:
-
Thân bằng nhôm anodized với clip thép phủ PVD. Phương pháp này cân bằng giữa việc định vị màu sắc và khả năng chống mài mòn tại các điểm chịu lực cao.
—
Tại Gstar Technology, chúng tôi đã dành 14 năm để sản xuất ví RFID, holder chìa khóa và holder thẻ được phân cấp. Cách tiếp cận của chúng tôi về hoàn thiện là đơn giản: chúng tôi tuân thủ tiêu chuẩn MIL-A-8625 cho anodizing và duy trì các tham số quy trình được ghi lại cho từng lô PVD. Máy gia công CNC trong nước của chúng tôi đảm bảo vật liệu được cắt đúng kích thước trước khi áp dụng lớp phủ — bước này loại bỏ hầu hết các lỗi hoàn thiện trước khi chúng xảy ra.
Chúng tôi không tuyên bố là nhà sản xuất rẻ nhất hay nhanh nhất. Chúng tôi là một nhà sản xuất với năng lực sản xuất hàng tháng lên đến 300.000 đơn vị và quy trình kiểm soát chất lượng nghiêm ngặt. Khi bạn gửi thiết kế của bạn cho chúng tôi, chúng tôi sẽ cho bạn biết loại hoàn thiện phù hợp với thị trường mục tiêu của bạn — và loại nào sẽ thất bại trong thực tế. Đó là cuộc trò chuyện giúp bạn tiết kiệm tiền.
Nếu bạn đang so sánh các loại hoàn thiện cho một dự án mới, hãy gửi thiết kế của bạn để đánh giá khả thi. Chúng tôi có thể tư vấn loại hoàn thiện phù hợp nhất dựa trên yêu cầu cơ học và mục tiêu chi phí của bạn. Nhận báo giá miễn phí trong vòng 24 giờ và bắt đầu dự án OEM của bạn với sự tự tin.
—
Tham Khảo
-
ASTM International. “B117-19: Tiêu chuẩn thực hành cho việc vận hành thiết bị tạo sương muối (Fog).” https://www.astm.org/b0117-19.html
-
Bộ Quốc phòng Hoa Kỳ. “MIL-A-8625F: Lớp phủ anod hóa cho nhôm và hợp kim nhôm.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_1232/
-
ASTM International. “D3359-23: Tiêu chuẩn phương pháp kiểm tra đánh giá độ bám dính bằng thử nghiệm dán băng dính.” https://www.astm.org/d3359-23.html
-
ASTM International. “B580-79(2020): Tiêu chuẩn quy định lớp phủ oxit anod hóa trên nhôm.” https://www.astm.org/b0580-79r20.html
-
ISO. “9227:2017 Kiểm tra ăn mòn trong không khí nhân tạo — Thử nghiệm sương muối.” https://www.iso.org/standard/63348.html