12 min read
Một nhà quản lý mua sắm từng đặt hàng 5.000 chiếc holder thẻ kim loại với bề mặt đen mờ. Các mẫu sản phẩm trông hoàn hảo, nhưng lô sản xuất đầu tiên đến với những mảng sáng ở mép — kết quả của việc xay trộn trong quá trình đóng gói. Lô hàng đó phải được sửa lại. Đây là thực tế của độ hoàn thiện bề mặt: điều trông đơn giản trên bảng thông số kỹ thuật trở thành phức tạp trên dây chuyền sản xuất.
Việc lựa chọn bề mặt mờ hay mài mòn trên ví kim loại ảnh hưởng đến chi phí sản xuất, tỷ lệ sản phẩm đạt tiêu chuẩn, thời gian giao hàng và cách sản phẩm già đi trong túi của khách hàng. Hướng dẫn này sẽ phân tích sự khác biệt kỹ thuật, quy trình phủ lớp và những điều người mua nên quy định trong đơn RFQ.
1. Hiểu rõ Bề mặt Mờ và Mài Mòn Trên Ví Kim loại: Các Loại và Ứng Dụng
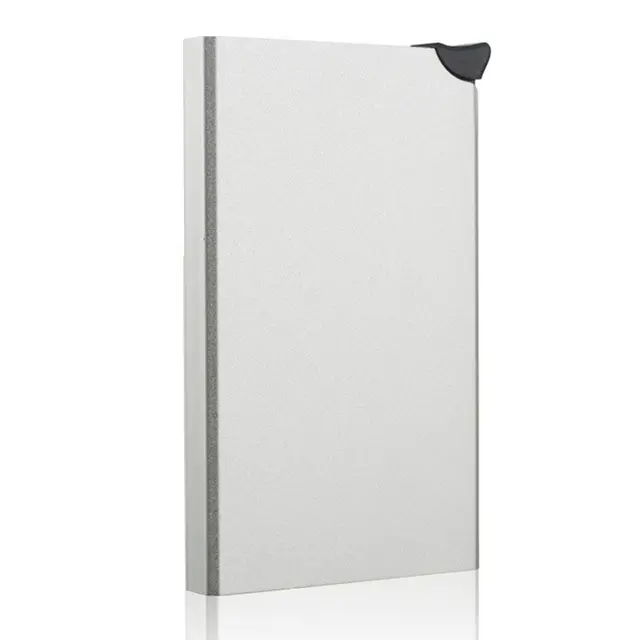
Trả lời trực tiếp: Bề mặt mài mòn có các đường vân thẳng theo một hướng được tạo ra bởi ma sát cơ học, trong khi bề mặt mờ có kết cấu mờ, không phản chiếu ánh sáng thường được tạo ra bằng phương pháp phun cát. Cả hai đều phục vụ cho các mục đích thẩm mỹ và chức năng khác nhau trong ví kim loại.
Với người mua B2B, việc hiểu rõ thực tế sản xuất đằng sau mỗi loại bề mặt giúp tránh những sai sót trong quy định gây tốn kém.
1.1 Chất liệu Cơ bản Quyết Định Mọi Thứ
Các kim loại phổ biến trong sản xuất ví mỗi loại đều có cách hành xử khác nhau:
| Chất liệu | Cân nặng | Tương thích Với Bề mặt | Ứng dụng Thường Gặp |
|---|---|---|---|
| Thép nhôm | Nhẹ | Anod hóa (mờ hoặc mài mòn) | Ví đựng thẻ hàng ngày, ví chặn RFID |
| Thép không gỉ | Nặng | Lớp phủ PVD, điện phân | Ví cao cấp, hộp đựng thẻ sang trọng |
| Titan | Nhẹ nhất | Lớp phủ PVD | Ví cao cấp tối giản |
Thép nhôm là lựa chọn phổ biến nhất vì nó nhẹ và phản ứng tốt với anod hóa. Thép không gỉ mang lại độ bền cao hơn nhưng làm tăng trọng lượng đáng kể. Titan mang lại độ bền mà không làm tăng trọng lượng — nhưng nó đắt đỏ và khó gia công.
1.2 Tại Sao Chất Lượng Gia Công CNC Ảnh Hưởng Đến Bề Mặt
Bề mặt không che giấu chất lượng gia công kém — nó phơi bày nó ra. Việc cắt CNC để lại những vết xước vi mô và dấu vân của dụng cụ phải được loại bỏ trước khi tiến hành bất kỳ xử lý bề mặt nào. Bề mặt mài mòn trên bề mặt gia công kém sẽ cho thấy độ sâu vân không đồng đều. Bề mặt mờ có thể che giấu một số lỗi nhỏ, nhưng những vết xước sâu vẫn sẽ hiện ra dưới dạng bóng đổ.
Các bước xử lý trước bao gồm:
-
Xử lý bằng rung (xay trộn với vật liệu gốm) để làm mịn mép
-
Mài bằng băng hoặc đánh bóng để tạo bề mặt đồng đều
-
Loại bỏ dầu bôi trơn từ gia công
Thiếu các bước này dẫn đến việc từ chối lô hàng. Người mua nên hỏi nhà cung cấp về quy trình xử lý trước bề mặt, không chỉ là lớp phủ cuối cùng.
2. Bề Mặt Mài Mòn: Những Điều Người Mua Nên Biết
Trả lời trực tiếp: Bề mặt mài mòn trên ví kim loại được tạo ra bằng cách chạy một băng mài hoặc tấm mài theo một hướng, tạo ra các rãnh mịn theo đường thẳng, phản chiếu ánh sáng ở các góc độ nhất định. Nó che giấu vết xước tốt nhưng dễ để lại dấu vân tay hơn bề mặt mờ.
Bề mặt mài mòn thống trị phân khúc ví cao cấp. Vân hướng dẫn gợi ý sự chính xác và kỹ thuật chế tác công nghiệp.
2.1 Cách Mài Mòn Hoạt Động Trên Dây Chuyền Sản Xuất
Mài mòn sử dụng:
-
Băng mài (Scotch-Brite hoặc tương tự) trên máy mài mòn tuyến tính
-
Bánh mài tay cho các lô hàng nhỏ hoặc sửa chữa
Thách thức trong sản xuất hàng loạt là sự nhất quán. Băng mài sẽ mòn theo thời gian, làm thay đổi độ sâu vân trên một lô sản xuất. Các nhà cung cấp chất lượng sẽ giám sát tuổi thọ của băng và thay thế chúng định kỳ.
Với ví nhôm, việc mài mòn thường luôn được thực hiện sau khi anod hóa, giúp cố định kết cấu mài mòn đồng thời tạo lớp oxit bảo vệ.
2.2 Ưu Điểm và Nhược Điểm Của Bề Mặt Mài Mòn
Ưu điểm:
-
Rất tốt trong việc che giấu vết xước nhỏ (vân gián đoạn vết xước)
-
Thẩm mỹ cao cấp “executive” phù hợp với chụp ảnh
-
Hiện tượng bề ngoài nhất quán trên một dòng sản phẩm
Nhược điểm:
-
Vết vân tay dễ nhìn thấy, đặc biệt trên màu nhạt
-
Yêu cầu bề mặt cơ bản sạch sẽ — những vết xước sâu từ gia công CNC sẽ hiện ra
-
Phải phủ lớp sơn bảo vệ hoặc anod hóa để ngăn oxy hóa cho nhôm
2.3 Dữ Liệu Hiệu Suất Bề Mặt Mài Mòn
Kết quả kiểm tra mài mòn trên bề mặt nhôm mài mòn cho thấy chúng giữ được vẻ ngoài lâu hơn so với bề mặt mờ trong điều kiện mài mòn giống nhau, vì những vết xước mới hòa vào mô hình vân hiện có. Tuy nhiên, bề mặt mài mòn có hệ số ma sát cao hơn theo một hướng, có thể cảm giác “dính” khi trượt ví vào túi chật.
3. Bề Mặt Mờ: Tính Không Phản Xạ và Lợi Ích Thực Tế
Trả lời trực tiếp: Bề mặt mờ trên ví kim loại sử dụng phun cát hoặc hóa học để tạo bề mặt không phản chiếu, vi lỗ giúp chống vân tay và cung cấp độ bám tốt hơn. Nó ít bị xước hơn bề mặt bóng nhưng có thể phát triển những mảng sáng theo thời gian.
Bề mặt mờ phù hợp với xu hướng thiết kế tối giản và thống trị trong không gian phụ kiện công nghệ.
3.1 Cách Sản Xuất Các Bề Mặt Mờ
Quy trình công nghiệp phổ biến nhất là phun cát:
-
Các hạt thủy tinh được đẩy lên bề mặt dưới áp suất không khí được kiểm soát
-
Sự va đập tạo ra những hố nhỏ li ti phân tán ánh sáng
-
Độ thô của bề mặt (giá trị Ra) thường dao động từ 0.4 đến 1.2 micrometers
Một bề mặt mờ tinh tế hơn sử dụng hạt nhỏ hơn hoặc áp suất thấp hơn. Một bề mặt mờ thô hơn sử dụng vật liệu lớn hơn hoặc áp suất cao hơn. Quy trình phun cát phải được kiểm soát chính xác — quá aggresive, bề mặt sẽ tích tụ bụi bẩn; quá nhẹ nhàng, bề mặt sẽ trông không đều.
3.2 Bọc Kín Bề Mặt Mờ
Các bề mặt mờ có tính thấm ở cấp độ vi mô. Không có lớp phủ bảo vệ, chúng sẽ hấp thụ dầu, bụi bẩn và độ ẩm. Đối với nhôm, anod hóa là lớp phủ tiêu chuẩn. Đối với thép, lớp phủ trong suốt hoặc lớp PVD cung cấp bảo vệ.
Đây là điểm lỗi phổ biến cho các ví da mờ giá rẻ: bề mặt trông tuyệt vời trong hai tuần, sau đó xuất hiện các đốm tối nơi dầu đã xâm nhập vào lỗ chân lông.
3.3 Ưu Điểm và Nhược Điểm Của Bề Mặt Mờ
Ưu điểm:
-
Kháng vân tay tốt nhất trong tất cả các loại bề mặt
-
Thẩm mỹ hiện đại, tối giản
-
Tăng độ bám — kết cấu vi mô tăng ma sát
Nhược điểm:
-
Hiệu ứng mài mòn khác nhau — tiếp xúc mài mòn tạo ra các điểm “sáng” như đã đánh bóng
-
Khó làm sạch hơn nếu lỗ chân lông tích tụ bụi bẩn
-
Bề mặt mờ đen dễ để lại dấu vân tay hơn so với bề mặt đánh bóng hoặc mài mòn
3.4 Vấn Đề Về Mẫu Mòn
Bề mặt mờ lão hóa khác với bề mặt đánh bóng. Sau nhiều tháng sử dụng, các cạnh và góc sẽ phát triển một chút ánh sáng nơi bề mặt đã được đánh bóng do tiếp xúc. Đây không phải là lỗi — đó là vật lý. Nhưng người mua nên biết rằng bề mặt mờ sẽ không còn trông “mới như mới” sau một năm.
4. Anod hóa So Với Lớp Phủ PVD: Lớp Màu Và Bảo Vệ
Trả lời trực tiếp: Anod hóa là quy trình điện hóa chuyển đổi bề mặt nhôm thành lớp oxit bền, trong khi PVD (Phát Thải Bức Xạ Vật Lý) là quy trình phủ lớp mỏng bằng cách bốc hơi vật liệu trong môi trường chân không. PVD cứng hơn; anod hóa chỉ áp dụng cho nhôm.
Loại bề mặt quyết định kết cấu. Lớp phủ quyết định màu sắc và bảo vệ. Đây là hai quyết định riêng biệt.
4.1 Giải Thích Về Anod hóa
Anod hóa là quy trình chuyển hóa điện hóa nơi chi tiết nhôm được ngâm trong dung dịch điện phân axit, và dòng điện oxy hóa bề mặt, tạo ra lớp oxit nhôm.
Các tham số quan trọng cho việc mua sắm:
-
Anod hóa loại II (axit sulfuric): Bề mặt trang trí tiêu chuẩn, dày 5-25 micrometers
-
Anod hóa loại III (hardcoat): Dày hơn, 25-150 micrometers, chống mài mòn tốt hơn nhưng thay đổi vẻ ngoài màu sắc
-
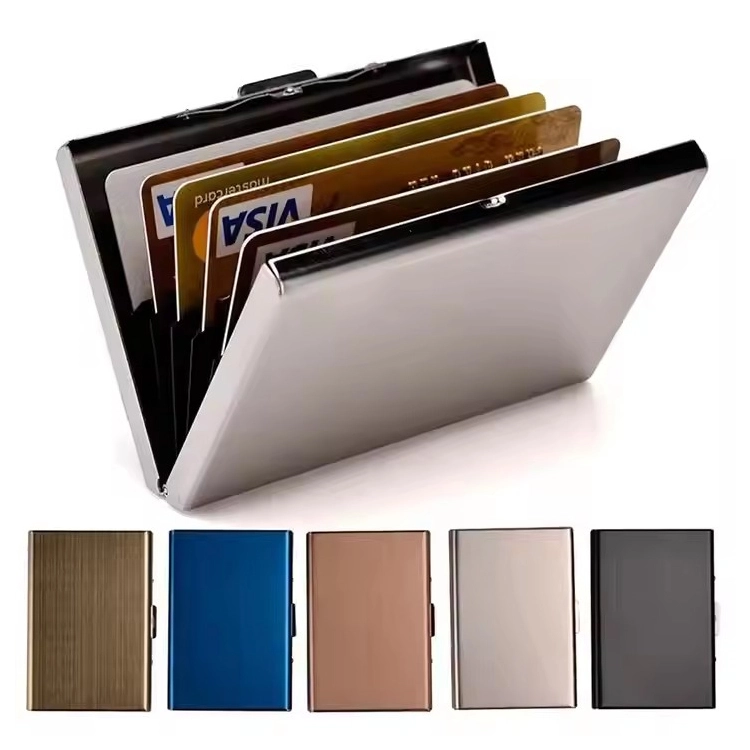
Pha màu: Lớp oxit xốp hấp thụ màu trước khi đóng kín — cho phép tạo màu sắc nhất định như Space Gray, Silver, hoặc Gold
Anod hóa bảo tồn kết cấu gốc. Lớp oxit là một phần của kim loại — nó không bong tróc dưới điều kiện sử dụng bình thường.
4.2 Giải Thích Về Lớp Phủ PVD
Phát Thải Bức Xạ Vật Lý là quy trình phủ lớp trong môi trường chân không nơi vật liệu mục tiêu (thường là nitride titan cho màu vàng, hoặc crom cho màu bạc) được bốc hơi và phủ thành một lớp mỏng trên bề mặt.
Ưu điểm của PVD:
-
Rất cứng (2,000-3,000 HV so với 300-500 HV của anod hóa)
-
Dính tốt khi được áp dụng đúng cách
-
Có sẵn trong các tông màu kim loại trông giống như vàng hoặc bạch kim thực
Nhược điểm của PVD cho ví:
-
Chi phí cao hơn (quy trình xử lý trong buồng chân không tốn kém)
-
Khó phối màu giữa các lô sản xuất
-
Yêu cầu nhiệt độ cao (~400-500°C), giới hạn việc sử dụng trên nhôm
4.3 So Sánh Chính: PVD So Với Anod hóa Cho Ví
| Yếu tố | Anod hóa | Lớp phủ PVD |
|---|---|---|
| Chất nền | Chỉ nhôm | Thép, titan, một số nhôm |
| Độ cứng | 300-500 HV | 2,000-3,000 HV |
| Đa dạng màu sắc | Rộng (dựa trên màu nhuộm) | Tông màu kim loại (vàng, bạc, v.v.) |
| Tính nhất quán giữa các lô | Tốt | Trung bình (có thể có sự khác biệt) |
| Chi phí | Thấp | Cao |
| Độ dày | 5-150 micrometers | 1-5 micrometers |
4.4 Kiến Thức Không Hoàn Hảo
PVD không luôn là lựa chọn tốt hơn. Đối với ví nhôm, lớp phủ cứng trên nền mềm dễ bị vỡ khi rơi hoặc uốn cong. Anod hóa là lựa chọn đúng cho nhôm. PVD là lựa chọn đúng cho thép và titan. Việc lựa chọn chỉ dựa trên độ cứng lớp phủ mà không xem xét chất nền sẽ dẫn đến sự cố trong quá trình sử dụng.
5. Độ Bền Và Mài Mòn: Cách Các Lớp Bề Mặt Lão Hóa Trong Sử Dụng Thực Tế
Trả lời trực tiếp: Bề mặt đánh bóng che giấu vết xước tốt hơn bề mặt mờ trên cùng một chất liệu gốc. Bề mặt mờ kháng vân tay nhưng phát triển các điểm mờ sáng theo thời gian. Lớp phủ quyết định khả năng chống ăn mòn.
5.1 Độ Chống Trầy Xước và Kiểm Tra Mài Mòn
Các bài kiểm tra tiêu chuẩn ngành bao gồm:
-
Thử nghiệm Mài Mòn Taber (ASTM D4060): Đo sự giảm khối lượng và thay đổi thị giác sau khi các bánh xước quay trên bề mặt
-
Thử nghiệm Độ Bền Của Bút Chì: Xác định độ cứng của lớp phủ bằng cách xước bằng các loại bút chì có độ cứng tăng dần
Với ví dụ là ví da nhôm, các bề mặt được anốt hóa thường vượt qua độ cứng bút chì 6H-8H, trong khi nhôm không được phủ lớp thì thất bại ở 1H-2H. Với ví da thép, các lớp phủ PVD thường vượt qua độ cứng bút chì 9H, tuy nhiên các tác động sắc nét có thể làm lớp phủ bong tróc thay vì biến dạng.
5.2 Khả Năng Chống Sự Oxy Hóa và Sự Gỉ Sét
Nhôm không có lớp phủ sẽ oxy hóa trong vài giờ sau khi tiếp xúc với không khí, tạo ra lớp “gỉ trắng” màu trắng, dạng bột. Việc anốt hóa ngăn chặn điều này bằng cách tạo ra một lớp oxit được kiểm soát và đồng đều. Lớp phủ PVD trên thép ngăn ngừa sự ăn mòn bằng cách ngăn không cho độ ẩm tiếp xúc với bề mặt.
5.3 Tính Khả Dịu Đối Với Vết Nháy Táy
Các bề mặt mờ có lợi thế ẩn: chúng che giấu các khuyết tật nhỏ trên bề mặt từ quá trình gia công CNC, có thể làm tăng tỷ lệ sản phẩm đạt tiêu chuẩn lên 3-5% so với các bề mặt đánh nhám. Các bề mặt đánh nhám đòi hỏi nền tảng sạch sẽ, điều này có nghĩa là nhà cung cấp phải cẩn thận hơn trong việc xử lý và kiểm tra trước bước đánh nhám.
Với thị trường quà tặng dành cho nhân viên, lựa chọn thường phụ thuộc vào điều này: bề mặt đánh nhám trông đẹp hơn trong hình ảnh sản phẩm; bề mặt mờ trông đẹp hơn trong việc sử dụng hàng ngày.
6. Xét Xác Đến Chi Phí, Số Lượng Đơn Hàng Tối Thiểu và Thời Gian Giao Hàng
Trả lời trực tiếp: Bề mặt đánh nhám là loại có chi phí thấp nhất (quy trình cơ học đơn giản). Bề mặt mờ thêm chi phí thông qua vật liệu phun và thời gian. Bề mặt mờ hoặc đánh nhám với lớp phủ PVD là loại có chi phí cao nhất do quy trình xử lý trong buồng chân không.
| Kết hợp Bề Mặt + Lớp Phủ | Chi Phí So Sánh | Tác Động Đến Thời Gian Giao Hàng |
|---|---|---|
| Đánh Nhám + Anốt Hóa (nhôm) | Thấp | Ít |
| Mờ + Anốt Hóa (nhôm) | Trung Bình | +2-3 ngày cho quá trình phun |
| Đánh Nhám + PVD (thép) | Cao | +5-7 ngày cho PVD |
| Mờ + PVD (thép) | Cao Nhất | +7-10 ngày cho cả hai quy trình |
6.1 Tỷ Lệ Sản Phẩm Thành Công và Tỷ Lệ Loại Bỏ
Bề mặt mờ có lợi thế ẩn: chúng che giấu các khuyết tật nhỏ từ quá trình gia công CNC, có thể làm tăng tỷ lệ sản phẩm đạt tiêu chuẩn lên 3-5% so với bề mặt đánh nhám. Bề mặt đánh nhám đòi hỏi nền tảng sạch sẽ, điều này có nghĩa là nhà cung cấp phải cẩn thận hơn trong việc xử lý và kiểm tra trước bước đánh nhám.
Sự khác biệt về chi phí giữa bề mặt đánh nhám và mờ không chỉ là quy trình – mà còn là tỷ lệ loại bỏ.
6.2 Tổng Chi Phí Sử Dụng
Một bề mặt mờ có thể tốn kém hơn mỗi đơn vị nhưng dẫn đến ít sản phẩm bị loại bỏ, làm giảm chi phí hiệu quả. Một bề mặt đánh nhám có thể rẻ hơn mỗi sản phẩm nhưng đòi hỏi kiểm tra chất lượng kỹ lưỡng hơn, có thể làm tăng thời gian giao hàng.
Với đơn hàng 10.000 đơn vị, sự khác biệt 3% về tỷ lệ sản phẩm đạt tiêu chuẩn có nghĩa là 300 đơn vị. Người mua nên yêu cầu nhà cung cấp cung cấp dữ liệu tỷ lệ sản phẩm đạt tiêu chuẩn cho từng loại bề mặt.
7. Cách Đánh Giá Nhà Cung Cấp Bề Mặt Kim Loại
Trả lời trực tiếp: Đánh giá nhà cung cấp dựa trên khả năng hoàn thiện bề mặt trong nhà máy, quy trình xử lý trước hoàn thiện và quy trình kiểm soát chất lượng. Yêu cầu dữ liệu tỷ lệ sản phẩm đạt tiêu chuẩn và mẫu vật lý từ dây chuyền sản xuất, không chỉ là mẫu thử.
7.1 Các Câu Hỏi Cần Đặt Trước Khi Đặt Hàng
-
Hoàn thiện bề mặt được thực hiện trong nhà máy hay thuê ngoài? Hoàn thiện thuê ngoài tạo ra khoảng trống kiểm soát chất lượng.
-
Quy trình xử lý trước hoàn thiện của bạn là gì? Điều này xác định chất lượng nền.
-
Bạn có thể cung cấp mẫu vật lý từ dây chuyền sản xuất, không chỉ là mẫu thử không? Mẫu thử là sản phẩm hoàn thiện thủ công; mẫu sản xuất cho thấy cái mà 1.000 đơn vị thực sự trông như thế nào.
-
Bạn có thể cung cấp tỷ lệ sản phẩm đạt tiêu chuẩn cho bề mặt đánh nhám và mờ không? Một nhà cung cấp biết rõ số liệu của họ có thể cung cấp dự báo chi phí thực tế.
-
Bạn xử lý như thế nào để đảm bảo màu sắc đồng nhất giữa các lô? Màu nhuộm của lớp anốt hóa có thể khác nhau.
7.2 Tránh Những Nhà Cung Cấp…
-
Không thể giải thích các thông số về mài mòn hoặc phun. Nếu họ không thể nói cho bạn biết kích thước hạt mài hoặc áp lực phun, họ đang đoán mò.
-
Cung cấp bề mặt mờ mà không có bước phủ kín. Nhôm mờ không được phủ kín sẽ oxy hóa và bị ố màu.
-
Đề xuất một mức giá duy nhất cho tất cả các loại bề mặt. Sự khác biệt về chi phí giữa bề mặt đánh nhám và mờ là thực sự.
-
Không thể cung cấp mẫu vật lý cho nhiều loại bề mặt. Bạn nên có thể cảm nhận sự khác biệt trước khi quyết định.
7.3 Cờ Đỏ Của “Không Giới Hạn” Các Loại Bề Mặt
Một số nhà cung cấp tuyên bố họ có thể thực hiện bất kỳ loại bề mặt nào, nhưng mỗi loại bề mặt đòi hỏi thiết bị và chuyên môn riêng. Một nhà cung cấp nói “chúng tôi có thể thực hiện mọi thứ” có khả năng đang thuê ngoài phần lớn quy trình hoàn thiện của họ. Sự chuyên môn hóa là quan trọng – một nhà cung cấp có các dây chuyền riêng cho cả hai loại bề mặt cho thấy họ đầu tư vào năng lực.
8. Các Chỉ Số Chất Lượng Quan Trọng Đối Với Người Mua Bề Mặt
Trả lời trực tiếp: Các chỉ số chất lượng bao gồm độ nhám bề mặt (giá trị Ra), độ dày lớp phủ, kết quả kiểm tra độ bám dính và sự đồng nhất màu sắc giữa các lô. Yêu cầu các tham số này trong bảng kỹ thuật của bạn.
8.1 Yêu cầu thông số kỹ thuật
| Tham số | Chất lượng mờ | Chất lượng nhám | Phương pháp kiểm tra |
|---|---|---|---|
| Độ nhám bề mặt (Ra) | 0.2-0.4 µm | 0.4-1.2 µm | Thiết bị đo độ nhám |
| Độ dày lớp mạ | 10-25 µm | 10-25 µm | Thiết bị đo dòng điện xoay chiều |
| Độ dày lớp phủ PVD | 1-3 µm | 1-3 µm | Thiết bị Calotest |
| Độ cứng bút chì | 6H-8H | 6H-8H | ASTM D3363 |
| Khả năng chống ăn mòn muối | 96+ giờ | 96+ giờ | ASTM B117 |
8.2 Kiểm tra mẫu vật lý
Trước khi sản xuất hàng loạt, yêu cầu “mẫu vàng” — mẫu tham chiếu xác định vẻ ngoài và cảm giác chấp nhận được. Kiểm tra mẫu vàng bằng cách:
-
Đánh dấu bằng chì — quan sát cách vết xước xuất hiện trên chất liệu mờ và nhám
-
Giữ mẫu trong 5 phút — kiểm tra khả năng hiện diện của vân tay
-
Đổ mẫu xuống bề mặt cứng — kiểm tra tình trạng bong tróc lớp phủ
-
Lau mẫu bằng khăn microfiber — kiểm tra xem bề mặt có thay đổi không
Một bề mặt không đạt được các bài kiểm tra cơ bản này sẽ không đạt được trong thực tế.
9. Tiêu chuẩn ngành và chứng nhận
Trả lời trực tiếp: Các tiêu chuẩn liên quan bao gồm ASTM B117 cho kiểm tra ăn mòn muối, ASTM D3363 cho độ cứng bút chì, và ISO 9001 cho hệ thống quản lý chất lượng. Tuân thủ RoHS và REACH là bắt buộc đối với thị trường EU.
9.1 Tiêu chuẩn áp dụng
-
ISO 9001: Hệ thống quản lý chất lượng — đảm bảo quy trình sản xuất nhất quán
-
ASTM B117: Kiểm tra ăn mòn muối — xác minh khả năng chống ăn mòn
-
ASTM D3363: Kiểm tra độ cứng bút chì — xác minh độ cứng lớp phủ
-
Chỉ thị RoHS: Cấm các chất độc hại trong thiết bị điện tử
-
Quy định REACH: Kiểm soát hóa chất trong thị trường EU
9.2 Chứng nhận cần yêu cầu
-
Giấy chứng nhận ISO 9001 (không chỉ là “chúng tôi tuân thủ tiêu chuẩn ISO”)
-
Tài liệu chứng minh tuân thủ RoHS và REACH
-
Báo cáo kiểm tra từ phòng thí nghiệm bên thứ ba về độ dày và độ bám dính lớp phủ
10. Hướng dẫn ra quyết định: Chọn chất liệu mờ hay nhám cho thương hiệu của bạn
Chọn chất liệu nhám nếu:
-
Khách hàng mục tiêu của bạn coi trọng phong cách cổ điển, sang trọng
-
Sản phẩm sẽ được chụp hình thường xuyên (chất liệu nhám chụp hình tốt hơn)
-
Bạn đang sử dụng nhôm và mạ để tạo màu
-
Dòng sản phẩm của bạn bao gồm nhiều phụ kiện cần đồng bộ
Chọn chất liệu mờ nếu:
-
Khách hàng mục tiêu của bạn coi trọng sự tối giản và thiết kế hiện đại
-
Khả năng chống vân tay là ưu tiên cho việc sử dụng hàng ngày
-
Bạn muốn che giấu các khuyết tật nhỏ từ quá trình gia công
-
Bạn đang sử dụng thép hoặc titan với lớp phủ PVD
Chọn chất liệu nhám + PVD (thép) nếu:
-
Bạn muốn có vẻ ngoài kim loại sang trọng (vàng, bạc) với độ bền cao
-
Chi phí không quan trọng bằng vẻ ngoài cao cấp
Chọn chất liệu mờ + Mạ (nhôm) nếu:
-
Bạn muốn cân bằng tốt nhất giữa chi phí, trọng lượng và khả năng chống vân tay
-
Bạn đang nhắm đến thị trường phụ kiện công nghệ
11. Ngành công nghiệp đáp ứng các tiêu chuẩn này như thế nào
Câu hỏi cuối cùng là: Ai có thể cung cấp các bề mặt này một cách nhất quán ở quy mô lớn?
11.1 Sự chuyển đổi từ sản xuất mẫu sang sản xuất hàng loạt
Các mẫu tay mài dễ thực hiện. Sản xuất hàng loạt khó khăn. Khoảng cách giữa mẫu và sản xuất 10.000 đơn vị là nơi mà hầu hết các vấn đề về chất lượng bề mặt xuất hiện.
Chuẩn ngành là chuyển từ mẫu tay mài sang gia công CNC tự động theo sau là các dây chuyền hoàn thiện được kiểm soát. Các nhà cung cấp tự xử lý hoàn thiện có thể duy trì độ chính xác cao hơn những nhà cung cấp thuê ngoài.
Tại GSTAR, chúng tôi vận hành các dây chuyền gia công CNC và hoàn thiện trong nước cho cả bề mặt nhám và mờ trên ví RFID nhôm và tổ chức chìa khóa của chúng tôi. Điều này có nghĩa là lô hàng bạn nhận sẽ giống với mẫu bạn đã phê duyệt.
11.2 Đáp ứng yêu cầu hoàn thiện OEM/ODM
Với 14 năm kinh nghiệm trong sản xuất ví kim loại, chúng tôi đã thấy đầy đủ các yêu cầu về chất lượng bề mặt. Khả năng sản xuất hàng tháng của chúng tôi là hơn 300.000 đơn vị, cho phép chúng tôi chạy các dây chuyền riêng biệt cho từng loại bề mặt mà không bị lẫn.
Khi khách hàng yêu cầu bề mặt mờ với độ nhám cụ thể, chúng tôi cung cấp mẫu vật lý đầu tiên. Khi họ yêu cầu bề mặt nhám trên nhôm, chúng tôi xác nhận quy trình mạ sẽ giữ lại độ mịn. Nếu bạn đang đánh giá các bề mặt kim loại cho dự án tiếp theo của mình, Liên hệ đội ngũ của chúng tôi để thảo luận về yêu cầu xử lý bề mặt cụ thể của bạn.
Tham khảo
[1] ASTM International. “Tiêu chuẩn phương pháp thử độ chống mài mòn của lớp phủ hữu cơ bằng máy mài Taber.” ASTM D4060. https://www.astm.org/d4060-19.html
[2] ASTM International. “Tiêu chuẩn phương pháp thử độ cứng phim bằng phương pháp thử bút chì.” ASTM D3363. https://www.astm.org/d3363-20.html
[3] ASTM International. “Tiêu chuẩn thực hành vận hành thiết bị tạo sương muối (Fog).” ASTM B117. https://www.astm.org/b0117-19.html
[4] Tổ chức Tiêu chuẩn Quốc tế. “ISO 9001:2015 Hệ thống quản lý chất lượng.” https://www.iso.org/standard/62085.html
[5] Cơ quan Hóa chất Châu Âu. “Quy định REACH.” https://echa.europa.eu/regulations/reach/understanding-reach
[6] Ủy ban Châu Âu. “Hướng dẫn RoHS.” https://environment.ec.europa.eu/topics/waste-and-recycling/rohs-directive_en
—
Bắt đầu dự án OEM của bạn ngay hôm nay
Chuẩn bị để tìm nguồn cung cấp ví kim loại với lớp hoàn thiện hoàn hảo? Nhận báo giá trong vòng 24 giờ.