12 min read
Quando un acquirente apre il primo campione da un nuovo fornitore, non controlla la cucitura. Passa la superficie con una chiave. Poi capovolge l’oggetto e osserva i bordi. Il finissaggio dice loro molto di più sul’azienda di quanto mai potrebbe un certificato.
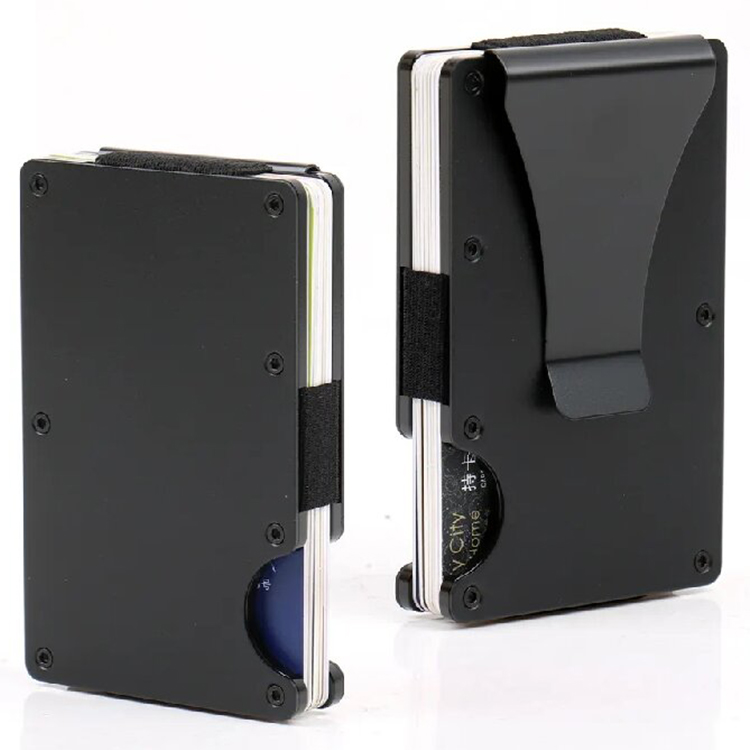
Questo è il reale della borsellino in metallo. Il finissaggio non è decorazione—è il prodotto. L’alluminio anodizzato e lo steel rivestito con PVD rappresentano due filosofie di produzione completamente diverse, strutture di costo e aspettative dei clienti. Scegliere tra di loro definisce il numero di SKU, il prezzo e il tasso di restituzione.
Questo manuale analizza entrambe le tecnologie dal punto di vista dell’acquisto. Imparerai cosa succede all’interno della fabbrica, come specificare correttamente il finissaggio e quali domande distinguono i fornitori competenti da quelli restanti.
Capire i finissaggi in metallo Anodizzato e PVD: Tipi e Applicazioni
L’anodizzazione è un processo elettrochimico che spessore la naturale strato ossidico sull’alluminio, mentre il PVD (Physical Vapor Deposition) è un rivestimento applicato in camera a vuoto su acciaio inossidabile o titanio. La scelta tra di loro è determinata dal metallo base, non dalla preferenza personale.
La prima regola del finissaggio: il substrato determina il processo. Non si può anodizzare l’acciaio—non esiste uno strato ossidico naturale da crescere. Si raramente rivesta con PVD l’alluminio—il substrato morbido compromette l’obiettivo del rivestimento duro. Questo non è un limite; è un modo rapido per specificare.
Alluminio e Anodizzazione
L’alluminio è il materiale predefinito per i portafogli RFID bloccanti minimalisti. Un foglio di alluminio da 0.8mm pesa circa il 60% in meno rispetto allo stesso spessore in acciaio, il che è importante per un prodotto destinato a scomparire in una tasca davanti. Il metallo crea inoltre un faraday cage naturale quando viene formato in una forma portafoglio, bloccando i segnali RFID a 13.56 MHz senza richiedere un ulteriore strato di schermatura.
L’anodizzazione cresce un strato ossidico ceramico dall’alluminio stesso. La parte viene immersa in una vasca di acido solforico eletrolitico, e una corrente elettrica spinge gli ioni ossigeno nella superficie metallica. Il risultato non è dipinto—è chimicamente legato al substrato. Questo significa che non si può staccare o graffiare come un rivestimento a polvere.
Per i portafogli, due tipi di anodizzazione sono rilevanti:
-
Tipo II (acido solforico): Produce uno strato di 5–25 micron. Questo è lo standard per i prodotti colorati di consumo. Lo strato poroso assorbe il colore in modo uniforme, permettendo colori vivaci Pantone-matched.
-
Tipo III (hardcoat): Produce uno strato di 25–50 micron. Il processo avviene a temperature più basse (circa 32°F/0°C), creando una superficie più densa e scura. Il hardcoat è tipicamente grigio scuro o nero—la penetrazione del colore è limitata. È la scelta giusta per i portafogli di tipo tattico che saranno sottoposti a maneggi duri.
Acciaio Inossidabile e PVD
I portafogli in acciaio inossidabile appartengono alla categoria “acquisto per tutta la vita”. Sono più pesanti, più duri e più costosi da produrre. Le marche che mirano al mercato EDC (everyday carry) o posizionano il loro prodotto come oggetto ereditario scelgono questa strada.
Il PVD applica un sottile strato—tipicamente 1–3 micron—sulla superficie dell’acciaio all’interno di una camera a vuoto. Il materiale del rivestimento (titanio, cromo o carbonio) viene vaporizzato e depositato atom-by-atom sulla parte. A differenza dell’elettrolisi, il PVD crea un legame metallurgico che non si bolle o strappa sotto l’uso normale.
I tipi di finissaggio più rilevanti per i portafogli:
-
Titanio Nitride (TiN): Un aspetto dorato/brass. Popolare per i portafogli per monete commercializzati come accessori vicini all’oggettistica.
-
Titanio Carbonitride (TiCN): Un finissaggio scuro a nero. La durezza varia da 2500–3500 HV.
-
DLC (Diamond-Like Carbon): Un finissaggio nero con durezza fino a 3000 HV e un coefficiente di attrito basso (0.1–0.2). Questo è la scelta premium per i organizer di chiavi dove il metallo si strofina contro il metallo.
Opzioni di Finissaggio: Panoramica e Differenze Principali
I finissaggi anodizzati offrono un’ampia gamma di colori a costi inferiori, mentre il PVD offre una durezza superiore e un aspetto metallizzato, simile a un gioiello, in una gamma limitata. L’identità del tuo brand—non solo i requisiti ingegneristici—dovrebbe guidare questa decisione.
La tabella seguente riassume le differenze critiche per le decisioni di acquisto:
| Proprietà | Alluminio Anodizzato | Acciaio/Titanio Rivestito con PVD |
|---|---|---|
| Metallo base | Esclusivamente alluminio | Acciaio inossidabile, titanio |
| Tipo di processo | Elettrochimico (cresce l’ossido) | Deposizione in camera a vuoto (applica il film) |
| Spessore del rivestimento | 5–50 micron | 1–3 micron |
| Durezza superficiale | 300–500 HV (Tipo II), fino a 600 HV (Tipo III) | 1500–3000+ HV (TiN/TiCN/DLC) |
| Gamma di colori | Virtualmente illimitata (colorato) | Toni metallici: nero, oro, acciaio, bronzo |
| Riduzione di graffi | Buona; esposta l’alluminio morbido se perforata | Eccellente; resiste ai graffi profondi |
| Impatto sul peso | Minimo (l’alluminio è leggero) | Dipende dal materiale (l’acciaio è pesante) |
| Costo relativo (per unità) | Minore | 30–80% maggiore |
| Migliore per | Brand lifestyle, colori vivaci, blocchi RFID | Linee premium/esecutive, utilizzo pesante |
Confronto Tecnico: Specifiche e Prestazioni
La durezza, l’adesione e la resistenza alla corrosione sono le tre specifiche che definiscono la qualità del finissaggio. I compratori dovrebbero richiedere questi valori per iscritto—non accettare una dichiarazione del fornitore “alta qualità” senza dati.
Riduzione dell’Usura e Resistenza ai Graffi
L’alluminio anodizzato è duro—più duro dell’alluminio grezzo di un fattore di 10. Ma è fragile. Quando un portafoglio scivola dentro e fuori da una tasca piena di chiavi, l’azione abrasiva consuma lentamente la pellicola di ossido ai bordi. Una volta penetrata, la superficie di alluminio morbido sottostante mostra una macchia argentea brillante contro la superficie colorata. Questo è il più comune reclamo nei recensioni dei portafogli in alluminio colorato.
L’acciaio rivestito con PVD si comporta in modo diverso. La dura pellicola (1500–3000+ HV) resiste all’azione abrasiva per un periodo molto più lungo. In particolare, il DLC è progettato per applicazioni tribologiche—è lo stesso rivestimento utilizzato sui componenti motore e sui carri armati. Per un organizer chiavi che si strofina costantemente contro le chiavi, il DLC è la differenza tra un prodotto che sembra nuovo dopo un anno e uno che sembra danneggiato.
L’onesta precisazione: nessun finissaggio è immune ai graffi. Anelli in carburo di tungsteno o un caduta di cemento danneggeranno entrambi. La domanda è se il danno si manifesti dopo tre settimane o tre anni.
Colore e Aspetto Estetico
L’anodizzazione vince sul colore, e non di poco. La pellicola porosa di ossido assorbe il colorante come un tampone, producendo colori ricchi e saturi che sono stabili ai raggi UV e resistenti al sbiadimento. I brand possono ottenere colori Pantone vivaci—rosa corallo, turacolo, arancione sicuro—per distinguersi negli thumbnails e-commerce. Questo è il motivo per cui i brand lifestyle e i portafogli RFID fashion dominano la categoria anodizzata.
L’PVD è limitato allo spettro metallico. Si possono ottenere colori nero, argento, oro, bronzo e poche sfumature in mezzo. Non si possono ottenere colori rosso o blu. Tuttavia, il finissaggio ha una profondità e un lucore che l’alluminio anodizzato non riesce a replicare. La luce riflette sulla pellicola metallica in un modo che si legge come “prezioso” piuttosto che “pittorico”. Per regali esecutivi o portafogli marchiati come lusso, l’PVD è la scelta appropriata.
Resistenza alla Corrosione e alla Sudorazione
Entrambi i finissaggi proteggono bene il metallo base quando il processo è eseguito correttamente.
L’alluminio anodizzato è chimicamente stabile. La pellicola di ossido sigillata non reagisce con il sudore, l’acqua salata o la maggior parte dei chimici. Il modo di fallimento non è la corrosione—è l’usura meccanica che esposta l’alluminio grezzo, che poi ossida (si corrompe) in modo brutto e polveroso.
I rivestimenti PVD sono inerti. Creano una bariera tra lo stecco e l’ambiente. Sullo acciaio inossidabile, questo è ridondante—l’acciaio stesso resiste alla corrosione. Sul titanio, l’PVD è puramente estetico. Il vero beneficio dell’PVD è sugli acciai di bassa qualità dove il rivestimento previene la ruggine.
Peso e Sensazione Tattile
Questo è un fattore soggettivo che i compratori B2B devono allineare con il loro mercato target. I portafogli in alluminio sono leggeri—alcuni clienti li descrivono come “insostanziali”. I portafogli in acciaio sono pesanti—alcuni li descrivono come “sostanziali”. Nessuno è sbagliato. Il peso comunica una diversa proposta di valore: convenienza minimalista versus investimento duraturo.
Qualità e Prestazioni Anodizzato vs PVD
La qualità del finissaggio è determinata da pre-trattamento, controllo del processo e sigillatura post-trattamento—non dal tipo di finissaggio stesso. Una parte anodizzata male sigillata si guasta più velocemente di una parte PVD economica.
Pre-Trattamento: La Variabile Nascosta
Entrambi i processi richiedono una superficie pulita. L’anodizzazione su una parte graffiata amplifica il graffio. L’PVD su una parte oliata causa un fallimento dell’adesione—il rivestimento si stacca in fogli.
In un’azienda competente, il pre-trattamento include:
-
Detersione in soluzione alcalina
-
Rinvenimento in acqua deionizzata (conduttività sotto 10 µS/cm)
-
Acidificazione per rimuovere la pellicola naturale di ossido
-
Rimozione del residuo degli elementi di lega
Salta uno di questi passaggi e il finissaggio fallirà—indipendentemente dal processo che scegli.
Parametri di Controllo del Processo
Per l’anodizzazione, le variabili sono:
-
Concentrazione dell’acido (tipicamente 15–20% di acido solforico)
-
Temperatura del bagno (68–72°F per Tipo II, 28–32°F per Tipo III)
-
Densità di corrente (12–24 A/ft²)
-
Tempo di anodizzazione (determina lo spessore del rivestimento)
-
Metodo di sigillatura (acqua calda a 200°F o acetato di nichel)
Per l’PVD, le variabili sono:
-
Livello di vuoto nella camera (sotto 10⁻⁵ Torr)
-
Temperatura del substrato (200–400°C)
-
Tasso di deposizione (influenza la densità del rivestimento)
-
Voltaggio di polarizzazione (influenza l’adesione)
-
Spessore del rivestimento (1–3 micrometri tipici)
Il fornitore dovrebbe essere in grado di fornire questi parametri su richiesta. Se non possono, non stanno controllando il loro processo.
L’Indiscrezione Imperfetta
L’anodizzazione hardcoat non è sempre la scelta migliore per i portafogli. Il rivestimento più scuro e spesso è più duro, ma è anche più fragile. Un portafoglio che si flette durante l’uso—soprattutto un design sottile per portachiavi—può rompere una pellicola di 50 micrometri di hardcoat in un modo che un rivestimento di 15 micrometri Tipo II non farebbe. Per l’alluminio a spessore sottile (0,6–0,8 mm), il Tipo II con un buon sigillaggio è spesso la specifica più affidabile.
Standardi e Certificazioni dell’Industria Rilevanti
I buyer dovrebbero specificare i finiture in base a standard riconosciuti: MIL-A-8625 per l’anodizzazione, ASTM B117 per il test di nebbia salina, e ASTM B580 per la qualità della pellicola anodica.
I standard che contano:
-
MIL-A-8625: La specifica militare americana per l’alluminio anodizzato. Tipo II (solfurico) e Tipo III (hardcoat) sono definiti qui. Questo è lo standard di base per qualsiasi lavoro serio di anodizzazione.
-
ASTM B117: Lo standard del test di nebbia salina. Una parte correttamente anodizzata o rivestita con PVD dovrebbe resistere a 48–500 ore in una nebbia salina al 5% senza corrosione visibile. La richiesta esatta dipende dal mercato di destinazione.
-
ASTM B580: Copre i requisiti di qualità per le pellicole anodiche su alluminio.
-
ISO 9227: L’equivalente internazionale di ASTM B117 per il test di nebbia salina neutra.
Per il PVD non esiste un singolo standard universale, ma i rivestimenti sono tipicamente qualificati tramite:
-
ASTM D3359: Test della pellicola adesiva—applicare una striscia adesiva su una pellicola a croce e tirarla via per verificare la delaminazione.
-
Test di abrasione Taber: Misura la resistenza al usura secondo ASTM D4060.
-
Test di durezza microscopica: Durezza Vickers secondo ASTM E384.
Un’azienda che non riesce a nominare questi standard è un segnale rosso. Un’azienda che può citare i propri risultati tipici è un partner.
Analisi dei Costi: Confronto del Costo Totale di Possesso
L’anodizzazione ha un costo per unità inferiore, ma il PVD potrebbe offrire un costo totale di possesso inferiore quando si considerano i tassi di restituzione, le richieste di garanzia e la reputazione del brand.
La differenza nei costi grezzi è significativa:
-
Anodizzazione: $0,50–$1,50 per corpo portafoglio, a seconda del colore, del mascheramento e della dimensione del lotto.
-
PVD: $1,50–$4,00 per corpo portafoglio, a seconda del tipo di rivestimento e del carico della camera.
La differenza deriva dal tempo di ciclo. L’anodizzazione è un processo a lotto—centinaia di parti possono essere anodizzate contemporaneamente in un serbatoio. Il PVD è un processo a vuoto—la camera deve essere pompata, riscaldata, rivestita e raffreddata. Ogni ciclo richiede 2–6 ore e carica meno parti.
Ma il costo totale di possesso include il costo delle restituzioni. Un portafoglio anodizzato graffiato è una richiesta di garanzia. Un rivestimento PVD sbiadito è raro. Per un brand di lusso con garanzia di 5 anni, il costo iniziale più alto del PVD potrebbe essere compensato da meno richieste. Per un brand di moda veloce che vende a $20 al dettaglio, l’anodizzazione è l’unica scelta economicamente sostenibile.
Scenari di Applicazione: Qual’Opzione per Qual’Utilizzo
I portafogli RFID e i prodotti lifestyle preferiscono l’alluminio anodizzato. Gli organizer per chiavi, i portafogli tattici e i regali per esecutivi preferiscono il ferro rivestito con PVD.
Portafogli RFID Bloccanti
L’alluminio è il substrato predefinito perché fornisce blocco RFID senza strati aggiuntivi. L’anodizzazione è il finiture naturale perché è leggero e disponibile nei colori vivaci che vendono bene su Amazon e Shopify. Il fallimento più comune—graffi ai bordi—è mitigato arrotondando i bordi nel programma CNC e specificando uno spessore minimo di 15 micrometri di rivestimento.
Organizer per Chiavi e Multi-Strumenti
Questi prodotti subiscono attrito continuo tra metalli. Le chiavi graffiano la superficie ogni volta che si utilizza l’organizer. Il PVD, in particolare il DLC, è la scelta corretta. Il coefficiente di attrito basso significa che le parti mobili—il meccanismo di fissaggio delle chiavi—si consumano meno nel tempo.
Portafogli Graded e Bumper Guards
Questi prodotti spesso combinano più materiali. Una configurazione comune è un corpo in alluminio anodizzato con un clip rivestito con PVD in acciaio. Il clip gestisce la zona di alta usura (si strofina contro i bordi della tasca), mentre il corpo porta il colore del brand. Questo approccio ibrido aumenta la complessità della produzione—le due parti devono essere finiture separatamente e le tolleranze devono tenere conto dello spessore del rivestimento—ma offre il meglio di entrambi i mondi.
Come Valutare Fornitori di Finiture Metalliche in Anodizzazione o PVD
Valuta i fornitori in base alla documentazione del controllo del processo, non sui campioni. Un campione bello dimostra nulla—è probabilmente stato finito a mano. La qualità costante è una funzione dei parametri del processo documentati e delle procedure di ispezione.
Domande da Fare Prima dell’Ordine
-
Qual è il tuo intervallo di spessore del rivestimento e come lo misuri? La risposta dovrebbe includere un rivelatore di spessore (corrente di vortice per l’anodizzazione, calotest o XRF per il PVD) e un intervallo documentato (es. 15–20 micrometri per Tipo II).
-
Effettui un test di qualità del sigillamento dopo l’anodizzazione? Il test standard è la dissoluzione acida (ASTM B680) o la resistenza al macchiamento con colorante. Se non riescono a descrivere il loro test, il sigillamento è probabilmente inconsistente.
-
Qual è il tuo risultato nel test di nebbia salina? Chiedi il rapporto del test. Un minimo di 48 ore è accettabile per prodotti di consumo; 200+ ore indica un processo superiore.
-
Puoi fornire un rapporto di ispezione del primo articolo? Questo dovrebbe includere misurazioni dello spessore del rivestimento in diversi punti, risultati dei test di adesione e misurazione del colore (valore ΔE rispetto allo standard approvato).
-
Qual è il tuo tasso di scarto per difetti di finitura? Un fornitore onesto citerebbe 2–5%. Un fornitore che afferma zero difetti non misura correttamente.
Segnali Rossi: Evita Fornitori Che…
-
Non riescono a indicare il tipo di anodizzazione (II vs III) o il tipo di rivestimento PVD (TiN vs DLC) — sono un intermediario, non una fabbrica.
-
Offrono “colori illimitati” per il PVD — il PVD è limitato ai toni metallici. Un fornitore che afferma il contrario sta mentendo o utilizza un processo diverso (probabilmente l’elettrolisi, che è inferiore).
-
Indicano un prezzo 30% inferiore alla media di mercato — è probabile che saltino il passo della sigillatura (anodizzazione) o della pulizia preliminare (PVD). Entrambi i difetti si manifestano mesi dopo che il prodotto è in mano al cliente.
-
Rifiutano di condividere i report di prova — non esiste una ragione legittima per negare dati di qualità a un acquirente serio.
Indicazioni di Qualità da Verificare
-
Uniformità dello spessore del rivestimento: Misura in 3+ punti per parte (centro e bordi). La variazione dovrebbe essere inferiore al ±10%.
-
Consistenza del colore: Valore ΔE inferiore a 2.0 rispetto al campione approvato.
-
Adesione: Test con nastro (ASTM D3359) che mostra zero distacco.
-
Copertura degli angoli: I rivestimenti PVD coprono solo le aree visibili; gli angoli e le zone rientranti possono avere una copertura più sottile. Un fornitore competente tiene conto di questo nel design del telaio.
Guida alla Decisione: Scegli Anodizzato Se… Scegli PVD Se…
Il finissaggio corretto si allinea con il tuo prezzo di vendita target, identità del brand e caso d’uso del prodotto. Non esiste un finissaggio universalmente superiore—solo un migliore adatto.
Scegli Alluminio Anodizzato Se:
-
Il tuo prezzo di vendita al dettaglio è sotto i $50. Il costo inferiore del finissaggio è essenziale per mantenere i margini.
-
L’identità del tuo brand dipende dal colore. I brand lifestyle, accessori moda e prodotti che mirano a un pubblico giovanile beneficiano di finissaggi vivaci e colorati.
-
Il peso è un punto di vendita. Marketing il portafoglio come “leggero” o “minimalista.”
-
Il prodotto è un portacarte RFID bloccante. L’alluminio fornisce la funzione di schermatura in modo naturale.
Scegli Acciaio Rivestito PVD Se:
-
Il tuo prezzo di vendita al dettaglio è sopra i $80. Il finissaggio premium giustifica il prezzo premium.
-
Il tuo brand posiziona il prodotto come acquisto a vita. La resistenza al graffio superiore supporta un periodo di garanzia più lungo.
-
Il prodotto subisce alta frizione—organizzatori di chiavi, clip per soldi o portafogli progettati per essere portati con le chiavi.
-
Il tuo cliente target valuta il peso e la sostanza. Il peso maggiore comunica durata.
L’Approccio ibrido:
-
Corpo in alluminio anodizzato con clip rivestito PVD in acciaio. Questo bilancia la marca colore con la resistenza al consumo nei punti ad alta frizione.
—
Alla Gstar Technology, abbiamo trascorso 14 anni nella produzione di portafogli RFID, organizzatori di chiavi e portacarte classificati. Il nostro approccio al finissaggio è diretto: seguiamo MIL-A-8625 per l’anodizzazione e manteniamo parametri del processo documentati per ogni lotto PVD. La nostra produzione in-house di tornitura CNC assicura che il substrato venga tagliato entro tolleranza prima dell’applicazione del finissaggio—un passo che elimina la maggior parte dei fallimenti del finissaggio prima che inizino.
Non affermiamo di essere i più economici o i più veloci. Siamo un produttore con una capacità di produzione mensile di oltre 300.000 unità e protocolli rigorosi di controllo qualità. Quando invii il tuo design, ti diremo quale finissaggio è appropriato per il tuo mercato target—e quale fallirà in campo. Questa è la conversazione che ti risparmia denaro.
Se stai confrontando finissaggi per un nuovo progetto, inviaci il tuo design per una revisione di fattibilità. Possiamo consigliarti il miglior finissaggio in base ai tuoi requisiti meccanici e agli obiettivi di costo. Ottieni un Preventivo Gratuito entro 24 ore e inizia il tuo progetto OEM con fiducia.
—
Referenze
-
ASTM International. “B117-19: Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html
-
US Department of Defense. “MIL-A-8625F: Anodic Coatings for Aluminum and Aluminum Alloys.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_1232/
-
ASTM International. “D3359-23: Standard Test Methods for Rating Adhesion by Tape Test.” https://www.astm.org/d3359-23.html
-
ASTM International. “B580-79(2020): Standard Specification for Anodic Oxide Coatings on Aluminum.” https://www.astm.org/b0580-79r20.html
-
ISO. “9227:2017 Corrosion tests in artificial atmospheres — Salt spray tests.” https://www.iso.org/standard/63348.html