9 phút đọc
Một quản lý mua hàng đã từ chối toàn bộ lô 5.000 thẻ giữ thẻ làm từ nhôm vì chiều cao vượt quá tiêu chuẩn 0.4mm. Nhà cung cấp lập luận rằng điều này không thể nhìn thấy bằng mắt thường. Khách hàng của người mua đã kiểm tra mẫu và xác nhận rằng nó sẽ không phù hợp với kệ trưng bày bán lẻ của họ. 0.4mm đó đã làm nhà cung cấp phải hoàn thiện lại toàn bộ và người mua bị chậm trễ ba tuần.
Kiểm tra kích thước là kiểm tra chất lượng khách quan nhất trong quá trình sản xuất ví. Khác với mỹ thuật vân da hoặc đường chỉ, kích thước có thể được đo lường, ghi chép và thực thi. Đối với người mua B2B nhập hàng từ các nhà máy nước ngoài, hiểu cách kiểm tra kích thước ví là hàng rào bảo vệ đầu tiên chống lại các lỗi sản xuất tốn kém.
Hướng dẫn này sẽ đi qua các kích thước tiêu chuẩn, giới hạn độ chặt, công cụ đo lường và quy trình kiểm tra từng bước — được viết cho các chuyên gia mua hàng, không phải người tiêu dùng cuối.
Điều Gì Làm Cho Kích Thước Ví Quan Trọng Trong Mua Hàng B2B
Một ví cao hơn tiêu chuẩn 2mm có thể vẫn trông tốt trong tay. Nhưng nó có thể không phù hợp với bao bì bán lẻ bạn đã in. Nó có thể không đặt đúng vị trí trong kệ trưng bày mà đối tác bán lẻ của bạn đã phê duyệt. Đối với thẻ giữ thẻ, khe hở hẹp hơn 0.5mm sẽ làm cho thẻ khó khăn để chèn vào — và người tiêu dùng sẽ trả lại sản phẩm.
Nguyên tắc fit-form-function áp dụng trực tiếp:
-
Fit: Ví có giữ được thẻ CR80 tiêu chuẩn (3.375″ x 2.125″) mà không kéo căng vật liệu hay phồng lên không?
-
Form: Hình dáng đóng lại có khớp với bản vẽ 3D và pack kỹ thuật được phê duyệt không?
-
Function: Các khe thẻ có khớp với kích thước thẻ để chèn và rút thẻ dễ dàng không?
Hậu quả thương mại là rõ ràng. Lỗi kích thước gây ra việc hoàn thiện lại, giao hàng chậm và hoàn tiền. Quy trình kiểm tra rõ ràng bảo vệ cả hai bên bằng cách thiết lập tiêu chuẩn pass/fail khách quan trước khi bắt đầu sản xuất hàng loạt.
Chiều Cao Chuẩn Của Túi Tiền Mà Mỗi Khách Hàng Nên Biết
Điểm chuẩn ngành thay đổi theo loại túi tiền. Đây là các khoảng phổ biến—not universal standards—but they serve as practical reference points.
| Loại Túi Tiền | Chiều Dài Đóng | Chiều Rộng Đóng | Độ Dày Thường Gặp (Trống) |
|---|---|---|---|
| Bi-fold | 4.5″ (114mm) | 3.5″ (89mm) | 0.5″–0.75″ (12–19mm) |
| Tri-fold | 4.25″ (108mm) | 3.0″ (76mm) | 0.6″–0.8″ (15–20mm) |
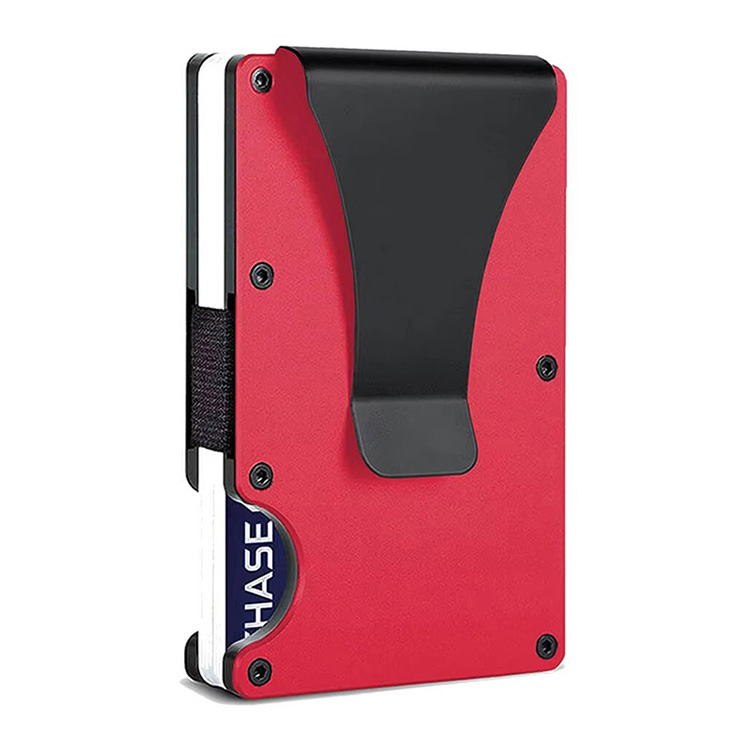
| Minimalist Cardholder | 4.0″ (102mm) | 2.75″ (70mm) | 0.3″–0.4″ (8–10mm) |
| RFID Blocking Sleeve | 3.5″ (89mm) | 2.25″ (57mm) | N/A (phải vừa với thẻ CR80) |
Điểm Chiều Cao Cần Kiểm Tra
-
Chiều Dài Tổng Thể (L): Đoạn dài nhất theo hướng ngang khi túi tiền đóng lại.
-
Chiều Rộng Tổng Thể (W): Đoạn cao nhất theo hướng dọc khi đóng lại.
-
Độ Dày (T): Đo tại điểm dày nhất—thường là phần gấp giữa hoặc khu vực khe thẻ.
-
Chiều Dày Khe Thẻ: Cực kỳ quan trọng để đảm bảo thẻ đặt phẳng và không trượt ra trong quá trình xử lý.
-
Khoảng Cách May Đến Cạnh: Đối với túi tiền may, khoảng cách từ đường may đến cạnh nên nhất quán trên tất cả các panel.
Câu hỏi phổ biến mà khách hàng hỏi: Chiều cao túi tiền là 2×3 hay 2.5 x 3.5? Kích thước 2.5″ x 3.5″ là tiêu chuẩn cho túi tiền cardholder tối giản vì nó phù hợp với thẻ CR80 với khoảng trống vật liệu nhỏ. Kích thước 2″ x 3″ thường quá nhỏ cho thẻ tiêu chuẩn và thường được dành riêng cho túi tiền tiền xu hoặc túi tiền du lịch.
Chiều cao túi tiền 3.5 by 5 là gì? Yes—3.5″ x 5″ là phổ biến cho túi tiền bi-fold lớn hoặc túi tiền du lịch, cho phép các ngăn tiền mặt dài hơn mà không cần gấp để vừa với USD.
Luôn yêu cầu Báo Cáo Kiểm Tra Kích Thước (DIR) từ nhà sản xuất. Tài liệu này liệt kê các kích thước tiêu chuẩn và độ chênh lệch cho mỗi điểm quan trọng, cung cấp cơ sở cho việc xác minh.
Vai trò của Tolerance: Làm thế nào để xác định được sự chênh lệch có thể chấp nhận được?
Tolerance là giới hạn cho phép của sự thay đổi trong một kích thước vật lý. Đối với ví, nó được đo bằng milimet. Đặt các giới hạn thực tế dựa trên hành vi của vật liệu là rất quan trọng – một giới hạn chặt chẽ quá mức đối với da sẽ gây ra việc từ chối không cần thiết.
| Vật liệu | Giới hạn thông thường | Lý do |
|---|---|---|
| CNC-Machined Metal (Aluminum) | ±0.2mm to ±0.5mm | Vật liệu cứng, gia công tự động |
| Leather (Stitched) | ±1.0mm to ±1.5mm | Vật liệu tự nhiên có khả năng co giãn và nén |
| Plastic (Injection Molded) | ±0.3mm to ±0.8mm | Giảm kích thước khuôn và sự thay đổi khi làm lạnh |
Giới hạn tiêu chuẩn cho ví kim loại CNC là bao nhiêu? Đối với ví bằng nhôm, tiêu chuẩn ngành thông thường là ±0.2mm đến ±0.3mm. Nếu nhà cung cấp cung cấp ±0.5mm hoặc cao hơn cho kim loại, điều này cho thấy sự thiếu chính xác trong công cụ hoặc thiết lập.
Da lại khác. Một ví da đo chính xác 4.5″ vào thứ Hai có thể đọc là 4.6″ vào thứ Sáu do sự hấp thụ độ ẩm. Mua hàng phải tính đến sự thay đổi tự nhiên này.
Quy tắc kiểm tra: Đo 3–5 mẫu từ một lô. Nếu giá trị trung bình nằm trong giới hạn, lô sẽ được thông qua. Nếu bất kỳ đơn vị nào vượt quá giới hạn hơn 50%, đánh dấu lô để từ chối.
Các Công cụ và Thiết bị cho Kiểm tra Kích thước
Bạn không cần phòng thí nghiệm đo lường để xác minh kích thước ví. Các công cụ thủ công cơ bản là đủ cho hầu hết các kiểm tra.
Các Công cụ Cần thiết
-
Thước kẹp số: Đáng tin cậy nhất cho việc đo độ dày, độ sâu khe và các kích thước nhỏ. Độ chính xác: ±0.01mm. Một thước kẹp số 6 inch có giá dưới $50 và nên có trong bộ QC của mỗi người mua.
-
Thước kim loại (Thước đo công nghiệp): Để đo tổng chiều dài và chiều rộng. Thước kim loại cứng ngăn chặn sự gãy gập có thể làm giảm độ chính xác.
-
Thước đo Đạt/Không Đạt: Kẹp đặc biệt cho việc kiểm tra nhanh chóng đạt/không đạt trên các kích thước quan trọng như chiều rộng khe thẻ. Chúng rất hữu ích cho việc kiểm tra số lượng lớn.
Công cụ Cao cấp (Để Kiểm tra Nhà máy)
-
CMM (Máy Kiểm tra Kích thước Tọa độ): Được các nhà sản xuất sử dụng để xác minh các hình học phức tạp trên túi tiền kim loại.
-
So sánh quang học: Dự án một hình dạng phóng đại để kiểm tra hình dạng cạnh và vị trí lỗ.
Gi protokol đo lường
-
Đặt túi tiền trên một bề mặt phẳng, cứng.
-
Áp dụng lực ép nhất quán—không ép túi tiền một cách giả tạo.
-
Đo ba lần cho mỗi chiều và ghi lại giá trị trung bình.
Làm thế nào để đo độ dày của túi tiền một cách chính xác? Sử dụng thước đo kỹ thuật số tại điểm dày nhất—thường là nơi gấp gặp khe thẻ. Đóng túi tiền và áp dụng lực ép nhẹ, nhất quán. Đo ba lần (đầu, giữa, cuối) và sử dụng giá trị trung bình. Tránh ép thước đo một cách mạnh mẽ, vì điều này sẽ ép vật liệu một cách giả tạo.
Hướng dẫn Bước-by-Bước: Cách Kiểm tra Kích thước Túi tiền
Bước 1: Kiểm tra Tiền sử
Đặt túi tiền phẳng trên bàn. Tìm kiếm biến dạng, gấp hoặc cạnh không đều trước khi chạm vào nó bằng bất kỳ công cụ nào. Một túi tiền mà nhìn thấy rõ ràng lắc hoặc xoay sẽ không đạt được kiểm tra kích thước regardless of what the calipers read.
Bước 2: Đo Chiều Dài và Chiều Rộng Tổng thể
Sử dụng thước kim loại hoặc thước đo. Đo từ cạnh này đến cạnh khác khi túi tiền được đóng hoàn toàn. Ghi lại cả hai chiều trên biểu mẫu kiểm tra của bạn.
Bước 3: Đo Độ Dày
Sử dụng thước đo kỹ thuật số. Đo tại ba điểm: gấp giữa, cạnh gần khe thẻ và cạnh đối diện. Ghi lại giá trị lớn nhất. Độ dày là điểm thường gặp nhất của túi tiền “quá dày.”
Bước 4: Kiểm tra Kích thước Khe Thẻ
Đặt một thẻ CR80 tiêu chuẩn vào. Nó nên trượt vào với lực cản nhẹ nhưng không được phồng ra ngoài túi tiền. Đo chiều rộng mở khe bằng thước đo. Thẻ nên đặt phẳng với cạnh trên của khe.
Bước 5: Kiểm tra Độ Chỉnh Hợp May (Túi tiền Da)
Lỗ đục trước cho may trước nên cách đều từ cạnh. Đo khoảng cách từ may đến cạnh tại nhiều điểm dọc theo mỗi tấm. Sự khác biệt vượt quá ±0.5mm cho thấy may không đều.
Bước 6: So sánh với Tech Pack
So sánh tất cả các đo lường với tech pack hoặc mẫu thử trước sản xuất được phê duyệt. Đánh dấu bất kỳ sự chênh lệch vượt quá độ容忍 đã thỏa thuận.
Bước 7: Tạo tài liệu và Báo cáo
Sử dụng biểu mẫu kiểm tra tiêu chuẩn. Bao gồm hình ảnh, đo lường và kết luận rõ ràng là đạt hoặc không đạt. Tài liệu này bảo vệ bạn nếu có tranh chấp xảy ra sau này.
Định dạng phổ biến của lỗi đo lường và Cách phát hiện chúng
“Dây chuột” cong (Gãy gãy)
Thường gặp trong ví da nơi vật liệu không được phép nghỉ ngơi sau khi cắt. Đặt ví trên bề mặt phẳng. Nếu mép nâng lên hơn 1mm, đó là một lỗi.
Chiều dài túi tăng không đều
Đối với ví có túi tăng (túi bên panel thêm độ sâu), túi tăng phải đều đặn. Đo chiều rộng túi tăng ở trên, giữa và dưới. Sự thay đổi vượt quá ±1mm cho thấy việc lắp ráp kém.
Chiều dài không đều của khe thẻ
Chiều dài mép trên của khe thẻ nên song song với nhau. Sử dụng kẹp số để đo khoảng cách giữa các khe mở ở cả hai đầu. Khoảng cách không đều cho thấy lỗi cắt hoặc lắp ráp.
Phòng tiền lớn hoặc nhỏ hơn (Ví tiền)
Phòng phải phù hợp với tiền tệ địa phương. Đối với USD, ví phải chứa được tờ tiền 6.14″ mà không bị gãy. Đối với các loại tiền tệ khác, xác minh với kích thước thực tế của tờ ngân phiếu.
Lỗi đo lường mép cắt laser (Ví kim loại)
Kiểm tra các mép thô hoặc cắt dốc. Điều này cho thấy laser mờ hoặc cài đặt công suất không đúng. Một mép góc 90 độ sạch sẽ là tiêu chuẩn mong đợi cho nhôm CNC.
Kiểm tra định dạng trong quá trình sản xuất: Khi nào kiểm tra
Mẫu thử trước sản xuất (PP)
Đây là cơ hội cuối cùng của người mua để phê duyệt kích thước trước khi sản xuất hàng loạt. Kiểm tra kỹ lưỡng và ghi lại mọi đo lường. Mẫu thử PP được phê duyệt trở thành tiêu chuẩn tham chiếu của bạn.
Kiểm tra liên tục (Trong quá trình sản xuất)
Yêu cầu hình ảnh hoặc video của 50 đơn vị đầu tiên ra khỏi dây chuyền. Kiểm tra kích thước sớm để phát hiện mòn công cụ hoặc co rút vật liệu trước khi toàn bộ lô bị ảnh hưởng.
Kiểm tra trước khi giao hàng (PSI)
Thực hiện lấy mẫu ngẫu nhiên theo tiêu chuẩn ANSI/ASQ Z1.4. Việc kiểm tra tổng quát II cấp với AQL 1.0 cho các lỗi quan trọng (kích thước) là thông thường.
Luật “Mẫu Vàng”
Luôn giữ lại một mẫu vật lý “Mẫu Vàng”—đơn vị tiền sản xuất được phê duyệt. So sánh các đơn vị sản xuất với mẫu này. Đây là tài liệu tham khảo cuối cùng cho các tranh chấp về kích thước.
Cách Thiết Kế Để Kiểm Tra: Cách Đối Với Dự Án Túi Đựng Tiền Tùy Chỉnh
Thiết Kế Để Sản Xuất (DFM)
Avoid overly tight tolerances on flexible materials. Specify which dimensions are “critical” (affecting function) and which are “reference” (affecting appearance only).
Sử Dụng Điểm Định Điểm
In your tech pack, define a single corner as the “zero point” from which all other dimensions are measured. This reduces ambiguity about where measurements should be taken.
Standardize Card Sizes
Design card slots around the CR80 standard. Avoid custom card sizes unless absolutely necessary—they increase inspection complexity and manufacturing cost.
Provide a Visual Dimension Chart
Include a diagram in your tech pack with arrows indicating exactly where to measure. This prevents inspectors from measuring the wrong points and reduces disputes.
Cách Đánh Giá Nhà Sản Xuất Túi Đựng Tiền Về Kiểm Tra Kích Thước
Kích thước khuyến nghị cho túi da là gì? Các túi da gập đôi tiêu chuẩn thường có kích thước 4.5″ x 3.5″ với độ dày 0.5″–0.75″ khi trống. Các thẻ giữ đơn giản thường là 4.0″ x 2.75″. Đối với da, độ chặt cho phép looser (±1.0mm) do sự co giãn tự nhiên. Luôn chỉ định “trống” vs. “đầy” trong tiêu chí kiểm tra của bạn.
Các Câu Hỏi Để Hỏi Trước Khi Đặt Mua
-
“Tolerance tiêu chuẩn của bạn cho túi da [material] là bao nhiêu?”
-
“Bạn có thể cung cấp báo cáo kiểm tra kích thước cho mẫu tiền sản xuất không?”
-
“Bạn có thiết bị đo CMM hoặc đo光学 trong nội bộ không?”
-
“Quy trình của bạn để xử lý các đơn vị không đạt tiêu chuẩn là gì?”
Avoid Suppliers Who…
-
Cannot explain their tolerance policy in specific numbers.
-
Refuse to provide measurement data for samples.
-
Do not have in-house tooling or machining capabilities.
-
Treat dimensional deviations as “cosmetic issues.”
Chọn A nếu… Chọn B nếu…
-
Chọn chuyên gia túi tiền kim loại nếu sản phẩm của bạn yêu cầu độ chặt chẽ (±0.2mm) và hoàn thiện cạnh chính xác. Việc gia công CNC trong nhà là chỉ thị mạnh mẽ về kiểm soát kích thước.
-
Chọn chuyên gia da nếu sản phẩm của bạn ưu tiên chất lượng vật liệu và kỹ thuật thủ công. Dự kiến độ chặt chẽ looser nhưng xác nhận họ có quy trình khâu liên tục.
Lợi thế “trong nhà” rất quan trọng. Các nhà sản xuất có gia công CNC trong nhà kiểm soát công cụ và lập trình trực tiếp. Việc thuê ngoài công cụ thường dẫn đến sự dịch chuyển kích thước vì xưởng có ít kiểm soát hơn đối với quy trình gia công.
Cách GSTAR đảm bảo độ chính xác kích thước
Đây là cách ngành công nghiệp hoạt động và cách chúng tôi đáp ứng những tiêu chuẩn đó.
Để trở thành nhà sản xuất có 14 năm kinh nghiệm trong túi RFID, thẻ giữ và phụ kiện kim loại, đội ngũ QC của chúng tôi tuân thủ tiêu chuẩn lấy mẫu ANSI/ASQ Z1.4 cho việc kiểm tra trước khi giao hàng. Độ chính xác kích thước không thể thương lượng trong quy trình của chúng tôi.
Trang sản xuất của chúng tôi sử dụng kết hợp thước đo kỹ thuật số, so sánh quang học và thước đo go/no-go. Đối với túi kim loại, việc gia công CNC trong nhà của chúng tôi duy trì độ chặt chẽ của vỏ trong ±0.2mm—từ máy đến dây chuyền lắp ráp. Chúng tôi không thuê ngoài bước quan trọng này.
Chúng tôi cũng kiểm tra nguyên liệu thô trước khi cắt. Các tấm nhôm và da đều được đo trước về độ dày, điều này giảm thiểu việc từ chối kích thước xuống dòng sản xuất. Cách tiếp cận tiên phong này phát hiện vấn đề trước khi chúng trở thành vấn đề toàn bộ lô.
Mỗi mẫu trước sản xuất đều đi kèm với báo cáo kiểm tra kích thước chi tiết. Bạn có thể xác nhận các đo lường của chúng tôi với tài liệu kỹ thuật của bạn trước khi bắt đầu sản xuất hàng loạt. Sự minh bạch này là tiêu chuẩn của chúng tôi—not một yêu cầu đặc biệt.
Tham khảo
-
ANSI/ASQ Z1.4-2008 (R2018): Quy trình lấy mẫu và Bảng kiểm tra theo thuộc tính. https://asq.org/quality-resources/z14
-
ISO 1101:2017 Quy định về sản phẩm hình học (GPS) — Tolerances. https://www.iso.org/standard/66214.html
-
Tiêu chuẩn kích thước thẻ CR80 (ISO/IEC 7810). https://www.iso.org/standard/31432.html