9 min read
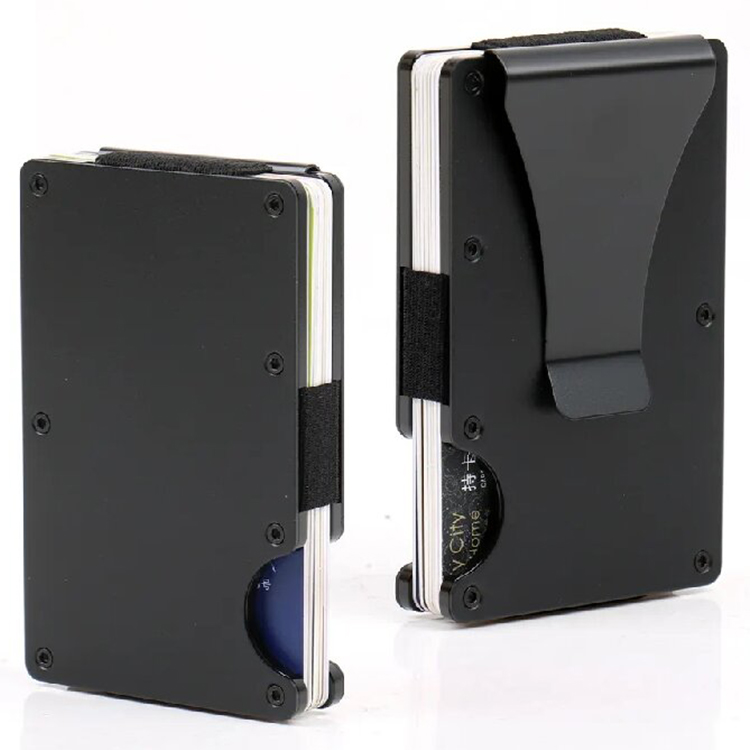
Un manager dell’acquisto ha una volta rifiutato un intero lotto di 5.000 portacarte in alluminio perché l’altezza era 0.4mm al di sopra della specifica. Il fornitore ha sostenuto che era invisibile a occhio nudo. Il cliente dell’acquirente aveva già testato l’esempio e confermato che non si adatterebbe al loro stand espositivo di vendita al dettaglio. Quell’0.4mm ha costato al fornitore un ciclo completo di riparazione e all’acquirente tre settimane di ritardo.
La ispezione dimensionale è il controllo di qualità più oggettivo nella produzione di portafogli. A differenza dell’estetica del grano della pelle o della cucitura, le dimensioni possono essere misurate, documentate e applicate. Per gli acquirenti B2B che si approvvigionano da fabbriche all’estero, comprendere come ispezionare le dimensioni dei portafogli è la prima linea di difesa contro difetti di produzione costosi.
Questo guida esplora le dimensioni standard, i limiti di tolleranza, gli strumenti di misurazione e un protocollo di ispezione passo-passo—scritto per professionisti dell’acquisto, non per consumatori finali.
Perché le Dimensioni dei Portafogli Importano nella Procurement B2B
Un portafoglio che è 2mm più alto della specifica potrebbe ancora sembrare bene a mano. Ma potrebbe non adattarsi alla confezione di vendita al dettaglio già stampata. Potrebbe non stare correttamente nel stand espositivo approvato dal tuo partner di vendita al dettaglio. Per i portacarte, una fessura che è 0.5mm troppo stretta renderebbe difficile l’inserimento delle carte—and i consumatori restituiranno il prodotto.
Il principio di adattamento-forma-funzione si applica direttamente:
-
Adattamento: Il portafoglio tiene le carte CR80 standard (3.375″ x 2.125″) senza stirare il materiale o gonfiarsi?
-
Forma: Il profilo chiuso corrisponde ai renderings 3D e al tech pack approvati?
-
Funzione: Le fessure per le carte si allineano con le dimensioni delle carte per un inserimento e rimozione senza intoppi?
Le implicazioni commerciali sono semplici. I difetti dimensionali scatenano riparazioni, ritardi nelle spedizioni e rimborsi. Un protocollo di ispezione chiaro protegge entrambe le parti stabilendo criteri oggettivi di superamento/insuccesso prima dell’inizio della produzione in massa.
Dimensioni Standard delle Borse da Portafoglio Che Ogni Acquirente Dovrebbe Conoscere
Le norme di settore variano per categoria di borsa. Questi sono intervalli tipici—non standard universali—ma servono come punti di riferimento pratici.
| Tipologia di Borsa | Lunghezza Chiusa | Larghezza Chiusa | Spessore Tipico (Vuota) |
|---|---|---|---|
| Bi-foglietto | 4.5″ (114mm) | 3.5″ (89mm) | 0.5″–0.75″ (12–19mm) |
| Tri-foglietto | 4.25″ (108mm) | 3.0″ (76mm) | 0.6″–0.8″ (15–20mm) |
| Portafoglio Minimalista | 4.0″ (102mm) | 2.75″ (70mm) | 0.3″–0.4″ (8–10mm) |
| Manica RFID | 3.5″ (89mm) | 2.25″ (57mm) | N/A (deve adattarsi alla carta CR80) |
Punti Dimensionali da Controllare
-
Lunghezza Complessiva (L): La misura orizzontale più lunga quando la borsa è chiusa.
-
Larghezza Complessiva (W): La misura verticale più alta quando chiusa.
-
Spessore (T): Misurato al punto più spesso—solitamente la piega centrale o l’area del vano delle carte.
-
Profondità del Vano delle Carte: Critica per assicurare che le carte si adattino bene e non scivolino durante la manipolazione.
-
Distanza dal Punto di Stampa al Bordo: Per le borse cucite, la distanza dalla linea di cucitura al bordo dovrebbe essere costante su tutti i pannelli.
Domanda comune degli acquirenti: La dimensione della borsa è 2×3 o 2.5 x 3.5? La dimensione 2.5″ x 3.5″ è standard per i portafogli minimalisti perché accoglie una carta CR80 con un piccolo margine di materiale. La dimensione 2″ x 3″ è generalmente troppo piccola per le carte standard e di solito è riservata ai portamonete o ai portafogli di viaggio.
La dimensione della borsa è 3.5 x 5? Sì—3.5″ x 5″ è comune per i bi-foglietti grandi o i portafogli di viaggiatore, permettendo vani monetari più lunghi che si adattano ai dollari USD senza piegarsi.
Richiedi sempre un Report di Ispezione Dimensionale (DIR) dal produttore. Questo documento elenca le dimensioni nominali e le tolleranze per ogni punto critico, fornendo una base documentata per la verifica.
Il Ruolo della Tolleranza: Quanta Deviazione è Accettabile?
La tolleranza è il limite permesso di variazione di una dimensione fisica. Per le borse, è misurata in millimetri. Impostare tolleranze realistiche basate sul comportamento del materiale è essenziale — una tolleranza eccessivamente stretta per la pelle può causare rifiuti inutili.
| Materiale | Tolleranza Tipica | Ragione |
|---|---|---|
| Metallo CNC-Machined (Alluminio) | ±0.2mm a ±0.5mm | Materiali rigidi, lavorazione automatizzata |
| Pelle (Stitching) | ±1.0mm a ±1.5mm | Materiali naturali che si allungano e si comprimono |
| Plastica (Iniezione di Formatura) | ±0.3mm a ±0.8mm | Contrazione del模具 e variazione di raffreddamento |
Qual è la tolleranza standard per una borsa in metallo CNC-machined? Per le borse in alluminio, lo standard industriale è tipicamente ±0.2mm a ±0.3mm. Se un fornitore offre ±0.5mm o superiore per il metallo, segnala una mancanza di precisione negli strumenti o nella configurazione.
La pelle è diversa. Una borsa misurata esattamente 4.5″ lunedì potrebbe leggere 4.6″ venerdì a causa dell’assorbimento dell’umidità. Gli acquirenti devono tener conto di questa variazione naturale.
Regola di ispezione: Misura 3-5 campioni da un lotto. Se la media si trova all’interno della tolleranza, il lotto passa. Se qualsiasi unità supera la tolleranza di più del 50%, segnala il lotto per il rifiuto.
Strumenti e Attrezzature per l’Ispezione Dimensionale
Non è necessario un laboratorio di metrologia per verificare le dimensioni delle borse. Gli strumenti manuali di base sono sufficienti per la maggior parte delle ispezioni.
Strumenti Essenziali
-
Calibri Digitali: Più affidabili per misurare lo spessore, la profondità delle fessure e le piccole dimensioni. Precisione: ±0.01mm. Un calibro digitale da 6 pollici costa meno di 50 dollari e dovrebbe essere nel kit di controllo qualità di ogni acquirente.
-
Righello in Acciaio (Scala di Falegname): Per la lunghezza e la larghezza complessive. L’acciaio temperato previene la flessione che potrebbe compromettere l’accuratezza.
-
Regoli di Passaggio/Non Passaggio: Fixtures personalizzati per controlli rapidi di passaggio/fallimento su dimensioni critiche come la larghezza della fessura delle carte. Questi sono particolarmente utili per ispezioni a alto volume.
Strumenti Avanzati (Per Audit delle Fabbriche)
-
CMM (Macchina di Misurazione Coordinate): Utilizzata dai produttori per verificare geometrie complesse sui portamonete metallici.
-
Comparatore Ottico: Proietta un profilo ingrandito per controllare le forme degli spigoli e le posizioni dei fori.
Protocollo di Misurazione
-
Posiziona il portamonete su una superficie piatta e dura.
-
Applica una pressione costante — non comprimere artificialmente il portamonete.
-
Fai tre letture per ogni dimensione e registra la media.
Come misurare correttamente lo spessore di un portamonete? Usa calibri digitali al punto più spesso — di solito dove la piega incontra i vani delle carte. Chiudi il portamonete e applica una pressione leggera e costante. Fai tre misurazioni (alto, medio, basso) e usa la media. Evita di forzare i calibri chiusi, poiché questo comprime artificialmente il materiale.
Passo 1: Pre-Verifica Visiva
Posiziona il portamonete piano su un tavolo. Cerca deformazioni, incurvamenti o spigoli malallineati prima di toccarlo con qualsiasi strumento. Un portamonete che si inclina o si piega visibilmente fallirà l’ispezione delle dimensioni indipendentemente da ciò che dicono i calibri.
Passo 2: Misura la Lunghezza e la Larghezza Complessive
Usa una righello in acciaio o calibri. Misura da spigolo a spigolo con il portamonete completamente chiuso. Registra entrambe le dimensioni sul modulo di ispezione.
Passo 3: Misura lo Spessore
Usa calibri digitali. Misura a tre punti: la piega centrale, l’angolo vicino ai vani delle carte e l’angolo opposto. Registra la lettura massima. Lo spessore è il punto più comune di fallimento per i portamonete che sono “troppo spessi.”
Passo 4: Verifica le Dimensioni dei Vani delle Carte
Inserisci una carta CR80 standard. Dovrebbe scivolare dentro con una leggera resistenza ma non deve far sporgere l’esterno del portamonete. Misura l’apertura del vano con i calibri. La carta dovrebbe stare dritta con il bordo superiore del vano.
Passo 5: Controlla l’Allineamento delle Stoppie (Portamonete in Pelle)
I fori di stoppatura pre-puntati dovrebbero essere equidistanti dal bordo. Misura la distanza dal punto di stoppatura al bordo in più punti lungo ogni pannello. Una variazione oltre ±0.5mm indica una stoppatura incoerente.
Passo 6: Confronta con il Tech Pack
Cross-referenziare tutte le misure con il tech pack approvato o con l’esemplare pre-produzione. Segnalare qualsiasi deviazione che supera la tolleranza concordata.
Passo 7: Documenta e Rapporta
Utilizza un modulo di ispezione standardizzato. Inclusi foto, misure e un chiaro verdetto di passaggio/insuccesso. Questa documentazione ti protegge in caso di controversie future.
Defetti Dimensionali Comuni e Come Rilevarli
“Curva Banane” (Curvatura)
Comune nei portafogli in pelle dove il materiale non è stato permesso di riposare dopo la tagliatura. Metti il portafoglio su una superficie piatta. Se i bordi si sollevano più di 1mm, è un difetto.
Lunghezza Inconsistente del Pannello Esterno
Per i portafogli con pannello esterno (la parte laterale che aggiunge profondità), il pannello deve essere uniforme. Misura la larghezza del pannello in alto, al centro e in basso. Una variazione oltre ±1mm indica una pessima assemblatura.
Slot delle Carte Malalline
Le estremità superiori dei slot delle carte devono essere parallele tra loro. Usa calibri per misurare la distanza tra le aperture dei slot sia in alto che in basso. Spazi non uniformi indicano un errore di taglio o assemblaggio.
Comparto Monetario Troppo Grande o Troppo Piccolo
Il comparto deve adattarsi alla moneta locale. Per USD, il portafoglio deve accogliere una banconota da 6.14″ senza piegarsi. Per altre monete, verifica contro le dimensioni effettive delle banconote.
Deviazioni degli Angoli di Taglio Laser (Portafogli in Metallo)
Controlla per bordi irregolari o tagli inclinati. Questi indicano un laser affaticato o impostazioni di potenza errate. Un bordo pulito a 90 gradi è lo standard previsto per l’alluminio CNC.
Ispezione Dimensionale nel Processo di Produzione: Quando Effettuarla
Pre-Produzione (PP) Esempio
Questo è l’ultimo chance del compratore di approvare le dimensioni prima della produzione in massa. Ispeziona attentamente e documenta ogni misura. L’esempio PP approvato diventa il tuo standard di riferimento.
Ispezione In-Line (Durante la Produzione)
Richiedi foto o video dei primi 50 unità dalla linea. Controlla le dimensioni in anticipo per catturare l’usura degli utensili o la contrazione del materiale prima che l’intera partita sia interessata.
Ispezione Pre-Consegna (PSI)
Effettua campionature casuali utilizzando lo standard ANSI/ASQ Z1.4. Una ispezione generale di livello II con un AQL di 1.0 per difetti critici (dimensioni) è pratica comune.
Regola del “Campione d’Oro”
Conservare sempre un campione fisico “d’Oro”—l’unità di pre-produzione approvata. Confrontare le unità di produzione con questo campione. È il riferimento definitivo per le dispute dimensionali.
Come progettare per l’ispezionabilità: Suggerimenti per progetti di portafogli personalizzati
Progettazione per la produzione (DFM)
Evitare tolleranze troppo strette sui materiali flessibili. Specificare quali dimensioni sono “critiche” (che influenzano la funzione) e quali sono “di riferimento” (che influenzano solo l’aspetto).
Usare Punti di Datum
Nel tuo tech pack, definisci un angolo come il “punto zero” dal quale tutte le altre dimensioni vengono misurate. Questo riduce l’ambiguità su dove effettuare le misure.
Standardizzare le Dimensioni delle Carte
Progettare i vani delle carte attorno allo standard CR80. Evitare dimensioni di carte personalizzate a meno che non sia assolutamente necessario—they aumentano la complessità dell’ispezione e i costi di produzione.
Fornire un Grafico Dimensionale Visivo
Includi un diagramma nel tuo tech pack con frecce che indicano esattamente dove effettuare le misure. Questo previene che gli ispettori misurino punti sbagliati e riduce le dispute.
Come valutare i produttori di portafogli in termini di QC dimensionale
Quali sono le dimensioni raccomandate per un portafoglio in pelle? I bi-folds in pelle standard sono tipicamente 4.5″ x 3.5″ con uno spessore di 0.5″–0.75″ quando vuoti. I portafogli minimalisti sono solitamente 4.0″ x 2.75″. Per la pelle, le tolleranze sono più larghe (±1.0mm) a causa della naturale elasticità. Specificare sempre “vuoto” vs. “pieno” per lo spessore nella tua criteria di ispezione.
Domande da porre prima di effettuare un ordine
-
“Qual è la tua tolleranza standard per i portafogli [materiale]?”
-
“Puoi fornire un rapporto di ispezione dimensionale per il campione di pre-produzione?”
-
“Hai attrezzature di misura CMM o ottiche in-house?”
-
“Qual è il tuo processo per gestire le unità fuori tolleranza?”
Evitare fornitori che…
-
Non possono spiegare la loro politica di tolleranza in numeri specifici.
-
Rifiutano di fornire dati di misura per i campioni.
-
Non hanno capacità di utensileria o fresatura in-house.
-
Tengono le deviazioni dimensionali come “problemi estetici”.
Scegli A se… Scegli B se…
-
Scegli un specialista in portafogli in metallo se il tuo prodotto richiede tolleranze strette (±0.2mm) e finitura precisa degli angoli. La macchina utensile CNC interna è un forte indicatore di controllo dimensionale.
-
Scegli un specialista in pelle se il tuo prodotto dà la priorità alla qualità del materiale e alla manifattura. Ti aspetti tolleranze più larghe, ma verifica che abbiano un processo di cucitura costante.
L’avantage “interno” è importante. I produttori con macchina utensile CNC interna controllano direttamente gli utensili e la programmazione. Gli utensili esterni spesso portano a un drift dimensionale perché la fabbrica ha meno controllo sul processo di lavorazione.
Come GSTAR Garantisce l’Accuratezza Dimensionale
Ecco come funziona l’industria e come noi raggiungiamo quei standard.
Come produttore con 14 anni di esperienza nei portafogli RFID, nei cardholder e negli accessori metallici, il nostro team di controllo qualità segue lo standard ANSI/ASQ Z1.4 di campionatura per ispezioni pre-consegna. L’accuratezza dimensionale non è negoziabile nel nostro processo.
Il nostro piano di produzione utilizza una combinazione di calibri digitali, comparatori ottici e gauge go/no-go. Per i portafogli metallici, la nostra macchina utensile CNC interna mantiene le tolleranze di contenitore entro ±0.2mm—dalla macchina alla linea di assemblaggio. Non esternalizziamo questo passo critico.
Inspeghiamo anche le materie prime prima del taglio. Le lamine di alluminio e le pelli di pelle sono pre-misurate per spessore, il che minimizza i rifiuti dimensionali in seguito. Questo approccio proattivo cattura problemi prima che diventino problemi a livello di lotto.
Every pre-production sample ships with a detailed Dimensional Inspection Report. You can verify our measurements against your tech pack before mass production begins. This transparency is standard practice for us—not a special request.
Se stai pianificando un progetto di portafoglio personalizzato e hai bisogno di un partner che considera la precisione dimensionale una priorità, contattaci con il nostro team.
Ottieni un Preventivo Gratuito
Riferimenti
-
ANSI/ASQ Z1.4-2008 (R2018): Procedure di campionamento e tabelle per ispezione per attributi. https://asq.org/quality-resources/z14
-
ISO 1101:2017 Specifiche geometriche dei prodotti (GPS) — Tolleranze. https://www.iso.org/standard/66214.html
-
Standard di dimensione della carta CR80 (ISO/IEC 7810). https://www.iso.org/standard/31432.html