9 min de lecture
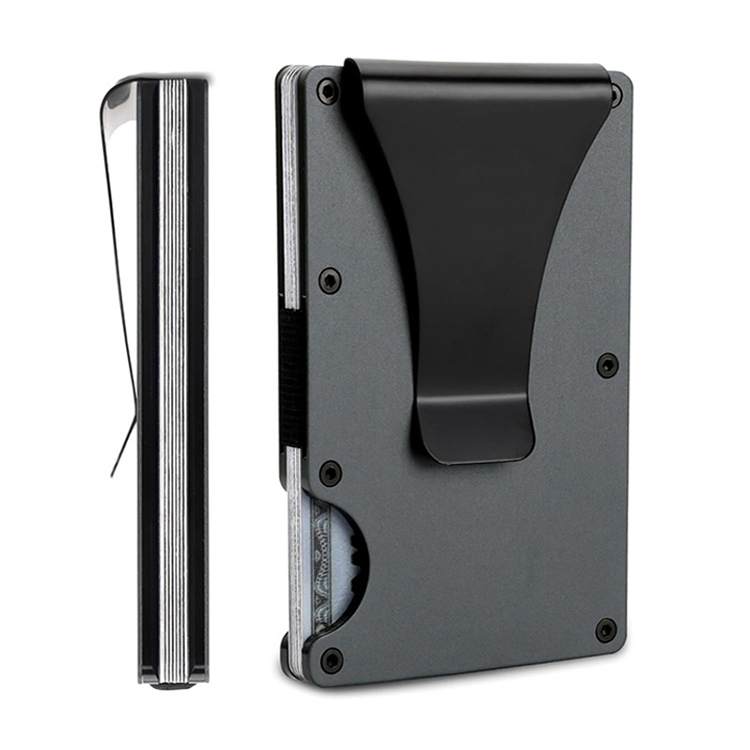
Un gestionnaire d’approvisionnement a une fois rejeté une entire série de 5 000 porte-cartes en aluminium parce que la hauteur était de 0,4 mm au-delà de la spécification. Le fournisseur a argué que cela était invisible à l’œil nu. Le client de l’acheteur avait déjà testé l’échantillon et confirmé qu’il ne pourrait pas s’adapter à leur stand de présentation en magasin. Cette 0,4 mm a coûté au fournisseur un cycle complet de retrait de travail et à l’acheteur trois semaines de retard.
L’inspection dimensionnelle est le contrôle de qualité le plus objectif dans la fabrication de portefeuilles. Contrairement à l’esthétique des grains de cuir ou des coutures, les dimensions peuvent être mesurées, documentées et appliquées. Pour les acheteurs B2B qui s’approvisionnent dans des usines à l’étranger, comprendre comment inspecter les dimensions des portefeuilles est la première ligne de défense contre les défauts de production coûteux.
Ce guide passe en revue les tailles standard, les limites de tolérance, les outils de mesure et un protocole d’inspection étape par étape—écrit pour les professionnels de l’approvisionnement, et non pour les consommateurs finaux.
Pourquoi les Dimensions des Portefeuilles Importent dans l’Approvisionnement B2B
Un portefeuille qui est de 2 mm au-delà de la spécification peut toujours paraître bien à la main. Mais il pourrait ne pas s’adapter à l’emballage de vente au détail que vous avez déjà imprimé. Il pourrait ne pas se poser correctement sur le stand de présentation approuvé par votre partenaire de vente au détail. Pour les porte-cartes, un emplacement qui est de 0,5 mm trop étroit rend difficile l’insertion des cartes—and les consommateurs renverront le produit.
Le principe de forme-fonction-suitable s’applique directement :
-
Forme: Le portefeuille tient-il les cartes CR80 standard (3,375″ x 2,125″) sans étirer le matériau ou se gonfler ?
-
Forme: Le profil fermé correspond-il aux rendus 3D approuvés et aux packs techniques ?
-
Fonction: Les emplacements des cartes s’alignent-ils avec les dimensions des cartes pour une insertion et une suppression fluides ?
Les implications commerciales sont simples. Les défauts dimensionnels déclenchent des retouches, des expéditions retardées et des remboursements. Un protocole d’inspection clair protège les deux parties en établissant des critères d’acceptation/refus avant le début de la production en masse.
Dimensions Standard des Portefeuilles que Chaque Acheteur Doit Connaître
Les normes de l’industrie varient par catégorie de portefeuille. Ce sont des plages typiques—pas des normes universelles—mais elles servent de points de référence pratiques.
| Type de Portefeuille | Longueur Fermé | Largeur Fermé | Épaisseur Typique (Vide) |
|---|---|---|---|
| Bi-pli | 4.5″ (114mm) | 3.5″ (89mm) | 0.5″–0.75″ (12–19mm) |
| Tri-pli | 4.25″ (108mm) | 3.0″ (76mm) | 0.6″–0.8″ (15–20mm) |
| Portefeuille Carte Minimaliste | 4.0″ (102mm) | 2.75″ (70mm) | 0.3″–0.4″ (8–10mm) |
| Manchon Bloquant RFID | 3.5″ (89mm) | 2.25″ (57mm) | N/A (doit s’ajuster à la carte CR80) |
Points Dimensionnels Clés à Vérifier
-
Longueur Totale (L) : La mesure horizontale la plus longue lorsque le portefeuille est fermé.
-
Largeur Totale (W) : La mesure verticale la plus haute lorsque fermé.
-
Épaisseur (T) : Mesurée au point le plus épais—généralement au centre du pli ou dans la zone des emplacements de cartes.
-
Profondeur de l’Emplacement de Carte : Critique pour s’assurer que les cartes sont bien en place et ne glissent pas lors du maniement.
-
Distance du Suture à l’Étage : Pour les portefeuilles cousus, la distance entre la ligne de couture et l’extrémité doit être constante sur tous les panneaux.
Une question courante que posent les acheteurs : La taille du portefeuille est-elle de 2×3 ou 2.5 x 3.5 ? La taille 2.5″ x 3.5″ est standard pour les portefeuilles cartes minimalistes car elle permet d’accueillir une carte CR80 avec une marge de matière minime. La taille 2″ x 3″ est généralement trop petite pour les cartes standard et est généralement réservée aux poches de monnaie ou aux portefeuilles de voyage.
La taille du portefeuille est-elle de 3.5 par 5 ? Oui—3.5″ x 5″ est commun pour les grand bi-pli ou les portefeuilles voyageurs, permettant des compartiments de billets plus longs qui s’ajustent aux USD sans plier.
Demandez toujours un Rapport d’Inspection Dimensionnelle (RID) au fabricant. Ce document liste les dimensions nominales et les tolérances pour chaque point critique, fournissant ainsi une base documentée pour la vérification.
Le Rôle de la Tolérance : Combien de Déviation est Acceptable ?
La tolérance est la limite permise de variation d’une dimension physique. Pour les portefeuilles, elle est mesurée en millimètres. Définir des tolérances réalistes basées sur le comportement du matériau est essentiel ; une tolérance trop stricte sur le cuir entraînera des rejets inutiles.
| Matériau | Tolérance Typique | Raison |
|---|---|---|
| Métal CNC-fusiné (Aluminium) | ±0.2mm à ±0.5mm | Matériau rigide, usinage automatisé |
| Cuir (Soudé) | ±1.0mm à ±1.5mm | Matériau naturel qui se tend et se comprime |
| Plastique (Moulé par injection) | ±0.3mm à ±0.8mm | Rétrécissement du moule et variation de refroidissement |
Quelle est la tolérance standard pour un portefeuille en métal CNC-fusiné ? Pour les portefeuilles en aluminium, la norme de l’industrie est généralement ±0.2mm à ±0.3mm. Si un fournisseur propose ±0.5mm ou plus pour le métal, cela signale un manque de précision dans l’outillage ou la mise en place.
Le cuir est différent. Un portefeuille mesuré à exactement 4.5″ le lundi pourrait lire 4.6″ le vendredi en raison de l’absorption d’humidité. Les acheteurs doivent tenir compte de cette variation naturelle.
Règle d’inspection : Mesurez 3 à 5 échantillons d’un lot. Si la moyenne tombe dans la tolérance, le lot passe. Si un seul unité dépasse la tolérance de plus de 50%, marquez le lot pour rejet.
Outils et Équipements pour l’ Inspection Dimensionnelle
Vous n’avez pas besoin d’un laboratoire de métrologie pour vérifier les dimensions des portefeuilles. Des outils à main de base sont suffisants pour la plupart des inspections.
Outils Essentiels
-
Calipres Numériques : Les plus fiables pour mesurer l’épaisseur, la profondeur des rainures et les petites dimensions. Précision : ±0.01mm. Un caliper numérique de 6 pouces coûte moins de 50 $ et devrait être dans chaque kit de contrôle qualité de l’acheteur.
-
Règle en Acier (Échelle d’Outilleur) : Pour la longueur et la largeur globales. L’acier durifie prévient le plissement qui compromettrait l’exactitude.
-
Jauges Allé/Non Allé : Fixations personnalisées pour des vérifications rapides de passage/rejet sur des dimensions critiques comme la largeur de la fente de la carte. Ces outils sont particulièrement utiles pour des inspections à grande échelle.
Outils Avancés (Pour les Audits d’Usine)
-
CMM (Machine de Mesure Coordonnée) : Utilisée par les fabricants pour vérifier les géométries complexes sur les portefeuilles métalliques.
-
Comparateur Optique : Projette un profil agrandi pour vérifier les formes des bords et les positions des trous.
Protocole de Mesure
-
Placez le portefeuille sur une surface plane et dure.
-
Appliquez une pression constante—ne comprimez pas artificiellement le portefeuille.
-
Prenez trois lectures par dimension et enregistrez la moyenne.
Comment mesurer correctement l’épaisseur d’un portefeuille ? Utilisez des calibres numériques au point le plus épais—généralement où le pli rencontre les emplacements des cartes. Fermez le portefeuille et appliquez une pression douce et constante. Prenez trois mesures (haut, milieu, bas) et utilisez la moyenne. Évitez de forcer les calibres pour les fermer, car cela comprime le matériau artificiellement.
Disposez le portefeuille à plat sur une table. Recherchez des déformations, des plis ou des bords mal alignés avant de le toucher avec tout outil. Un portefeuille qui est visiblement instable ou qui tourne échouera à l’inspection dimensionnelle, peu importe ce que montrent les calibres.
Utilisez une règle en acier ou des calibres. Mesurez de bord à bord avec le portefeuille complètement fermé. Enregistrez les deux dimensions sur votre formulaire d’inspection.
Utilisez des calibres numériques. Mesurez à trois points : le pli central, l’extrémité près des emplacements des cartes et l’extrémité opposée. Enregistrez la lecture maximale. L’épaisseur est le point le plus commun de défaillance pour les portefeuilles qui sont « trop épais ».
Insérez une carte CR80 standard. Elle doit glisser avec une légère résistance mais ne doit pas faire saillir l’extérieur du portefeuille. Mesurez la largeur de l’ouverture de l’emplacement avec des calibres. La carte doit être à plat avec le bord supérieur de l’emplacement.
Les trous de couture pré-perçés devraient être à égale distance de l’extrémité. Mesurez la distance couture-à-l’extrémité à plusieurs points le long de chaque panneau. Une variation au-delà de ±0,5mm indique une couture inégale.
Étape 6 : Comparaison avec le Tech Pack
Croisez toutes les mesures par rapport au tech pack approuvé ou à l’échantillon de pré-production. Marquez toute déviation excédant la tolérance convenue.
Étape 7 : Documentation et Rapport
Utilisez un formulaire d’inspection standardisé. Incluez des photos, des mesures et un verdict clair de passage/refus. Cette documentation vous protège en cas de litiges ultérieurs.
Défauts Dimensionnels Courants et Comment Les Repérer
« Courbe Banane » (Courbure)
Courant dans les portefeuilles en cuir où le matériau n’a pas été autorisé à reposer après la coupe. Placez le portefeuille sur une surface plane. Si les bords s’élèvent de plus de 1mm, il s’agit d’un défaut.
Longueur Inconsistante du Poignée
Pour les portefeuilles avec une poignée (la partie latérale qui ajoute de la profondeur), la poignée doit être uniforme. Mesurez la largeur de la poignée en haut, au milieu et en bas. Une variation au-delà de ±1mm indique une mauvaise assemblage.
Écart de Positionnement des Fentes à Cartes
Les bords supérieurs des fentes à cartes doivent être parallèles les uns aux autres. Utilisez des calibres pour mesurer la distance entre les ouverts des fentes aux deux extrémités. Un espacement inégal indique une erreur de coupe ou d’assemblage.
Compartiment de Monnaie Trop Grand ou Trop Petit
Le compartiment doit s’adapter à la monnaie locale. Pour le USD, le portefeuille doit pouvoir accommoder un billet de 6,14″ sans se plier. Pour d’autres devises, vérifiez par rapport aux dimensions des billets réels.
Déviations des Bords Laser Coupés (Portefeuilles Métalliques)
Vérifiez les bords rugueux ou les coupes en pente. Cela indique un laser terne ou des réglages de puissance incorrects. Un bord propre de 90 degrés est le standard attendu pour l’aluminium usiné au CNC.
Inspection Dimensionnelle dans le Processus de Production : Quand Vérifier
Échantillon de Pré-Production (PP)
C’est la dernière chance de l’acheteur d’approuver les dimensions avant la production en masse. Inspectez soigneusement et documentez chaque mesure. L’échantillon PP approuvé devient votre norme de référence.
Inspection en Ligne (Pendant la Production)
Demander des photos ou une vidéo des premiers 50 unités sortant de la ligne. Vérifiez les dimensions tôt pour attraper l’usure des outils ou le rétrécissement du matériau avant que tout le lot soit affecté.
Inspection Pré-Expédition (PSI)
Effectuez des échantillons aléatoires en utilisant la norme ANSI/ASQ Z1.4. Une inspection générale de niveau II avec un AQL de 1,0 pour les défauts critiques (dimensions) est une pratique courante.
Règle du « Échantillon d’Or »
Toujours conserver un échantillon physique « Échantillon d’Or »—l’unité pré-production approuvée. Comparez les unités de production avec cet échantillon. C’est la référence définitive pour les litiges dimensionnels.
Comment concevoir pour l’inspectabilité : Conseils pour les projets de portefeuilles personnalisés
Conception pour la fabrication (DFM)
Évitez des tolérances trop strictes sur les matériaux flexibles. Spécifiez quelles dimensions sont « critiques » (affectant la fonction) et lesquelles sont « référentielles » (affectant uniquement l’apparence).
Utilisez des Points de Repère
Dans votre document technique, définissez un coin comme le « point zéro » à partir duquel toutes les autres dimensions sont mesurées. Cela réduit l’ambiguïté sur l’endroit où les mesures doivent être prises.
Standardiser les Tailles des Cartes
Concevez les emplacements des cartes autour de la norme CR80. Évitez les tailles de cartes personnalisées sauf si absolument nécessaire—elles augmentent la complexité de l’inspection et le coût de fabrication.
Fournir un Tableau Dimensionnel Visuel
Incluez un diagramme dans votre document technique avec des flèches indiquant exactement où mesurer. Cela empêche les inspecteurs de mesurer les mauvais points et réduit les litiges.
Comment évaluer les fabricants de portefeuilles sur le QC dimensionnel
Quelles sont les dimensions recommandées pour un portefeuille en cuir ? Les portefeuilles bi-faces en cuir standard sont généralement de 4,5″ x 3,5″ avec une épaisseur de 0,5″–0,75″ lorsqu’ils sont vides. Les portefeuilles minimalistes sont généralement de 4,0″ x 2,75″. Pour le cuir, les tolérances sont plus larges (±1,0mm) en raison de l’étirement naturel. Toujours spécifier « vide » vs. « plein » pour l’épaisseur dans vos critères d’inspection.
Questions à poser avant de passer commande
-
« Quelle est votre tolérance standard pour les portefeuilles en [matériau] ? »
-
Pouvez-vous fournir un rapport d’inspection dimensionnelle pour l’échantillon pré-production ? »
-
Avez-vous du matériel de mesure CMM ou des équipements de mesure optique en interne ? »
-
Qu’est-ce que votre processus pour gérer les unités hors tolérance ? »
Évitez les Fournisseurs Qui…
-
Ne peuvent pas expliquer leur politique de tolérance en nombres spécifiques.
-
Refusent de fournir des données de mesure pour les échantillons.
-
N’ont pas de capacités de fraisage ou de fabrication en interne.
-
Traitent les écarts dimensionnels comme des « problèmes cosmétiques ».
Choisissez A si… Choisissez B si…
-
Choisissez un spécialiste de portefeuilles métalliques si votre produit nécessite des tolérances étroites (±0.2mm) et un finissage des bords précis. La mécanisation CNC en interne est un indicateur fort de contrôle dimensionnel.
-
Choisissez un spécialiste du cuir si votre produit privilégie la qualité des matériaux et l’artisanat. Attendez-vous à des tolérances plus larges mais vérifiez qu’ils ont un processus de couture cohérent.
L’avantage « en interne » compte. Les fabricants équipés de mécanisation CNC en interne contrôlent directement les outils et la programmation. L’externalisation des outils conduit souvent à un écart dimensionnel car l’usine a moins de contrôle sur le processus de mécanisation.
Comment GSTAR assure l’exactitude dimensionnelle
C’est ainsi que fonctionne l’industrie — et comment nous répondons à ces normes.
En tant que fabricant avec 14 ans d’expérience dans les portefeuilles RFID, les porte-cartes et les accessoires métalliques, notre équipe de contrôle qualité suit la norme ANSI/ASQ Z1.4 pour les inspections pré-expédition. L’exactitude dimensionnelle n’est pas négociable dans notre processus.
Notre ligne de production utilise une combinaison de calibres numériques, de comparateurs optiques et de jauges d’acceptation/refus. Pour les portefeuilles métalliques, notre mécanisation CNC en interne maintient les tolérances de boîtier à ±0.2mm — directement de la machine à la ligne d’assemblage. Nous ne sous-traitons pas cette étape critique.
Nous inspectons également les matières premières avant la coupe. Les feuilles d’aluminium et les peaux de cuir sont pré-mesurées pour leur épaisseur, ce qui minimise les rejets dimensionnels en aval. Cette approche proactive capture les problèmes avant qu’ils ne deviennent des problèmes de lot.
Chaque échantillon pré-production est expédié avec un rapport d’inspection dimensionnelle détaillé. Vous pouvez vérifier nos mesures par rapport à votre fichier technique avant le début de la production en masse. Cette transparence est une pratique standard pour nous — pas une demande spéciale.
Si vous prévoyez un projet de portefeuille personnalisé et avez besoin d’un partenaire qui traite la précision dimensionnelle comme une priorité, contactez notre équipe.
Références
-
ANSI/ASQ Z1.4-2008 (R2018): Procédures et tableaux de sondage pour l’inspection par attributs. https://asq.org/quality-resources/z14
-
ISO 1101:2017 Spécifications géométriques des produits (SGP) — Tolérances. https://www.iso.org/standard/66214.html
-
Norme de taille de carte CR80 (ISO/IEC 7810). https://www.iso.org/standard/31432.html