11 min read
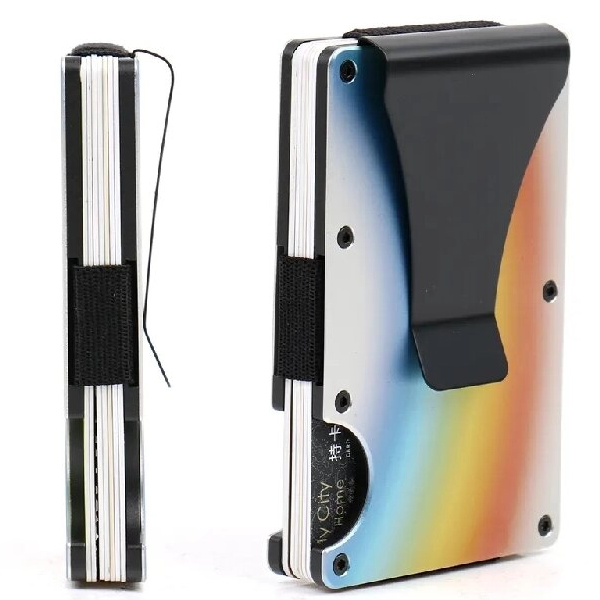
Quando um comprador abre uma amostra de uma fábrica e passa o dedo ao longo da borda, ele não está verificando a estética. Ele está verificando a diferença entre um chanfro CNC-machinado e uma junta de moldagem por pressão. Essa diferença — medida em décimos de milímetro — separa um carteiro que compete com a qualidade Ridge de um que apenas parece um à distância.
Ridge estabeleceu o padrão com alumínio 6061-T6, camadas de bloqueio de RFID e um sistema de fechamento que sobrevive a anos de uso no bolso. Para compradores B2B, o desafio não é projetar um produto semelhante. É encontrar um parceiro de manufatura que possa replicar esse padrão em milhares de unidades sem desvio.
Este guia descompõe as especificações técnicas, tolerâncias de manufatura e capacidades da cadeia de suprimentos necessárias para obter um carteiro que compita com a qualidade Ridge. Ele também fornece um framework para avaliar fornecedores antes de comprometer-se com uma produção.
Especificações de Materiais: O Que Distingue Premium de Imitação
A classe do material determina o limite máximo do que um carteiro pode se tornar. Ridge usa alumínio 6061-T6 — uma liga precipitada com resistência ao esforço de cerca de 276 MPa. Não é exótico. O que importa é que a fábrica realmente obtenha estoque certificado de tempera T6, em vez de 6061 genérico que não foi tratado termicamente corretamente.
A fibra de carbono é onde os atalhos se tornam visíveis. Um carteiro genuíno de fibra de carbono usa folhas entrelaçadas de 3K ou 12K, laminadas sob calor e pressão. Um “carteiro com aparência de fibra de carbono” usa um filme impresso sobre plástico. A diferença é visível na textura — a fibra genuína tem profundidade; o filme impresso é plano. Também é visível no preço. Se um fornecedor cita carteiros de fibra de carbono pelo mesmo preço que os de alumínio, ele está cortando um canto.
A acabamento superficial determina a experiência diária. A anodização matte com britagem produz o acabamento baixo em reflexo que os usuários de Ridge esperam. A camada de revestimento PVD (Deposição Física de Vapor) oferece maior resistência a riscos para cores escuras. A especificação que importa para a aquisição é a espessura da anodização — 8 a 12 micrômetros para cor durável. Abaixo disso, a cor desgasta-se dentro de meses de uso no bolso.
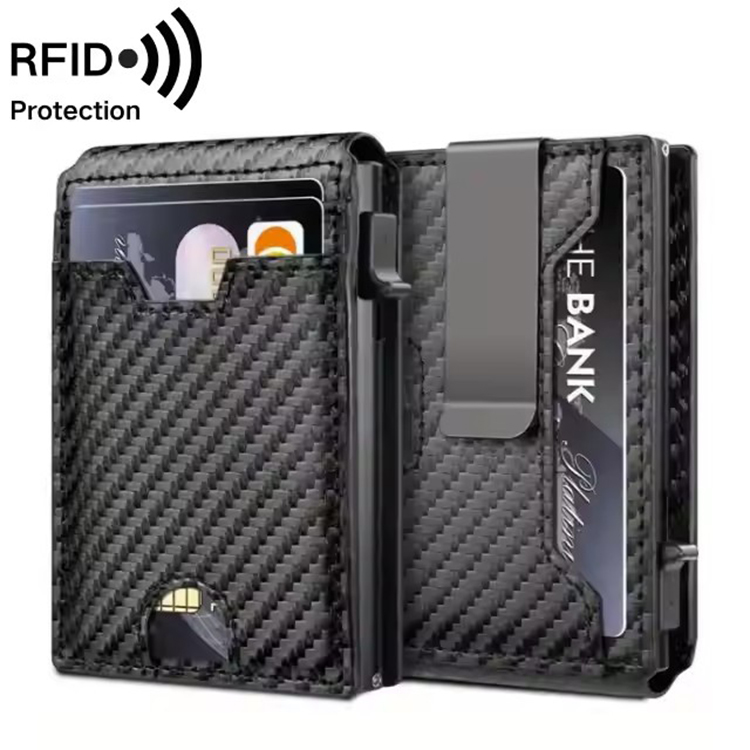
Um carteiro que compita com a qualidade Ridge também deve bloquear sinais RFID na frequência de 13,56 MHz — a frequência usada para pagamentos sem contato. O alumínio e a fibra de carbono oferecem algum escudo intrínseco, mas a área da ranhura de cartão requer uma camada dedicada de bloqueio de RFID. A abordagem comum é uma folha de alumínio ou cobre de 0,1mm entre as camadas de cartão. Alternativas baratas usam tinta de bloqueio de RFID ou filme metálico fino que racha após flexionamento repetido. O teste é simples: dobre o material 10.000 vezes e verifique se o escudo ainda funciona.
Tolerâncias de Manufatura: A Diferença Entre “Parece” e “Sente”
A diferença visual entre um carteiro de metal barato e um premium é pequena em fotos e enorme ao tocar. Essa lacuna é criada por tolerâncias de manufatura.
A usinagem CNC mantém tolerâncias de ±0,05mm. A moldagem por pressão — a alternativa mais barata — geralmente alcança ±0,2mm. Essa diferença de 0,15mm traduz-se em ranhuras de cartão instáveis, costuras desiguais e bordas que se enroscam em tecido. Um carteiro que compita com a qualidade Ridge exige usinagem CNC para as peças principais. A usinagem de cinco eixos é ideal; usinagens de quatro eixos de alta precisão também podem produzir a geometria necessária para a maioria dos designs de carteiro.
A hardware é onde os cortes de custo se tornam visíveis. Carteiros comparáveis a Ridge usam parafusos de aço endurecido (geralmente 304 ou 316 inoxidável) em vez de liga de zinco. O clip de dinheiro deve sobreviver a mais de 100.000 ciclos de dobragem sem perder tensão. A faixa elástica usada nos portadores de cartões deve ser nylon revestido com TPU em vez de nylon comum — o revestimento previne o desgaste e mantém a elasticidade por mais tempo.
A consistência do acabamento superficial importa entre lotes. A cor da anodização pode se desviar entre corridas de produção se a fábrica não controlar a temperatura da banha e a concentração do corante. O padrão para produtos premium é a correspondência de cor entre lotes com um valor Delta E de 1,0 ou menos — uma métrica que a maioria dos compradores nunca pergunta.
O controle de qualidade na montagem começa com o torque dos parafusos. Um torque consistente significa um “clique” consistente ao abrir e fechar o carteiro. A inspeção visual segue os padrões de amostragem AQL (Limite de Qualidade Aceitável) — geralmente AQL 2,5 para defeitos principais e 4,0 para defeitos menores. Testes de queda de 1,5 metros sobre concreto e testes de dureza de lápis (mínimo 3H para superfícies anodizadas) completam o protocolo de QC.
A Desafio da Cadeia de Suprimentos: Qualidade É Sobre Consistência
Uma amostra pode ser perfeita. A questão é se a unidade 10.000º corresponde à primeira. Isso é uma questão da cadeia de suprimentos, não uma questão de design.
Os preços do alumínio oscilam conforme os mercados de commodities globais. Um fornecedor sem estoque de materiais está à mercê dessas flutuações — tanto em preço quanto em tempo de entrega. Fábricas que mantêm materiais brutos em estoque próprio podem estabilizar ambos. A mesma lógica se aplica às resinas poliméricas para componentes moldados por injeção e aos parafusos, que frequentemente são o componente com maior tempo de entrega devido ao seu pequeno tamanho e alta exigência de precisão.
A capacidade de produção determina se as tolerâncias são mantidas em escala. Uma fábrica que opera uma única máquina CNC pode produzir uma amostra bela. Produzir 10.000 unidades por mês requer uma linha CNC dedicada — caso contrário, as máquinas são compartilhadas com outros projetos e o desgaste das ferramentas acumula-se sem monitoramento adequado. O desgaste das ferramentas é o assassino silencioso da qualidade. Uma ferramenta desgastada produz furos ligeiramente maiores e bordas mais irregulares. A mudança é gradual, então escapa da inspeção aleatória. A solução é a substituição programada das ferramentas com base nas horas da máquina, não apenas quando defeitos aparecem.
A garantia da qualidade em corridas de lote exige três pontos de verificação: inspeção de primeira peça (FAI) quando a linha começa, inspeção em linha durante a produção e inspeção aleatória final antes do embalamento. Um relatório de inspeção pré-entrega (PSI) de um terceiro independente é práticas padrão para compradores sérios. Peça por ele em seu contrato.
Verificação de um Parceiro de Manufatura: Uma Lista de Verificação de Compra
Avaliar uma fábrica exige olhar além da apresentação comercial e examinar a linha de produção.
Perguntas para Fazer Antes de Encomendar:
-
Você tem CNC de usinagem interna, ou você o contrata?
-
Qual tolerância você mantém nos principais peças do corpo?
-
Você tem sua própria linha de anodização, ou você usa um parceiro?
-
Qual é sua taxa de defeito em produtos similares? (Almeje abaixo de 0,5%.)
-
Você pode fornecer um relatório FAI para a primeira corrida de produção?
-
Qual é sua capacidade mensal para carteiras de metal usinado por CNC?
-
Como você gerencia o desgaste das ferramentas em corridas em grande volume?
-
Qual é seu prazo padrão de entrega desde a confirmação da encomenda até o embarque?
Evite Fornecedores Que:
-
Não podem citar o específico liga de alumínio e tempera que usam
-
Citam fibra de carbono ao mesmo preço do alumínio
-
Não podem explicar seu processo de QC em termos específicos
-
Não têm capacidade de usinagem interna
-
Não podem fornecer dados de consistência de cor entre lotes
-
Citam MOQs abaixo de 500 unidades para alumínio CNC (a menos que tenham moldes existentes)
Escolha A se… Escolha B se…
Escolha uma fábrica com usinagem CNC interna se sua prioridade é o controle de tolerância e consistência da acabamento superficial. Escolha uma fábrica com anodização interna se a correspondência de cor em grandes lotes é crítica. Idealmente, escolha uma fábrica que tenha ambas — mas entenda que essa capacidade vem a um custo. A cotação mais barata raramente é a que entrega qualidade comparável à Ridge em escala.
Como Atendemos Esses Padrões na GSTAR
Os padrões descritos acima não são teóricos. Eles são as especificações que operamos diariamente em nossa fábrica em Shenzhen.
Como fabricante, nosso abordagem para produzir uma carteira que compete com a qualidade da Ridge começa com usinagem CNC interna. Operamos nossas próprias máquinas, em vez de contratar terceiros. Isso não é apenas sobre custo — é sobre controlar o desvio de tolerância. Quando a usinagem é terceirizada, você herda o desgaste das ferramentas, conflitos de agendamento e lacunas no controle de qualidade do subcontratado. Mantendo a produção interna, mantemos as tolerâncias de ±0,05mm necessárias para uma carteira premium e fina, e podemos ajustar a ferramenta durante a corrida sem esperar pela aprovação externa.
Nossa capacidade de produção está configurada para escala. Com uma saída mensal superior a 300.000 unidades, podemos ir do protótipo para produção em massa sem o gargalo que ocorre quando a linha CNC de uma fábrica é compartilhada entre múltiplos clientes. Essa capacidade é importante para compradores que precisam de qualidade consistente em volumes que sobrecarregariam operações menores.
Para projetos OEM e ODM, adaptamos ferramentas internas para capacidades específicas de cartões, gravura personalizada ou hardware proprietário. Oferecemos MOQs flexíveis — permitindo que marcas testem o mercado com corridas iniciais antes de comprometer com volumes de contêiner. Isso é particularmente relevante para compradores que entram no segmento de carteiras premium e querem validar a demanda sem comprometer capital excessivamente.
Se você está avaliando fornecedores para uma carteira que compete com a qualidade da Ridge, a conversa deve começar com especificações, não com preço. Contate nossa equipe com o seu material alvo, acabamento e volume — vamos responder com uma avaliação detalhada de como podemos atender a essas exigências.
Entendendo as Afirmações de Qualidade: O Que Verificar
Qual é o melhor wallet em termos de qualidade? A qualidade em um wallet de metal é uma combinação da classe do material, precisão da usinagem e durabilidade do hardware. Um corpo de alumínio 6061-T6 com bordas usinadas em CNC e parafusos de aço endurecido representa o padrão atual. Wallets de couro medem a qualidade de forma diferente — couro de grão completo, tingido a base de vegetais com costuras manuais. Para a categoria de wallets de metal, a métrica é: ele sobrevive ao uso diário no bolso por anos sem soltar, rachar excessivamente ou perder sua capacidade de bloqueio RFID?
Há wallets Ridge falsificados? Sim, mas o termo “falsificado” abrange duas categorias. Wallets falsificados copiam o design e a marcação da Ridge — esses são ilegais e geralmente usam materiais inferiores como liga de zinco com tolerâncias ruins. Alternativas legais são designs distintos que competem na mesma categoria. A diferença pode ser verificada por meio de folhetos técnicos: classe do material, processamento CNC e protocolos de controle de qualidade. Se um fornecedor afirma “usinado em CNC” e “bloqueio RFID”, peça os dados específicos da liga, as tolerâncias e o método de teste para atenuação RFID.
Como o Wallet Ridge se compara a outros? A vantagem do Ridge é a combinação de alumínio 6061-T6, usinagem de precisão e um sistema de fixação comprovado. Competidores como Ekster e Secrid oferecem qualidade semelhante em materiais com mecanismos diferentes — Ekster usa um sistema de ejeção de cartões, enquanto Secrid usa um caso de alumínio com mecanismo de abertura. As métricas de comparação são peso, espessura, proteção RFID e durabilidade do hardware. O Ridge não é unicamente superior em qualquer métrica individual — sua força está no equilíbrio geral. Esse equilíbrio é alcançável por qualquer fabricante que siga as mesmas especificações de material e tolerâncias.
São os wallets Ridge de alta qualidade? Sim. O alumínio 6061-T6, hardware de aço inoxidável e controle de qualidade consistente justificam o preço premium. Para compradores B2B, no entanto, a pergunta relevante é se qualidade equivalente pode ser obtida a um preço competitivo por meio da fabricação OEM. A resposta depende totalmente da maquinaria da fábrica, da aquisição de materiais e dos protocolos de inspeção — não da magia da marca.
Processo de Produção: Da Materia-Prima ao Wallet Final
Entender a sequência de produção ajuda os compradores a identificar onde as falhas originam-se.
-
Fonte de materiais — Placas certificadas de alumínio 6061-T6 são cortadas para forma quase final. O documento de certificação verifica o tratamento de temperatura.
-
Usinagem CNC — As peças principais são fresadas para as dimensões finais. É nessa etapa que o controle de tolerância ocorre. Uma ferramenta desgastada ou um suporte folgado produz defeitos visíveis.
-
Remoção de arestas e preparação da superfície — As arestas são desbordadas manualmente, depois as peças são lixadas ou passadas por areia para criar a superfície para anodização.
-
Anodização — As peças são dispostas, limpas, etchadas e anodizadas em uma banheira de ácido sulfúrico. A cor e o selamento seguem. A camada de anodização deve ser de 8–12 micrômetros para durabilidade.
-
Montagem do hardware — Parafusos, clips e bandas elásticas são instalados. As configurações de torque são calibradas.
-
Inserção da camada RFID — O material de blindagem é colocado nas ranhuras dos cartões.
-
Inspeção final — Verificação visual, teste de funcionamento (inserção e remoção de cartões) e teste de queda em amostras.
Cada etapa é um ponto potencial de falha. Os compradores devem perguntar quais etapas são automatizadas e quais são manuais. A remoção manual de arestas e a montagem manual são normais — a qualidade depende da habilidade dos trabalhadores e da rigorosidade da inspeção.
Processo de Encomenda: MOQ, Tempo de Produção e Transporte
Para um wallet personalizado de alumínio CNC, o MOQ típico varia entre 500 e 1.000 unidades para designs padrão. Moldes existentes podem reduzir esse limite. Gravação personalizada ou hardware proprietário podem exigir mínimos mais altos para amortizar os custos de ferramentas.
Os tempos de produção seguem um padrão previsível: 7–15 dias para amostras (incluindo ferramentas se necessário) e 25–35 dias para produção em massa uma vez que a amostra seja aprovada. A forma mais rápida de acelerar esse cronograma é trabalhar com uma fábrica que tenha usinagem interna — não há espera pela fila de uma oficina externa.
O transporte depende do destino e da quantidade. O fretamento aéreo é adequado para pedidos urgentes e pequenas quantidades; o fretamento marítimo é o padrão para volumes de contêiner. Para compradores na América do Norte ou Europa, considere 20–35 dias de tempo de trânsito para fretamento marítimo. Um cronograma de produção bem estruturado leva isso em conta — o tempo de produção da fábrica e o tempo de transporte ocorrem sequencialmente, não em paralelo.
Qual é o MOQ para um wallet de metal personalizado? Wallets de alumínio CNC padrão geralmente começam em 500–1.000 unidades. Para moldes existentes, alguns fornecedores aceitam quantidades menores. O MOQ não é apenas sobre economia da fábrica — também garante que o investimento em controle de qualidade por unidade permaneça razoável. Uma produção de 100 wallets usinados CNC terá um custo por unidade muito maior porque o tempo de setup e inspeção é idêntico ao de uma produção de 1.000 unidades.
Quanto tempo leva para produzir uma amostra de wallet personalizado? A maioria das fábricas entrega amostras em 7–15 dias. Isso inclui aprovação do desenho CAD, ferramentas (se novas) e a usinagem e acabamento da amostra. A usinagem interna acelera esse processo — não há fila em uma oficina externa. Para projetos urgentes, alguns fornecedores oferecem amostras aceleradas em 3–5 dias a um custo premium.
Avaliando Certificações dos Fornecedores
As certificações são evidência de disciplina no processo, não de qualidade do produto. Uma fábrica com certificação ISO 9001 possui procedimentos documentados para gestão da qualidade — mas a certificação não garante que esses procedimentos sejam seguidos em cada corrida de produção. A conformidade com REACH e RoHS para materiais é importante para venda no mercado europeu. Essas certificações são condições necessárias, não suficientes.
A evidência mais significativa é a história da fábrica com produtos semelhantes. Peça referências de clientes que tenham encomendado volumes comparáveis. Peça dados sobre taxa de defeitos. Peça o relatório FAI de uma corrida de produção recente. Uma fábrica que pode produzir esses documentos rapidamente e sem hesitação provavelmente está operando com controle real do processo.
A limitação das certificações é que elas são avaliações em um ponto no tempo. Auditorias ISO 9001 ocorrem anualmente. A realidade diária da fábrica é o que importa — é por isso que uma auditoria da fábrica ou uma visita virtual à linha de produção é valiosa. Observe como as máquinas são mantidas, se as estações de trabalho estão organizadas e se os funcionários seguem os procedimentos documentados. Essa observação lhe diz mais do que qualquer certificado.
Referências
-
Ridge Wallet — Materiais e Especificações. https://ridge.com/
-
ASTM B209 — Especificação Padrão para Folha e Placa de Alumínio e Liga de Alumínio. https://www.astm.org/
-
ISO 9001:2015 — Sistemas de Gestão da Qualidade. https://www.iso.org/
-
Métodos de Teste de RFID Shield — Associação de Padrões IEEE. https://standards.ieee.org/
-
Procedimentos de Amostragem AQL — ISO 2859-1. https://www.iso.org/
—
precisa de um parceiro que possa construir sua linha premium de carteiras conforme padrões comparáveis aos de Ridge? Entre em contato com nossa equipe para discutir seu projeto OEM — vamos guiá-lo nas opções de materiais, tolerâncias e prazos de produção.