11 min read
買い手が工場からサンプルを開封し、エッジを指でなぞるとき、彼らが確認しているのは美しさではありません。それはCNC加工されたチファーレとダイカストのシームの違いを確認しているのです。その違い — ミリメートル単位で測定される — は、Ridgeの品質と競争できるウォレットと、遠くから見ればそれらしきだけのウォレットを分けるものです。
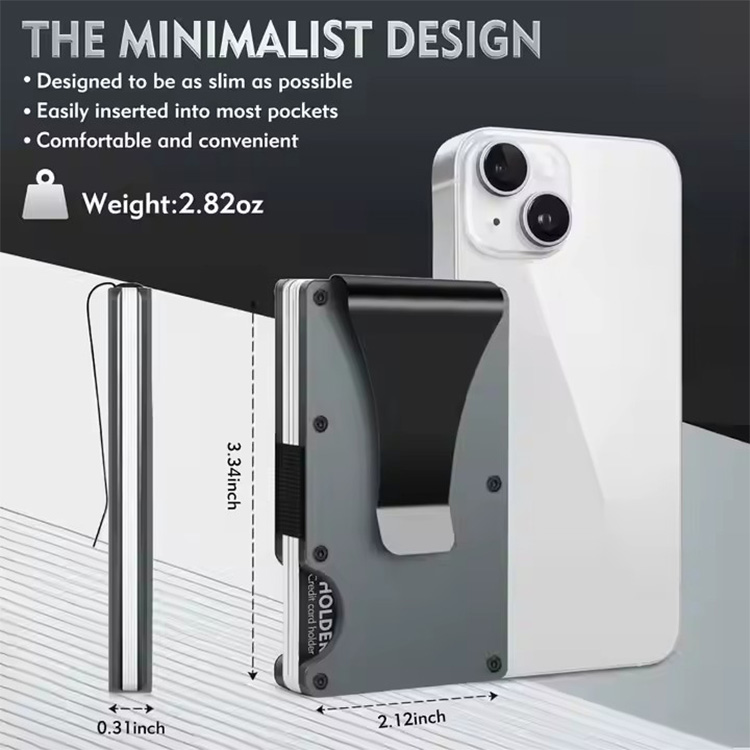
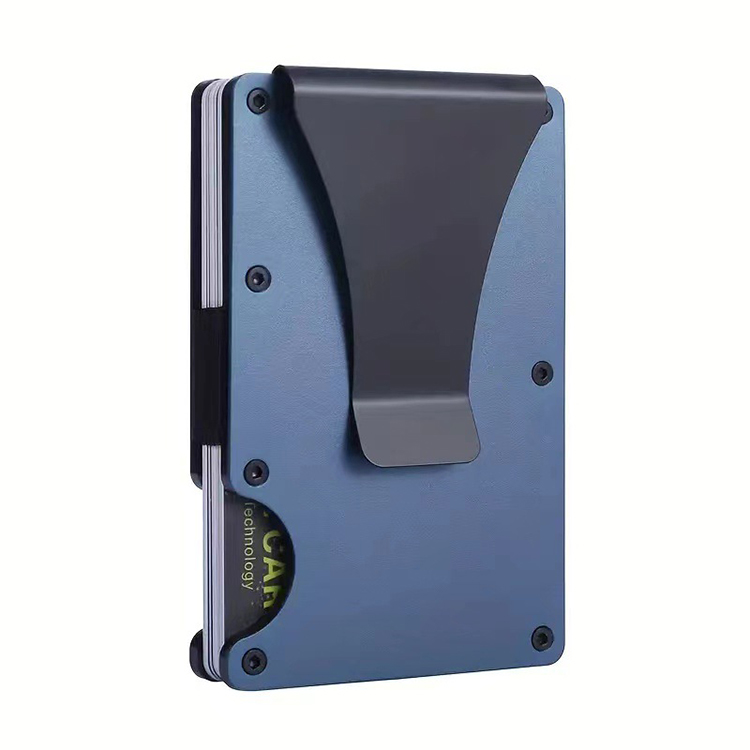
Ridgeは6061-T6アルミニウム、RFIDブロッキング層、そしてポケットの摩耗に耐えるファスナー系で基準を設定しました。B2Bの買い手にとっての課題は、類似の製品を設計することではありません。それは、数千単位の製品を製造するパートナーを見つけることなのです。
このガイドでは、RFIDブロッキング層、および供給チェーンの能力など、Ridgeの品質と競争できるウォレットを調達するために必要な技術仕様、製造許容誤差、および供給チェーンの能力について解説します。また、生産を開始する前にサプライヤーを評価するためのフレームワークも提供します。
素材仕様:プレミアムと模倣品を分けるもの
素材のグレードは、ウォレットがどれだけ進化できるかを決定します。Ridgeは6061-T6アルミニウム — 降伏強度が約276 MPaの析出硬化合金 — を使用しています。これは特別ではありません。重要なのは、工場が実際に認証されたT6テンパーの素材を調達しているかどうか、それとも適切な熱処理が行われていない一般的な6061素材を使用しているかです。
カーボンファイバーは、短絡が明らかになる場所です。本物のカーボンファイバーのウォレットは、3Kまたは12Kのトウを織ったシートを熱と圧力の下で層合わせしています。一方、”カーボンファイバー風”のウォレットは、プラスチック上に印刷されたフィルムを使用しています。その違いは、質感に現れます — 本物のカーボンファイバーは奥行きを持ち、印刷フィルムは平らです。価格でも違いが現れます。サプライヤーがアルミニウムと同様の価格でカーボンファイバーのウォレットを提示する場合、それはどこかで妥協していることを意味します。
表面仕上げは、日常の使用体験を決定します。マットアニオダイズとビードブラストは、Ridgeユーザーが期待する低反射の仕上げを提供します。PVD(物理蒸着)コーティングは、より高いスクラッチ耐性を提供します。調達において重要な仕様は、アニオダイズの厚み — 耐久的な色を求めるには8〜12マイクロメートルが標準です。その下では、ポケットでの使用開始後数か月で色が剥がれてしまいます。
Ridgeの品質と競争できるウォレットは、13.56 MHz — 無接触決済に使用される周波数 — でRFID信号をブロックする必要があります。アルミニウムとカーボンファイバーはある程度のシールド効果を持ちますが、カードスロット部分には専用のRFIDブロッキング層が必要です。一般的な方法は、カード層の間に0.1mmのアルミニウムまたは銅のシートを挟むことです。安価な代替品はRFIDブロッキングの「ペイント」や薄い金属化フィルムを使用しますが、繰り返しの曲げによって剥がれやすくなります。テストは簡単です:素材を10,000回折り曲げて、シールド効果がまだ機能しているかを確認します。
製造許容誤差:「見た目だけ」から「実感」へのギャップ
安価な金属ウォレットとプレミアムウォレットの視覚的な違いは、写真では小さく、手で触るときには非常に大きいです。そのギャップは製造許容誤差によって生み出されます。
CNC加工は±0.05mmの許容誤差を持ちます。コストの安い代替手段であるダイカストは、通常±0.2mmの許容誤差を達成します。その0.15mmの違いは、カードトレイの揺れ、不均一なシーム、そして繊維に引っかかってしまうエッジに現れます。Ridgeの品質と競争できるウォレットには、メインボディの部品にCNC加工が必要です。5軸CNCは理想的ですが、高精度な4軸マシンでもほとんどのウォレットデザインに必要な幾何学を生成できます。
ハードウェアはコストカットが顕著に現れる場所です。Ridgeに匹敵するウォレットは、硬化鋼のネジ(通常は304または316ステンレス)を使用し、鋳鉄合金ではなくします。マネークリップは100,000回以上の曲げサイクルを経ても張力が失われません。カードホルダーで使用されるエラスティックバンドは、ナイロンにTPUコーティングを施したものを使用すべきです。コーティングはほつれを防ぎ、弾性を長持ちさせます。
表面仕上げのばらつきは、バッチごとに確認する必要があります。工場が浴槽温度や染色濃度を制御しない場合、アニオダイズの色は生産ロットごとにずれてしまいます。プレミアム製品の基準は、バッチごとの色一致がDelta E値1.0以下であることです — これは多くの買い手が気にすることではありません。
組み立ての品質管理はネジのトルクから始まります。一貫したトルクは、ウォレットを開閉する際の一貫した「クリック」音をもたらします。視覚検査はAQL(許容品質限界)サンプリング基準に従います — 主な欠陥にはAQL 2.5、軽微な欠陥にはAQL 4.0が一般的です。品質検査プロトコルには、1.5メートルのコンクリートへの落下テストや、アノダイズされた表面には最小3Hの鉛筆硬度テストが含まれます。
供給チェーンの課題:品質とは一貫性のこと
サンプルは完璧でもよい。問題は10,000番目の製品が最初のものと一致するかどうかです。これは供給チェーンの問題であり、設計の問題ではありません。
アルミニウムの価格はグローバルな原材料市場に影響されます。材料在庫を持たないサプライヤーは、価格やリードタイムの変動に左右されてしまいます。自社で原材料を在庫している工場は、これらを安定化できます。同じ論理は、インジェクションモールド部品用のポリマー樹脂や、通常はサイズが小さく高精度が求められるためリードタイムが最も長い部品であるねじにも適用されます。
生産能力は、大規模生産において許容誤差が維持されるかどうかを決定します。1台のCNC機械で動かす工場は、美しいサンプルを製造できます。月に10,000単位を製造するには、専用のCNCラインが必要です。それ以外の場合は、機械が他のプロジェクトにも使われ、適切なモニタリングなしに工具摩耗が蓄積します。工具摩耗は品質の静かな破壊者です。摩耗したエンドミルはやや大きな穴を形成し、粗いエッジを生み出します。この変化はゆっくりと進むため、ランダムな検査では見逃されがちです。解決策は、機械時間に基づいたスケジュールされた工具交換です。ただ欠陥が現れたときだけ交換するのでは不十分です。
バッチごとの品質保証には3つのチェックポイントが必要です:ライン開始時に実施するファーストアーティクル検査(FAI)、生産中のインライン検査、そしてパッキング前のランダム検査です。真剣な買い手には、独立した第三者によるプレ・シップメント検査(PSI)レポートが標準的な実践です。契約書にこれを明記してください。
製造パートナーの検証:調達チェックリスト
工場を評価するには、セールスの説明を越えて生産フロアを確認する必要があります。
注文前に質問:
-
インハウスのCNC加工は行っていますか、それとも外部委託していますか?
-
メインボディ部品の許容誤差はどの程度ですか?
-
自社のアニオジングラインを持っていますか、それともパートナーを使用していますか?
-
類似製品の不良率はどのくらいですか?(0.5%未満を目指してください。)
-
最初の生産ラインのFAIレポートを提供できますか?
-
CNC加工金属ウォレットの月間生産能力はどのくらいですか?
-
高生産量での工具摩耗をどのように管理していますか?
-
注文確認から出荷までの標準的なリードタイムはどのくらいですか?
避けるべきサプライヤー:
-
特定のアルミニウム合金とテンパを指定できない
-
カーボンファイバーをアルミニウムと同じ価格で提示する
-
QCプロセスを具体的な用語で説明できない
-
インハウスの加工能力を持たない
-
バッチごとの色の一貫性データを提供できない
-
CNCアルミニウムのMOQを500単位未満で提示する(既存のマOLDを保有している場合を除く)
Aを選択する場合…Bを選択する場合…
許容誤差の制御と表面仕上げの一貫性が優先事項であれば、インハウスのCNC加工を持つ工場を選択してください。大規模なバッチでのカラーマッチングが重要であれば、インハウスのアニオジングを持つ工場を選択してください。理想的には、両方の能力を持つ工場を選びますが、その能力はコストを伴います。最も安い見積もりは、大規模生産でRidgeに匹敵する品質を提供するとは限りません。
GSTARがこれらの基準を満たす方法
上記の基準は理論的なものではありません。これらは、深圳にある私たちの工場で毎日実施している仕様です。
メーカーとして、Ridgeに匹敵する品質のウォレットを製造するためのアプローチは、インハウスのCNC加工から始めます。私たちは自社の機械を運用しており、サードパーティの工場に依頼していません。これは単なるコストの問題ではありません。これは許容誤差のずれを制御するためのものです。加工を外部委託すると、サブコントラクターの工具摩耗、スケジュールの競合、品質管理のギャップを引き継ぐことになります。生産を内部に保つことで、プレミアムスリムウォレットに必要な±0.05mmの許容誤差を維持でき、また、外部の承認を待つことなく、生産中にもツールを調整できます。
私たちはスケールアップに対応した生産能力を構築しています。月間生産量が300,000単位を越えるため、プロトタイプから大規模生産への移行に際して、工場のCNCラインが複数のクライアントに共有される際のボトルネックを回避できます。これは、小さな運用では困難な大規模な生産量で一貫した品質を求める買い手にとって重要です。
OEMおよびODMプロジェクトでは、特定のカード容量、カスタムエンブレム、または特許技術のハードウェアに合わせて内部ツールを調整します。私たちは柔軟なMOQを提供しており、ブランドが初期の生産で市場をテストし、コンテナ量へのコミットメントを避けることができます。これは、プレミアムウォレットセグメントに参入する買い手にとって特に重要です。彼らは市場の需要を検証したいが、資本を過剰に投入したくないからです。
Ridgeに匹敵する品質のウォレットを製造するサプライヤーを評価している場合、価格ではなく仕様から議論を始めなければなりません。 弊社チームにご連絡ください。ご希望の材料、仕上げ、生産量を教えていただければ、それらの要件を満たす方法について詳細な評価をご提供いたします。
品質主張の理解:確認すべき点
最高品質のウォレットとは何ですか? メタルウォレットにおける品質は、素材のグレード、加工精度、部品の耐久性の組み合わせによって決まります。6061-T6アルミニウム製のボディとCNC加工されたエッジ、硬化鋼製のネジが現在の基準を表しています。レザーウォレットでは品質の測定方法が異なります — フルグレイン、植物鞣製のレザーと手縫いの縫い目です。メタルウォレットのカテゴリでは、その指標は次の通りです:日々のポケットでの使用で何年もの間、緩み、傷つき、RFIDブロッキング機能の喪失をしないかどうかです。
Ridgeウォレットのコピー製品はありますか? はい、ただし「コピー製品」という用語は2つのカテゴリを含みます。カウンターフェイクのウォレットはRidgeのデザインとブランドをコピーしたもので、これらは違法であり、通常は劣化した素材(例:亜鉛合金など)を使用しています。法的な代替製品は、同じカテゴリで競合する異なるデザインです。その違いは仕様書で確認できます:素材のグレード、CNC加工、QCプロトコルです。供給元が「CNC加工」および「RFIDブロッキング」という表現を用いる場合、具体的な合金、許容差の数値、RFID減衰のテスト方法を尋ねるべきです。
Ridgeウォレットは他の製品とどう違いますか? Ridgeの優位点は、6061-T6アルミニウム、精密加工、そして確立された固定具システムの組み合わせです。競合製品であるEksterやSecridは、同様の素材品質を提供していますが、メカニズムは異なります — Eksterはカード排出システムを使用し、Secridはアルミニウム製のケースとポップアップメカニズムを使用しています。比較の指標は、重量、厚み、RFID保護、部品の耐久性です。Ridgeはどの単一の指標においても一概に優れているわけではありません — その強さは全体的なバランスにあります。このバランスは、同じ素材と許容差仕様を遵守するどのメーカーでも達成可能です。
Ridgeウォレットは高品質ですか? はい。6061-T6アルミニウム、ステンレス鋼製の部品、そして一貫したQCが高価格を正当化しています。しかしB2Bの購入者にとって重要なのは、同等の品質を競争的な価格でOEM製造を通じて調達できるかどうかです。この答えは、工場の機械、素材調達、検査プロトコルに完全に依存しており、ブランドの魔法には依存しません。
生産プロセス:原材料から完成品まで
生産の順序を理解することで、購入者は欠陥の発生源を特定できます。
-
素材調達 — 認証された6061-T6アルミニウム板はほぼ完成形に近い形状にカットされます。認証書は温度処理を確認します。
-
CNC加工 — 主なボディ部品は最終寸法までミリングされます。ここが許容差の制御が行われる場所です。摩耗した工具や緩んだ固定具は視覚的な欠陥を生み出します。
-
鋸屑除去と表面処理 — エッジは手作業で鋸屑を除去し、その後、部品はビーズブラストまたはスANDINGで表面プロファイルを作成し、陽極酸化処理に備えます。
-
陽極酸化 — 部品はラックにかけられ、洗浄、エッチング、そして硫酸浴での陽極酸化処理が行われます。接着剤と密封処理が続きます。陽極酸化層は耐久性のために8〜12マイクロメートル必要です。
-
部品の組み立て — ネジ、クリップ、エラスティックバンドが取り付けられます。トルク設定は校正されます。
-
RFID層の挿入 — シールド材がカードスロットに配置されます。
-
最終検査 — 視覚検査、機能テスト(カードの挿入・抜き出し)、およびサンプルの落下テストが行われます。
各工程は欠陥の発生源となる可能性があります。購入者はどの工程が自動化され、どの工程が手作業で行われているかを尋ねるべきです。手作業による鋸屑除去や組み立ては通常のプロセスです — 品質は作業員の技術と検査の厳しさに依存します。
注文プロセス:最小注文数、納期、輸送
カスタムCNCアルミニウムウォレットの場合、標準デザインでは最小注文数は500〜1,000個程度です。既存の金型がある場合、その閾値は下がります。カスタムエンブレムや特許技術の部品を使用する場合は、金型の費用を amortize するためのより高い最小注文数が必要になることがあります。
納期は予測可能なパターンをたどります:サンプルの納期は7〜15日(必要に応じて金型の作成を含む)、サンプルが承認された後は、大規模生産の納期は25〜35日です。このタイムラインを短縮する最も速い方法は、工場内に機械加工設備を持つこと — 外部機械工場の待ち時間は不要です。
輸送は目的地と注文量に依存します。航空輸送は緊急注文や少量の注文に適しています。海運はコンテナ量の標準です。北米やヨーロッパの購入者には、海運の輸送時間に20〜35日を考慮してください。適切に構築された生産スケジュールはこの時間を考慮します — 工場の生産リードタイムと輸送時間は並列ではなく順次進行します。
カスタムメタルウォレットの最小注文数はどれくらいですか? 標準のCNCアルミニウムウォレットは通常500〜1,000個から始まります。既存の金型がある場合、一部の供給元はより少ない数量を受け入れます。最小注文数は工場経済学に限らず、1単位あたりのQC投資が現実的なものであることを保証するためのものでもあります。CNC加工されたウォレットの100個の生産では、1,000個の生産と同様のセットアップおよび検査時間を持つにもかかわらず、1単位あたりのコストが大幅に高くなります。
カスタムウォレットのサンプル生産にはどれくらい時間がかかりますか? 多くの工場ではサンプルを7〜15日で納品します。これはCAD図面の承認、金型(新しい場合)、およびサンプルの加工と仕上げを含みます。工場内での機械加工はこの時間を短縮します — 外部工場の待ち時間は不要です。緊急性の高いプロジェクトでは、一部の供給元は3〜5日で特別な料金を払って急ぎのサンプルを提供します。
サプライヤー認証の評価
認証はプロセスの規律を証明するものであり、製品の品質そのものではありません。ISO 9001認証を取得している工場は品質管理の文書化された手順を持っていますが、認証がその手順がすべての生産ロットで実施されていることを保証するわけではありません。材料のREACHおよびRoHS準拠はヨーロッパ市場での販売において重要です。これらの認証は必要条件であり、十分条件ではありません。
より意味のある証拠は、工場が類似の製品を製造した際の実績です。類似の数量を注文したクライアントからのリファレンスを求め、不良率データを求め、最近の生産ロットにおけるFAIレポートを求めましょう。これらの文書を素早くかつ迷わず提供できる工場は、本物のプロセス制御で運営されている可能性が高いです。
認証の限界は、それが瞬間的な評価であることです。ISO 9001の監査は年1回行われます。工場の日々の現実が重要であり、そのため工場視察や生産フロアのビデオツアーは価値があります。機械がどのようにメンテナンスされているか、作業台がどのように整理されているか、作業員が文書化された手順に従っているかを観察してください。この観察は、どの認証よりも多くの情報を提供します。
参考文献
-
Ridge Wallet — 材料と仕様。 https://ridge.com/
-
ASTM B209 — アルミニウムおよびアルミニウム合金板の標準仕様。 https://www.astm.org/
-
ISO 9001:2015 — 質量管理システム。 https://www.iso.org/
-
RFIDシールドのテスト方法 — IEEE標準協会。 https://standards.ieee.org/
-
AQLサンプリング手順 — ISO 2859-1。 https://www.iso.org/
—
高品質なウォレットラインを構築してくれるパートナーが必要ですか?弊社チームにご相談ください — 材料選択、公差、生産スケジュールについてご案内いたします。