11 min lezen
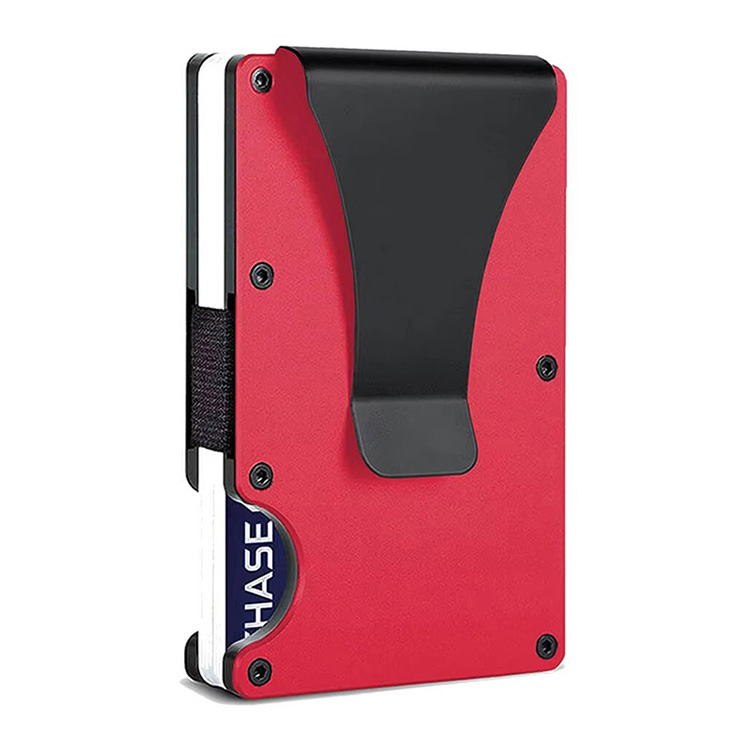
Wanneer een koper een voorbeeld uit een fabriek opent en met zijn duim over de rand loopt, controleert hij niet de esthetiek. Hij controleert de verschil tussen een CNC-geslepen hoek en een diepvorming. Dat verschil — gemeten in tienden van een millimeter — onderscheidt een portemonnee die concurrentie kan opnemen met Ridge kwaliteit van een portemonnee die er slechts vanaf een afstand uitziend lijkt.
Ridge stelde de standaard in met 6061-T6 aluminium, RFID-afschermende lagen en een bevestigingssysteem dat jarenlang kan doorstaan aan zakafschramming. Voor B2B kopers is de uitdaging niet het ontwerpen van een vergelijkbare product. Het is het vinden van een productiepartner die die standaard kan repliceren over duizenden eenheden zonder afwijking.
Dit gids brengt de technische specificaties, productietoleranties en leveringsketencapaciteiten uit die nodig zijn om een portemonnee te verkrijgen die concurrentie kan opnemen met Ridge kwaliteit. Het biedt ook een kader voor het beoordelen van leveranciers voordat je je op een productiegang stelt.
Materialen Specificaties: Wat onderscheidt Premium van Imitatie
De materiaalgraad bepaalt de bovengrens van wat een portemonnee kan worden. Ridge gebruikt 6061-T6 aluminium — een regenwaterverhard alloy met een druksterkte rond 276 MPa. Het is niet exotisch. Wat belangrijk is, is dat de fabriek inderdaad gekeurde T6 temper stok gebruikt in plaats van algemene 6061 die niet is goed verhit en behandeld is.
Carbonvezel is waar snelle wegen zichtbaar worden. Een echte carbonvezel portemonnee gebruikt geweven bladen van 3K of 12K tow, gelaminieerd onder warmte en druk. Een “carbonvezel look” portemonnee gebruikt een geprinte film over plastic. Het verschil is zichtbaar in de tekstuur — echte carbon heeft diepte; geprinte film is plat. Het verschil is ook zichtbaar in de prijs. Als een leverancier carbonvezel portemonnees aan dezelfde prijs als aluminium aanbiedt, dan snijdt hij een hoek af.
De oppervlakteverwerking bepaalt de dagelijks ervaring. Matte anodiseren met bead blasting produceert het laag reflecterende finish dat Ridge gebruikers verwachten. PVD (Fysieke Damp Deposition) coating biedt hogere weerstand tegen krassen voor donkere kleuren. De specificatie die belangrijk is voor aankoop is de anodiseringsdikte — 8 tot 12 micrometer voor duurzame kleur. Hieronder verliest de kleur zich binnen maanden van zakgebruik.
Een portemonnee die concurrentie kan opnemen met Ridge kwaliteit moet ook RFID signalen blokkeren op 13,56 MHz — de frequentie die wordt gebruikt voor contactloos betalen. Aluminium en carbonvezel bieden inherent scherming in zekere mate, maar de kaartgatgebied vereist een specifieke RFID-blokkeerlaag. De gangbare aanpak is een 0,1 mm aluminium of koperplaat tussen kaartlagen. Korte alternatieven gebruiken RFID-blokkeer “verf” of dunne metalliseerde film die breekt na herhaalde buiging. De test is eenvoudig: vouw het materiaal 10.000 keer en controleer of de scherming nog werkt.
Productietoleranties: De Vervaging Tussen “Ziet Uit Als” en “Voelt Uit Als”
De visuele verschil tussen een goedkope metalen portemonnee en een premium portemonnee is klein in foto’s en enorm in de hand. Die kloof wordt gecreëerd door productietoleranties.
CNC-machine houdt toleranties van ±0,05 mm. Diepvormen — de goedkoper alternatief — bereikt meestal ±0,2 mm. Dat 0,15 mm verschil leidt tot trillende kaartvakken, ongelijke naadjes en randen die vastzitten in stof. Een portemonnee die concurrentie kan opnemen met Ridge kwaliteit vereist CNC-machine voor de hoofdlichamen. Vijf-axel CNC is ideaal; hoge precisie 4-axel machines kunnen ook de vereiste geometrie produceren voor de meeste portemonneeontwerpen.
De hardware is waar kostenbesparing zichtbaar wordt. Ridge-compare portemonnees gebruiken hardgestaal schroeven (meestal 304 of 316 inox) in plaats van zinkalliant. De money clip moet 100.000+ buigcycli doorstaan zonder spanning te verliezen. De elastische band die wordt gebruikt in kaartdragers moet TPU-coated nylon zijn in plaats van gewone nylon — de coating voorkomt slijtage en houdt elasticiteit langer.
De consistentie van oppervlakteverwerking is belangrijk over batches. Anodiseringskleur kan variëren tussen productiecycli als de fabriek de badtemperatuur en kleurconcentratie niet controleert. De standaard voor premium producten is kleurmatchen binnen een Delta E waarde van 1,0 of minder — een meting die de meeste kopers nooit vraagt.
Montage kwaliteitscontrole begint met schroevendraaierkracht. Consistente kracht betekent een consistente “klik” bij het openen en sluiten van de portemonnee. Visuele inspectie volgt AQL (Acceptable Quality Limit) steekproefstandaarden — meestal AQL 2,5 voor grote defecten en 4,0 voor kleine. Valtests van 1,5 meter op beton en potloodhardheidstests (minimaal 3H voor anodiseerde oppervlakken) vullen het QC protocol af.
De Voorraadketenuitdaging: Kwaliteit Is Over Consistentie
Een voorbeeld kan perfect zijn. De vraag is of de 10.000ste eenheid overeenkomt met de eerste. Dat is een voorraadketenvraag, niet een ontwerpvraag.
Aluminiumprijzen fluctueren met de wereldwijde grondstoffenmarkten. Een leverancier zonder materiaalinventaris is kwetsbaar voor die schommelingen — zowel in prijs als in leveringstijd. Fabrieken die grondstoffen in huis voorraden kunnen beide stabiliseren. Hetzelfde logica geldt voor polymeresin voor injectie-gesmolten onderdelen en voor schroeven, die vaak de langste leveringstijd hebben vanwege hun kleine grootte en hoge precisievereis.
Productiecapaciteit bepaalt of toleranties op schaal worden gehandhaafd. Een fabriek die één CNC-machine draait kan een mooi voorbeeld produceren. Het produceren van 10.000 eenheden per maand vereist een geïntegreerde CNClijn — anders worden machines gedeeld met andere projecten, en snijwerkverbruik stijgt zonder juiste monitoring. Snijwerkverbruik is de stilzwijgende kwaliteitsmoordenaar. Een verbruikte eindmoots produceert iets grotere gaten en grovere randen. De verandering is geleidelijk, dus het ontwijkt willekeurige inspectie. De oplossing is geplande snijwerkvervanging op basis van machineuren, niet alleen wanneer tekorten optreden.
Kwaliteitscontrole tijdens productiecycli vereist drie controlespunten: eerste-artikelinspectie (FAI) bij het starten van de lijn, inlijninspectie tijdens productie en eindwillekeurige inspectie voorafgaand aan verpakking. Een Pre-Shipment Inspection (PSI) rapport van een onafhankelijke derde partij is standaardpraktijk voor serieuze kopers. Vraag het aan in je contract.
Beoordelen van een Productiepartner: Een Inkoopchecklist
Beoordelen van een fabriek vereist dat je verder gaat dan de verkoopspitch en de productievloer bekijkt.
Vragen voorafgaand aan Bestelling:
-
Heb je in-house CNC-machining, of outsourc je het?
-
Wat is je tolerantie op de hoofdonderdelen?
-
Heb je je eigen anodiseringslijn, of gebruik je een partner?
-
Wat is je defectenpercentage op vergelijkbare producten? (Streef naar onder 0,5%.)
-
Kan je een FAI-rapport leveren voor de eerste productieronde?
-
Wat is je maandelijkse capaciteit voor CNC-gemachined metal wallets?
-
Hoe beheer je snijwerkverbruik in hoge productierondes?
-
Wat is je standaard leveringstijd vanaf bestelbevestiging tot verzending?
Vermyd Leveranciers die:
-
Niet kunnen noemen welke specifieke aluminiumlegging en tempering ze gebruiken
-
Carbonfiber hetzelfde prijs als aluminium noemen
-
Niet kunnen uitleggen hun QC-proces in specifieke termen
-
Geen in-house machinaal vermogen hebben
-
Niet kunnen leveren batch-to-batch kleurconsistentiegegevens
-
MOQs onder 500 eenheden noemen voor CNC aluminium (tenzij ze bestaande gaten hebben)
Kies A als… Kies B als…
Kies een fabriek met in-house CNC-machining als je prioriteit is op tolerantiecontrole en oppervlaktefinish consistentie. Kies een fabriek met in-house anodiseren als kleurmatchen over grote batches kritisch is. Ideaal is om een fabriek te kiezen die beide heeft — maar begrijp dat deze capaciteit een prijs heeft. De goedkoopste offerte is zelden de die Ridge-achtige kwaliteit op schaal levert.
Hoe We Deze Standaarden Voldoen bij GSTAR
De genoemde standaarden zijn niet theorie. Ze zijn de specificaties die we dagelijks uitvoeren op ons bedrijf in Shenzhen.
Als fabrikant, start onze aanpak om een portemonnee te produceren die concurrentie kan opnemen met Ridge kwaliteit met in-house CNC-machining. We bedienen onze eigen machines in plaats van outsourc naar derde partijen. Dit is niet alleen over kosten — het is over het controleren van tolerantieverschuiving. Wanneer machining wordt outsourced, erft je de subcontractor’s snijwerkverbruik, planningconflicten en kwaliteitscontrolegaten. Door productie intern te houden, behouden we de ±0,05mm toleranties die vereist zijn voor een premium dun portemonnee, en kunnen we snijwerk mid-run aanpassen zonder te wachten op externe goedkeuring.
Onze productiecapaciteit is geconfigureerd voor schaal. Met een maandelijkse productie van meer dan 300.000 eenheden kunnen we van prototype naar massaproductie gaan zonder het bottleneck-effect dat optreedt wanneer een fabriek’s CNC-lijn wordt gedeeld over meerdere klanten. Deze capaciteit is belangrijk voor kopers die consistent kwaliteit nodig hebben in volumes die kleinere operaties zouden belasten.
Voor OEM en ODM-projecten passen we onze interne gereedschappen aan voor specifieke kaartcapaciteiten, aangepaste gravur of propriëtaire hardware. We bieden flexibele MOQs aan — waardoor merken de markt kunnen testen met initiële runs voordat ze zich committen tot containervolumes. Dit is vooral relevant voor kopers die de premium portemonnee-sector binnentrekken en willen bevestigen dat de vraag bestaat zonder te veel kapitaal te investeren.
Als je leveranciers beoordeelt voor een portemonnee die concurrentie kan opnemen met Ridge kwaliteit, moet het gesprek beginnen met specificaties, niet met prijs. Neem contact op met ons team met je doel materiaal, finish en volume — we zullen reageren met een gedetailleerde evaluatie van hoe we die eisen kunnen voldoen.
Begrip van Kwaliteitsclaims: Wat te Verifiëren
Wat is de hoogste kwaliteit portemonnee? Kwaliteit in een metaalportemonnee is een combinatie van materiaalgraad, uitwerkingsgenauwheid en hardwareduurzaamheid. Een 6061-T6 aluminiumlichaam met CNC-uitgewerkte randen en hardgesteelde schroeven vertegenwoordigt de huidige standaard. Lederportemonnees meten kwaliteit anders — volgrain, vegetabilig getande leer met handgenaaiden naadjes. Voor de categorie metaalportemonnees is de maatstaf: kan het dagelijks in de zak gedragen worden zonder dat het loskomt, te veel afgeschraafd wordt of verliest het zijn RFID-afschermend vermogen?
Zijn er knock-off Ridge portemonnees? Ja, maar het woord “knock-off” omvat twee categorieën. Contrefactieportemonnees kopiëren de ontwerp- en merkken van Ridge — deze zijn illegaal en gebruiken meestal ondergeschikte materialen zoals zinkaluminium met slechte toleransen. Legale alternatieven zijn verschillende ontwerpen die in dezelfde categorie concurreren. De verschil is verifieerbaar via specifieke documenten: materiaalgraad, CNC-uitwerking en QC-protocollen. Als een leverancier claimt “CNC-uitgewerkt” en “RFID-afscherming”, vraag dan naar de specifieke legering, de tolerantiegetallen en de testmethode voor RFID-attenuatie.
Hoe staat de Ridge Portemonnee in vergelijking met andere? De voordelen van Ridge liggen in de combinatie van 6061-T6 aluminium, nauwkeurige uitwerking en een bewezen bevestigingssysteem. Competitoren zoals Ekster en Secrid bieden vergelijkbare materiaalkwaliteit aan met verschillende mechanismen — Ekster gebruikt een kaart-uitwerpsysteem, Secrid gebruikt een aluminiumgeval met een pop-upmechanisme. De vergelijkingsmaatstaven zijn gewicht, dikte, RFID-bescherming en hardwareduurzaamheid. Ridge is niet uniek superieur in welke enkele maatstaf — zijn sterkte ligt in de overal balans. Deze balans is haalbaar door elke fabrikant die dezelfde materialen en tolerantiespecificaties volgt.
Zijn Ridge portemonnees van hoge kwaliteit? Ja. De 6061-T6 aluminium, de staalhardware en de consistentie van de QC rechtvaardigen de premiumprijs. Voor B2B-kopers is echter de relevante vraag of gelijkwaardige kwaliteit kan worden aangeboden tegen een concurrentieprijs via OEM-productie. De antwoord hangt volledig af van de machinepark, materiaalvergaring en inspectieprotocollen van de fabriek — niet op magie van merk.
Productieproces: Van Brute Materiaal tot Afgeronde Portemonnee
Het begrijpen van de productievolgorde helpt kopers om te identificeren waar tekorten oorspronkelijk ontstaan.
-
Materiaalvergaring — Gecertificeerde 6061-T6 aluminiumplaten worden gesneden tot bijna netvorm. Het certificatie document verifieert de temperbehandeling.
-
CNC-uitwerking — De hoofdlichaamstukken worden geslepen tot eindafmetingen. Dit is waar de tolerantiecontrole plaatsvindt. Een versleten tool of losse fixatie leidt tot zichtbare tekorten.
-
Verzilveren en oppervlaktevoorbereiding — De randen worden handmatig verzilverd, daarna worden de stukken beademd of geslepen om de oppervlakteprofiel te creëren voor anodering.
-
Anodering — De onderdelen worden opgehangen, gewassen, geëtst en in een zwavelzuurbad geanodiseerd. Daarna volgt de kleuring en het afsluiten. De anodische laag moet 8–12 micrometers zijn voor duurzaamheid.
-
Hardwaremontage — Schroeven, clips en elastische bands worden geïnstalleerd. De momentinstellingen worden afgesteld.
-
RFID-laag invoegen — Het schermingsmateriaal wordt in de kaartgaten geplaatst.
-
Finale inspectie — Visuele controle, functietest (kaartinvoer en -uitvoer) en valtest op monsters.
Elke stap is een potentieel falend punt. Kopers moeten vragen welke stappen automatisch zijn en welke handmatig. Handmatig verzilveren en montage zijn normaal — de kwaliteit hangt af van de vaardigheid van de werknemers en de strengte van de inspectie.
Bestelproces: MOQ, Leveringstijd en Verzending
Voor een aangepaste CNC aluminium portemonnee varieert de typische MOQ van 500 tot 1.000 eenheden voor standaardontwerpen. Bestaande gaten kunnen deze drempel verlagen. Aangepaste gravur of propriëtaire hardware kan hogere minimums vereisen om de gereedschapskosten te amortiseren.
Leveringstijden volgen een voorspelbare patroon: 7–15 dagen voor monsters (inclusief gereedschap als nodig), en 25–35 dagen voor massaproductie na goedkeuring van het monster. De snelste manier om deze tijdlijn te verkorten is samenwerken met een fabriek die in-house uitwerking heeft — er is geen wachten op een externe machinezaak wachtrij.
Verzending hangt af van bestemming en volume. Luchtvervoer is geschikt voor urgentiebestellingen en kleine hoeveelheden; zeevervoer is de standaard voor containerhoeveelheden. Voor kopers in Noord-Amerika of Europa moet je rekening houden met 20–35 dagen transitietijd voor zeevervoer. Een goed geplande productieplanning rekening houdt met dit — de productie tijd van de fabriek en de verzendtijd lopen opvolgend, niet parallel.
Wat is de MOQ voor een aangepaste metaalportemonnee? Standaard CNC aluminium portemonnees beginnen meestal met 500–1.000 eenheden. Voor bestaande gaten nemen sommige leveranciers lagere hoeveelheden aan. De MOQ is niet alleen over factoryeconomie — het zorgt ook dat de QC-investering per eenheid redelijk blijft. Een 100-eenheden run van CNC-uitgewerkte portemonnees heeft een veel hogere per-eenheid kosten omdat de instelling en inspectietijd gelijk zijn aan een 1.000-eenheden run.
Hoe lang duurt het om een aangepaste portemonnee te produceren? De meeste fabrieken leveren monsters in 7–15 dagen. Dit omvat de goedkeuring van de CAD-tekening, gereedschap (indien nieuw), en de uitwerking en afwerking van het monster. In-house uitwerking versnelt dit — er is geen wachtrij bij een externe zaak. Voor urgent projecten bieden sommige leveranciers rush monsters in 3–5 dagen tegen een premiumprijs.
Beoordeling van Leverancierscertificaten
Certificaten zijn bewijs van procesdiscipline, niet van productkwaliteit. Een fabriek met ISO 9001-certificaat heeft gedocumenteerde procedures voor kwaliteitsbeheer — maar het certificaat garandeert niet dat de procedures op elke productiebatch worden gevolgd. REACH en RoHS-compliancy voor materialen is belangrijk voor het verkopen op de Europese markt. Deze certificaten zijn noodzakelijke voorwaarden, niet voldoende ervoor.
De betere bewijsvoering is de fabriek’s historie met vergelijkbare producten. Vraag naar referenties van klanten die vergelijkbare volumes bestelden. Vraag naar defectenpercentagegegevens. Vraag naar het FAI-rapport van een recente productiebatch. Een fabriek die deze documenten snel en zonder twijfel kan leveren, werkt waarschijnlijk met echte procescontrole.
De beperking van certificaten is dat ze punten-in-tijd-uitnodigingen zijn. ISO 9001-audities gebeuren jaarlijks. De dagelijks realiteit van de fabriek is belangrijk — daarom is een fabrieksaudit of een video-uitstap van de productievloer waardevol. Kijk hoe de machines worden onderhouden, of de werkplaatsen goed georganiseerd zijn, en of de werknemers de gedocumenteerde procedures volgen. Deze waarneming vertelt je meer dan welk certificaat dan ook.
Referenties
-
Ridge Wallet — Materialen en Specificaties. https://ridge.com/
-
ASTM B209 — Norm voor aluminium en aluminium-legier plaat en blad. https://www.astm.org/
-
ISO 9001:2015 — Kwaliteitsbeheersystemen. https://www.iso.org/
-
RFID Schermtestmethoden — IEEE Standaard Associatie. https://standards.ieee.org/
-
AQL Steekproefprocedures — ISO 2859-1. https://www.iso.org/
—
Ben je op zoek naar een partner die je premium walletlijn kan bouwen naar Ridge-comparabele standaarden? Neem contact op met ons team om je OEM-project te bespreken — we zullen je door de materiaalopties, toleransen en productietijden leiden.