13 min read
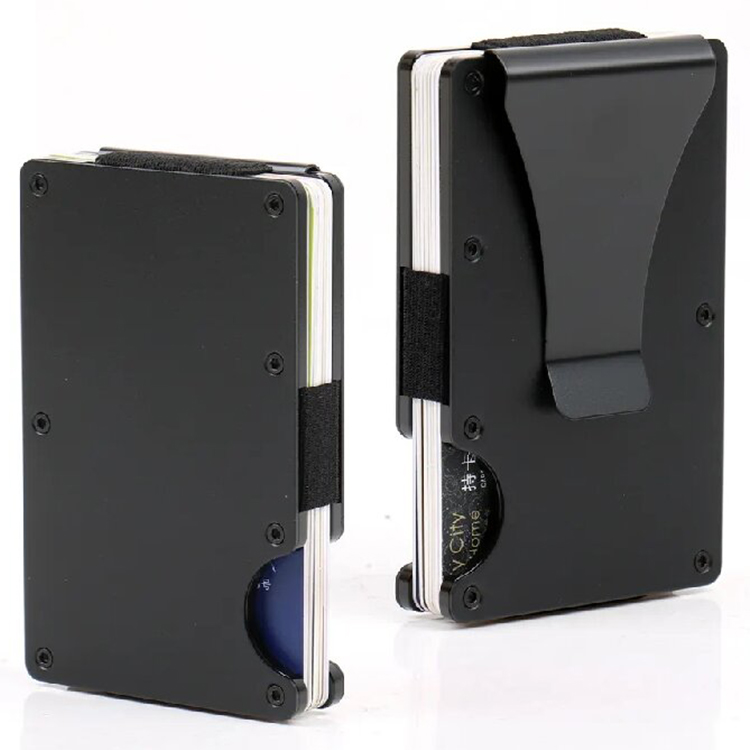
Un manager dell’acquisto per un marchio di accessori americano una volta mi ha raccontato di un disastro che avrebbe potuto essere evitato. Avevano ordinato 20.000 portacarte metallici da un fornitore estero che insisteva nell’usare lo stampaggio progressivo. Il design sembrava semplice sul carta — una lastra piatta con una curva. Ma le tolleranze della traccia delle carte erano troppo strette per permettere a un pezzo stampato di mantenere una consistenza. Il risultato: 20.000 unità che o pinzavano le carte o le lasciavano scivolare liberamente. Tutta la batch è stata buttata via. La differenza tra una borsa che si percepisce di alta qualità e una che si percepisce di bassa qualità spesso si riduce al processo di produzione.
Questo guida spiega le differenze tecniche, le strutture dei costi e la compatibilità applicativa per il tornio CNC e lo stampaggio metallico specificamente per le borse, i portacarte e gli organizzatori di chiavi. Lascerai con un chiaro quadro per allineare le specifiche del tuo prodotto con il processo di produzione giusto.
1. Comprendere il Tornio CNC per la Produzione di Borse
Risposta diretta: Il tornio CNC è un processo di produzione subtractiva dove un blocco solido di metallo viene scavato in un pezzo finito utilizzando utensili di taglio rotanti controllati dal computer. Per la produzione di borse, offre tolleranze di ±0.01mm a ±0.05mm e permette caratteristiche complesse come tratti interni, fori di precisione e superfici di montaggio strette che lo stampaggio non può raggiungere.
1.1 Cos’è il Macchinato CNC?
Il macchinato CNC (Controllo Numerico Computerizzato) rimuove materiale da un blocco solido—tipicamente alluminio, titanio, ottone o acciaio inossidabile—per creare la forma finale. Il processo inizia con un file CAD che un programmatore CAM converte in percorsi di utensili. Una macchina poi segue questi percorsi, facendo girare gli utensili di taglio a velocità elevate per rimuovere il materiale strato per strato.
Nella produzione di portafogli, il CNC viene utilizzato per portafogli in metallo solido, scocche RFID bloccanti e cornici rigide per design in pelle-metallo ibrido. Il principale vantaggio è che il processo è interamente alimentato dal software. Non è richiesto alcun utensile fisico, quindi le modifiche al design vengono apportate nel codice, non nei costosi stampi in acciaio.
Terminologia chiave che gli acquirenti dovrebbero conoscere:
-
Velocità della vite: RPM dell’utensile di taglio, tipicamente 10,000–30,000 RPM per l’alluminio
-
Velocità di avanzamento: Quanto velocemente l’utensile si muove attraverso il materiale
-
Percorso utensile: Il percorso programmato che l’utensile di taglio segue
-
Tolleranza: La deviazione ammessa rispetto alla dimensione specificata
1.2 Fori e Fori di Precisione nei Portafogli in Metallo
Un portafoglio metallico a ribalta si affida a fori posizionati con precisione per pin di giunzione, anelli chiave e attacchi per cordicelle. Se un foro è mal allineato di anche 0.2mm, l’azione di pivoting diventa rigida o la pinza si consuma in modo irregolare nel tempo.
Il macchinato CNC può mantenere la posizione dei fori a ±0.005 pollici (0.13mm) o meglio. Questa coerenza è importante perché un portafoglio è un oggetto che le persone maneggiano decine di volte al giorno. La frizione nel meccanismo è immediatamente percepibile. La laminazione, al contrario, si affida all’allineamento del die con l’acciaio a foglia—and anche se i die progressivi moderni sono precisi, non possono eguagliare la precisione posizionale di una vite CNC che si muove indipendentemente in tre assi.
1.3 Filo e Caratteristiche Filettate per Montaggio
Molti portamonete in metallo di alta qualità utilizzano viti per tenere insieme la scocca. Questo permette la smontaggio per la sostituzione della batteria nei portamonete intelligenti o l’accesso ai componenti interni. La lavorazione CNC può tagliare filo direttamente nel materiale solido.
I filo tagliati nel materiale solido sono strutturalmente più forti rispetto ai filo formati in lamiera stampata sottile. Un foro filettato in una lamiera d’alluminio da 3mm ha una substantiali interazione di filo. Il filo di un pezzo stampato è essenzialmente un bordo piegato—it si strappa facilmente se sovratorsionato.
Per i portamonete con parti sostituibili o quelli che devono sopravvivere a molti anni di utilizzo, questo è un fattore di durabilità significativo.
1.4 Superfici di Montaggio Critiche e Caratteristiche di Tolleranza Stretta
Ove le due metà di un portamonete in metallo si incontrano, la planarità e la parallelità determinano se il prodotto si percepisce solido o con ronzio. La lavorazione CNC eccelle nel creare superfici di montaggio precise perché il pezzo è mantenuto rigido mentre il utensile rimuove il materiale. La superficie risultante è piatta e coerente su tutta la superficie.
Il standard industriale ISO 2768-m copre tolleranze generali per parti lavorate. La lavorazione CNC raggiunge routine standard più fini per caratteristiche specifiche. Per i portamonete ibridi con cornice metallica e inserto in pelle, le dimensioni interne della tasca della cornice sono critiche. Una tasca che è 0.1mm troppo piccola non accetterà la pelle; una che è 0.1mm troppo grande lascerà la pelle spostarsi durante l’uso.
1.5 Variazioni a Basso Volume e Flessibilità di Progettazione
La lavorazione CNC non richiede utensili duri. Se si desidera cambiare la posizione di un logo, regolare un raggio, o offrire un diverso colore, il cambiamento avviene nel file CAD. La produzione può iniziare entro pochi giorni dalla finalizzazione del design.
Questo rende la lavorazione CNC la scelta predefinita per:
-
Prove di pilotaggio e test di mercato
-
Design di edizione limitata
-
Personalizzazione del marchio (incisione loghi, numeri seriali)
-
Linee di prodotto Multi-SKU con meno di 10.000 unità per design
Il compromesso è il tempo di ciclo. Ogni pezzo CNC richiede minuti per essere lavorato, mentre una macchina stampante spara fuori pezzi in secondi. Per volumi superiori a 50.000 unità, il costo per unità della lavorazione CNC diventa più difficile da giustificare.
2. Comprendere la Stamping Metallica Precisa per Portafogli
Risposta diretta: La stampaggio metallica è un processo di formatura in cui un nastro di metallo piatta viene alimentato in una pressa con un模具 che taglia e piega il metallo nella forma desiderata. Offre costi per unità estremamente bassi a volumi elevati, ma richiede strumenti costosi e è limitato ai profili 2D con pieghe.
2.1 Cos’è la Stamping Metallica?
La stampaggio metallica utilizza un模具 costruito su misura — un componente in acciaio a utensile di precisione — per tagliare, forare, piegare e formare una striscia piatta di metallo. Il processo include:
-
Taglio: Tagliare la forma esterna dalla lamina
-
Foratura: Creare fori nel pezzo grezzo
-
Piegatura: Formare angoli e curve
-
Comprimere: Comprimere il metallo per creare dettagli più fini o cambiamenti di spessore
Negli portafogli, lo stampaggio viene utilizzato per pannelli di schermatura RFID interni, clip metalliche sottili per monete e shell esterne per portamonete sottili. Il processo è veloce — un模具 progressivo può produrre 50–100 pezzi al minuto.
2.2 Creazione del Die e Costi degli Strumenti
La realtà finanziaria è che i costi degli strumenti devono essere ammortizzati attraverso il volume di produzione. A 5,000 unità, un模具 da $20,000 aggiunge $4.00 per unità solo in costi di strumenti. A 100,000 unità, lo stesso模具 aggiunge solo $0.20 per unità. Questo è il motivo per cui lo stampaggio diventa economico solo a scala.
2.3 Utilizzo dei Materiali e Struttura della Grana
La stampa produce scarti—the scheletro di metallo in lamiera lasciato dopo il taglio. Sebbene i produttori riciclino questi scarti, rappresentano comunque materiale sprecato. La lavorazione CNC produce anche trucioli, ma un blocco solido può essere orientato per massimizzare l’uso del materiale.
Un problema meno noto è la struttura della grana. La lamiera laminata ha una direzione di grana. La piegatura lungo la grana può causare micro-fessure sull’esterno della piega. La lavorazione CNC taglia attraverso la grana in modo casuale, il che spesso resulta in bordi più forti per i cornici di portafogli sottili. Questo è uno dei motivi per cui le parti stampate sottili possono rompersi al raggio di piega mentre le parti lavorate CNC della stessa spessore non lo fanno.
La stampa è anche limitata alle spessori delle lamiere, tipicamente da 0,5mm a 3mm. La lavorazione CNC può lavorare blocchi solidi fino a qualsiasi spessore praticabile, permettendo portafogli più rigidi e con una sensazione più sostanziale.
2.4 Limitazioni di Finitura Superficiale
Le parti stampate presentano spigoli vivi agli angoli di taglio—microscopici metalli sollevati che devono essere rimossi attraverso operazioni secondarie come il rodatore o la finitura vibrante. Sebbene il sverniciaggio sia una pratica standard, aggiunge costo e tempo.
La stampa può anche lasciare “linee di模具”—lievi marchi superficiali dove il模具contatta il metallo. Questi sono generalmente accettabili per applicazioni industriali ma possono essere visibili su un prodotto di consumo di alta qualità. Le parti lavorate CNC hanno una trama superficiale uniforme dalla utensile di taglio, che anodizza e finisce in modo più coerente.
3. Confronto a Fronte: CNC vs Stamping per Portafogli
Risposta diretta: La lavorazione CNC vince per volumi bassi a medi, geometrie complesse e finiture di alta qualità. La stampa metallica vince per volumi elevati di design semplici e piatti. Il punto di intersezione è tipicamente intorno a 10.000–50.000 unità, a seconda della complessità della parte e del materiale.
3.1 Analisi dei Costi: Strumenti vs. Prezzo Unitario
| Fattore | Meccanizzazione CNC | Stampaggio Metallico |
|---|---|---|
| Costo iniziale degli strumenti | Basso (nessun模具 required) | Alto ($5,000–$50,000+) |
| Costo per unità | Superiore (minuti per parte) | Inferiore (secondi per parte) |
| Volume di pareggio | Migliore sotto le 10,000 unità | Migliore sopra le 50,000 unità |
| Costo delle modifiche di progettazione | Basso (modifica software) | Alto (nuovo模具 required) |
| Opzioni di materiale | Blocco solido (alluminio, titanio, ottone, acciaio) | Bobine (stessi materiali, limitato dalla formabilità) |
| Intervallo di spessore della parete | 0.5mm al blocco solido | 0.5mm a 3mm tipico |
| Capacità di tolleranza | ±0.01mm a ±0.05mm | Tipico ±0.1mm |
| Finitura superficiale | Trattamento meccanico uniforme | Spigoli e linee di模具 possibile |
| Filettature | Non praticabile in lamiera sottile |
3.2 Tempi di Consegna e Agilità
La meccanizzazione CNC può iniziare la produzione entro 1–2 settimane dalla ricezione di un progetto finaleizzato. La programmazione richiede 1–3 giorni; la lavorazione continua una volta impostata. Per i prototipi, le parti possono essere pronte in giorni.
Lo stampaggio richiede 4–6 settimane solo per la fabbricazione del模具. Il模具 deve essere progettato, meccanizzato, trattato termicamente e testato. Una volta approvato il模具, la produzione è estremamente rapida, ma non si può iniziare fino a quando il模具 esiste.
Per le marche che entrano rapidamente sul mercato o testano nuovi progetti, l’agilità della CNC è un vantaggio decisivo.
3.3 Complessità della Progettazione e Funzionalità
La CNC gestisce geometrie 3D, filettature interne, loghi incassati e superfici a più livelli senza difficoltà. Un portafoglio con profilo curvo, traccia di carta incassata e testa di vite filettata è un lavoro semplice per la CNC.
Lo stampaggio è limitato a profili 2D con pieghe — ciò che l’industria chiama “2.5D.” Puoi creare una piastra piatta con una piega di 90 gradi, ma non puoi creare una testa filettata interna o una superficie a più livelli. Le funzionalità complesse richiedono di passare alla CNC o utilizzare pressi di stampaggio multipli costosi.
3.4 Selezione dei Materiali
CNC lavora con barre solide di alluminio, ottone, rame, titanio e acciaio inossidabile. La durezza del materiale è meno preoccupante perché possono essere selezionati strumenti di taglio per adattarsi.
La laminazione lavora con bobine dello stesso materiale, ma la formabilità è una limitazione. Ad esempio, il titanio è difficile da curvare senza rompersi nei radii stretti. I metalli più morbidi come l’ottone e l’alluminio sono più facili da laminare, ma potrebbero non offrire il tocco premium del titanio.
4. Come Scegliere il Processo Giusto per il Tuo Progetto di Portafogli
Risposta diretta: Calcola il tuo costo totale di proprietà (strumenti + costo per unità × volume), valuta la complessità del design e prototipa sempre tramite CNC prima di impegnarti in strumenti di laminazione. Se il tuo prezzo di vendita supera i $50, CNC è probabilmente la scelta giusta.
4.1 Definisci il Tuo Volume e il Tuo Budget
Esegui un’analisi di pareggio semplice:
-
Costo totale CNC: Costo di programmazione + (costo di lavorazione per unità × volume)
-
Costo totale di laminazione: Costo dei dies + (costo di laminazione per unità × volume)
Nei volumi bassi, la mancanza di costi di strumenti rende il CNC notevolmente più economico. Nei volumi alti, il basso costo per unità della laminazione prevale. Il punto di crossover varia, ma per le parti delle dimensioni di un portafoglio, tipicamente si colloca tra 5.000 e 50.000 unità.
4.2 Valuta la Complessità del Tuo Design
Chiedi queste domande:
-
Il design richiede filetti interni?
-
Le pareti sono più spesse di 2mm?
-
È necessaria una finitura opaca, sablata o anodizzata?
-
Ci sono tolleranze strette sulle tracce delle carte o sui punti di giunzione?
-
La geometria è curva o multi-livello?
Se rispondi di sì a una di queste domande, CNC è la strada da seguire. Se il design è piatto, semplice e prevedi volumi superiori ai 50.000, la laminazione potrebbe essere una soluzione fattibile.
4.3 Strategia di Prototipazione
Prototipa sempre tramite CNC prima di impegnarti in strumenti di laminazione. Un prototipo CNCvalida l’ergonomia, l’adattamento e la finitura per pochi centinaia di dollari. La stessa validazione dopo aver investito $20.000 in un die è una lezione costosa se il design necessita di modifiche.
5. Standard Industriali e Controllo della Qualità
Risposta diretta: ISO 2768 copre tolleranze generali per parti meccanizzate CNC, mentre DIN 6935 affronta la planarità per parti stampate. Gli acquirenti dovrebbero specificare i requisiti di tolleranza nella loro RFQ per evitare incomprensioni.
5.1 Standard di Tolleranza
-
ISO 2768: Tolleranze geometriche generali per parti meccanizzate. La classe “m” (media) è tipica per i prodotti di consumo.
-
DIN 6935: Standard per la planarità delle parti stampate, particolarmente rilevante per i componenti metallici sottili.
Specificare quale standard si applica a quali caratteristiche. Le dimensioni esterne di una borsa potrebbero tollerare ±0.2mm, ma la larghezza della traccia delle carte dovrebbe essere mantenuta a ±0.05mm.
5.2 Standard di Finitura Superficiale
-
Anodizzazione (MIL-A-8625): Comuni per le borse in alluminio. Le superfici meccanizzate CNC si anodizzano con un match di colore più uniforme perché la superficie è uniforme.
-
Coating a polvere: Comuni per le parti in acciaio stampate, poiché nasconde i segni di stampo e le incoerenze superficiali.
Una borsa in alluminio meccanizzata CNC anodizzata in un colore specifico Pantone si abbinerà attraverso le serie di produzione. Una parte stampata potrebbe mostrare variazioni di colore leggere a causa delle differenze di trama superficiale.
6. Il Punto di Vista del Produttore: Rispettare gli Standard B2B
Comprendere le differenze tecniche è il primo passo. Il secondo è trovare un partner che possa eseguire entrambi—or consigliarti su quale sia giusto per il tuo design specifico.
Come produttore con 14 anni di esperienza nella produzione di portafogli in metallo e ibridi, vediamo la confusione che i clienti incontrano quando confrontano questi due processi. L’errore più comune è scegliere un processo prima di comprendere appieno i requisiti di tolleranza del design. Noi superiamo questo divario offrendo fresatura CNC interna e accesso a partner di battitura a volume elevato, assicurando che tu ottenga il processo giusto per la tua quantità.
La nostra struttura di fresatura CNC interna gestisce gli elementi di precisione—filetti, caratteristiche di tolleranza stretta e geometrie complesse—that sono essenziali per i portafogli in metallo di alta qualità. Questa capacità sostiene i nostri servizi OEM e ODM per marchi che richiedono design personalizzati. Quando un design è semplice e la quantità giustifica la battitura, possiamo passare alla produzione di quel processo senza compromettere la qualità.
Aderiamo a punti di controllo di qualità rigorosi a ogni fase: ispezione dei materiali in arrivo, controlli delle dimensioni durante il processo e test funzionali finali. Ogni lotto è verificato rispetto alle tolleranze standard discusse sopra.
Se stai valutando questi processi per la tua prossima linea di portafogli, il nostro team di ingegneria può fornire una revisione DFM (Design for Manufacturing) per aiutarti a decidere. Questa revisione identifica potenziali problemi di produzione prima di impegnarti nella strumentazione, risparmiando tempo e denaro.
7. Domande Comuni che i Clienti Possono Porgere
È lo stampaggio più economico rispetto al tornio?
Sì, per volumi elevati (più di 100k unità), lo stampaggio è più economico per unità. Tuttavia, il costo iniziale degli stampi è sostanzioso. Per volumi bassi inferiori ai 10.000 unità, il tornio CNC è significativamente più economico in quanto non ci sono costi di utensili. Un stampo da 20.000 dollari ammortizzato su 5.000 unità aggiunge 4,00 dollari per unità — più del costo totale di lavorazione per molti componenti delle borse.
Possono le macchine CNC incidere il metallo?
Sì. Le macchine CNC sono comunemente utilizzate per incidere loghi, numeri seriali e texture su borse in metallo. Questo è un vantaggio chiave rispetto allo stampaggio, dove l’incisione richiede un processo separato di etching chimico o marcatura laser. L’incisione CNC è precisa, ripetibile e può essere modificata tra le fasi di produzione senza costi aggiuntivi.
Quale è il metallo migliore da utilizzare per le borse in metallo?
Metalli più morbidi come ottone e alluminio sono più facili da formare e stampare. Metalli più duri come il titanio richiedono lavorazione CNC per ottenere caratteristiche precise senza rompersi. Per un tocco premium con un costo ragionevole, l’alluminio 6061-T6 è lo standard industriale. Per una durabilità massima, il titanio di grado 5 offre un rapporto di resistenza-peso superiore.
È il mestiere di macchinista in declino?
No. Sebbene la lavorazione di base sia automatizzata, la domanda di macchinisti CNC qualificati e programmatori è in crescita. Componenti complessi come le borse in metallo richiedono una configurazione qualificata e un’ottimizzazione del percorso utensile che non può essere completamente automatizzata. Il Bureau of Labor Statistics degli Stati Uniti prevede un impiego stabile per i macchinisti fino al 2032, con un’alta domanda in particolare per i programmatori CNC.
Quanto tempo ci vuole per lo strumentaggio di una borsa in metallo stampata?
Tipicamente 4-6 settimane per uno stampo progressivo, più 1-2 settimane per il collaudo e l’approvazione dello stampo. La lavorazione CNC non ha tempo di attesa per lo strumentaggio, ma solo il tempo di programmazione di 1-3 giorni. Per un marchio che lancia un nuovo prodotto, la differenza tra un anticipo di 2 settimane e 6 settimane può determinare se si colpisce una finestra di mercato stagionale.
Posso combinare CNC e stampaggio in un design di borsa?
Sì. Un approccio ibrido comune è utilizzare metallo inciso per lo scudo RFID interno (costo basso, volume alto) e lavorazione CNC per il telaio esterno (alta precisione e estetica). Questo bilancia costo e qualità—the RFID shield is hidden, so surface finish matters less, while the outer frame is the visible, tactile part that needs premium quality.
8. Guida alla Decisione: Scegli CNC Se… Scegli Incisione Se…
Scegli la lavorazione CNC se:
-
Il volume totale della produzione è inferiore a 10.000 unità per design
-
Hai bisogno di un turn-around rapido per l’ingresso sul mercato o lanci stagionali
-
Il tuo prezzo di vendita è superiore a $50, giustificando una produzione premium
-
Pianifichi di offrire diverse varianti di colore o edizioni limitate
-
Hai bisogno di finiture anodizzate consistenti durante tutto il ciclo di produzione
Scegli l’incisione in metallo se:
-
Il volume di produzione supera 50.000 unità per design
-
Il design è piatto con pieghe semplici—nessun filetto interno o funzionalità complesse
-
Disponi di capitale per investire negli utensili e del tempo per attendere la fabbricazione degli stampi
-
Devi minimizzare il costo unitario a scala
Evita l’incisione se:
-
Le tolleranze della traccia della carta sono più strette di ±0.1mm
-
Hai bisogno di iterare sul design dopo la prima produzione
-
I tuoi volumi sono incerti—non puoi permetterti di buttare via uno stampo da 30.000 dollari
Riferimenti
-
ISO 2768-1:1989 Tolleranze generali — https://www.iso.org/standard/12081.html
-
DIN 6935:2011-04 Laminazione di acciaio — https://www.beuth.de/en/standard/din-6935/135067045
-
Ufficio Statistico del Dipartimento del Lavoro degli Stati Uniti, Meccanici e Fabbricanti di Strumenti e Matrici — https://www.bls.gov/ooh/production/machinists-and-tool-and-die-makers.htm
-
MIL-A-8625F Coperture anodiche per alluminio e leghe di alluminio — https://quicksearch.dla.mil/qsDocDetails.aspx?ident_number=36058
—
Pronto a discutere del tuo design di portafoglio specifico? La nostra squadra può fornire un preventivo comparativo e un’analisi DFM per assicurarti di scegliere il percorso di produzione più efficiente.