13 min Lesedauer
Ein Einkäufer für eine US-Accessoires-Marke hat mir einmal von einer Katastrophe erzählt, die hätte vermieden werden können. Sie hatten 20.000 Metalikkartenhalter von einem ausländischen Lieferanten bestellt, der auf das Verfahren der progressiven Stanzung bestand. Der Entwurf sah auf dem Papier einfach aus – eine flache Platte mit einer Biegung. Aber die Toleranzen für den Karten轨 waren zu eng, um eine gestanzte Teile konstant zu halten. Das Ergebnis: 20.000 Einheiten, die entweder Karten einklemmten oder ihnen freien Lauf ließen. Der gesamte Batch wurde entsorgt. Der Unterschied zwischen einer Geldbörse, die edel wirkt, und einer, die billig wirkt, liegt oft im Fertigungsprozess.
1. Verständnis der CNC-Fräsen für die Geldbörseproduktion
direkte Antwort: CNC-Fräsen ist ein subtraktives Fertigungsverfahren, bei dem ein festes Metallblock mit computergesteuerten rotierenden Schneidwerkzeugen in ein Fertigteil gearbeitet wird. Für die Geldbörseproduktion liefert es Toleranzen von ±0,01mm bis ±0,05mm und ermöglicht komplexe Merkmale wie interne Schrauben, präzise Bohrlöcher und enge Verbindungsoberflächen, die der Stanzung nicht erreicht werden können.
1.1 Was ist CNC-Fertigung?
CNC (Computer Numerische Steuerung) Fertigung entfernt Material von einem festen Block – typischerweise Aluminium, Titan, Kupfer oder Edelstahl – um die endgültige Form zu schaffen. Der Prozess beginnt mit einer CAD-Datei, die ein CAM-Programmierer in Werkzeugpfade umwandelt. Eine Maschine folgt dann diesen Pfaden, indem sie Schneidwerkzeuge mit hoher Geschwindigkeit drehen, um Material Schicht für Schicht zu entfernen.
Bei der Herstellung von Geldbörsen wird CNC für feststehende Metallgeldbörsen, RFID-schutzende Hüllen und starre Rahmen für Hybridleder-Metall-Designs verwendet. Der entscheidende Vorteil ist, dass der Prozess vollständig durch Software gesteuert wird. Keine harte Werkzeugmaschine ist erforderlich, sodass Designänderungen im Code und nicht in teuren Stahlformen vorgenommen werden.
Wesentliche Fachbegriffe, die Käufer kennen sollten:
-
Laufradgeschwindigkeit: Umdrehungsgeschwindigkeit des Schneidwerkzeugs, typischerweise 10.000–30.000 U/min für Aluminium
-
Bahnrate: Wie schnell das Werkzeug durch das Material bewegt wird
-
Werkzeugpfad: Der programmierte Weg, den das Schneidwerkzeug folgt
-
Toleranz: Die zulässige Abweichung von der angegebenen Dimension
1.2 Präzisionslöcher und Bohrungen in Metallgeldbörsen
Ein faltbares Metallgeldbörse verlässt sich auf präzise platzierte Löcher für Hebelkugeln, Schlüsselanhänger und Lanyard-Anhänge. Wenn ein Loch um 0,2 mm verschoben ist, wird die Drehbewegung steif oder der Bolzen wird mit der Zeit ungleichmäßig abgenutzt.
CNC-Fertigung kann die Position der Löcher auf ±0,005 Zoll (0,13 mm) oder besser halten. Diese Konsistenz ist wichtig, da eine Geldbörse ein Gegenstand ist, den Menschen mehrmals am Tag berühren. Die Reibung im Mechanismus ist sofort spürbar. Im Gegensatz dazu setzt das Stanzverfahren auf die Ausrichtung des Formes mit dem Blech – und obwohl moderne fortschrittliche Stanzformen präzise sind, können sie die Positionsgenauigkeit eines CNC-Laufrades, der unabhängig in drei Achsen bewegt wird, nicht erreichen.
1.3 Schrauben und Gewinde für die Montage
Vielen Premium-Metallgeldbörsen werden Schrauben verwendet, um die Schale zusammenzuhalten. Dies ermöglicht die Demontage zur Batteriewechselung in intelligenten Geldbörsen oder den Zugang zu internen Komponenten. CNC-Bearbeitung kann Gewinde direkt in das festen Material schneiden.
Gewinde, die in festem Material geschnitten werden, sind strukturell stabiler als Gewinde, die in dünnem Stanzblech gebildet werden. Ein Gewindebohrung in einer 3mm Alu-Platte hat erheblichen Gewindeeingriff. Ein Gewinde eines gestanzten Teils ist im Grunde ein gefaltetes Ende—it löst sich leicht, wenn es überdrehen wird.
Für Geldbörsen mit austauschbaren Teilen oder die über Jahre hinweg verwendet werden sollen, ist dies ein bedeutender Haltbarkeitsfaktor.
1.4 Kritische Paarflächen und enge Toleranzmerkmale
Wo sich die beiden Hälften einer Metallgeldbörse berühren, bestimmt die Flachheit und das Parallelismus, ob das Produkt fest anfühlt oder klopft. CNC-Bearbeitung ist hervorragend darin, präzise Paarflächen zu schaffen, weil das Teil festgehalten wird, während der Schnittmaterial entfernt. Die resulting surface ist flach und konsistent über die gesamte Oberfläche.
Der Industrienorm ISO 2768-m umfasst allgemeine Toleranzen für bearbeitete Teile. CNC erreicht regelmäßig feinere Standards für spezifische Merkmale. Für Hybrid-Geldbörsen mit Metallrahmen und Ledereinsatz sind die internen Taschenmaße des Rahmens entscheidend. Eine Tasche, die 0.1mm zu klein ist, nimmt das Leder nicht auf; eine, die 0.1mm zu groß ist, lässt es während der Nutzung verschieben.
1.5 Geringe Stückzahlen und Designflexibilität
CNC erfordert keine harten Werkzeuge. Wenn Sie die Positionierung eines Logos ändern, einen Radius anpassen oder eine andere Farbgebung anbieten möchten, geschieht die Änderung im CAD-Datei. Die Produktion kann binnen Tagen nach der Fertigstellung des Designs beginnen.
Dies macht CNC zur Standardwahl für:
-
Pilotläufe und Markttests
-
Begrenzte Auflagen
-
Markenindividualisierung (Gravur von Logos, Seriennummern)
-
Mehrfach SKU Produktlinien mit weniger als 10.000 Einheiten pro Design
Der Kompromiss ist der Zykluszeit. Jedes CNC-Teil benötigt Minuten für die Bearbeitung, während ein Stanzwerkzeug in Sekunden Teile produziert. Für Mengen über 50.000 Einheiten wird der pro-Einheit-Kostenpunkt von CNC schwer zu rechtfertigen.
2. Verständnis von Präzisionsmetallstanztechniken für Geldbörsen
direkte Antwort: Metallstanzung ist ein Formprozess, bei dem eine flache Blechrolle in eine Presse mit einem maßgefertigten Stempel geführt wird, der das Metall schneidet und biegt. Sie bietet bei hohen Stückzahlen extrem niedrige Stückkosten, erfordert jedoch teure Werkzeuge und ist auf 2D-Profilen mit Bögen beschränkt.
2.1 Was ist Metallstanzung?
Metalstanzung verwendet einen maßgefertigten Stempel – ein Präzisionstahlkomponente – um ein flaches Blechband zu schneiden, zu stanzen, zu biegen und zu formen. Der Prozess umfasst:
-
Stanzen: Das Außenprofil aus dem Blech schneiden
-
Lochen: Löcher im Blech zu erzeugen
-
Biegen: Ecken und Kurven bilden
-
Prägen: Das Metall komprimieren, um feinere Details oder Änderungen der Dicke zu erzeugen
In Geldbörsen wird Stanzung für interne RFID-Schutzplatten, dünne Metallgeldklammern und Außenhüllen für schmale Kartenhalter verwendet. Der Prozess ist schnell – ein fortschrittlicher Stempel kann 50–100 Teile pro Minute produzieren.
2.2 Erstellung des Stempels und Werkzeugkosten
Der Stempel ist der Hauptkostenfaktor. Ein einfacher Stanzdies kann 5.000 US-Dollar kosten. Ein komplexer fortschrittlicher Stempel – der mehrere Operationen in einem Durchgang ausführt – kann 50.000 US-Dollar oder mehr kosten. Der Stempel muss entworfen, gefertigt, thermisch behandelt und getestet werden, bevor die Produktion beginnt.
Die finanzielle Realität ist, dass die Werkzeugkosten über die Produktionsmenge abgeschrieben werden müssen. Bei 5.000 Einheiten adds ein 20.000-US-Dollar-Dies allein 4,00 US-Dollar pro Einheit an Werkzeugkosten hinzu. Bei 100.000 Einheiten beträgt der gleiche Stempel nur 0,20 US-Dollar pro Einheit. Dies ist der Grund, warum Stanzung nur im Massstab wirtschaftlich wird.
2.3 Materialnutzung und Kornstruktur
Das Stanzvorgang erzeugt Abfälle – das Skelett aus Blech, das nach dem Ausschneiden übrigbleibt. Während Hersteller diesen Abfall recyceln, stellt er dennoch Materialverlust dar. CNC-Fräsen erzeugt ebenfalls Späne, aber ein massiver Block kann so ausgerichtet werden, dass die Materialnutzung maximiert wird.
Eine weniger bekannte Problematik ist die Kornstruktur. Gepresstes Blech hat eine Kornrichtung. Das Biegen entlang der Kornrichtung kann Mikrokräckern an der Außenseite der Biegung führen. CNC-Fräsen schneiden zufällig durch das Korn, was oft stärkere Kanten für dünne Geldbörsenrahmen ergibt. Dies ist einer der Gründe, warum dünne gestanzte Teile an der Biegungsradius brechen können, während gefräste Teile derselben Dicke dies nicht tun.
Das Stanzvorgang ist auch auf Blechstärken begrenzt, typischerweise 0,5mm bis 3mm. CNC kann massige Blöcke bis zu jeder praktischen Dicke fräsen, was für härtere, fester anfühlende Geldbörsen sorgt.
2.4 Einschränkungen bei der Oberflächengestaltung
Gestanzte Teile haben an den Schnittkanten Späne – mikroskopisch erhöhte Metalle, die durch Sekundäroperationen wie Polieren oder Schütteln entfernt werden müssen. Obwohl das Entfernen von Spänen Standardpraxis ist, erhöht es die Kosten und den Zeitaufwand.
Das Stanzvorgang kann auch „Presslinien“ hinterlassen – leichte Oberflächenspuren, wo der Pressform das Metall berührt. Diese sind in der Regel für industrielle Anwendungen akzeptabel, können aber auf einem Premium-Konsumgut sichtbar sein. CNC-fertige Teile haben eine einheitliche Oberflächentextur vom Schnittwerkzeug, die anodisiert und konsistenter verarbeitet wird.
3. Direkter Vergleich: CNC vs Stanzvorgang für Geldbörsen
direkte Antwort: CNC-Fräsen gewinnt bei geringen bis mittleren Mengen, komplexen Geometrien und Premium-Oberflächen. Metallstanzvorgang gewinnt bei hohen Mengen einfacher, flacher Designs. Der Übergangspunkt liegt typischerweise bei 10.000–50.000 Einheiten, abhängig von der Komplexität des Teils und dem Material.
3.1 Kostenanalyse: Werkzeugkosten vs. Stückpreis
| Faktor | CNC-Fertigung | Blechpressen |
|---|---|---|
| Erstkosten für Werkzeuge | Niedrig (keine Formen erforderlich) | Hoch ($5.000–$50.000+) |
| Stückpreis | Höher (Minuten pro Teil) | Niedriger (Sekunden pro Teil) |
| Break-even-Volumen | Bester Wert unter 10.000 Einheiten | Bester Wert über 50.000 Einheiten |
| Kosten für Designänderungen | Niedrig (Software-Edit) | Hoch (neue Form erforderlich) |
| Materialoptionen | Solide Stäbe (Aluminium, Titan, Kupfer, Stahl) | Bänder (gleiche Materialien, begrenzt durch Formbarkeit) |
| Bereich der Wanddicke | 0,5mm bis zu festem Block | 0,5mm bis 3mm typisch |
| Toleranzfähigkeit | ±0,01mm bis ±0,05mm | Typisch ±0,1mm |
| Oberflächenfinish | Einheitliche gefertigte Textur | Mögliche Kanten und Formlinien |
| Schrauben | Direkt in das Material geschnitten | In dünnen Blechen nicht praktikabel |
3.2 Lieferzeiten und Agilität
CNC-Fertigung kann innerhalb von 1–2 Wochen nach Erhalt eines finalisierten Designs in die Produktion gehen. Die Programmierung dauert 1–3 Tage; die Fertigung läuft kontinuierlich, sobald sie eingerichtet ist. Für Prototypen können die Teile binnen Tagen bereit sein.
Blechpressen erfordern 4–6 Wochen allein für die Herstellung der Formen. Die Form muss entworfen, gefertigt, thermisch behandelt und getestet werden. Sobald die Form genehmigt ist, ist die Produktion extrem schnell – aber man kann erst beginnen, wenn die Form existiert.
Für Marken, die schnell auf dem Markt eintreten oder neue Designs testen, ist die Agilität von CNC ein entscheidender Vorteil.
3.3 Designkomplexität und Funktionen
CNC bewältigt 3D-Geometrien, interne Schrauben, eingeritzte Logos und mehrstufige Oberflächen ohne Schwierigkeiten. Ein Portemonnaie mit einem gebogenen Profil, einer eingeritzten Kartenleiste und einem geschraubten Schraubenkopf ist eine einfache CNC-Aufgabe.
Blechpressen sind auf 2D-Profile mit Bögen begrenzt – was die Branche „2,5D“ nennt. Man kann eine flache Platte mit einem 90-Grad-Bogen erstellen, aber man kann keinen internen geschraubten Schraubenkopf oder eine mehrstufige Oberfläche erstellen. Komplexe Funktionen erfordern den Wechsel zu CNC oder den Einsatz teurer Mehrkantpressen.
3.4 Materialauswahl
CNC arbeitet mit festen Stäben aus Aluminium, Kupfer, Titan und Edelstahl. Die Härte des Materials ist weniger von Bedeutung, da sich die Schneidwerkzeuge entsprechend auswählen lassen.
Prägen arbeitet mit Spulen derselben Materialien, aber die Formbarkeit ist begrenzt. Zum Beispiel ist Titan schwer zu biegen, ohne bei engen Radien zu reißen. Weichere Metalle wie Kupfer und Aluminium sind einfacher zu prägen, bieten aber möglicherweise nicht das Premium-Gefühl von Titan.
4. Wie Sie den richtigen Prozess für Ihr Geldbörsenprojekt wählen
Unmittelbare Antwort: Berechnen Sie den Gesamtbetriebskosten (Werkzeugkosten + Einheitenpreis × Menge), bewerten Sie die Komplexität Ihres Designs und prototypieren Sie immer über CNC, bevor Sie sich für Prägetools entscheiden. Wenn Ihr Verkaufspreis über 50 USD liegt, ist CNC wahrscheinlich die richtige Wahl.
4.1 Definieren Sie Ihre Menge und Ihr Budget
Erstellen Sie eine einfache Break-even-Analyse:
-
CNC Gesamtkosten: Programmierkosten + (Einheitenbearbeitungskosten × Menge)
-
Prägen Gesamtkosten: Werkzeugkosten + (Einheitenprägekosten × Menge)
Bei niedrigen Mengen macht die fehlende Werkzeugkosten von CNC es erheblich billiger. Bei hohen Mengen gewinnt das Prägen durch die niedrigen Einheitenkosten. Der Umkehrpunkt variiert, aber für Teile der Größe einer Geldbörse liegt er typischerweise zwischen 5.000 und 50.000 Einheiten.
4.2 Bewerten Sie die Komplexität Ihres Designs
Stellen Sie diese Fragen:
-
Benötigt das Design interne Schraubverbindungen?
-
Sind die Wände dicker als 2mm?
-
Benötigen Sie eine matte, gebürstete oder anodisierte Oberfläche?
-
Existieren enge Toleranzen bei Kartenführungen oder Schließpunkten?
-
Ist die Geometrie gekrümmt oder mehrstufig?
Wenn Sie auf eine dieser Fragen mit Ja antworten, ist CNC der Weg. Wenn das Design flach und einfach ist und Sie Mengen über 50.000 Einheiten erwarten, könnte Prägen eine Option sein.
4.3 Prototypenstrategie
Protypieren Sie immer über CNC, bevor Sie sich für Prägetools entscheiden. Ein CNC-Prototyp validiert die Ergonomie, Passform und Oberfläche für einige hundert Dollar. Die gleiche Validierung nach Investitionen von 20.000 USD in ein Werkzeug ist eine teure Lektion, wenn Änderungen am Design erforderlich sind.
5. Industrienormen und Qualitätskontrolle
ISO 2768 behandelt allgemeine Toleranzen für CNC-fertige Teile, während DIN 6935 die Flachheit für gestanzte Teile anspricht. Käufer sollten Toleranzanforderungen in ihren Anfragen nach Angeboten (RFQ) spezifizieren, um unvereinbare Erwartungen zu vermeiden.
5.1 Toleranznormen
-
ISO 2768: Allgemeine geometrische Toleranzen für gefertigte Teile. Die Klasse „m“ (mittel) ist typisch für Verbraucherprodukte.
-
DIN 6935: Standard für die Flachheit von gestanzten Teilen, besonders relevant für dünne Metallkomponenten.
Bestimmen Sie, welche Norm für welche Merkmale gilt. Die Außenmaße einer Brieftasche könnten ±0.2mm Toleranz aufweisen, aber die Breite der Kartenfahne sollte auf ±0.05mm gehalten werden.
5.2 Oberflächengestaltungsstandards
-
Anodisieren (MIL-A-8625): Gängig für Aluminium Brieftaschen. CNC-fertige Oberflächen werden anodisiert mit einer konsistenten Farbabstimmung, da die Oberfläche gleichmäßig ist.
-
Pulverbeschichtung: Gängig für gestanzte Stahlteile, da sie Pressmessermarken und Oberflächenschwankungen verbergen.
Eine CNC-fertige Aluminium Brieftasche, die in einer bestimmten Pantone-Farbe anodisiert wird, wird über Produktionsläufe hinweg übereinstimmen. Ein gestanztes Teil kann aufgrund von Unterschieden in der Oberflächentextur geringe Farbunterschiede aufweisen.
6. Der Perspektive des Herstellers: Erfüllung der B2B-Standards
Das Verständnis der technischen Unterschiede ist der erste Schritt. Der zweite ist die Suche nach einem Partner, der beide ausführen kann—or Sie berät, welche für Ihr spezifisches Design die richtige ist.
Als Hersteller mit 14 Jahren Erfahrung in Metall- und Hybrid-Wallets sehen wir die Verwirrung, die Käufer erleben, wenn sie diese beiden Prozesse vergleichen. Der häufigste Fehler ist die Auswahl eines Prozesses, bevor die Toleranzanforderungen des Designs vollständig verstanden sind. Wir schließen die Lücke durch das Angebot von Inhouse-CNC-Fertigung und Zugang zu Partnern für hochvolumige Prägung, um sicherzustellen, dass Sie den richtigen Prozess für Ihre Menge erhalten.
Unsere Inhouse-CNC-Anlage bearbeitet die präzisen Elemente—Schrauben, eng tolerierte Merkmale und komplexe Geometrien—which sind entscheidend für Premium-Metall-Wallets. Diese Fähigkeit unterstützt unsere OEM- und ODM-Dienstleistungen für Marken, die angepasste Designs benötigen. Wenn ein Design einfach ist und die Menge die Prägung rechtfertigt, können wir die Produktion zu diesem Prozess überführen, ohne die Qualität zu beeinträchtigen.
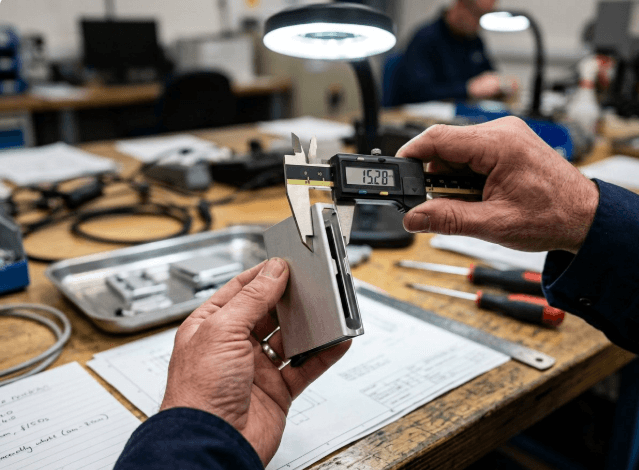
Wir befolgen strenge QC-Kontrollpunkte in jeder Phase: Materialprüfung bei Eingang, dimensionale Überprüfungen während des Fertigungsprozesses und letztendlich funktionale Tests. Jede Charge wird gegen die oben genannten Toleranzstandards überprüft.
Wenn Sie diese Prozesse für Ihre nächste Geldbörsenlinie bewerten, kann unser Ingenieurteam eine DFM (Design for Manufacturing)-Prüfung durchführen, um Ihnen bei der Entscheidung zu helfen. Diese Prüfung identifiziert potenzielle Fertigungsprobleme, bevor Sie sich für die Werkzeugmaschine verpflichten, was sowohl Zeit als auch Geld spart.
7. Häufig gestellte Fragen von Käufern
Isst Stanzung billiger als Fräsen?
Ja, bei hohen Mengen (100k+ Stück), ist das Stanzverfahren pro Stück günstiger. Allerdings ist der Anschaffungspreis der Stempel erheblich. Bei geringen Mengen unter 10.000 Stück ist das CNC-Fräsen insgesamt erheblich billiger, da keine Werkzeugkosten anfallen. Ein Stempel im Wert von 20.000 US-Dollar, der über 5.000 Stück abgeschrieben wird, fügt 4,00 US-Dollar pro Stück hinzu – mehr als die gesamte Bearbeitungskosten für viele Geldbörsenkomponenten.
Kann eine CNC-Maschine Metalle gravieren?
Ja. CNC-Maschinen werden häufig zum Gravieren von Logos, Seriennummern und Texturen auf Geldbörsen aus Metall verwendet. Dies ist ein entscheidender Vorteil gegenüber dem Stanzverfahren, bei dem das Gravieren einen separaten chemischen Ätz- oder Lasermarkierungsprozess erfordert. CNC-Gravur ist präzise, wiederholbar und kann zwischen Produktionsläufen ohne Kosten geändert werden.
Welches Metall ist am besten für Geldbörsen geeignet?
Weiche Metalle wie Kupfer und Aluminium lassen sich leicht formen und stanzen. Härtere Metalle wie Titan erfordern CNC-Fräsen, um präzise Merkmale ohne Risse zu erreichen. Für ein Premium-Gefühl zu einem vernünftigen Preis ist 6061-T6 Aluminium der Branchenstandard. Für maximale Haltbarkeit bietet das Titan der Qualität 5 ein überlegenes Verhältnis von Stärke zu Gewicht.
Geht der Beruf des Maschinisten aus?
Nein. Während das grundlegende Fräsen automatisiert ist, wächst die Nachfrage nach geschulten CNC-Maschinenbedienern und Programmierern. Komplexe Teile wie Geldbörsen erfordern geschulte Einrichtung und Optimierung der Werkzeugpfade, die nicht vollständig automatisiert werden können. Das US-Büro für Arbeitsstatistik prognostiziert eine stabile Beschäftigung für Maschinisten bis 2032, mit besonders hohem Bedarf an CNC-Programmierern.
Wie lange dauert das Werkzeug für eine gestanzte Metallgeldbörse?
Typischerweise 4–6 Wochen für einen progressiven Stempel, plus 1–2 Wochen für den Stempelversuch und die Freigabe. CNC-Fräsen haben keine Werkzeuglieferfrist, nur die Programmierungszeit von 1–3 Tagen. Für eine Marke, die ein neues Produkt lanciert, kann der Unterschied zwischen einer 2-wöchigen und einer 6-wöchigen Lieferfrist bestimmen, ob Sie das saisonale Marktfenster erreichen.
Kann ich CNC und Stanzung in einem Geldbörsendesign kombinieren?
Ja. Ein häufiger Hybridansatz ist die Verwendung von gestanztem Metall für den internen RFID-Schild (geringerer Preis, hoher Volumen) und CNC-Fertigung für den äußeren Rahmen (hohe Präzision und Ästhetik). Dies平衡了成本和质量——der RFID-Schild ist versteckt, daher spielt die Oberflächenbeschichtung weniger eine Rolle, während der äußere Rahmen die sichtbare, haptische Teil ist, der eine Premiumqualität erfordert.
8. Entscheidungsleitfaden: Wählen Sie CNC, wenn… Wählen Sie Stanzung, wenn…
Wählen Sie CNC-Fertigung, wenn:
-
Ihr Gesamtvolumen pro Design unter 10.000 Einheiten liegt
-
Ihr Design Schrauben, enge Toleranzen oder komplexe 3D-Geometrie umfasst
-
Sie einen schnellen Zeitrahmen für den Markteintritt oder saisonale Launches benötigen
-
Ihr Verkaufspreispunkt über 50 USD liegt, was eine Premium-Fertigung rechtfertigt
-
Sie mehrere Farbvarianten oder limitierte Auflagen anbieten möchten
-
Sie eine konsistente Anodisierung über die Produktionsläufe hinweg benötigen
Wählen Sie Metallstanzung, wenn:
-
Ihr Produktionsvolumen pro Design über 50.000 Einheiten liegt
-
Das Design flach mit einfachen Bögen ist—keine internen Schrauben oder komplexen Merkmale
-
Sie das Kapital haben, in Werkzeuge zu investieren und die Zeit, um auf die Pressenherstellung zu warten
-
Ihr Ziel ist es, den Stückpreis im Massstab zu minimieren
-
Das Produkt ein einfaches Portemonnaie oder flaches Kartenhalter ist
Vermeiden Sie Stanzung, wenn:
-
Ihre Kartenbahn-Toleranzen enger sind als ±0,1mm
-
Das Design interne Schrauben oder eine Demontage erfordert
-
Sie nach der ersten Produktionsrunde das Design iterieren müssen
-
Ihre Volumen unklar sind—you cannot afford to scrap a $30,000 die
Referenzen
-
ISO 2768-1:1989 Allgemeine Toleranzen — https://www.iso.org/standard/12081.html
-
DIN 6935:2011-04 Flansieren von Stahl — https://www.beuth.de/en/standard/din-6935/135067045
-
US Bureau of Labor Statistics, Maschinenbauer und Werkzeugmacher — https://www.bls.gov/ooh/production/machinists-and-tool-and-die-makers.htm
-
MIL-A-8625F Anodische Beschichtungen für Aluminium und Aluminiumlegierungen — https://quicksearch.dla.mil/qsDocDetails.aspx?ident_number=36058
—
Bereit, über Ihr spezifisches Geldbörsendesign zu sprechen? Unser Team kann einen vergleichenden Kostenvoranschlag und eine DFM-Analyse bieten, um sicherzustellen, dass Sie den effizientesten Produktionsweg wählen.