13 min leestijd
Een inkoopmanager voor een Amerikaanaccessoiresmerk vertelde mij ooit over een ramp die vermijdbaar was geweest. Zij hadden 20.000 metalen portemonnee-behangers besteld bij een buitenlandse leverancier die erop stond om progressief stansen te gebruiken. Het ontwerp leek op het papier eenvoudig — een vlak plaatje met een buiging. Maar de toleranties voor de kaarthouder waren te strak voor een gestanste onderdelen om consequent te behouden. Het resultaat: 20.000 eenheden die kaarten knilden of ze vrij lieten glijden. De volledige charge werd afgekeurd. Het verschil tussen een portemonnee die premium voelt en een die goedkoop voelt, ligt vaak aan het productieproces.
Deze gids bespreekt de technische verschillen, kostenschaals en toepassingstoepassingsvoorbeelden voor CNC-bewerken en metalen stansen, specifiek voor portemonnees, cardholders en sleutelorganisatoren. U zult vertrekken met een duidelijk kader om uw productspecificaties af te stemmen op het juiste productieproces.
1. CNC-bewerken voor portemonnee-productie begrijpen
Direct antwoord: CNC-bewerken is een reductief productieproces waarbij een massief metalen blok met computergestuurde draaiende snijgereedschappen wordt uitgesneden tot een afgewerkt onderdeel. Voor portemonnee-productie levert het toleranties van ±0,01 mm tot ±0,05 mm en maakt het complexe functionaliteiten mogelijk, zoals interne schroefdraad, precisiegaten en strakke passend oppervlakken die met stansen niet te bereiken zijn.
1.1 Wat is CNC-bewerking?
CNC-bewerking (Computer Numerical Control) verwijdert materiaal van een massieve blokk—typisch aluminium, titaan, messing of roestvrij staal—om de uiteindelijke vorm te creëren. Het proces begint met een CAD-bestand dat een CAM-programmeur omzet in toolpaden. Een machine volgt daarna die paden en draait snijschoppen met hoge snelheid om materiaal laag voor laag te verwijderen.
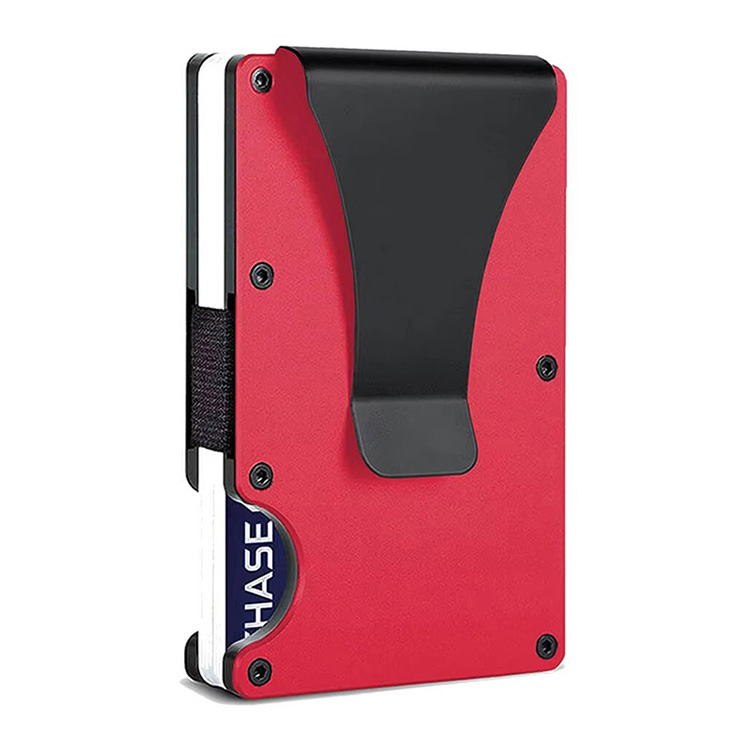
In de portemonnee-productie wordt CNC gebruikt voor massieve metaalportemonnees, RFID-blokkerende behuizingen en stijve frames voor hybride leder-metaalontwerpen. Het belangrijkste voordeel is dat het proces volledig door software wordt gestuurd. Er is geen hard bewerkingsgereedschap vereist, waardoor ontwerpwijzigingen in de code worden aangebracht, niet in dure stalen stansen.
Belangrijke terminologie die kopers moeten kennen:
-
Spoelsnelheid: RPM van het snijgereedschap, typisch 10.000–30.000 RPM voor aluminium
-
Voedingsnelheid: Hoe snel het gereedschap door het materiaal beweegt
-
Toolpad: Het geprogrammeerde pad dat het snijgereedschap volgt
-
Tolerantie: De toegestane afwijking van de gespecificeerde maat
1.2 Precieze gaten en boren in metaalportemonnees
Een vouwbare metaalportemonnee is afhankelijk van nauwkeurig geplaatste gaten voor scharnieren, sleutelringen en lanyard-bevestigingen. Als een gat ook maar 0,2 mm onjuist is geplaatst, wordt het scharniermechanisme strak of slijt de pen ongelijkmatig na verloop van tijd.
CNC-bewerking kan de positie van gaten vasthouden op ±0,005 inch (0,13 mm) of beter. Deze consistentie is belangrijk, omdat een portemonnee een object is dat mensen tientallen keren per dag vasthouden. Wrijving in het mechanisme is onmiddellijk merkbaar. Stanst, daarentegen, is afhankelijk van het uitlijnen van de stanse met het metaalblad; hoewel moderne progressive stansen nauwkeurig zijn, kunnen ze de positionele precisie van een CNC-spindel die onafhankelijk in drie assen beweegt, niet evenaren.
1.3 Schroefdraad en geboorde uitwerkingen voor montage
Veel premium metaalportemonnees gebruiken schroeven om de behuizing bijeen te houden. Dit maakt demontage mogelijk voor de batterijvervanging in slimme portemonnees of voor toegang tot interne componenten. CNC-bewerking kan schroefdraad rechtstreeks in het massieve materiaal frezen.
Schroefdraad dat in massief materiaal is gefreesd, is structureel sterker dan schroefdraad dat in dun gesneden plaatstaal is gevormd. Een geboorde opening in een 3mm aluminium plaat heeft een aanzienlijke schroefdraadverankering. De schroefdraad van een gestanste onderdelen is in essentie een gevouwen rand—die kan gemakkelijk losdraaien bij te grote aandraalmomenten.
Voor portemonnees met vervangbare onderdelen of die een aantal jaren gebruik moeten doorstaan, is dit een betekenisvolle factor voor duurzaamheid.
1.4 Kritieke aansluitvlakken en nauwkeurige tolerantie-eisen
Waar de twee helften van een metaalportemonnee samenkomen, bepalen vlakheid en paralleliteit of het product solid aanvoelt of ratelt. CNC-bewerking is uitstekend in het creëren van nauwkeurige aansluitvlakken omdat het onderdeel stevig wordt vastgehouden terwijl de snijkop materiaal verwijdert. Het resultinge vlak is vlak en consistent over het gehele oppervlak.
De industry standard ISO 2768-m dekt algemene tolerenties voor bewerkte onderdelen. CNC bereikt routinematig fijnere standaarden voor specifieke uitwerkingen. Voor hybride portemonnees met een metalen frame en een lederen insert zijn de interne zakafmeteringen van het frame cruciaal. Een zak die 0,1mm te klein is, zal het leer niet accepteren; een die 0,1mm te groot is, zal het laten schuiven tijdens het gebruik.
1.5 Lage oplagen en ontwerpflexibiliteit
CNC vereist geen dure hard tooling. Als u een logo-opslag wilt wijzigen, een straal aanpast of een andere kleurstelling aanbiedt, gebeurt de wijziging in het CAD-bestand. De productie kan binnen enkele dagen na het afronden van het ontwerp starten.
Dit maakt CNC de standaardkeuze voor:
-
Pilot runs en markttesting
-
Beperkte editie ontwerpen
-
Merkenaanpassingen (gravure van logos, serienummers)
-
Multi-SKU productlijnen van minder dan 10.000 eenheden per ontwerp
De nadeel is de cyclus tijd. Elk CNC-onderdeel neemt minuten in beslag om te bewerken, terwijl een persvorm onderdelen in seconden produceert. Voor volumes boven de 50.000 eenheden wordt de kostenpost per eenheid voor CNC laster te rechtvaardigen.
2. Begrijpen van precisie metaaldruk voor portemonnees
Direct antwoord: Metaaldruk is een vormgeefsproces waarbij een vlakke metaaldraadspoel wordt gevoed in een pers met een aangepaste matrijs die het metaal snijdt en buigt om de gewenste vorm te krijgen. Het biedt extreem lage kosten per eenheid bij grote volumes, maar vereist dure gereedschappen en is beperkt tot 2D-profielen met buigingen.
2.1 Wat is metaaldruk?
Metaaldruk gebruikt een op maat gemaakte matrijs—een component van precisely tool steel—om een vlakke metaalstrook te snijden, te persen, te buigen en te vormen. Het proces omvat:
-
Blanken: Het snijden van de buitenvorm uit de plaat
-
Perzen: Het maken van gaten in de blanke
-
Buigen: Het vormen van hoeken en curves
-
Pragen: Het comprimeren van het metaal om fijnere details of dikteverschillen te creëren
In portemonnees wordt drukwerk gebruikt voor interne RFID-schermplaten, dunne metalen geldklemmen en buitenbehuizingen voor slanke kaarthouders. Het proces is snel—een progressieve matrijs kan 50–100 onderdelen per minuut produceren.
2.2 Matrijsschepping en gereedschapkosten
De matrijs is de belangrijkste kostendrijver. Een eenvoudige blanke matrijs kan $5.000 kosten. Een complexe progressieve matrijs—one die meerdere bewerkingen in één passering uitvoert—kan $50.000 of meer kosten. De matrijs moet ontworpen, gefreesd, gehärtet en getest worden voordat de productie begint.
De financiële realiteit is dat gereedschapskosten moeten worden geamortiseerd over het productievolume. Bij 5.000 eenheden voegt een matrijs van $20.000 alleen al $4.00 per eenheid toe aan de gereedschapskosten. Bij 100.000 eenheden voegt dezelfde matrijs slechts $0.20 per eenheid toe. Daarom wordt drukwerk alleen economisch op schaal.
2.3 Materiaalgebruik en Korrelstructuur
Stansen produceert afval—the skeleton van staalplaat dat overblijft na het uitsteken. Hoewel producenten dit afval recyclen, vertegenwoordigt het nog steeds verspild materiaal. CNC-bewerken produceert ook snijspanen, maar een massieve blokmateriaal kan worden georiënteerd om het materiaalgebruik te maximaliseren.
Een minder bekend probleem is de korrelstructuur. Gekalibreerde staalplaat heeft een korrelrichting. Buigen langs de korrel kan micro-scheuren veroorzaken aan de buitenkant van de buig. CNC-bewerken snijdt willekeurig door de korrel, wat vaak leidt tot sterkere randen voor dunne wallet frames. Dit is een reden waarom dunne gestanste onderdelen kunnen barsten bij de buigstraal, terwijl bewerkte onderdelen van dezelfde dikte dat niet doen.
Stansen is ook beperkt tot plaatdiktes, typisch 0,5 mm tot 3 mm. CNC kan massieve blokken bewerken tot elke praktische dikte, wat toelaat voor stevigere, substantieel aanvoelende portefeuettes.
2.4 Beperkingen van het Oppervlaktafwerking
Gestanste onderdelen hebben scherven aan de snijranden—microscopische verheven metalen die moeten worden verwijderd via secundaire operaties zoals tumbling of vibratoire afwerking. Hoewel ontgarnen standaardpraktijk is, voegt het kosten en tijd toe.
Stansen kan ook “druklinten” achterlaten—lichte oppervlakmerken waar de matrijs het metaal raakt. Deze zijn meestal acceptabel voor industriële toepassingen, maar kunnen zichtbaar zijn op een premium consumentenproduct. CNC-bewerkte onderdelen hebben een uniforme oppervlaktetextuur van het snijgereedschap, die eenodiseert en afwerkt consistentter.
3. Duit-te-duit Vergelijking: CNC vs Stansen voor portefeuettes
Direct antwoord: CNC-bewerken wint voor lage tot middelbare volumes, complexe geometrieën en premium afwerkingen. Metaalstansen wint voor hoge volumes van eenvoudige, platte ontwerpen. De kruispunt is typisch rond de 10.000–50.000 eenheden, afhankelijk van de complexiteit van het onderdeel en het materiaal.
3.1 Kostanalyse: Gereedschap vs. Stukprijs
| Factor | CNC-bewerking | Metaaldrukken |
|---|---|---|
| Voorschottelijke gereedschapskosten | Laag (geen stansen nodig) | Hoge ($5.000–$50.000+) |
| Kosten per stuk | Hoger (minuten per onderdeel) | Laager (seconden per onderdeel) |
| Drempelvolume (break-even) | Best onder 10.000 stuks | Best boven 50.000 stuks |
| Kosten voor ontwerpwijzigingen | Laag (software-aanpassing) | Hoge (nieuw staansetst nodig) |
| Opties voor materialen | Massieve staven (aluminium, titanium, messing, staal) | Koilen (zelfde materialen, beperkt door verwerkbaarheid) |
| Wanddikte | 0,5 mm tot massief blok | 0,5 mm tot 3 mm gebruikelijk |
| Tolernatie | ±0,01 mm tot ±0,05 mm | ±0,1 mm gebruikelijk |
| Oppervlakafwerking | Uniforme bewerkte textuur | Schuren en staansetlijnen mogelijk |
| Schroefdraad | Direkt in het materiaal gefreesd | Niet praktisch in dun bladstaal |
3.2 Levertijden en wendbaarheid
CNC-bewerking kan de productie starten binnen 1–2 weken na ontvangst van een definitief ontwerp. Het programmeren duurt 1–3 dagen; de bewerking loopt continu zodra de instellingen zijn gemaakt. Voor prototyping kunnen onderdelen binnen enkele dagen klaar zijn.
Metaaldrukken vereist 4–6 weken alleen al voor de fabricage van de stansen. De staansetst moet worden ontworpen, bewerkt, gehard en getest. Zodra de staansetst is goedgekeurd, is de productie extreem snel, maar u kunt pas beginnen als de staansetst bestaat.
Voor merken die snel de markt binnenkomen of nieuwe ontwerpen testen, is de wendbaarheid van CNC een beslissend voordeel.
3.3 Ontwerpcategorie en -functionaliteiten
CNC verwerkt 3D-geometrieën, interne schroefdraad, ingesneden logo’s en oppervlakken met meerdere niveaus zonder moeite. Een portemonee met een gebogen profiel, een ingesnede kaartsleuf en een schroefdraadboss is een straightforward CNC-klus.
Metaaldrukken is beperkt tot 2D-profielen met vouwen, wat de industrie “2,5D” noemt. U kunt een platte plaat met een 90-graden vouw maken, maar u kunt geen interne schroefdraadboss of oppervlakken met meerdere niveaus creëren. Complexe functionaliteiten vereisen de overgang naar CNC of het gebruik van dure meervoudige stanspersen.
3.4 Keuze van Materiaal
CNC werkt met solide blokken van aluminium, messing, koper, titanium en roestvrij staal. De hardheid van het materiaal is minder belangrijk, omdat snijgereedschappen kunnen worden geselecteerd die hierop zijn afgestemd.
Stansen werkt met bobines van dezelfde materialen, maar vormbaarheid is een beperking. Titanium is bijvoorbeeld lastig te buigen zonder barsten bij strakke stralen. Zachtere metalen zoals messing en aluminium zijn makkelijker te stansen, maar bieden mogelijk niet de premium uitstraling van titanium.
4. Hoe kiest u het juiste proces voor uw portemonnee-project
Direct antwoord: Bereken uw totale kosten in het bezit (gereedschap + kosten per stuk × volume), beoordeel uw ontwerpcomplexiteit en werk altijd een prototype via CNC uit voordat u investeert in stansgereedschap. Als uw retailprijs boven de $50 ligt, is CNC waarschijnlijk de juiste keuze.
4.1 Definieer uw volume en budget
Voer een eenvoudige breakevenanalyse uit:
-
Totale CNC-kosten: Programmakosten + (machinaalkosten per stuk × volume)
-
Totale stanskosten: Stansgereedschapskosten + (stanskosten per stuk × volume)
Bij lage volumes maakt de afwezigheid van gereedschapskosten van CNC de option dramatisch goedkoper. Bij hoge volumes wint de lage kosten per stuk van stansen. Het kruispunt varieert, maar voor portemonnee-grote onderdelen ligt dit typisch tussen de 5.000 en 50.000 eenheden.
4.2 Beoordeel de complexiteit van uw ontwerp
Stel deze vragen:
-
Verordert het ontwerp interne schroefdraad?
-
Zijn de wanden dikker dan 2mm?
-
Heeft u een mat, geborsteld of geanodiseerd oppervlak nodig?
-
Zijn er strakke tolerances op kaartgeleiders of scharnierpunten?
-
Is de geometrie gebogen of multi-niveau?
Als u antwoordt ‘ja’ op een van deze vragen, dan is CNC de juiste weg. Als het ontwerp vlak en eenvoudig is en u volumes boven de 50.000 verwacht, kan stansen mogelijk haalbaar zijn.
4.3 Strategie voor prototyping
Werk altijd een prototype via CNC uit voordat u investeert in stansgereedschap. Een CNC-prototype valideert ergonomie, pasvorm en afwerking voor een paar honderd dollars. Dezelfde validatie na investering van $20.000 in een stansvorm is een dure les als het ontwerp aanpassingen nodig heeft.
5. Industrie-standaarden en kwaliteitscontrole
Direct antwoord: ISO 2768 behandelt algemene toleranties voor CNC-gemachinelde onderdelen, terwijl DIN 6935 zich richt op vlakke tolerantie van gestanste onderdelen. Inkoopers moeten tolerantievereisten specificeren in hun RFQ om mismatchte verwachtingen te voorkomen.
5.1 Tolerantie-standaarden
-
ISO 2768: Algemene geometrische toleranties voor gemachinelde onderdelen. De “m” (medium) klasse is typisch voor consumentenproducten.
-
DIN 6935: Standaard voor de vlakheid van gestanste onderdelen, met name relevant voor dunne metalen componenten.
Specificeer welke standaard van toepassing is op welke kenmerken. De externe afmetingen van een portemonnee kunnen een tolerantie van ±0,2 mm accepteren, maar de breedte van het kaartglijbaan moet binnen ±0,05 mm blijven.
5.2 Oppervlakafwerking-standaarden
-
Anodiseren (MIL-A-8625): Veelvoorkomend voor aluminium portemonnees. CNC-gemachinelde oppervlakken anodiseren met een consistentere kleurmachtiging omdat het oppervlak uniform is.
-
Poedercoating: Veelgebruikt voor gestansd stalen onderdelen, omdat het stempelmerken en onregelmatigheden in het oppervlak masqueert.
Een CNC-gemachinelde aluminium portemonnee die in een specifieke Pantone-kleur is anodiseerd, zal binnen productie-lotsen op kleur overeenkomen. Een gestanst onderdeel kan lichte kleurschilfers vertonen door verschillen in textuur van het oppervlak.
6. Het perspectief van de fabrikant: het voldoen aan B2B-standaarden
Het begrijpen van de technische verschillen is de eerste stap. De tweede is het vinden van een partner die beide kan realiseren – of u adviseert over welke de juiste is voor uw specifieke ontwerp.
Als fabrikant met 14 jaar ervaring in metalen en hybride portefeuilles, zien we de verwarring die koperen ervaren bij het vergelijken van deze twee processen. De meest voorkomende fout is het kiezen van een proces voordat de tolerantie-eisen van het ontwerp volledig zijn begrepen. Wij vullen dit gat aan door in-house CNC-bewerking en toegang tot stempelfabrikanten voor grote volumes aan te bieden, zodat u zeker weet dat u het juiste proces krijgt voor uw volume.
Ons eigen CNC-atelier behandelt de precisie-elementen – schroefdraad, functies met kleine toleranties en complexe geometrieën – die cruciaal zijn voor premium metalen portefeuilles. Dit vermogen ondersteunt onze OEM- en ODM-diensten voor merken die aangepaste ontwerpen vereisen. Als een ontwerp eenvoudig is en het volume stempelen rechtvaardigt, kunnen we de productie overgaan op dat proces zonder in te boeten aan kwaliteit.
Wij houden ons aan strikte QC-controlepunten op elk stadium: inspectie van binnenkomend materiaal, dimensiecontroles tijdens het proces en functionele eindtests. Elke charge wordt geverifieerd op basis van de hierboven besproken tolerantiestandaarden.
Als u deze processen evalueert voor uw volgende portefeuillegamma, kan ons ingenieursteam een DFM (Design for Manufacturing)-review leveren om u te helpen beslissen. Deze review identificeert potentiële productieproblemen vóórdat u zich committeert aan gereedschap, wat zowel tijd als geld bespaart.
7. Veelgestelde Vragen van Kopers
Is stanssen goedkoper dan verspaning?
Ja, bij hoge volumes (100k+ stuks) is stanssen per eenheid goedkoper. Echter is de initiële matrijskosten aanzienlijk. Bij lage volumes onder de 10.000 stuken is CNC-verspaning in totaal aanzienlijk goedkoper omdat er geen gereedschapskosten zijn. Een matrijs van $20.000, verspreid over 5.000 stuken, voegt $4,00 toe per eenheid—meer dan de totale verspaningskosten voor veel portemonnedelen.
Kan een CNC-machine metaal graveren?
Ja. CNC-machines worden veel gebruikt voor het graveren van logo’s, serienummers en texturen op metaalportemonnees. Dit is een belangrijk voordeel ten opzichte van stanssen, waar graveren een apart chemisch etsings- of lasermarkeringproces vereist. CNC-graveren is nauwkeurig, herhaalbaar en kan zonder kosten worden aangepast tussen productieruns.
Wat is het beste metaal voor metaalportemonnees?
Softere metalen zoals messing en aluminium zijn makkelijker te vormen en te stansen. Hardere metalen zoals titanium vereisen CNC-verspaning om nauwkeurige kenmerken te bereiken zonder barsten. Voor een premium gevoel tegen een redelijke kosten is 6061-T6 aluminium de industriestandaard. Voor maximale duurzaamheid biedt grade 5 titanium een superieure sterkte-tot-gewichtverhouding.
Is machinebewerker een sterfd verdwijnend beroep?
Nee. Hoewel basale machinebewerking geautomatiseerd is, groeit de vraag naar geschoolde CNC-machinisten en programmeurs. Complexe onderdelen zoals metaalportemonnees vereisen een opgezet dat volledig geautomatiseerd kan niet. De Amerikaanse Bureau of Labor Statistics verwacht een stabiele werkgelegenheid voor machinisten tot 2032, met CNC-programmeurs in met name hoge vraag.
Hoe lang duurt het gereedschap voor een gestanste metaalportemonnee?
Typisch 4–6 weken voor een progressieve matrijs, plus 1–2 weken voor matrijstest en goedkeuring. CNC-verspaning heeft geen levertijd voor gereedschap, slechts programmertijd van 1–3 dagen. Voor een merk dat een nieuw product lanceert, kan het verschil tussen een levertijd van 2 weken en 6 weken bepalen of u een seizoensgebonden marktvenster mist.
Kan ik CNC en stanssen combineren in één portemonneeontwerp?
Ja. Een veelgebruikte hybride aanpak is het gebruik van gestaald metaal voor de interne RFID-schutting (lage kosten, hoge volume) en CNC-bewerking voor de buitenste frame (hoge precisie en esthetiek). Dit brengt kosten en kwaliteit in evenwicht: de RFID-schutting is verborgen, dus oppervlaktestand is minder belangrijk, terwijl de buitenste frame het zichtbare, tastbare deel is dat premium kwaliteit vereist.
8. Beslisgids: Kies CNC indien… Kies stanswerk indien…
Kies CNC-bewerking indien:
-
Uw totale productiecijfer onder de 10.000 stuks per ontwerp ligt
-
Uw ontwerp schroefdraad, strakke tolerances of complexe 3D-geometrie bevat
-
U snelle doorlooptijden nodig heeft voor marktintroductie of seizoenslanceringen
-
Uw retailprijs hoger is dan $50, wat premium fabricage rechtvaardigt
-
U van plan bent meerdere kleuren of beperkte edities aan te bieden
-
U consistente geanodiseerde afwerkingen over productielopen nodig hebt
Kies metaal stanswerk indien:
-
Uw productievolume per ontwerp hoger is dan 50.000 stuks
-
Het ontwerp plat is met eenvoudige bochten—geen interne schroefdraad of complexe onderdelen
-
U de kapitaalbeschikbaarheid heeft om in gereedschappen te investeren en de tijd heeft om te wachten op de fabricage van de stempel
-
Uw doeleindenkosten per eenheid op schaal moeten worden geminimaliseerd
-
Het product een eenvoudige geldklem of platte portemonnee is
Vermijd stanswerk indien:
-
Uw card track-tolerances strakker zijn dan ±0,1 mm
-
Het ontwerp interne schroefdraad heeft of demontage vereist
-
U het ontwerp moet kunnen doorontwikkelen na de eerste productieronde
-
Uw volumes onzeker zijn—u het niet kunt veroorloven om een stempel van $30.000 te schrapen
Verwijzingen
-
ISO 2768-1:1989 Algemene toleranties — https://www.iso.org/standard/12081.html
-
DIN 6935:2011-04 Kantvorming van staal — https://www.beuth.de/en/standard/din-6935/135067045
-
US Bureau of Labor Statistics, Machinebouwers en Matrijzenmakers — https://www.bls.gov/ooh/production/machinists-and-tool-and-die-makers.htm
-
MIL-A-8625F Anodisatiecoating voor aluminium en aluminiumlegeringen — https://quicksearch.dla.mil/qsDocDetails.aspx?ident_number=36058
—
Klaar om uw specifieke portemonnee-ontwerp te bespreken? Ons team kan een vergelijkende offerte en DFM-analyse leveren om ervoor te zorgen dat u de meest efficiënte productieweg kiest.