12 min read
Quando un acquirente apre una quotazione per un portafoglio in metallo e vede un numero tre volte superiore a quello di un equivalente in pelle, il primo istinto è pensare che il fornitore stia gonfiando i margini. Quella supposizione è spesso sbagliata. La differenza di costo è integrata nella fisica di rimuovere materiale da un blocco solido di metallo — un processo che non si comporta affatto come tagliare la pelle o iniettare plastica.
La lavorazione CNC influisce sul costo del portafoglio attraverso quattro canali principali: configurazione e programmazione della macchina, utilizzo del materiale, requisiti di finitura superficiale e volume di produzione. Un portafoglio in metallo lavorato a CNC costa generalmente 2–5 volte più del portafoglio in plastica iniettata a volumi equivalenti. Per un acquirente che pianifica una linea di portafogli in metallo personalizzati, comprendere dove va quel denaro è la differenza tra un prodotto profittevole e uno che finisce in magazzino.
Questo articolo analizza ogni fattore di costo con numeri specifici, spiega come le scelte di design influenzano il prezzo e fornisce un quadro di acquisto per ottenere quotazioni accurate.
1. Quali Prodotti Utilizzano Effettivamente la Lavorazione CNC?
La lavorazione CNC appare nella categoria dei portafogli più spesso di quanto molti acquirenti si rendano conto. Non è limitata ai cardholder in titanio costosi.
Prodotti tipici che utilizzano la lavorazione CNC:
-
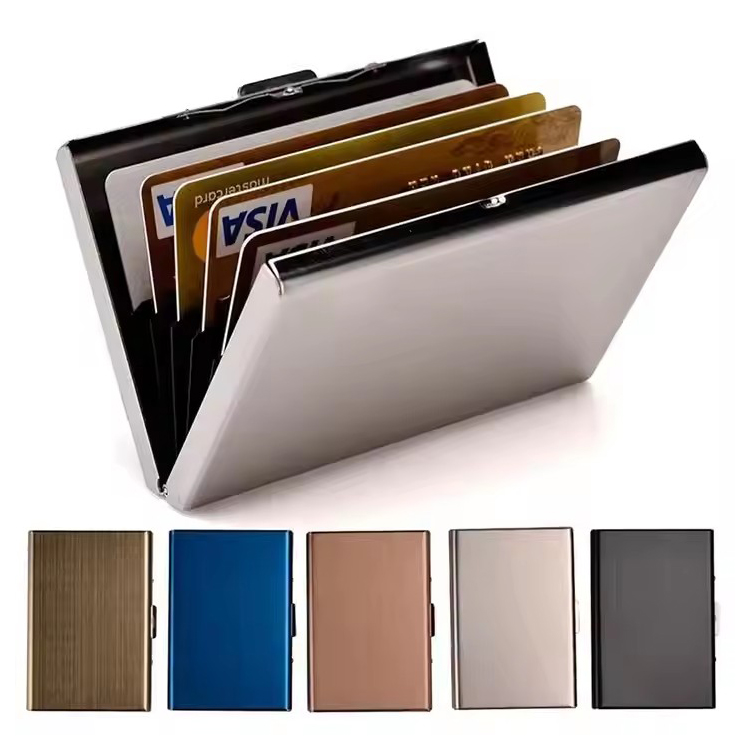
Portafogli in alluminio — la categoria più comune, di solito cardholder RFID-blocking con meccanismo a scorrimento o design a ribalta
-
Portafogli in titanio — prodotti di lusso commercializzati per la riduzione del peso e la durabilità
-
Portafogli in acciaio inossidabile — spesso abbinati a inserti in pelle o fibra di carbonio
-
Portafogli ibridi — cornici in metallo lavorate a CNC combinate con pelle, tessuto o tasche per carte elastiche
-
Organizzatori di chiavi — spesso venduti come prodotti complementari ai portafogli in metallo
Il filo comune: questi prodotti necessitano di tolleranze di precisione, bordi affilati o rigidità strutturale che la sagomatura in plastica o la cucitura in pelle non possono fornire.
2. Macchina CNC rispetto a Metodi di Produzione Alternativi
Ogni metodo di produzione di portafogli ha una struttura di costi diversa. La lavorazione CNC occupa un nicchia specifica.
| Metodo | Costo degli Strumenti | Costo per Unità | Volume Minimo Viable | Flessibilità del Design |
|---|---|---|---|---|
| Lavorazione CNC | Basso ($0–$2,000 per fissaggi) | Medio-Alto | 50–100 unità | Alta — non richiede模具 |
| Formatura per Iniezione | Alto ($5,000–$30,000 per模具) | Basso in scala | 3,000–5,000 unità | Basso — le modifiche del模具 sono costose |
| Creazione in Pelle | Basso (disegni e utensili di taglio) | Medio | 10–50 unità | Medio — le modifiche di design richiedono nuovi disegni |
| Formatura per Iniezione di Zavorra | Medio ($3,000–$15,000) | Medio | 2,000+ unità | Medio — richiede模具, meno precisa rispetto alla CNC |
La distinzione chiave per gli acquirenti: la lavorazione CNC non ha un costo模具 dedicato. Questo la rende l’unica metodo dove un lotto pilota di 200 unità è finanziariamente ragionevole. La formatura per iniezione a 200 unità richiederebbe l’amortizzazione di un模具 da $15,000 su 200 pezzi — aggiungendo $75 per unità prima di materiale e manodopera.
3. I Fattori di Costo Diretti della Lavorazione CNC nella Produzione di Portafogli
3.1 Selezione del Materiale e Costo dei Materiali Grezzi
La scelta del materiale è la variabile di costo più significativa. Ogni materiale si comporta diversamente sotto la lama di taglio.
Aluminio 6061 è il lavoro di forza dell’industria. Si lavora rapidamente, produce superfici pulite e costa circa $3–$6 per chilo in forma di billetto. Un pezzo grezzo di portafoglio in alluminio pesa 80–150 grammi, il che significa che il costo del materiale grezzo per portafoglio va da $0.30 a $1.00.
Acciaio inossidabile (304 o 316) costa di più e si lavora più lentamente. Le velocità di taglio diminuiscono del 40–60% rispetto all’alluminio perché il materiale si硬化. L’usura degli utensili aumenta. Di conseguenza: i portafogli in acciaio inossidabile costano 2–3 volte più del loro equivalente in alluminio.
Titanio (Classe 5 / Ti-6Al-4V) si colloca alla fine premium. I costi dei materiali grezzi sono di $30–$60 per chilo — 10 volte l’alluminio. La lavorazione del titanio richiede velocità di spindolo più lente, utensili specializzati e gestione accurata del calore. Un portafoglio in titanio può richiedere 2–3 volte più tempo per essere lavorato rispetto allo stesso disegno in alluminio.
La percentuale di rendimento del materiale è importante. Un disegno di portafoglio sottile potrebbe rimuovere il 60–80% del billetto originale. Questo spreco non è gratuito — paghi per il materiale che tagli, non solo per il materiale nel prodotto finale.
3.2 Tempo di Macchina e Costi di Programmatore
Il tempo di macchina è il secondo fattore di costo più significativo. Si suddivide in tempo di configurazione e tempo di ciclo.
Costi di configurazione includono la programmazione del percorso utensile, la progettazione e l’installazione di fissaggi, e la taratura degli utensili. Per un disegno di portafoglio semplice, la configurazione potrebbe richiedere 1–2 ore. Per geometrie complesse con tolleranze strette, la configurazione può estendersi a 4–6 ore. Questo costo è fisso per batch — non si moltiplica con la quantità.
Tempo di ciclo è il tempo necessario per lavorare ogni singolo portafoglio. Un portafoglio in alluminio tipico richiede 8–20 minuti di tempo CNC a seconda della complessità. I disegni a parete sottile richiedono velocità di avanzamento più lente per prevenire la deformazione. Un spessore di parete di 1.0 mm potrebbe tagliare a 50–70% della velocità di un spessore di parete di 2.0 mm.
Usura degli utensili aggiunge un costo nascosto. I miller a taglio in carburo costano $10–$40 ciascuno. Tagliare acciaio inossidabile o titanio fa uscire gli utensili più rapidamente, aumentando il costo degli utensili per unità. Per l’alluminio, la durata degli utensili è lunga e questo costo è minimo.
3.3 Costi di Post-Elaborazione e Finitura
La superficie macinata grezza raramente è il prodotto finale. La post-elaborazione aggiunge dal 15 al 30% al costo totale di produzione.
Passaggi comuni di finitura:
-
Spargimento di granuli — crea una texture opaca uniforme, $0.50–$1.50 per unità
-
Smussatura/lucidatura — per finiture spazzolate o specchio, aggiunge tempo di lavoro
-
Anodizzazione (alluminio) — aggiunge resistenza alla corrosione e colore, costa $1.00–$3.00 per unità a seconda del colore e della dimensione del lotto
-
Copertura PVD — per acciaio inossidabile o titanio, finitura premium, $2.00–$5.00 per unità
-
Incisione laser — loghi o numeri seriali, $0.20–$0.80 per unità
L’anodizzazione merita attenzione speciale. Neri e argenti sono colori standard con tempi di consegna rapidi. Colori personalizzati — specialmente tonalità chiare o pastello — richiedono cicli di anodizzazione più lunghi e possono avere requisiti minimi di lotto.
3.4 Controllo della Qualità e Ispezione
I portafogli metallici hanno requisiti funzionali che i prodotti in plastica e pelle non hanno.
Controlli di tolleranza dimensionale tipicamente eseguiti ±0.05 mm per i componenti del portafoglio. Questo richiede attrezzature di misurazione calibrate e ispettori formati. L’ispezione visiva cattura segni di utensili e spigoli. Il test funzionale verifica l’inserimento e la rimozione delle carte, l’allineamento magnetico e la prestazione di blocco RFID.
4. Come il Volume di Produzione Modifica l’Equazione dei Costi
4.1 Volume Basso (100–500 unità)
4.2 Volume Medio (500–5,000 unità)
Iniziano a manifestarsi economie di scala. I costi di configurazione si riducono. I produttori possono ottimizzare i percorsi degli utensili e far funzionare più avvolgitori contemporaneamente. Il costo per unità scende del 15–30% rispetto al volume basso.
Questo intervallo è il punto di forza per la maggior parte dei marchi di portafogli personalizzati che lanciano la loro prima produzione.
4.3 Volume Alto (5,000+ unità)
Il costo per unità scende ulteriormente del 20–30%. I produttori possono investire in sistemi di carico/scarico automatici o passare a macchine a più assi per tempi di ciclo più rapidi.
A questo volume, alcuni produttori raccomandano processi ibridi — lavorazione CNC per caratteristiche critiche combinata con incisione a iniezione o forgia per la rimozione di materiali in massa. Questo riduce il tempo di ciclo ma aggiunge costi di utensili.
Range stimati di costi per unità (lavorazione CNC, finito, senza imballaggio):
| Volume | Alumino | Acciaio Inox | Titanio |
|---|---|---|---|
| 100–500 unità | $15–$25 | $30–$50 | $45–$80 |
| 500–5,000 unità | $10–$18 | $22–$38 | $35–$60 |
| 5,000+ unità | $8–$14 | $18–$30 | $28–$48 |
Questi range presuppongono un design di portafoglio standard a due pezzi con anodizzazione o sputtering. Design complessi con parti mobili o finiture premium superano questi range.
5. Scelte di Design che Aumentano o Riducono i Costi dei Portafogli CNC
Le decisioni di design prese prima dell’inizio della produzione hanno un impatto sui costi maggiore di qualsiasi negoziazione con un fornitore.
5.1 Spessore della Parete e Complessità della Geometria
Un spessore di parete uniforme di 1.5–2.0 mm è il punto di forza della lavorazione. Pareti inferiori a 1.0 mm richiedono velocità di taglio più lente e corrono il rischio di deformazione. Tasche profonde e angoli interni affilati richiedono utensili specializzati o operazioni aggiuntive.
Una revisione di design per la produzione (DFM) prima di finalizzare può catturare questi problemi. Una buona revisione DFM può ridurre il costo per unità del 15–25% senza cambiare l’aspetto del prodotto.
5.2 Numero di Operazioni di Lavorazione
Un portafoglio lavorato da un lato richiede una configurazione. Un disegno che richiede lavorazione su entrambi i lati raddoppia il tempo di configurazione e aggiunge complessità di fissaggio.
La lavorazione a cinque assi elimina la virata della parte avvicinandosi al pezzo da più angoli. Questo riduce il lavoro ma aumenta il tasso orario della macchina — tipicamente $80–$150 all’ora rispetto a $50–$90 per 3 assi.
Punto di pareggio dipende dalla complessità del design. I disegni semplici sono più economici su 3 assi. Geometrie complesse con scanalature o caratteristiche angolate possono essere più economiche su 5 assi nonostante il tasso orario più alto.
5.3 Specifiche di Finitura Superficiale
Le finiture spazzolate richiedono la sabbiatura in una direzione costante. Le finiture opache utilizzano la sabbiatura. Le finiture specchio richiedono la lucidatura progressiva con diversi grani.
Ogni finitura aggiunge una fase di processo distincta. Specificare una finitura che richiede passaggi aggiuntivi — per esempio, una lucidatura specchio sull’esterno e una finitura spazzolata sull’interno — aumenta i costi.
5.4 Complessità di Assemblaggio
Scru, cerniere, molle e chiusure magnetiche aggiungono parti e lavoro. Un portafoglio a due pezzi tenuto insieme con viti ha 3–5 componenti. Un portafoglio con un meccanismo scorrevole ha 5–8 componenti.
I design a incastro rapido riducono il tempo di assemblaggio ma richiedono tolleranze più strette sulle superfici di appoggio. Questo aumenta il tempo di lavorazione e il tasso di scarto.
Il compromesso: meno parti significa minor lavoro di assemblaggio ma maggiore precisione di lavorazione. Più parti significano lavorazione più semplice ma più passaggi di assemblaggio.
6. Costi Nascosti e Come Evitarli
Il preventivo che ricevete non riflette sempre il costo finale lordo. Diversi costi nascosti sorprendono spesso i primi acquirenti.
6.1 Costi di Strumenti e Fissaggi
I fissaggi personalizzati per forme irregolari aggiungono costi una tantum. Chiedete ai fornitori se i costi dei fissaggi sono inclusi nel preventivo o fatturati separatamente. Alcuni fornitori ammortizzano i fissaggi attraverso la prima produzione. Altri li addebitano anticipatamente.
6.2 Tassi di Scarto e di Rilavorazione
La lavorazione a pareti sottili ha tassi di scarto più alti rispetto alle parti solide. Un tasso di scarto del 5–10% è tipico per i componenti del portafoglio. Se il fornitore assorbe il costo dello scarto, appare nel prezzo unitario. Se non lo fa, aspettatevi un voce a parte.
6.3 Spedizione e Logistica per Prodotti in Metallo
I portafogli in metallo pesano 50–150 grammi — significativamente più dei loro equivalenti in plastica o pelle. Le tariffe di trasporto internazionale variano in base al peso. Per ordini piccoli, il costo di spedizione può avvicinarsi al costo di produzione.
Il trasporto consolidato per grandi ordini o il trasporto internazionale a tariffa fissa riduce questo onere.
6.4 Costi di Comunicazione e Revisione
Drawing non chiari o tolleranze mancanti causano un lavoro di rifinitura. Una tolleranza mancante su una dimensione critica potrebbe richiedere di rifinire interamente un intero lotto. Fornisci file 2D/3D (formato STEP o IGES) e un foglio di specifiche chiare coprendo il grado di materiale, la finitura e i requisiti di tolleranza.
7. Come Ottenere Stime di Costo Precise per Portafogli CNC
Le stime precise dipendono dalle informazioni che fornisci. Specifiche incomplete portano a preventivi gonfiati (fornitore aggiunge margine di rischio) o preventivi ingannevolmente bassi (fornitore scopre il costo vero più tardi e negozia verso l’alto).
7.1 Informazioni da Preparare Prima di Richiedere un Preventivo
Un pacchetto RFQ completo include:
-
File CAD 3D — il formato STEP o STL è lo standard
-
Specifiche del materiale — grado di lega e temperatura (ad esempio, alluminio 6061-T6)
-
Requisiti di finitura superficiale — essere specifici riguardo al colore e alla texture
-
Volume target — quantità annue e per ordine
-
Requisiti di imballaggio — imballaggio al dettaglio, imballaggio in massa o entrambi
-
Requisiti di qualità — livello AQL, certificazioni necessarie, rapporti di ispezione
7.2 Domande da Porgere a Qualsiasi Fabbricante CNC
| Domanda | Perché è Importante |
|---|---|
| Qual è la vostra tariffa di configurazione tipica per ogni lotto? | Le tariffe di configurazione sono costi fissi che influenzano il prezzo a basso volume |
| Qual è il tasso di scarto per le parti metalliche a parete sottile? | Tassi di scarto elevati aumentano il costo per unità |
| Offrite finiture in-house? | Le finiture esterne aggiungono tempo di lead e costi di coordinamento |
| Qual è il vostro tempo di lead per i prototipi rispetto alla produzione? | La velocità dei prototipi influisce sulla tempistica dello sviluppo del prodotto |
| Quale tolleranza potete mantenere costantemente? | Tolleranze più strette aumentano il tempo e il costo di lavorazione |
| Potete fornire feedback DFM prima di fare un preventivo? | Le modifiche di progettazione anticipate riducono il costo finale |
7.3 Segni di Allarme da Monitorare
-
Preventivi significativamente inferiori alla media del mercato spesso indicano addebiti nascosti o standard di qualità inferiori
-
Fornitori non disposti a fornire feedback DFM potrebbero mancare di competenze ingegneristiche
-
Mancanza di un processo di controllo qualità documentato significa output incoerente
-
Risposte vaghe riguardo ai tassi di scarto suggeriscono che non hanno tracciato questa metrica
8. Ecco come raggiungiamo questi standard nella pratica
Il quadro dei costi sopra non è teorico. Come produttore con 14 anni di esperienza nella produzione di portafogli in metallo e ibridi, applichiamo questi stessi calcoli quando quotiamo ogni progetto.
La nostra capacità di fresatura CNC interna significa che il tempo di configurazione, i costi degli utensili e i tassi di scarto sono controllati sotto un unico tetto. Non ci sono margini di intermediazione da parte di partner di fresatura esterni. Quando quotiamo un portafoglio in metallo, il prezzo riflette il nostro tempo effettivo di macchina, il rendimento dei materiali e il lavoro di finitura — non un margine accumulato da più fornitori.
Offriamo feedback DFM entro 24 ore dalla ricezione dei file di progettazione. Questa revisione copre lo spessore delle pareti, i requisiti di tolleranza e la selezione dei materiali — specificamente per ridurre i costi per unità prima dell’inizio della produzione. Un acquirente che ci invia un disegno con pareti di 0.8 mm riceverà una raccomandazione di adattarsi a 1.2 mm se la funzione lo permette. Questo alone può ridurre il tempo di fresatura del 20–30%.
La nostra capacità di produzione mensile di oltre 300.000 unità ci permette di scalare dai test di pilotaggio di 200 unità ai volumi di produzione completi di 10.000+ unità. I tempi di ciclo CNC sono ottimizzati per ogni livello di volume, e la nostra linea di finitura gestisce l’anodizzazione, il sabbiatura e la incisione laser internamente.
Per progetti OEM e ODM, gestiamo la fornitura di materiali, la fresatura CNC, la finitura superficiale e l’assemblaggio come una struttura di costi responsabile. Un partner, una quotazione, un calendario di consegna.
Se stai valutando la fresatura CNC per un progetto di portafoglio in metallo o di cardholder ibrido, possiamo fornire una suddivisione dei costi trasparente basata sul tuo disegno specifico e volume. Contatta la nostra squadra con i tuoi file CAD e quantità target.
9.
Domande Frequenti
Qual è il materiale migliore per un portafoglio fresato a CNC?
L’alluminio 6061 è la scelta più bilanciata in termini di costo e durabilità. Si lavora rapidamente, si anoda bene e pesa meno dello stainless steel. Il titanio offre il miglior rapporto resistenza-peso ma costa 5–10 volte di più in termini di materiali e tempo di fresatura. Lo stainless steel offre la massima durabilità ma aggiunge un peso significativo e difficoltà di fresatura.
Quanto dovrebbe costare un portafoglio in metallo decente al dettaglio?
I prezzi al dettaglio tipici vanno da $40 a $120 a seconda del materiale, della finitura e della posizione del marchio. I costi di produzione sono solitamente dal 15 al 30% del prezzo al dettaglio. Un portafoglio in vendita a $80 dovrebbe avere un costo di produzione di circa $12-$24, lasciando spazio per la distribuzione, il marketing e i margini al dettaglio.
Quale è la quantità minima di ordine per portafogli personalizzati CNC?
Perciò che non è necessaria una forma, i produttori CNC possono accettare ordini da 100 a 500 unità. È possibile ottenere MOQ inferiori a costi unitari più elevati. L’assenza di ammortamento degli strumenti rende il CNC il solo metodo di produzione viable per portafogli personalizzati in piccolo lotti.
Quanto dura la lavorazione CNC per un portafoglio?
I prototipi richiedono solitamente 3-7 giorni a seconda della complessità del design e del materiale. Le serie di produzione durano 2-4 settimane per volumi fino a 5.000 unità, inclusi il finitura e l’assemblaggio. Volumi più grandi estendono la tempistica proporzionalmente.
Quelle sono 6 cose che non dovresti portare in un portafoglio in metallo?
I chip RFID delle chiavi d’albergo e delle carte di accesso vengono bloccati dalla scocca metallica. Le carte a striscia magnetica possono demagnetizzarsi nel tempo. Le monete graffiano le superfici interne. Le ricevute sovraffollate creano pressione sul cardine o il meccanismo di chiusura. Le chiavi di riserva graffiano l’interno metallico. Più di 8-10 carte stressano la chiusura e rendono il portafoglio ingombrante.
Può includere un portafoglio CNC la protezione RFID?
L’alluminio e l’acciaio inossidabile bloccano naturalmente i segnali RFID a 13.56 MHz — la frequenza utilizzata dalla maggior parte delle carte di pagamento contactless. Il titanio è meno efficace nel bloccare l’RFID e potrebbe richiedere un’ulteriore strato di schermatura per prestazioni affidabili.
10. Prendere la Decisione di Fornitura
Scegli la fresatura CNC se:
-
Il volume del tuo ordine è inferiore a 3.000 unità e i costi dei模具 non sono giustificabili
Scegli la formatura a iniezione se:
Scegli la costruzione in pelle se:
Prepara i tuoi file di design, stima il tuo volume annuale e richiedi preventivi da più produttori. Più completo è il tuo pacchetto di specifiche, più accurati saranno i tuoi preventivi.
Ottieni un Preventivo Gratuito
Riferimenti
-
Strategie di Riduzione dei Costi nella Macinatura CNC — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Proprietà del Materiali in Alluminio 6061 e Caratteristiche di Macinatura — https://www.azom.com/article.aspx?ArticleID=3328
-
Sfide e Soluzioni nella Macinatura del Titanio — https://www.mmsonline.com/articles/titanium-machining-tips
-
Confronto dei Costi tra Iniezione di Stiro e Macinatura CNC — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Anodizzazione dell’Alluminio: Considerazioni sul Processo e i Costi — https://www.pfonline.com/articles/anodizing-aluminum
-
Materiali Antiriflesso RFID e Efficienza — https://www.sciencedirect.com/topics/engineering/rfid-shielding