12 min Lesedauer
Wenn ein Käufer ein Angebot für eine Metalltasche öffnet und eine dreimal so hohe Zahl wie bei einem Ledertasche sieht, ist der erste Instinkt anzunehmen, dass der Lieferant die Margen aufbläht. Diese Annahme ist in der Regel falsch. Der Kostenunterschied ist in der Physik der Entfernung von Material aus einem festen Metallblock verarbeitet — ein Prozess, der sich nicht wie das Schneiden von Leder oder das Einspritzen von Kunststoff verhält.
CNC-Fräsen beeinflussen die Taschenkosten durch vier Hauptkanäle: Maschinenaufstellung und -programmierung, Materialverwendung, Oberflächengeschäftsanforderungen und Produktionsmenge. Eine CNC-gefräste Metalltasche kostet typischerweise 2–5-mal mehr zur Produktion als eine spritzgegossene Kunststofftasche bei gleicher Menge. Für einen Käufer, der eine maßgeschneiderte Metalltaschenlinie plant, ist das Verständnis dafür, wo dieses Geld geht, der Unterschied zwischen einem rentablen Produkt und einem, das im Lager stirbt.
Dieser Artikel analysiert jeden Kostenfaktor mit spezifischen Zahlen, erläutert, wie Designentscheidungen den Preis beeinflussen, und bietet ein Beschaffungsrahmen für genaue Angebote.
1. Welche Produkte nutzen tatsächlich CNC-Fertigung?
CNC-Fertigung tritt im Taschenkategorie häufiger auf, als die meisten Käufer erkennen. Sie ist nicht auf teure Titankartenhalter beschränkt.
Typische Produkte, die CNC-Fertigung nutzen:
-
Aluminiumtaschen — die häufigste Kategorie, normalerweise RFID-sperrende Kartenhalter mit einem Schiebe- oder Klappmechanismus
-
Titaniumtaschen — Premium-Produkte, die für Gewichtsminderung und Haltbarkeit beworben werden
-
Edelstahlgeldklammern — oft mit Leder- oder Kohlenstofffasereinsätzen kombiniert
-
Hybridgetaschen — CNC-gefräste Metallrahmen kombiniert mit Leder, Textil oder Elastikkartenfächern
-
Schlüsselorganisatoren — oft als Begleitprodukte zu Metalltaschen verkauft
Der gemeinsame Nenner: Diese Produkte benötigen genaue Toleranzen, scharfe Kanten oder strukturelle Steifigkeit, die neither Spritzgießformung noch Ledernähen liefern können.
2. CNC-Machining im Vergleich zu alternativen Fertigungsmethoden
Jede Fertigungsmethode für Geldbörsen hat eine unterschiedliche Kostenstruktur. Das CNC-Machining beansprucht einen spezifischen Nischenmarkt.
| Methode | Formwerkungskosten | Einzelstückkosten | Mindestmengenbedarf | Designflexibilität |
|---|---|---|---|---|
| CNC-Machining | Niedrig ($0–$2.000 für Halterungen) | Mittel–Hoch | 50–100 Stück | Hoch — kein Formwerk erforderlich |
| Injektionsmolding | Hoch ($5.000–$30.000 für Formwerk) | Bei Massenproduktion niedrig | 3.000–5.000 Stück | Niedrig — Formwerkänderungen sind teuer |
| Lederbearbeitung | Niedrig (Muster und Schnittformen) | Mittel | 10–50 Stück | Mittel — Designänderungen erfordern neue Muster |
| Pressguss | Mittel ($3.000–$15.000) | Mittel | 2.000+ Stück | Mittel — erfordert Formwerk, weniger präzise als CNC |
Der entscheidende Unterschied für Käufer: Das CNC-Machining hat keine festgelegten Formwerkkosten. Dies macht es zum einzigen Verfahren, bei dem ein Pilotlauf von 200 Stück finanziell vernünftig ist. Bei 200 Stück Injektionsmolding würde ein $15.000 teures Formwerk auf 200 Stück abgeschrieben werden – was $75 pro Stück vor Material und Arbeitskraft hinzufügt.
3. Direkte Kostenfaktoren des CNC-Machnings in der Geldbörsenproduktion
3.1 Materialauswahl und Rohstoffkosten
Die Materialauswahl ist die größte einzelne Kostenvariable. Jedes Material verhält sich unterschiedlich unter einem Schneidwerkzeug.
Aluminium 6061 ist das Rückgrat der Branche. Es wird schnell bearbeitet, produziert saubere Oberflächen und kostet etwa $3–$6 pro Kilogramm in Blockform. Ein typischer Aluminiumpurseblock wiegt 80–150 Gramm, was bedeutet, dass die Rohstoffkosten pro Purses $0.30–$1.00 betragen.
Edelstahl (304 oder 316) ist teurer und bearbeitet sich langsamer. Die Schnittgeschwindigkeiten sinken um 40–60% im Vergleich zu Aluminium, da das Material hartarbeitet. Der Werkzeugverschleiß nimmt zu. Das Ergebnis: Edelstahlportemonnaies kosten 2–3-mal so viel zu bearbeiten wie Aluminiumäquivalente.
Titanium (Qualitätsstufe 5 / Ti-6Al-4V) liegt am Premium-Ende. Rohstoffkosten betragen $30–$60 pro Kilogramm — 10-mal Aluminium. Die Bearbeitung von Titan erfordert langsamerer Spindeldrehzahl, spezialisierte Werkzeuge und sorgfältige Wärmebehandlung. Ein Titanpurses kann 2–3-mal so lange bearbeitet werden wie dasselbe Design aus Aluminium.
Der Materialausbeuteanteil ist wichtig. Ein dünnes Portemonnaiedesign könnte 60–80% des ursprünglichen Blocks entfernen. Dieser Abfall ist nicht kostenlos — Sie zahlen für das Material, das Sie abschneiden, nicht nur für das Material im Endprodukt.
3.2 Maschinenzeit und Programmierkosten
Maschinenzeit ist der zweitgrößte Kostenfaktor. Sie lässt sich in Aufwandszeit und Zykluszeit aufteilen.
Aufwandskosten beinhalten die Programmierung des Werkzeugweges, die Gestaltung und Montage von Halterungen und die Kalibrierung der Werkzeuge. Für ein einfaches Portemonnaidesign könnten 1–2 Stunden anfallen. Für komplexe Geometrien mit engen Toleranzen kann der Aufwand auf 4–6 Stunden ansteigen. Diese Kosten sind pro Charge festgelegt — sie vervielfachen sich nicht mit der Menge.
Zykluszeit ist die Zeit, die für die Bearbeitung eines einzelnen Portemonnaies benötigt wird. Ein typischer Aluminiumpurses benötigt 8–20 Minuten CNC-Zeit, abhängig von der Komplexität. Dünne Wandgestaltungen erfordern langsameren Fütterungsgeschwindigkeiten, um Verformungen zu verhindern. Eine Wanddicke von 1.0 mm könnte bei 50–70% der Geschwindigkeit einer 2.0 mm Wand geschnitten werden.
Werkzeugverschleiß fügt eine versteckte Kostenkomponente hinzu. Hartmetallfräser kosten $10–$40 je Stück. Das Schneiden von Edelstahl oder Titan verschleißt Werkzeuge schneller, was die pro-einheitige Werkzeugkosten erhöht. Für Aluminium ist die Werkzeuglebensdauer lang und diese Kosten sind minimal.
3.3 Nachbearbeitungs- und Fertigungskosten
Die rohe bearbeitete Oberfläche ist selten das Endprodukt. Nachbearbeitung erhöht die Gesamtkosten der Produktion um 15–30%.
Übliche Fertigungsschritte:
-
Strahlentrocknung — erzeugt eine einheitliche mattglatte Textur, $0.50–$1.50 pro Einheit
-
Schleifen/Polieren — für gebürstete oder spiegelfinish Oberflächen, erhöht die Arbeitszeit
-
Anodisieren (Aluminium) — erhöht die Korrosionsbeständigkeit und Farbe, kostet $1.00–$3.00 pro Einheit je nach Farbe und Batchgröße
-
PVD-Beschichtung — für Edelstahl oder Titan, Premium-Finish, $2.00–$5.00 pro Einheit
-
Lasergravur — Logos oder Seriennummern, $0.20–$0.80 pro Einheit
Anodisieren verdient besondere Aufmerksamkeit. Schwarz und Silber sind Standardfarben mit schnellem Durchlauf. Sonderfarben — insbesondere helle oder pastellige Töne — erfordern längere Anodisierzyklen und können Mindestbatchanforderungen haben.
3.4 Qualitätskontrolle und Inspektion
Metallgeldbörsen haben funktionelle Anforderungen, die Plastik- und Ledertextilien nicht haben.
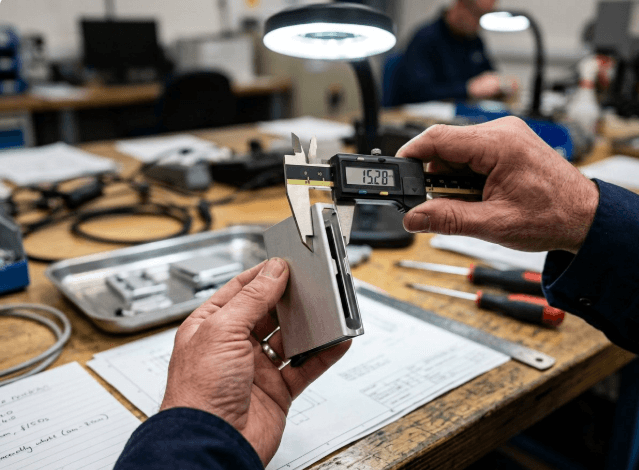
Dimensionstoleranzprüfungen erfolgen typischerweise bei ±0.05 mm für Wallet-Komponenten. Dies erfordert kalibrierte Messequipment und geschulte Inspektoren. Visuelle Inspektionen fangen Werkzeugspuren und Scheren an. Funktionsprüfungen bestätigen die Karteninsertion und Entfernung, Magnetausrichtung und RFID-Blockierungsleistung.
Qualitätskontrolle erhöht die Produktionskosten um 5–10%. Automatisierte Inspektionssysteme reduzieren dies, aber die meisten mittleren Produktionsmengen verlassen sich immer noch auf manuelle Inspektion.
4. Wie sich die Produktionsmenge auf die Kostenkalkulation auswirkt
Der Volumen ist das stärkste Kostenschraubenrad in der CNC-Bearbeitung.
4.1 Niedriger Volumen (100–500 Einheiten)
Einrichtung und Programmierungskosten werden auf sehr wenige Einheiten abgeschrieben. Ein Einrichtungspreis von $300, verteilt auf 150 Einheiten, erhöht die Kosten pro Einheit um $2.00. Zykluszeit dominiert — erwarten Sie Kosten pro Einheit von 30–50% höher als bei mittlerem Volumen.
4.2 Mittelvolumen (500–5.000 Einheiten)
Skaleneffekte treten beginnend auf. Einrichtungskosten werden dünnere Schichten. Hersteller können Werkzeugpfade optimieren und mehrere Spindeln gleichzeitig betreiben. Die Kosten pro Einheit sinken um 15–30% im Vergleich zum geringen Volumen.
4.3 Hochvolumen (5.000+ Einheiten)
Die Kosten pro Einheit sinken um weitere 20–30%. Hersteller können in automatisierte Lade-/Entladesysteme investieren oder zu mehrachsigen Maschinen für schnellere Zykluszeiten wechseln.
Geschätzte Kosten pro Einheit (CNC-Fertigung, fertig, ohne Verpackung):
| Volumen | Aluminium | Edelstahl | Titan |
|---|---|---|---|
| 100–500 Einheiten | $15–$25 | $30–$50 | $45–$80 |
| 500–5.000 Einheiten | $10–$18 | $22–$38 | $35–$60 |
| 5.000+ Einheiten | $8–$14 | $18–$30 | $28–$48 |
5. Gestaltungsoptionen, die die CNC-Brieftaschenkosten erhöhen oder verringern
Entscheidungen über das Design, die vor dem Beginn der Produktion getroffen werden, haben einen größeren Kostenbeinfluss als jede Verhandlung mit einem Lieferanten.
5.1 Wanddicke und Geometrie-Komplexität
Eine einheitliche Wanddicke von 1,5–2,0 mm ist der optimale Fertigungsprozess. Wände unter 1,0 mm erfordern langsameren Schnittgeschwindigkeiten und bergen das Risiko der Deformation. Tiefere Taschen und scharfe interne Ecken erfordern spezialisierte Werkzeuge oder zusätzliche Operationen.
5.2 Anzahl der Fertigungsvorgänge
Ein aus einer Seite gefertigtes Portemonnaie erfordert eine Einrichtung. Ein Design, das auf beiden Seiten gefertigt werden muss, verdoppelt die Einrichtungszeit und erhöht die Komplexität der Halterung.
Die Fünf-Achsen-Fertigung eliminiert das Drehen der Teile durch das Ansprechen des Werkstücks aus mehreren Winkeln. Dies reduziert die Arbeitszeit, erhöht jedoch den Stundensatz der Maschine – typischerweise $80–$150 pro Stunde gegenüber $50–$90 für 3-Achsen.
Der Break-even-Punkt hängt von der Design-Komplexität ab. Einfache Designs sind auf 3-Achsen günstiger. Komplexe Geometrien mit Untergriffen oder geneigten Merkmalen können trotz des höheren Stundensatzes auf 5-Achsen günstiger sein.
5.3 Oberflächengestaltungs-Spezifikationen
Geprägte Oberflächen erfordern das Schleifen in einer konsistenten Richtung. Matt-Oberflächen verwenden Bead-Blasting. Spiegel-Oberflächen erfordern eine stufenweise Polierung mit mehreren Körnungsebenen.
Jede Oberfläche fügt einen eigenen Prozessschritt hinzu. Die Angabe einer Oberfläche, die zusätzliche Schritte erfordert – zum Beispiel ein Spiegelpolitur auf der Außenseite und eine geprägte Oberfläche auf der Innenseite – erhöht die Kosten.
5.4 Komplexität der Montage
Schrauben, Haken, Federn und magnetische Verschlüsse fügen Teile und Arbeitszeit hinzu. Ein aus zwei Teilen bestehendes Portemonnaie, das durch Schrauben zusammengehalten wird, hat 3–5 Komponenten. Ein Portemonnaie mit einem Schiebe Mechanismus hat 5–8 Komponenten.
Snap-fit-Designs reduzieren die Montagezeit, erfordern jedoch engere Toleranzen auf den mating surfaces. Dies erhöht die Fertigungsdauer und den Ausschussanteil.
Der Kompromiss: Weniger Teile bedeuten niedrigere Montagekosten, aber höhere Fertigungsgenauigkeit. Mehr Teile bedeuten einfachere Fertigung, aber mehr Montageetappen.
6. Verborgene Kosten und wie man sie vermeidet
Das Angebot, das Sie erhalten, spiegelt nicht immer den endgültigen landed cost wider. Mehrere verborgene Kosten überraschen häufig Neukunden.
6.1 Werkzeug- und Halterungskosten
Spezielle Halterungen für unregelmäßige Formen fügen einmalige Kosten hinzu. Fragen Sie Lieferanten, ob die Halterungskosten im Angebot enthalten sind oder gesondert in Rechnung gestellt werden. Einige Lieferanten verteilen die Halterungskosten auf die erste Produktionsreihe. Andere berechnen sie vorab.
6.2 Ausschuss- und Nacharbeitssätze
Die Ausschussquote für dünnwandige Fertigung ist höher als für massige Teile. Ein Ausschussanteil von 5–10% ist typisch für Portemonnaie-Komponenten. Wenn der Lieferant die Ausschusskosten übernimmt, erscheinen diese im Stückpreis. Wenn nicht, erwarten Sie einen separaten Posten.
6.3 Versand und Logistik für Metallprodukte
Metall Brieftaschen wiegen 50–150 Gramm — erheblich mehr als Plastik- oder Lederversionen. Internationale Frachtkosten skaliert mit dem Gewicht. Bei kleinen Bestellungen kann der Versandkostenbetrag nahe an den Produktionskosten herankommen.
Verladung von Fracht für Großbestellungen oder pauschale internationale Versandkosten reduziert diese Belastung.
6.4 Kommunikations- und Überarbeitungskosten
Unklare Zeichnungen oder fehlende Toleranzen verursachen Überarbeitungen. Ein fehlende Toleranz bei einer kritischen Dimension könnte die Überarbeitung einer gesamten Charge erforderlich machen. Bereitstellen Sie 2D/3D-Dateien (STEP- oder IGES-Format) und eine klare Spezifikationsliste, die Materialqualität, Oberflächengestaltung und Toleranzanforderungen umfasst.
7. Wie Sie genaue CNC-Brieftaschen-Kostenschätzungen erhalten
Genaue Angebote hängen von den Informationen ab, die Sie bereitstellen. Unvollständige Spezifikationen führen dazu, dass die Angebote entweder übertrieben hoch (Lieferant fügt Risikomarge hinzu) oder irreführend niedrig sind (Lieferant entdeckt später die tatsächlichen Kosten und verhandelt nach oben).
7.1 Welche Informationen Sie vor der Anfrage eines Angebots vorbereiten sollten
Ein vollständiges RFQ-Paket umfasst:
-
3D-CAD-Datei — STEP- oder STL-Format ist Standard
-
Materialspezifikation — Legierungsklasse und Härte (z.B. 6061-T6 Aluminium)
-
Oberflächengestaltung — spezifizieren Sie Farbe und Textur
-
Zielmenge — jährliche und pro-Bestellmenge
-
Verpackungsanforderungen — Einzelhandelsverpackung, Großverpackung oder beide
-
Qualitätsanforderungen — AQL-Stufe, benötigte Zertifizierungen, Inspektionsberichte
7.2 Fragen an jeden CNC-Hersteller
| Frage | Warum das wichtig ist |
|---|---|
| Wie hoch ist Ihre typische Einrichtungsgebühr pro Charge? | Einrichtungsgebühren sind feststehende Kosten, die den Preis für geringe Stückzahlen beeinflussen |
| Wie hoch ist Ihre Fehlrate für dünne Wandmetallteile? | Hohe Fehlrationen erhöhen die Kosten pro Einheit |
| Bieten Sie eine interne Fertigung an? | Externe Fertigung erhöht die Lieferzeit und die Koordinationskosten |
| Wie lange dauert Ihre Lieferzeit für Prototypen im Vergleich zur Produktion? | Die Geschwindigkeit der Prototypen beeinflusst den Zeitplan der Produktentwicklung |
| Welche Toleranzen können Sie konstant halten? | Schärfere Toleranzen erhöhen die Bearbeitungszeit und die Kosten |
| Können Sie DFM-Feedback vor dem Angeben eines Angebots liefern? | Frühzeitige Designanpassungen reduzieren die Endkosten |
7.3 Warnsignale, die Sie beachten sollten
-
Angaben, die erheblich unter dem Durchschnitt liegen, weisen oft auf versteckte Gebühren oder niedrigere Qualitätsstandards hin
-
Lieferanten, die nicht bereit sind, DFM-Feedback bereitzustellen, mögen über fehlendes Ingenieurwissen verfügen
-
Kein dokumentierter Qualitätskontrollprozess bedeutet unregelmäßige Ergebnisse
-
Unklare Antworten über die Fehlrate könnten darauf hindeuten, dass diese Metrik nicht verfolgt wird
8. Hier ist, wie wir diese Standards in der Praxis erfüllen
Das obige Kostenrahmen ist nicht theoretisch. Als Hersteller mit 14 Jahren Erfahrung in der Produktion von Metall- und Hybridgeldbeuteln wenden wir diese gleichen Berechnungen bei der Kostenschätzung jedes Projekts an.
Unsere interne CNC-Fertigung ermöglicht es uns, Aufbauzeit, Werkzeugkosten und Ausschussraten unter einem Dach zu kontrollieren. Es gibt keine Zwischenhändlermargen von externen Fertigungspartnern. Wenn wir ein Metallgeldbeutel kalkulieren, spiegelt der Preis unsere tatsächliche Maschinenzeit, Materialausbeute und die Endbearbeitungsarbeit wider — nicht eine Margenstack von mehreren Lieferanten.
Wir liefern DFM-Feedback innerhalb von 24 Stunden nach Erhalt der Designdateien. Diese Überprüfung umfasst Wanddicke, Toleranzanforderungen und Materialauswahl — insbesondere, um die Einheitenkosten vor dem Produktionsbeginn zu reduzieren. Ein Käufer, der uns ein Design mit 0,8 mm Wänden schickt, erhält eine Empfehlung, auf 1,2 mm zu erhöhen, wenn die Funktion es zulässt. Diese Anpassung allein kann die Bearbeitungszeit um 20–30% reduzieren.
9.
Häufig gestellte Fragen
Welches Material ist am besten für einen CNC-gearbeiteten Geldbeutel?
Aluminium 6061 ist die ausgewogenste Wahl in Bezug auf Kosten und Haltbarkeit. Es wird schnell bearbeitet, lässt sich gut anodisieren und wiegt weniger als Edelstahl. Titan bietet das beste Verhältnis von Stärke zu Gewicht, kostet aber 5–10-mal mehr in Material und Bearbeitungszeit. Edelstahl bietet maximale Haltbarkeit, aber fügt erhebliches Gewicht und Bearbeitungsschwierigkeiten hinzu.
Wie viel sollte ein ordentlicher Metallbeutel im Einzelhandel kosten?
Typische Einzelhandelspreise liegen zwischen 40–120 USD, abhängig von Material, Oberfläche und Markenpositionierung. Die Produktionskosten betragen typischerweise 15–30% des Einzelhandelspreises. Ein Beutel, der im Einzelhandel für 80 USD verkauft wird, sollte eine Produktionskosten von etwa 12–24 USD haben, was Raum für Vertrieb, Marketing und Einzelhandelsmargen lässt.
Wie hoch ist die Mindestbestellmenge für maßgefertigte CNC-Hüllen?
Da kein Formwerkzeug erforderlich ist, können CNC-Hersteller Bestellungen von 100–500 Einheiten annehmen. Bei höheren Stückkosten sind geringere Mindestbestellmengen möglich. Der Verzicht auf Werkzeugabnutzung macht CNC die einzige für kleine Serien maßgefertigte Hüllen praktikable Fertigungsmethode.
Wie lange dauert die CNC-Fertigung für eine Hülle?
Muster nehmen typischerweise 3–7 Tage in Abhängigkeit von der Designkomplexität und dem Material in Anspruch. Produktionsläufe dauern 2–4 Wochen für Mengen bis zu 5.000 Einheiten, einschließlich der Fertigung und Montage. Größere Mengen verlängern das Zeitfenster proportional.
Welche 6 Dinge sollten Sie nicht in einer Metallhülle tragen?
RFID-Chips von Hotelschlüsseln und Zugangskarten werden durch die Metallhülle blockiert. Magnetstreifenkarten können mit der Zeit entmagnetisiert werden. Münzen kratzen die Innenflächen. Überbelegte Quittungen erzeugen Druck auf den Haken oder das Schließmechanismus. Ersatzschlüssel kratzen das Metallinnere. Mehr als 8–10 Karten belasten das Schließsystem und machen die Hülle voluminös.
Können CNC-Hüllen RFID-Blockierung enthalten?
Aluminium und Edelstahl blockieren RFID-Signale natürlich bei 13,56 MHz — der Frequenz, die von den meisten kontaktlosen Zahlungskarten verwendet wird. Titan ist weniger effektiv im Blockieren von RFID und kann eine zusätzliche Schirmungsschicht für zuverlässige Leistung erfordern.
10. Die Beschaffungsentscheidung treffen
Wählen Sie CNC-Fertigung, wenn:
-
Ihre Bestellmenge unter 3.000 Einheiten liegt und die Formkosten nicht gerechtfertigt sind
-
Ihr Design enge Toleranzen oder komplexe Geometrien erfordert
-
Ihre Marke sich auf Premiummaterialien wie Aluminium oder Titan bezieht
-
Sie schnelle Designiterationen ohne Formänderungskosten benötigen
Wählen Sie Spritzguss, wenn:
-
Ihre Bestellmenge über 5.000 Einheiten liegt und Sie Kapital für die Formgebung haben
-
Ihr Design einfach ist und keine metallischen Eigenschaften erfordert
-
Ihr Zielpreispunkt die Produktionskosten für Metalle nicht unterstützen kann
-
Sie sicher sind, dass das Design nicht erheblich geändert wird
Wählen Sie Lederaufbau, wenn:
-
Ihre Marke traditionelle Handwerkskunst betont
-
Ihr Zielpreispunkt unter 30 US-Dollar liegt
-
Ihr Design keine RFID-Blockierung oder starke Struktur erfordert
Die Entscheidung liegt letztlich auf drei Variablen: Menge, Zielpreispunkt und Markenpositionierung. CNC-Fertigung bietet Designflexibilität und Premiumqualität, die andere Methoden nicht bieten können — aber es erfordert sorgfältige Kostenplanung.
Vorbereiten Sie Ihre Designdateien, schätzen Sie Ihre jährliche Menge und fordern Sie Angebote von mehreren Herstellern an. Je vollständiger Ihr Spezifikationspaket ist, desto präziser werden Ihre Angebote sein.
Referenzen
-
CNC Fräsen Kostenreduktionsstrategien — https://www.protolabs.com/resources/blog/how-to-reduce-cnc-machining-costs/
-
Eigenschaften und Fräшевorleistungen des Materials Aluminium 6061 — https://www.azom.com/article.aspx?ArticleID=3328
-
Herstellungsherausforderungen und -lösungen für Titan — https://www.mmsonline.com/articles/titanium-machining-tips
-
Vergleich der Kosten von Spritzguss und CNC Fräsen — https://www.xometry.com/resources/cnc-machining/cnc-vs-injection-molding/
-
Anodisieren von Aluminium: Prozess- und Kostenüberlegungen — https://www.pfonline.com/articles/anodizing-aluminum
-
Materialien zur RFID-Blockierung und ihre Effektivität — https://www.sciencedirect.com/topics/engineering/rfid-shielding