13 min de leitura
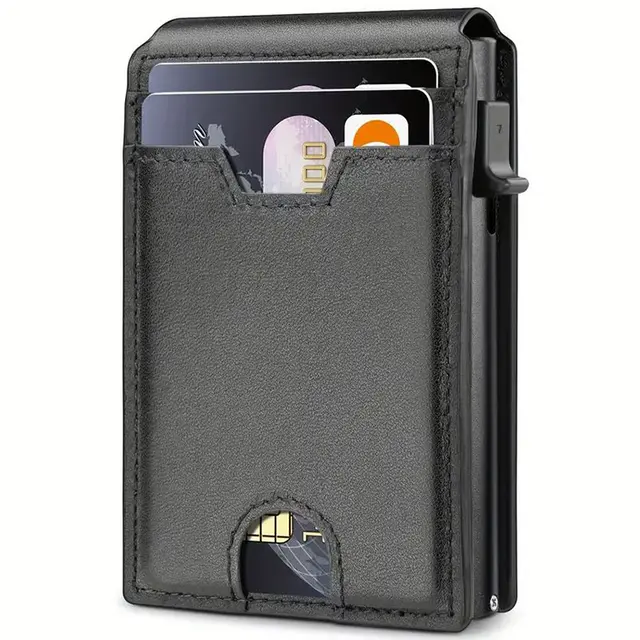
Um gerente de compras de uma marca de acessórios dos EUA me contou certa vez sobre um desastre que poderia ter sido evitado. Eles haviam encomendado 20.000 porta-cartões metálicos de um fornecedor estrangeiro que insistia em usar estampagem progressiva. O design parecia simples no papel — uma chapa plana com um dobra. Mas as tolerâncias da trilha do cartão eram muito apertadas para uma peça estampada manter de forma consistente. O resultado: 20.000 unidades que ou apertavam os cartões ou deixavam que descessem livremente. O lote inteiro foi descartado. A diferença entre uma carteira que parece premium e uma que parece barata muitas vezes se reduz ao processo de manufatura.
Este guia detalha as diferenças técnicas, estruturas de custo e adequação de aplicação entre fresagem CNC e estampagem metálica, especificamente para carteiras, porta-cartões e organizadores de chaves. Você sairá com um quadro de referência claro para alinhar suas especificações de produto ao processo de manufatura adequado.
1. Entendendo a Fresagem CNC para a Produção de Carteiras
Resposta direta: A fresagem CNC é um processo de manufatura subtrativo em que um bloco sólido de metal é esculpido em uma peça terminada usando ferramentas de corte rotativas controladas por computador. Para a produção de carteiras, ela oferece tolerâncias de ±0,01mm a ±0,05mm e permite recursos complexos, como filetes internos, furos de precisão e superfícies de acoplamento justas que a estampagem não consegue alcançar.
1.1 O que é usinagem CNC?
A usinagem CNC (Controle Numérico Computadorizado) remove material de um bloco sólido—tipicamente alumínio, titânio, latão ou aço inoxidável—para criar a forma final. O processo começa com um arquivo CAD que um programador de CAM converte em trajetórias de ferramenta. Em seguida, uma máquina segue esses trajetos, girando ferramentas de corte em altas velocidades para remover o material camada por camada.
Na fabricação de carteiras, o CNC é utilizado para carteiras de metal sólido, carcaças com bloqueio RFID e estruturas rígidas para designs híbridos couro-metal. A principal vantagem é que o processo é totalmente direcionado por software. Não são necessárias ferramentas rígidas, portanto, as alterações de design são feitas no código, e não em caros moldes de aço.
Principais termos que os compradores devem conhecer:
-
Velocidade do eixo principal: RPM da ferramenta de corte, tipicamente 10.000–30.000 RPM para alumínio
-
Velocidade de avanço: Quão rápido a ferramenta se move pelo material
-
Trajeto de ferramenta: A rota programada que a ferramenta de corte segue
-
Tolerância: O desvio aceitável em relação à dimensão especificada
1.2 Furos e cavidades de precisão em carteiras de metal
Uma carteira de metal dobrável depende de furos posicionados com precisão para pinos de mola, anéis de chave e anexos de cordão. Se um furo estiver desalinhado mesmo em 0,2mm, a ação pivotante fica rígida ou o pino sofre desgaste irregular com o tempo.
A usinagem CNC pode manter o posicionamento dos furos com precisão de ±0,005 polegadas (0,13mm) ou superior. Essa consistência é importante porque uma carteira é um objeto manuseado dezenas de vezes por dia. O atrito no mecanismo é imediatamente perceptível. O estampagem, por outro lado, depende do alinhamento do punção com a chapa de metal—e, embora os punções progressivos modernos sejam precisos, eles não conseguem igualar a precisão posicional de um eixo principal CNC que se move de forma independente em três eixos.
1.3 Roscas e Recursos Roscados para Montagem
Muitos carteiras de metal de luxo utilizam parafusos para manter a carcaça unida. Isso permite a desmontagem para substituição da bateria em carteiras inteligentes ou acesso aos componentes internos. O usinagem CNC pode cortar roscas diretamente no material sólido.
Roscas cortadas em material sólido são estruturalmente mais resistentes do que roscas formadas em chapas metálicas finas estampadas. Um furo roscado em uma chapa de alumínio de 3mm tem um engajamento de rosca substancial. A rosca de uma peça estampada é essencialmente uma borda dobrada—ela se desgasta facilmente se o torque for excessivo.
Para carteiras com peças substituíveis ou que precisam suportar anos de uso, este é um fator significativo de durabilidade.
1.4 Superfícies de Acoplamento Críticas e Recursos com Tolerâncias Ajustadas
Onde as duas metades de uma carteira de metal se encontram, o paralelismo e a planicidade determinam se o produto se sente sólido ou range. A usinagem CNC é excelente na criação de superfícies de acoplamento precisas porque a peça é mantida rigidamente enquanto a ferramenta remove material. A superfície resultante é plana e consistente em toda a face.
O padrão da indústria ISO 2768-m cobre tolerâncias gerais para peças usinadas. O CNC atinge rotineiramente padrões mais finos para recursos específicos. Para carteiras híbridas com estrutura de metal e revestimento de couro, as dimensões do bolso interno da estrutura são críticas. Um bolso 0,1mm menor não aceitará o couro; um 0,1mm maior permitirá que ele se desloque durante o uso.
1.5 Variações de Baixo Volume e Flexibilidade de Design
O CNC não requer ferramentas rígidas. Se você quiser alterar a colocação de um logotipo, ajustar um raio ou oferecer um esquema de cores diferente, a alteração ocorre no arquivo CAD. A produção pode começar em poucos dias após a finalização do design.
Isso torna o CNC a escolha padrão para:
-
Lotes piloto e testes de mercado
-
Designs de edição limitada
-
Personalização de marca (gravação de logotipos, números de série)
-
Linhas de produtos multi-SKU com menos de 10.000 unidades por design
O contraponto é o tempo de ciclo. Cada peça de CNC leva minutos para usinagem, enquanto uma prensa de estampo produz peças em segundos. Para volumes acima de 50.000 unidades, o custo por unidade do CNC se torna mais difícil de justificar.
2. Compreendendo a estampagem de precisão de metal para carteiras
Resposta direta: A estampagem de metal é um processo de conformação no qual um rolo de chapa de metal plano é alimentado em uma prensa com um punção personalizado que corta e dobra o metal para dar forma. Oferece custos por unidade extremamente baixos em grandes volumes, mas requer ferramentas caros e é limitada a perfis 2D com dobras.
2.1 O que é estampagem de metal?
A estampagem de metal utiliza um punção de fabricação personalizada—um componente de aço para ferramentas de precisão—para cortar, furar, dobrar e conformar uma fita de chapa de metal plana. O processo inclui:
-
Desenvolvimento (Blanking): Cortar a forma externa da chapa
-
Furação (Punching): Criar furos na chapa recortada
-
Dobramento (Bending): Conformar ângulos e curvas
-
Conagem (Coining): Comprimir o metal para criar detalhes mais finos ou mudanças de espessura
Em carteiras, a estampagem é usada para placas internas de blindagem RFID, clips de dinheiro de metal finos e carcaças externas para portadores de cartões finos. O processo é rápido—um punção progressivo pode produzir 50–100 peças por minuto.
2.2 Criação do punção e custos de ferramentas
O punção é o principal fator de custo. Um punção de desenvolvimento simples pode custar US$ 5.000. Um punção progressivo complexo—aquele que executa várias operações em uma única passagem—pode custar US$ 50.000 ou mais. O punção deve ser projetado, usinado, tratado termicamente e testado antes do início da produção.
A realidade financeira é que os custos das ferramentas devem ser amortizados em todo o volume de produção. Em 5.000 unidades, um punção de US$ 20.000 adiciona US$ 4,00 por unidade apenas no custo das ferramentas. Em 100.000 unidades, o mesmo punção adiciona apenas US$ 0,20 por unidade. É por isso que a estampagem se torna econômica apenas em escala.
2.3 Aproveitamento do material e estrutura de grãos
A estampanagem gera aparas — o esqueleto da chapa de metal que sobra após o recorte. Embora os fabricantes reciclem essas aparas, elas ainda representam material desperdiçado. O usinagem CNC também produz cavacos, mas um bloco sólido pode ser orientado para maximizar o uso do material.
Um problema menos conhecido é a estrutura de grãos. As chapas metálicas laminadas possuem uma direção de grãos. Dobrar na direção dos grãos pode causar microfissuras na parte externa da dobra. A usinagem CNC corta a estrutura de grãos de forma aleatória, o que frequentemente resulta em bordas mais resistentes para molduras de carteiras finas. Esta é uma das razões pelas quais peças estampadas finas podem rachar no raio de dobra, enquanto peças usinadas de mesma espessura não.
A estampanagem também é limitada a espessuras de chapa, tipicamente de 0,5 mm a 3 mm. O CNC pode usinar blocos sólidos até qualquer espessura prática, permitindo carteiras mais rígidas e com uma sensação de maior robustez.
2.4 Limitações do acabamento superficial
As peças estampadas têm rebarbas nas bordas cortadas — metal elevado microscópico que deve ser removido por meio de operações secundárias, como polimento rotativo ou acabamento vibratório. Embora a remoção de rebarbas seja uma prática padrão, ela adiciona custo e tempo.
A estampanagem também pode deixar “linhas do carimbo” — marcas superficiais leves nos pontos em que a ferramenta entra em contato com o metal. Essas marcas geralmente são aceitáveis para aplicações industriais, mas podem ser visíveis em um produto de consumo premium. As peças usinadas por CNC têm uma textura superficial uniforme proveniente da ferramenta de corte, o que proporciona anodização e acabamento mais consistentes.
3. Comparação direta: CNC vs. Estampagem para Carteiras
Resposta direta: A usinagem CNC é superior para volumes baixos a médios, geometrias complexas e acabamentos premium. A estampagem metálica é superior para grandes volumes de projetos simples e planos. O ponto de transição geralmente está entre 10.000 e 50.000 unidades, dependendo da complexidade da peça e do material.
3.1 Análise de Custos: Ferramentação vs. Preço Unitário
| Fator | Mecanização CNC | Estampagem Metálica |
|---|---|---|
| Custo inicial de ferramentação | Baixo (não requer matrizes) | Alto ($5.000–$50.000+) |
| Custo por unidade | Maior (minutos por peça) | Menor (segundos por peça) |
| Ponto de equilíbrio | Melhor abaixo de 10.000 unidades | Melhor acima de 50.000 unidades |
| Custo de alteração de design | Baixo (edição de software) | Alto (requer nova matriz) |
| Opções de material | Barras maciças (alumínio, titânio, latão, aço) | Rolos (mesmos materiais, limitados pela usabilidade) |
| Intervalo de espessura | 0,5mm a bloco maciço | 0,5mm a 3mm típico |
| Capacidade de tolerância | ±0,01mm a ±0,05mm | ±0,1mm típico |
| Acabamento superficial | Textura mecanizada uniforme | Rebordo e marcas de matriz possíveis |
| Parafusos | Usinados diretamente no material | Não prático em chapa fina |
3.2 Tempos de Entrega e Agilidade
A mecanização CNC pode iniciar a produção em 1–2 semanas após receber um design finalizado. A programação leva de 1 a 3 dias; a usinagem funciona continuamente uma vez configurada. Para prototipagem, as peças podem estar prontas em dias.
A estampagem requer de 4 a 6 semanas apenas para a fabricação da matriz. A matriz deve ser projetada, usinada, tratada termicamente e testada. Uma vez aprovada a matriz, a produção é extremamente rápida—mas você não pode começar até que a matriz exista.
Para marcas que estão entrando rapidamente no mercado ou testando novos designs, a agilidade da CNC é uma vantagem decisiva.
3.3 Complexidade de Design e Características
A CNC lida com geometrias 3D, roscas internas, logotipos rebaixados e superfícies multinível sem dificuldade. Uma carteira com perfil curvo, trilho de cartão rebaixado e uma bossa de parafuso com rosca é um trabalho de CNC simples.
A estampagem é limitada a perfis 2D com dobras—o que a indústria chama de “2,5D”. Você pode criar uma placa plana com uma dobra de 90 graus, mas não pode criar uma bossa interna com rosca ou uma superfície multinível. Características complexas exigem migrar para CNC ou usar prensas de estampagem multideslizador caras.
3.4 Seleção de Material
O CNC trabalha com barras sólidas de alumínio, latão, cobre, titânio e aço inoxidável. A dureza do material é menos uma preocupação, pois é possível selecionar ferramentas de corte adequadas.
A estampanagem trabalha com rolos dos mesmos materiais, mas a conformabilidade é uma limitação. O titânio, por exemplo, é difícil de dobrar sem trincamentos em raios estreitos. Metais mais macios, como latão e alumínio, são mais fáceis de estampar, mas podem não oferecer o toque premium do titânio.
4. Como escolher o processo certo para o seu projeto de carteira
Resposta direta: Calcule seu custo total de propriedade (ferramentaria + custo por unidade × volume), avalie a complexidade do seu design e prototipe sempre via CNC antes de se comprometer com a ferramentaria de estampanagem. Se o seu ponto de preço no varejo exceder US$ 50, o CNC provavelmente será a escolha correta.
4.1 Defina seu volume e orçamento
Execute uma análise simples de ponto de equilíbrio:
-
Custo total do CNC: Custo de programação + (custo de usinagem por unidade × volume)
-
Custo total da estampanagem: Custo da ferramenta + (custo de estampanagem por unidade × volume)
Em volumes baixos, a ausência de custo de ferramentaria do CNC o torna muito mais barato. Em volumes altos, o baixo custo por unidade da estampanagem prevalece. O ponto de intercâmbio varia, mas para peças no tamanho de carteiras, geralmente se encontra entre 5.000 e 50.000 unidades.
4.2 Avalie a complexidade do seu design
Faça estas perguntas:
-
O design requer filetes de rosca internos?
-
As paredes são mais espessas que 2mm?
-
Você precisa de um acabamento fosco, escovado ou anodizado?
-
Há tolerâncias apertadas nos trilhos de cartões ou nos pontos de articulação?
-
A geometria é curvada ou multinível?
Se você responder sim a qualquer uma dessas perguntas, o CNC é o caminho. Se o design for plano, simples e você prever volumes acima de 50.000, a estampanagem pode ser viável.
4.3 Estratégia de prototipagem
Proototipe sempre via CNC antes de se comprometer com a ferramentaria de estampanagem. Um protótipo CNC valida a ergonomia, o encaixe e o acabamento por algumas centenas de dólares. A mesma validação após investir US$ 20.000 em uma ferramenta é uma lição cara se o design precisar de alterações.
5. Padrões da Indústria e Controle de Qualidade
Resposta direta: A ISO 2768 abrange tolerâncias gerais para peças usinadas por CNC, enquanto a DIN 6935 trata a planicidade para estampados. Os compradores devem especificar os requisitos de tolerância em sua RFQ para evitar expectativas desalinhadas.
5.1 Padrões de Tolerância
-
ISO 2768: Tolerâncias geométricas gerais para peças usinadas. A classe “m” (média) é típica para produtos de consumo.
-
DIN 6935: Padrão para planicidade de peças estampadas, particularmente relevante para componentes metálicos finos.
Especifique qual padrão se aplica a quais características. As dimensões externas de uma carteira podem tolerar ±0,2 mm, mas a largura da trilha do cartão deve ser mantida em ±0,05 mm.
5.2 Padrões de Acabamento de Superfície
-
Anodização (MIL-A-8625): Comum para carteiras de alumínio. Superfícies usinadas por CNC são anodizadas com correspondência de cor mais consistente porque a superfície é uniforme.
-
Pintura em pó: Comum para peças de aço estampado, pois mascara marcas de estampo e inconsistências de superfície.
Uma carteira de alumínio usinada por CNC e anodizada em uma cor Pantone específica corresponderá entre lotes de produção. Um componente estampado pode apresentar ligeira variação de cor devido às diferenças de textura da superfície.
6. A Perspectiva do Fabricante: Atendimento aos Padrões B2B
Compreender as diferenças técnicas é o primeiro passo. O segundo é encontrar um parceiro que consiga executar ambos os processos – ou que possa aconselhá-lo sobre qual é o mais adequado para o seu design específico.
Como fabricante com 14 anos de experiência em carteiras de metal e híbridas, observamos a confusão enfrentada pelos compradores ao comparar esses dois processos. O erro mais comum é escolher um processo antes de compreender totalmente os requisitos de tolerância do design. Eliminamos essa lacuna oferecendo usinagem CNC em casa e acesso a parceiros de estampagem em alto volume, garantindo que você obtenha o processo certo para o seu volume.
Nosso centro de usinagem CNC interno trata os elementos de precisão – roscas, características de tolerância rigorosa e geometrias complexas – que são críticos para carteiras metálicas premium. Essa capacidade suporta nossos serviços OEM e ODM para marcas que exigem designs personalizados. Quando um design é simples e o volume justifica a estampagem, podemos transferir a produção para esse processo sem comprometer a qualidade.
Adherimos a estritos pontos de controle de QC em cada etapa: inspeção de materiais recebidos, verificações dimensionais durante o processo e testes funcionais finais. Cada lote é verificado de acordo com os padrões de tolerância discutidos acima.
Se você está avaliando esses processos para a sua próxima linha de carteiras, nossa equipe de engenharia pode fornecer uma revisão de DFM (Design para Fabricação) para ajudar na decisão. Essa revisão identifica potenciais problemas de fabricação antes do comprometimento com a fabricação de ferramentas, economizando tempo e dinheiro.
7. Questões Comuns Feitas pelos Compradores
A estampagem é mais barata que o fresamento?
Sim, para volumes elevados (100 mil+ unidades), a estampagem é mais barata por unidade. No entanto, o custo inicial do punção é considerável. Para volumes baixos de menos de 10.000 unidades, o fresamento CNC é significativamente mais barato no total, pois não há custo de ferramenta. Um punção de $20.000 amortizado em 5.000 unidades adiciona $4.00 por unidade—mais do que o custo total de usinagem para muitos componentes de carteiras.
Uma máquina CNC pode gravar metal?
Sim. Máquinas CNC são comumente usadas para gravar logotipos, números de série e texturas em carteiras de metal. Esta é uma vantagem-chave sobre a estampagem, onde a gravação requer um processo separado de gravação química ou marcação a laser. A gravação CNC é precisa, repetível e pode ser alterada entre lotes de produção sem custo.
Qual é o melhor metal para usar em carteiras de metal?
Metais mais suaves, como latão e alumínio, são mais fáceis de conformar e estampar. Metais mais duros, como titânio, requerem usinagem CNC para atingir recursos precisos sem trincar. Para uma sensação premium com custo razoável, o alumínio 6061-T6 é o padrão da indústria. Para durabilidade máxima, o titânio grau 5 oferece uma relação de resistência-peso superior.
O metalúrgico é um ofício em extinção?
Não. Embora a usinagem básica esteja automatizada, a demanda por usinadores e programadores de CNC qualificados está crescendo. Peças complexas, como carteiras de metal, requerem configuração qualificada e otimização de trajetória de ferramenta que não podem ser totalmente automatizadas. O Departamento do Trabalho dos EUA projeta emprego estável para usinadores até 2032, com programadores de CNC em demanda particularmente alta.
Quanto tempo leva a ferramentação para uma carteira de metal estampada?
Tipicamente 4–6 semanas para um punção progressivo, mais 1–2 semanas para a tentativa de punção e aprovação. A usinagem CNC não tem tempo de entrega para ferramentas, apenas tempo de programação de 1–3 dias. Para uma marca que lança um novo produto, a diferença entre um prazo de 2 semanas e 6 semanas pode determinar se você atinge uma janela de mercado sazonal.
Posso combinar CNC e estampagem em um design de carteira?
Sim. Uma abordagem híbrida comum consiste em usar metal estampado para a blindagem interna de RFID (baixo custo, alto volume) e usinagem CNC para o quadro externo (alta precisão e estética). Isso equilibra custo e qualidade — a blindagem de RFID é oculta, portanto, o acabamento superficial importa menos, enquanto o quadro externo é a parte visível e tátil que requer qualidade premium.
8. Guia de Decisão: Escolha CNC Se… Escolha Estampagem Se…
Escolha a usinagem CNC se:
-
O seu volume de produção total for inferior a 10.000 unidades por design
-
O seu design incluir roscas, tolerâncias apertadas ou geometria 3D complexa
-
Você necessitar de prazos rápidos para lançamento no mercado ou lançamentos sazonais
-
O seu ponto de preço no varejo for acima de $50, justificando manufatura premium
-
Você planeje oferecer múltiplas variações de cores ou edições limitadas
-
Você necessitar de acabamentos anodizados consistentes entre lotes de produção
Escolha a estampagem de metal se:
-
O seu volume de produção exceder 50.000 unidades por design
-
O design for plano com dobras simples — sem roscas internas ou características complexas
-
Você tiver capital para investir em ferramental e tempo para aguardar a fabricação das matrizes
-
O seu custo-alvo por unidade precise ser minimizado em escala
-
O produto for um porta-moedas simples ou porta-cartões plano
Evite a estampagem se:
-
As suas tolerâncias de trilho para cartões forem mais apertadas do que ±0,1 mm
-
O design tiver roscas parafusos internas ou exigir desmontagem
-
Você precise iterar no design após o primeiro lote de produção
-
Os seus volumes forem incertos — você não pode permitir-se descartar uma matriz de $30.000
Referências
-
ISO 2768-1:1989 Tolerâncias gerais — https://www.iso.org/standard/12081.html
-
DIN 6935:2011-04 Caramanhola de aço — https://www.beuth.de/en/standard/din-6935/135067045
-
US Bureau of Labor Statistics, Mecânicos e Fabricantes de Ferramentas e Matrizes — https://www.bls.gov/ooh/production/machinists-and-tool-and-die-makers.htm
-
MIL-A-8625F Revestimentos Anodizados para Alumínio e Ligas de Alumínio — https://quicksearch.dla.mil/qsDocDetails.aspx?ident_number=36058
—
Pronto para discutir o design específico da sua carteira? Nossa equipe pode fornecer uma cotação comparativa e uma análise DFM para garantir que você escolha o caminho de fabricação mais eficiente.