12 min read
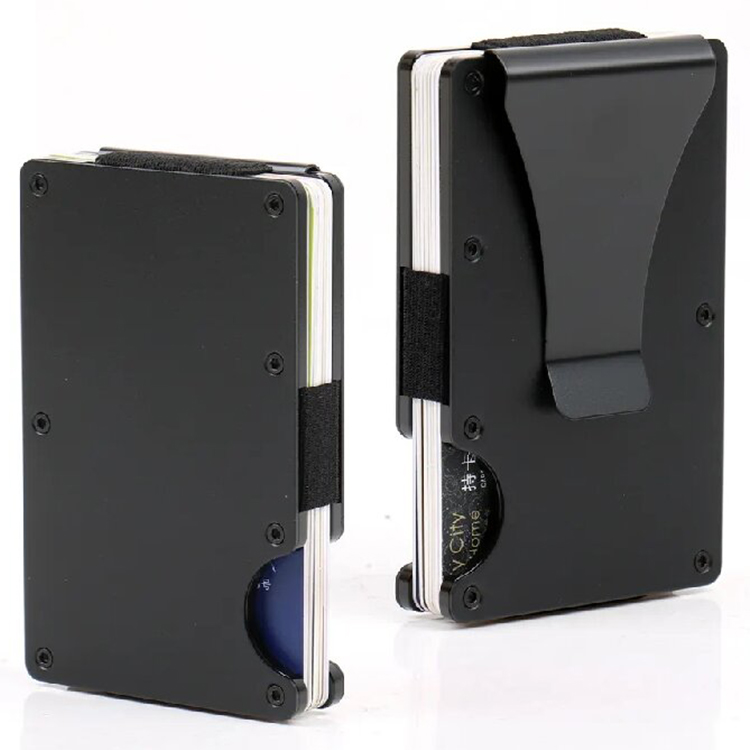
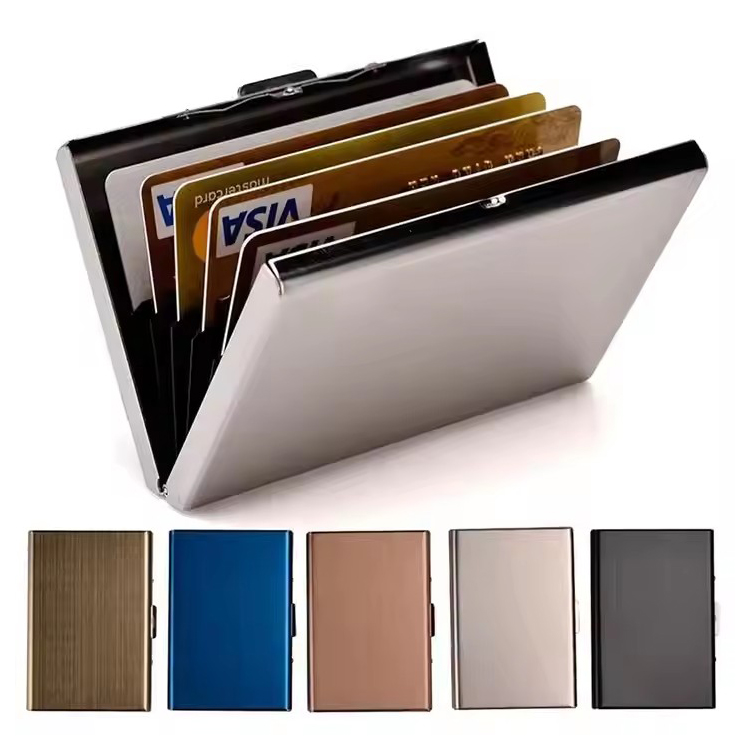
Quando un acquirente apre una scatola di campione da un nuovo fornitore, la prima cosa che controlla è il colore. Deve corrispondere esattamente al chip Pantone. La seconda cosa che fanno è passare un unghia sulla superficie. Se si graffia, l’ordine è morto alla consegna. L’anodizzazione è il processo che determina entrambi gli esiti. Questa guida spiega cosa implica l’anodizzazione per portafogli in alluminio, come verificare la qualità e quali specifiche contano quando si acquista da un produttore.
1. La Scienza dietro l’Anodizzazione: Come Funziona sull’Alluminio
L’anodizzazione è un processo elettrochimico che spessa lo strato naturale di ossido sull’alluminio. La lastra vuota del portafoglio viene immersa in un bagno elettrolitico — solitamente acido solforico — e attraverso di esso passa una corrente elettrica. L’alluminio agisce come anodo, vengono rilasciati ioni di ossigeno sulla superficie e si forma una reazione di ossidazione controllata che crea uno strato di ossido di alluminio (Al₂O₃). Questo strato non è un rivestimento applicato sulla superficie del metallo. Cresce dall’alluminio stesso, il che significa che non può squamarsi o spaccarsi.
1.1 Spiegazione del Processo Elettrochimico
La configurazione è semplice. Un rectificatore fornisce corrente continua al serbatoio. La parte in alluminio è appesa alla barra di anodo. Piastre in acciaio inossidabile o alluminio servono come catodi. Quando scorre la corrente, gli ioni di ossigeno migrano sulla superficie dell’alluminio e con essa reagiscono, costruiscono lo strato di ossido. Lo spessore di questo strato è controllato dalla tensione, dalla temperatura del bagno e dal tempo di immersione.
Per l’anodizzazione di tipo II — lo standard per i beni di consumo — il bagno è mantenuto a 18–20°C. La tensione varia da 15 a 21 volt. Il tempo di immersione va da 30 a 60 minuti. Lo strato risultante è spesso tra 5 e 25 microni. Lo strato è poroso per natura. Questi pori microscopici sono ciò che rende possibile la colorazione. Lo strato di ossido di alluminio agisce come una spugna, assorbendo coloranti organici che altrimenti non avrebbero nulla a cui aderire.
1.2 Come questo processo influisce sul materiale di base in alluminio dei portafogli
I portafogli in alluminio sono solitamente lavorati con l’alluminio 6061 o 7075. Ogni tipo reagisce diversamente all’anodizzazione. Il 6061 produce un finitura più pulita e luminosa e assorbe il colorante in modo più uniforme. Il 7075 è più resistente ma può mostrare macchie o striature se il pre-trattamento non è preciso. La composizione dell’acciaio è importante perché il contenuto di rame, zinco e magnesio influisce su come si forma lo strato ossidico.
Lo strato anodizzato è significativamente più duro dell’alluminio sottostante. Il 6061 nudo misura circa 150 Vickers. Una superficie anodizzata correttamente raggiunge 400–500 Vickers. Ecco la differenza tra un portafoglio che sviluppa una patina di graffi nel giro di un mese e uno che sembra ancora presentabile dopo un anno in tasca con le chiavi.
1.3 I Tre Principali Tipi di Anodizzazione
I clienti dovrebbero conoscere i tre tipi perché specificare il tipo sbagliato può portare a costi inutili o insufficiente durabilità.
| Tipo | Elettrolita | Spessore dello strato | Utilizzo tipico |
|---|---|---|---|
| Tipo I | Acido cromico | 1–3 microni | Protezione dalla corrosione; senza tintura; raramente utilizzato per i portafogli |
| Tipo II | Acido solforico | 5–25 microni | Standard per beni di consumo; permette colori di tintura vivaci |
| Tipo III | Acido solforico | 25–50+ microni | Anodizzazione dura; solo tonalità scure; utilizzata in prodotti industriali o premium |
Il Tipo II è la scelta corretta per la maggior parte dei portafogli in alluminio. Accetta l’intera gamma di colori e fornisce una sufficiente resistenza all’usura per il trasporto quotidiano. Il Tipo III è superfluo a meno che il prodotto non sia posizionato come ultra-premium o destinato a ambienti difficili. Il compromesso è che il Tipo III è disponibile solo in tonalità scure — nero, grigio o bronzo — perché il processo genera uno strato di base più scuro.
2. Perché Anodizzare un Portafoglio in Alluminio? I Principali Benefici per l’Utente Finale
I benefici funzionali dell’anodizzazione si traducono direttamente nelle prestazioni del prodotto. Per un acquirente, questi benefici giustificano il sovrapprezzo per unità rispetto all’alluminio nudo.
2.1 Stabilità del Colore e Resistenza agli UV
La vernice e il rivestimento in polvere si trovano sulla superficie. Si sfaldano, si sfaldano e si scuriscono. Il pigmento anodizzato viene assorbito nella lastra porosa di ossido e poi sigillato, rendendo il colore parte del materiale stesso. L’esposizione agli UV non degrada il pigmento perché la lastra di ossido lo protegge. Un portafoglio anodizzato nero lasciato sul cruscotto di un’auto non diventerà viola. Nei casi di rivestimento in polvere potrebbe succedere.
2.2 Resistenza alla Corrosione e all’Usura nel Giorno per Giorno
Sudore, umidità e umidità attaccano l’alluminio nudo. La lastra di ossido che si forma naturalmente è spessa solo alcuni nanometri — una protezione insufficiente. L’anodizzazione crea una barriera misurata in microni e la sigilla, prevenendo che l’ossidazione raggiunga il metallo di base. La durezza della lastra significa che la frizione delle tasche e il contatto delle chiavi lasciano tracce minime.
2.3 Versatilità Estetica
Il trattamento preventivo determina l’aspetto finale. La lucidatura crea una texture satinata lineare. La sabbiatura produce una superficie opaca e uniforme. La lucidatura produce un finitura specchiante che può poi essere anodizzata in un colore profondo e lucido. Gli effetti a due toni si ottengono mediante lavorazione meccanica o sabbiatura della superficie anodizzata per esporre l’alluminio grezzo sottostante, che può poi essere re-anodizzato o lasciato nudo.
3. Il Processo di Anodizzazione Passo-passo per i Portafogli
I team di acquisto che valutano i fornitori devono sapere cosa accade sul piano di produzione. Il processo ha tre fasi, e una debolezza in una di esse si riflette nel prodotto finale.
3.1 Pre-trattamento: Preparazione della Superficie
La preparazione della superficie rappresenta il 50% della qualità finale. L’alluminio deve essere assolutamente pulito prima di entrare nel serbatoio di anodizzazione. La sequenza è: decapaggio per rimuovere oli di lavorazione, etching alcalino per rimuovere la lastra di ossido naturale e desmutaggio per rimuovere residui di elementi leganti. Qualsiasi graffio, impronta digitale o contaminazione presente prima dell’anodizzazione diventa permanente dopo il processo. Non può essere lucidato.
Il finitura meccanica — lucidatura o sabbiatura — deve essere eseguita prima dell’anodizzazione. Imposta la texture che la lastra di ossido replicherà.
3.2 La Fase di Anodizzazione e Colorazione
La parte entra nel serbatoio e la corrente viene aumentata gradualmente per prevenire il bruciamento. Lo strato di ossido cresce dalla superficie verso l’esterno. Dopo aver raggiunto lo spessore desiderato, la parte viene lavata e immersa in una vasca di colorazione. La temperatura della vasca di colorazione (tipicamente 50–60°C) e il tempo di immersione controllano la profondità del colore. I colori standard — argento, nero, grigio, oro, ottone — hanno parametri prevedibili. Le colorazioni Pantone personalizzate richiedono test di laboratorio per regolare la formulazione del colorante.
3.3 Sigillatura: L’Ultimo Passaggio Critico
La sigillatura chiude i pori. La parte viene immersa in acqua calda (sopra i 96°C) o in una soluzione di acetato di nichel. Questo idrata lo strato di ossido, causando lo sgonfiamento e la chiusura dei pori. Saltare o affrettare questo passaggio produce una superficie che macchia e corrosione prematura. Un fornitore che non può articolare i parametri di sigillatura è un fornitore da evitare.
4. Opzioni di Colore e Finiture Personalizzate
I clienti che specificano portafogli in alluminio anodizzato devono prendere diverse decisioni. Ognuna di esse influisce sul tempo di consegna e sul costo.
4.1 Colori Standard vs. Pantone Personalizzati
I colori standard sono sempre disponibili. Le vasche di colorazione sono già configurate, quindi il tempo di consegna è breve e il MOQ è basso. I colori Pantone personalizzati richiedono una vasca di colorazione dedicata per il ciclo di produzione. Questo aumenta il MOQ perché la concentrazione del colorante deve essere verificata e regolata, e una piccola produzione non giustifica i costi di configurazione.
4.2 Effetti a Due Toni e Incisioni a Laser
Le finiture a due toni sono ottenute anodizzando la parte in un colore, poi macinando via uno strato per esporre l’alluminio grezzo. Il contrasto tra la superficie anodizzata e il metallo lucido crea un aspetto premium. L’incisione a laser sulle superfici anodizzate produce un marchio di colore chiaro vaporizzando lo strato di ossido. È un metodo di branding resistente e ad alta contrasto.
4.3 Combinazione di Anodizzazione con Altre Finiture
La anodizzazione si abbina bene con la sabbiatura o la sabbiatura a perline per la texture. La restrizione chiave è che il trattamento meccanico deve avvenire prima dell’anodizzazione. Un portafoglio spazzolato e anodizzato ha la texture bloccata nello strato di ossido. Un portafoglio che viene anodizzato e poi spazzolato perderà il colore nelle aree spazzolate.
5. Controllo della Qualità: Come Verificare un Buon Lavoro di Anodizzazione
Un acquirente che ispeziona parti anodizzate — sia nella fabbrica che alla consegna — dovrebbe controllare tre cose.
5.1 Ispezione Visiva
La consistenza del colore tra le partite è il problema più comune. Anche le leggere variazioni nella temperatura del bagno o nella concentrazione del colorante possono spostare il tono finale. Cerca di bruciature – macchie bianche o grigie causate da una densità di corrente eccessiva – e impronte digitali lasciate dai manutentori prima del processo. Entrambi sono difetti permanenti.
5.2 Test Fisici
Il test di adesione a croce e maglie prevede di tagliare un disegno a griglia sulla superficie e applicare la pellicola adesiva. Se lo strato anodizzato si solleva, il pre-trattamento è stato inadeguato. Il test di abrasione Taber misura la resistenza all’usura sotto condizioni controllate. Il test di spruzzo di sale espone la parte a un’atmosfera corrosiva per un numero prestabilito di ore. Per un prodotto che va e viene dalle tasche decine di volte al giorno, questi test contano.
5.3 Verifica dello Spessore
Un metro a corrente induttiva misura lo spessore dello strato anodico in modo non distruttivo. Gli standard industriali per l’anodizzazione di tipo II sono 5–25 microni. Al di sotto dei 5 microni, lo strato offre poca protezione. Al di sopra dei 25 microni, la parte diventa fragile e il colore potrebbe apparire torbido. Gli acquirenti dovrebbero chiedere la verifica dello spessore su campioni pre-produzione.
6. Anodizzazione rispetto ad Altri Finimenti in Alluminio per Portafogli
La anodizzazione non è l’unica opzione, ma è la più comune per un motivo.
| Finitura | Durabilità | Scala di Colori | Spessore Aggiunto | Costo |
|---|---|---|---|---|
| Anodizzazione | Alta | Broad; Pantone personalizzati | 5–25 microni | Medio |
| Coating in polvere | Media | Broad; strati spessi | 60–120 microni | Basso–Medio |
| PVD | Very High | Limited; toni metallici | 1–3 microni | Alto |
| Alluminio nudo | Basso | Nessuno | 0 | Il più basso |
Il coating in polvere aggiunge uno spessore significativo, il che è un problema per i portafogli con tolleranze strette. Una fessura per la carta che si adatta a una carta con uno spessore di parete di 1.0 mm non si adatterà dopo aver aggiunto 0.1 mm di coating in polvere. Il PVD offre una durezza eccellente ma opzioni di colore limitate e un costo più alto. L’alluminio nudo sembra pulito ma si macchia rapidamente e corrosivo in ambienti umidi.
La anodizzazione non è l’opzione più economica. È il miglior bilanciamento di durabilità, flessibilità cromatica e costo per un prodotto con pareti sottili e alta frequenza di contatto.
7. Applicazioni Industriali e Tendenze di Mercato
I portafogli in alluminio anodizzato servono diversi mercati distinti, ognuno con priorità di approvvigionamento diverse.
7.1 Prodotti Promozionali e Regali Aziendali
7.2 Il Mercato degli Accessori EDC e Tech
7.3 Rispondere a Ricerche di Ricerca Scettiche
8. Approvvigionamento di Portafogli in Alluminio Anodizzato: Cosa Chiedere al Tuo Fornitore
8.1 Domande sul Processo
8.2 Domande sul Confezionamento
8.3 Domande su MOQ e Tempi di Consegna
Le colori personalizzati richiedono la configurazione di un bagno di tintura, il che aumenta il MOQ. I colori di stock permettono un turnover più rapido e minimi inferiori. Un acquirente che lancia una nuova linea di prodotti dovrebbe iniziare con i colori di stock per validare la domanda, poi passare ai Pantone personalizzati per il prossimo lotto di produzione.
Evitare fornitori che:
-
Non possono specificare il loro tipo di anodizzazione (I, II, o III)
-
Saltano il passo di sigillatura o non possono descrivere il loro processo di sigillatura
-
Garantiscono zero variazione di colore — questo è impossibile tra lotti
-
Offrono colori personalizzati senza aumento del MOQ (il costo della configurazione della tintura deve andare da qualche parte)
9. Come Raggiungiamo Questi Standard presso GSTAR
Come produttore di portafogli e cardholder in metallo, applichiamo questi principi a ogni lotto di produzione. La nostra macchina utensile CNC interna produce i blank dei portafogli, e il nostro team di finitura gestisce il processo di anodizzazione dal pre-trattamento alla sigillatura. Controllare il processo dall’alluminio grezzo al prodotto finito garantisce che la consistenza del colore e i livelli di durezza discussi in precedenza siano soddisfatti in ogni ordine.
Con 14 anni di esperienza nella produzione di portafogli RFID, cardholder e organizzatori di chiavi, abbiamo affrontato e risolto i problemi di finitura che affliggono le fabbriche meno esperte — macchie di tintura, spessore incoerente, contaminazione superficiale. Questa esperienza si traduce in meno parti rifiutate e una risoluzione dei problemi più rapida durante la produzione.
La nostra capacità di produzione mensile supera le 300.000 unità, il che ci permette di servire sia gli ordini di stock promozionali che i progetti personalizzati OEM. I MOQ sono flessibili, e la corrispondenza dei colori Pantone personalizzati fa parte del nostro servizio standard. Lavoriamo con marchi, grossisti e venditori online in tutto il mondo, fornendo soluzioni OEM e ODM sotto il marchio GSTAR.
Se il tuo progetto richiede portafogli in alluminio anodizzato con specifiche colori, finiture o marchiature, possiamo aiutarti. Contatta la Nostra Squadra per discutere le tue specifiche.
Conclusione
La anodizzazione trasforma l’alluminio da un metallo reattivo e facilmente graffiabile in un materiale resistente e stabile nel colore, adatto per l’uso quotidiano. Il processo coinvolge l’ossidazione controllata, l’assorbimento dei coloranti e la sigillatura dei pori — ogni passaggio influisce sulla qualità finale. Per gli acquirenti B2B, comprendere il processo significa sapere cosa specificare, cosa ispezionare e cosa chiedere ai fornitori.
Il partner di produzione giusto è l’ultimo passo per ottenere il finitura giusta. Una fabbrica che controlla l’intero processo — lavorazione, trattamento preventivo, anodizzazione, sigillatura — consegna risultati coerenti. Una che esternalizza il trattamento perde quel controllo.
Richiedi un Preventivo Gratuito
—
L’anodizzazione influisce sulla capacità di bloccare l’RFID di una borsa in alluminio?
No. La anodizzazione è un trattamento superficiale — crea uno strato sottile di ossido sull’esterno ma non cambia le proprietà elettromagnetiche del nucleo in alluminio. La borsa blocca efficacemente i segnali RFID indipendentemente dal finimento.
Il colore anodizzato sbiadisce col passare del tempo?
Diversamente dalla vernice, il colore anodizzato viene assorbito nel rivestimento poroso di ossido e poi sigillato. Il colore fa parte del materiale stesso, fornendo una stabilità UV che la vernice non può eguagliare. Non si stacca né si sfalda, e il suo sbiadimento è minimo durante la vita del prodotto.
Qual è la differenza tra l’anodizzazione di Tipo II e Tipo III per le borse?
Il Tipo II produce uno strato di 5–25 micron che accetta colori vivaci e è lo standard per le borse consumer. Il Tipo III crea uno strato di 25–50+ micron che è più duro ma disponibile solo in tonalità scure e costa di più. Per la maggior parte delle borse, il Tipo II è la specifica corretta.
È la borsa in alluminio anodizzato resistente agli urti?
Lo strato anodizzato misura 400–500 Vickers di durezza rispetto a circa 150 per l’alluminio nudo. Resiste agli urti delle chiavi e della frizione delle tasche. Non è impermeabile agli urti — l’abrasione estrema può ancora marchiarlo — ma l’uso quotidiano è generalmente sicuro.
Come funziona la corrispondenza dei colori personalizzati?
I colori Pantone personalizzati richiedono una vasca di colorazione dedicata calibrata alla tua referenza. Questo aumenta il MOQ e il tempo di consegna rispetto ai colori di stock perché la concentrazione del colorante deve essere verificata. La maggior parte dei produttori consiglia di iniziare con i colori di stock per gli ordini iniziali, poi passare ai colori personalizzati una volta validato il design.
Scegli colori di stock se: Stai lanciando un nuovo prodotto, stai testando la domanda, o stai lavorando con un budget ristretto. I tempi di consegna sono più brevi e i MOQ sono più bassi.
Scegli Pantone personalizzato se: Hai un marchio consolidato con standard di colore, o la borsa è un prodotto di punta dove l’accuratezza del colore giustifica il costo aggiuntivo e i tempi di consegna.
Riferimenti
-
Anodizzazione alluminio — Specifica MIL-A-8625F: https://www.anodizing.org/page/mil-a-8625f
-
Specifica ASTM B580 per Coperture Anodiche su Alluminio: https://www.astm.org/b0580-79r19.html
-
Aluminum Association — Panoramica dell’anodizzazione: https://www.aluminum.org/