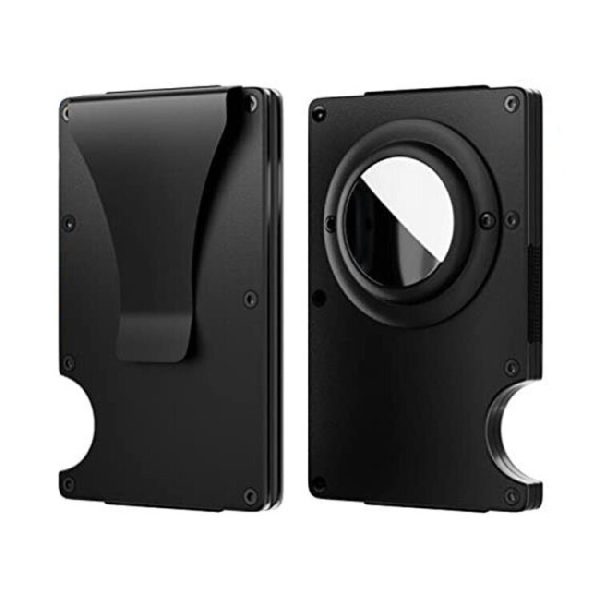
12 min Lesedauer
Wenn ein Käufer eine Probekiste von einem neuen Lieferanten öffnet, das erste, was sie überprüfen, ist die Farbe. Sie muss dem Pantone-Chip genau entsprechen. Das zweite, was sie tun, ist, mit einem Fingernagel über die Oberfläche zu streichen. Wenn es Kratzer gibt, ist der Auftrag bei Ankunft tot. Das Anodisieren ist der Prozess, der beide Ergebnisse bestimmt. Dieser Leitfaden erläutert, was das Anodisieren von Aluminium Brieftaschen tatsächlich beinhaltet, wie Qualität überprüft wird und welche Spezifikationen bei der Beschaffung von einem Hersteller wichtig sind.
1. Die Wissenschaft hinter dem Anodisieren: Wie es auf Aluminium wirkt
Das Anodisieren ist ein elektrochemischer Prozess, der die natürliche Oxidschicht auf Aluminium verdickt. Das Brieftaschenblech wird in eine Elektrolytlauge — typischerweise Schwefelsäure — getaucht und ein elektrischer Strom wird hindurchgeleitet. Das Aluminium agiert als Anode, Sauerstoffionen werden an der Oberfläche freigesetzt und eine kontrollierte Oxidationsreaktion bildet eine Schicht aus Aluminiumoxid (Al₂O₃). Diese Schicht ist keine auf das Metall aufgetragene Beschichtung. Sie wächst aus dem Aluminium selbst heraus, was bedeutet, dass sie sich nicht abblättern oder abkratzen kann.
1.1 Der elektrochemische Prozess erläutert
Die Anordnung ist einfach. Ein Gleichrichter liefert Gleichstrom an den Tank. Das Aluminiumteil hängt an der Anodenstange. Edelstahl- oder Aluminiumplatten dienen als Kathoden. Wenn der Strom fließt, migrieren Sauerstoffionen zur Aluminiumoberfläche und reagieren mit ihr, bilden die Oxidschicht. Die Dicke dieser Schicht wird durch Spannung, Badtemperatur und Tauchzeit kontrolliert.
Bei Typ II Anodisieren — das Standard für Konsumgüter — wird das Bad bei 18–20°C gehalten. Der Spannungsbereich liegt zwischen 15 und 21 Volt. Die Tauchzeit beträgt 30 bis 60 Minuten. Die resultingierende Schicht ist 5 bis 25 Mikrometer dick. Die Schicht ist von Natur aus porös. Diese mikroskopischen Poren sind es, die Färbung ermöglichen. Die Aluminiumoxid-Schicht wirkt wie ein Schwamm, zieht organische Farbstoffe ein, die andernfalls nichts zu haften haben.
1.2 Wie dieser Prozess das Basismaterial für Aluwallets beeinflusst
Aluwallets werden typischerweise aus 6061 oder 7075 Legierung gefertigt. Jede Legierung reagiert unterschiedlich auf das Anodisieren. 6061 ergibt eine sauberere, helle Oberfläche und nimmt die Farbe gleichmäßiger auf. 7075 ist stärker, kann aber Schmutz oder Streifen zeigen, wenn die Vorbehandlung nicht präzise ist. Die Legierungskomposition ist wichtig, da der Kupfer-, Zink- und Magnesiumgehalt die Bildung der Oxidschicht beeinflusst.
Die anodisierte Schicht ist erheblich härter als das darunter liegende Aluminium. Reines 6061 misst etwa 150 Vickers. Eine ordnungsgemäß anodisierte Oberfläche erreicht 400–500 Vickers. Das ist der Unterschied zwischen einem Wallet, das innerhalb eines Monats eine Patina von Kratzern entwickelt, und einem, das nach einem Jahr im Hosentaschen mit Schlüsseln immer noch ansprechend aussieht.
1.3 Die drei Hauptarten des Anodisierens
Buyers should know the three types because specifying the wrong one leads to either unnecessary cost or insufficient durability.
| Type | Elektrolyt | Schichtdicke | Typische Anwendung |
|---|---|---|---|
| Type I | Chromsäure | 1–3 Mikrometer | Korrodierschutz; keine Färbung; selten für Wallets verwendet |
| Type II | Schwefelsäure | 5–25 Mikrometer | Standard für Konsumgüter; ermöglicht leuchtende Färbungen |
| Type III | Schwefelsäure | 25–50+ Mikrometer | Hartes Anodisieren; nur dunkle Schattierungen; für industrielle oder Premiumprodukte verwendet |
Type II ist die richtige Wahl für die meisten Aluwallets. Es akzeptiert das gesamte Farbspektrum und bietet ausreichenden Verschleißschutz für den täglichen Gebrauch. Type III ist übertrieben, es sei denn, das Produkt wird als ultra-premium positioniert oder für harte Umgebungen bestimmt. Der Kompromiss ist, dass Type III nur in dunklen Schattierungen – schwarz, grau oder bronziert – erhältlich ist, da der Prozess eine dunklere Basisschicht erzeugt.
2. Warum ein Aluwallet anodisieren? Wesentliche Vorteile für den Endbenutzer
Die funktionalen Vorteile des Anodisierens übersetzen sich direkt in die Produktleistung. Für den Käufer rechtfertigen diese Vorteile den Einheitspreisvorteil gegenüber reinem Aluminium.
2.1 Farbbeständigkeit und UV-Beständigkeit
Farbanstrich und Pulverbeschichtung liegen auf der Oberfläche. Sie verkratzen, lösen sich ab und verblassen. Das anodisierte Färbemittel wird in die poröse Oxidschicht aufgenommen und dann versiegelt, sodass die Farbe Teil des Materials selbst wird. UV-Strahlung degradiert das Färbemittel nicht, da die Oxidschicht es schützt. Ein schwarzes anodisiertes Portemonnaie, das auf dem Armaturenbrett eines Autos gelassen wird, wird nicht lila. Ein Pulverbeschichtetes könnte.
2.2 Korrosions- und Abriebfestigkeit im täglichen Gebrauch
Schweiß, Feuchtigkeit und Feuchtigkeit greifen rohes Aluminium an. Die natürlich形成的氧化层仅几纳米厚 — 保护不足。 Anodisieren schafft eine Barriere, die in Mikrometern gemessen wird und wird versiegelt, um zu verhindern, dass Oxidation das Basismetall erreicht. Die Härte der Schicht bedeutet, dass Reibung im Hosentaschen und Kontakt mit Schlüsseln minimale Spuren hinterlassen.
2.3 Ästhetische Vielseitigkeit
Das Vorbehandeln bestimmt das endgültige Aussehen. Das Bürsten erzeugt eine lineare Satin-Textur. Das Sandstrahlen erzeugt eine matte, einheitliche Oberfläche. Das Polieren ergibt einen Spiegelglanz, der dann in eine tiefe, glänzende Farbe anodisiert werden kann. Zweifarbene Effekte werden durch das Bearbeiten oder Sandstrahlen der anodisierten Oberfläche erzielt, um das darunter liegende rohe Aluminium zu enthüllen, das dann neu anodisiert oder blank gelassen werden kann.
3. Der Anodisierungsprozess Schritt für Schritt für Portemonnaies
Beschaffungsteams, die Lieferanten bewerten, müssen wissen, was auf der Produktionsfläche passiert. Der Prozess hat drei Stufen, und eine Schwäche in einer davon zeigt sich im Endprodukt.
3.1 Vorbehandlung: Oberflächenvorbereitung
Oberflächenvorbereitung ist 50% der endgültigen Qualität. Das Aluminium muss absolut sauber sein, bevor es in den Anodisierbehälter gegeben wird. Die Abfolge ist: Entfetten, um Maschinenöle zu entfernen, alkalische Ätzung, um die natürliche Oxidschicht abzuziehen, und Entrostung, um Rückstände von Legierungselementen zu entfernen. Jeglicher Kratzer, Fingerspur oder Verunreinigung, der vor dem Anodisieren vorhanden ist, wird nach dem Prozess dauerhaft. Er kann nicht poliert werden.
Mechanische Oberflächenbehandlung — Bürsten oder Sandstrahlen — muss vor dem Anodisieren durchgeführt werden. Es legt die Textur fest, die die Oxidschicht replizieren wird.
3.2 Der Anodisierungs- und Färbeprozess
Der Teil wird in den Tank gegeben und der Strom allmählich erhöht, um Verbrennungen zu verhindern. Die Oxidschicht wächst von der Oberfläche nach außen. Nachdem die gewünschte Dicke erreicht ist, wird der Teil gewaschen und in eine Färbeflüssigkeit getaucht. Die Temperatur der Färbeflüssigkeit (typischerweise 50–60°C) und die Tauchzeit steuern die Farb Tiefe. Standardfarben — Silber, Schwarz, Grau, Gold, Messing — haben vorhersehbare Parameter. Benötigen Sie maßgefertigte Pantone-Farben, erfordert dies Laborprüfungen, um die Färbemischung zu justieren.
3.3 Versiegelung: Der entscheidende letzte Schritt
Die Versiegelung schließt die Poren. Der Teil wird in heißen Wasser (über 96°C) oder einer Nickelacetatlösung getaucht. Dies hydratisiert die Oxidschicht, was zu einer Schwellung und Schließung der Poren führt. Das Auslassen oder Hinausschieben dieses Schritts führt zu einer Oberfläche, die Farbe ablöst, Kleidung verfärbt und vorzeitig korrodiert. Ein Lieferant, der seine Versiegelungsparameter nicht klar kommunizieren kann, ist ein Lieferant, den man meiden sollte.
4. Farbvarianten und maßgefertigte Oberflächen
Käufer, die anodisierte Aluwallets spezifizieren, müssen mehrere Entscheidungen treffen. Jede davon beeinflusst den Lieferzeitpunkt und die Kosten.
4.1 Standardfarben vs. maßgefertigte Pantone
Standardfarben sind immer verfügbar. Die Färbeflüssigkeiten sind bereits eingerichtet, sodass der Lieferzeitpunkt kurz und das Mindestbestellvolumen niedrig ist. Massgefertigte Pantone-Farben erfordern einen dedizierten Färbetank für die Produktionsreihe. Dies erhöht das Mindestbestellvolumen, da die Färbekonzentration überprüft und angepasst werden muss, und eine kleine Charge rechtfertigt die Einrichtungsgebühren nicht.
4.2 Zweifarbige Oberflächen und Lasergravuren
Zweifarbige Oberflächen werden durch das Anodisieren des Teils in einer Farbe erreicht, gefolgt von dem Entfernen einer Schicht, um rotes Aluminium zu露出. Der Kontrast zwischen der anodisierten Oberfläche und dem hellen Metall erzeugt ein Premium-Aussehen. Lasergravuren auf anodisierten Oberflächen erzeugen durch Verdampfen der Oxidschicht einen hellen Markierung. Es ist ein widerstandsfähiges, hochkontrastiges Branding-Verfahren.
4.3 Kombination von Anodisierung mit anderen Oberflächenbehandlungen
Die Anodisierung paart sich gut mit Sandstrahl- oder Kugelstrahl-Behandlungen für Textur. Der Schlüssel ist, dass die mechanische Oberflächenbehandlung vor der Anodisierung erfolgen muss. Ein gestrichenes und anodisiertes Wallet hat die Textur in der Oxidschicht fixiert. Ein Wallet, das nach der Anodisierung gestrichen wird, verliert in den gestrichenen Bereichen seine Farbe.
5. Qualitätskontrolle: Wie man einen guten Anodisierungsjob überprüft
Ein Käufer, der anodisierte Teile überprüft — sei es in der Fabrik oder bei der Lieferung — sollte drei Dinge überprüfen.
5.1 Visuelle Inspektion
Die Farbkonstanz zwischen Chargen ist das häufigste Problem. Selbst geringfügige Unterschiede in der Badtemperatur oder der Färbekonzentration verändern die Endfarbe. Suchen Sie nach Verbrennungen — weißen oder grauen Flecken, die durch eine zu hohe Stromdichte verursacht werden — und nach Fingerprint-Marken, die von den Handhabern vor dem Prozess hinterlassen wurden. Sowohl Verbrennungen als auch Fingerprint-Marken sind dauerhafte Mängel.
5.2 Physische Tests
Der Kreuzstreifen-Haftungstest beinhaltet das Schneiden eines Gittermusters in die Oberfläche und das Anbringen von Klebeband. Wenn die Anodisierungsschicht abhebt, war die Vorbehandlung unzureichend. Der Taber-Abriebtest misst die Abriebfestigkeit unter kontrollierten Bedingungen. Das Salznebeltestexponieren der Teile auf eine korrosive Atmosphäre für eine festgelegte Anzahl von Stunden. Für ein Produkt, das täglich mehrere Dutzend Male in die Tasche gegeben und herausgenommen wird, sind diese Tests wichtig.
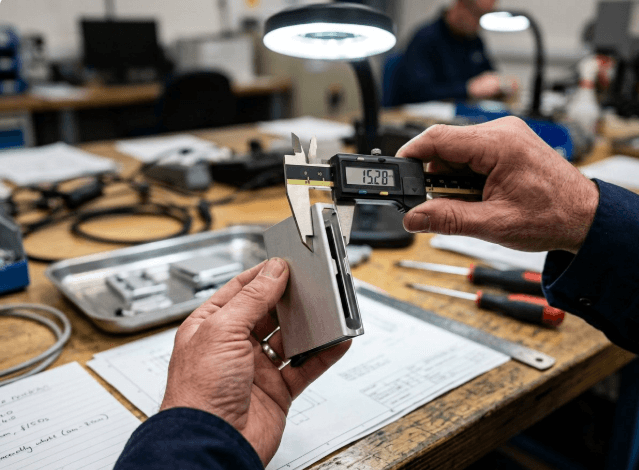
5.3 Dickeprüfung
Eine Oszillationsstrom-Sonde misst die Anodisierungsschichtdicke nicht zerstörerisch. Die Branchenstandards für Typ II Anodisierung sind 5–25 Mikrometer. Unten 5 Mikrometer bietet die Schicht wenig Schutz. Über 25 Mikrometer wird das Teil spröde und die Farbe kann trüb erscheinen. Käufer sollten die Dickeprüfung bei Vorserienmustern verlangen.
6. Anodisierung vs. andere Aluminium-Wallet-Finishen
Die Anodisierung ist nicht die einzige Option, aber sie ist aus gutem Grund die häufigste.
| Finish | Haltbarkeit | Farbspektrum | Zugefügte Dicke | Kosten |
|---|---|---|---|---|
| Anodisierung | Hoch | Breit; maßgefertigte Pantone | 5–25 Mikrometer | Mittel |
| Pulverbeschichtung | Mittel | Breit; dicke Schichten | 60–120 Mikrometer | Niedrig–Mittel |
| PVD | Sehr hoch | Begrenzt; metallische Töne | 1–3 Mikrometer | Hoch |
| Bare Aluminium | Niedrig | Keine | 0 | Niedrigster |
Pulverbeschichtung fügt erhebliche Dicke hinzu, was ein Problem für Geldbörsen mit engen Toleranzen darstellt. Ein Kartenfach, das eine Karte bei einer Wanddicke von 1,0 mm passt, passt nach dem Hinzufügen von 0,1 mm Pulverbeschichtung nicht mehr. PVD bietet hervorragende Härte, aber begrenzte Farboptionen und höhere Kosten. Ruhendes Aluminium sieht sauber aus, aber Fingerabdrücke setzen sich schnell und es korrodiert in feuchten Umgebungen.
Die Anodisierung ist nicht die billigste Option. Es ist der beste Ausgleich zwischen Haltbarkeit, Farbflexibilität und Kosten für ein Produkt mit dünnen Wänden und hohem Berührungsfrequenz.
7. Industrienwendungen und Marktrends
Verchromte Aluminium Brieftaschen bedienen mehrere spezifische Märkte, die unterschiedliche Beschaffungs prioritäten haben.
7.1 Werbeprodukte und Unternehmensgeschenke
Unternehmenskäufer bevorzugen verchromte Aluminium Brieftaschen, da sie langlebig sind, edel aussehen und Logos durch Lasergravur akzeptieren. Standardfarben halten die Mindestbestellmengen niedrig – ein wichtiger Faktor für Werbebestellungen, die nur wenige hundert Einheiten umfassen könnten. Individuelle Pantone-Farben sind gerechtfertigt, wenn die Brieftasche ein Flaggschiff-Geschenk ist.
7.2 Der Markt für EDC und Tech-Zubehör
Der Markt für tägliche Begleiter überschneidet sich stark mit RFID-sicheren Brieftaschen und minimalistischen Kartenhaltern. Verchromte Oberflächen sprechen diese Zielgruppe an, da sie Funktionalität mit ästhetischer Beschränkung kombinieren. Designbewusste Käufer ziehen zu matterm Schwarz, Kupfermetall und gebürstetem Silber.
7.3 Skeptische Suchanfragen beantworten
Die Frage, was Generation Z anstelle einer Brieftasche verwendet, hat eine nuancierte Antwort. Viele junge Verbraucher sind zu Handyhüllen mit Kartenfächern oder ohne Brieftasche übergegangen. Der verchromte Aluminium Kartenhalter hat jedoch einen Nischenplatz als moderne Alternative erobert – schlank, langlebig und technologisch ansprechend in der Optik. Was nicht in eine Brieftasche gehören sollte: zu viele Münzen, dünne gefaltete Papier und mehrere magnetische Karten sind die Hauptursachen für Schäden oder Störungen. Aluminium Brieftaschen sind am besten mit einer minimalistischen Tragephilosophie kombiniert.
8. Beschaffung von verchromten Aluminium Brieftaschen: Was Sie Ihrem Hersteller fragen sollten
Die richtigen Fragen unterscheiden einen fähigen Lieferanten von einem problematischen.
8.1 Prozessfragen
Frage nach Vorbehandlungsmaßnahmen und Versiegelungsmethoden. Ein Lieferant, der seine Ätzchemie oder Versiegelungstemperatur nicht nennen kann, hat keine Prozesskontrolle. Frage nach Farbkonstanz von Batch zu Batch. Die Antwort sollte sich auf Farblot-Management beziehen, nicht auf vage Zusicherungen.
8.2 Verpackungsfragen
Verchromte Oberflächen kratzen sich, wenn sie gegeneinander reiben. Die Verpackung des Lieferanten muss dies berücksichtigen – Einzelpäckchen oder Schaumstoffeinlagen sind Standard. Verpackungsoptionen für den Einzelhandel reichen von festen Schachteln bis zu Hängeetiketten, und das Finish bestimmt, was erforderlich ist, um Schäden während des Transports zu verhindern.
8.3 Fragen zum MOQ und zur Lead Time
Individuelle Farben erfordern eine Färbungseinrichtung, was den MOQ erhöht. Standardfarben ermöglichen einen schnelleren Durchlauf und niedrigere Mindestmengen. Ein Käufer, der eine neue Produktlinie startet, sollte mit Standardfarben beginnen, um die Nachfrage zu validieren, und dann zu individuellen Pantone für die nächste Produktionsrunde übergehen.
Vermeiden Sie Lieferanten, die:
-
Denen der Anodisierungs-Typ (I, II oder III) nicht spezifiziert werden kann
-
Den Versiegelungsschritt überspringen oder ihren Versiegelungsprozess nicht beschreiben können
-
Null Farbunterschied garantieren — das ist über Batchs nicht möglich
-
Individuelle Farben ohne MOQ-Erhöhung anbieten (die Kosten für die Färbungseinrichtung müssen irgendwohin gehen)
9. Wie wir diese Standards bei GSTAR erfüllen
Als Hersteller von Metallgeldbeuteln und Kartenhaltern wenden wir diese Prinzipien bei jeder Produktionsrunde an. Unsere hauseigene CNC-Fertigung produziert die Geldbeutelrohlinge, und unser Finish-Team verwaltet den Anodisierungsprozess von der Vorbehandlung bis zur Versiegelung. Die Kontrolle des Prozesses von Rohaluminium bis zum Endprodukt stellt sicher, dass die zuvor diskutierten Farbkonstanz und Härtegrade bei jeder Bestellung erfüllt werden.
Mit 14 Jahren Erfahrung in der Produktion von RFID-Geldbeuteln, Kartenhaltern und Schlüsselorganisatoren haben wir die Finish-Probleme, die weniger erfahrene Fabriken belasten, begegnet und gelöst — Färbungstrübungen, unregelmäßige Dicke, Oberflächenkontamination. Diese Erfahrung führt zu weniger abgelehnten Teilen und schnellerem Fehlerbeheben während der Produktion.
Falls Ihr Projekt anodisierte Aluminiumgeldbeutel mit spezifischen Farben, Oberflächenbehandlungen oder Markenlogos erfordert, können wir Ihnen helfen. Kontaktieren Sie unser Team, um Ihre Spezifikationen zu besprechen.
Schlussfolgerung
Das Anodisieren verwandelt Aluminium von einem reaktiven, leicht abriebenden Metall in ein widerstandsfähiges, farbstabiles Material, das sich für den täglichen Gebrauch eignet. Der Prozess umfasst kontrollierte Oxidation, Färbungsaufnahme und Porenversiegelung – jeder Schritt beeinflusst die endgültige Qualität. Für B2B-Käufer bedeutet das Verständnis des Prozesses, zu wissen, was spezifiziert, überprüft und von Lieferanten gefordert werden muss.
Der richtige Fertigungspartner ist der letzte Schritt, um die Oberfläche korrekt zu gestalten. Eine Fabrik, die den gesamten Prozess – Bearbeitung, Vorbehandlung, Anodisieren, Versiegelung – kontrolliert, liefert konsistente Ergebnisse. Eine Fabrik, die die Endbearbeitung auslagert, verliert diese Kontrolle.
—
Beeinflusst das Anodisieren die RFID-blockierende Fähigkeit einer Aluminiumpurse?
Nein. Das Anodisieren ist eine Oberflächentreatment – es schafft eine dünne Oxidschicht auf der Oberfläche, verändert jedoch nicht die elektromagnetischen Eigenschaften des Aluminiumkerns. Die Purse blockiert RFID-Signale effektiv, unabhängig von der Oberfläche.
Verfärbt sich die anodisierte Farbe mit der Zeit?
Im Gegensatz zur Lackierung wird die anodisierte Farbe in die poröse Oxidschicht absorbiert und dann versiegelt. Die Farbe ist Teil des Materials selbst und bietet UV-Stabilität, die Lackierung nicht erreichen kann. Sie wird nicht abblättern oder abplatzen und das Verfärben ist über den Lebenszyklus des Produkts minimal.
Was ist der Unterschied zwischen Typ II und Typ III Anodisieren für Portemonnaies?
Typ II erzeugt eine 5–25 Mikrometer dicke Schicht, die helle Farben annimmt und ist der Standard für Verbraucherportemonnaies. Typ III erzeugt eine 25–50+ Mikrometer dicke Schicht, die härter ist, aber nur in dunklen Schattierungen erhältlich ist und teurer ist. Für die meisten Portemonnaies ist Typ II die richtige Spezifikation.
Ist eine anodisierte Aluminiumpurse kratzfest?
Die anodisierte Schicht hat eine Härte von 400–500 Vickers im Vergleich zu etwa 150 für rohes Aluminium. Sie widersteht Kratzern durch Schlüssel und Taschenreibung. Sie ist nicht kratzunempfindlich – extreme Abrieb kann sie doch markieren – aber der tägliche Gebrauch ist im Allgemeinen sicher.
Wie funktioniert die Farbanpassung?
Individuelle Pantone-Farben erfordern einen dedizierten Färbungsbereich, der auf Ihre Referenz kalibriert ist. Dies erhöht den Mindestbestellwert und die Lieferzeit im Vergleich zu Standardfarben, da die Farbkonzentration überprüft werden muss. Die meisten Hersteller empfehlen, mit Standardfarben für die ersten Bestellungen zu beginnen und dann auf individuelle Farben zu wechseln, wenn das Design validiert ist.
Wählen Sie Standardfarben, wenn: Sie ein neues Produkt starten, die Nachfrage testen oder mit einem engen Budget arbeiten. Die Lieferzeiten sind kürzer und die Mindestbestellmengen sind niedriger.
Wählen Sie maßgefertigte Pantone-Farben, wenn: Sie eine etablierte Marke mit Farbnormen haben oder das Portemonnaie ein Flaggschiffprodukt ist, bei dem die Farbgenauigkeit die zusätzlichen Kosten und die Lieferzeit rechtfertigt.
Referenzen
-
Aluminium Anodisieren — MIL-A-8625F Spezifikation: https://www.anodizing.org/page/mil-a-8625f
-
ASTM B580 Standard Specification for Anodic Oxide Coatings on Aluminum: https://www.astm.org/b0580-79r19.html
-
Aluminium Association — Übersicht über das Anodisieren: https://www.aluminum.org/