9 min Lesedauer
Ein Einkäufer hat einmal eine gesamte Charge von 5.000 Aluminium-Kartenhaltern abgelehnt, weil die Höhe um 0.4mm über dem Spezifikationswert lag. Der Lieferant argumentierte, dass es für das nackte Auge unsichtbar sei. Der Kunde des Einkäufers hatte bereits das Muster getestet und bestätigt, dass es nicht in ihren Verkaufsdisplay-Ständer passen würde. Diese 0.4mm kosteten dem Lieferanten einen vollständigen Neuarbeitszyklus und dem Einkäufer drei Wochen Verzögerung.
Dimensionale Inspektion ist die objektivste Qualitätskontrolle in der Geldbörsenherstellung. Im Gegensatz zum Lederrauten oder der Nähteästhetik können Maße gemessen, dokumentiert und durchgesetzt werden. Für B2B-Käufer, die von ausländischen Fabriken einkaufen, ist das Verständnis dafür, wie man die Maße von Geldbörsen überprüft, die erste Verteidigungslinie gegen kostspielige Produktionsfehler.
Dieser Leitfaden führt durch Standardgrößen, Toleranzlimits, Messinstrumente und ein Schritt-für-Schritt-Inspektionsprotokoll – geschrieben für Einkäuferprofis, nicht für Endverbraucher.
Warum Maße von Geldbörsen in der B2B-Einkaufsbeschaffung wichtig sind
Eine Geldbörse, die 2mm höher als spezifiziert ist, könnte im Handgehalt immer noch gut aussehen. Sie könnte aber nicht in die bereits gedruckte Verkaufsverpackung passen. Sie könnte nicht korrekt in den Display-Ständer Ihres Verkaufspartners passen. Für Kartenhalter macht ein zu schmaler Schlitz von 0.5mm die Karten schwierig zu einlegen – und die Verbraucher werden das Produkt zurückgeben.
Das Prinzip von Passform-Form-Funktion gilt direkt:
-
Passform: Halten die Geldbörsen die Standard-CR80-Karten (3.375″ x 2.125″) ohne Materialverzug oder Aufblähung?
-
Form: Passt das geschlossene Profil zu den genehmigten 3D-Renderings und Tech-Packs?
-
Funktion: Richten sich die Kartenfächer auf die Kartenmaße aus, um ein reibungsloses Einlegen und Entnehmen zu ermöglichen?
Die kommerziellen Auswirkungen sind unmittelbar. Dimensionale Fehler lösen Neuarbeiten, verzögerte Lieferungen und Erstattungen aus. Ein klar definiertes Inspektionsprotokoll schützt beide Parteien, indem objektive Bestehen/Fehlschlagen-Kriterien vor dem Massenproduktionsbeginn festgelegt werden.
Standardmaße für Geldbörsen, die jeder Käufer kennen sollte
Industriestandards variieren je nach Geldbörsecategorie. Dies sind typische Bereiche—not universelle Standards—aber sie dienen als praktische Referenzpunkte.
| Geldbörse Typ | Geschlossene Länge | Geschlossene Breite | Typische Dicke (Leer) |
|---|---|---|---|
| Bi-fold | 4.5″ (114mm) | 3.5″ (89mm) | 0.5″–0.75″ (12–19mm) |
| Tri-fold | 4.25″ (108mm) | 3.0″ (76mm) | 0.6″–0.8″ (15–20mm) |
| Minimalist Cardholder | 4.0″ (102mm) | 2.75″ (70mm) | 0.3″–0.4″ (8–10mm) |
| RFID Blocking Sleeve | 3.5″ (89mm) | 2.25″ (57mm) | N/A (muss CR80 Karte passen) |
Wichtige Dimensionen zum Überprüfen
-
Gesamtlänge (L): Die längste horizontale Messung, wenn die Geldbörse geschlossen ist.
-
Gesamtbreite (W): Die höchste vertikale Messung, wenn geschlossen.
-
Dicke (T): Gemessen am dicksten Punkt—normalerweise am Zentralfalt oder im Kartenfachbereich.
-
Kartenfach Tiefe: Wichtig, um sicherzustellen, dass Karten flach sitzen und sich während der Handhabung nicht verschieben.
-
Abstand Naht zu Kante: Für genähte Geldbörsen sollte der Abstand von der Naht zur Kante auf allen Paneelen konsistent sein.
Eine häufig gestellte Frage von Käufern: Ist die Geldbörsegröße 2×3 oder 2.5 x 3.5? Die Größe 2.5″ x 3.5″ ist Standard für minimalistische Kartenhalter, da sie eine CR80 Karte mit einem kleinen Materialzuschlag aufnimmt. Die Größe 2″ x 3″ ist in der Regel zu klein für Standardkarten und wird typischerweise für Geldbeutel oder Reisegeldbörsen reserviert.
Ist die Geldbörsegröße 3.5 x 5? Ja—3.5″ x 5″ ist für große Bi-folds oder Reisegeldbörsen häufig, da sie längere Geldfächer ermöglichen, die USD ohne Falten passen.
Verlangen Sie immer ein Dimensionalitätsprüfungsbericht (DIR) vom Hersteller an. Dieses Dokument listet Nominalmaße und Toleranzen für jeden kritischen Punkt auf und gibt Ihnen eine dokumentierte Ausgangsbasis für die Überprüfung.
Die Rolle der Toleranz: Wie viel Abweichung ist akzeptabel?
Toleranz ist der zulässige Variationsbereich einer physischen Dimension. Bei Geldbörsen wird dies in Millimetern gemessen. Realistische Toleranzen auf Basis des Materialverhaltens zu setzen ist entscheidend – eine zu enge Toleranz beim Leder führt zu unnötigen Ablehnungen.
| Material | Typische Toleranz | Grund |
|---|---|---|
| CNC-gefräster Metall (Aluminium) | ±0.2mm bis ±0.5mm | Steifes Material, automatisierte Bearbeitung |
| Leder (genäht) | ±1.0mm bis ±1.5mm | Natürliches Material, das sich dehnt und komprimiert |
| Plastik (Gussgeformt) | ±0.3mm bis ±0.8mm | Formverzug und Kühlungsvariationen |
Wie hoch ist die Standardtoleranz für eine CNC-gefräste Metallgeldbörse? Bei Aluminiumgeldbörsen liegt der Branchenstandard typischerweise bei ±0.2mm bis ±0.3mm. Wenn ein Lieferant ±0.5mm oder höher für Metall anbietet, deutet dies auf eine mangelnde Präzision bei den Werkzeugen oder der Einrichtung hin.
Leder ist anders. Eine Ledergeldbörse, die am Montag genau 4.5″ misst, könnte am Freitag aufgrund der Feuchtigkeitsaufnahme 4.6″ messen. Käufer müssen diese natürliche Variation berücksichtigen.
Prüfungsregel: Messen Sie 3–5 Proben aus einer Charge. Wenn der Durchschnitt innerhalb der Toleranz liegt, wird die Charge genehmigt. Wenn eine Einheit die Toleranz um mehr als 50% überschreitet, kennzeichnen Sie die Charge zur Ablehnung.
Werkzeuge und Ausrüstung für dimensionale Inspektion
Ein Messtechniklabor ist nicht erforderlich, um die Maße der Geldbörse zu überprüfen. Grundlegende Handwerkzeuge reichen für die meisten Inspektionen aus.
Wichtige Werkzeuge
-
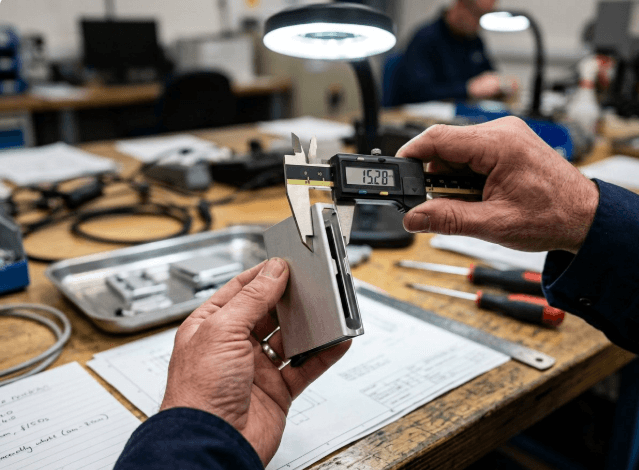
Digitalkaliber: Am zuverlässigsten für das Messen von Dicke, Fugen Tiefe und kleinen Dimensionen. Genauigkeit: ±0.01mm. Ein 6-Zoll-Digitalkaliber kostet weniger als 50 USD und sollte in jedem QC-Kit des Käufers enthalten sein.
-
Stahl-Lineal (Fertigungsmaßband): Für die Gesamtlänge und Breite. Härteres Stahl verhindert das Biegen, das die Genauigkeit beeinträchtigen würde.
-
Go/No-Go-Schablonen: Maßgeschneiderte Halterungen für schnelle Pass/Fail-Prüfungen bei kritischen Dimensionen wie der Kartenfachtiefe. Diese sind besonders nützlich für Inspektionen in Großmengen.
Erweiterte Werkzeuge (Für Fabrikprüfungen)
-
CMM (Koordinatenmessmaschine): Wird von Herstellern verwendet, um komplexe Geometrien auf Metallgeldbeuteln zu überprüfen.
-
Optischer Vergleichsgerät: Projektion eines vergrößerten Profils zum Überprüfen von Kantenformen und Lochpositionen.
Messprotokoll
-
Legen Sie die Geldbörse auf eine flache, harte Oberfläche.
-
Legen Sie ein einheitliches Druck auf – komprimieren Sie die Geldbörse nicht künstlich.
-
Nehmen Sie dreimal pro Dimension eine Messung vor und notieren Sie den Durchschnitt.
Wie messe ich die Dicke einer Geldbörse korrekt? Verwenden Sie digitale Zollstock am dickesten Punkt – in der Regel, wo die Falte auf die Kartenfächer trifft. Schließen Sie die Geldbörse und legen Sie einen leichten, einheitlichen Druck an. Nehmen Sie dreimal Messungen (oben, mittig, unten) vor und verwenden Sie den Durchschnitt. Vermeiden Sie das Zwingen der Zollstock zu schließen, da dies das Material künstlich komprimiert.
Schritt-für-Schritt-Anleitung: Wie man die Maße einer Geldbörse überprüft
Schritt 1: Visuelle Vorprüfung
Legen Sie die Geldbörse flach auf einen Tisch. Suchen Sie nach Verzerrungen, Krümmungen oder unausgeglichenen Kanten, bevor Sie sie mit jedem Werkzeug berühren. Eine Geldbörse, die sichtbar wackelt oder sich dreht, wird die Dimensionenprüfung unabhängig davon nicht bestehen, was die Zollstock anzeigt.
Schritt 2: Messen der Gesamtlänge und Breite
Verwenden Sie einen Stahlmaßstab oder Zollstock. Messen Sie von Kante zu Kante mit der Geldbörse vollständig geschlossen. Notieren Sie beide Maße auf Ihrem Überprüfungsformular.
Schritt 3: Messen der Dicke
Verwenden Sie digitale Zollstock. Messen Sie an drei Punkten: der mittleren Falte, der Nahtstelle in der Nähe der Kartenfächer und der gegenüberliegenden Kante. Notieren Sie das maximale Lesen. Die Dicke ist der häufigste Punkt des Versagens für Geldbörsen, die „zu voluminös“ sind.
Schritt 4: Überprüfen der Kartenfächermaße
Stecken Sie eine Standard-CR80-Karte ein. Sie sollte mit leichtem Widerstand gleiten, aber die Außenfläche der Geldbörse darf nicht aufblähen. Messen Sie die Öffnungsbreite des Faches mit Zollstock. Die Karte sollte sich mit der Oberkante des Faches ausgleichen.
Schritt 5: Überprüfen der Nähtenjustierung (Leder Geldbörsen)
Vorbohrte Nähte sollten gleichmäßig vom Rand entfernt sein. Messen Sie den Nähtabstand zum Rand an mehreren Punkten entlang jedes Panels. Eine Variation über ±0,5mm zeigt unregelmäßige Nähte an.
Schritt 6: Mit dem Tech Pack vergleichen
Verwenden Sie alle Maße zur Überprüfung gegen das genehmigte Tech Pack oder das Vorproduktionsmuster. Markieren Sie alle Abweichungen, die über die vereinbarte Toleranz hinausgehen.
Schritt 7: Dokumentieren und Berichten
Verwenden Sie ein standardisiertes Inspektionsformular. Fügen Sie Fotos, Maße und ein klares Bestehen/Fehlschlagen hinzu. Diese Dokumentation schützt Sie bei späteren Streitigkeiten.
Gängige Dimensionalfehler und wie man sie erkennt
„Banana“-Kurve (Verzerrung)
Bei Ledertaschen, bei denen das Material nach dem Schneiden nicht zur Ruhe gelassen wurde, ist dies häufig der Fall. Legen Sie die Tasche auf eine ebene Oberfläche. Wenn die Kanten mehr als 1mm anheben, handelt es sich um einen Fehler.
Unregelmäßige Taschenlänge
Bei Taschen mit einer Tasche (der seitliche Panel, der Tiefe hinzufügt), muss die Tasche einheitlich sein. Messen Sie die Taschenbreite oben, in der Mitte und unten. Eine Variation über ±1mm deutet auf eine schlechte Montage hin.
Unausgewogene Kartenfächer
Die oberen Kanten der Kartenfächer sollten parallel zueinander sein. Verwenden Sie ein Messgerät, um den Abstand zwischen den Öffnungen an beiden Enden zu messen. Uneinheitliche Abstände deuten auf einen Schneide- oder Montagefehler hin.
Übergröße oder Untergöße des Geldfaches
Das Fach muss der lokalen Währung entsprechen. Für USD muss die Tasche eine 6,14″ Banknote ohne Krümmen aufnehmen können. Für andere Währungen überprüfen Sie gegen die tatsächlichen Banknotendimensionen.
Abweichungen am Laserbeschnitt (Metal Wallets)
Überprüfen Sie rauhe Kanten oder geneigte Schnitte. Dies deutet auf einen veralteten Laser oder falsche Leistungseinstellungen hin. Ein sauberer 90-Grad-Kant ist der erwartete Standard für CNC-gearbeitetes Aluminium.
Dimensionalprüfung im Produktionsprozess: Wann überprüfen
Vorproduktionsmuster (PP)
Dies ist die letzte Gelegenheit des Käufers, die Maße vor der Massenproduktion zu genehmigen. Überprüfen Sie gründlich und dokumentieren Sie jede Messung. Das genehmigte PP-Muster wird zu Ihrem Referenzstandard.
In-Line-Prüfung (Während der Produktion)
Verlangen Sie Fotos oder Videos der ersten 50 Einheiten von der Linie. Überprüfen Sie die Maße frühzeitig, um Werkzeugabnutzung oder Materialverzug vor der gesamten Charge zu erkennen.
Vorversandprüfung (PSI)
Durchführen Sie zufällige Stichproben gemäß dem ANSI/ASQ Z1.4 Standard. Eine allgemeine II-Stufe-Inspektion mit einem AQL von 1,0 für kritische Fehler (Maße) ist gängige Praxis.
Die „Goldene Muster“ Regel
Behalten Sie immer ein physisches „Goldenes Muster“ — die genehmigte Vorserienproduktionseinheit bei. Vergleichen Sie Produktionsmodule mit diesem Muster. Es ist die endgültige Referenz für Maßstreitigkeiten.
Wie man für Inspektion gestaltet: Tipps für maßgeschneiderte Geldbörsenprojekte
Design für Fertigung (DFM)
Vermeiden Sie zu enge Toleranzen bei flexiblen Materialien. Spezifizieren Sie, welche Maße „kritisch“ (beeinflussen die Funktion) und welche „Referenz“ (beeinflussen nur das Aussehen) sind.
Verwenden Sie Referenzpunkte
Definieren Sie in Ihrem Technischen Pack eine Ecke als den „Nullpunkt“, von dem alle anderen Maße gemessen werden. Dies verringert die Unklarheit darüber, wo Messungen vorgenommen werden sollten.
Standardisierte Kartenmaße
Entwerfen Sie Kartenfächer um den CR80-Standard herum. Vermeiden Sie maßgeschneiderte Kartenmaße, es sei denn, es ist absolut notwendig — sie erhöhen die Inspektionskomplexität und die Fertigungskosten.
Bildliche Maßdiagramme bereitstellen
Erstellen Sie ein Diagramm in Ihrem Technischen Pack mit Pfeilen, die genau angeben, wo gemessen werden soll. Dies verhindert, dass Inspekteure falsche Punkte messen und verringert Streitigkeiten.
Wie man Geldbörsenhersteller hinsichtlich der Maß-Qualitätskontrolle bewertet
Welche Maße werden für eine Ledergeldbörse empfohlen? Standardisierte Ledergeldbörsen sind typischerweise 4.5″ x 3.5″ mit einer Dicke von 0.5″–0.75″ bei leerem Zustand. Minimalistische Kartenhalter sind in der Regel 4.0″ x 2.75″. Bei Leder sind die Toleranzen lockerer (±1.0mm) aufgrund der natürlichen Dehnung. Geben Sie immer „leer“ gegenüber „voll“ bei Ihren Inspektionskriterien an.
Fragen, die vor der Bestellung gestellt werden sollten
-
„Was ist Ihre Standardtoleranz für [Material] Geldbörsen?“
-
„Können Sie ein dimensionales Inspektionsbericht für das Vorserienmuster bereitstellen?“
-
„Haben Sie in-house CMM oder optische Messgeräte?“
-
„Was ist Ihr Prozess für die Handhabung von ausserhalb der Toleranz liegenden Einheiten?“
Vermeiden Sie Lieferanten, die…
-
Die Toleranzpolitik nicht in spezifischen Zahlen erklären können.
-
Verweigern, Messdaten für Proben bereitzustellen.
-
Keine internen Werkzeug- oder Bearbeitungsfähigkeiten haben.
-
Dimensionale Abweichungen als „ästhetische Probleme“ behandeln.
Auswählen Sie A, wenn… Auswählen Sie B, wenn…
-
Wählen Sie einen Experten für Metalltaschen, wenn Ihr Produkt enge Toleranzen (±0.2mm) und präzise Kantenbearbeitung erfordert. In-house CNC-Fertigung ist ein starker Indikator für dimensionale Kontrolle.
-
Wählen Sie einen Experten für Leder, wenn Ihre Produkte die Materialqualität und Handwerkskunst priorisieren. Erwarten Sie lockerere Toleranzen, aber überprüfen Sie, ob sie einen konsistenten Nähereiprozess haben.
Der „in-house“-Vorteil ist wichtig. Hersteller mit in-house CNC-Fertigung kontrollieren Werkzeuge und Programmierung direkt. Ausgelagerte Werkzeuge führen oft zu dimensionalem Verschieben, da die Fabrik weniger Kontrolle über den Fertigungsprozess hat.
Wie GSTAR Dimensionalpräzision sicherstellt
So funktioniert die Branche – und wie wir diese Standards erfüllen.
Als Hersteller mit 14 Jahren Erfahrung in RFID-Taschen, Kartenhaltern und Metallzubehör folgt unser Qualitätskontrollteam dem ANSI/ASQ Z1.4-Sampling-Standard für Vorversandprüfungen. Dimensionale Präzision ist in unserem Prozess nicht verhandelbar.
Unser Produktionsbereich verwendet eine Kombination aus digitalen Zollstock, optischen Vergleichen und Go/No-Go-Schraubstock. Für Metalltaschen hält unsere in-house CNC-Fertigung die Gehäusetoleranzen innerhalb von ±0.2mm – direkt vom Maschinenbett zur Montageleine. Wir outsourcen diesen kritischen Schritt nicht.
Wir überprüfen auch die Rohmaterialien vor dem Schneiden. Aluminiumbleche und Lederschäfte werden auf Dicke vorgeprüft, was dimensionale Abweichungen im Nachgang minimiert. Dieses proaktive Vorgehen entdeckt Probleme, bevor sie zu allgemeinen Chargenproblemen werden.
Every pre-production sample ships with a detailed Dimensional Inspection Report. You can verify our measurements against your tech pack before mass production begins. This transparency is standard practice for us—not a special request.
Wenn Sie ein maßgefertigtes Taschenprojekt planen und einen Partner benötigen, der dimensionale Präzision als Priorität behandelt, kontaktieren Sie unser Team.
Erhalten Sie ein kostenloses Angebot
Referenzen
-
ANSI/ASQ Z1.4-2008 (R2018): Verfahren und Tabellen zur Inspektion durch Attribute. https://asq.org/quality-resources/z14
-
ISO 1101:2017 Geometrische Produktanforderungen (GPS) — Toleranzen. https://www.iso.org/standard/66214.html
-
CR80 Kartengrößenstandard (ISO/IEC 7810). https://www.iso.org/standard/31432.html