13 min read
Quando um comprador abre sua primeira comparação de cotações para carteiras de metal, os números raramente fazem sentido à primeira vista. Um fornecedor oferece $4,50 por unidade. Outro pede $12,80. Ambos afirmam utilizar usinagem CNC e alumínio 6061. A diferença não é arbitrária — é o produto de decisões mensuráveis ocultas em grades de materiais, tempo de máquina e tolerâncias de acabamento que a maioria das RFQs nunca especifica.
Entender o que determina o custo de uma carteira de metal não é sobre conseguir a cotação mais baixa. É sobre saber quais itens você pode cortar sem comprometer o produto que sua marca promete. Este guia descompõe cada camada de custo da forma como uma fábrica realmente calcula.
1. Seleção de Materiais: A Fundação do Custo da Carteira de Metal
A única variável mais importante no preço de uma carteira de metal é o material bruto. A diferença entre uma peça bruta de $3 e uma de $15 não é margem — é metalurgia.
1.1 Ligações de Alumínio: 6061 vs. 7075
Resposta direta: A grade do alumínio determina tanto o desempenho quanto o preço. O 6061-T6 é a escolha padrão para carteiras de cartões usinadas CNC, custando cerca de 30–50% menos que o alumínio 7075 de qualidade aeroespacial, que oferece maior resistência à tração, mas é mais difícil de usinar.
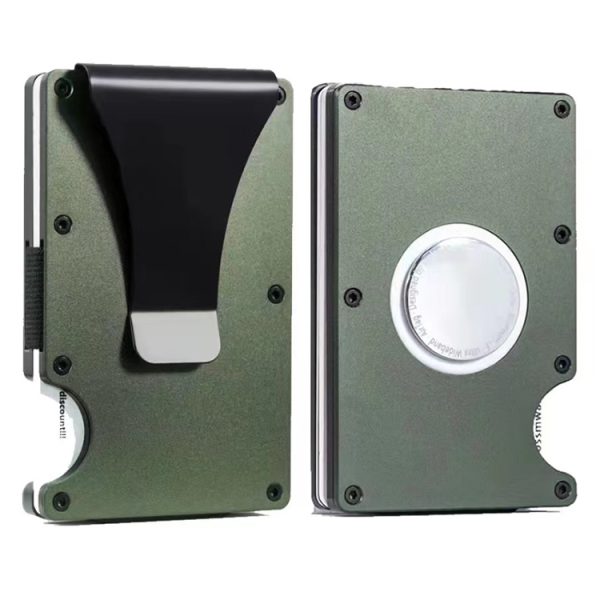
O alumínio 6061-T6 é a escolha padrão para a maioria das carteiras de metal no intervalo de $20–$60 de venda ao varejo. Oferece uma combinação equilibrada de resistência à corrosão, peso (cerca de 2,7 g/cm³) e usinabilidade. Para um cartão padrão, o 6061 fornece durabilidade suficiente para uso diário no bolso sem desgaste excessivo.
O alumínio 7075, por outro lado, é o upgrade premium. Sua resistência à tração se aproxima da do aço comum, o que importa para designs de paredes finas onde a flexibilidade do material poderia causar a ejeção acidental dos cartões. No entanto, o 7075 é mais propenso à corrosão por tensão e requer ferramentas especializadas para usinar com precisão. Isso adiciona tanto o custo do material quanto o tempo de usinagem.
Para compradores B2B, o trade-off é direto: o 6061 é adequado para produtos de uso diário; o 7075 é adequado para segmentos táticos ou de uso intenso onde a história de marketing justifica o custo unitário mais alto.
1.2 Aço Inoxidável e Titânio: As Camadas Premium
O aço é a alternativa orçamentária, custando cerca de 40–60% do custo do material bruto do alumínio, mas carrega uma penalidade: densidade. Com 7,8 g/cm³, uma carteira de aço pesa quase três vezes uma versão equivalente de alumínio. A menos que o cliente-alvo tenha explícitamente a intenção de usar o peso para durabilidade percebida, o aço raramente faz sentido para carteiras finas.
O titânio está no extremo oposto. A folha ou barra de titânio bruto custa 4–6 vezes mais que o alumínio 6061, e suas características de usinagem compõem o custo. O titânio endurece rapidamente, requer velocidades de espindel mais lentas e desgasta as ferramentas de corte mais rapidamente. Uma carteira de titânio pode facilmente carregar 3–5 vezes o custo de fabricação de uma versão equivalente de alumínio antes mesmo de considerar o acabamento.
1.3 Origem do Material Bruto e Certificação
A origem do metal também importa. O alumínio certificado nacionalmente com certificados da fábrica e números de lote rastreáveis custa mais que o estoque importado não certificado. Para mercados de exportação, os compradores devem verificar se o fornecedor utiliza materiais certificados — não porque o metal não certificado seja necessariamente defeituoso, mas porque a responsabilidade legal recai sobre a marca se um lote falhar no campo.
2. Complexidade da Fabricação: Usinagem CNC e Ferramentas
O material é o ponto de partida, mas o tempo de usinagem é onde o controle real do custo acontece. Uma carteira bem projetada pode ser usinada em 12 minutos. Uma mal projetada pode levar 40 minutos para a mesma função.
2.1 Tempo de Usinagem CNC: A Matemática por Minuto
Resposta direta: O tempo de usinagem CNC é a maior variável de custo de fabricação em uma carteira de metal. Um simples cartão de duas peças em alumínio leva 15–20 minutos de tempo de máquina; designs complexos com cavidades internas e bordas curvas podem ultrapassar 45 minutos. A diferença sozinha pode dobrar ou triplicar o custo unitário, com taxas típicas de $1,50–$3,00 por minuto de máquina.
O tempo de máquina é calculado em uma taxa horária que inclui depreciação, desgaste de ferramentas, salários dos operadores e custos gerais. Uma máquina de usinagem 3 eixos rodando alumínio pode custar $80–$120 por hora. Divida esse valor pelo número de peças produzidas por hora e o custo de usinagem por unidade se torna claro.
Escolhas de design que prolongam o tempo de usinagem:
-
Cavidades internas que exigem múltiplas trocas de ferramentas
-
Bordas curvas ou com raio que exigem velocidades de alimentação mais lentas
-
Paredes finas (abaixo de 1,5mm) que exigem parâmetros de corte conservadores para evitar vibração
-
Múltiplas operações que exigem reposicionamento da peça ou fixadores personalizados
2.2 Ferramentas e NRE (Non-Recurring Engineering)
Formas personalizadas exigem fixadores personalizados. Para peças usinadas CNC, isso significa projetar e fabricar suportes que seguram a peça bruta durante a usinagem. Uma carteira retangular simples pode usar um garfo padrão. Uma forma alongada e ergonômica exige um suporte de alumínio usinado — tipicamente $300–$800 por suporte, amortizados pela produção.
A alternativa é fundição a chapas ou estampagem, que transfere o custo da usinagem por unidade para custos iniciais de ferramentas. Uma matriz de estampagem para uma carteira de metal custa $3.000–$15.000, dependendo da complexidade, mas o custo por unidade cai drasticamente em volumes acima de 10.000 unidades. Para corridas personalizadas de baixo volume (menos de 2.000 unidades), a usinagem CNC permanece a escolha mais econômica. Para produção em massa, a estampagem ou fundição vence em custo unitário, mas sacrifica a flexibilidade de design.
2.3 Montagem e Hardware
Parafusos, ímãs e molas adicionam custo além do corpo machinado. Uma montagem típica de carteira metálica inclui:
-
2–4 parafusos micro (aço inoxidável, $0.05–$0.15 cada)
-
Ímãs de neodímio para fechamento ($0.10–$0.50 dependendo da força)
-
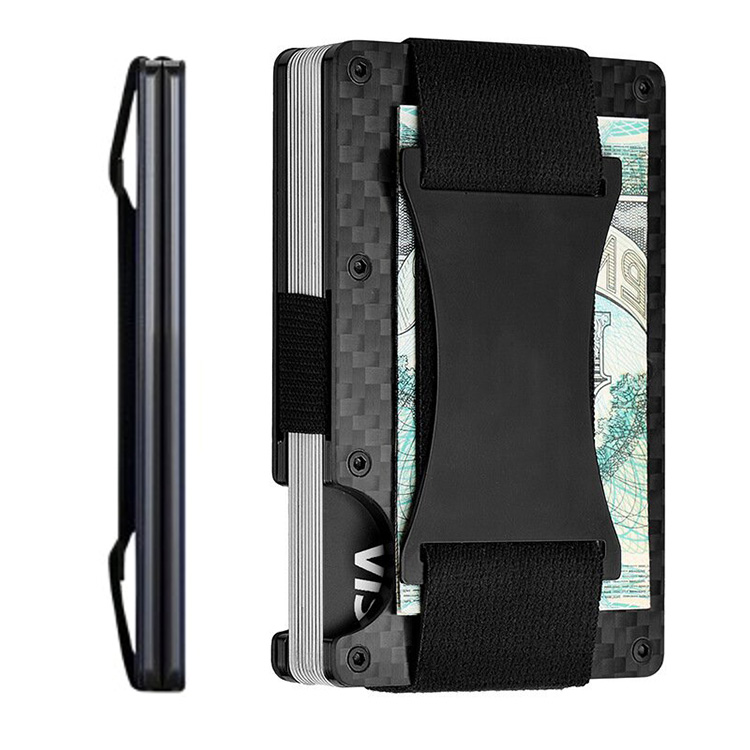
Um clip de dinheiro ou faixa elástica ($0.20–$1.00)
-
Inserção de bloqueio RFID ($0.30–$1.50)
Trabalho de montagem adiciona outro $0.30–$1.00 por unidade dependendo da complexidade. Design de fechamento snap-fit elimina parafusos, mas exige tolerâncias mais apertadas. Fechamentos magnéticos são mais rápidos para montar, mas adicionam custo de material. Toda característica mecânica é uma decisão de custo.
3. Finalização de Superfície e Detalhamento
A finalização é o que separa uma carteira de cartões de $5 genérica de uma carteira premium de $50. É também onde as falhas de controle de qualidade ocorrem com mais frequência.
3.1 Anodização e PVD
Resposta direta: Custos de finalização de superfície variam conforme o método e a cor. Anodização clara adiciona $0.50–$1.50 por unidade; cores personalizadas Pantone-matching adicionam $1.00–$2.50; PVD em aço custa $1.50–$3.00. A espessura da camada, medida em micrômetros, afeta diretamente tanto a durabilidade quanto o preço.
A anodização é um processo eletroquímico que cria uma camada protetora de óxido no alumínio. A espessura dessa camada geralmente varia de 5 a 25 micrômetros. Camadas mais espessas resistem melhor ao risco de riscos, mas custam mais devido ao tempo de processamento mais longo e ao controle de processo mais apertado.
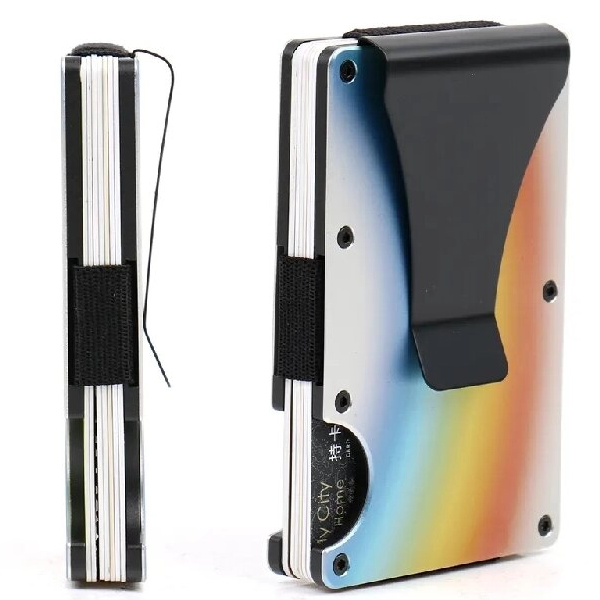
A cor também é uma variável. Anodização clara é a mais barata. Preto é padrão. Cores personalizadas exigem correspondência de tinta e frequentemente um tamanho mínimo da produção — um custo que é distribuído pela produção total. Finalizações multicoloridas ou gradientes exigem mascaramento ou processos secundários, adicionando $0.50–$1.00 por unidade.
O PVD (Deposição Física de Vapor) é usado principalmente em aço e titânio. Ele produz uma camada mais dura e resistente ao desgaste do que a anodização, mas exige equipamento de deposição em vácuo que poucas fábricas operam internamente.
3.2 Gravação a Laser e Marcação de Marca
A gravação de logotipo custa $0.10–$0.50 por unidade dependendo do tamanho, profundidade e localização. Logotipos simples em superfície única com profundidade mínima são baratos. Logotipos que envolvem bordas curvas ou exigem detalhe fino em profundidade abaixo de 0.2mm aumentam tanto o tempo de máquina quanto a taxa de rejeição.
A impressão em tela é mais barata ($0.05–$0.15), mas desgasta-se mais rápido. Para carteiras metálicas, a gravação a laser é o padrão porque é permanente e não adiciona espessura de material.
3.3 Embalagem: O Motor Oculto de Custo
A embalagem de varejo pode facilmente adicionar $1.00–$3.00 por unidade. Uma caixa rígida com inserção de espuma e fechamento magnético sinaliza premium. Uma bolsa de polietileno com etiqueta pendurada sinaliza orçamento. Para compradores B2B, a embalagem é uma decisão de marca, não uma decisão de custo — mas deve ser contabilizada na calculação do custo de chegada.
4. O Quadro de Aquisição: MOQ, Tempo de Entrega e Controle de Qualidade
O preço unitário é apenas parte da equação. O custo de fazer negócios com um fornecedor — em tempo, risco e capital de giro — frequentemente excede as economias por unidade de uma cotação mais barata.
4.1 Quantidade Mínima de Pedido (MOQ) e Seu Impacto no Preço
Resposta direta: O MOQ afeta o preço unitário através da capacidade de compra de materiais brutos e amortização de configuração. Um pedido de 500 unidades pode custar 15–25% mais por unidade do que um pedido de 5.000 unidades, porque descontos de materiais e amortização de fixos só se tornam significativos em volumes maiores.
Fornecedores cobram em níveis. Um teste de 100–200 unidades cobre materiais, usinagem e acabamento a taxas completas. A partir de 1.000 unidades, materiais brutos podem ser comprados em lote. A partir de 5.000 unidades, o custo unitário de fixos e configuração cai para níveis quase insignificantes.
Para novas marcas, a estratégia é começar com um teste para validar o produto, depois comprometer-se com um volume maior uma vez que as vendas confirmem a demanda. O premium unitário no teste é efetivamente o custo de validação de mercado.
4.2 Controle de Qualidade: Custos de Inspeção e Tolerâncias Padrão
O controle de qualidade não é um custo fixo — ele escala com a tolerância exigida. Uma tolerância padrão de ±0.5mm permite maquinagem mais rápida e menos rejeições. Uma tolerância premium de ±0.1mm exige corte mais lento, trocas de ferramentas mais frequentes e uma taxa de rejeição mais alta.
A inspeção também varia. Amostragem aleatória (conforme padrões AQL) custa pouco. Inspeção de 100% adiciona $0.20–$0.80 por unidade dependendo da complexidade da inspeção. Para carteiras metálicas, a suavidade das bordas e a consistência da camada são os pontos mais comuns de defeito, e ambas exigem inspeção visual que não pode ser totalmente automatizada.
4.3 Logística, Transporte e Incoterms
O metal é pesado. Uma carteira de alumínio de 50g pode parecer insignificante, mas um pedido de 5.000 unidades pesa 250kg mais embalagem — o suficiente para mudar o transporte de avião para navio e alterar a economia completamente.
-
Transporte aéreo: $5–$8 por kg para expresso, $3–$5 para transporte padrão aéreo
-
Transporte marítimo: $0.50–$1.50 por kg para LCL (menos que o conteúdo de um container)
Para uma carteira de 50g, o transporte aéreo adiciona $0.15–$0.40 por unidade; o transporte marítimo adiciona $0.03–$0.08. Não são valores muito altos por unidade, mas multiplicados por milhares de unidades, a diferença pode financiar um acabamento melhor ou uma nova campanha de marketing.
Os Incoterms também importam. EXW (Ex Works) transfere todos os riscos logísticos para o comprador. FOB (Free On Board) inclui o transporte até o porto. CIF (Custo, Seguro e Transporte) inclui seguro. Compradores que não especificam Incoterms frequentemente descobrem custos ocultos na liberação aduaneira.
5. Como Avaliar Qualidade versus Preço
Carteiras metálicas não são apenas sobre se elas seguem cartões. O quadro de avaliação abaixo se aplica tanto à percepção de qualidade do consumidor quanto às decisões de aquisição B2B.
5.1 Peso e Equilíbrio
Resposta direta: Um cartão de crédito de alumínio de qualidade geralmente pesa 40–60g. Abaixo de 35g parece vazio e barato; acima de 80g torna-se impraticável para uso diário. O peso é a primeira indicação de qualidade que um cliente percebe.
A “zona de ouro” para carteiras de alumínio é 40–60g. Esta faixa fornece material suficiente para rigidez estrutural sem se tornar um objeto que ancore a bolsa. Carteiras de titânio com dimensões similares pesam 25–40g — mais leves, mas significativamente mais caras. Carteiras de aço ultrapassam 100g e são geralmente consideradas impraticáveis para uso diário.
5.2 Bloqueio de RFID e Retenção de Cartões
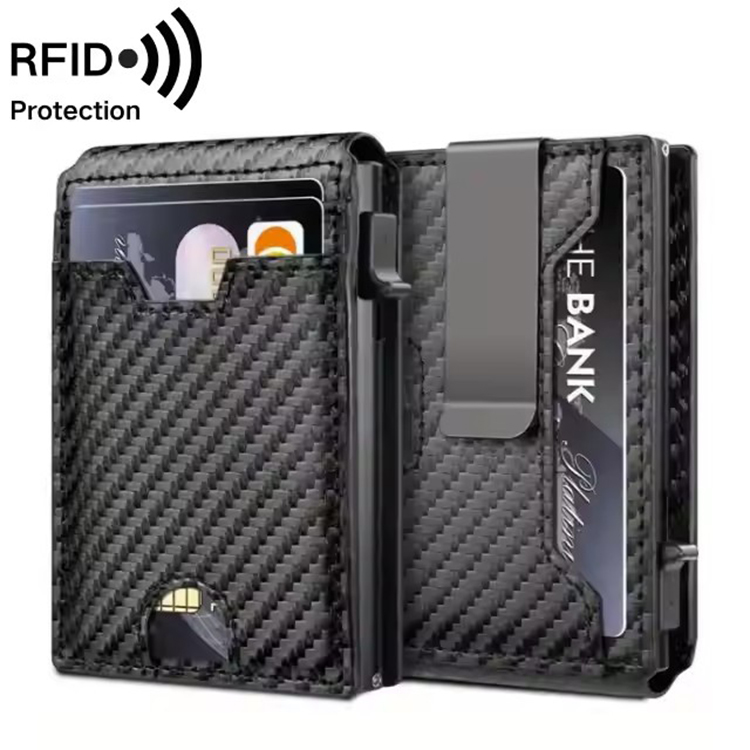
O bloqueio de RFID não é automático em uma carteira metálica. Um corpo de alumínio sólido bloqueia sinais, mas carteiras com cortes ou inserções não metálicas podem não bloquear. A adição de uma camada de bloqueio de RFID (geralmente uma folha fina de alumínio ou cobre) adiciona $0.30–$1.00 por unidade.
A retenção de cartões é uma função da tensão da mola e da geometria interna. Uma carteira bem engenhariada segura os cartões firmemente durante o uso normal, mas permite a ejeção suave. Atingir esse equilíbrio requer tolerâncias precisas e frequentemente prototipagem iterativa — custos que aparecem na linha de engenharia, não na linha de materiais.
5.3 Suavidade das Bordas e Uniformidade da Camada
Deslize o dedo ao longo das bordas de uma carteira metálica. As arestas são o defeito de fabricação mais comum. A lixamento manual e polimento adiciona custo de mão de obra, mas é indispensável para um produto premium.
A consistência da camada é igualmente reveladora. Verifique por variação de cor na superfície, áreas finas nas bordas e piting. Uma camada anodizada de qualidade mostra cor uniforme sem defeitos visíveis em 5x de aumento.
6. O Quadro de Aquisição: Como Avaliar Fornecedores de Carteiras Metálicas
Além do preço unitário, os compradores devem avaliar fornecedores em quatro dimensões: capacidade de engenharia, capacidade de produção, sistemas de qualidade e resposta à comunicação.
Escolha um fornecedor com usinagem CNC interna se seu design tiver geometria complexa ou se você antecipar iterações de design. A usinagem terceirizada adiciona uma camada de risco de comunicação e qualidade.
Escolha um fornecedor com capacidade de estampagem se sua quantidade ultrapassar 10.000 unidades e seu design for simples o suficiente para um molde.
Evite fornecedores que não possam fornecer certificados de material, recusem amostras de pré-produção ou citam prazos vagos. Esses são indicadores de uma empresa de comércio, não de fabricação.
Perguntas para fazer antes de encomendar:
-
Qual é a quantidade de máquinas CNC e a taxa de utilização?
-
Você realiza anodização internamente ou a terceiriza?
-
Qual é sua taxa de rejeição para produtos similares?
-
Você pode fornecer uma amostra de pré-produção em 7 dias?
-
Qual é sua política para unidades defeituosas em um lote?
7. Atendendo aos Padrões da Indústria: Perspectiva de um Fabricante
Os fatores de custo discutidos acima não são abstratos — são decisões feitas diariamente na linha de produção. Para um fabricante com 14 anos de experiência em usinagem CNC, o erro de sourcing mais comum que os compradores cometem é projetar produtos que sejam desnecessariamente caros de produzir.
7.1 Suporte de Engenharia para Controle de Custos
Como fabricante, nosso abordagem começa com feedback de Fabricação para Manufaturabilidade (DFM). Quando um cliente envia um design que exige 40 minutos de usinagem, mostramos como alcançar o mesmo efeito visual em 20 minutos. Isso pode significar ajustar o raio de uma curva, mudar a espessura de uma parede ou relocalizar um orifício de parafuso. O resultado é um custo unitário mais baixo sem comprometer a intenção do design.
Isso não é um serviço que publicitamos em um catálogo — é como nos mantemos competitivos. Um cliente que economiza $1 por unidade em uma encomenda de 10.000 unidades é um cliente que volta para o próximo projeto.
7.2 Usinagem CNC e Capacidade de Produção Interna
Nossa unidade de produção opera usinagem CNC, anodização e linhas de montagem internamente. Essa integração vertical elimina os marcos de intermediários que inflamam os custos quando os passos de fabricação são terceirizados. Com uma capacidade de produção mensal superior a 300.000 unidades, podemos atender tanto a corridas de piloto quanto a produção em larga escala sem comprometer os prazos de entrega.
Para projetos OEM e ODM, isso significa flexibilidade no MOQ. Uma nova marca pode começar com 500 unidades para testar o mercado. Uma marca estabelecida pode escalar para 20.000 unidades sem interrupção na cadeia de suprimentos.
7.3 Garantia de Qualidade e Tempo de Entrega
Nossa protocolo de controle de qualidade inclui inspeção dimensional, verificação da acabamento superficial e testes funcionais (ciclos de inserção e remoção de cartões). Os clientes podem optar por amostragem AQL ou inspeção de 100% dependendo de sua tolerância ao risco.
O tempo de entrega é um custo oculto. Um fornecedor que cita 45 dias quando o prazo do mercado é de 30 dias cria um custo de oportunidade que excede qualquer economia por unidade. Nossa fluxo de produção otimizado permite tempos de entrega típicos de 15–25 dias para designs padrão, garantindo que os clientes atinjam seus prazos de lançamento.
Pronto para discutir seu projeto específico de carteira metálica? Entre em contato com nossa equipe para revisar seu design para otimização de custos.
8.
Perguntas Frequentes
Como saber se uma carteira é de boa qualidade?
Procure por anodização uniforme sem variação de cor, bordas lisas sem arestas, e ejeção consistente de cartões ao longo do uso repetido. Para sourcing B2B, solicite uma amostra de pré-produção e inspecione-a com aumento. Verifique que os orifícios de parafuso estejam alinhados perfeitamente e que a espessura da camada seja consistente nas bordas e cantos.
Quais são as melhores carteiras de metal?
A “melhor” depende do usuário-alvo. Alumínio (6061) oferece a melhor relação peso-resistência para uso diário. Titânio é adequado para o segmento premium priorizando máxima resistência e peso mínimo. Aço é econômico, mas pesado — raramente ideal para carteiras finas. Sua escolha de material deve alinhar-se à sua posição de marca e ponto de preço.
Quem fabrica as carteiras de metal de maior qualidade?
A qualidade é determinada pela precisão CNC e processos de acabamento do fabricante. Procure fornecedores com capacidade de usinagem e anodização interna, pois isso garante controle de qualidade mais rigoroso do que aqueles que subcontratam etapas de produção. Solicite certificados de materiais e relatórios de inspeção para verificar as afirmações.
Como escolher uma carteira de metal?
Para compradores B2B, avalie três fatores: material (determina o ponto de preço e peso), mecanismo (bloqueio RFID e acesso às cartas) e acabamento (representação da marca). Sempre solicite uma amostra física — carteiras de metal são produtos táteis, e especificações sozinhas não podem transmitir como o produto se sente na mão.
Por que o custo das carteiras de metal varia tanto entre fornecedores?
A variação vem da qualidade do material (6061 vs. 7075 alumínio), tempo de usinagem e qualidade do acabamento. Uma cotação mais baixa frequentemente significa ligas de menor grau, revestimento mais fino ou tolerâncias mais folgadas. Solicite especificações detalhadas por escrito antes de comparar preços.
Qual é a quantidade mínima de pedido (MOQ) para carteiras de metal personalizadas?
MOQs variam conforme a complexidade. Design simples de duas peças pode começar em 500 unidades. Carteiras de metal CNC complexas com fixadores personalizados podem exigir 1.000+ unidades para justificar os custos de ferramentas. Uma corrida piloto de 100–200 unidades é possível para validação de design, mas carrega um premium por unidade mais alto.
Conclusão
O custo de uma carteira de metal não é um número único — é a soma da qualidade do material, tempo de usinagem, qualidade do acabamento e decisões da cadeia de suprimentos. Uma cotação de $5 e uma de $10 podem produzir a mesma silhueta, mas produtos completamente diferentes em termos de durabilidade, acabamento e satisfação do cliente.
A cotação mais barata raramente é a mais eficiente em custos. Entender o que determina o custo de uma carteira de metal é o primeiro passo para construir um produto que ofereça valor aos seus clientes sem sacrificar seus margens. O segundo passo é encontrar um parceiro que possa explicar esses custos — e ajudar você a engenhar uma redução.