13 min read
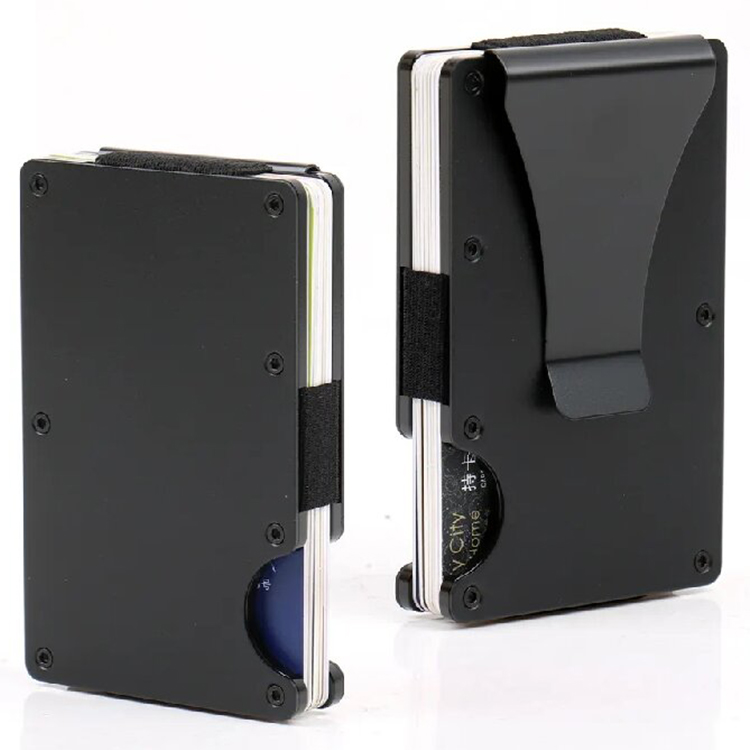
Quando un acquirente apre il primo confronto di preventivi per portafogli in metallo, i numeri raramente hanno senso a prima vista. Un fornitore offre $4,50 per unità. Un altro chiede $12,80. Entrambi dichiarano di utilizzare tornitura CNC e alluminio 6061. La differenza non è casuale — è il risultato di decisioni misurabili nascoste nei gradi del materiale, nel tempo di macchina e nelle tolleranze di finitura, che la maggior parte dei RFQ non specifica.
Capire cosa determina il costo di un portafoglio in metallo non è circa ottenere l’offerta più bassa. È circa conoscere quali voci puoi tagliare senza compromettere il prodotto che il tuo brand promette. Questo articolo scompone ogni strato di costo nel modo in cui un’azienda lo calcola effettivamente.
1. Selezione del materiale: La base del costo del portafoglio in metallo
La singola variabile più grande nel prezzo di un portafoglio in metallo è il materiale grezzo. La differenza tra un blank a $3 e uno a $15 non è un margine di profitto — è metallurgia.
1.1 Leghe di alluminio: 6061 vs. 7075
Risposta diretta: Il grado di alluminio determina sia le prestazioni che il prezzo. L’alluminio 6061-T6 è il punto di riferimento dell’industria per portafogli con tornitura CNC, costando circa il 30-50% in meno rispetto all’alluminio 7075 di alta qualità aeronautica, che offre una maggiore resistenza alla trazione ma è più difficile da tornire.
L’alluminio 6061-T6 è la scelta di default per la maggior parte dei portafogli in metallo nel range di prezzo tra $20 e $60. Offre una combinazione bilanciata di resistenza alla corrosione, peso (circa 2,7 g/cm³) e tornibilità. Per un portafoglio standard, l’6061 fornisce una sufficiente durata per l’uso quotidiano in tasca senza usura eccessiva.
L’alluminio 7075, al contrario, è l’upgrade premium. La sua resistenza alla trazione si avvicina a quella dell’acciaio malleabile, il che è rilevante per progettazioni a pareti sottili dove la flessione del materiale potrebbe causare l’espulsione involontaria delle carte. Tuttavia, l’7075 è più suscettibile alla corrosione da stress e richiede attrezzature specializzate per la tornitura pulita. Questo aggiunge sia il costo del materiale che il tempo di tornitura.
Per gli acquirenti B2B, il trade-off è semplice: l’6061 è adatto per prodotti per uso quotidiano; l’7075 è adatto per segmenti tattici o ad alto utilizzo dove la storia marketing giustifica il costo unitario più elevato.
1.2 Acciaio inossidabile e Titanio: Le categorie premium
L’acciaio è l’alternativa economica a circa il 40-60% del costo del materiale grezzo dell’alluminio, ma presenta un costo: la densità. A 7,8 g/cm³, un portafoglio in acciaio pesa quasi tre volte un design equivalente in alluminio. A meno che il cliente target non voglia il peso per la percezione di durata, l’acciaio raramente ha senso per portafogli sottili.
Il titanio si trova all’estremo opposto. Il materiale grezzo in foglia o barra di titanio costa 4-6 volte più dell’alluminio 6061, e le sue caratteristiche di tornitura aggravano il costo. Il titanio si indurisce rapidamente, richiede velocità di mandrino più lente e consuma gli strumenti di taglio più velocemente. Un portafoglio in titanio può facilmente raggiungere 3-5 volte il costo di produzione di una versione equivalente in alluminio prima che si consideri la finitura.
1.3 Sourcing del materiale grezzo e Certificazione
L’origine del metallo ha anche importanza. L’alluminio certificato domestico con certificati di mill e numeri di lotto tracciabili costa di più rispetto al materiale importato non certificato. Per i mercati esteri, gli acquirenti dovrebbero verificare se il fornitore utilizza materiale certificato — non perché il metallo non certificato sia necessariamente difettoso, ma perché la responsabilità ricade sul brand in caso di fallimento di un lotto in campo.
2. Complessità della Produzione: Tornitura CNC e Attrezzatura
Il materiale è il punto di partenza, ma il tempo di tornitura è dove si controlla realmente il costo. Un portafoglio ben progettato può essere tornito in 12 minuti. Un portafoglio mal progettato può richiedere 40 minuti per la stessa funzione.
2.1 Tempo di Tornitura CNC: La Matematica per Minuto
Risposta diretta: Il tempo di tornitura CNC è la variabile di costo di produzione più grande in un portafoglio in metallo. Un portafoglio in alluminio a due pezzi semplice richiede 15-20 minuti di tempo macchina; progettazioni complesse con cavità interne e bordi curvi possono superare i 45 minuti. A tassi tipici di $1,50–$3,00 per minuto macchina, questa differenza sola può raddoppiare o triplicare il costo unitario.
Il tempo macchina è calcolato a un tasso orario che include deprezzamento, usura degli strumenti, salari degli operatori e sovraccosto. Una tornitura a 3 assi che lavora sull’alluminio potrebbe costare $80–$120 per ora. Dividi quel costo per il numero di pezzi prodotti per ora e il costo di tornitura per unità diventa chiaro.
Scelte di progettazione che estendono il tempo di tornitura:
-
Cavità interne che richiedono più cambi di strumento
-
Bordi curvi o a raggio che richiedono velocità di avanzamento più lente
-
Pareti sottili (sotto 1,5 mm) che richiedono parametri di taglio conservativi per prevenire vibrazioni
-
Operazioni multiple che richiedono riposizionamento del pezzo o attrezzature personalizzate
2.2 Attrezzatura e NRE (Non-Recurring Engineering)
Le forme personalizzate richiedono attrezzature personalizzate. Per pezzi torniti, questo significa progettare e fabbricare jig che tengano saldamente il blank durante la taglio. Un portafoglio semplice a forma rettangolare potrebbe utilizzare un semplice ferro da muro. Una forma a cono o ergonomica richiede un jig in alluminio tornito — tipicamente $300–$800 per jig, ammortizzati sul volume di produzione.
L’alternativa è la stampa o la cazzata, che sposta il costo da per-unità di tornitura a costi iniziali di attrezzatura. Una matrice per la stampa di un portafoglio in metallo varia tra $3.000–$15.000 a seconda della complessità, ma il costo per unità scende drasticamente a volumi superiori a 10.000 unità. Per produzioni di basso volume personalizzate (sotto 2.000 unità), la tornitura rimane la scelta economica. Per produzione di massa, stampa o cazzata vincono sul costo unitario ma sacrificano la flessibilità del design.
2.3 Assemblaggio e Hardware
Viti, magneti e molle aggiungono costi oltre al corpo meccanizzato. Un assemblaggio tipico di portafogli metallici include:
-
2–4 viti micro (acciaio inossidabile, $0.05–$0.15 ciascuno)
-
Magnetini neodimio per chiusura ($0.10–$0.50 a seconda della forza)
-
Un portamonete o una banda elastica ($0.20–$1.00)
-
Un inserto per blocco RFID ($0.30–$1.50)
Il lavoro di assemblaggio aggiunge un ulteriore $0.30–$1.00 per unità a seconda della complessità. I design a chiusura snap-fit eliminano le viti ma richiedono tolleranze più strette. Le chiusure magnetiche sono più veloci da assemblare ma aggiungono costi materiali. Ogni funzione meccanica è una decisione di costo.
3. Finishing Superficiale e Dettaglio
Il finish è ciò che distingue un portafoglio cardholder generico da $5 da un portafoglio premium da $50. È anche dove i fallimenti del controllo qualità si verificano più frequentemente.
3.1 Anodizzazione e Rivestimento PVD
Risposta diretta: I costi del finish superficiale variano in base al metodo e al colore. L’anodizzazione chiara aggiunge $0.50–$1.50 per unità; i colori Pantone personalizzati aggiungono $1.00–$2.50; il rivestimento PVD su acciaio varia tra $1.50–$3.00. Lo spessore del rivestimento, misurato in micron, influisce direttamente sia sulla durata che sul prezzo.
L’anodizzazione è un processo elettrochimico che crea uno strato protettivo di ossido sull’alluminio. Lo spessore di questo strato varia tipicamente tra 5 e 25 micron. Gli strati più spessi resistono meglio ai graffi ma costano di più a causa del tempo di elaborazione più lungo e del controllo del processo più stretto.
Il colore è un altro fattore variabile. L’anodizzazione chiara è la meno costosa. Il nero è lo standard. I colori personalizzati richiedono il matching del colore e spesso un minimo di quantità di produzione — un costo che si distribuisce lungo la produzione. I finiture multicolore o a gradienti richiedono mascheratura o processi secondari, aggiungendo $0.50–$1.00 per unità.
Il PVD (Physical Vapor Deposition) è utilizzato principalmente su acciaio e titanio. Produce un rivestimento più duro e resistente all’usura rispetto all’anodizzazione, ma richiede attrezzature di deposizione in vuoto che pochi stabilimenti operano in-house.
3.2 Incisione Laser e Branding
L’incisione del logo costa $0.10–$0.50 per unità a seconda della dimensione, profondità e posizione. I loghi semplici su una superficie singola a bassa profondità sono economici. I loghi che si estendono lungo bordi curvi o richiedono dettagli fini a profondità inferiore a 0.2mm aumentano entrambi il tempo macchina e il tasso di rifiuti.
L’incisione a schermo è più economica ($0.05–$0.15) ma si consuma più velocemente. Per i portafogli metallici, l’incisione laser è lo standard perché è permanente e non aggiunge spessore al materiale.
3.3 Packaging: Il Costo Nascosto
Il packaging retail può aggiungere facilmente $1.00–$3.00 per unità. Una scatola rigida con inserto in schiuma e chiusura magnetica segnala un prodotto premium. Una busta in polipropilene con etichetta appesa segnala un prodotto budget. Per i buyer B2B, il packaging è una decisione di brand, non un costo — ma deve essere contabilizzato nel calcolo del landed cost.
4. Il Framework di Acquisto: MOQ, Tempo di Consegna e Controllo Qualità
Il prezzo unitario è solo una parte dell’equazione. Il costo di fare affari con un fornitore — in termini di tempo, rischio e capitale circolante — spesso supera i risparmi per unità derivanti da un preventivo più economico.
4.1 Quantità Minima Ordinabile (MOQ) e Il Suo Impatto sul Prezzo
Risposta diretta: La MOQ influisce sul prezzo unitario attraverso la potenza d’acquisto dei materiali grezzi e l’amortizzamento degli setup. Un ordine di 500 unità potrebbe costare 15–25% di più per unità rispetto a un ordine di 5.000 unità, perché gli sconti sui materiali e l’amortizzamento degli attrezzi diventano significativi solo a volume più elevato.
I fornitori applicano prezzi a strati. Un test run di 100–200 unità copre materiali, lavorazione e finiture a tasso pieno. A 1.000 unità, i materiali grezzi possono essere acquistati in bulk. A 5.000 unità, il costo unitario degli attrezzi e degli setup scende a livelli quasi trascurabili.
Per nuove marche, la strategia è iniziare con un test run per validare il prodotto, poi impegnarsi in un volume maggiore una volta che le vendite confermano la domanda. Il premio unitario sul test run è effettivamente il costo della validazione del mercato.
4.2 Controllo Qualità: Costi di Ispezione e Standard di Tollerezza
Il controllo qualità non è un costo fisso — cresce in base alla tolleranza richiesta. Una tolleranza standard di ±0.5mm permette un taglio più veloce e meno rifiuti. Una tolleranza premium di ±0.1mm richiede un taglio più lento, più frequenti sostituzioni degli strumenti e un tasso di rifiuti più elevato.
L’ispezione varia anche. L’ispezione casuale (secondo gli standard AQL) costa poco. L’ispezione al 100% aggiunge $0.20–$0.80 per unità a seconda della complessità dell’ispezione. Per i portafogli metallici, la lisciatura degli angoli e la consistenza del rivestimento sono i punti di difetto più comuni, e entrambi richiedono un’ispezione visiva che non può essere pienamente automatizzata.
4.3 Logistica, Spedizione e Incoterms
L’acciaio è pesante. Un portafoglio in alluminio da 50g potrebbe sembrare trascurabile, ma un ordine di 5.000 unità pesa 250kg più il packaging — sufficiente a spostare la spedizione da aerea a marittima e a cambiare completamente l’economia.
-
Spedizione aerea: $5–$8 per kg per espressa, $3–$5 per standard aerea
-
Spedizione marittima: $0.50–$1.50 per kg per LCL (less than container load)
Per un portafoglio da 50g, la spedizione aerea aggiunge $0.15–$0.40 per unità; la spedizione marittima aggiunge $0.03–$0.08. Non è un costo enorme per unità, ma moltiplicato su migliaia di unità, la differenza può finanziare un finish migliore o un ulteriore budget per marketing.
Gli Incoterms sono importanti. EXW (Ex Works) trasferisce tutti i rischi logistici al compratore. FOB (Free On Board) include il trasporto al porto. CIF (Cost, Insurance, and Freight) include l’assicurazione. I compratori che non specificano Incoterms spesso scoprono costi nascosti durante la clearance doganale.
5. Come Valutare Qualità vs. Prezzo
I portafogli metallici non sono semplicemente circa se tengono le carte. Il framework di valutazione qui sotto si applica sia alla percezione di qualità del consumatore che alle decisioni di sourcing B2B.
5.1 Peso e Bilanciamento
Risposta diretta: Un portacarte in alluminio di qualità pesa tipicamente 40–60g. Sotto i 35g sembra vuoto e poco costoso; sopra i 80g diventa impraticabile per l’uso quotidiano. Il peso è il primo indicatore di qualità che un cliente noterà.
La “zona Goldilocks” per i portafogli in alluminio è 40–60g. Questo intervallo fornisce abbastanza materiale per rigidità strutturale senza diventare un’ancora per la tasca. I portafogli in titanio delle dimensioni simili pesano 25–40g — più leggeri ma significativamente più costosi. I portafogli in acciaio superano i 100g e vengono generalmente considerati impraticabili per l’uso quotidiano.
5.2 Blocco RFID e Retention delle Carte
Il blocco RFID non è automatico in un portafoglio metallico. Un corpo in alluminio solido blocca i segnali, ma i portafogli con fori o inserti non metallici potrebbero non farlo. L’aggiunta di un strato di blocco RFID (solitamente una sottile lamina di alluminio o rame) aggiunge $0.30–$1.00 per unità.
La retention delle carte è una funzione della tensione del molla e della geometria interna. Un portafoglio ben progettato tiene saldamente le carte durante l’uso normale ma permette un’estrazione fluida. Ottenere questo equilibrio richiede tolleranze precise e spesso prototipazione iterativa — costi che compaiono nell’articolo di ingegneria, non in quello dei materiali.
5.3 Pulsare delle Bordo e Uniformità della Finestra
Passa il dito lungo i bordi di un portafoglio metallico. I “burr” sono il difetto di produzione più comune. La rimozione manuale e la lucidatura aggiungono costi di manodopera ma sono indispensabili per un prodotto di lusso.
L’omogeneità della finitura è altrettanto rivelatrice. Controlla per variazioni di colore sulla superficie, zone sottili ai bordi e pitting. Una finitura anodizzata di qualità mostra un colore uniforme senza difetti visibili al 5x ingrandimento.
6. Il Framework di Acquisto: Come Valutare Fornitori di Portafogli Metallici
Oltre al prezzo unitario, i buyer dovrebbero valutare i fornitori su quattro dimensioni: capacità ingegneristica, capacità produttiva, sistemi di qualità e risposta alla comunicazione.
Scegli un fornitore con macchine CNC in-house se il tuo design ha geometria complessa o se prevedi modifiche al design. La produzione esterna aggiunge un livello di rischio di comunicazione e qualità.
Scegli un fornitore con capacità di stampaggio se il tuo volume supera i 10.000 unità e il tuo design è semplice abbastanza per un die.
Evita fornitori che non possono fornire certificati dei materiali, rifiutano campioni pre-produzione o fanno quote di tempo di consegna vaghe. Questi sono indicatori di un’azienda commerciale piuttosto che di un produttore.
Domande da porre prima dell’ordine:
-
Quanti macchine CNC hai e qual è il tasso di utilizzo?
-
Fai l’anodizzazione in-house o la fai esternamente?
-
Sei in grado di fornire un campione pre-produzione entro 7 giorni?
-
Qual è la tua politica per unità difettose in un lotto?
<3>
Qual è il tasso di rifiuto per prodotti simili?
7. Rispettare gli Standard dell’Industria: Da Punto di Vista del Produttore
I fattori di costo discussi sopra non sono astratti — sono decisioni fatte ogni giorno sul piano di produzione. Per un produttore con 14 anni di esperienza nella produzione CNC, il più comune errore di sourcing che fanno i buyer è progettare prodotti che sono inutilmente costosi da produrre.
7.1 Supporto Ingegneristico per Controllare i Costi
Da produttore, il nostro approccio inizia con il feedback sulla fattibilità di produzione (DFM). Quando un cliente invia un design che richiede 40 minuti di produzione CNC, mostriamo loro come raggiungere lo stesso effetto visivo in 20 minuti. Questo potrebbe significare modificare il raggio di un arco, cambiare lo spessore di una parete o spostare un foro per viti. Il risultato è un costo unitario inferiore senza compromettere l’intento progettuale.
Questo non è un servizio che pubblichiamo in un catalogo — è come rimaniamo competitivi. Un cliente che risparmia $1 per unità su un ordine di 10.000 unità è un cliente che torna per il prossimo progetto.
7.2 Produzione CNC e Capacità di Produzione In-house
La nostra struttura produttiva opera macchine CNC, anodizzazione e linee di assemblaggio in-house. Questa integrazione verticale elimina gli aumenti di costo dovuti ai margini dei intermediari quando i passaggi di produzione vengono esternalizzati. Con una capacità produttiva mensile superiore a 300.000 unità, possiamo accogliere sia prove di produzione che produzione su larga scala senza compromettere i tempi di consegna.
Per progetti OEM e ODM, questo significa flessibilità nel MOQ. Una nuova marca può iniziare con 500 unità per testare il mercato. Una marca stabile può scalare a 20.000 unità senza interruzioni nella catena di approvvigionamento.
7.3 Controllo Qualità e Tempi di Consegna
Il nostro protocollo di controllo qualità include l’ispezione dimensionale, la verifica della finitura superficiale e test funzionali (cicli di inserimento/rimozione delle carte). I clienti possono optare per campionamento AQL o ispezione al 100% in base al loro livello di rischio.
I tempi di consegna sono un costo nascosto. Un fornitore che cita 45 giorni quando la finestra di mercato è di 30 giorni crea un costo opportunità che supera qualsiasi risparmio unitario. Il nostro flusso produttivo ottimizzato permette tempi di consegna tipici di 15–25 giorni per progetti standard, garantendo ai clienti di rispettare i loro window di lancio.
Pronto a discutere il tuo specifico progetto di portafoglio metallico? Contatta la nostra squadra per revisionare il tuo design per l’ottimizzazione dei costi.
8.
Domande Frequenti
Come riconoscere se un portafoglio è di buona qualità?
Guarda per un anodizzazione uniforme senza variazioni di colore, bordi lisci senza burrs e una estrazione delle carte coerente durante l’uso ripetuto. Per sourcing B2B, richiedi un campione pre-produzione e ispezionalo al microscopio. Verifica che i fori per viti siano perfettamente allineati e che lo spessore della finitura sia coerente ai bordi e agli angoli.
Quali sono i migliori portafogli in metallo?
Il “migliore” dipende dall’utente target. L’alluminio (6061) offre il miglior rapporto peso-resistenza per l’uso quotidiano. Il titanio è adatto al segmento premium che privilegia massima resistenza e minimo peso. L’acciaio è economico ma pesante — raramente ideale per portafogli sottili. La scelta del materiale dovrebbe allinearsi con la posizione di marca e il prezzo.
Chi produce i portafogli in metallo di qualità più elevata?
La qualità è determinata dalla precisione CNC e dai processi di finitura del produttore. Cercare fornitori con capacità di lavorazione in-house e anodizzazione, poiché questo garantisce un controllo qualità più stretto rispetto a chi outsources i passaggi produttivi. Richiedi certificati dei materiali e report di ispezione per verificare le affermazioni.
Come scegliere un portafoglio in metallo?
Per i buyer B2B, valuta tre fattori: materiale (determina il prezzo e il peso), meccanismo (blocco RFID e accesso alle carte), e finitura (rappresentazione del brand). Richiedi sempre un campione fisico — i portafogli in metallo sono prodotti tattili, e le specifiche da sole non possono comunicare come si sente un prodotto in mano.
Perché il costo dei portafogli in metallo varia così tra i fornitori?
La differenza deriva dal grado del materiale (6061 vs. 7075 alluminio), dal tempo di lavorazione e dalla qualità della finitura. Un preventivo più basso spesso significa materiali di minor qualità, uno strato più sottile o tolleranze più larghe. Richiedi specifiche dettagliate per iscritto prima di confrontare i prezzi.
Qual è la quantità minima ordinabile per portafogli in metallo personalizzati?
Le quantità minime variano in base alla complessità. Disegni semplici a due pezzi potrebbero partire da 500 unità. Portafogli CNC complessi con accessori personalizzati potrebbero richiedere 1.000+ unità per giustificare i costi degli strumenti. Una prova di 100-200 unità è possibile per la validazione del design ma comporta un premio unitario maggiore.
Conclusione
Il costo di un portafoglio in metallo non è un numero singolo — è la somma del grado del materiale, del tempo di lavorazione, della qualità della finitura e delle decisioni del supply chain. Un preventivo di $5 e uno di $10 potrebbero produrre la stessa silhouette ma prodotti completamente diversi in termini di durata, finitura e soddisfazione del cliente.
Il preventivo più economico è raramente il più cost-effective. Capire cosa determina il costo di un portafoglio in metallo è il primo passo per creare un prodotto che offra valore ai tuoi clienti senza sacrificare i tuoi margini. Il secondo passo è trovare un partner che possa spiegare quei costi — e aiutarti a ridurli.
Ottieni un Preventivo Gratuito