11 min read
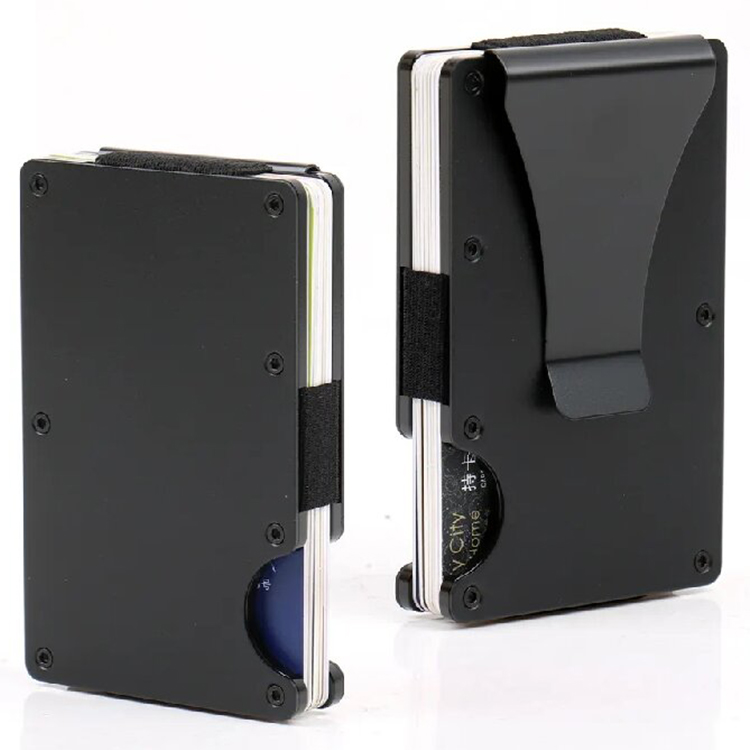
Un product manager di un marchio tedesco di accessori ci ha chiesto di revisionare una borsa in alluminio di un concorrente che aveva fallito dopo sei settimane di utilizzo. Le carte erano a posto. La cornice in alluminio si era piegata all’angolo dove il pollice spinge fuori le carte. Quando abbiamo misurato il materiale, è risultato essere un’alluminio 5052 — una lama di metallo stampato, non un ingot lavorato. La fabbrica aveva risparmiato circa 0,80 dollari per unità sul materiale. Il marchio ha perso il conto.
Questa è la realtà della produzione di borse in alluminio. L’alluminio che scegliete determina se il vostro prodotto sopravvive nella tasca o finisce in una pila di richieste di garanzia.
Questo guida spiega i gradi specifici di alluminio utilizzati nella produzione di portafogli, i processi di finitura superficiale che li proteggono e le tolleranze CNC che separano un prodotto premium da uno usa e getta. Se state cercando portafogli metallici per il vostro marchio, questa è la base tecnica di cui avete bisogno prima di contattare qualsiasi fabbrica.
—
La Sintesi Tecnica: Gradi di Alluminio che Dominano il Mercato
Il miglior alluminio per la produzione di portafogli dipende dal punto di prezzo target e dalla posizione del vostro marchio, ma l’industria si è stabilizzata su due gradi dominanti: 6061-T6 e 7075-T6.
6061-T6: Il Cavallo da Lavoro dell’Industria
6061-T6 è l’alluminio di serie per applicazioni strutturali in aerospazio, automobilistico e beni di consumo. È legato con magnesio e silicio, poi trattato termicamente al tempero T6. Le proprietà risultanti sono fondamentali per le borse:
-
Resistenza alla trazione: Circa 276 MPa (40.000 psi)
-
Resistenza alla corrosione: Eccellente, specialmente dopo l’anodizzazione
-
Taglio: Buono — formazione costante di scarti, usura degli utensili prevedibile
-
Costo: Circa il 30-40% in meno rispetto al 7075 per il materiale grezzo
Per la produzione di borse, il 6061-T6 fornisce un telaio rigido che resiste alla curvatura sotto pressione normale delle tasche. Quando una borsa è fresata a controllo numerico da un blocco solido, la struttura dei granuli rimane continua. Questo significa che le fessure per le carte e gli incisi non indeboliscono la struttura complessiva come lo piegamento del metallo inciso nelle linee di piega.
La limitazione è la durezza superficiale. Sulla scala Rockwell B, il 6061-T6 misura circa 60 HRB. Si graffierà se caduto su cemento o sottoposto a pressione concentrata — come sedersi su una borsa in una tasca posteriore per settimane.
7075-T6: L’Opzione Premium di Grado Aerospaziale
7075-T6 è legato con zinco come elemento principale di rinforzo. È stato sviluppato per strutture aeromobili dove il rapporto resistenza-peso è cruciale.
-
Resistenza alla trazione: Circa 503 MPa (73,000 psi) — circa l’80% più forte del 6061-T6
-
Durezza: Circa 87 HRB, rendendolo significativamente più resistente agli urti
-
Taglio: Da scarsa a media — provoca rapido usura degli utensili e richiede velocità di taglio più lente
-
Costo: 40–60% in più rispetto al 6061 per il materiale grezzo, più costi di lavorazione
L’advantage per i produttori di portafogli è ovvio. Il 7075 permette pareti più sottili senza sacrificare l’integrità strutturale. Il corpo del portafoglio può essere fresato a uno spessore di 1.5mm e ancora sopravvivere alle forze di torsione delle estrazioni quotidiane. Questo permette direttamente progetti di portafogli “slim” dove ogni millimetro conta.
Il compromesso è il costo. Un portafoglio in 7075 sarà venduto a un prezzo premium — tipicamente $60–$120 — e deve sentirsi premium in mano per giustificare il prezzo. Il tempo di lavorazione CNC è più lungo, i costi degli utensili sono più alti, e i tassi di scarto sono leggermente elevati a causa della tendenza del materiale a scheggiarsi piuttosto che tagliarsi nettamente.
Altri Leghe: L’Alternativa a Budget e il Perché Evitarla
La terza opzione è 5052-H32, una lamiera di magnesio. Questo è ciò che usano i portafogli metallici economici.
5052 non è lavorato da billetto. È stampato o laser-sezionato da lamiera rolata, poi curvato nella forma desiderata. Il processo è veloce e economico — i costi di produzione scendono al 20–30% di un portafoglio lavorato a CNC. Ma le proprietà del materiale sono fondamentalmente inadeguate per questa applicazione:
-
Resistenza alla trazione: Circa 193 MPa (28,000 psi) — al di sotto del limite per flessioni ripetute
-
Durezza: Sufficientemente morbido da essere graffiato con un unghia
-
Taglio: N/A — non è destinato alla lavorazione di precisione
Abbiamo visto portafogli in alluminio stampati che falliscono nei punti di stress degli angoli entro tre mesi di uso quotidiano. Il metallo si indurisce, diventa fragile e si rompe. Se il tuo marchio si basa sulla qualità, il 5052 non è il miglior alluminio per la produzione di portafogli.
—
Finitura Superficiale: Il “Sentimento” nei Portafogli in Alluminio
La selezione del materiale è metà dell’equazione. La finitura superficiale determina se il portafoglio si percepisce premium o economico in mano e se resiste all’usura quotidiana senza sembrare usurato.
Anodizzazione: Tipo II rispetto a Tipo III
La anodizzazione è un processo elettrochimico che spessa lo strato naturale di ossido sull’alluminio. Questo strato è ciò che fornisce colore, resistenza alla corrosione e — nel Tipo III — resistenza all’usura.
Tipo II (Anodizzazione Standard): Produce uno spessore di rivestimento di 5–25 micron. L’alluminio viene immerso in un bagno acido e viene applicato un corrente elettrica, creando uno strato poroso di ossido. Successivamente, il colore viene assorbito in questi pori e la superficie viene sigillata con acqua calda o acetato di nichel. Il Tipo II è adatto per l’estetica del colore, ma il rivestimento graffia relativamente rapidamente nelle aree a contatto elevato — come gli angoli di una fessura per le carte.
Tipo III (Anodizzazione a Rivestimento Duro): Produce uno spessore di rivestimento di 25–75 micron. Il processo viene eseguito a temperature più basse (circa 0–5°C) con una densità di corrente più alta. Il strato risultante è estremamente duro — tipicamente 60–70 sulla scala Rockwell C — che si avvicina alla durezza di alcuni acciai temperati.
Per i portafogli che si inseriscono e si estraggono dalle tasche fino a 20 volte al giorno, il Tipo III è la specifica corretta. Evita le “tracce d’usura” che appaiono agli angoli dei portafogli anodizzati di Tipo II entro settimane.
Spargimento di Perle e Finiture Meccaniche
Prima dell’anodizzazione, la superficie deve essere preparata. Le tracce di lavorazione lasciate dal taglio CNC sono visibili a meno che non vengano rimossi.
-
Spargimento di perle: Le perle di vetro vengono spruzzate sulla superficie per creare una texture opaca uniforme. L’arità media (Ra) dovrebbe essere controllata tra 0.8 e 1.6 micron per una sensazione liscia ma aderente.
-
Finitura spazzolata: Una cinghia Scotch-Brite viene utilizzata per creare motivi a grana lineare. Questo è più estetico che funzionale — nasconde le impronte digitali ma mostra più facilmente le graffiature.
-
Finitura lucida: Rara nei portamonete. L’alluminio lucido si graffia facilmente e mostra ogni impronta digitale.
Il compromesso tattile è importante. Un portamonete troppo liscio (lucido, Ra basso) scivola fuori dalla mano e potrebbe scivolare su un tavolo. Un portamonete con un spargimento di perle ruvido (Ra superiore a 2.0) rovinerà il tessuto di una tasca nel tempo. La finitura ideale del portamonete si colloca nella fascia 1.0–1.4 Ra.
Incisione a Laser rispetto a Stampa a Pad
Per loghi e etichette delle fessure delle carte, l’incisione a laser è l’unica opzione duratura per i portamonete in alluminio.
L’incisione a laser brucia lo strato anodizzato, esponendo l’alluminio nudo sottostante. La marca risultante è fisicamente scavata e non può essere graffiata via. La stampa a pad applica inchiostro sulla superficie — si consuma entro settimane di contatto quotidiano con le carte.
Il caveat: l’incisione a laser rimuove la protezione anodizzata nell’area marcata. Sui rivestimenti di tipo III questo è accettabile perché il materiale circostante è abbastanza duro per compensare. Sui rivestimenti di tipo II, l’area incisa diventa un punto di inizio della corrosione negli ambienti umidi.
—
Precisone di Produzione: Tolleranze di Lavorazione CNC
Senza la capacità di lavorazione per mantenere dimensioni precise, l’alluminio migliore per la produzione di portamonete è inutile. Le tolleranze di progettazione dei portamonete sono intransigenti.
Toleranze Critiche
-
Larghezza del vano per le carte: Solitamente 0.8–1.0mm. Un deviazione di ±0.1mm cambia significativamente la forza di mantenimento delle carte.
-
Planarità della superficie: Deve essere entro 0.05mm sulla faccia del portafoglio. Altrimenti il portafoglio oscilla su un tavolo e le carte non si posizionano dritte.
-
Raggio di rottura degli angoli: 0.2–0.3mm. Gli angoli affilati tagliano tasche e dita.
Se il vano è troppo largo, le carte cadono spontaneamente — un fallimento catastrofico in un portafoglio. Se troppo stretto, le carte sono impossibili da estrarre, e l’utente danneggia il portafoglio o la carta in frustrazione.
Perché la CNC a Multi-Assi Importa
I portafogli incisi o tagliati in 2D non possono raggiungere la geometria interna di un design premium. Un centro di lavoro a 5 assi può creare incavi, tasche interne e vani per le carte conici che riducono la frizione delle carte mantenendo la loro tenuta.
La rigidità della macchina e la qualità del mandrino influenzano direttamente la finitura superficiale. Una macchina con vibrazioni eccessive lascia segni di scatto — visibili come linee parallele sulla faccia del portafoglio. Questi segni indeboliscono il materiale e sembrano non professionale.
Ecco un’insight imperfetta: l’alluminio migliore per la produzione di portafogli è anche il peggiore per gli utensili. 7075-T6 è abrasivo. Un utensile a taglio in carburo che dura 8 ore per tagliare 6061 potrebbe durare solo 3 ore per tagliare 7075. Fabbriche che rifiutano di sostituire utensili usurati producono parti inconsistenti — le prime 1.000 unità sembrano grandi, le successive 1.000 mostrano segni di utensile e variazione dimensionale.
Una fabbrica responsabile traccia la durata degli utensili e sostituisce gli utensili di taglio secondo un calendario, non “quando si rompono”. Chiedi al tuo fornitore informazioni sul loro protocollo di gestione degli utensili. Se non possono rispondere, è un segnale di allarme.
—
Valutazione dei Fornitori di Produzione di Portafogli in Alluminio
La conoscenza tecnica sopra menzionata è il livello di base. Ecco il quadro di acquisto per verificare una fabbrica.
Domande da Porsi Prima di Ordinare
-
Quale lega raccomandate per il mio design, e perché? Una buona fabbrica spiega il compromesso tra 6061 e 7075 piuttosto che solo citare un prezzo.
-
Qual è la tolleranza standard per le larghezze delle fessure delle carte? La risposta dovrebbe essere ±0.05mm o più stretta.
-
Avete capacità CNC interna, o esternalizzate la lavorazione? Interna significa controllo qualità più facile e tempi di consegna più brevi.
-
Quale specifica di anodizzazione utilizzate — Tipo II o Tipo III? Chiedete la verifica dello spessore del rivestimento.
-
Qual è il tasso di scarto per la lavorazione CNC dell’alluminio? Il standard industriale è 3–8%. Tassi più alti indicano problemi nel processo.
-
Potete fornire un Campione di Pre-Produzione? Il campione pre-pro è il vostro punto di partenza in termini di qualità. Il “campione d’oro” è il riferimento approvato per l’ispezione di produzione.
Evitare Fornitori Che…
-
Offrono un prezzo fisso senza chiedere tolleranze per il design. Non stanno pensando alla fattibilità di produzione.
-
Non possono specificare la classe di lega nella quotazione. “Alluminio” non è una specifica materiale.
-
Non offrono campioni di pre-produzione prima della produzione in massa. Questo è un requisito fondamentale per i prodotti lavorati CNC.
-
Utilizzano la stampa a pad per i loghi sui metalli. Si consuma e lo sanno.
Scegli A se… Scegli B se…
| Criteria | Scegli 6061-T6 | Scegli 7075-T6 |
|---|---|---|
| Prezzo al dettaglio target | Sotto $50 | Sopra $60 |
| Posizionamento del marchio | Portatile quotidiano, urbano | Tattico, premium, ispirato all’aerospazio |
| Richiesta di spessore | 2.0mm+ | 1.2–1.8mm (profilo sottile) |
| Opzioni di colore | Intera gamma tramite Tipo II | Limited to darker colors for Type III |
| Volume di produzione | Alto (10,000+ unità) | Medio (1,000–5,000 unità) |
—
Protocolli di Controllo della Qualità nella Produzione di Portafogli in Metallo
Il miglior alluminio per la produzione di portafogli è selezionato, ma la qualità è garantita — attraverso l’ispezione.
Ispettazione In-line vs. Finale
Una fabbrica che produce 300.000 portafogli al mese non può affidarsi unicamente all’ispezione finale. Il processo dovrebbe includere:
-
Ispettazione del Primo Articolo (FAI): La prima unità di ogni nuovo impianto è misurata rispetto al modello 3D. Emissione del rapporto dimensionale al cliente.
-
Controlli durante il processo: Campionamento dimensionale ogni 50–100 unità utilizzando calibri e strumenti di misura.
-
Ispettazione visiva: Il 100% delle unità viene controllato per erosioni, graffi, difetti di anodizzazione e rotture degli angoli.
-
Test di funzionalità: Campioni casuali caricati con carte per verificare la forza di conservazione e di estrazione.
Protezione dell’Imballaggio
I portafogli in alluminio si graffiano l’un l’altro durante il trasporto. Ogni portafoglio dovrebbe essere avvolto individualmente in una busta morbida o una custodia rivestita di schiuma prima di essere imballato. Chiedere alla fabbrica riguardo alle loro specifiche di imballaggio — è un dettaglio piccolo che previene i resi.
—
Sono buoni i portafogli in alluminio? Domande comuni risposte
Quale portafoglio in alluminio è il migliore?
Dipende dal caso d’uso. Per il trasporto quotidiano urbano, la 6061-T6 offre il miglior bilanciamento di costo, resistenza e lavorabilità. Per una durabilità estrema e un profilo più sottile, la 7075-T6 è superiore — ma costa di più e richiede un’azienda che possa gestire la difficoltà di lavorazione.
Qual è il miglior materiale per i portafogli?
Per i portafogli metallici, l’alluminio è preferito rispetto all’acciaio o al titanio. L’acciaio è troppo pesante per il trasporto in tasca anteriore. Il titanio è eccellente ma costoso — solitamente 3-5 volte il costo del materiale dell’alluminio. L’alluminio offre il miglior rapporto resistenza-peso per questa applicazione.
Sono buoni i portafogli in alluminio?
Sì, per motivi specifici. Bloccano i segnali RFID (la scocca metallica agisce come una gabbia di Faraday). Sono strutturalmente rigidi, proteggendo le carte da pieghe. Il compromesso è il volume — ma la lavorazione CNC mitigala permettendo progetti a pareti sottili.
Chi produce il portafoglio di qualità superiore?
Marchi che collaborano con produttori specializzati nell’alluminio di grado aerospaziale (7075) e che utilizzano la lavorazione CNC multi-assiale con controlli di tolleranza rigorosi. Cerca aziende che offrono campioni pre-produzione e possono verificare le loro affermazioni di tolleranza con rapporti di misurazione.
Qual è la differenza tra l’alluminio 6061 e 7075?
Il 7075 è circa l’80% più forte, più duro e più resistente agli urti rispetto al 6061. Anche il costo del materiale grezzo è superiore del 40-60% e è più difficile da lavorare. Il 6061 è più facile da lavorare, più economico e offre una eccellente resistenza alla corrosione — è l’opzione sensata di default per la maggior parte dei progetti di portafoglio.
—
Standard Industriali e Certificazioni
Quando si scelgono portafogli in alluminio, verifica che l’azienda operi sotto standard di gestione qualità rilevanti:
-
ISO 9001:2015 — Sistema di gestione qualità generale. Un requisito di base.
-
ASTM B221 — Specificazione standard per barre estruse, barre e profili in lega di alluminio. Questo copre la materia prima.
-
MIL-A-8625 — Specificazione militare per l’anodizzazione. Le classificazioni di Tipo II e Tipo III derivano da questo standard.
-
ISO 4527 — Coperture metalliche, coperture elettrodepositate di nichel — meno comuni ma rilevanti per certi finiture.
Queste certificazioni non sono il prodotto stesso, ma indicano la disciplina del processo dell’azienda. Un’azienda che investe in ISO 9001 ha una probabilità statistica maggiore di mantenere una qualità di produzione costante.
—
Come Raggiungiamo Questi Standard di Produzione
Ecco come funziona l’industria e come ci inseriamo in essa.
Produzione Precisa In-House
Operiamo centri di macchinazione CNC in loco presso la nostra sede di Shenzhen. Questo significa che le tolleranze discusse sopra — larghezze delle fessure delle carte, planarità della superficie, rotture degli angoli — sono controllate dai nostri own macchinisti piuttosto che da un subappaltatore terzo. Manteniamo tolleranze per le fessure delle carte a ±0.05mm e le verifichiamo con campionature in corso.
La nostra linea di finitura superficiale gestisce il sabbiatura, l’anodizzazione di Tipo II e Tipo III e il graffio laser in loco. Questa integrazione verticale ci permette di controllare l’esperienza tattile finale — dalla texture opaca della sabbiatura al durezza della copertura anodica.
Produzione Scalabile per Progetti OEM e ODM
Offriamo MOQ flessibili, il che permette alle startup di lanciare con piccoli lotti (500-1.000 unità) e scalare man mano che la domanda cresce. Il nostro team di ingegneria può adattare un design esistente o sviluppare un prodotto completamente personalizzato da zero.
Fornitura di Materiali e Tempi di Consegna
La fornitura di alluminio 7075-T6 richiede relazioni specifiche della catena di approvvigionamento. Manteniamo contratti diretti con le raffinerie di alluminio, il che riduce i tempi di consegna del materiale e protegge i nostri clienti dalle fluttuazioni dei prezzi di mercato al dettaglio. Poiché gestiamo la fornitura di materiali e la lavorazione meccanica sotto un unico tetto, la comunicazione è più semplice per i vostri manager di progetto — un punto di contatto, uno standard di qualità, un calendario di consegna.
Se state lanciando una linea di portafogli metallici o aggiornando un prodotto esistente, possiamo fornire un preventivo gratuito entro 24 ore. Inviateci i file di design o le specifiche del prodotto, e il nostro team di ingegneria vi consiglierà l’acciaio in lega appropriato, la finitura e la strategia di tolleranza per il vostro punto di prezzo target.
—
Riferimenti
-
Aluminum Association. “International Alloy Designations and Chemical Composition Limits for Wrought Aluminum and Wrought Aluminum Alloys.” https://www.aluminum.org/sites/default/files/2021-11/International_Alloy_Designations_and_Chemical_Composition_Limits_for_Wrought_Aluminum_and_Wrought_Aluminum_Alloys.pdf
-
Matweb. “Aluminum 6061-T6; 6061-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=b8d536e0b8b54bd7b69e4124d8f1d20a
-
Matweb. “Aluminum 7075-T6; 7075-T651.” https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d
-
ASTM International. “MIL-A-8625F, Anodic Coatings for Aluminum and Aluminum Alloys.” https://www.astm.org/
-
ISO. “ISO 9001:2015 Quality management systems — Requirements.” https://www.iso.org/standard/62085.html