11 min Lesedauer
Ein Produktmanager einer deutschen Accessoires-Marke bat uns einmal, ein Alumium-Wallet eines Wettbewerbers zu überprüfen, das nach sechs Wochen Gebrauch versagt hatte. Die Karten waren in Ordnung. Der Alumiumrahmen war am Ecke verbogen, wo der Daumen die Karten herausdrückt. Als wir das Material messten, ergab sich eine 5052-Legierung – eine gestanzte Blechqualität, nicht ein bearbeiteter Stab. Die Fabrik hatte etwa 0,80 USD pro Einheit an Materialkosten eingespart. Die Marke verlor den Kunden.
Dieser Leitfaden erläutert die spezifischen Alumium-Legierungen, die in der Wallet-Produktion verwendet werden, die Oberflächenveredelungsprozesse, die sie schützen, und die CNC-Toleranzen, die ein Premium-Produkt von einem Einwegprodukt unterscheiden. Wenn Sie Metallgeldbörsen für Ihre Marke beschaffen, ist dies die technische Grundlage, die Sie benötigen, bevor Sie mit einer Fabrik in Kontakt treten.
—
Die technische Aufschlüsselung: Legierungen, die den Markt dominieren
Das beste Alumium für die Wallet-Produktion hängt von Ihrem Zielpreispunkt und Ihrer Markenposition ab, aber die Branche hat sich auf zwei dominierende Qualitäten festgelegt: 6061-T6 und 7075-T6.
6061-T6: Der Branchenworkhorse
6061-T6 ist die Standardaluminiumlegierung für strukturelle Anwendungen in der Luftfahrt, im Automobilbau und im Konsumgüterbereich. Sie wird mit Magnesium und Silizium legiert und dann auf den T6-Härtegrad thermisch behandelt. Die resultingen Eigenschaften sind für Geldbörsen von Bedeutung:
-
Zugfestigkeit: Ca. 276 MPa (40.000 psi)
-
Beständigkeit gegen Korrosion: Ausgezeichnet, insbesondere nach der Anodisierung
-
Bearbeitbarkeit: Gute — konsistente Spänebildung, vorhersehbare Werkzeugabnutzung
-
Kosten: Ca. 30–40% weniger als 7075 bei den Rohmaterialien
Bei der Herstellung von Geldbörsen bietet 6061-T6 einen festen Rahmen, der sich unter normalen Taschenpressionen nicht verbiegt. Wenn eine Geldbörse aus einem festen Block CNC-gesteuert gefertigt wird, bleibt die Kornstruktur kontinuierlich. Dies bedeutet, dass die Kartenfächer und Ausnehmungen die Gesamtkonstruktion nicht so schwächen wie es bei gestanztem Metall an Falzlinien geschieht.
Der Nachteil ist die Oberflächenhärte. Auf der Rockwell B-Skala misst 6061-T6 etwa 60 HRB. Es wird sich verbeulen, wenn es auf Beton fällt oder konzentrierte Druckbeanspruchungen ausgesetzt wird — wie das Sitzen auf einer Geldbörse in einer Hosentasche für Wochen.
7075-T6: Die Premium-Option für die Luftfahrtqualität
7075-T6 wird mit Zink als Hauptverstärkungsbestandteil legiert. Es wurde für Flugzeugstrukturen entwickelt, bei denen das Verhältnis von Stärke zu Gewicht entscheidend ist.
-
Dehnungsgrenze: Ca. 503 MPa (73.000 psi) — etwa 80% stärker als 6061-T6
-
Härte: Ca. 87 HRB, was es erheblich kratzfesterer macht
-
Bearbeitbarkeit: Schlecht bis befriedigend — es verursacht schnellen Werkzeugabrieb und erfordert langsameres Schnittgeschwindigkeit
-
Kosten: 40–60% mehr als 6061 für Rohmaterialien, plus höhere Bearbeitungsarbeitskosten
Der Vorteil für Hersteller von Geldbörsen ist offensichtlich. 7075 ermöglicht dünnere Wände ohne Kompromisse bei der Strukturintegrität. Ein Geldbörsekörper kann auf eine Dicke von 1,5 mm gefräst werden und dennoch den Drehmomentkräften des täglichen Entnehmens standhalten. Dies ermöglicht direkt „slim“ Geldbörse-Designs, bei denen jeder Millimeter zählt.
Der Preis ist der Kompromiss. Eine 7075-Geldbörse wird zu einem Premium-Preis verkauft — typischerweise 60–120 USD — und sie muss in der Hand premium fühlen, um den Preis zu rechtfertigen. Die CNC-Bearbeitungszeit ist länger, die Werkzeugkosten sind höher, und die Ausschussraten sind leicht erhöht aufgrund der Neigung des Materials, zu zersplittern anstatt sauber zu schneiden.
Andere Legierungen: Das Budgetalternative und warum man es meiden sollte
Die dritte Option ist 5052-H32, ein Magnesiumlegierungsschmiedestahl. Dies ist das Material, das billige Metalkartenhalter verwenden.
5052 wird nicht aus Schmiedestück gefertigt. Es wird gestanzt oder lasergeschnitten aus gewalztem Blech und dann in Form gebogen. Der Prozess ist schnell und billig — die Produktionskosten sinken auf 20–30% eines CNC-bearbeiteten Geldbörse. Aber die Materialeigenschaften sind grundlegend unzureichend für diese Anwendung:
-
Dehnungsgrenze: Ca. 193 MPa (28.000 psi) — unter dem Schwellenwert für wiederholte Biegebeanspruchungen
-
Härte: Weich genug, um mit einem Fingernagel zu kratzen
-
Bearbeitbarkeit: N/A — es ist nicht für präzise Fräsen bestimmt
Wir haben gestanzte Aluminiumgeldbörsen gesehen, die nach drei Monaten täglicher Nutzung an den Ecken unter Spannungspunkten gescheitert sind. Das Metall härtet sich aus, wird spröde und reißt. Wenn Ihre Marke auf Qualität verkauft, ist 5052 nicht das beste Aluminium für die Herstellung von Geldbörsen.
—
Oberflächenveredelung: Der „Feel“ Faktor bei Aluwallets
Die Materialauswahl ist die halbe Miete. Die Oberflächenveredelung entscheidet darüber, ob das Portemonnaie in der Hand edel oder billig wirkt — und ob es täglichen Abrieb ohne Abnutzungsspuren übersteht.
Elektrolytische Oxidation: Typ II gegenüber Typ III
Elektrolytische Oxidation ist ein elektrochemischer Prozess, der die natürliche Oxidschicht auf Aluminium verdickt. Diese Schicht ist es, die Farbe, Korrosionsbeständigkeit und — bei Typ III — Abriebfestigkeit bietet.
Erzeugt eine Schichtdicke von 5–25 Mikrometern. Das Aluminium wird in eine Säurebath getaucht und ein elektrischer Strom wird angewendet, was eine poröse Oxidschicht erzeugt. Die Färbung wird dann in diese Poren absorbiert, und die Oberfläche wird mit heißem Wasser oder Nickelacetat versiegelt. Typ II ist für die Farbwahrnehmung geeignet, aber die Schicht kratzt relativ schnell in stark beanspruchten Bereichen durch — wie an den Kanten eines Kartenfaches.
Erzeugt eine Schichtdicke von 25–75 Mikrometern. Der Prozess wird bei niedrigeren Temperaturen (etwa 0–5°C) mit höherer Stromdichte durchgeführt. Die resulting layer ist extrem hart — typischerweise 60–70 auf der Rockwell C-Skala — was der Härte einiger verhärteter Stähle nahekommt.
Für Portemonnaies, die bis zu 20 Mal am Tag in die Tasche gesteckt und herausgenommen werden, ist Typ III die richtige Spezifikation. Er verhindert die „Abriebspuren“, die innerhalb weniger Wochen an den Ecken von Typ II elektrolytisch oxidierten Portemonnaies auftreten.
Sandstrahlen und mechanische Oberflächenbehandlungen
Bevor das Anodisieren durchgeführt wird, muss die Oberfläche vorbereitet werden. Die durch das CNC-Schneiden verursachten Bearbeitungsmarken sind sichtbar, es sei denn, sie werden entfernt.
-
Sandstrahlen: Glasperlen werden auf die Oberfläche gesprüht, um eine einheitliche mattglatte Textur zu erzeugen. Die Rauheit (Ra) sollte zwischen 0,8 und 1,6 Mikrometern kontrolliert werden, um ein glattes aber rutschfestes Gefühl zu erzeugen.
-
Bürstenfinish: Ein Scotch-Brite-Band wird verwendet, um lineare Kornmuster zu erzeugen. Dies ist mehr ästhetisch als funktional — es verdeckt Fingerabdrücke, zeigt aber Kratzer leichter.
-
Poliertes Finish: Selten in Brieftaschen zu finden. Polierter Aluminium lässt sich leicht kratzen und zeigt jeden Fingerabdruck.
Das taktile Kompromissverhalten ist wichtig. Eine Brieftasche, die zu glatt ist (hoher Glanz, niedriger Ra), rutscht aus der Hand und könnte auf einem Tisch rutschen. Eine Brieftasche mit einer rauhen Sandstrahlung (Ra über 2,0) wird mit der Zeit das Gewebe der Tasche abtragen. Das ideale Brieftaschenfinish liegt im Bereich von 1,0–1,4 Ra.
Lasergravur gegenüber Pad-Druck
Für Logos und Kartenfächerauszeichnungen ist die Lasergravur die einzige haltbare Option für Aluminiumbrieftaschen.
Die Lasergravur brennt die Anodisierungsschicht, indem sie das darunter liegende nackte Aluminium freilegt. Der resulting mark ist physisch eingraviert und kann nicht abkratzen. Pad-Druck trägt Farbe auf die Oberfläche auf — sie wird innerhalb weniger Wochen durch täglichen Kontakt mit Karten abtragen.
Der Haken: Die Lasergravur entfernt die Anodisierungsschutz im markierten Bereich. Bei Typ III-Beschichtungen ist dies akzeptabel, da das umliegende Material hart genug ist, um dies auszugleichen. Bei Typ II wird die eingravierte Fläche in feuchten Umgebungen zu einem Korrosionsausgangspunkt.
—
Fertigungsgenauigkeit: CNC-Machining-Toleranzen
Das beste Aluminium für die Brieftaschenherstellung ist ohne die Fertigungsfähigkeit, präzise Maße zu halten, bedeutungslos. Brieftaschenentwurfs-Toleranzen sind unflexibel.
Die entscheidenden Toleranzen
-
Kartenfächerausmaß: Typischerweise 0.8–1.0mm. Eine Abweichung von ±0.1mm ändert die Halterkraft der Karte erheblich.
-
Flächengleichheit: Muss innerhalb von 0.05mm über der Geldbörsenfläche liegen. Andernfalls wackelt die Geldbörse auf einem Tisch und die Karten sitzen nicht flach.
-
Randbruchradius: 0.2–0.3mm. Scharfe Kanten schneiden Taschen und Finger ab.
Wenn das Fach zu breit ist, fallen die Karten spontan heraus — ein katastrophaler Fehler in einer Geldbörse. Wenn zu schmal, sind die Karten unmöglich zu entnehmen, und der Benutzer beschädigt die Geldbörse oder die Karte in der Frustration.
Warum Mehrachsschneidemaschinen von Bedeutung sind
Geprägte oder 2D-geschnittene Geldbörsen können die interne Geometrie eines Premium-Designs nicht erreichen. Ein 5-Achsen CNC-Fräszentrum kann Untergriffe, interne Taschen und schräg geschnittene Kartenfächer schaffen, die die Kartenreibung reduzieren, während sie die Halterkraft beibehalten.
Die Steifigkeit der Maschine und die Qualität des Spindels beeinflussen direkt die Oberflächengüte. Eine Maschine mit zu hohem Vibrationen hinterlässt Rillenmarken — sichtbar als parallele Linien auf der Geldbörsenfläche. Diese Marken schwächen das Material und wirken unprofessionell.
Hier ist ein unvollkommenes Erkenntnis: Das beste Aluminium für die Geldbörsenherstellung ist auch das schlechteste für die Werkzeuge. 7075-T6 ist abrasiv. Ein Hartmetall-Endmesser, das 8 Stunden bei dem Schneiden von 6061 hält, könnte nur 3 Stunden beim Schneiden von 7075 halten. Fabriken, die es ablehnen, abgenutzte Werkzeuge zu ersetzen, produzieren unzuverlässige Teile — die ersten 1.000 Einheiten sehen großartig aus, die nächsten 1.000 zeigen Werkzeugspuren und Dimensionsschwankungen.
Eine verantwortungsbewusste Fabrik verfolgt die Werkzeuglebensdauer und ersetzt Schneidwerkzeuge nach einem Zeitplan, nicht „wenn sie brechen.“ Fragen Sie Ihren Lieferanten nach ihrem Werkzeugmanagement-Protokoll. Wenn sie keine Antwort geben können, ist das ein rotes Warnzeichen.
—
Wie man Lieferanten für die Aluminiumgeldbörsenherstellung bewertet
Die obige technische Kenntnis ist das Basiskriterium. Hier ist das Beschaffungsrahmenwerk zur Überprüfung einer Fabrik.
Fragen, die Sie vor der Bestellung stellen sollten
-
Welches Legierungseisen empfehlen Sie für mein Design, und warum? Eine gute Fabrik erläutert den Kompromiss zwischen 6061 und 7075, anstatt einfach einen Preis zu nennen.
-
Wie groß ist Ihre Standardtoleranz für Kartenfächergrößen? Die Antwort sollte ±0.05mm oder enger sein.
-
Haben Sie Inhouse CNC-Kapazitäten, oder outsourcen Sie die Bearbeitung? Inhouse bedeutet einfachere Qualitätskontrolle und kürzere Lieferzeiten.
-
Welche Anodisierungs specification verwenden Sie — Typ II oder Typ III? Fordern Sie eine Verifikation der Lackdicke an.
-
Wie hoch ist Ihre Fehlrate für Aluminium-CNC-Bearbeitung? Der Branchenstandard beträgt 3–8%. Höhere Raten weisen auf Prozessprobleme hin.
-
Können Sie ein Vorserienmuster liefern? Das Vorserienmuster ist Ihr Qualitätsmaßstab. Das „Goldmuster“ ist die genehmigte Referenz für die Produktionsinspektion.
Vermeiden Sie Lieferanten, die…
-
Ohne nach den Toleranzen Ihres Designs zu fragen, einen festen Preis nennen. Sie denken nicht über die Fertigung nach.
-
Keinen Legierungsstoff auf dem Angebot spezifizieren können. „Aluminium“ ist keine Materialspecifikation.
-
Keine Vorserienmuster vor der Massenproduktion anbieten. Dies ist eine grundlegende Anforderung für CNC-gefräste Produkte.
-
Pad Printing für Logos auf Metall verwenden. Es verschleißt, und sie wissen es.
Wählen Sie A, wenn… Wählen Sie B, wenn…
| Kriterien | 6061-T6 wählen | 7075-T6 wählen |
|---|---|---|
| Zielhandelspreis | Unter 50 $ | Auf über 60 $ |
| Markenpositionierung | Täglicher Gebrauch, urban | Taktisch, Premium, von Luftfahrt inspiriert |
| Dickeanforderung | 2.0mm+ | 1.2–1.8mm (schlanker Profil) |
| Farboptionen | Volles Spektrum über Typ II | Begrenzt auf dunklere Farben für Typ III |
| Produktionsmenge | Hoch (10.000+ Stück) | Mittel (1.000–5.000 Stück) |
—
Qualitätskontrollprotokolle in der Metallgeldbörsenproduktion
Das beste Aluminium für die Geldbörsenherstellung wird ausgewählt, aber Qualität wird durch Inspektion hergestellt.
Inspektion während des Fertigungsprozesses vs. Endkontrolle
-
Ersteinsatzinspektion (FAI): Die erste Einheit jeder neuen Anlage wird mit dem 3D-Modell vermessen. Dimensionalbericht wird dem Kunden ausgegeben.
-
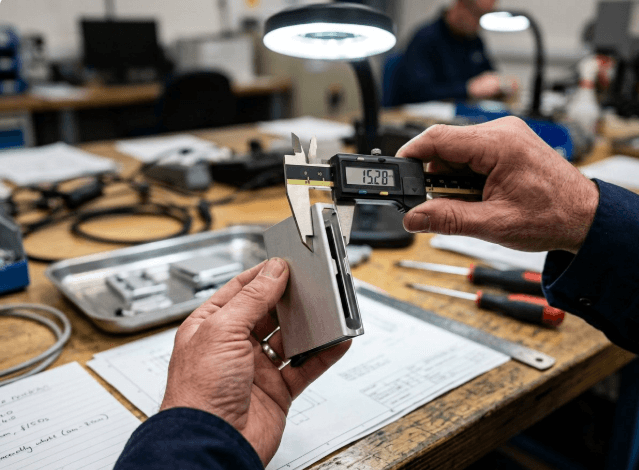
Laufende Überprüfungen: Dimensionale Stichproben alle 50–100 Einheiten mit Zollstock und Messgeräten.
-
Visuelle Inspektion: 100% der Einheiten auf Vertiefungen, Kratzer, Anodisierungsfehler und Kantenbrüche überprüft.
-
Funktionstest: Zufällige Proben mit Karten geladen, um die Halterung und den Extraktionskraft zu überprüfen.
Verpackungsschutz
Aluminiumgeldbörsen kratzen sich während des Transports. Jede Geldbörse sollte vor der Verpackung in einer weichen Tasche oder einer mit Schaum ausgekleideten Schachtel einzeln verpackt werden. Fragen Sie die Fabrik nach ihren Verpackungsspezifikationen – es ist ein kleiner Detail, der Rücksendungen verhindert.
—
Sind Aluwallets gut? Häufig gestellte Fragen beantwortet
Welcher Aluwallet ist der beste?
Es hängt vom Verwendungszweck ab. Für den täglichen Stadtgebrauch bietet 6061-T6 das beste Gleichgewicht aus Kosten, Stärke und Maschinierbarkeit. Für extreme Haltbarkeit und eine dünnere Bauweise ist 7075-T6 überlegen — aber es kostet mehr und erfordert eine Fabrik, die die Maschinenbeschaffung bewältigen kann.
Welches Material ist das beste für Geldbörsen?
Bei Metallgeldbörsen wird Aluminium gegenüber Stahl oder Titan bevorzugt. Stahl ist zu schwer für die Fronttasche. Titan ist hervorragend, aber teuer — typischerweise 3–5 Mal teurer als Aluminium. Aluminium bietet das beste Verhältnis von Stärke zu Gewicht für diese Anwendung.
Sind Aluwallets gut?
Ja, aus bestimmten Gründen. Sie blockieren RFID-Signale (die Metallhülle wirkt wie eine Faraday-Hülle). Sie sind strukturell steif und schützen Karten vor Krümmungen. Der Nachteil ist der Platzbedarf — aber CNC-Fräsen mildert dies durch die Möglichkeit dünner Wandgestaltungen.
Wer fertigt die hochwertigsten Geldbörsen?
Marken, die mit Herstellern zusammenarbeiten, die sich auf hochwertiges Aluminium (7075) für die Luftfahrt spezialisiert haben und Multi-Achsen-CNC-Fräsen mit strengen Toleranzkontrollen nutzen. Suchen Sie nach Fabriken, die Vorserienmuster anbieten und ihre Toleranzansprüche mit Messberichten bestätigen können.
Was ist der Unterschied zwischen 6061 und 7075 Aluminium?
7075 ist etwa 80% stärker, härter und kratzfestiger als 6061. Es kostet auch 40–60% mehr für Rohmaterial und ist schwerer zu bearbeiten. 6061 ist einfacher zu bearbeiten, günstiger und bietet hervorragenden Korrosionsschutz — es ist die vernünftige Standardwahl für die meisten Geldbörsenentwürfe.
—
Industrienormen und Zertifizierungen
Bei der Beschaffung von Aluminium Brieftaschen stellen Sie sicher, dass das Werk unter relevanten Qualitätsmanagementnormen arbeitet:
-
ISO 9001:2015 — Allgemeines Qualitätsmanagementsystem. Eine Basisanforderung.
-
ASTM B221 — Standard specification for aluminum alloy extruded bars, rods, and profiles. Dies umfasst das Rohmaterial.
-
MIL-A-8625 — Military specification for anodizing. Type II and Type III classifications come from this standard.
-
ISO 4527 — Metallic coatings, electrodeposited coatings of nickel — less common but relevant for certain finishes.
Diese Zertifizierungen sind nicht das Produkt selbst, sondern sie zeigen die Prozessdisziplin des Werks an. Ein Werk, das in ISO 9001 investiert, hat statistisch gesehen eine höhere Wahrscheinlichkeit, eine konsistente Produktionsqualität zu gewährleisten.
—
Wie wir diesen Produktionsnormen gerecht werden
Hier ist, wie die Industrie funktioniert — und wie wir hineinpassen.
Precise In-House Manufacturing
Wir betreiben in unserem Shenzhen-Standort interne CNC-Fertigungszentren. Dies bedeutet, dass die oben genannten Toleranzen — Kartensteckplatzbreiten, Oberflächengleichmäßigkeit, Kantenbrüche — von unseren eigenen Maschinisten und nicht von einem externen Subunternehmer kontrolliert werden. Wir halten Kartensteckplatztoleranzen von ±0.05mm und überprüfen sie durch Prozessproben.
Skalierbare Produktion für OEM & ODM-Projekte
Materialbeschaffung und Lieferzeiten
Die Beschaffung von 7075-T6 Aluminium erfordert spezifische Lieferkettenbeziehungen. Wir haben direkte Verträge mit Aluminiumhütten, was die Materiallieferzeiten verkürzt und unsere Kunden vor Preisschwankungen des Spotmarktes schützt. Da wir die Materialbeschaffung und die Bearbeitung unter einem Dach verwalten, ist die Kommunikation für Ihre Projektmanager einfacher – ein Ansprechpartner, ein Qualitätsstandard, ein Liefertermin.
Wenn Sie eine Metall-Wallet-Linie starten oder ein bestehendes Produkt aktualisieren, können wir innerhalb von 24 Stunden einen kostenlosen Kostenvoranschlag erstellen. Senden Sie uns Ihre Designdateien oder Produktanforderungen zu, und unser Ingenieurteam wird die geeignete Legierung, Oberfläche und Toleranzstrategie für Ihren Zielpreispunkt empfehlen.
—
Referenzen
-
Aluminiumvereinigung. „Internationale Legierungsbezeichnungen und chemische Zusammensetzungsgrenzen für Gießaluminium und Gießaluminiumlegierungen.“ https://www.aluminum.org/sites/default/files/2021-11/International_Alloy_Designations_and_Chemical_Composition_Limits_for_Wrought_Aluminum_and_Wrought_Aluminum_Alloys.pdf
-
Matweb. „Aluminium 6061-T6; 6061-T651.“ https://www.matweb.com/search/DataSheet.aspx?MatGUID=b8d536e0b8b54bd7b69e4124d8f1d20a
-
Matweb. „Aluminium 7075-T6; 7075-T651.“ https://www.matweb.com/search/DataSheet.aspx?MatGUID=4f19a42be94546b686bbf43f79c51b7d
-
ASTM International. „MIL-A-8625F, Anodische Beschichtungen für Aluminium und Aluminiumlegierungen.“ https://www.astm.org/
-
ISO. „ISO 9001:2015 Qualitätsmanagementsysteme — Anforderungen.“ https://www.iso.org/standard/62085.html