12 min read
新規サプライヤーからの最初のサンプルを開封する購入者は、縫製をチェックしない。彼らは鍵で表面をこすり、裏面を見てエッジを確認する。仕上げは、どの証明書よりも工場について多くの情報を提供する。
これは金属ウォレットの現実である。仕上げは装飾ではなく、製品そのものである。酸化アルミニウムとPVDコーティング鋼は、完全に異なる製造哲学、コスト構造、顧客期待を代表する。これらを選択することは、あなたのSKU数、価格帯、および返品率を形成する。
このガイドは、調達の観点から両方の技術を解説する。あなたは工場内で何が起こるか、仕上げを正しく仕様する方法、そして優れたサプライヤーを他のから区別する質問を学ぶことになる。
酸化処理とPVD金属ウォレット仕上げの理解:種類と用途
酸化処理はアルミニウムの自然な酸化層を電気化学的に厚くするプロセスであり、PVD(物理蒸着)はステンレス鋼またはチタンに真空ベースでコーティングを施す。これらを選択する際の基準はベース金属であり、個人的な好みではない。
仕上げの第一のルール:基材がプロセスを決定する。鋼を酸化処理することはできない—自然な酸化層が存在しないからである。アルミニウムにPVDコーティングを施すことはまれである—柔らかいベースが硬いコーティングの目的を妨げるからである。これは制限ではなく、仕様の短絡である。
アルミニウムと酸化処理
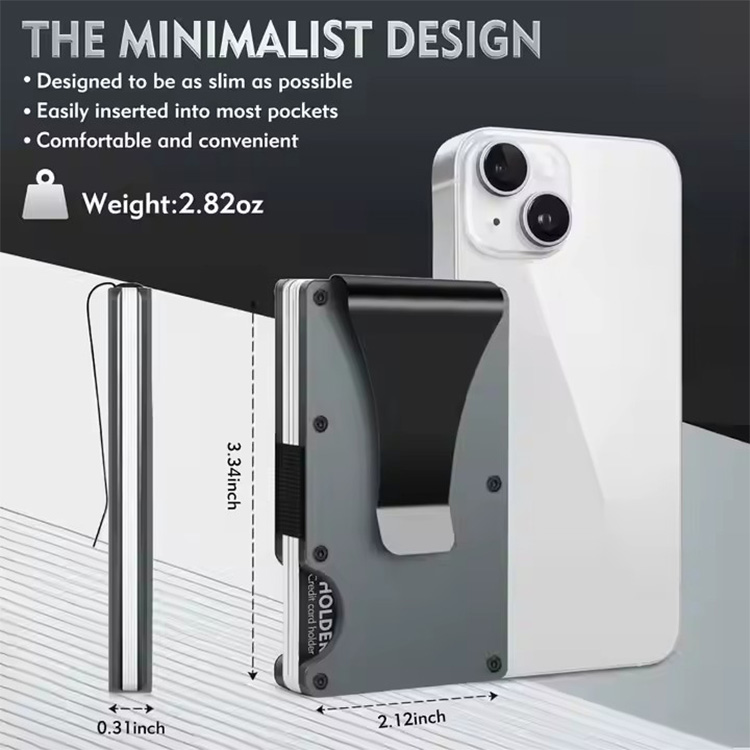
アルミニウムはミニマルなRFIDブロッカー・ウォレットのデフォルト素材である。0.8mmのアルミニウム板は、同じ厚みの鋼に比べて約60%軽く、ポケットに隠れる製品にとって重要である。金属はカードホルダーの形状に形成されると、自然なファラデー・ケージを形成し、追加のシールド層を必要とせずに13.56 MHzのRFID信号をブロックする。
酸化処理はアルミニウム自体からセラミックのような酸化層を成長させる。部品は硫酸電解液の浴槽に浸され、電流によって酸素イオンが金属表面に駆動される。結果として得られる層は塗装されたものではなく、基材と化学的に結合している。これは粉状コーティングが剥がれたりフケたりすることを防ぐ。
ウォレットにおいて重要な酸化処理の種類は以下の2つ:
-
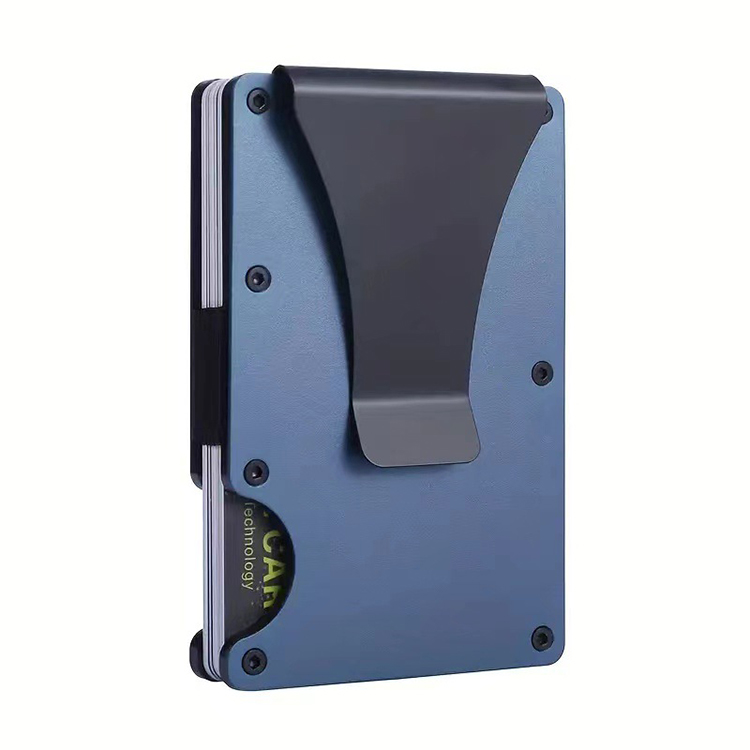
タイプII(硫酸):5–25マイクロメートルのコーティングを生成する。これはカラーパッケージ製品の標準である。多孔質な層は染料を均等に吸収し、鮮やかなパントン・マッチされた色を可能にする。
-
タイプIII(ハードコート):25–50マイクロメートルのコーティングを生成する。プロセスは低温(約32°F/0°C)で行われ、より密度の高い、暗い表面を形成する。ハードコートは通常ダークグレーまたはブラックで、染料の浸透は限られている。これは粗い取り扱いを想定したタクティカルスタイルのウォレットに適している。
ステンレス鋼とPVD
ステンレス鋼のウォレットは「生涯購入」カテゴリである。それらは重く、硬く、機械加工にコストがかかる。EDC(毎日の携帯)コミュニティに市場を展開するブランドや、製品を遺産品として位置づけるブランドがこの選択肢を選ぶ。
PVDは真空室内で鋼表面に薄いフィルム—通常1–3マイクロメートル—を適用する。コーティング材料(チタン、クロム、炭素)は蒸発され、原子ごとに部品に堆積される。電気めっきとは異なり、PVDは通常の使用条件下で剥がれたり吹き飛びたりしない冶金結合を形成する。
ウォレットに関連する仕上げの種類:
-
チタンニトリド(TiN):明るいゴールド/ブロンズの外観。ジュエリーに近いアクセサリーとしてマーケティングされるマネークリップに人気がある。
-
チタン炭化チタン(TiCN):暗いグレーから黒の仕上げ。硬度は2500–3500 HVの範囲。
-
DLC(ダイヤモンド様炭素):黒の仕上げで硬度は最大3000 HV、摩擦係数は0.1–0.2。これは金属同士がこすれるキー・オーガナイザーに最適なプレミアムな選択肢である。
仕上げオプション:概要と主要な違い
酸化処理の仕上げはコスト効率よく無限のカラーオプションを提供する一方、PVDは優れた硬度と金属質のジュエリーのような外観を提供するが、カラーパレットは限定されている。あなたのブランドアイデンティティ—not just your engineering requirements—がこの決定を導くべきである。
以下の表は調達決定に重要な違いを要約している:
| 性質 | 酸化アルミニウム | PVDコーティング鋼/チタン |
|---|---|---|
| ベース金属 | アルミニウムのみ | ステンレス鋼、チタン |
| プロセスタイプ | 電気化学的(酸化層を成長させる) | 真空蒸着(フィルムを適用する) |
| コーティング厚み | 5–50マイクロメートル | 1–3マイクロメートル |
| 表面硬度 | 300–500 HV(タイプII)、最大600 HV(タイプIII) | 1500–3000+ HV(TiN/TiCN/DLC) |
| カラーパレット | ほぼ無限(染料で) | 金属色:黒、ゴールド、ガンメタル、ブロンズ |
| 傷つき耐性 | 良好;透過されると柔らかいアルミニウムが露出する | 優れている;深い傷に耐える |
| 重量への影響 | 無視できる(アルミニウムは軽い) | 素材に依存(鋼は重い) |
| 単位あたりの相対コスト | 低い | 30–80%高い |
| 最適な用途 | ライフスタイルブランド、鮮やかな色、RFIDブロッカー | プレミアム/エグゼクティブライン、重-duty使用 |
技術比較:仕様と性能
硬さ、接着性、耐腐食性は、仕上げ品質を定義する3つの仕様です。購入者はこれらの値を書面で求めなければなりません—供給元の「高品質」という主張を受け入れる前にデータを確認してください。
キズと摩耗抵抗
陽極酸化アルミニウムは硬い—純アルミニウムよりも10倍ほど硬いです。しかし脆い性があります。財布が鍵の詰まったポケットに入り出るとき、摩耗作用により、エッジの酸化層がゆっくりと摩耗していきます。貫通すると、その下にある柔らかいアルミニウムは色の表面に対して銀色のキズを残します。これは、カラーアルミニウム財布の製品レビューで最も一般的な不満です。
PVDコーティング鋼は異なる挙動を示します。硬いコーティング(1500–3000+HV)は、同じ摩耗作用に対してはるかに長く耐えます。特にDLCは、摩耗学的用途に設計されており、エンジン部品や銃のスライドに使用される同じコーティングです。鍵を常にこすりながら使うキーホルダーでは、DLCは1年後でも新品のように見える製品と、使い始めのようになってしまいそうな製品の違いです。
誠実な注意点:どの仕上げもキズに強いわけではありません。タングステンカービドの指輪やコンクリートの落下でも、どちらも傷つきます。違いは、その傷が3週間後か3年後に出るかです。
色と美観
陽極酸化は色の点では勝っていますし、それほど近いわけではありません。多孔質な酸化層はインクをスポンジのように吸収し、UV安定で褪せにくい濃厚な色を生み出します。ブランドは、珊瑚、ターコイズ、安全オレンジなどの明るいパントーン色を合わせることで、ECサイトのサムネイルで目立ちます。これが、ライフスタイルブランドやファッション志向のRFID財布が陽極酸化カテゴリを支配している理由です。
PVDは金属のスペクトルに限られます。黒、ガンメタル、ゴールド、ブロンズ、そしてその間のいくつかの色が得られます。赤や青は得られません。しかし、仕上げは陽極酸化アルミニウムが再現できないような深みと光沢を持っています。金属コーティングは光を反射し、それが「貴重品」のように読まれ、ではなく「塗装」のように読まれません。エグゼクティブギフトやラグジュアリーブランドのマネークリップにはPVDが適切な選択です。
腐食と汗の抵抗
どちらの仕上げも、プロセスが正しく行われた場合、ベース金属を十分に保護します。
陽極酸化アルミニウムは化学的に安定しています。密封された酸化層は汗、塩水、またはほとんどの化学物質と反応しません。失敗モードは腐食ではなく、機械的摩耗によって露出した純アルミニウムが、醜い粉状で酸化(腐食)します。
PVDコーティングは不活性です。鋼と環境の間にバリアを形成します。ステンレス鋼ではこれは冗長です—鋼はすでに腐食に耐えます。チタンではPVDは純粋に装飾的です。PVDの真のメリットは、低品質の鋼で、コーティングが錆を防ぐことです。
重量と触感
これはB2Bの購入者がターゲット市場と一致させる主観的な要素です。アルミニウム財布は軽い—一部の顧客はこれを「軽量」と表現します。鋼製財布は重い—一部の顧客はこれを「重厚」と表現します。どちらも間違いではありません。重量は異なる価値提案を伝えます:ミニマリストな便利性 versus 耐久的な投資です。
陽極酸化とPVDの品質と性能要因
仕上げ品質は、前処理、プロセス制御、および後処理の密封によって決まります—not by the type of finish itself. 壊れた密封された陽極酸化部品は、安価なPVD部品よりも早く失敗します。
前処理:見えない変数
どちらのプロセスも、清潔な表面を必要とします。傷がある部品に陽極酸化を行うと、傷が強調されます。油がついている部品にPVDを行うと、接着不良が起こり、コーティングがシートのように剥がれます。
技術的な工場では、前処理には以下が含まれます:
-
アルカリ溶液での油脂除去
-
イオン交換水での洗浄(導電度は10 µS/cm以下)
-
酸エッチングで自然酸化層を除去
-
合金元素残渣を除去するデスマッティング
これらのステップのいずれかを省略すると、仕上げは失敗します—どのプロセスを選んでも。
プロセス制御パラメータ
陽極酸化では、変数は:
-
酸濃度(通常は15–20%の硫酸)
-
浴槽温度(Type IIは68–72°F、Type IIIは28–32°F)
-
電流密度(12–24 A/ft²)
-
酸極化時間(コーティング厚さを決定)
-
密封方法(200°Fのホットウォーターまたはニッケルアセテート)
PVDでは、変数は:
-
チャンバーの真空レベル(10⁻⁵ Torr以下)
-
基板温度(200–400°C)
-
堆積速度(コーティング密度に影響)
-
バイアス電圧(接着性に影響)
-
コーティング厚さ(1–3マイクロメートルが一般的)
供給元は、要求があればこれらのパラメータを提供できる必要があります。提供できない場合は、プロセスを制御していない可能性があります。
不完全な洞察
ハードコート陽極酸化は、財布にとって常に最高の選択ではありません。暗く厚いコーティングは丈夫ですが、同時に脆くなります。財布が使用中に曲がる—特に薄型のカードホルダー設計の場合—50マイクロメートルのハードコート層が15マイクロメートルのType II層ができないようにするように割れることもあります。薄板アルミニウム(0.6–0.8mm)では、Type IIで良い密封が行われたものが、しばしばより信頼性の高い仕様です。
関連する業界基準と認証
購入者は、認識された基準に仕上げを指定すべきです:陽極酸化にはMIL-A-8625、塩霧試験にはASTM B117、陽極酸化の品質にはASTM B580。
重要な基準:
-
MIL-A-8625: 米国軍の陽極酸化アルミニウム仕様。タイプII(硫酸)およびタイプIII(ハードコート)はここに定義されています。これは、どの真剣な陽極酸化作業にも基準となる仕様です。
-
ASTM B117: 塩霧試験の基準です。適切に陽極酸化またはPVDコーティングされた部品は、5%の塩霧環境で48〜500時間経過しても目に見える腐食が生じません。正確な要件はターゲット市場によります。
-
ASTM B580: アルミニウムに施される陽極酸化被膜の品質要件をカバーしています。
-
ISO 9227: 中性塩霧試験の国際的な同等基準です。
PVDについては、単一の普遍的な基準はありませんが、コーティングは通常以下の方法で検証されます:
-
ASTM D3359: 貼り合わせテープ試験—クロスハッチされたコーティングにテープを貼り、剥がして剥離を確認します。
-
タバー摩耗試験: ASTM D4060に基づく摩耗抵抗を測定します。
-
マイクロハードネス試験: ASTM E384に基づくビッカース硬度を測定します。
標準を特定できない工場は赤信号です。標準を引用できる工場はパートナーです。
コスト分析:総所有コスト比較
陽極酸化の単位あたりコストは低いですが、返品率、保証請求、ブランド評判を考慮するとPVDが総所有コストにおいて低くなる可能性があります。
原材料のコスト差は顕著です:
-
陽極酸化: ウォレット本体あたり$0.50〜$1.50、色、マスキング、ロットサイズにより異なります。
-
PVD: ウォレット本体あたり$1.50〜$4.00、コーティングタイプとチャンバーのロードにより異なります。
この差はサイクルタイムに起因します。陽極酸化はバッチ処理であり、タンク内で数百の部品を同時に陽極酸化できます。PVDは真空処理であり、チャンバーをポンプダウンし、加熱、コーティング、冷却する必要があります。1サイクルは2〜6時間かかり、ロードする部品は少ないです。
しかし、総所有コストには返品のコストも含まれます。傷ついた陽極酸化ウォレットは保証請求になります。色あせたPVDフィニッシュは珍しいです。高級ブランドで5年保証がある場合、PVDの初期コストが高いとしても、返品が少ないことでカバーされる可能性があります。20ドルで販売するファストファッションブランドでは、陽極酸化が経済的に唯一の選択肢です。
応用シナリオ:どのオプションがどの用途に適するか
RFIDカードホルダーおよびライフスタイル製品には陽極酸化アルミニウムが適しています。キーホルダー、タクティカルウォレット、エグゼクティブギフトにはPVDコーティングされた鋼が適しています。
RFIDブロッキングカードホルダー
アルミニウムがデフォルトの基材です。なぜなら、追加の層を必要とせずにRFIDブロッキングが可能です。陽極酸化は軽量で、アマゾンやショップifyで売れる明るい色が利用可能なので、自然なフィニッシュです。最も一般的な失敗—エッジのスクラッチ—is CNCプログラムでエッジを丸め、最小15マイクロメートルのコーティング厚さを指定することで軽減されます。
キーホルダーおよびマルチツール
これらの製品は常に金属同士の摩擦を経験します。キーホルダーを使用するたびにキーが表面を傷つけます。PVD、特にDLCは正しい選択です。摩擦係数が低いことも、動く部品—キーホルダーの保持メカニズム—が時間とともに摩耗しにくいことを意味します。
グレーデッドカードホルダーおよびバッパーガード
これらの製品はしばしば複数の素材を組み合わせます。一般的な構成は陽極酸化アルミニウムの本体とPVDコーティングされた鋼のクリップです。クリップは高摩耗部(ポケットエッジと摩擦する部分)を処理し、本体はブランドカラーを担当します。このハイブリッドアプローチは製造複雑性を増します—2つの部品は別々に仕上げられ、公差はコーティング厚さを考慮しなければなりません—しかし、両方の利点を提供します。
陽極酸化とPVD金属ウォレットフィニッシュサプライヤーを評価する方法
サプライヤーをプロセス制御ドキュメンテーションで評価すべきです。美しいサンプルは何を示すか—それはおそらく手仕上げでした。一貫した品質はドキュメンテーションされたプロセスパラメータと検査プロトコルの関数です。
注文前に質問するべきこと
-
あなたのコーティング厚さの範囲は何か、どのように測定しますか? 回答には厚さゲージ(陽極酸化にはエディ電流、PVDにはカロテスまたはXRF)とドキュメンテーションされた範囲(例:タイプIIでは15〜20マイクロメートル)が含まれるべきです。
-
陽極酸化後にシーリング品質テストを行いますか? 標準的なテストは酸溶解(ASTM B680)または染料染色耐性です。彼らがテストを説明できない場合、シーリングは不均一である可能性が高いです。
-
あなたの塩霧試験結果は何か? テストレポートを要求してください。消費者製品には48時間以上が受け入れられ、200時間以上は優れたプロセスを示します。
-
ファーストアーティクル検査レポートを提供できますか? これは、複数のポイントでのコーティング厚さ測定、接着性試験結果、および色測定(承認された標準に対するΔE値)を含めるべきです。
-
あなたのフィニッシュ欠陥による不良率は何か? 誠実なサプライヤーは2〜5%を提示します。不良がゼロと主張するサプライヤーは正確に測定していません。
赤信号:避けるべきサプライヤーは…
-
陽極酸化の種類(II vs III)やPVDコーティングの種類(TiN vs DLC)を特定できない — これらはブローカーであり、工場ではありません。
-
PVDで「無限の色」を提供する — PVDは金属色に限定されています。他のプロセス(おそらく電気めっき、品質が劣る)を使用しているか、嘘をついている可能性があります。
-
市場平均価格の30%以下の価格を提示する — これらは密封工程(陽極酸化)や事前洗浄工程(PVD)を省略している可能性があります。どちらの失敗も製品が顧客の手元に届いた後に数ヶ月後に現れます。
-
テストレポートを共有しない — 信頼できる買主に対して品質データを隠す正当な理由はありません。
品質指標の確認
-
コーティング厚さの均一性:各部品ごとに3ヶ所以上(中心とエッジ)で測定。変動は±10%以下であるべきです。
-
色の均一性:承認された基準に対してΔE値が2.0以下。
-
接着性:テープテスト(ASTM D3359)で剥離がゼロ。
-
エッジの被覆:PVDコーティングは視線方向にしか届かないため、エッジや凹んだ部分は薄い被覆になる可能性があります。適切なサプライヤーはフィクスチャ設計でこれを考慮します。
決定ガイド:陽極酸化を選択する条件・PVDを選択する条件
正しい仕上げはあなたのターゲット価格、ブランドアイデンティティ、製品の使用ケースと一致しています。どの仕上げも universally superior ではありません—ただのより良い適合です。
陽極酸化アルミニウムを選択する条件:
-
あなたの小売価格は$50以下です。低い仕上げコストはマージンを維持するために不可欠です。
-
ブランドアイデンティティが色に依存しています。ライフスタイルブランド、ファッションアクセサリー、若年層をターゲットにしている製品は、鮮やかな染色仕上げがメリットです。
-
重量が販売のポイントです。あなたが財布を「軽量」や「ミニマリスト」とマーケティングしています。
-
あなたの製品がRFIDブロッカーのカードホルダーです。アルミニウムは自然にシールド機能を提供します。
PVDコーティング鋼を選択する条件:
-
あなたの小売価格は$80以上です。高品質な仕上げは高価格を正当化します。
-
ブランドが製品をライフタイム購入として位置付けています。優れたスクラッチ耐性は長期間の保証期間をサポートします。
-
製品が高い摩擦を経験します—キーホルダー、お金クリップ、または鍵を携帯するように設計された財布です。
-
ターゲット顧客が重量と質感を重視しています。重い感触は耐久性を伝えるものです。
ハイブリッドアプローチ:
-
陽極酸化アルミニウムのボディとPVDコーティング鋼のクリップ。これはカラーブランドと高摩擦ポイントでの摩耗耐性をバランスさせます。
—
Gstar Technologyでは、RFID財布、キーホルダー、およびグレードされたカードホルダーの製造に14年間取り組んでいます。仕上げへのアプローチはシンプルです:陽極酸化にはMIL-A-8625を遵守し、すべてのPVDバッチにドキュメント化されたプロセスパラメータを維持しています。当社の内部CNC加工は、仕上げを施す前に基材を公差内でカットするステップを確保し、これによりほとんどの仕上げの失敗を事前に防ぎます。
我々は最も安価でも最も速いとは主張しません。我々は月間生産量30万点以上、厳格な品質管理プロトコルを持つメーカーです。あなたの設計を送信すると、我々はターゲット市場に適した仕上げを提案し、どの仕上げが現場で失敗するかを伝えることになります。これがあなたのコストを節約する会話です。
新しいプロジェクトで仕上げを比較している場合は、設計を送って実現可能性評価レビューを行ってください。我々はあなたの機械的要件とコスト目標に基づいて最適な仕上げをアドバイスします。無料見積もりを取得し、OEMプロジェクトを自信を持って開始してください。
—
参考文献
-
ASTM国際. “B117-19: Standard Practice for Operating Salt Spray (Fog) Apparatus.” https://www.astm.org/b0117-19.html
-
米国国防省. “MIL-A-8625F: Anodic Coatings for Aluminum and Aluminum Alloys.” http://everyspec.com/MIL-SPECS/MIL-SPECS-MIL-A/MIL-A-8625F_1232/
-
ASTM国際. “D3359-23: Standard Test Methods for Rating Adhesion by Tape Test.” https://www.astm.org/d3359-23.html
-
ASTM国際. “B580-79(2020): Standard Specification for Anodic Oxide Coatings on Aluminum.” https://www.astm.org/b0580-79r20.html
-
ISO. “9227:2017 Corrosion tests in artificial atmospheres — Salt spray tests.” https://www.iso.org/standard/63348.html