13分の読み時間
買主が金属ウォレットの最初の見積もり比較を開くと、最初の目で数字が意味をなさないことがよくあります。一つの供給者は1単位あたり4.50ドルを提示し、もう一つの供給者は12.80ドルを要求します。どちらもCNC加工と6061アルミニウムを宣伝しています。その差は偶然ではありません。それは素材のグレード、機械時間、仕上げの許容誤差といった測定可能な決定が生み出すものです。ほとんどのRFQではこれらの要素は指定されません。
金属ウォレットのコストがどう決まるかを理解するとは、最低額の入札を絞めることではありません。それは、ブランドが約束する製品を損なうことなく、どの項目を削減できるかを知ることです。このガイドでは、工場が実際に計算するように、各コスト層を解説します。
1. 材料選択:金属ウォレットコストの基礎
金属ウォレットの価格で最も大きな変数は原材料です。3ドルの素板と15ドルの素板の違いはマージンではありません。それは冶金学です。
1.1 アルミニウム合金:6061と7075
直接的な答え: アルミニウムのグレードが性能と価格を決定します。6061-T6はCNC加工されたカードホルダーの業界基準であり、7075航空用アルミニウム(航空用グレード)に比べて約30〜50%安いです。7075は高い引張強度を持ちますが、加工が難しいです。
6061-T6アルミニウムは、20〜60ドルの小売価格帯の金属ウォレットのデフォルトの選択肢です。これは腐食抵抗性、重量(約2.7 g/cm³)、加工性のバランスを提供します。標準のカードホルダーでは、毎日のポケットでの使用に十分な耐久性を提供し、過度な摩耗を防ぎます。
一方、7075アルミニウムはプレミアムアップグレードです。その引張強度は軽鋼に近づき、薄壁デザインにおいて素材の曲がりがカードを意図せずに押し出す可能性があるため、重要です。しかし、7075は応力腐食割れにかかりやすく、清潔に加工するには専用の工具が必要です。これにより、材料コストと加工時間の両方が増加します。
B2Bの買主にとって、トレードオフは明確です。6061は日常的な使用製品に適しています。7075は、マーケティングストーリーが高単価を正当化するタクティカルまたは重使用セグメントに適しています。
1.2 ステンレス鋼とチタン:プレミアム層
鋼はアルミニウムの原材料コストの約40〜60%で、予算オプションとして扱われますが、デメリットがあります。密度が7.8 g/cm³で、同じアルミニウムデザインの3倍の重さになります。ターゲット顧客が重さを耐久性として感じたい場合を除けば、スリムなカードホルダーには鋼はほとんど意味を持ちません。
チタンは反対の極です。原材料チタンシートまたはバーは6061アルミニウムに比べて4〜6倍のコストがかかり、その加工特性は費用をさらに増やす原因になります。チタンは迅速に作業硬化し、遅いスパインドスピードを必要とし、カッティングツールの摩耗が早くなります。チタンのウォレットは、仕上げを考慮する前でも、同等のアルミニウム版の製造コストの3〜5倍になることがあります。
1.3 原材料の供給と認証
金属の出所も重要です。国内認証されたアルミニウムで、ミル証明書とトレーサビリティのあるバッチ番号を持つものは、認証されていない輸入品より高価です。輸出市場では、供給者が認証された材料を使用しているかを確認する必要があります。それは、認証されていない金属が必ずしも不良品であるとは限らないからです。しかし、フィールドでバッチが故障した場合、ブランドに責任が生じるからです。
2. 生産の複雑さ:CNC加工と工具
材料は出発点ですが、加工時間こそがコストコントロールの本質です。設計が良いウォレットは12分で加工できます。設計が悪いウォレットは、同じ機能でも40分かかることがあります。
2.1 CNC加工時間:1分あたりの数学
直接的な答え: CNC加工時間は金属ウォレットの最大の変動製造コストです。シンプルな2ピースアルミニウムカードホルダーは15〜20分の機械時間が必要です。内部の穴あけや曲面のエッジを持つ複雑なデザインは45分以上かかることがあります。通常の工場の機械時間あたりの料金が1.50〜3.00ドルの場合、この違いだけで単価が倍または三倍になることがあります。
機械時間は、減価償却、工具摩耗、作業員給与、オーバーヘッドを含む時間単価で計算されます。標準の3軸CNCルーターでアルミニウムを加工する場合、1時間あたりのコストは80〜120ドルです。1時間に製造される部品数で割ると、単価の加工コストが明確になります。
加工時間を延長する設計選択肢:
-
複数の工具交換が必要な内部の穴
-
曲面や半径エッジが必要で、遅い進給速度を要求する
-
1.5mm以下の薄壁で、振動を防ぐための保守的なカットパラメータが必要
-
複数の工程で部品の再配置やカスタムフィクスチャーが必要
2.2 工具とNRE(Non-Recurring Engineering)
カスタム形状にはカスタムフィクスチャーが必要です。CNC加工された部品では、加工中に素板を確実に固定するための jig(ジグ)を設計・製作する必要があります。シンプルな長方形のウォレットは標準のクランプで十分ですが、傾斜したエレガントな形状には機械加工されたアルミニウムフィクスチャーが必要です。通常、フィクスチャー1個あたりの費用は300〜800ドルで、生産量に応じて償還されます。
代替案はダイカストまたはプレス加工です。これにより、コストは単価の加工費から初期の工具費へとシフトします。金属ウォレット用のプレスダイは、複雑さに応じて3,000〜15,000ドルかかりますが、生産量が10,000単位を超えると、単価は大幅に低下します。低生産量のカスタム生産(2,000単位未満)ではCNCが経済的です。大量生産ではプレス加工またはダイカストが単価面で勝ちますが、デザインの柔軟性を犠牲にします。
2.3 組み立てとハードウェア
ネジ、磁石、スプリングは機械加工された本体に加えてコストを追加します。一般的な金属ウォレットの組み立てには以下が含まれます:
-
2–4 マイクロネジ(ステンレス鋼、$0.05–$0.15 ずつ)
-
ネオジム磁石(閉じるため、強さによって $0.10–$0.50)
-
お金用クリップまたは弾性バンド($0.20–$1.00)
-
RFIDブロッキングインサート($0.30–$1.50)
組み立て労働は、複雑さに応じて 1 単位あたり $0.30–$1.00 を追加します。スナップフィット設計はネジを省略しますが、より厳しい公差を必要とします。磁石式の閉じ方は組み立てが速いですが、材料コストを追加します。すべての機械的機能はコストの選択です。
3. 表面仕上げとディテール
仕上げは、$5 の汎用カードホルダーと $50 のプレミアムウォレットを分けるものです。品質管理の失敗はここでもっとも起こりやすい場所です。
3.1 アノダイズとPVDコーティング
直接的な答え: 表面仕上げのコストは方法と色によって異なります。クリアアノダイズは 1 単位あたり $0.50–$1.50、カスタムパントンマッチカラーは $1.00–$2.50、鋼製のPVDコーティングは $1.50–$3.00 です。コーティングの厚さはマイクロメートルで測定され、耐久性と価格に直接影響を与えます。
アノダイズは電気化学的なプロセスでアルミニウムに保護的な酸化層を形成します。この層の厚さは通常 5 〜 25 マイクロメートルです。厚いコーティングは傷つきにくく、処理時間の長さとプロセス制御の厳密さによりコストが高くなります。
色も変数です。クリアアノダイズは最も安価です。ブラックは標準です。カスタムカラーは染料マッチングが必要で、通常は最小ロットサイズを必要とします — これは生産量にわたってコストを分散します。複数色やグラデーション仕上げはマスキングや二次工程が必要で、1 単位あたり $0.50–$1.00 を追加します。
PVD(物理蒸発堆積)は主に鋼とチタンに使用されます。アノダイズより硬く、摩耗に強いコーティングを生成しますが、真空堆積装置が必要で、多くの工場では内部で運用されていません。
3.2 レーザー刻印とブランド
ロゴ刻印のコストは、サイズ、深さ、配置によって $0.10–$0.50 です。浅い深さの単純な1面ロゴは安価です。曲面に沿って巻きついたロゴや、0.2mm 以下の深さで細かいディテールが必要なロゴは、機械時間と不良率をともに増やします。
スクリーン印刷は安い($0.05–$0.15)ですが、早く摩耗します。金属ウォレットではレーザー刻印が標準です。それは永久的で、材料の厚みを追加しません。
3.3 包装:隠されたコスト要因
小売包装は 1 単位あたり $1.00–$3.00 を簡単に追加します。剛性のある箱とフォームインサート、磁石式の閉じはプレミアムを示します。ポリバッグとハングタグは予算を示します。B2Bの購入者にとって、包装はブランドの選択であり、コストの選択ではありません — ただし、ランデッドコスト計算には考慮しなければなりません。
4. 調達フレームワーク:MOQ、リードタイム、品質管理
単価は方程式の一部にすぎません。サプライヤーとのビジネスのコスト — 時間、リスク、仕入資金 — は、安価な見積もりからの1点あたりの節約をしばしば上回ります。
4.1 最小注文数量(MOQ)とその価格への影響
直接的な答え: MOQは、原材料の購入力とセットアップの償却を通じて単価に影響を与えます。500 単位の注文は、5,000 単位の注文と比較して 15–25% ほど単価が高くなることがあります。これは、材料割引やフィクスチャの償却が高用量で初めて顕著になります。
サプライヤーは段階的に価格を設定します。100–200 単位のパイロットランは、材料、加工、仕上げをフルレートでカバーします。1,000 単位では原材料を大規模に購入できます。5,000 単位では、フィクスチャとセットアップの単価はほぼ無視できるレベルになります。
新ブランドの場合、戦略はパイロットランで製品を検証し、販売が需要を確認した後で大規模な量をコミットすることです。パイロットランの単価のプレミアムは、市場検証のコストとして有効です。
4.2 品質管理:検査コストと公差基準
QCは固定コストではありません — 必要な公差に比例してスケールします。±0.5mm の標準公差は、より速い加工と少ない不良品を可能にします。±0.1mm のプレミアム公差は、遅いカット、頻繁な工具交換、高い不良率を必要とします。
検査も異なります。ランダムサンプリング(AQL基準)は費用が少なくて済みます。100%検査は検査の複雑さに応じて 1 単位あたり $0.20–$0.80 を追加します。金属ウォレットでは、エッジの滑らかさとコーティングの均一性が最も一般的な欠陥ポイントであり、どちらも視覚検査が必要で、完全に自動化できません。
4.3 物流、輸送、インコタームズ
金属は重いです。50g のアルミニウムウォレットは見過ごされますが、5,000 単位の注文は 250kg 以上の重さになり、パッケージングを加えると、航空輸送から海運への移行を引き起こし、経済的にも大きく変化します。
-
航空輸送:エクスプレスで $5–$8 あたり kg、標準航空で $3–$5 あたり kg
-
海運:LCL(コンテナ未満)で $0.50–$1.50 あたり kg
50g のウォレットでは、航空輸送は 1 単位あたり $0.15–$0.40、海運は $0.03–$0.08 を追加します。1 単位あたりには大きくないですが、数千単位にかけての差額は、より良い仕上げや追加のマーケティング費用に充当できます。
インコタームズも重要です。EXW(Ex Works)はすべての物流リスクを購入者に転嫁します。FOB(Free On Board)は港への輸送を含みます。CIF(Cost, Insurance, and Freight)は保険を含みます。インコタームズを指定しない購入者は、通関時に隠されたコストを発見することがあります。
5. 質と価格を評価する方法
金属ウォレットはカードを保持するかどうかだけでなく、以下の評価フレームワークは消費者の品質認識とB2Bの調達決定にも適用されます。
5.1 重量とバランス
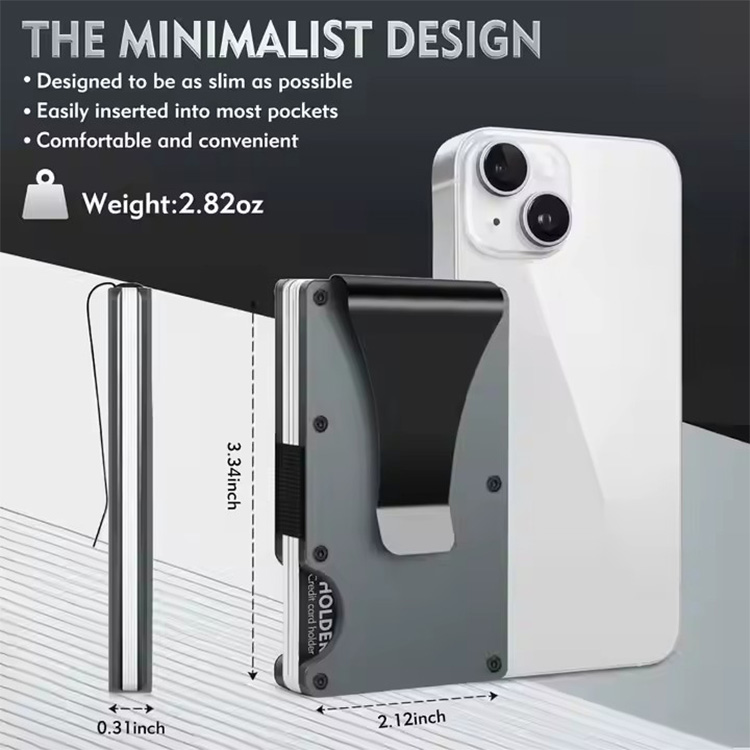
直接的な答え: 質の高いアルミニウムカードホルダーは通常40〜60g程度の重さです。35g未満は空っぽで安っぽく感じられ、80g以上は日常的に持つのが実用的ではありません。重量は顧客が最初に気づく品質の指標です。
アルミニウム財布の「ゴールドイリスゾーン」は40〜60gです。この範囲は十分な素材で構造的な剛性を保つことができ、ポケットの邪魔になるほど重くならないようにします。同様の寸法のチタン財布は25〜40gと軽いですが、はるかに高価です。鋼製の財布は100g以上になり、一般的に日常的に持つのが実用的ではありません。
5.2 RFIDブロッキングとカード保持
金属財布ではRFIDブロッキングは自動ではありません。固体のアルミニウム体は信号を遮断しますが、穴あきや非金属の挿入がある財布ではその機能が得られません。RFIDブロッキング層(通常は薄いアルミニウムや銅のフィルム)を追加すると1単位あたり$0.30〜$1.00のコストが発生します。
カード保持はスプリングの張力と内部の幾何学的構造に依存します。よく設計された財布は通常の使用中にカードをしっかり保持しますが、スムーズに取り出せるように設計されています。このバランスを実現するには正確な公差が求められ、多くの場合イテレーティブなプロトタイピングが必要です。このようなコストは素材ライン項目ではなく、エンジニアリングライン項目に現れます。
5.3 エッジの滑らかさとコーティングの均一性
金属財布のエッジを指でなぞってみてください。バリは最も一般的な製造不良です。手作業によるバリ取りと研磨は労働コストを追加しますが、プレミアム製品では必須です。
コーティングの均一性も重要な指標です。表面全体の色の変化、エッジ部分の薄い部分、穴あきなどをチェックしてください。品質の高い陽極酸化処理は5倍の拡大鏡で見ても色が均一で、目立つ欠陥がありません。
6. 調達フレームワーク:金属財布のサプライヤーを評価する方法
単価にとどまらず、買い手はサプライヤーを4つの次元で評価すべきです:エンジニアリング能力、生産能力、品質システム、およびコミュニケーションの迅速性。
あなたのデザインに複雑な幾何学があるか、設計の変更を予想している場合は、自社でCNC加工を行うサプライヤーを選ぶべきです。外注加工はコミュニケーションと品質リスクを追加します。
あなたの生産量が10,000単位を超え、デザインがダイを用いて製造可能であれば、ダイ加工能力を持つサプライヤーを選ぶべきです。
以下のサプライヤーは避けるべきです:材料証明書を提供できない、プレプロダクションサンプルを拒否する、または曖昧な納期を提示する。これらは貿易会社である可能性を示すサインです。
注文前に質問:
-
あなたのCNC機械の台数と利用率はどのくらいですか?
-
陽極酸化は自社で行いますか、それとも外注ですか?
-
類似製品の不良率はどのくらいですか?
-
7日以内にプレプロダクションサンプルを提供できますか?
-
バッチ内の不良品に対するポリシーはどのようですか?
7. 業界基準への適合:製造業者の視点
上記のコスト要因は抽象的なものではなく、工場のフロアで毎日行われる決定です。14年間CNC加工に従事する製造業者にとって、買い手が最もよくする間違いは、製造に必要なコストを無駄にすることです。
7.1 コスト制御のためのエンジニアリングサポート
製造業者として、我々のアプローチは製造可能性設計(DFM)のフィードバックから始まります。クライアントが40分の加工を必要とするデザインを送ってきた場合、我々はその視覚的な効果を20分で達成する方法を示します。これは曲率半径を調整したり、壁厚を変更したり、ネジ穴の位置を変更したりするなど、デザイン意図を損なうことなく、単位あたりのコストを抑える方法です。
これはブローシャーで宣伝するサービスではありません。これは我々が競争力を維持するための方法です。10,000単位の注文で1ドルのコストを節約できるクライアントは、次のプロジェクトのために戻ってきます。
7.2 自社CNC加工と生産能力
我々の生産施設ではCNC加工、陽極酸化、組立ラインをすべて自社で行っています。この垂直統合は、製造工程を外注することで発生する中間マージンを排除し、コストを高めません。月間生産能力が300,000単位を越えるため、パイロットランとフルスケール生産の両方を実施してもリードタイムを犠牲にすることはありません。
OEMおよびODMプロジェクトでは、MOQ(最小注文数量)の柔軟性が可能です。新ブランドは市場テストのために500単位から始めることができます。確立されたブランドは供給チェーンの混乱を避けて20,000単位までスケールアップできます。
7.3 質量保証とリードタイム
我々の品質管理プロトコルには寸法検査、表面仕上げの検証、および機能テスト(カード挿入・抜き取りサイクル)が含まれます。クライアントはリスク許容度に応じてAQLサンプリングまたは100%検査を選択できます。
リードタイムは隠されたコストです。市場ウィンドウが30日であるにもかかわらず、サプライヤーが45日を提示する場合、その機会コストは単位あたりの節約を上回ります。我々のスムーズな生産フローにより、標準デザインのリードタイムは15〜25日とされ、クライアントがリリースウィンドウに合わせることができます。
あなたの特定の金属財布プロジェクトについて相談準備はできましたか?弊社チームにご連絡ください、設計のコスト最適化をご確認ください。
8.
よくある質問
どうやって財布が良い品質か判断できますか?
均一な陽極酸化処理で色の変化がなく、滑らかなエッジでバリがなく、繰り返しの使用でも一貫したカードの放出を確認してください。B2B調達では、プレプロダクションサンプルを依頼し、拡大鏡で検査してください。ネジ穴が完全に一致し、エッジと角のコーティング厚が均一であることを確認してください。
最も優れた金属ウォレットとは何ですか?
「最も優れている」とは、ターゲットユーザーによって異なります。アルミニウム(6061)は、毎日の使用に適した重量対耐久性の比率で最も優れています。チタンは、最大の強度と最小の重量を重視する高級セグメントに適しています。鋼は予算に優れますが重く、スリムなカードホルダーにはあまり理想的ではありません。素材の選択は、ブランドのポジショニングと価格帯に合わせるべきです。
最高品質のウォレットを製造しているのは誰ですか?
品質は、メーカーのCNC精度と仕上げ工程によって決まります。インハウスでの machining(機械加工)と anodizing(陽極酸化)能力を持つサプライヤーを選びましょう。これは、生産工程を外部委託するよりも品質管理が厳密になるためです。材料証明書と検査報告書を要求して、主張を確認してください。
金属ウォレットを選ぶ際のポイントは?
B2Bの購入者にとって、以下の3つの要素を評価してください:素材(価格帯と重量を決定)、メカニズム(RFIDブロッキングとカードアクセス)、仕上げ(ブランド表現)。常に物理的なサンプルを要求してください。金属ウォレットは触感が重要な製品であり、仕様書だけでは製品が手に持ったときの感触を伝えることはできません。
金属ウォレットのコストがサプライヤーによって大きく異なるのはなぜですか?
違いは、素材のグレード(6061アルミニウム vs. 7075アルミニウム)、機械加工時間、仕上げの品質に起因します。低い見積もりは、低グレードの合金、薄いコーティング、または緩い公差を意味する可能性があります。価格を比較する前に、詳細な仕様書を書面で要求してください。
カスタム金属ウォレットの通常の最小注文数量(MOQ)は?
MOQは複雑さによって異なります。シンプルな2ピースデザインは500単位から始まるかもしれません。複雑なCNC加工ウォレットでカスタムフィクスチャを含むものは、ツールコストを賄うために1,000単位以上が必要かもしれません。デザイン検証のためにパイロットランは100〜200単位が可能ですが、単価に高いプレミアムが含まれます。
結論
金属ウォレットのコストは単一の数字ではありません。それは素材のグレード、機械加工時間、仕上げの品質、そしてサプライチェーンの選択の合計です。5ドルの見積もりと10ドルの見積もりは、同じシルエットを生成するかもしれませんが、耐久性、仕上げ、顧客満足度においてまったく異なる製品を生み出す可能性があります。
最も安い見積もりは、しばしば最もコスト効率の高いものではありません。金属ウォレットのコストがどう決まるかを理解することは、顧客に価値を提供しつつ、あなたのマージンを犠牲にすることなく製品を構築するための最初のステップです。第二のステップは、コストを説明し、それらを設計するのに助けるパートナーを見つけることです。